


Литьё компонентов электровелосипедов: снижение веса и требования к поверхности
Электровелосипеды — редкий случай, когда литьё под давлением выигрывает одновременно по массе и внешнему виду. Велосипед с педальным ассистом зависит от веса, потому что каждый грамм ощущается при подъёме в гору, но он также стоит в витрине, где покупатель оценивает отделку как потребительский товар. Эта двойная потребность, структурная лёгкость и презентабельная поверхность, именно там алюминиевое литьё под давлением занимает своё место — в узлах, кронштейнах, корпусах моторов и фурнитуре рамы. Инженерная задача — сделать стенку достаточно тонкой, чтобы быть лёгкой, но достаточно жёсткой, чтобы не гнуться, а затем довести её так, чтобы видимая поверхность проходила глазом покупателя, а не допуском инженера. В этой статье рассматривается, какие части электровелосипеда подходят для литья под давлением, компромиссы между толщиной стенки и жёсткостью, ожидания по поверхности, а также как мы внедряем защиту от коррозии и роботизированную полировку в одну линию производства.
Какие части электровелосипеда подходят для литья под давлением
Не все компоненты электровелосипеда должны быть литые под давлением. Решение основывается на той же логике, что и любой структурный алюминиевый элемент: есть ли у него достаточный объём, сложность и форма, которая оправдывает использование инструмента, а не заготовки.
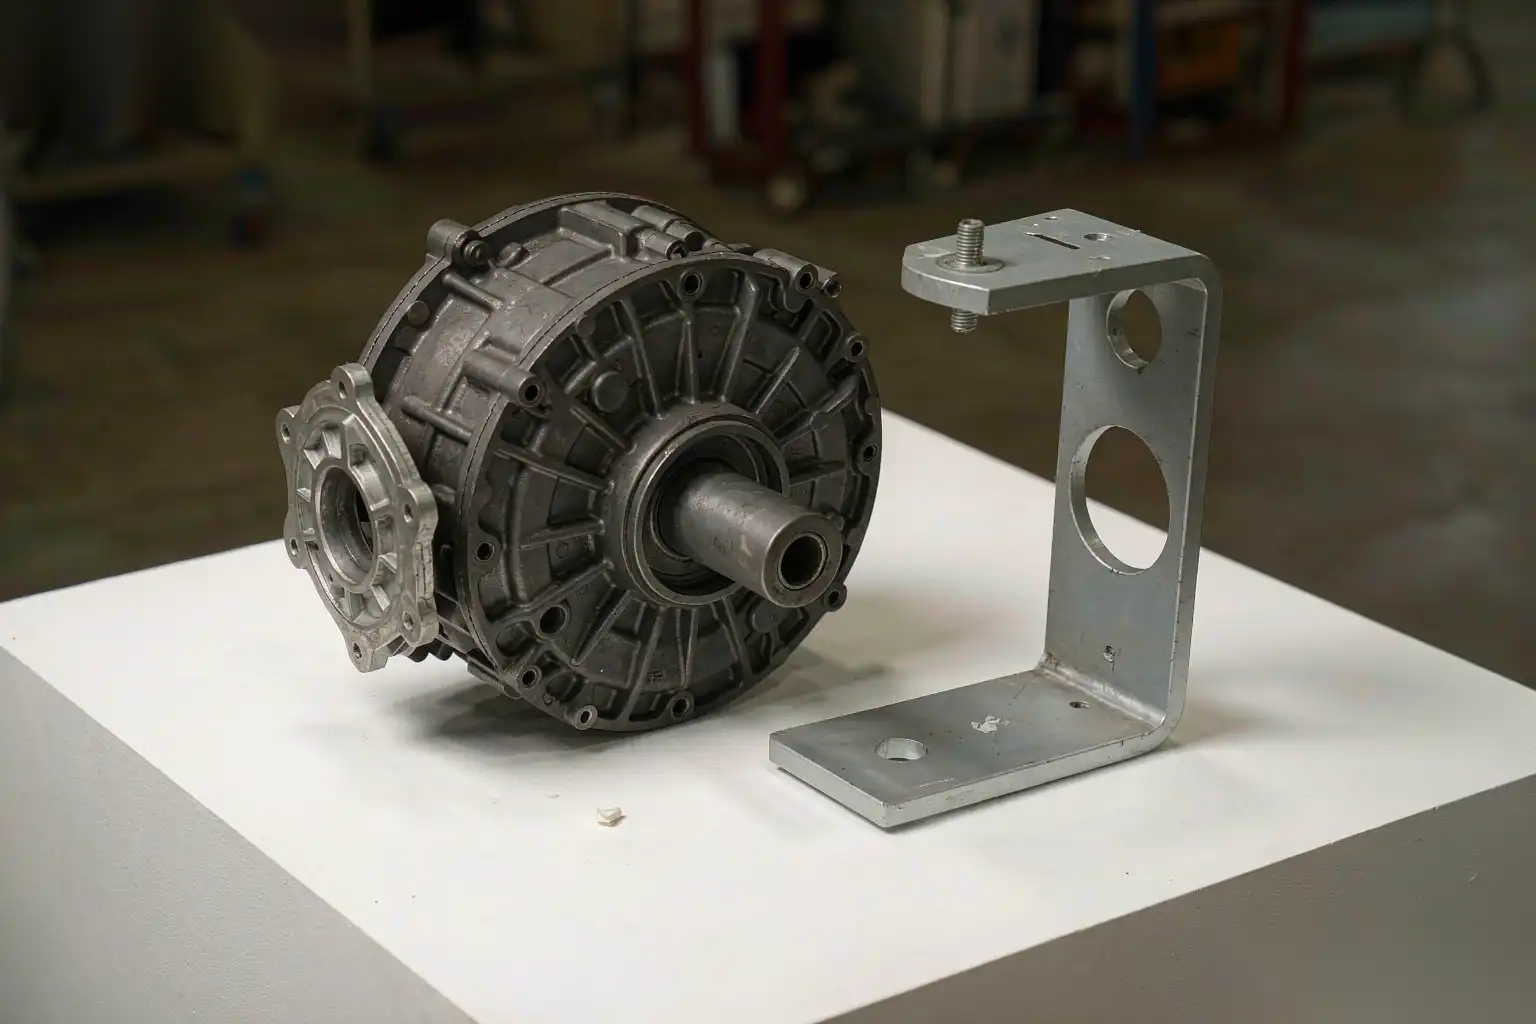
- Корпуса моторов: идеальный элемент для литья под давлением. Корпус или оболочка среднего или заднего мотора — полая, ребристая, с множеством выступов оболочка, изготавливаемая в объёмах от 20 000 до 500 000 штук в год, где обработка цельного блока привела бы к растрате 70-80 процентов металла.
- Поддоны для аккумуляторов и монтажные кронштейны: хорошие кандидаты, где важны жёсткость и повторяемость больше, чем абсолютная прочность, а также возможность интеграции зажимов и направляющих.
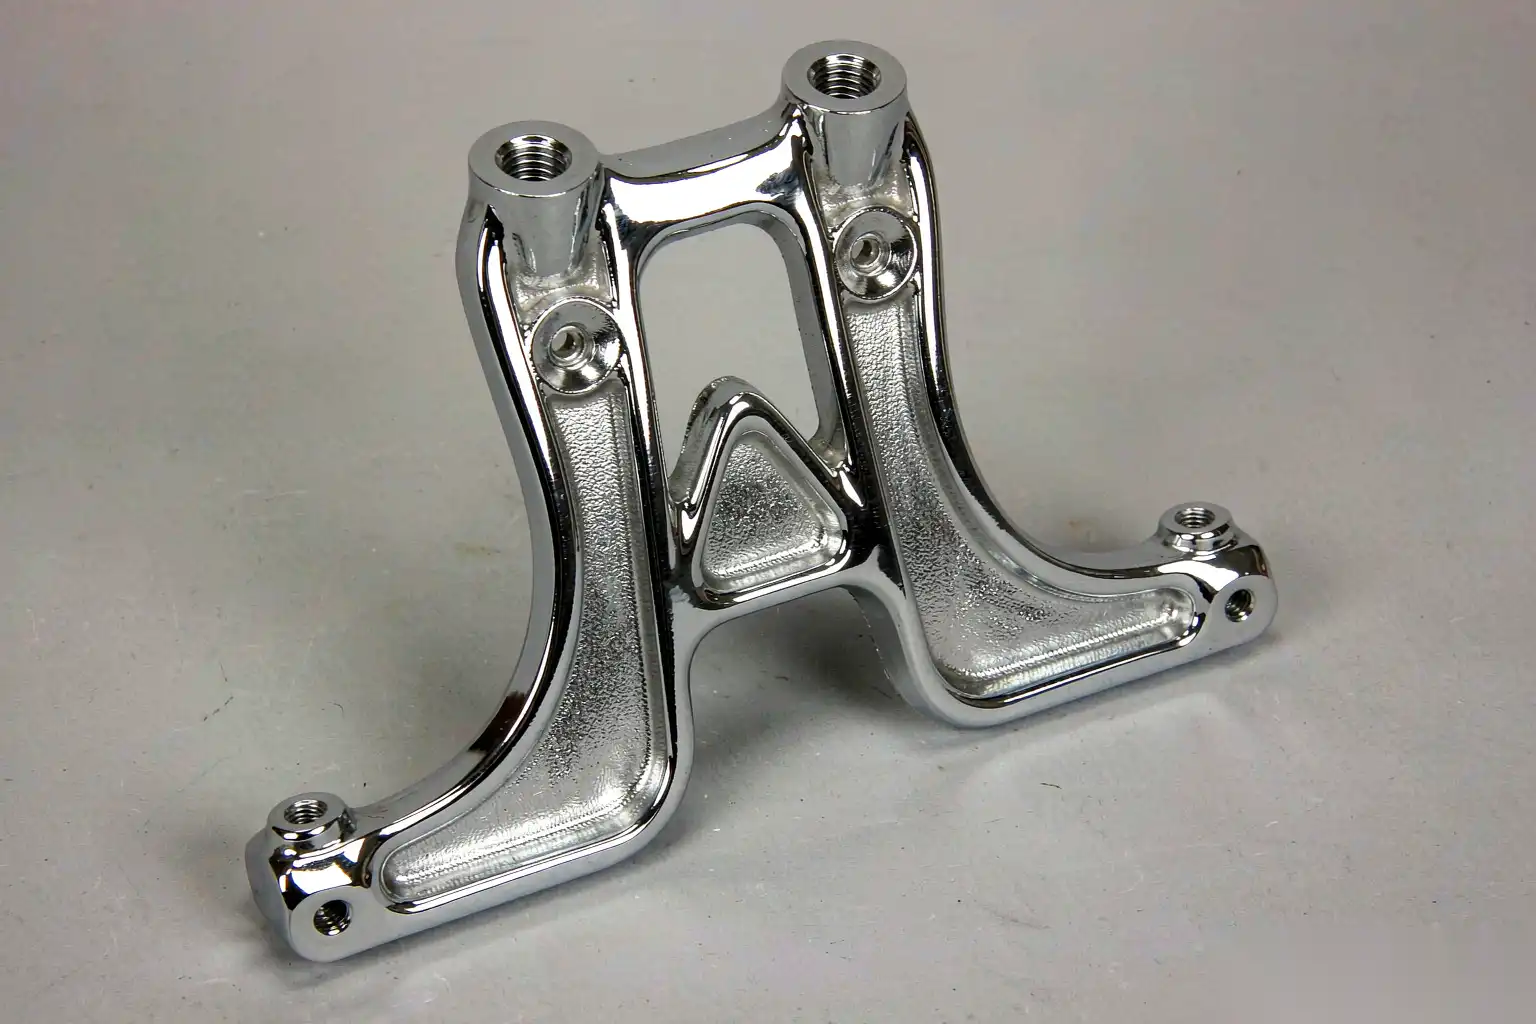
- Зажимы рулевой колонки, руля и седельного поста: сильные кандидаты для видимых декоративных отливок, часто анодированные или порошковым покрытием, чтобы соответствовать раме.
- Вилки и несущие соединения рамы: используйте осторожность. Они подвергаются усталостным и ударным нагрузкам, где пористость литья и меньшая пластичность сплава (около 1-3 процентов для ADC12) становятся вопросом безопасности, поэтому обычно их куют или обрабатывают на ЧПУ.
Правило быстрого выбора, которое мы даём клиентам: если часть является корпусом, кронштейном или зажимом, и годовой объём превышает примерно 10 000 штук, литьё под давлением оправдано. Ниже этого порога стоимость оснастки доминирует, и выигрывает обработка на ЧПУ или более простой процесс.
Компромиссы между толщиной стенки и жёсткостью
Части электровелосипеда требуют более тонких стенок, чем большинство литьевых работ, потому что вес — это продукт. Но тонкие стенки при литье под давлением не бесплатны; они жертвуют жёсткостью и, если их сделать слишком тонкими, ухудшают качество заливки.
| Толщина стенки | Типичная толщина для литья под давлением | Поведение при жёсткости | Риск при слишком тонкой стенке |
|---|---|---|---|
| Корпус мотора | 2,0 до 3,0 мм | Достаточно с ребрами жесткости | Холодное зашивание, пропуск при заполнении |
| Кронштейн для аккумулятора | 2,5 до 3,5 мм | Хорошо с ребрами жесткости | Грохот и резонанс |
| Видимый корпус зажима | 3,0 до 4,0 мм | Высокий, читается как сплошной | Нет структурных элементов, просто тяжелее |
| Монтажная фланца | 4,0 до 6,0 мм | Локальная жесткость для болтов | Нет, просто добавленная масса |
Технология проектирования, которая позволяет делать тонкие стенки без хлипкости — ребрение. Стенка толщиной 2,5 мм с ребром высотой 1,5 мм через каждые 25-40 мм сгибается значительно меньше, чем голая стена толщиной 3,0 мм, при меньшей общей массе, потому что жесткость масштабируется с кубом глубины сечения, а масса — линейно. Мы стремимся к высоте ребер от 0,6 до 1,0 раза толщины стенки и держим угол наклона ребер в пределах 1-2 градусов, чтобы деталь легко извлекалась.
Толщина стенки также определяет окно заливки. Ниже примерно 1,5 мм металл затвердевает до заполнения полости, если инъекция не быстрая и форма не нагрета, а быстрая инъекция складывает воздух, что проявляется пористостью на последующей полированной поверхности. Мы устанавливаем минимальную толщину 2,0 мм для видимых структурных стенок для деталей электровелосипедов и используем руководство по тонкостенной литейной формовке из алюминия методы сбалансированного управления подачей и температурой формы для изготовления тонких секций без потери прочности. Для корпуса среднего двигателя мы обычно поддерживаем температуру формы от 180 до 220 градусов Цельсия при времени заливки менее 40 миллисекунд, чтобы достичь ребер толщиной 2,0 мм без холодных швов.
Жесткость проверяется, а не предполагается. Мы выполняем простую проверку балки или модальной модели на первом образце: закрепляем деталь так, как она монтируется, и измеряем прогиб под типичной нагрузкой, часто 50-150 Н для кронштейна, и сравниваем с целевым значением. Если она звенит или гнется больше допустимого, мы добавляем ребро или утолщаем локальный выступ, а не всю стенку, что сохраняет выигрыш по весу.
Эстетические ожидания для потребительских товаров
Электровелосипед продается в шоуруме, поэтому поверхность отливки оценивается как корпус телефона, а не как насос. Допустимый дефект очень мал, даже если деталь структурная.
- Видимые поверхности: линии течения не глубже 0,05 мм, без холодных швов, отметки от пресса не более 0,08 мм, Ra 0,8-1,6 микрометра после обработки.
- Скрытые структурные поверхности: линии течения до 0,15 мм допустимы, отметины усадки контролируются ниже 0,2 мм на неконтактных участках.
- Шов на линии разъема: удален до менее чем 0,05 мм выступа на видимых краях; шов на видимом зажиме — наиболее распространенная причина возврата товара, которую мы наблюдаем при ручной формовке.
Способ удержания этого заключается в проектировании детали так, чтобы кромки, вентиляционные отверстия и выбрасыватели располагались на скрытых гранях, а текстура была встроена в штамповку. Камера с пескоструйной обработкой или обработанная шариками дает равномерный матовый эффект, воспринимаемый как преднамеренная отделка; случайная ручная полировка или ремонт выглядят как повреждение. Для деталей электровелосипеда инвестиции в текстуру штамповки окупаются сразу, поскольку это устраняет целый класс косметических претензий при входящем контроле качества.
Подбор цвета — это реальное требование. Алюминиевая деталь с анодированием неправильного оттенка рядом с покрашенной рамой — это заметная ошибка. Мы сравниваем анодирование или порошковое покрытие с образцом-эталоном и проверяем его при первом образце и при проверке партии, потому что дрейф оттенка между партиями является нормой в обоих процессах и заметен только на потребительском продукте.
Защита от коррозии для использования на открытом воздухе
Электровелосипед эксплуатируется на улице. Дождь, дорожная соль, пот и смазка цепи все атакуют алюминий, и корродирующая скоба для аккумулятора, которая проржавеет насквозь, — это проблема безопасности и гарантии, а не только косметическая. Покрытие — это защита.
| Окружающая среда | Угроза | Подход к отделке | Ожидаемое поведение |
|---|---|---|---|
| Сухое хранение в помещении | Минимально | Прозрачное анодирование | Достаточно, в основном косметическое |
| Ежедневное использование на улице, без соли | УФ-лучи, дождь, грязь | Запечатанное анодирование или тонкий порошковый слой | Срок службы внешнего вида 5-10 лет |
| Прибрежная или зимняя дорожная соль | Хлоридное пупырение | Порошковое покрытие толщиной 60-80 микрометров поверх хроматно-безконверсионной обработки | Лучшее сопротивление, долгий срок службы |
| Пот и контакт с ручкой | Локализованная коррозия | Запечатленная анодировка на зажимаемых частях | Требуется периодическая очистка |
Порядок операций важнее выбора покрытия для коррозии. Мы очищаем и удаляем окисление с отливной поверхности, наносим бесхромный слой преобразования для адгезии, затем покрываем. Пропуск слоя преобразования ради экономии шага — обычная причина отслаивания порошкового покрытия на острых краях после одного сезона. Края — слабое место: покрытие толщиной менее 40 микрометров на остром крае сначала образует ямки, поэтому мы указываем минимальный радиус края 0,5 мм и проверяем толщину покрытия у края с помощью измерителя, а не только на плоской поверхности.
Для защиты от коррозии мы опираемся на руководство по порошковому покрытию литых алюминиевых деталей при выборе между анодированием и порошковым покрытием в зависимости от условий эксплуатации. На рынке с воздействием соли по умолчанию выбираем порошковое покрытие, потому что оно лучше заполняет края и мелкие дефекты поверхности, чем тонкая анодировка, и выдерживает нагрузки, которым подвергается велосипед.
Деталь, которая предотвращает гарантийные претензии: мы настаиваем на сливе воды из любых скрытых полостей в конструкции, чтобы вода не задерживалась у тонкой стенки покрытия. Застрявший водоем под отсеком для аккумулятора ускоряет коррозию в трещинах, которую полностью не остановит никакое покрытие. Дренаж диаметром 3–5 мм или вентиляционная полость — это конструктивное решение, а не отделочное.
Роботизированная полировка видимых поверхностей
Компоненты электровелосипедов для потребителей — это область, где роботизированная полировка оправдывает себя, потому что покупатель видит поверхность, а объем оплачивает ячейку. Робот с управляемым силой нажима держит одинаковое давление на одной и той же поверхности за каждый цикл, поэтому поверхность класса А выглядит одинаково при 50 000 зажимах, чего оператор вручную обеспечить не может на восьмом часе смены.
Наша установка для полировки электровелосипедов работает:
- Обработка формовочных и вырезных заготовок на штампе или пилой, при этом устье формы расположено на скрытой стороне по проекту.
- Обработка с помощью ЧПУ монтажных поверхностей, отверстий для зазора и резьбовых соединений с точностью до ±0,1 мм на деталях длиной менее 100 мм.
- Роботизированная удаление заусенцев с помощью плавающего шпинделя с силой 15–40 Н, с формированием радиуса от 0,5 до 1,0 мм в зависимости от класса поверхности.
- Роботизированная полировка или шлифовка видимых поверхностей с автоматическим нанесением абразива, чтобы скорость обработки оставалась постоянной в течение смены.
- Очистка, инспекция и передача на линию покрытия.
Диапазон силы — это контроль, который защищает тонкую видимую стенку. Если робот нажимает слишком сильно на зажим диаметром 2,5 мм, он может запекать или царапать поверхность так, как человек избег бы, полагаясь на ощущение. Мы устанавливаем диапазон с первого образца и тревожим, если нагрузка на шпиндель выходит за его пределы, потому что изменение нагрузки обычно означает износ ремня или засор, оба из которых меняют качество отделки. Срок службы инструмента регистрируется по количеству деталей, а ремни меняются по графику, а не при потускнении, потому что изношенный ремень режет неравномерно, и это видно на видимой поверхности.
Для двухцветного вида, распространенного на флагманских электровелосипедах, мы маскируем перед покрытием, чтобы полированный необработанный алюминиевый акцент располагался рядом с окрашенной поверхностью. Маскировка выполняется на ячейке с помощью фиксаторов, а не вручную лентой, поэтому линия маскировки получается прямой и повторяемой. Эта повторяемость — разница между премиальным видом и самодельным.
Принятие и реальность высокой вариативности
Производители электровелосипедов выпускают множество моделей с умеренными ежегодными объемами каждой, поэтому ячейка отделки должна быть гибкой, а не специализированной. Мы строим ячейку вокруг быстросменных фиксаторов и сохраненных программ, чтобы зажим, кронштейн и корпус мотора могли работать на одном роботе, меняя фиксаторы и загружая программу, обычно за менее чем 15 минут, включая подтверждение подачи воздуха и ввода-вывода.
| Проверка | Метод | Частота | Принять |
|---|---|---|---|
| Косметический класс А | Визуально менее 1000 люкс против мастера | Каждая часть на ячейке, аудит 5 на партию | Нет протекания линии глубже 0,05 мм |
| Радиус края | Профильный калибр | 2 за смену | 0,5 до 1,0 мм по спецификации |
| Толщина покрытия | Калибр на плоской поверхности и краю | 1 на партию из 200 | Порошок 60-80 микрометров, анодирование 10-25 микрометров |
| Испытание на соляной туман (квалификация) | Нейтральная соль на 480-1000 часов | На каждое изменение покрытия | Нет ползучести за пределами 2 мм от царапины |
| Размерный контроль | КММ по эталонам | 3 на обслуживание формы | Особенности с точностью до 0,1 мм |
Испытание на соляной туман — это квалификационный тест, а не тест для каждой детали, но мы проводим его всякий раз, когда меняется поставщик покрытия или партия сплава, потому что именно тогда проявляется ползучесть. Тест с прорезью при 480–1000 часах нейтрального соляного тумана показывает, действительно ли защита краев. Мы видели покрытие, которое выглядело хорошо на плоской поверхности, но выходило из строя у края за менее чем 300 часов, что точно соответствует полевому отказу, который может произойти у велосипеда в прибрежном городе.
Более широкий контекст для этих деталей представлен в нашем руководстве по применению алюминиевого литого сплава по отраслям, которое показывает, как одни и те же ячейки обслуживают соседние программы легковых и мобильных средств. Для производителей электровелосипедов важен вывод, что литое отливание — это не только дешевле за деталь, но и единственный способ получить легкий, жесткий, соответствующий выставочному образцу алюминиевый компонент в больших объемах без удаления большей части металла при обработке.
Литые компоненты для электровелосипедов — это проблема веса и эстетики, и обе решаются в литейной и отделочной ячейке, а не на стенде. Роботизированная ячейка DZ Machinery для удаления заусенцев и полировки, построенная на основе задокументированных силовых окон, фиксированного срока службы инструмента и проверки покрытия по партии, обеспечивает стабильную видимую поверхность и защиту от коррозии на открытом воздухе, необходимую бренду электровелосипедов. Если вы сравниваете литое отливание с ЧПУ или коваными деталями для новой модели электровелосипеда, обратитесь к нашей инженерной команде с вашими чертежами, и мы спланируем толщину стенки, жесткость и этапы отделки до того, как вы начнете изготовление формы.



