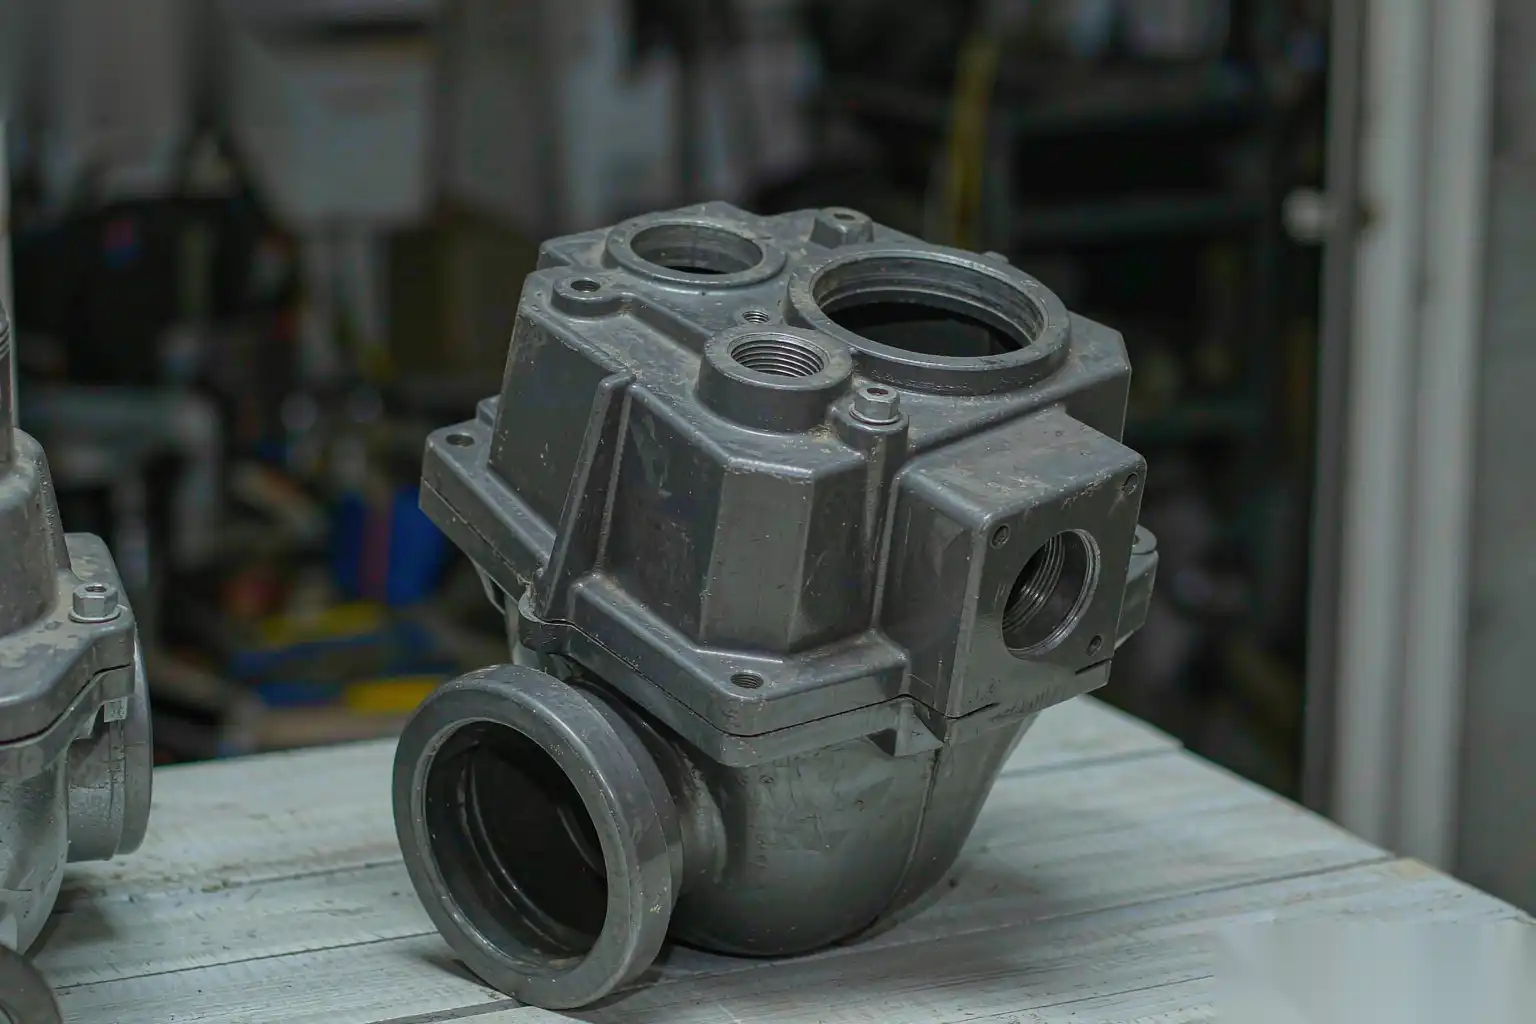
Литье под давлением корпусов автомобильных датчиков и разъемов
Корпуса автомобильных датчиков и разъемов являются одними из самых сложных мелких деталей, отливаемых под давлением сегодня. Деталь часто размером с большой палец, она имеет герметичную полость, которая должна защищать от воздуха, воды и масла в течение всего срока службы автомобиля, она имеет точные элементы, которые соединяются с разъемом или печатной платой, и производится миллионами с полной автомобильной прослеживаемостью. Высокоскоростное литье алюминия под давлением отвечает этим требованиям, когда пористость, размеры и герметичность проектируются с первого образца. Эта статья охватывает, как мы в DZ Smart Manufacturing подходим к корпусам датчиков и разъемов, от вакуумного литья до допусков и автоматизированной отделки.
Почему литье под давлением для датчиков и разъемов
Альтернативными процессами для корпуса датчика часто являются литье пластмасс под давлением, обработка алюминия или штампованная и сварная оболочка. Литье под давлением выигрывает по трем основным направлениям, важным в моторном отсеке и шасси.
Герметизация и экранирование являются неотъемлемыми. Корпус из литого алюминия представляет собой сплошную металлическую оболочку, которая обеспечивает электромагнитное экранирование чувствительного элемента и жесткую стенку, к которой может прилегать прокладка или лазерная сварка. Для датчика скорости колеса или преобразователя давления такая герметичная металлическая полость защищает электронику от суровых условий подкапотного пространства.
Точность исходит от пресс-формы. Небольшие выступы, установочные штифты и пазы разъема формируются в инструменте, а не обрабатываются, поэтому деталь имеет почти конечную форму с повторяемым положением элементов от отливки к отливке. Для высокообъемного автомобильного производства такая повторяемость позволяет сборочной линии соединять детали без сортировки.
Термостойкость и химическая стойкость присущи. Алюминий выдерживает температуры подкапотного пространства от 120 до 150 градусов Цельсия непрерывно и кратковременные повышения до более высоких температур, а также устойчив к маслам, охлаждающим жидкостям и дорожной соли, которые разрушают многие пластмассы. Для датчика, расположенного близко к выхлопной системе или трансмиссии, такая стойкость является причиной его литья, а не формования.
Стоимость при больших объемах закрывает вопрос. Обработанный корпус из прутка приводит к отходам материала и требует нескольких операций; литая деталь отделывается за один проход плюс легкая обрезка и механическая обработка, поэтому автомобильные программы с жизненным циклом в миллионы единиц почти всегда используют литье.
Требования к герметичности по газу и жидкости и контроль пористости
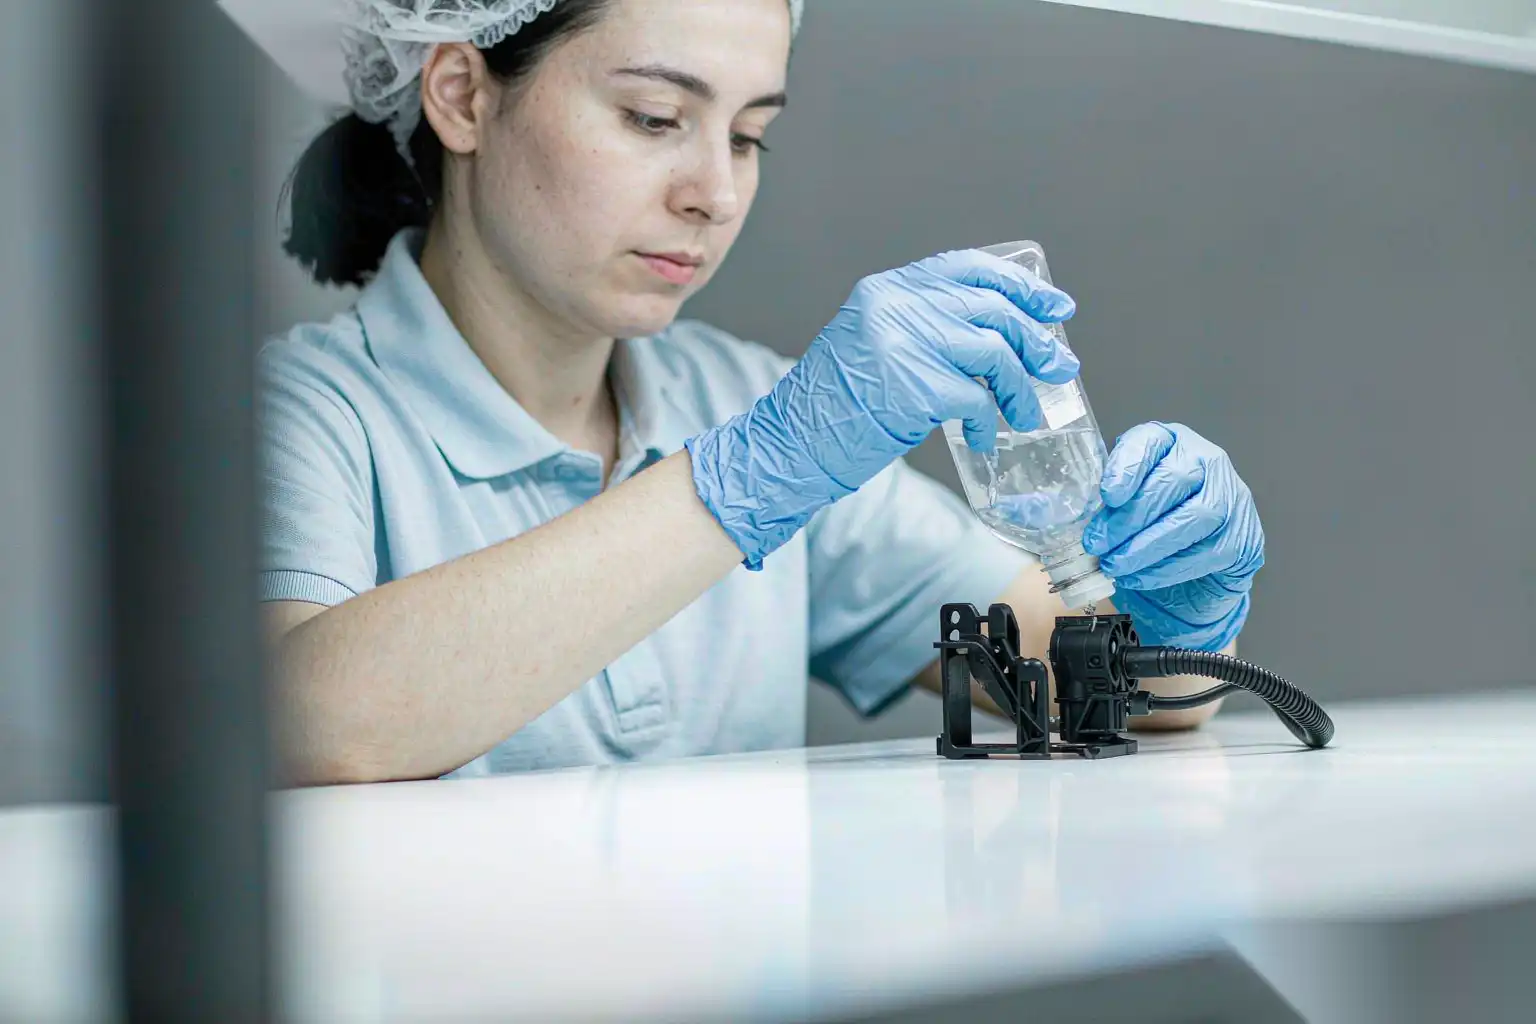
Определяющим требованием к корпусу датчика является герметичность полости. Герметичность по газу или жидкости означает отсутствие пути через стенку, а в отливке под давлением единственным путем является пористость, соединяющая поверхность с полостью или с внешней средой.
Пористость при литье под давлением возникает по двум причинам: воздух, захваченный в процессе впрыска, и газ из смазки пресс-формы, а также усадка при затвердевании металла. Для герметичного корпуса мы устраняем обе причины. Вакуумная помощь вытягивает воздух из полости во время заполнения, поэтому металл поступает с малым количеством газа для захвата; метод и технологическое окно описаны в нашей руководство по вакуумному литому под давлением. Усадочная пористость контролируется путем формирования литниковой системы и охлаждения, чтобы деталь затвердевала в направлении литника и правильно питалась, без изолированных горячих зон.
Приемка осуществляется путем испытаний, а не предположений. Мы квалифицируем корпус с помощью испытания на утечку гелия или испытания на снижение давления в герметичной полости, часто ориентируясь на скорость утечки в диапазоне от 1e-4 до 1e-3 миллибар на литр в секунду в зависимости от применения, и мы разрезаем и рентгенографируем первые образцы, чтобы подтвердить отсутствие сквозной пористости через стенку. Деталь, прошедшая рентгенографию, но не прошедшая испытание на утечку, является признаком того, что метод испытания или толщина стенки нуждаются в доработке.
Толщина стенки — рычаг пористости. Тонкие, равномерные стенки быстро застывают и захватывают меньше газа; в толстых сечениях скрываются усадочные пустоты. Мы поддерживаем толщину герметичной стенки в диапазоне от 1,5 до 3,0 мм и избегаем локальных утолщений на уплотнительной поверхности, потому что пустота там является именно путем утечки.
Таблица ниже сопоставляет требования и методы контроля.
| Требование | Режим отказа | Управление |
|---|---|---|
| Герметичная полость | Захваченный воздух, пористость | Вакуумная помощь, сбалансированный литник |
| Герметичное уплотнительное кольцо | Усадочная раковина у стенки | Контролируемая кристаллизация, охлаждение |
| Долговечное уплотнение | Ползучесть прокладки | Стабильный сплав, правильная конструкция бобышки |
| Отсутствие пути утечки | Соединенная пористость | Рентгеновское и течеискательное испытание при FAI |
Тонкие стенки и минимальные элементы
Корпуса датчиков находятся на грани возможностей литья под давлением. Разъемный шпоночный паз, канавка для уплотнительного кольца и установочный палец — это мелкие элементы, которые должны присутствовать и быть правильными при каждом литье.
Минимальная толщина стенки для литья алюминия под высоким давлением на небольшом корпусе составляет около 1,2–1,5 мм для коротких потоков и 1,5–2,0 мм для более длинных. Ниже этого уровня заполнение становится ненадежным для дальних элементов. Мы используем высокую скорость заполнения, часто от 30 до 60 метров в секунду у литникового отверстия, и щедрую компоновку переливных и вентиляционных каналов, чтобы последний металл, поступающий в инструмент, был чистым, а элементы заполнялись.
Минимальный размер элемента зависит от сплава и уклона. Ребро или шпонка размером всего 0,5–1,0 мм могут быть отлиты, если у них есть уклон и они не находятся в конце длинного тонкого пути заполнения. Штифты для малых отверстий ограничены прочностью штифта; 1,0-миллиметровый штифт в горячей форме хрупок, поэтому мы предпочитаем обрабатывать критические малые отверстия после литья и формировать только те, которые процесс может надежно обеспечить.
Уклон является обязательным для мелких элементов. Мы придерживаемся 1–2 градусов для внутренних стенок и 2–3 градусов для наружных, где это позволяет деталь, потому что элемент без уклона либо прилипает, либо требует хрупкого, недолговечного сердечника. Компромисс заключается в немного большем размере элемента, чем идеальный, который мы закладываем при проектировании, а не боремся с ним после пробного запуска.
Стабильность размеров при изменении температуры
Корпус датчика выдерживает перепады температур, которые ослабили бы плохо спроектированную деталь. Проблема не только в расширении металла; важно положение элемента и сохранение герметичности при нагреве и охлаждении детали в течение срока службы автомобиля.
Коэффициент теплового расширения алюминия около 21–23 микродеформаций на градус Цельсия означает, что участок длиной 30 мм перемещается примерно на 0,02 мм при изменении температуры на 30 градусов Цельсия. Для большинства разъемов это приемлемо, если сопрягаемая деталь также изготовлена из алюминия или имеет зазор, но при сопряжении с пластиком или керамикой это должно быть учтено в допуске.
Мы проектируем для стабильности, располагая критические элементы относительно стабильной базы и сохраняя равномерную толщину стенки вокруг них, чтобы они двигались вместе, а не деформировались. Бобышка, толстая с одной стороны и тонкая с другой, будет наклоняться при нагреве, смещая винт или штифт; равномерные стенки сохраняют элемент на месте его изготовления.
Стратегия допусков изложена в нашем руководстве по допускам на алюминиевое литое под давлением. Для корпусов датчиков мы обычно выдерживаем критические элементы с точностью до плюс или минус 0,05–0,1 мм путем механической обработки после литья, а общий размер отливки — с точностью до плюс или минус 0,1–0,2 мм на 25 мм, затем проверяем термическое смещение, измеряя детали при комнатной температуре и после выдержки при повышенной температуре.
Вставка формовочных и надформовочных интерфейсов
Многие корпуса датчиков не являются чисто литыми; они содержат вставки или подвергаются надформовке, и интерфейс должен быть спроектирован так, чтобы литая деталь выполняла структурную функцию, а вставка или пластик обеспечивали герметизацию или соединение.
Вставляемые в процессе литья детали включают клеммы, запрессованные втулки и иногда держатель датчика. Пресс-форма должна повторяемо позиционировать вставку, а алюминий не должен смещать или замыкать ее; мы проектируем вставку с механическим замком, таким как накатка или фланец, чтобы алюминий удерживал ее за счет термического цикла, а не полагался на проскальзывающее соединение, которое ослабевает.
Надформовочные интерфейсы — это места, где литой корпус соединяется с формованной прокладкой или корпусом разъема. Литая поверхность там нуждается в контролируемой текстуре или поднутрении, чтобы формованный материал связывался или механически блокировался; гладкая поверхность после литья приведет к отслаиванию надформованного материала под воздействием тепла. Мы указываем геометрию интерфейса на этапе DFM и проверяем адгезию путем проверки на отрыв или отслаивание на первых образцах.
Герметичное или упругое уплотнение — это выбор конструкции. Лазерная сварка или пайка крышки обеспечивают истинную герметичность полости датчика; формованная прокладка обеспечивает ремонтопригодное, упругое уплотнение, которое лучше переносит термические перемещения. Мы выбираем на основе режима отказа, который приложение не может принять, и литье проектируется для поддержки выбранного варианта.
Автомобильная прослеживаемость и PPAP
Автомобильный корпус не отгружается на поддоне и забывается; он несет цепочку прослеживаемости от плавки до коробки и проходит процесс одобрения производственной партии перед серийным производством.
Прослеживаемость начинается с сплава. Каждая партия алюминия регистрируется по номеру плавки, и к ней привязывается партия литья, так что отказ в полевых условиях может быть прослежен до плавки, машины и смены. Ячейка литья под давлением записывает параметры литья, время цикла и любые сигналы тревоги по каждой полости или по каждой детали, где это поддерживается системой, формируя набор данных, требуемый PPAP и текущими планами контроля.
PPAP требует документированной возможности. Мы проводим исследование измерений критических характеристик, подтверждаем, что процесс способен при требуемом Cpk, и представляем отчет об инспекции первого образца, технологический процесс, план контроля и исследования возможностей. Метод первого образца для литья описан в наших справочниках по качеству, и мы рассматриваем FAI как ворота, которые доказывают работоспособность пресс-формы и процесса перед отгрузкой первой серийной детали.
Планы контроля затем удерживают линию. Мониторятся ключевые характеристики, скорость утечки, критические размеры и технологические окна, и любое отклонение инициирует сдерживание. Суть в том, что автомобильный объем увеличивает любой дефект, поэтому система улавливает его на ячейке, а не у OEM.
Автоматизированная обработка для стабильного качества
Корпуса датчиков малы, производятся в больших объемах и не прощают дефектов, поэтому ручная обработка не может соответствовать спецификации. Автоматизированное удаление заусенцев и инспекция — это то, как деталь остается стабильной на протяжении миллионов единиц.
Роботизированная ячейка DZ удаляет заусенцы по линии разъема и литниковому каналу с помощью податливого шпинделя и небольшого твердосплавного или абразивного инструмента, скругляя кромки до безопасного, стабильного радиуса, не касаясь уплотнительной поверхности или элементов разъема. Поскольку детали малы, а элементы расположены близко, ячейка использует прецизионные приспособления и подтверждение с помощью машинного зрения или щупа, чтобы инструмент никогда не оставлял следов на критической поверхности.
Обрезка литника и любых облоев часто выполняется на ячейке или на обрезном прессе перед ней, а затем деталь перемещается на мойку и сушку, чтобы станции отделки и проверки на герметичность видели чистый компонент. Стабильность имеет значение, потому что оставшийся выступ в канавке уплотнения — это именно тот тип дефекта, который проходит визуальный контроль и приводит к отказу при проверке на герметичность позже.
Инспекция встроена. Мы предпочитаем поточную проверку на герметичность и проверку критических характеристик с помощью калибра или машинного зрения, чтобы отклонение размера или утечка из-за пористости были обнаружены в процессе, а не при аудите. Данные поступают в запись прослеживаемости по детали или по партии. Дисциплина выхода и брака, лежащая в основе этого, содержится в нашем руководстве по выходу и сокращению брака при литье под давлением.
Время цикла при удалении заусенцев с небольшого корпуса часто составляет от 8 до 20 секунд, что соответствует скорости литья на многогнездовой пресс-форме, поэтому ячейка отделки не становится узким местом линии. Приспособления позиционируются на стабильных реперах и удерживают уплотнительную поверхность свободной от зажимов, а износ инструмента отслеживается, чтобы скругление кромки оставалось в пределах спецификации на протяжении всего цикла.
Чек-лист проектирования перед изготовлением оснастки для корпуса датчика
Мы завершаем обзор корпуса датчика коротким списком, чтобы избежать дорогостоящей доработки пресс-формы:
- Подтвердите требование к герметичности: газонепроницаемая, жидконепроницаемая или герметичная, и заранее установите целевой уровень утечки.
- Определите вакуумное усиление, а также компоновку затвора и охлаждения, чтобы избежать пористости в стенке.
- Выдерживайте герметичную стенку в диапазоне от 1,5 до 3,0 мм и избегайте толстых участков в месте уплотнения.
- Отливайте только те элементы, которые может обеспечить процесс; после литья механически обрабатывайте критически малые отверстия и точные элементы.
- Разработайте вставки и интерфейсы для переформования с механическим замком и определенной литой поверхностью.
- Спланируйте накопление допусков с учетом температурных колебаний и проверьте горячим измерением.
- Создайте набор данных для прослеживаемости и PPAP с первого выстрела, с проверкой герметичности и размеров в линии.
Литье корпусов автомобильных датчиков и разъемов под давлением — это игра на точность: избегайте пористости в герметичной стенке, сохраняйте малые элементы путем механической обработки того, что не может обеспечить процесс, и проверяйте герметичность и размеры в рабочем режиме с полной прослеживаемостью. DZ Machinery производит роботизированные ячейки для удаления заусенцев, шлифовки и полировки, а также мониторинг процесса, которые превращают необработанные алюминиевые корпуса датчиков в стабильные, герметичные производственные детали; если вы разрабатываете корпус автомобильного датчика или разъема и хотите ознакомиться с чертежами деталей, стратегией борьбы с пористостью и компоновкой отделочной ячейки, наша команда инженеров может провести оценку технологичности и времени цикла для ваших компонентов.