


Componentes de bicicletas eléctricas de fundición a presión: aligeramiento y exigencias de superficie
Las bicicletas eléctricas son un caso raro en el que la fundición a presión gana tanto en peso como en apariencia al mismo tiempo. Una bicicleta con asistencia eléctrica en pedaleo vive o muere por su peso porque el ciclista siente cada gramo en la subida, pero también se exhibe en una vitrina donde el cliente juzga el acabado como un producto de consumo. Esa doble demanda, ligereza estructural más superficie de exposición, es exactamente donde la fundición a presión de aluminio gana su lugar en bujes, soportes, carcasas de motor y hardware del cuadro. El trabajo de ingeniería consiste en alcanzar una pared lo suficientemente delgada para ser ligera pero lo suficientemente rígida para no flexarse, y luego terminarla de modo que la cara visible pase la vista de un comprador en lugar de la tolerancia de un ingeniero. Este artículo cubre qué partes de la bicicleta eléctrica pertenecen a la fundición a presión, las compensaciones entre pared y rigidez, las expectativas de acabado superficial y cómo incorporamos protección contra la corrosión exterior y pulido robótico en una sola línea.
Qué partes de la bicicleta eléctrica son adecuadas para la fundición a presión
No todos los componentes de una bicicleta eléctrica deben ser fundidos a presión. La decisión sigue la misma lógica que cualquier pieza estructural de aluminio: ¿tiene suficiente volumen, suficiente complejidad y una forma que recompense una herramienta en lugar de un bloque sólido?.
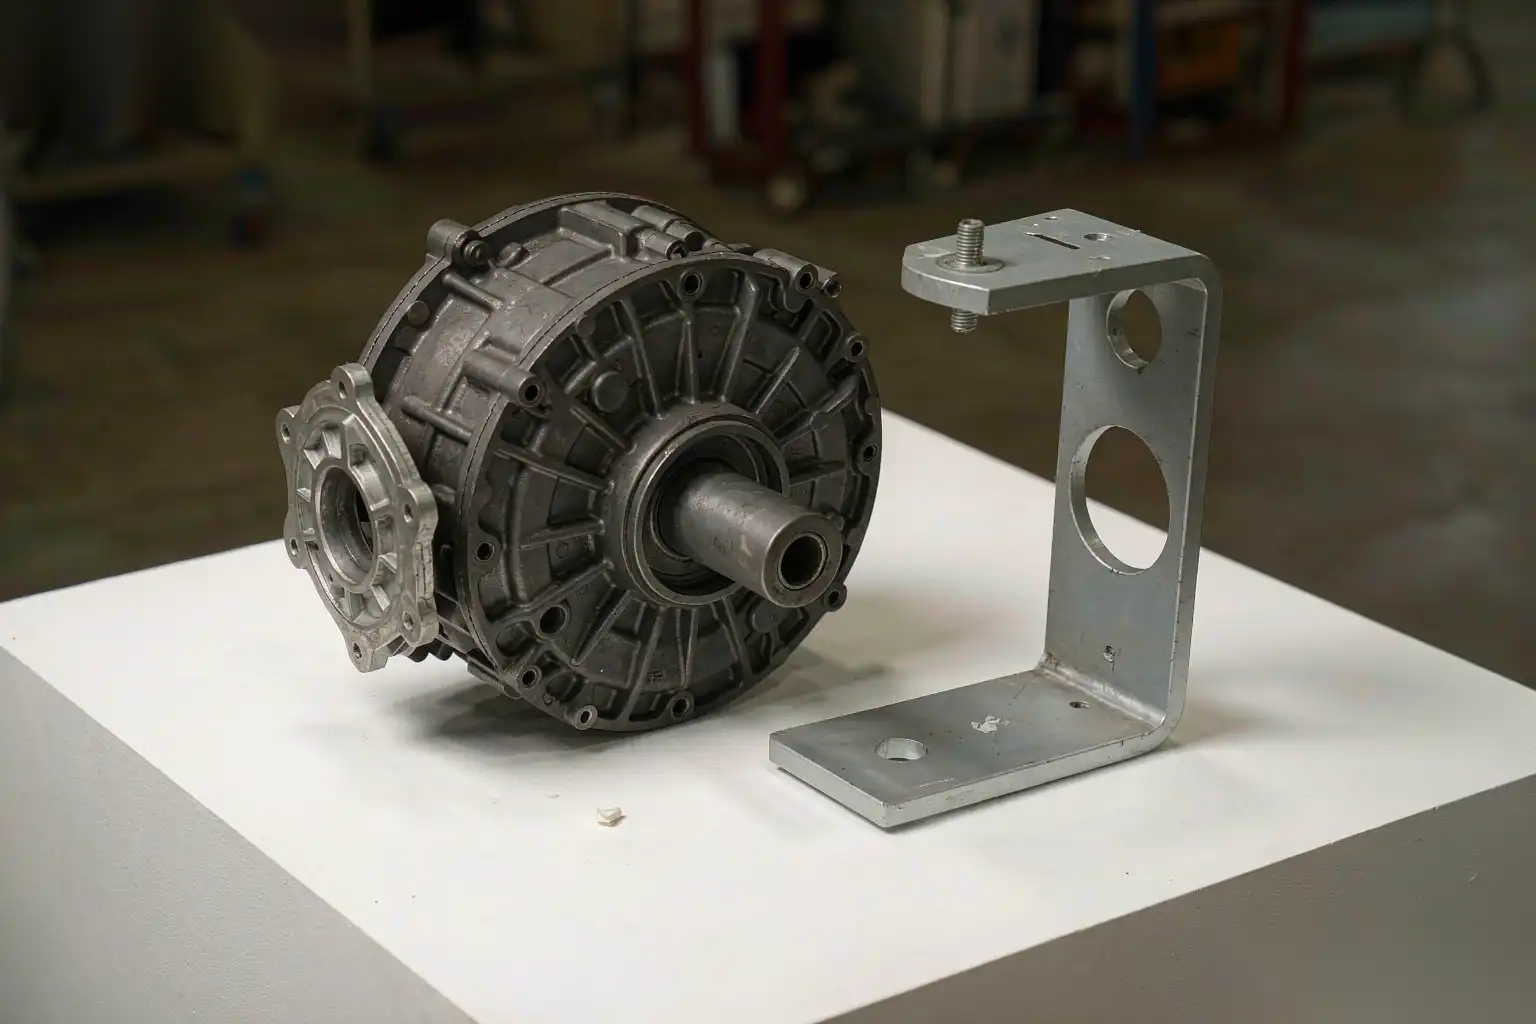
- Carcasas de motor: la pieza ideal para fundición a presión. Una carcasa de buje o motor de transmisión central es un recinto hueco, con nervios y refuerzos, fabricado en 20,000 a 500,000 unidades al año, donde mecanizar un bloque sólido desperdiciaría entre el 70 y el 80 por ciento del metal.
- Bandeja de batería y soportes de montaje: buenos candidatos donde la rigidez y la repetibilidad importan más que la resistencia absoluta, y donde la pieza puede llevar clips y guías integrados.
- Abrazaderas de dirección, manillar y tija de sillín: fuertes candidatas para fundiciones visibles de acabado cosmético, a menudo anodizadas o recubiertas en polvo para que combinen con el cuadro.
- Brazos de pedal y juntas de cuadro que soportan carga: usar con precaución. Estas soportan cargas por fatiga e impacto donde la porosidad de la fundición y la menor elongación de la aleación (alrededor del 1 al 3 por ciento para ADC12) se convierten en un problema de seguridad, por lo que generalmente las forjamos o las mecanizamos por CNC en su lugar.
La regla rápida de selección que damos a los clientes: si la pieza es una carcasa, un soporte o un clip y el volumen anual supera aproximadamente las 10,000 unidades, la fundición a presión vale una cotización de molde. Por debajo de eso, el coste del molde domina y la mecanización CNC o un proceso más simple gana.
Compensaciones entre grosor de pared y rigidez
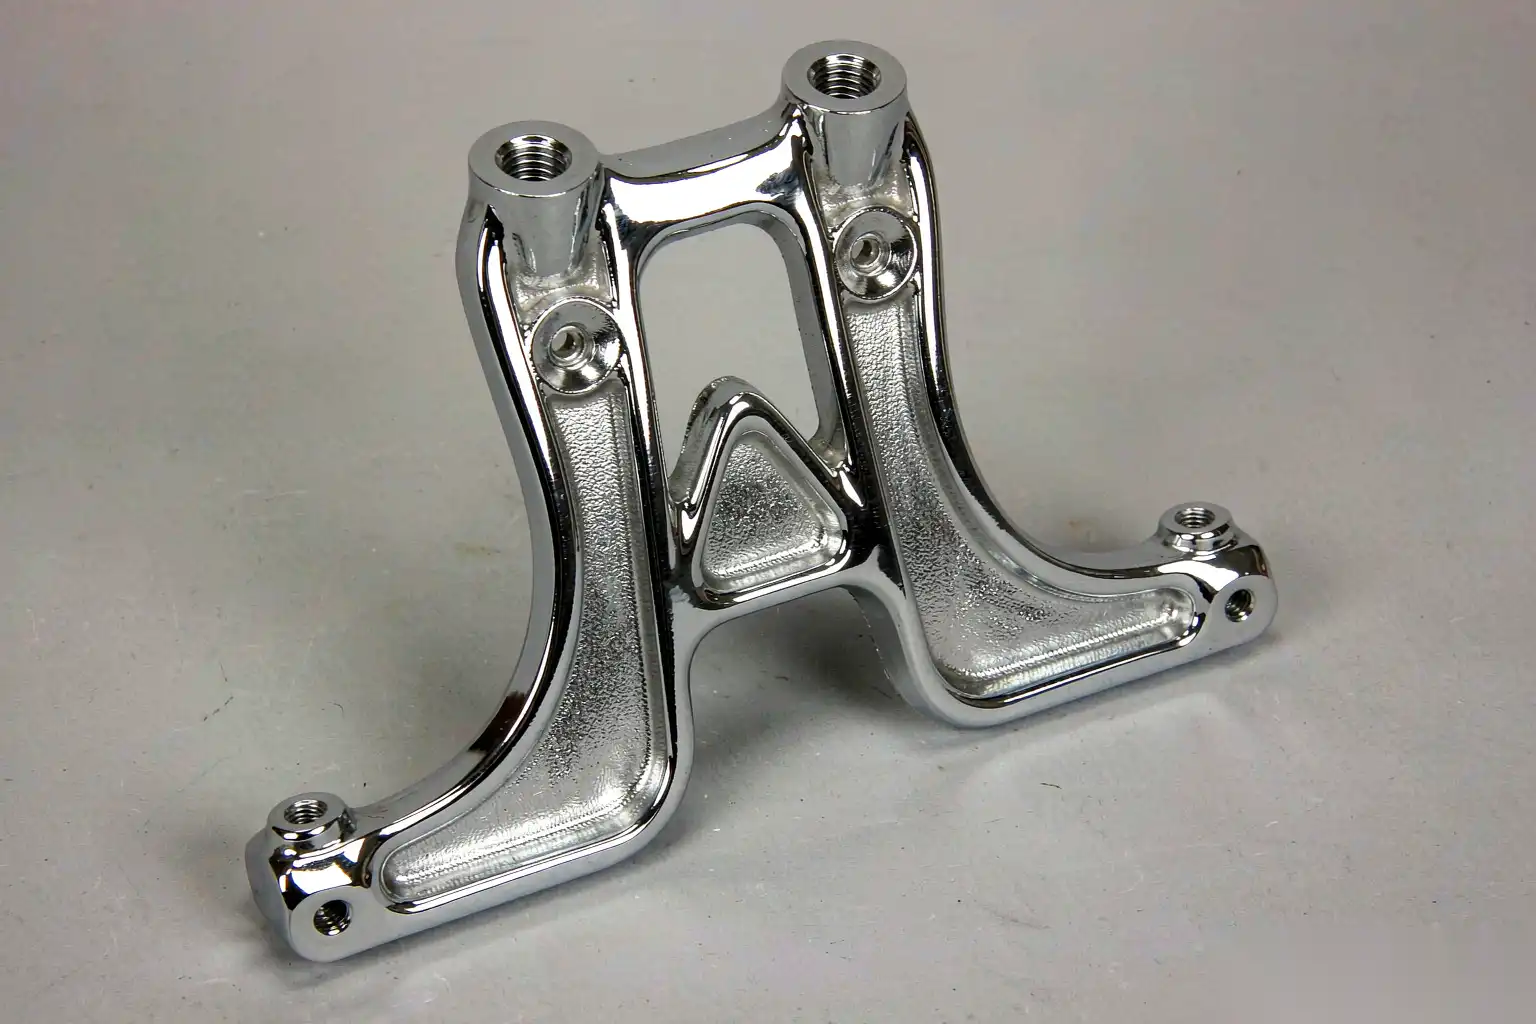
Las partes de bicicleta eléctrica someten paredes delgadas a un esfuerzo mayor que la mayoría de los trabajos de fundición porque el peso es el producto. Pero las paredes delgadas en una fundición a presión no son gratuitas; sacrifican rigidez y, si se llevan demasiado lejos, calidad de llenado.
| Sección de pared | Grosor típico de fundición a presión | Comportamiento de rigidez | Riesgo si es demasiado delgada |
|---|---|---|---|
| Carcasa del motor | 2.0 a 3.0 mm | Adecuado con nervios | Cierre en frío, fallo en el llenado |
| Soporte de batería | 2.5 a 3.5 mm | Bueno con nervaduras | Ruidos y resonancia |
| Cuerpo de la abrazadera visible | 3.0 a 4.0 mm | Alto, lee sólido | Ninguna estructura, solo más pesado |
| Brida de montaje | 4.0 a 6.0 mm | Rigidez local para tornillos | Ninguno, solo masa adicional |
La técnica de diseño que nos permite hacer paredes delgadas sin ser frágiles es la nervadura. Una pared de 2.5 mm con una nervadura de 1.5 mm de altura cada 25 a 40 mm se flexiona mucho menos que una pared desnuda de 3.0 mm, con menor masa total, porque la rigidez escala con el cubo de la profundidad de la sección mientras que la masa escala linealmente. Nuestro objetivo es nervaduras de una altura de 0.6 a 1.0 veces el grosor de la pared y mantener los ángulos de nervadura en 1 a 2 grados para que la pieza se expulse limpiamente.
El grosor de la pared también determina la ventana de llenado. Por debajo de aproximadamente 1.5 mm, el metal se congela antes de que la cavidad se llene a menos que la inyección sea rápida y el molde esté caliente, y una inyección rápida pliega aire que aparece como porosidad en una cara pulida posteriormente. Mantenemos un grosor mínimo de 2.0 mm en paredes estructurales visibles para piezas de bicicleta eléctrica y utilizamos el guía de diseño de paredes delgadas en fundición de aluminio métodos de alimentación equilibrada y control de temperatura del molde para empujar secciones delgadas sin sacrificar la integridad. Para una carcasa de motor de transmisión media, normalmente operamos el molde a 180 a 220 grados Celsius con un tiempo de llenado inferior a 40 milisegundos para alcanzar nervaduras de 2.0 mm sin cierre en frío.
La rigidez se verifica, no se asume. Realizamos una comprobación sencilla de vigas o modal en el primer artículo: sujetamos la pieza como se monta y medimos la deflexión bajo una carga representativa, a menudo de 50 a 150 N para un soporte, y comparamos con el objetivo. Si vibra o se flexiona más que el límite, añadimos una nervadura o engrosamos una protuberancia local en lugar de engrosar toda la pared, lo que preserva la ventaja de peso.
Expectativas cosméticas para productos de consumo
Una bicicleta eléctrica se vende en un showroom, por lo que la superficie del fundido se evalúa como una funda de teléfono, no como una bomba. La tolerancia a una imperfección es mínima aunque la pieza sea estructural.
- Caras visibles: sin línea de flujo más profunda de 0.05 mm, sin cierre en frío, sin marca de expulsor superior a 0.08 mm, Ra objetivo de 0.8 a 1.6 micrómetros después del acabado.
- Caras estructurales ocultas: líneas de flujo hasta 0.15 mm aceptables, marcas de hundimiento controladas por debajo de 0.2 mm en áreas no de contacto.
- Reborde en la línea de separación: eliminado a menos de 0.05 mm de prominencia en bordes visibles; el reborde en una abrazadera visible es la devolución más común que vemos en productos de consumo de líneas manuales.
La forma de mantener esto es diseñar la pieza de modo que la compuerta, la ventilación y los eyectores queden en caras ocultas, y hornear la textura en el molde. Una cavidad con acabado vapor-honed o arenado da un mate uniforme que se percibe como un acabado de diseño deliberado; una reparación pulida a mano de forma aleatoria se percibe como daño. Para las piezas de bicicleta eléctrica, la inversión en textura del molde se compensa de inmediato porque elimina toda una categoría de argumentos cosméticos en la inspección de entrada.
La coincidencia de color es un requisito real. Una abrazadera anodizada en tono incorrecto junto a un cuadro pintado es un error visible. Comprobamos la especificación de anodizado o polvo contra una muestra maestra y la verificamos en el primer artículo y en una auditoría por lote, porque la deriva de tono entre lotes es normal en ambos procesos y solo llama la atención en un producto de consumo.
Protección contra la corrosión para uso en exteriores
Una bicicleta eléctrica vive afuera. La lluvia, la sal de la carretera, el sudor y la grasa de la cadena atacan el aluminio, y un soporte de batería que se corroe por completo es un problema de seguridad y garantía, no solo cosmético. El acabado es la protección.
| Medio ambiente | Amenaza | Enfoque de acabado | Comportamiento esperado |
|---|---|---|---|
| Almacenamiento en interiores seco | Mínimo | Anodizado transparente | Adecuado, principalmente cosmético |
| Uso diario en exteriores, sin sal | UV, lluvia, suciedad | Anodizado sellado o polvo delgado | Vida útil de apariencia de 5 a 10 años |
| Sal de la carretera en zonas costeras o en invierno | Pitting por cloruro | Polvo de 60 a 80 micrómetros sobre conversión libre de cromato | Mejor resistencia, mayor duración |
| Sudor y manejo del contacto | Corrosión localizada | Anodizado sellado en partes con agarre | Necesita limpieza periódica |
El orden de las operaciones importa más para la corrosión que la elección del recubrimiento. Limpiamos y desoxidamos la superficie de fundición, aplicamos una capa de conversión sin cromo para la adhesión, luego recubrimos. Saltarse la capa de conversión para ahorrar un paso es la razón habitual por la que un recubrimiento en polvo se despega en un borde afilado después de una temporada. Los bordes son el punto débil: un recubrimiento más delgado que 40 micrómetros en un borde de rotura se pica primero, por lo que especificamos un radio mínimo de borde de 0,5 mm y verificamos el grosor del recubrimiento en el borde con un calibrador, no solo en la superficie plana.
Para la ruta de corrosión, nos apoyamos en el guía de recubrimiento en polvo de aluminio fundido a presión para elegir entre anodizado y recubrimiento en polvo según el entorno. En un mercado expuesto a sal, por defecto optamos por el recubrimiento en polvo, porque cubre mejor los bordes y defectos menores del sustrato que un anodizado delgado y soporta el uso que recibe una bicicleta.
Un detalle que ahorra reclamaciones de garantía: insistimos en drenar cualquier cavidad ciega en el diseño para que el agua no quede en contacto con una pared recubierta delgada. Una piscina atrapada bajo una bandeja de batería acelera la corrosión en grietas que ningún recubrimiento detiene completamente. Un desagüe de 3 a 5 mm o una cavidad ventilada es una solución de diseño, no una solución de acabado.
Pulido robótico para superficies visibles
Las piezas de bicicletas eléctricas de consumo son donde el pulido robótico demuestra su utilidad, porque el comprador ve la superficie y el volumen paga por la celda. Un robot de pulido controlado por fuerza mantiene la misma presión en la misma cara en cada ciclo, por lo que la superficie de clase A se ve idéntica en 50,000 sujeciones, algo que un operador manual no puede garantizar en la octava hora de un turno.
Nuestra celda de pulido para bicicletas eléctricas funciona:
- Recorte de puerta y rebabas en el molde o con sierra, con la puerta en una cara oculta por diseño.
- Mecanizado CNC de caras de montaje, orificios de holgura y bosses de rosca, con una precisión de más o menos 0,1 mm en características menores a 100 mm.
- Desbarbado robótico con un husillo flotante controlado por fuerza de 15 a 40 N, rompiendo bordes a un radio de 0,5 a 1,0 mm dependiendo de la clase de superficie.
- Pulido o buffing robótico en caras visibles, con aplicación automática de compuesto para mantener la tasa de corte constante durante el turno.
- Limpieza, inspección y paso a la línea de recubrimiento.
La ventana de fuerza es el control que protege una pared visible delgada. Si el robot presiona demasiado en una cara de sujeción de 2,5 mm, puede glasear o hendir la superficie de manera que una persona evitaría por sensación. Establecemos la ventana desde la aprobación del primer artículo y alertamos si la carga del husillo la supera, porque una deriva de carga generalmente indica una correa desgastada o un atasco, ambos cambian el acabado. La vida útil de la herramienta se registra en función del conteo de piezas y las correas se cambian según un calendario, no cuando parecen opacas, porque una correa cansada corta de manera inconsistente y eso se nota en la cara visible.
Para un aspecto de dos tonos, común en bicicletas eléctricas insignia, enmascaramos antes del recubrimiento para que un acento de aluminio pulido quede junto a una cara de color. El enmascarado se realiza en la celda con accesorios, no a mano con cinta, por lo que la línea de enmascarado es recta y repetible. Esa repetibilidad es la diferencia entre un aspecto premium y uno casero.
Aceptación y la realidad de alta variedad
Los fabricantes de bicicletas eléctricas ejecutan muchos modelos con volúmenes anuales modestos cada uno, por lo que la celda de acabado debe ser flexible, no dedicada. Construimos la celda alrededor de fijaciones de cambio rápido y programas almacenados para que una pinza, un soporte y una carcasa de motor puedan funcionar en el mismo robot cambiando la fijación y cargando el programa, generalmente en menos de 15 minutos incluyendo confirmación de aire y E/S.
| Verificación | Método | Frecuencia | Aceptar |
|---|---|---|---|
| Clase estética A | Visual por debajo de 1000 lux vs maestro | Cada pieza en la celda, auditoría de 5 por lote | Línea de flujo no más profunda de 0,05 mm |
| Radio de borde | Medidor de perfil | 2 por turno | 0,5 a 1,0 mm según especificado |
| Espesor de recubrimiento | Medidor en plano y borde | 1 por lote de 200 | Polvo de 60 a 80 micrómetros, 10 a 25 de anodizado |
| Prueba de niebla salina (calificación) | 480 a 1000 h de sal neutro | Por cambio de acabado | No hay deformación más allá de 2 mm desde la línea de rotura |
| Dimensional | CMM en puntos de referencia | 3 por servicio de matriz | Características con una tolerancia de más o menos 0.1 mm |
La prueba de niebla salina es una prueba de calificación, no una prueba por pieza, pero la realizamos siempre que cambia el proveedor de recubrimiento o el lote de aleación, porque ahí es cuando aparece la deformación. Una prueba de rotura en línea en 480 a 1000 horas de sal neutro nos indica si la protección en los bordes es real. Hemos visto un recubrimiento que parecía correcto en la superficie plana fallar en el borde en menos de 300 horas, lo cual es exactamente la falla en campo que un bicicleta experimenta en una ciudad costera.
El contexto más amplio para estas piezas está en nuestro guía de aplicaciones de fundición de aluminio por industria, que muestra cómo las mismas celdas sirven a programas adyacentes de vehículos ligeros y movilidad. Para los fabricantes de bicicletas eléctricas, la conclusión es que la fundición a presión no solo es más barata por pieza, sino que es la única forma de obtener un componente de aluminio ligero, rígido y de calidad de exposición en volumen sin mecanizar la mayor parte del metal.
La fundición a presión de componentes para bicicletas eléctricas es un problema de peso y estética, y ambos se resuelven en la celda de fundición y acabado, no en el banco de trabajo. Una celda robótica de desbarbado y pulido de DZ Machinery, basada en ventanas de fuerza documentadas, vida útil fija de herramientas y controles de recubrimiento por lote, te proporciona la superficie visible consistente y la protección contra la corrosión exterior que necesita una marca de bicicletas eléctricas. Si estás comparando la fundición a presión con piezas CNC o forjadas para un nuevo modelo de bicicleta eléctrica, habla con nuestro equipo de ingeniería sobre tus planos y mapearemos los pasos de pared, rigidez y acabado antes de que hagas un molde.



