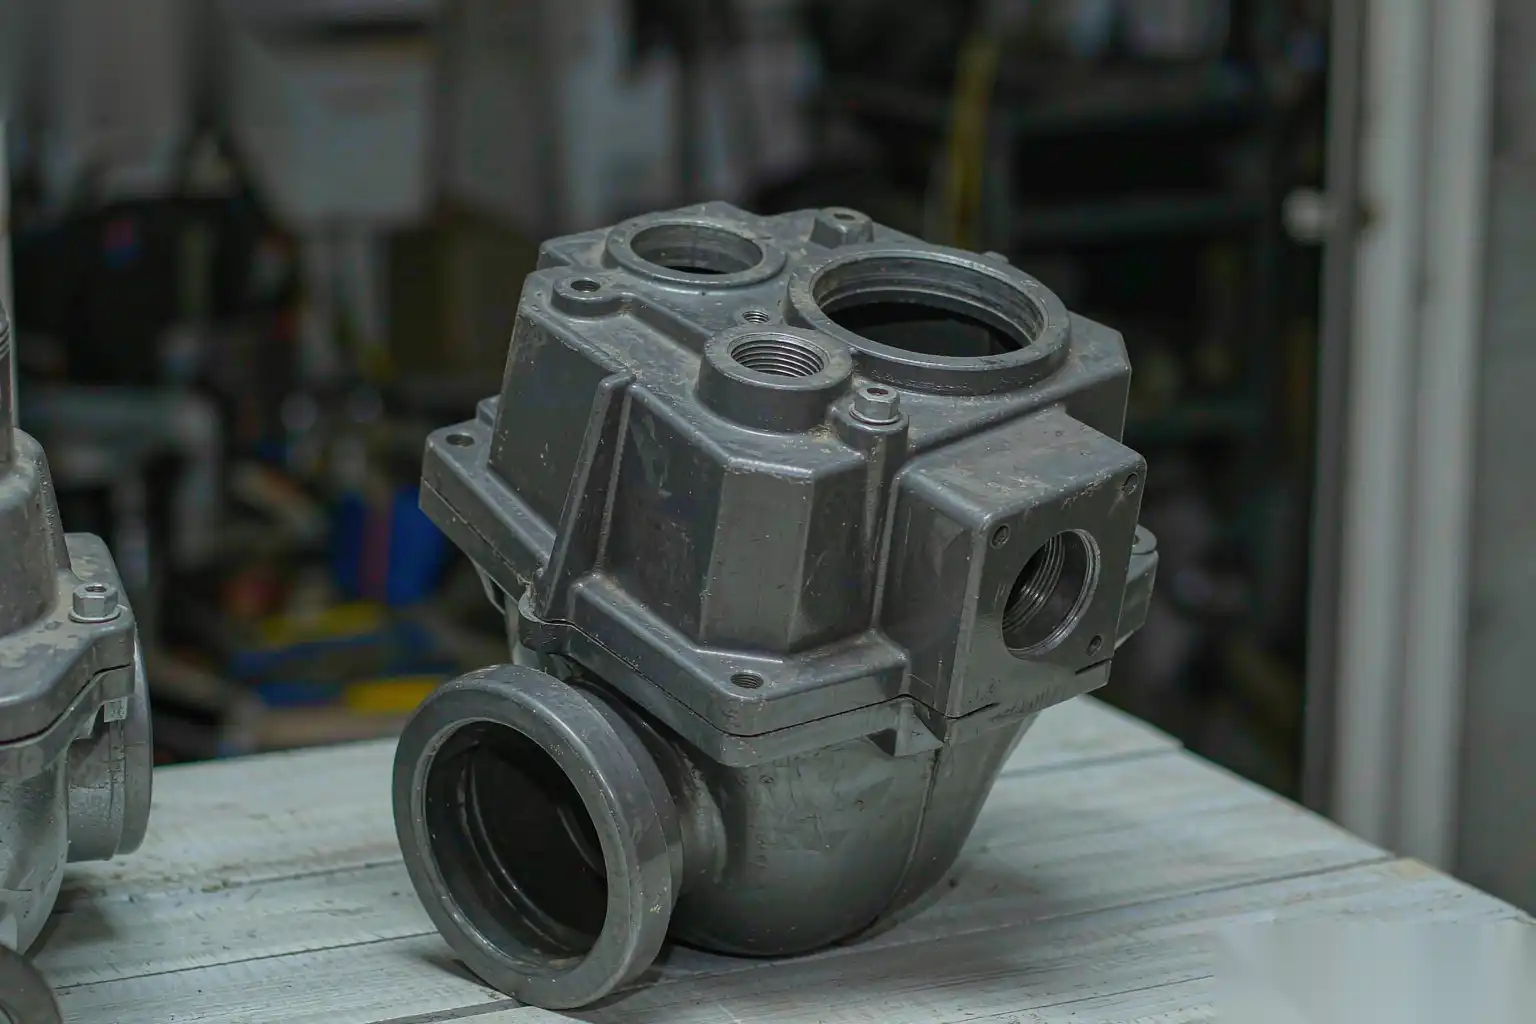
Алюминиевая литая отливка для корпусов потребительской электроники
Корпусы для потребительской электроники являются сложным применением для алюминиевого литого корпуса, поскольку деталь одновременно является конструктивным и эстетическим объектом. Она должна защищать от электромагнитных помех, оставаться жесткой при падениях и кручении, рассеивать тепло от внутренних компонентов и при этом выглядеть как премиальный потребительский продукт на полке рядом с экструдированными и фрезерованными конкурентами. Высоконапорное литое производство соответствует этим требованиям по объему и стоимости единицы продукции, которые не может обеспечить обработка, при условии, что толщина стенки, поверхность и допуски спроектированы под этот процесс. В этой статье мы рассказываем, как мы в DZ Smart Manufacturing подходим к алюминиевым корпусам для электроники, начиная от выбора материала и заканчивая автоматической отделкой.
Почему для корпусов устройств выбирают литое производство
Первый вопрос, который задает команда по продукту, — зачем вообще лить, если обработка на ЧПУ из заготовки дает идеальные поверхности. Ответ — объем и функция, объединенные в одну деталь.
Экранирование от электромагнитных помех встроено в металл. Алюминиевый корпус — это непрерывная проводящая оболочка, которая ослабляет излучаемые помехи без дополнительных прокладок на каждом лице. Для Wi-Fi, Bluetooth и сотовых диапазонов литой алюминиевый корпус обычно обеспечивает от 30 до 60 дБ экранирования в зависимости от конструкции шва и покрытия, что трудно достичь пластиком с нанесенным покрытием.
Жесткость обеспечивается формой литого изделия. Ребра, выступы и встроенные опоры свободны в форме, поэтому корпус лучше сопротивляется изгибу и кручению на грамм по сравнению с тонкой штамповкой. Для планшета или основания маршрутизатора это означает меньше внутренних кронштейнов и более тихий, более прочный продукт.
Рассеивание тепла — это свойство самого алюминия. С теплопроводностью около 90-120 Вт на метр-кельвин для распространенных литых сплавов, корпус выступает в роли радиатора для процессоров и силовых элементов, часто устраняя необходимость в отдельном штамповом радиаторе.
Стоимость при массовом производстве — ключевой фактор. Обработанный корпус теряет большую часть заготовки в виде стружки и требует длительных циклов на деталь; литая деталь почти в исходной форме за 30-70 секунд и требует только обрезки и легкой отделки. При производстве более нескольких тысяч штук литой корпус выигрывает по стоимости за единицу продукции значительно, что подробно описано в нашей руководстве по применению алюминиевого литого сплава по отраслям.
Толщина стенки и тонкостенные конструкции
Корпуса электроники требуют тонких и легких стенок, но литое производство ограничено по толщине за счет заливки и прочности. Ограничения по тонкостенной конструкции описаны в нашей руководство по тонкостенной литейной формовке из алюминия.
Для алюминиевого HPDC мы держим функциональные стенки около 1,5-2,5 мм на меньших корпусах и 2,0-3,0 мм на больших. Понижение ниже 1,2 мм рискует холодным закрытием и неполной заливкой в дальних углах, особенно с длинными тонкими элементами. Скорость заливки и конструкция распашки должны быть настроены так, чтобы металл достиг последней полости до застывания; именно в этом помогает моделирование потока.
Однородная толщина стенки — это правило, которое защищает внешний вид и размеры. Внезапный переход с 2 мм на 6 мм создает провал на видимой стороне и горячую точку, которая искажет деталь. Мы делаем изменения с постепенным увеличением толщины и добавляем лишний материал только там, где действительно нужен выступ или опора, затем вырезаем его внутри, чтобы снизить массу и время цикла.
Ребра и выступы — это как мы достигаем жесткости без толстых стенок. Ребро толщиной 1,0-1,5 мм на стенке 2 мм значительно повышает сопротивление изгибу почти без дополнительной массы, а выступ, вырезанный так, чтобы оставить стенку толщиной 1,5-2,0 мм, обеспечивает место для винта без тяжелого блока. Соотношение ребра к стенке держится в районе 0,6-0,8, чтобы ребро не проваливалось.
Ниже приведена таблица с типичными целевыми значениями сечения корпуса.
| Функция | Целевая толщина стенки | Примечание |
|---|---|---|
| Основная боковая стенка | 1,5-2,5 мм | Для тоньше требуется высокая скорость заливки |
| Внутреннее ребро | 1.0-1.5 мм | Держите ниже стенки, чтобы избежать провала |
| Винтовая стена для bosses | 1,5-2,0 мм | Выемка ядра в центре |
| Радиус угла | 0,5-1,0 мм | Облегчает заполнение, избегает напряжений |
| Фланец шва | 2,0-3,0 мм | Жесткость в месте соединения |
Отделка поверхности и внешний вид для потребителя
Видимая сторона корпуса для потребителя оценивается как телефон или динамик, а не как промышленная деталь. Для достижения такого вида из отливки необходим контроль на трех этапах: поверхность формы, кожа отливки и отделка.
Отделка поверхности формы задает базовый уровень. Мы полируем поверхность полости для видимых участков до шероховатости около Ra 0,4-0,8 микрометров, чтобы кожа отливки уже была гладкой, уменьшая объем отделочных работ. Следы извлекателей, наплывы по линиям разъема и остатки от затвора на видимой стороне проектируются или перемещаются на скрытые края.
Кожа отливки затем обрабатывается в соответствии со спецификацией для потребителя. Для сырого алюминиевого вида используется тонкое пескоструйное покрытие для получения равномерного матового эффекта; для более яркого вида — легкая полировка с последующим нанесением прозрачного покрытия. Выбор зависит от того, хочет ли бренд мягкое матовое ощущение или технологичный сатиновый эффект.
Покрытие — это этап, на котором закрепляется премиальное ощущение. Анодирование и порошковое покрытие — два основных метода, и анодирование для отливок из алюминия достаточно специфично, поэтому у нас есть отдельный руководстве по анодированию литых алюминиевых деталей. Поверхность отливки из литого алюминия обладает тонкой пористостью, которая может проявляться под анодированием, поэтому мы часто используем предварительную обработку, контролируемый травление и иногда герметик или прозрачный порошок для его покрытия.
Цветовая однородность в рамках серии — жесткий критерий приемки. Партия корпусов, которая отклоняется между двумя оттенками на линии сборки, считается бракованной, поэтому параметры отделки фиксируются в рецепте и контролируются, а не настраиваются визуально между сменами.
Допуски для защелок и герметизации
Корпуса электроники собираются с помощью защелок, пресс-фиксов и уплотнительных прокладок, все из которых требуют более точных допусков, чем стандартные для литых алюминиевых деталей. Стандартный алюминий HPDC допускает погрешность плюс-минус 0,1-0,2 мм на каждые 25 мм размера, что часто недостаточно для защелки или канавки для уплотнения.
Защелки требуют контролируемого зазора. Мы проектируем консоль с известным прогибом и стенкой, которая не треснет, затем поддерживаем размер зацепления путем механической обработки защелки или проектируем форму так, чтобы она удерживала ее стабильно. Если зазор критичен, мы обрабатываем защитную функцию после отливки; если он допускает небольшие отклонения, мы доверяем размеру отливки проверенный технологический диапазон.
Глубины уплотнения и поверхности прокладок требуют плоскостности и правильного положения. Прокладка, которая видит ступеньку в 0,2 мм на линии раздела, будет протекать, поэтому мы либо смещаем линию раздела от уплотнения, фрезеруем поверхность уплотнения, либо проектируем компрессионную прокладку с достаточной компенсацией для поглощения вариаций. Решение принимается на этапе проектирования (DFM), а не после неудачного теста на протечку.
Отверстия и выступы для винтов обычно зенкуются немного меньше диаметра и затем нарезаются или развертываются, потому что зенкованный резьбовой канал в литом алюминии редко подходит для сборки, которая открывается пользователем. Мы зенкуем отверстие прямо и оставляем допуск на обработку только там, где это действительно необходимо, чтобы снизить стоимость.
Стратегия допусков — это баланс между литым и обработанным изделием. Мы формируем объем и видимые поверхности по спецификации, а обрабатываем только те функции, которые требуют для работы продукта, что снижает время цикла и стоимость при соблюдении сборки.
Экономика объема и преимущества литья при определенных условиях
Точка безубывалья между обработкой и литьем — это вопрос, на который должна ответить каждая программа перед изготовлением инструмента. Переменные — это объем, сложность детали и качество отделки.
При объеме примерно менее 1000 штук обычно выигрывает ЧПУ-обработка, потому что нет амортизации инструмента и изменения дизайна бесплатны. От 1000 до 10 000 штук решение меняется, поскольку стоимость штампа распределяется, а преимущество по циклу на деталь растет. При более чем 10 000 штук почти всегда дешевле литье под давлением, а автоматизация отделки быстро окупается.
Сложность снижает точку безубывалья. Корпус с ребрами, стойками, EMI-ножами и герметичной фланцевой частью обрабатывается медленно и тратит материал; при литье эти функции бесплатны в штампе, поэтому литье выигрывает раньше. Простая коробка без функций может оставаться дешевле при обработке дольше.
Стоимость отделки зависит от внешнего вида. Необработанная корпусная часть с пескоструйной обработкой стоит недорого, а анодированная с точным цветовым соответствием — дороже, но литье все равно превосходит обработку по материалу и циклу. Мы моделируем стоимость единицы продукции по объемным диапазонам перед рекомендацией процесса, чтобы программа не удивилась при 5000 штук.
Брак и выход готовой продукции — часть экономики. Линия литья, выбрасывающая 3 процента брака, выбрасывает готовую отделочную работу; мы отслеживаем выход по коду дефекта и закрываем цикл, чтобы модель стоимости оставалась честной в течение всей партии.
Время подготовки инструмента — еще одна переменная, которую должна учитывать программа. Новый штамп для корпуса с интегрированными EMI-функциями и полированной полостью обычно требует нескольких недель проектирования, изготовления из стали и испытаний перед первыми образцами, поэтому решение о литье должно приниматься достаточно рано, чтобы инструмент был готов к запуску продукта. Мы рекомендуем зафиксировать геометрию корпуса и спецификацию отделки как минимум за один цикл до изготовления штампа, потому что поздние изменения стенки или шва требуют пересмотра штампа, что обработка могла бы компенсировать новым программой.
Роботизированная обработка и полировка для стабильного потребительского внешнего вида
Объемы для потребительского рынка и требования к внешнему виду означают, что ручная отделка не справляется. Производительность полировщика меняется с сменой смены, а стоимость труда в развитых регионах делает ручную отделку неконкурентоспособной. Автоматизированная отделка — это способ обеспечить однородный внешний вид литого корпуса при серии из 50 000 штук.
Роботизированная ячейка DZ выполняет последовательность обработки корпуса: удаляет заусенцы с линии раздела и литников с помощью compliant-головки и карбидного или абразивного инструмента, затем снимает острые края радиальной щеткой для безопасного и однородного радиуса, затем полирует видимую поверхность до заданной шероховатости. Для матового внешнего вида потребителя ячейка использует пескоструй или щетку до заданного Ra; для яркого внешнего вида она использует резку и окрашивание на колесах с дозированным подачей.
Контроль силы — это то, что делает повторяемой отделку. Робот поддерживает заданное нормальное усилие на детали через compliant-головку, поэтому корпус, выступающий на 0,2 мм в одной области, будет обработан так же, как и номинальный. Износ колес отслеживается, и программа компенсирует циклы обработки, чтобы партии 1 и 50 000 совпадали.
Время цикла на небольшой корпус обычно составляет от 20 до 50 секунд для удаления заусенцев и полировки, в зависимости от класса отделки, что поддерживает пропускную способность ячейки, производимую линией литья. Устройства позиционируют деталь на стабильной опоре и держат видимую поверхность свободной от зажимов, чтобы не было следов инструментов там, где их видит заказчик.
Интеграция с линией литья важна. Мы размещаем ячейку отделки сразу после обрезки и мойки, чтобы корпус проходил как чистая, без заусенцев, равномерно отделанная часть, и контролируем выход первой партии, чтобы косметические отклонения выявлялись на этапе обработки, а не при финальной сборке.
Контрольный список проектирования перед изготовлением штампа для корпуса
Мы завершаем обзор корпуса коротким списком, чтобы избежать повторной переделки программы:
- Подтвердите необходимость экранирования и спроектируйте шов и любые EMI-ножи в литую форму.
- Установите толщину стенки в диапазоне от 1,5 до 2,5 мм и делайте изменения сечения постепенными, чтобы избежать усадки.
- Размещайте ребра и выступы там, где необходима жесткость и опоры, с внутренней полостью для экономии массы.
- Определите отделку для потребителя: матовая шлифовка, сатиновое полирование, анодирование или порошковое покрытие, и задайте целевую шероховатость.
- Выделите несколько функций, которые необходимо обработать (зазоры для защелки, поверхности уплотнения, отверстия для винтов), а остальное выполните с помощью внутренней полости.
- Моделируйте стоимость единицы продукции при разном объеме, чтобы подтвердить, что литье превосходит обработку на планируемом объеме производства.
- Планируйте автоматическую обработку заусенцев и полировку с управлением силой для достижения однородного внешнего вида при большом объеме.
Литье из алюминия обеспечивает электронику защитным, жестким, теплоотводящим корпусом по стоимости за единицу, которую обработка не может соперничать, при условии, что стены, допуски и отделка спроектированы под этот процесс. Технологический центр DZ создает роботизированные линии для удаления заусенцев, шлифовки и полировки, превращающие необработанные алюминиевые корпуса в стабильные изделия потребительского уровня при производственной скорости; если вы разрабатываете корпус для электроники и хотите ознакомиться с чертежами деталей, проектированием стен и планировкой линии отделки, наша инженерная команда может провести оценку осуществимости и расчет времени цикла для ваших компонентов.