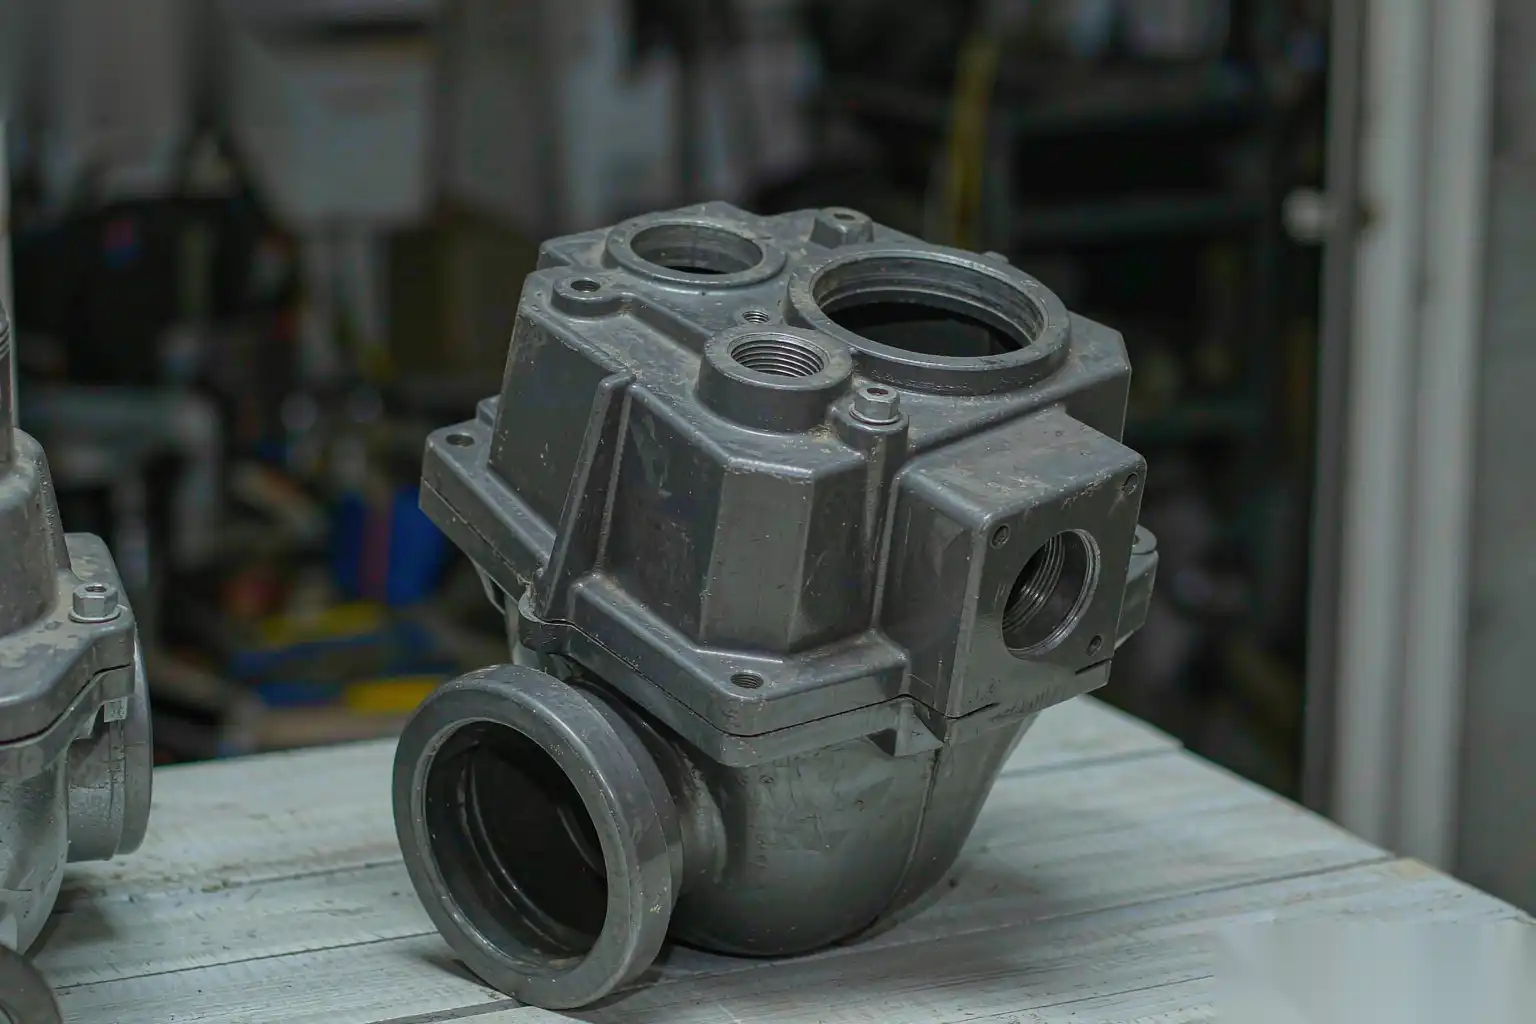
Литая заготовка для замка двери и аппаратных средств: внешний вид, прочность и объем
Замки дверей и архитектурные фурнитуры находятся на пересечении трех требований, с которыми большинство компонентов никогда не сталкиваются одновременно: часть видна каждый день, она должна сопротивляться взлому, и она используется в очень больших объемах с жесткими косметическими допусками. Литье — естественный способ изготовления сложной фурнитуры почти по форме, но выбор между цинком и алюминием, декоративной отделкой поверхности и запасом прочности, который вы закладываете в дизайн, зависит от того, является ли деталь рычагом, цилиндровым корпусом, накладкой, планкой ударника или многоточечным запорным корпусом. Эта статья рассказывает о том, как мы в DZ Smart Manufacturing принимаем эти компромиссы для производителей замков и фурнитуры, выпускающих тысячи или миллионы изделий в год.
Какие части замков и фурнитуры действительно подходят для литья под давлением
Не каждая часть комплекта замка должна быть литой. Решение зависит от сложности геометрии, траектории нагрузки и того, остается ли поверхность видимой. Мы делим фурнитуру на три категории.
Видимые декоративные корпуса — самый сильный аргумент в пользу литья под давлением. Накладки, рычаги, розетки, ручки и декоративные цилиндровые ободки имеют органические формы, тонкие секции и выступающие логотипы, которые было бы дорого обрабатывать из заготовки. Высокотемпературное литье под давлением (HPDC) поддерживает толщину стенок около 1,5–2,5 мм для цинка и 2,0–3,0 мм для алюминия, одновременно воспроизводя тонкие детали поверхности прямо из формы.
Структурные несущие корпуса — это квалифицированное «да». Корпуса цилиндров, задвижки, корпуса замков с защелками и многоточечные редукторы выигрывают от жесткости литья и возможности интеграции посадочных мест под подшипники и винтовых соединений. Квалификация включает контроль пористости в точках концентрации напряжений, что мы обеспечиваем с помощью системы заливки, вакуумной помощи при необходимости и подтверждаем разрезами при первом образце.
Простые плоские или листовые детали обычно — нет. Планки ударников, тонкие планки защелок и усилительные коробки часто дешевле и прочнее в виде штамповки или гибки из стали с покрытием или порошковым покрытием. Принудительное помещение их в литейную форму увеличивает стоимость без очевидной выгоды. Хороший анализ DFM на ранней стадии помогает выявить такие случаи, чтобы не изготавливать инструмент для детали, которая должна была быть штамповкой.
Ниже приведена таблица, которая суммирует типичные решения для популярных семейств фурнитуры.
| Часть фурнитуры | Лучший процесс | Типичный сплав | Вид отделки | Ключевая особенность дизайна |
|---|---|---|---|---|
| Рычаговая ручка | Цинк HPDC | ZAMAK 3 / 5 | Полировка + покрытие | Толщина стенок 1,8 мм, радиальные переходы |
| Накладка / розетка | Цинк HPDC | ZAMAK 3 | Шлифованный или полированный | Ровность поверхности в пределах 0,15 мм |
| Цилиндрический корпус | Цинк, совместимый с алюминием или латунью | ADC12 / ZAMAK 5 | Обработанный + анодированный | Концентричность отверстия относительно формы, а не резьба |
| Ход задвижного механизма | Стальной вставка или цинк | ZAMAK 5 | Покрытый металлом | Закаленная вставка для износостойкой поверхности |
| Ответная планка | Гнутый стальной штампованный | — | Покрытый металлом или порошковый | Обычно не литой |
| Корпус мультиточечной коробки передач | Алюминиевый HPDC | ADC12 | Порошковое покрытие | Ребра для торсионной жесткости |
| Тянуть за ручку | Цинк или алюминий | ZAMAK / A380 | Полировка + лак | Ровная стена, чтобы избежать провисания |
Цинк против алюминия для фурнитуры
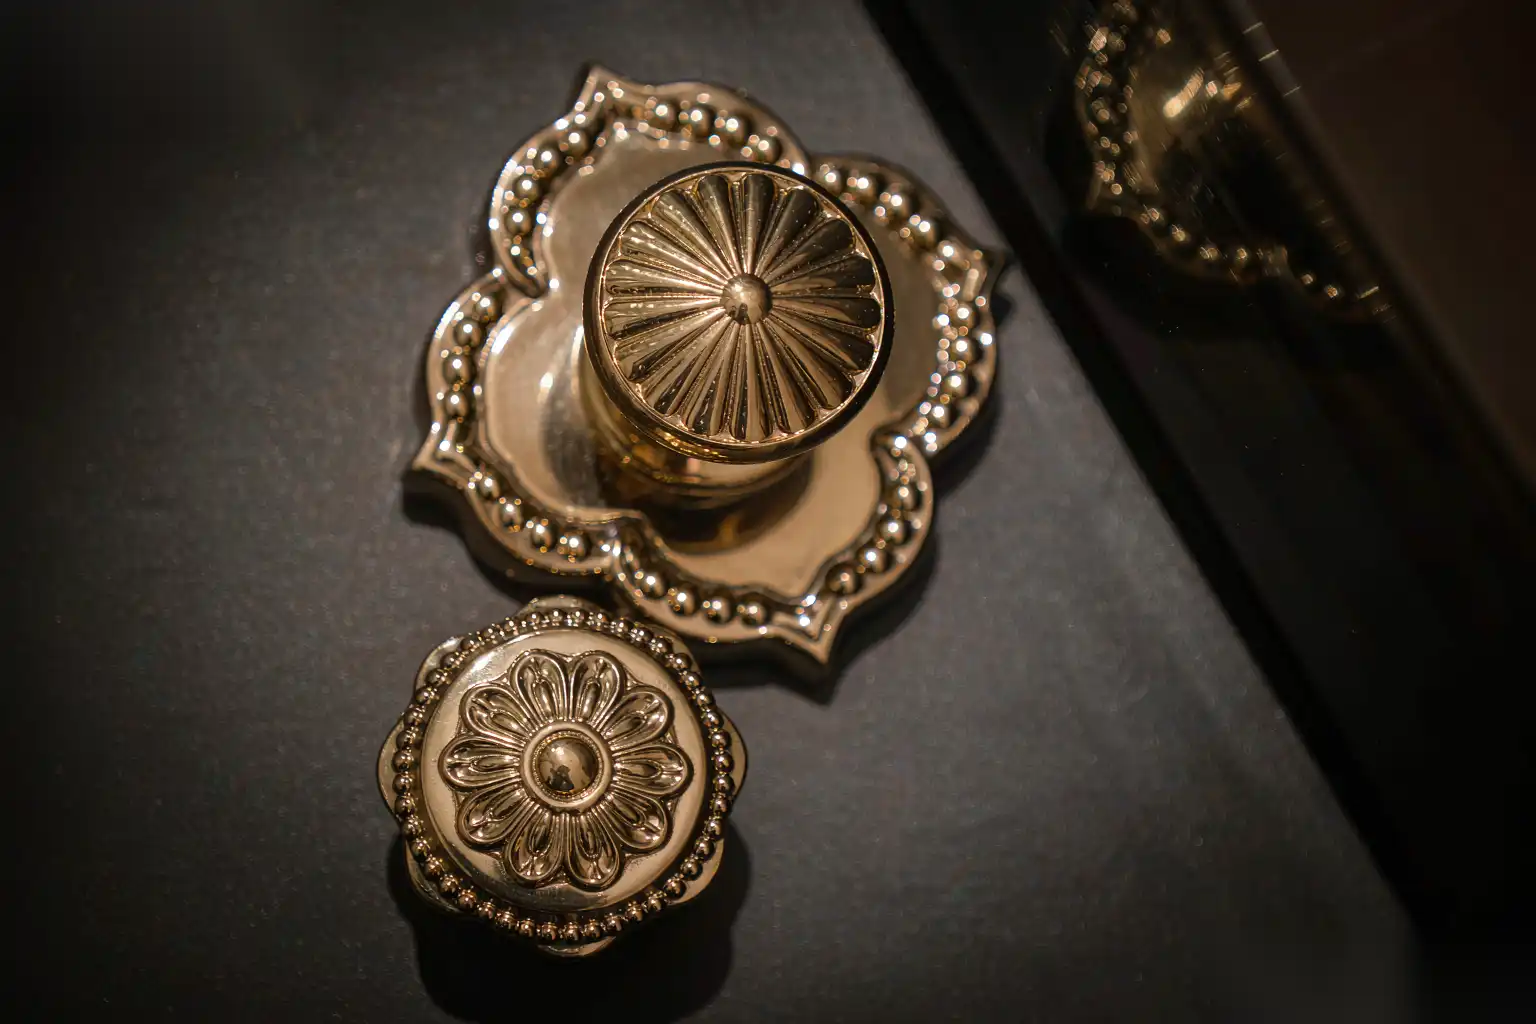
Вопрос цинка против алюминия доминирует при выборе материала для фурнитуры, и ответ редко бывает “лучше один”. Всё зависит от того, что должна выполнять деталь.
Цинк (ZAMAK 3, ZAMAK 5, ZA8) выигрывает по поверхности и инструменту. Его температура литья примерно 390–420 градусов Цельсия против 640–680 градусов у алюминия, поэтому формы служат гораздо дольше, а мелкие декоративные детали получаются четче. Цинк также отлично покрывается: стандартная медно-никелево-хромовая облицовка прочно прилипает к отливке, поэтому большинство полированных хромированных рычагов и ручек сделаны из цинка. Ударная прочность при комнатной температуре высокая, поэтому уроненная ручка редко трескается. Минус — плотность около 6,6–6,7 г на кубический сантиметр, что важно для больших ручек, где вес кажется неправильным, и более низкая температура эксплуатации около 100 градусов Цельсия.
Алюминий (ADC12, A380, EN AC-46000) выигрывает по весу, прочности и коррозионной стойкости. При 2,7 г на кубический сантиметр он менее чем вдвое легче, что воспринимается как “качество” на больших рычагах и тягах. Алюминиевые ручки подходят для внешних и прибрежных условий без гальванических проблем, характерных для покрытого цинка, а анодирование обеспечивает твердую, износостойкую и цветостабильную поверхность, которой трудно добиться покрытием на улице. Стоимость — более дорогая форма, меньший срок службы инструмента и поверхность, требующая больше обработки для достижения зеркального или сатинового декоративного вида.
Наше правило: внутренние декоративные отделки и небольшие рычаги делают из цинка для отделки и стоимости; внешние ручки, фурнитура для прибрежных или влажных условий и большие рычаги — из алюминия для веса и коррозионной стойкости. Мы подробно рассматриваем торговлю материалами в нашем руководстве по литью цинк против алюминия.
Ожидания по косметической поверхности для видимой фурнитуры
Фурнитура выходит из строя на рынке по внешнему виду гораздо раньше, чем по функции. Видимая сторона оценивается на расстоянии руки при ярком освещении, поэтому параметры поверхности должны быть определены численно, а не по прилагательным.
Класс поверхности определяет всю цепочку процессов. Мы классифицируем поверхности фурнитуры как:
- Класс А: зеркало или высокая сатиновая, без видимых линий потока, без пятен, используется на рычагах и накладках в шоу-румах.
- Класс В: равномерная сатиновая или шлифованная, допустимы небольшие линии потока под отделкой, используется на цилиндрах и крышках коробки передач.
- Класс С: скрытая или текстурированная, используется на внутренних оболочках, где важна только функция.
Линии потока, холодные швы и следы от формовочных пуговиц — три дефекта, которые портят класс А фурнитуры. Они возникают из-за неправильного баланса ворот, низкой скорости заливки или недостаточного вентиляции, а не из-за сплава. После отливки их удаление стоит денег на полировке, поэтому дизайн формы и профиль заливки — это место, где выигрывает косметическая часть. Мы обычно поддерживаем шероховатость поверхности формы около Ra 0,8–1,6 микрометров прямо из инструмента, что значительно облегчает работу по полировке.
Цвет и однородность покрытия в течение производственной серии — это критерий приемки, который мы прописываем в плане качества. Партия рычагов, у которых оттенок смещается на полтона между утром и вечером, считается браком на сборочной линии, поэтому параметры отделки фиксируются и контролируются, а не настраиваются визуально.
Прочность и сопротивление взлому
Замок настолько хорош, насколько его самое слабое литое соединение. Для аппаратных частей мы проектируем два режима отказа: нагрузку при принудительном проникновении и усталость от ежедневного использования.
Нагрузки при принудительном проникновении сосредоточены в области удержания цилиндра, ходе задвижки и винтовых опорах, которые крепят корпус к двери. Мы рассчитываем эти участки так, чтобы литой материал давал пластическую деформацию только значительно превышая номинальную испытательную нагрузку. Для жилого мертвой задвижки типичный тестовый диапазон — боковая нагрузка 1,0–1,5 кН на ход задвижки и крутящий момент на винте удержания цилиндра около 8–12 Нм; литая часть не должна трескаться или иметь постоянную деформацию более нескольких десятых миллиметра. Цинк достигает прочности на растяжение около 280–330 МПа для ZAMAK 3 и немного выше для ZAMAK 5, тогда как алюминий ADC12 — около 310–330 МПа с более высоким модулем, поэтому геометрия и расположение ребер определяют запас прочности больше, чем выбор сплава.
Защита от взлома также зависит от геометрии. Встроенные стенки вокруг цилиндра, противоударные пластины, вставленные в форму или после литья, и глубокие винтовые опоры, которые нельзя сорвать при усилии 10 Нм, проектируются сразу, а не добавляются позже. Мы моделируем путь нагрузки на ранних этапах и размещаем материал там, где сила фактически передается, что дешевле, чем утолщать всю деталь и увеличивать массу.
Износостойкие поверхности, такие как слайд задвижки и контакт кулачка, — это места, где поверхности литья недостаточно. Мы указываем либо локализованный твердосплавный вставной элемент, либо более толстый слой покрытия, либо стальную износостойкую пластину, удерживаемую в форме, чтобы путь износа был металл-металл против закаленной поверхности, а не против более мягкого литья.
Коррозионная стойкость для внешнего использования
Внешние и прибрежные аппаратные части работают в агрессивной среде: соляной туман, циклы влажности и ультрафиолет. Сплав и покрытие должны выбираться вместе, потому что хороший сплав под плохим покрытием все равно заржавеет при царапине.
Литые цинковые изделия полностью зависят от покрытия. Хорошо выполненное медное покрытие, яркий никель и хромовый слой выдерживают 48–96 часов нейтрального соляного тумана без появления красной коррозии на большинстве внутренних марок, но для внешнего прибрежного использования требуется либо более толстый никель, либо преобразовательное покрытие с герметичным лаком. Внешние алюминиевые изделия используют анодирование или порошковое покрытие. Анодирование толщиной 10–15 микрометров обеспечивает хорошую стойкость к износу и коррозии, а порошковое покрытие толщиной 60–80 микрометров с правильной предварительной обработкой выдерживает 500–1000 часов соляного тумана в наших квалификационных образцах.
Дизайн дренажных каналов и ловушек также важен. Карманы, задерживающие воду за декоративной поверхностью, ускоряют коррозию в трещинах, поэтому мы проектируем литую часть с путями стока и избегаем слепых глубоких углублений на открытой стороне. Это решение по геометрии формы, а не послеобработка.
Гальваническая изоляция — еще один важный аспект. Алюминиевые изделия, установленные против стальных дверей без барьера, будут подвержены гальванической коррозии в контакте. Мы указываем использование нейлоновых шайб, изолирующих прокладок или порошкового покрытия, которое соединяет соединение, чтобы литая часть никогда не становилась анодом в паре.
Роботизированная полировка для видимых и декоративных поверхностей в массовом производстве
После определения сплава и формы, видимая отделка создается в объеме с помощью автоматизированной полировки, и именно здесь ячейки DZ Smart Manufacturing подтверждают свою ценность в производственной линии аппаратных изделий. Ручная полировка рычагов и накладок не масштабируется: квалифицированный полировщик обрабатывает несколько сотен деталей за смену, качество может ухудшаться из-за усталости, а стоимость труда в таких странах, как Германия или Япония, делает изделие неконкурентоспособным.
Ячейка автоматической полировки DZ использует робота с 6 осями, с compliant-головками и многостанционной системой шлифовальных кругов, обычно из сизаля или абразивного ремня для предварительной обработки, затем — тканевые или сизалевые конусные круги с абразивом для окраски, и финальный этап — полировка. Для цинковых рычагов мы обычно начинаем с обработки зернистостью 120–240, затем переходим к абразиву типа Tripoli, далее — к белому финишному составу, поддерживая целевую шероховатость поверхности около Ra 0,2–0,4 микрометра для зеркального блеска. Время цикла на рычаг обычно составляет от 25 до 60 секунд в зависимости от размера и класса отделки.
Последовательность достигается за счет контроля силы, а не фиксированного пути. Робот поддерживает заданное нормальное усилие на детали через compliant-головку, поэтому литая часть, выступающая на 0,2 мм в одной области, не царапается и не пропускается. Абразив автоматически дозируется, чтобы лицо круга оставалось нагруженным, а износ круга отслеживается, чтобы программа могла компенсировать циклы обработки. В результате партия из 10 000 деталей выглядит так же, как и первая партия, что соответствует требованиям программы по качеству класса А.
Для сатиновых или шлифованных отделок мы заменяем набор кругов на управляемый абразивный ремень или радиальную щетку, где направление линии и зернистость определяют внешний вид. Это объясняется в нашем руководстве по отделке алюминиевых литых изделий, а автоматизация описана в разделе руководство по автоматизации обработки поверхности для литейных заводов.
Инструментальное оснащение, объем и структура затрат
Производственные серии аппаратных изделий большие, поэтому экономика зависит от срока службы формы, времени цикла и отходов, а не только от стоимости каждой детали.
Стоимость инструмента и срок службы формы значительно различаются в зависимости от сплава. Цинковая форма обычно работает от 500 000 до более чем 1 000 000 отливов, прежде чем потребуется повторная обработка, благодаря низкой температуре литья. Алюминиевая форма для той же геометрии может выдержать от 100 000 до 300 000 отливов до ремонта полости, и степень прочности стали и система охлаждения определяют, в каком диапазоне вы будете работать. Для программы объемом примерно до 200 000 изделий, цинковое оборудование окупается лучше; при большем объеме меньшая масса материала алюминия может компенсировать более короткий срок службы формы на крупных деталях.
Время цикла определяет пропускную способность. Циклы цинковых зажимных штампов часто занимают от 25 до 45 секунд, включая затвердевание, в то время как алюминиевые конкурентные детали работают за 40-70 секунд с большим охлаждением. Многокамерная форма удваивает или утраивает эту пропускную способность для небольших декоративных элементов, но только если система подачи материала сбалансирована так, чтобы каждая полость заполнялась одинаково.
Брак и переделки — это тихие затраты. Производственная линия, которая отправляет 2 процента косметического брака, выбрасывает готовое покрытие и работу по полировке этих изделий. Мы отслеживаем первичный выход по коду дефекта и закрываем цикл на форме и роботе, потому что потоковая линия, обнаруженная при литье, стоит почти ничего, в то время как тот же дефект, обнаруженный после покрытия, стоит весь цикл отделки.
Объем также влияет на выбор отделки. При объеме менее нескольких тысяч изделий ручная отделка подходит. С объемом в несколько тысяч и выше автоматическая линия DZ окупается за счет труда, стабильности и возможности поддерживать косметический стандарт, который ручная работа не может обеспечить при смене смены.
Контрольный список проектирования перед изготовлением металлической детали
Мы завершаем каждый обзор технической реализуемости оборудования коротким контрольным списком, чтобы программа не обнаружила проблему после резки стали:
- Определите класс видимой поверхности (A, B или C) и целевую шероховатость в микрометрах, а не словами.
- Выбирайте сплав по окружающей среде и весу, а не по привычке: цинк для внутренней отделки, алюминий для внешней и больших ручек.
- Подтвердите толщину стенки и однородность секций, чтобы раковины и пористость не мешали нагрузочным путям.
- Разместите опоры для винтов и выступы болтов, затем смоделируйте путь нагрузки при принудительном проникновении и добавьте ребристый материал там.
- Определите стратегию износостойкой поверхности: вставка, толстая пластина или закаленное покрытие на скользящей и кулачковой части.
- Укажите стек финальной обработки и его цель по коррозийному сопротивлению или ультрафиолетовому воздействию для рынка сбыта.
- Планируйте маршрут полировки: ручная при низком объеме, роботизированная ячейка DZ выше нее, с управлением силой для обеспечения однородности.
- Установите лимиты первого прохода по выходу и косметического брака перед первым производственным запуском.
Литье под давлением для дверных замков и фурнитуры — это баланс между поверхностью, видимой заказчиком, и структурой, которой он доверяет. При хорошем выполнении отливка обеспечивает оба требования в больших объемах. DZ Machinery создает роботизированные ячейки для удаления заусенцев, шлифовки и полировки, превращая необработанные цинковые и алюминиевые отливки в стабильные поверхности класса А в условиях массового производства; если вы планируете программу замков или фурнитуры и хотите ознакомиться с чертежами деталей, формовкой и планировкой финальной обработки с нашей инженерной командой, мы можем провести оценку реализуемости и времени цикла на ваших реальных компонентах.