Пройдитесь по любой фабрике кранов, заводам по производству запорных устройств или линиям санитарной керамики, и вы найдете одни и те же небольшие, тяжелые, intricately detailed детали, выходящие из литейных машин: ручки, накладки, корпуса клапанов, корпуса защелок, душевые комплекты. Большинство из них — литые детали из цинкового сплава. Семейство материалов, лежащее в основе этих деталей — Zamak, название, данное сплавам цинка, алюминия, магния и меди, — является одним из самых старых и экономичных способов массового производства мелких металлических компонентов, однако оно также является одним из самых неправильно понимаемых.
Я провел два десятилетия на стороне отделки этой отрасли, шлифуя и полируя литые детали из цинкового сплава для гальваники, и могу точно сказать, где скрыта настоящая стоимость литья цинка. Обычно она не в самой отливке. Она в том, что происходит после того, как деталь покидает форму: удаление наплывов, шлифовка линии разъема, обрезка стержня и зеркальная полировка, которая требуется каждому покрытому цинком изделию перед погружением в хромовую ванну. Это руководство охватывает систему сплавов, процесс, применения и узкое место в отделке, которое определяет, будет ли ваш проект по литью цинка прибыльным или убыточным.
Что такое литье цинкового сплава?
Литье цинкового сплава — это производственный процесс, при котором расплавленный цинковый сплав под высоким давлением впрыскивается в закаленную стальную форму, где он охлаждается и затвердевает за секунды. Этот процесс наиболее известен своей способностью производить тонкостенные, точные по размерам детали при очень низкой стоимости за штуку. Цинк имеет самую низкую температуру плавления среди распространенных металлов для литья — около 387 до 390 °C для марок Zamak, что обеспечивает более короткие циклы, более долгий срок службы формы и меньшее энергопотребление по сравнению с алюминиевым или магниевым литьем.
Термин Zamak происходит от первых букв его основных компонентов: Zцинк, Aалюминий, MAмагний и Kмедь (немецкое слово для меди). Самые распространенные марки — Zamak 2, Zamak 3, Zamak 5 и Zamak 7, а также более алюминиевый ZA-8. Каждая марка жертвует немного литейностью или прочностью ради пластичности, твердости или сопротивления ползучести.
Сравнение сплавов Zamak
| Свойство | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA-8 |
|---|---|---|---|---|---|
| Алюминий (%) | 3.5–4.3 | 3.5–4.3 | 3.5–4.3 | 3.5–4.3 | 8.0–8.8 |
| Медь (%) | 2,5–3,0 | ≤0,25 | 0,75–1,25 | ≤0,25 | 0,8–1,3 |
| Магний (%) | 0,020–0,05 | 0,020–0,05 | 0,03–0,08 | 0,005–0,02 | 0,015–0,03 |
| Прочность на растяжение (МПа) | 359 | 283 | 331 | 283 | 374 |
| Удлинение (%) | 7 | 10 | 7 | 13 | 10 |
| Твердость Бринелля | 100 | 82 | 91 | 80 | 103 |
| Минимальная толщина стенки (мм) | 0.6 | 0.5 | 0.6 | 0.5 | 1.0 |
| Типичное использование | Детали высокой прочности, шестерни | Універсальное, гальваника | Твердость + прочность | Высокая пластичность, тонкие стенки | Для работы при более высокой температуре, конструкционные |
Zamak 3 является стандартным выбором примерно для 90% всех цинковых литых сплавов. Он предлагает лучшее сочетание литейных свойств, стабильности размеров и качества покрытия, и это сорт, который чаще всего используют литейщики для кранов и фурнитуры. Zamak 5 добавляет медь для повышения твердости и прочности, что важно для деталей, подверженных износу, таких как замки и оконная фурнитура. Zamak 2 — самый прочный и твердый стандартный сорт, часто используется для шестерен и тяжелых механических компонентов. Zamak 7 содержит меньше магния, что улучшает пластичность для очень тонких секций.
Как работает процесс: горячекаменная литейка под давлением
Цинковое литие почти всегда выполняется на горячекаменных машинах, и разница с алюминием важна для тех, кто планирует производственную линию. В горячекаменной машине гусак и поршень расположены внутри расплавленного цинка, поэтому металл напрямую поступает в камеру для заливки и впрыскивается в форму под давлением от примерно 7 до 35 МПа. Поскольку задержки при передаче металла нет, циклы значительно короче, чем у алюминия — небольшая цинковая деталь может производиться за 15-30 секунд, а многокамерные формы обычно выпускают шесть или более деталей за один цикл.
Низкая температура плавления также увеличивает срок службы формы. Где форма для алюминиевого лития может выдержать от 80 000 до 150 000 циклов, хорошо обслуживаемая цинковая форма может обеспечить 500 000 и более миллиона циклов до значительного износа. Это делает амортизацию инструмента более мягкой, и именно поэтому цинк привлекателен для массового производства недорогих деталей.
Почему тонкие стенки и точные допуски
Цинк можно лить с толщиной стенок от 0,5 до 0,8 мм, что тоньше, чем любой другой литой металл. Металл легко заполняет мелкие детали, воспроизводя острые углы, надписи и даже резьбу прямо из формы. Допуски по размерам ±0,05 мм достигаются на критических элементах без дополнительной механической обработки. Именно поэтому мелкие механические детали — шестерни, рычаги, кулачки и корпуса — являются естественными областями применения цинка.
Практический вывод для менеджера по производству: цинковые детали выходят из формы ближе к финальной геометрии, чем почти любой другой литой металл, однако они все еще содержат литейные наплывы, следы разделительной линии и остатки от затвора, которые заказчик не примет. Разрыв между “формой” и “готовым изделием” — именно то место, где определяется стоимость и качество отделки.
Типичные области применения литых сплавов цинка
Цинковое литье занимает свое место там, где высокий объем деталей, тонкая детализация и важна декоративная отделка с покрытием или покраской:
- Смесители и сантехническая фурнитура — ручки, крестовые ручки, накладки, душевые головы и корпуса клапанов. Цинковое электрооцинкование прекрасно выглядит и по зеркальности сравнимо с латунью при значительно меньших материальных затратах.
- Дверная и оконная фурнитура — замки, защелки, ручки, петли и цилиндры, где важны твердость, детализация и точность размеров.
- Маленькие механические детали — шестерни, рычаги, шкивы и механизмы в офисной технике, бытовых приборах и автомобильных интерьерах.
- Электронные и электрические корпуса — разъемы, штекеры и небольшие корпуса, которые выигрывают от естественной защиты от электромагнитных помех и точной детализации цинка.
Практически во всех этих случаях завершающий этап — удаление литейных наплывов, шлифовка линии раздела, полировка поверхности до зеркального блеска для покрытия — занимает больше времени, чем сама литая деталь. Этот факт определяет бизнес-обоснование автоматизации, и именно поэтому в этой статье уделяется столько внимания отделке, сколько и металлургии.
Что выходит из формы: реальность отделки
Позвольте описать деталь, которая попадает в контейнер в конце линии цинкового литья. У нее тонкий литейный наплыв вдоль линии раздела, отливка или заготовка от затвора, небольшие следы от игольчатых штампов, а также, возможно, пара небольших усадочных пятен на декоративной стороне. Сам литой элемент отличный — точный, плотный и однородный. Но то, что он еще не готов к поставке, — это очевидно.
Каждая цинковая деталь, предназначенная для гальванизации, должна пройти одинаковую последовательность: удаление вспышки, шлифовка линии раздела, резка литников, подготовка поверхности и постепенное полирование до зеркального блеска. Тенк для хромирования безжалостен — он усиливает каждую царапину, каждую линию шлифовки и каждое неравномерно отполированное место. Мутная или пятнистая поверхность после гальваники — основная причина отказа цинковых деталей при финальной проверке, и почти всегда это связано с вариациями ручной отделки.
Ручная отделка: скрытые затраты, которые невозможно увидеть
Ручная удаление заусенцев и полировка цинковых деталей — это область, где большинство проектов тихо теряют деньги. Квалифицированных полировщиков мало, и они стареют. Работа пыльная, шумная и повторяющаяся, а результат зависит от настроения, усталости и опыта оператора, который держит шлифовальный инструмент. Две детали, отполированные одним и тем же оператором с разницей в час, могут заметно отличаться по качеству поверхности. Когда такую вариацию умножить на тысячи деталей, показатели брака и переделок становятся значительными — многие заводы сообщают о показателях приемки гальваники с первого прохода ниже 90 процентов из-за несогласованности полировки.
Это основная проблема, с которой обращаются к нам в DZ Machinery: они не могут нанять достаточно квалифицированных полировщиков, а те, что есть, не могут поддерживать необходимую современным линиям гальваники стабильность.
Роботизированная удаление заусенцев и полировка цинковых деталей
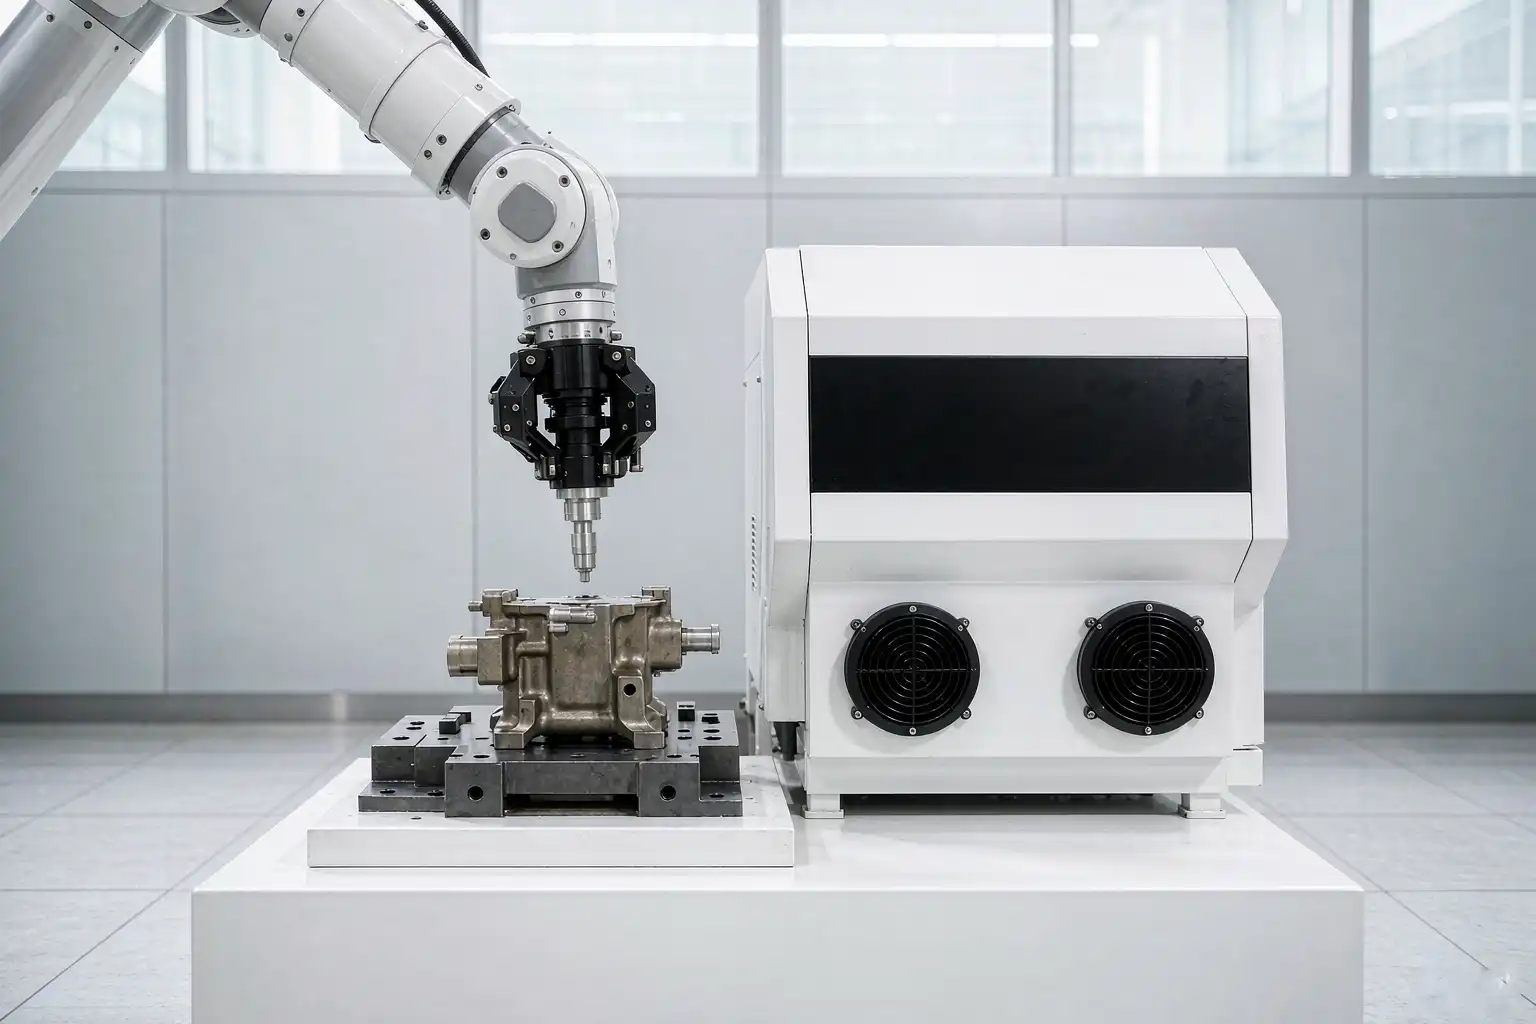
Роботизированные ячейки для отделки решают проблему цинковой отделки так же, как литейное производство решило проблему массового производства: заменяют человеческое влияние на повторяемость и программируемый процесс. Шестиосевой робот, оснащённый шпинделем или полировальной головкой, следует одинаковому маршруту инструмента, с одинаковой скоростью подачи, с одинаковым усилием контакта, на каждой детали. Проход для удаления заусенцев, удаляющий вспышку с линии раздела, одинаков для первой и десятитысячной детали. Последовательность полировки — грубая, средняя, тонкая — выполняется одинаково в каждом цикле, поэтому поверхность, попадающая в ванну для гальваники, однородна.
Результаты напрямую отражаются в важных показателях:
- Показатель приемки гальваники с первого прохода растёт с диапазона 80-90 процентов до 99 процентов и выше.
- Труд на линии отделки снижается на 60-80 процентов, что освобождает редких полировщиков для настройки и инспекции.
- Брак и переделки резко сокращаются, потому что процесс шлифовки и полировки больше не повреждает тонкостенные декоративные поверхности.
- Вместимость становится предсказуемым — роботизированная ячейка работает стабильно круглосуточно, а изменения программ требуют минут, а не недель переобучения.
Мы подробно рассматриваем технические детали в нашем руководстве по как роботизированная полировка повышает качество деталей из цинкового сплава, включая контроль силы, программирование траектории инструмента и как избежать распространенной ошибки — чрезмерной полировки тонких участков.
Какие операции автоматизировать в первую очередь
Для большинства цинковых деталей наибольшие преимущества достигаются в следующем порядке. Сначала автоматизируйте удаление заусенцев и вспышки — это операция с наибольшим объемом и самой простой для программирования. Второе — автоматизация шлифовки линии раздела и резки литниковых заглушек, что устраняет наиболее повторяющуюся ручную работу. Третье — автоматизация последовательности полировки, которая обеспечивает необходимую стабильность качества, от которой зависит гальваническая линия. Гибкая роботизированная ячейка может перенастраиваться между этими задачами по мере изменения состава партий; для специализированных продуктов роботизированная машина для удаления заусенцев, предназначенная для литых деталей из цинкового сплава может быть настроена как однопрофильная линия.
Подготовка к гальванике: почему последовательность полировки определяет качество хрома
Цинковые детали почти всегда обрабатываются методом электроосаждения — обычно сначала медь, затем никель, затем хром. Процесс гальваники наносит несколько микрометров металла, точно повторяя поверхность под ним. Царапина на цинковой поверхности становится царапиной на хроме. Волна в полировке превращается в мутную область на зеркале. Поскольку гальваника не может скрыть дефекты, качество полировки является контрольным испытанием всей операции по отделке.
Автоматическая полировка меняет экономику подготовки к гальванике. Вместо проверки и повторной обработки отполированных деталей, линия производит стабильное зеркало с каждого цикла. Гальваники могут работать дольше, с более плотными стойками, потому что им больше не нужно сортировать хорошие и плохие отполированные детали. Брак переходит с места проверки гальваники к редкому случаю, когда команда по качеству проводит расследование с анализом причины. Это измеримый ROI роботизированной полировки, и для предприятий по производству смесителей и фурнитуры с высоким объемом обычно окупается за двенадцать-девятнадцать месяцев.
Общие дефекты и как отделка влияет на уровень брака
Литьё без цинка не бывает идеальным, и знание о том, какие дефекты присутствуют на штампе, а какие появляются при буферной обработке, помогает бороться с браком там, где он действительно возникает:
- Обломки и следы разделительной линии — неизбежны на штампе, удаляются шлифовкой. Если удаление неравномерное, детали отправляются на гальваническую обработку с видимыми линиями и подлежат отверганию.
- Утяжины — неглубокие вмятины напротив тяжелых участков. Шлифовка может убрать мелкие усадки, но агрессивное полирование тонкого участка может привести к его пробою. Контроль процесса важнее силы воздействия.
- Пористость — в основном внутренние в цинке, но пористость поверхности может открыться во время полировки и испортить гальваническое покрытие. Роботизированный контроль силы позволяет полировать без повреждения поверхности.
- Следы от игольчатого штампа — небольшие следы на неэстетической стороне; допустимы в большинстве конструкций, но на видимых поверхностях их необходимо равномерно сгладить, что является еще одной проблемой последовательности ручной отделки, которую невозможно надежно решить.
Образец закономерен: штамп определяет дефекты, но процесс отделки определяет, сколько из них станет браком. Поэтому мы всегда советуем покупателям литья оценивать автоматизацию отделки у поставщика, а не только его оборудование для литья. Сравните затраты и качество автоматизированной и ручной отделки прежде чем принять решение о поставке — принципы для цинка совпадают с тем, что испытывают производители алюминия.
Выбор между цинком и алюминием
Если вы еще на этапе выбора материала, наш подробный сравнительный анализ литья цинка и алюминия рассматривает прочность, плотность, стоимость и различия в отделке. В качестве общего правила: выбирайте цинк для мелких, сложных, косметических или гальванических деталей; выбирайте алюминий, когда важны вес, тепло или структурная прочность. Оба материала требуют одинакового дисциплинированного подхода к удалению заусенцев и полировке — автоматизация в этом случае одинаково важна, несмотря на различия в металлургии.
Контрольный список поставщика для проектов литья цинка
При оценке поставщика цинкового литья добавьте к стандартной проверке вопросы, связанные с отделкой:
- Автоматизируют ли они удаление заусенцев и полировку или всё делается вручную? Поставщики только ручной работы будут испытывать трудности с поддержанием однородности при гальванической обработке.
- Каков их показатель приемки гальваники с первого прохода? Все, что ниже 95 процентов, означает, что ваши затраты включают их переработку.
- Могут ли они удерживать ±0,05 мм на критических деталях без обработки? Это сигнал зрелости дизайна штампа.
- Как они обрабатывают косметическую полировку лицевой поверхности? Запрашивайте документацию по процессу, а не обещания.
- Каков их процесс классификации отходов? Поставщик, который понимает, откуда берутся отходы, может снизить их количество.
Часто задаваемые вопросы
Является ли Zamak тем же, что и цинковый сплав? Да — Zamak — это стандартная группа цинковых литейных сплавов, содержащих алюминий, магний и медь. Zamak 3 — это универсальный сорт, используемый для большинства применений.
Можно ли полировать цинковые литые детали до зеркального блеска? Да. Цинк отлично полируется до зеркального блеска, поэтому он является стандартным материалом для покрытых хромом кранов и фурнитуры. Проблема в поддержании постоянного качества полировки при больших объемах, и именно здесь автоматическая полировка дает преимущество.
Насколько тонкими могут быть цинковые стенки при литье? Обычно в производственных деталях используют стенки толщиной 0,5–0,8 мм, а в критических участках — тоньше при контролируемых конструкциях.
Цинковое литие дешевле алюминиевого? На небольших, сложных деталях — да, более быстрые циклы, больший срок службы штампа и более низкая температура плавления делают цинк очень экономичным. Стоимость отделки часто является скрытой переменной, которая нивелирует это преимущество при отсутствии автоматизации.
Нужна ли полировка цинковых деталей перед покрытием? Всегда. Покрытие копирует поверхность под ним, поэтому любые царапины или неровности проявляются на хроме. Автоматическая отделка — единственный надежный способ подготовить большие объемы цинковых деталей для равномерного покрытия.
Настройте свою линию по отделке цинка правильно
Литье из цинкового сплава — проверенный и экономичный процесс для мелких прецизионных деталей — и его прибыльность определяется в цехе отделки. DZ Machinery разрабатывает и создает роботизированные установки для удаления заусенцев, шлифовки и полировки, а также полностью автоматические линии для цинковых литых деталей, кранов и фурнитуры. Расскажите нам о вашей детали, объеме и требованиях к покрытию, и мы покажем вам план ячейки с реалистичными показателями ROI. Свяжитесь с нами для бесплатной оценки вашей линии отделки.