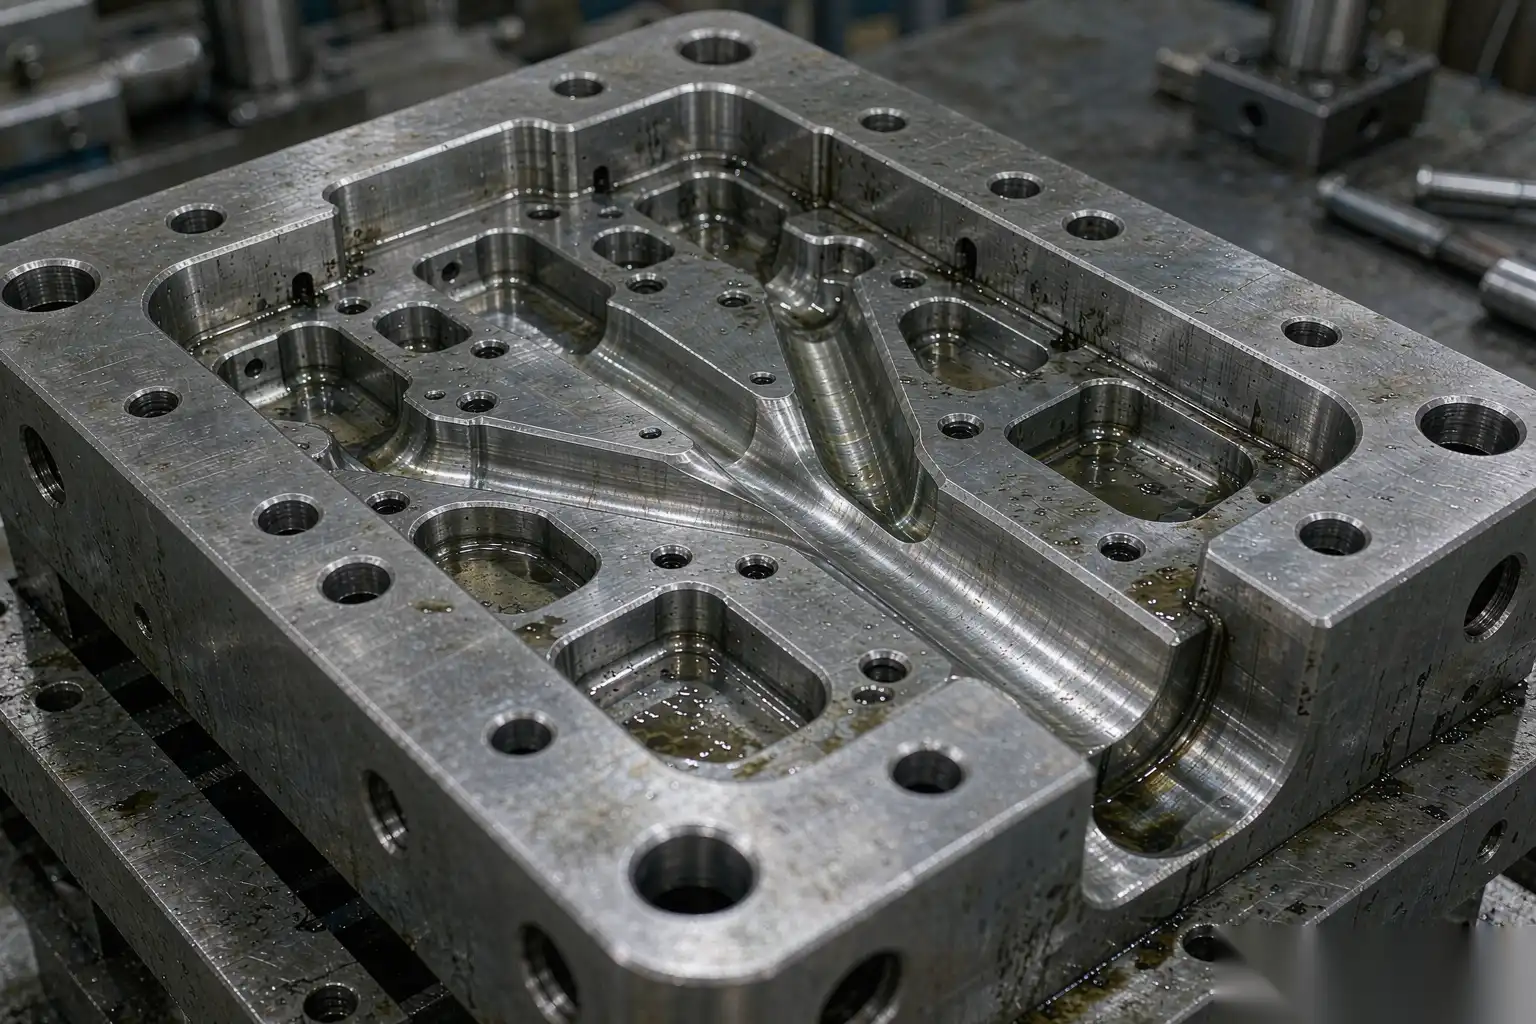
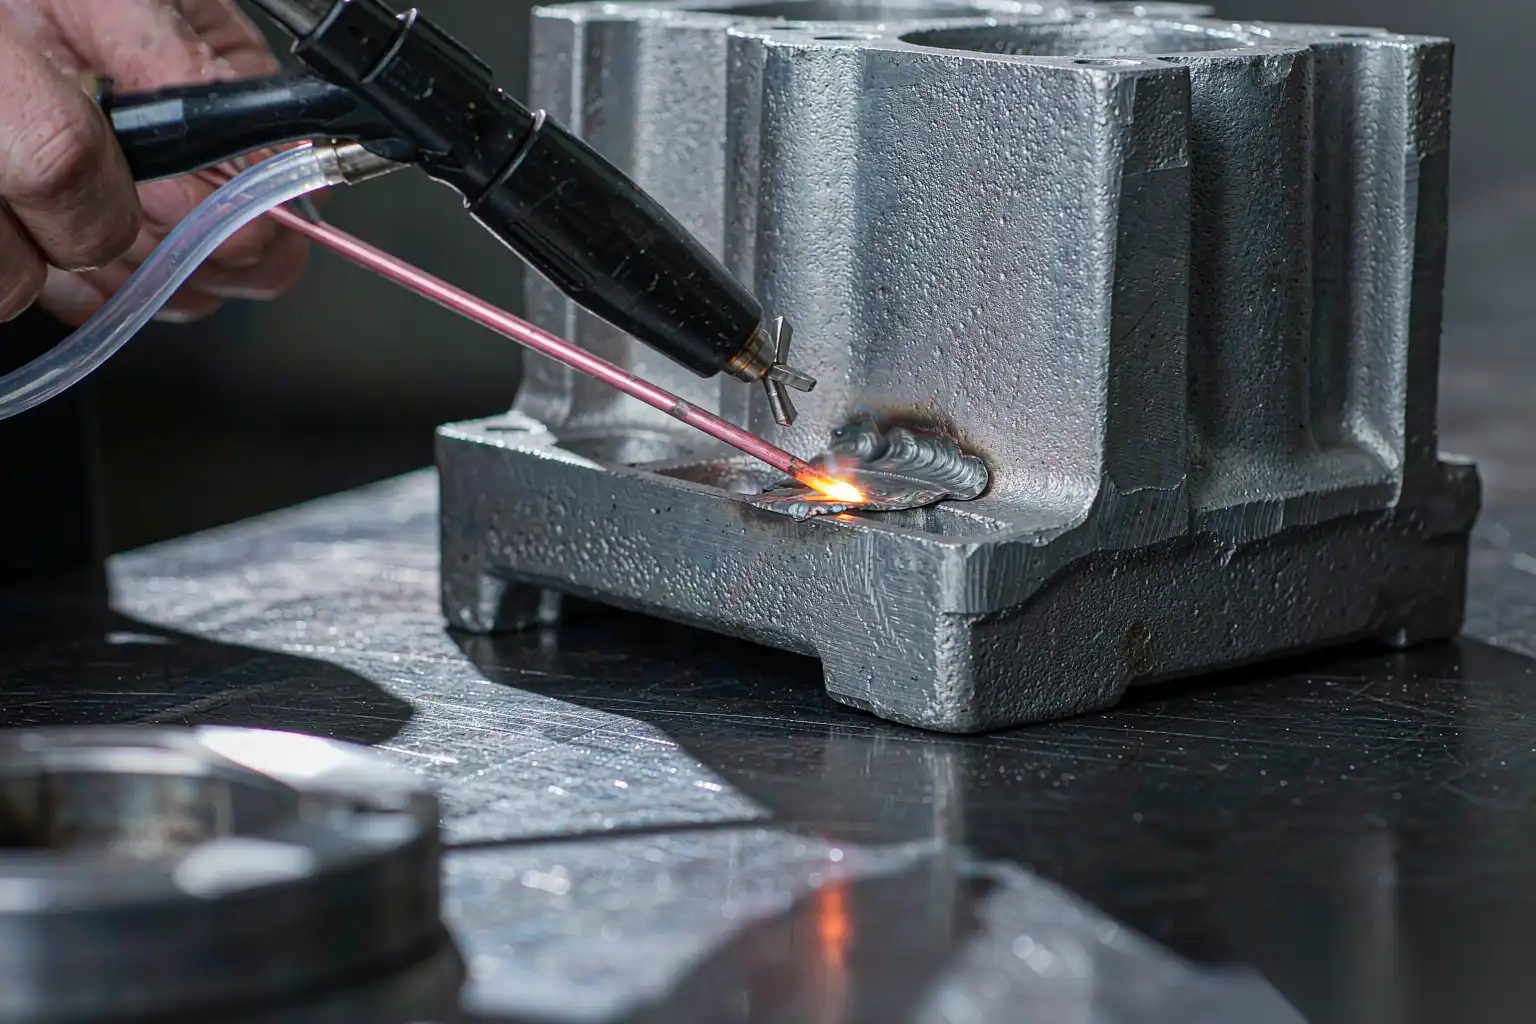
Recorra cualquier planta de grifos, fábrica de cerraduras o línea de artículos sanitarios y encontrará las mismas pequeñas piezas pesadas y detalladamente intrincadas que salen de las máquinas de fundición: manijas, escudos, cuerpos de válvula, carcasas de pestillos, acabados de ducha. La mayoría de ellas son fundiciones de aleación de zinc. La familia de materiales detrás de esas piezas — Zamak, el nombre dado a las aleaciones de zinc, aluminio, magnesio y cobre — es una de las formas más antiguas y rentables de producir en masa pequeños componentes metálicos, pero también una de las más malentendidas.
He pasado dos décadas en el lado del acabado de esta industria, lijando y puliendo fundiciones de aleación de zinc para galvanizado, y puedo decirte exactamente dónde se oculta el verdadero coste de la fundición de zinc. Rara vez está en la fundición en sí. Está en lo que sucede después de que la pieza sale del molde: eliminación de rebabas, lijado de línea de separación, corte de restos de entrada y el pulido espejo que cada pieza de zinc galvanizada exige antes de tocar un baño de cromo. Esta guía cubre el sistema de aleaciones, el proceso, las aplicaciones y el cuello de botella del acabado que determina si tu proyecto de fundición de zinc es rentable o pierde dinero.
¿Qué es la fundición a presión de aleación de zinc?
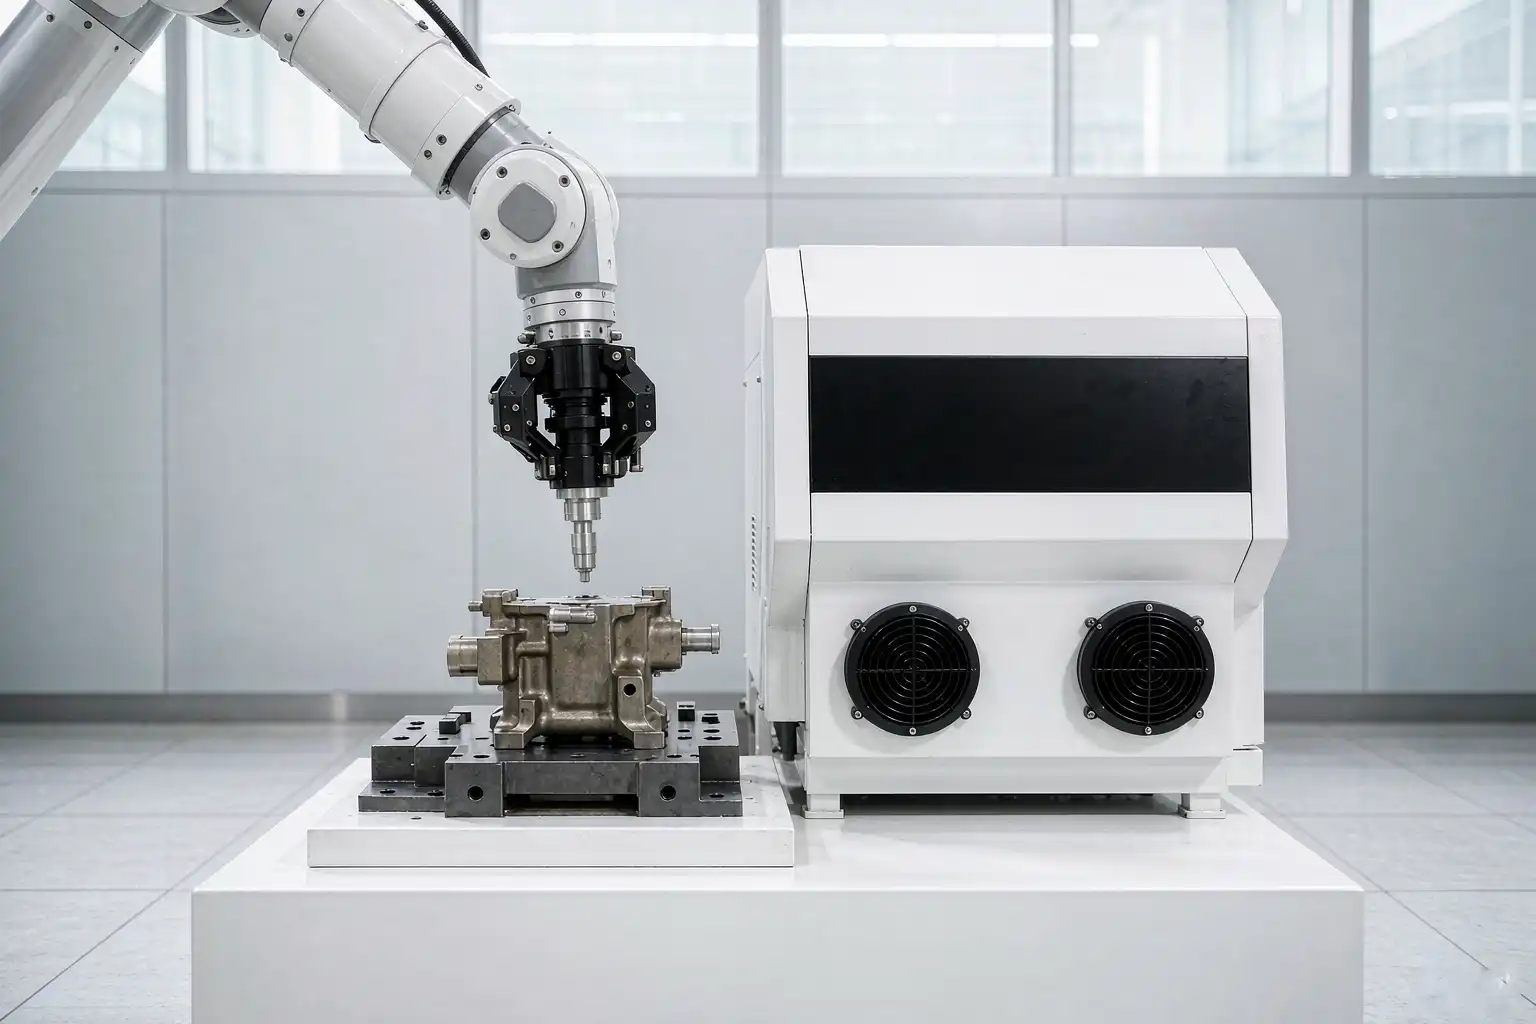
La fundición a presión de aleación de zinc es un proceso de fabricación en el que la aleación de zinc fundida se fuerza bajo alta presión en un molde de acero endurecido, donde se enfría y solidifica en segundos. El proceso es conocido por su capacidad para producir piezas delgadas, precisas en dimensiones, a un coste muy bajo por unidad. El zinc tiene el punto de fusión más bajo de los metales comunes para fundición a presión — alrededor de 387 a 390 °C para las calidades Zamak — lo que significa ciclos más cortos, mayor duración del molde y menor consumo de energía que la fundición de aluminio o magnesio.
El término Zamak proviene de las primeras letras de sus ingredientes principales: Zzinc, Aaluminio, MAmagnesio, y Kcobre (la palabra alemana para cobre). Las calidades más comunes son Zamak 2, Zamak 3, Zamak 5 y Zamak 7, además del ZA-8 con mayor contenido de aluminio. Cada calidad sacrifica un poco de fundibilidad o resistencia por ductilidad, dureza o resistencia al fluencia.
Comparación de aleaciones Zamak
| Propiedad | Zamak 2 | Zamak 3 | Zamak 5 | Zamak 7 | ZA-8 |
|---|---|---|---|---|---|
| Aluminio (%) | 3.5–4.3 | 3.5–4.3 | 3.5–4.3 | 3.5–4.3 | 8.0–8.8 |
| Cobre (%) | 2,5–3,0 | ≤0,25 | 0,75–1,25 | ≤0,25 | 0,8–1,3 |
| Magnesio (%) | 0,020–0,05 | 0,020–0,05 | 0,03–0,08 | 0,005–0,02 | 0,015–0,03 |
| Resistencia a la tracción (MPa) | 359 | 283 | 331 | 283 | 374 |
| Alargamiento (%) | 7 | 10 | 7 | 13 | 10 |
| Dureza Brinell | 100 | 82 | 91 | 80 | 103 |
| Grosor mínimo de pared (mm) | 0.6 | 0.5 | 0.6 | 0.5 | 1.0 |
| Uso típico | Piezas de alta resistencia, engranajes | Propósito general, galvanizado | Dureza + resistencia | Alta ductilidad, paredes delgadas | Estructural de mayor temperatura |
Zamak 3 es la opción predeterminada para aproximadamente el 90% de todas las fundiciones de zinc. Ofrece la mejor combinación de moldeabilidad, estabilidad dimensional y rendimiento en recubrimientos, y es la calidad que la mayoría de los fundidores de grifos y herrajes utilizan. Zamak 5 añade cobre para mayor dureza y resistencia, lo cual es importante para piezas que sufren desgaste, como cerraduras y herrajes de ventanas. Zamak 2 es la calidad estándar más fuerte y dura, utilizada a menudo para engranajes y componentes mecánicos de alta resistencia. Zamak 7 tiene menor magnesio, lo que mejora la ductilidad para secciones muy delgadas.
Cómo funciona el proceso: Fundición a presión en cámara caliente
La fundición de zinc casi siempre se realiza en máquinas de cámara caliente, y la diferencia con el aluminio es importante para quienes planifican una línea de producción. En una máquina de cámara caliente, el cuello de ganso y el émbolo se encuentran dentro del baño de zinc fundido, por lo que el metal se extrae directamente en la cámara de disparo y se inyecta en el molde a presiones de aproximadamente 7 a 35 MPa. Debido a que no hay retraso en la transferencia del metal, los tiempos de ciclo son mucho más cortos que en el aluminio — una pequeña pieza de zinc puede ciclarse en 15 a 30 segundos, y los moldes de múltiples cavidades producen rutinariamente seis o más piezas por disparo.
El bajo punto de fusión también prolonga la vida útil del molde. Mientras que un molde de fundición de aluminio puede durar entre 80,000 y 150,000 disparos, un molde de zinc bien mantenido puede ofrecer entre 500,000 y más de un millón de disparos antes de un desgaste significativo. Eso hace que la amortización de las herramientas sea mucho más suave, y esa es una de las razones por las que el zinc es atractivo para piezas de alto volumen y menor costo.
Por qué paredes delgadas y tolerancias ajustadas
El zinc puede ser fundido con paredes tan delgadas como 0,5 a 0,8 mm, más delgadas que cualquier otro metal fundido. El metal fluye fácilmente en detalles finos, reproduciendo esquinas agudas, letras e incluso roscas directamente del molde. Se pueden lograr tolerancias dimensionales de ±0,05 mm en características críticas sin mecanizado secundario. Por eso, las pequeñas piezas mecánicas — engranajes, palancas, levas y carcasas — son aplicaciones naturales del zinc.
La implicación práctica para un gerente de producción: las piezas de zinc salen del molde más cercanas a la geometría final que casi cualquier otra fundición, pero aún llevan rebabas de fundición, marcas de línea de separación y restos de compuerta que el cliente no aceptará. La diferencia entre la “forma fundida” y la “pieza entregable” es exactamente donde se decide el costo y la calidad del acabado.
Aplicaciones típicas de las fundiciones de aleación de zinc
La fundición de zinc ocupa su lugar donde el número de piezas es alto, el detalle es fino y un acabado cosmético recubierto o pintado es importante:
- Grifos y accesorios sanitarios — manijas, manijas cruzadas, escudetes, cabezales de ducha y cuerpos de válvula. El zinc se electroplatea de manera hermosa y refleja el latón a una fracción del costo del material.
- Herrajes para puertas y ventanas — cerraduras, pestillos, manijas, bisagras y cilindros donde la dureza, el detalle y la consistencia dimensional son importantes.
- Piezas mecánicas pequeñas — engranajes, palancas, poleas y mecanismos en equipos de oficina, electrodomésticos e interiores de automóviles.
- Carcasas electrónicas y eléctricas — conectores, enchufes y pequeñas envolventes que se benefician del blindaje EMI natural del zinc y del detallado preciso.
En casi todas estas aplicaciones, el paso de acabado — eliminar rebabas, lijar la línea de separación, pulir la superficie hasta obtener un espejo para el recubrimiento — consume más horas de trabajo que la propia fundición. Ese hecho único impulsa el caso de negocio para la automatización, y es la razón por la que este artículo dedica tanto tiempo al acabado como a la metalurgia.
Lo que sale del molde: la realidad del acabado
Permítame describir la pieza que cae en la bolsa al final de una línea de fundición de zinc. Tiene un delgado reborde a lo largo de la línea de separación, un sobrante de molde o tope de puerta donde se cortó el canal, pequeñas marcas de testigos de pasadores de expulsión y posiblemente una o dos pequeñas marcas de hundimiento en la cara estética. La fundición en sí es excelente — precisa, densa y consistente. Lo que aún no es, sin embargo, es entregable.
Cada pieza de zinc destinada a recubrimiento debe pasar por la misma secuencia: eliminación de reborde, rectificado de la línea de separación, corte del tope de puerta, acondicionamiento de la superficie y pulido progresivamente más fino hasta obtener un acabado espejo. El tanque de recubrimiento de cromo es implacable — magnifica cada arañazo, cada línea de rectificado y cada punto de pulido inconsistente. Una superficie recubierta de manera opaca o manchada es la principal razón por la que las piezas de zinc son rechazadas en la inspección final, y casi siempre se remonta a variaciones en el acabado manual.
Acabado manual: El coste que no puedes ver
El desbarbado y pulido manual de piezas de zinc es donde la mayoría de los proyectos pierden dinero silenciosamente. Los pulidores especializados son escasos y están envejeciendo. El trabajo es polvoriento, ruidoso y repetitivo, y el resultado depende del estado de ánimo, la fatiga y la experiencia de la persona que sostiene la rueda. Dos piezas pulidas por el mismo operario con una hora de diferencia pueden diferir notablemente en calidad de superficie. Cuando multiplicas esa variación por miles de piezas, las cifras de chatarra y retrabajo se vuelven significativas — muchas plantas reportan tasas de aceptación en la primera pasada de recubrimiento por debajo del 90 por ciento solo por la inconsistencia en el pulido.
Este es el principal problema que nuestros clientes nos traen en DZ Machinery: no pueden contratar suficientes pulidores calificados, y los que tienen no pueden mantener la consistencia que exigen las líneas de recubrimiento modernas.
Desbarbado y pulido robótico para piezas de aleación de zinc
Las células de acabado robótico resuelven el problema del acabado del zinc de la misma manera que el fundido a presión resolvió el problema de producción: reemplazar la variación humana por un proceso repetible y programable. Un robot de seis ejes equipado con un husillo o cabeza de pulido sigue la misma trayectoria de herramienta, a la misma velocidad de avance, con la misma fuerza de contacto, en cada pieza. La pasada de desbarbado que elimina el reborde de la línea de separación es idéntica desde la primera hasta la décima milésima pieza. La secuencia de pulido — grueso, medio, fino — se ejecuta de la misma manera en cada ciclo, por lo que la superficie que llega al tanque de recubrimiento es uniforme.
Los resultados se reflejan directamente en los números que importan:
- La aceptación en la primera pasada de recubrimiento sube del rango del 80 al 90 por ciento al 99 por ciento o más.
- Mano de obra en la línea de acabado disminuye entre un 60 y un 80 por ciento, liberando a los pulidores escasos para tareas de configuración e inspección.
- El chatarra y el retrabajo disminuyen drásticamente porque el proceso de rectificado y pulido ya no daña las caras cosméticas de paredes delgadas.
- Capacidad se vuelve predecible — una célula robótica realiza ciclos consistentes las 24 horas, con cambios de programa que toman minutos en lugar de semanas de reentrenamiento.
Cubrimos los detalles técnicos en nuestra guía sobre cómo la pulidora robótica mejora la calidad de las piezas de aleación de zinc, incluyendo control de fuerza, programación de trayectorias de herramientas y cómo evitar el error común de sobrepulir secciones delgadas.
Qué operaciones automatizar primero
Para la mayoría de las piezas de zinc, las mayores ganancias se logran en este orden. Primero, automatizar el desbarbado y la eliminación de reborde — es la operación de mayor volumen y la más fácil de programar. Segundo, automatizar el rectificado de la línea de separación y el corte del sobrante de puerta, lo que elimina el trabajo manual más repetitivo. Tercero, automatizar la secuencia de pulido, que proporciona la consistencia de calidad en la que la línea de recubrimiento confía. Una célula robótica flexible puede ser reconfigurada entre estos trabajos a medida que cambian las mezclas de productos; para productos dedicados, una máquina de desbarbado robótica adaptada a fundiciones de zinc puede configurarse como una línea de propósito único.
Preparación de la galvanización: por qué la consistencia del pulido decide la calidad del cromo
Las piezas de zinc casi siempre se terminan mediante electrochapado — generalmente cobre, luego níquel y después cromo. El proceso de galvanizado deposita unos micrómetros de metal que copian exactamente la superficie debajo. Un arañazo en la superficie de zinc se convierte en un arañazo en el cromo. Una ondulación en el pulido se vuelve una zona nublada en el espejo. Debido a que el galvanizado no puede ocultar defectos, la calidad del pulido es la prueba de aceptación para toda la operación de acabado.
El pulido automatizado cambia la economía del preparado de galvanoplastia. En lugar de inspeccionar y retrabajar las piezas pulidas, la línea produce un espejo consistente en cada ciclo. Los plateros pueden operar racks más largos y densos porque ya no tienen que clasificar las piezas pulidas en buenas y malas. Los rechazos pasan de la bancada de inspección de galvanoplastia a la rara ocasión en que un equipo de calidad investiga con un análisis de causa raíz. Esta es la rentabilidad medible del pulido robótico, y para plantas de grifos y herrajes de alto volumen, generalmente paga una celda en doce a dieciocho meses.
Defectos comunes y cómo el acabado afecta la tasa de chatarra
Ningún fundido de zinc es perfecto, y saber qué defectos existen en el molde y cuáles aparecen en el buffer te ayuda a atacar la chatarra donde realmente sucede:
- Testigo de rebaba y línea de separación — inevitable en el molde, eliminado mediante desbarbado. Si la eliminación es inconsistente, las piezas van a galvanoplastia con líneas visibles y son rechazadas.
- Marcas de hundimiento — depresiones superficiales opuestas a secciones pesadas. El lijado puede eliminar hundimientos menores, pero un pulido agresivo de una sección delgada puede atravesarla. El control del proceso importa más que la fuerza bruta.
- Porosidad — mayormente internos en zinc, pero la porosidad superficial puede abrirse durante el pulido y arruinar el acabado galvanizado. El control de fuerza robótico pule sin quemar la superficie.
- Marcas de expulsor — pequeñas marcas de testigo en el lado no cosmético; aceptables en la mayoría de los diseños, pero en las caras visibles deben mezclarse de manera uniforme, lo cual es otro problema de consistencia que el acabado manual no puede resolver de manera confiable.
El patrón es consistente: el molde determina los defectos, pero el proceso de acabado determina cuántos de ellos se convierten en chatarra. Por eso siempre aconsejamos a los compradores de fundiciones evaluar la automatización del acabado de un proveedor, no solo sus máquinas de fundición. Compara las implicaciones de costo y calidad del acabado automatizado versus el manual antes de comprometerte con una decisión de abastecimiento — los principios para zinc reflejan lo que experimentan los fundidores de aluminio.
Elegir entre Zinc y Aluminio
Si aún estás en la etapa de selección de material, nuestra comparación detallada de fundición de zinc versus aluminio analiza diferencias en resistencia, densidad, costo y acabado. Como regla general: elige zinc para piezas pequeñas, intrincadas, cosméticas o galvanizadas; elige aluminio cuando predominen el peso, el calor o la resistencia estructural. Ambos materiales requieren el mismo enfoque disciplinado para desbarbar y pulir — el caso de automatización es idéntico aunque la metalurgia difiere.
Lista de verificación para proveedores de fundición de zinc
Cuando evalúes un proveedor de fundición de zinc, añade estas preguntas relacionadas con el acabado a tu auditoría estándar:
- ¿Automatizan el desbarbado y el pulido, o todo es manual? Los proveedores que solo trabajan a mano tendrán dificultades para mantener la consistencia en piezas galvanizadas.
- ¿Cuál es su tasa de aceptación en el recubrimiento de primera pasada? Cualquier porcentaje por debajo del 95 por ciento significa que su costo incluye su retrabajo.
- ¿Pueden mantener ±0,05 mm en características críticas sin mecanizado? Esto indica la madurez del diseño del molde.
- ¿Cómo manejan el pulido de cara cosmética? Solicite documentación del proceso, no promesas.
- ¿Cuál es su proceso de clasificación de chatarra? Un proveedor que comprende de dónde proviene la chatarra puede reducirla.
Preguntas Frecuentes
¿Zamak es lo mismo que aleación de zinc? Sí — Zamak es la familia estándar de aleaciones de zinc para fundición a presión que contienen aluminio, magnesio y cobre. Zamak 3 es la variedad de uso general utilizada en la mayoría de las aplicaciones.
¿Se pueden pulir las fundiciones de zinc para obtener un acabado espejo? Sí. El zinc ofrece un excelente pulido espejo, por lo que es el material estándar para grifos y herrajes plateados. El desafío es mantener una calidad de pulido consistente en volúmenes altos, y ahí es donde el pulido robótico resulta rentable.
¿Qué grosor pueden tener las paredes de zinc fundidas? Las piezas de producción suelen usar paredes de 0,5 a 0,8 mm, y las secciones críticas pueden ser más delgadas en diseños controlados.
¿Es la fundición a presión de zinc más barata que la de aluminio? En piezas pequeñas e intrincadas, sí — ciclos más rápidos, mayor duración del molde y menor temperatura de fusión hacen que el zinc sea muy rentable. El costo de acabado es a menudo la variable oculta que elimina la ventaja si falta automatización.
¿Es necesario pulir las piezas de zinc antes del recubrimiento? Siempre. El recubrimiento copia la superficie debajo, por lo que cualquier marca de lijado o pulido inconsistente se muestra a través del cromo. El acabado automatizado es la única forma confiable de preparar grandes volúmenes de piezas de zinc para un recubrimiento consistente.
Asegure su línea de acabado de zinc
La fundición a presión de aleaciones de zinc es un proceso probado y rentable para piezas pequeñas de precisión — y su rentabilidad se decide en la sala de acabado. DZ Machinery diseña y construye células robóticas de desbarbado, lijado y pulido, y líneas completas de acabado para fundiciones de zinc, grifos y herrajes. Cuéntenos su pieza, su volumen y sus requisitos de recubrimiento, y le mostraremos un diseño de célula con números de retorno de inversión realistas. Contáctenos para una evaluación gratuita de su línea de acabado.