


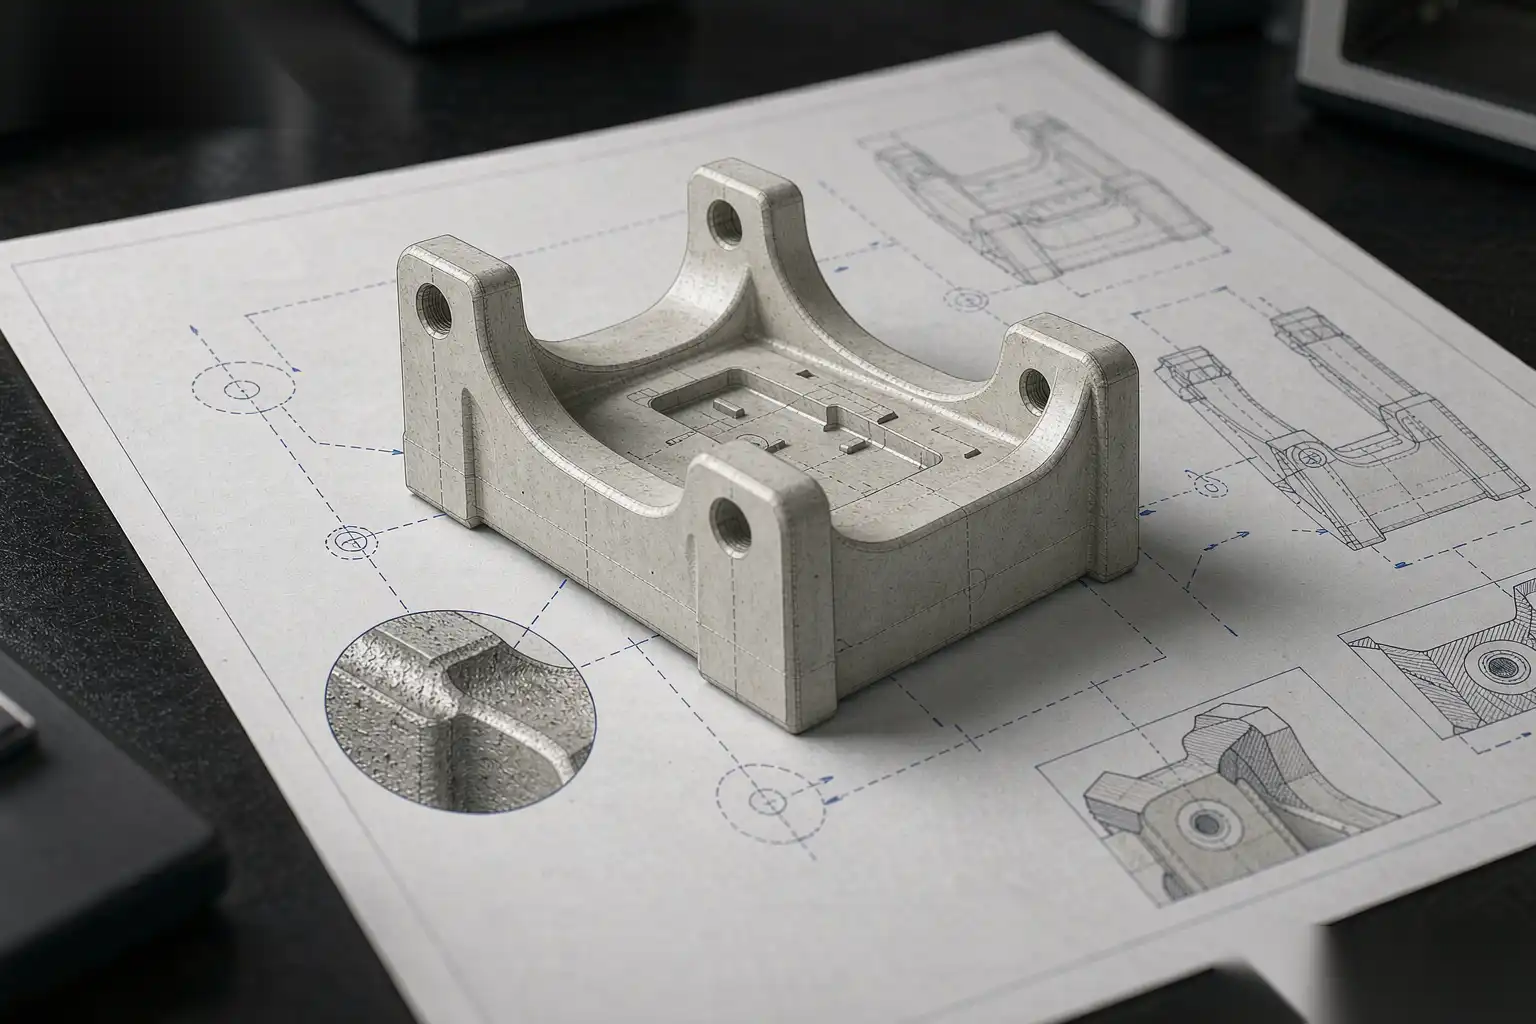
Проектирование литья под давлением с учетом технологичности: практический контрольный список DFM
Литье под давлением — это процесс, в котором большая часть затрат и большая часть брака определяются задолго до того, как будет вырезана первая полость. Чертеж детали определяет геометрию пресс-формы, время цикла, стратегию обрезки и объем ручной доводки, которую ваши операторы должны будут выполнять при каждом литье. Чертеж, который выглядит чисто на экране САПР, может привести к созданию пресс-формы, требующей четырех ползунов, работающей с коэффициентом заполнения 38% и оставляющей облой, на удаление которого человеку с напильником требуется двенадцать секунд на деталь. Ничто из этого не отображается в предложении, пока не станет слишком поздно дешево это изменить.
Эта статья представляет собой рабочий контрольный список DFM для литья алюминиевых и цинковых сплавов под давлением, написанный для инженера, отвечающего за чертеж детали, и инженера-технолога, который должен обеспечить ее производство. Мы сосредоточимся на решениях, которые в наибольшей степени влияют на стоимость и качество: толщина стенки, уклон, радиусы, ребра жесткости, бобышки, базовые поверхности, зоны облоя, допуски и набор элементов, который незаметно увеличивает сложность пресс-формы. Цель состоит в том, чтобы литье хорошо заполнялось, чисто извлекалось и поступало непосредственно в роботизированную ячейку для удаления заусенцев без участия человека между прессом для обрезки и финишной обработкой.
Почему DFM начинается с чертежа детали, а не с пресс-формы
Пресс-форма — это замороженная копия чертежа детали. Если на чертеже указана стенка толщиной 0,6 мм рядом со стенкой толщиной 4,0 мм, пресс-форма будет иметь это несоответствие, и процесс будет оплачивать его в виде усадки и холодных спаев. Инженеры-технологи могут компенсировать это локальным охлаждением и увеличенными литниковыми каналами, но компенсация имеет пределы и увеличивает стоимость. Самое дешевое место для исправления проблемы литья — это модель САПР, на этапе ревизии ноль.
Мы рассматриваем DFM как трехэтапный обзор:
- Первый этап: сможет ли металл достичь каждого угла при выбранном давлении впрыска и затвердеть до того, как он образует мосты?
- Второй этап: можно ли извлечь деталь без заедания, деформации или заклинившего ползуна?
- Третий этап: можно ли позиционировать и удалять заусенцы с обрезанной детали роботом без специальных приспособлений для каждого элемента?
Если элемент не проходит третий этап, он обычно также не проходит первый или второй. Проектирование для последующей роботизированной обработки не является отдельным шагом; это та же логика, примененная на одну станцию позже.
Равномерность толщины стенок и минимальные значения для сплавов
Толщина стенки определяет все: скорость заполнения, время затвердевания, пористость усадки и количество материала, за которое вы платите за деталь. Первое правило DFM — сохранять стенки максимально равномерными, насколько позволяет функция. Хорошей целью является номинальная стенка с соотношением толщины самой толстой и самой тонкой секции в пределах одной детали не более 2:1. Когда толстая секция неизбежна, переместите массу в ребро жесткости или локально утолщенную бобышку, а не в плоскую плиту.
Минимальная толщина стенки зависит от сплава и размера детали. Это практические производственные значения, а не лабораторные пределы:
| Семейство сплавов | Типичная минимальная толщина стенки (малая деталь, <100 мм) | Типичная минимальная толщина стенки (большая деталь, >250 мм) | Практическая максимальная толщина стенки | Примечания |
|---|---|---|---|---|
| Алюминий (класс A380) | 0,8 мм | 1,5 мм | 6,0 мм | Ниже 0,8 мм резко возрастает вероятность образования холодных стыков и недоливов |
| Алюминий (тонкостенные марки) | 0,6 мм | 1,0 мм | 5,0 мм | Требует высокой скорости впрыска и точного контроля расплава |
| Цинк (класс Замак) | 0,5 мм | 0,9 мм | 5,0 мм | Течет далеко; позволяет делать более тонкие стенки, чем алюминий |
| Магний (камерный нагрев) | 0,6 мм | 1,0 мм | 5,0 мм | Низкая вязкость, отличное заполнение тонких стенок |
Равномерные стенки позволяют детали затвердевать как единое целое. Когда необходимо ступенчатое изменение толщины стенки, используйте плавный переход на длине не менее чем в 3 раза превышающей толщину, а не резкий переход. Резкий переход — это холодный стык, который вот-вот образуется, а также место, где щетка для снятия заусенцев может зацепиться и оставить царапину.
Наши рекомендации по проектированию тонкостенных деталей более подробно рассматривают геометрию переходов и компромиссы по скорости заполнения; см. наши рекомендации по проектированию тонкостенных деталей для литья алюминия под давлением для калькуляторов, которые мы используем.
Уклоны в зависимости от поверхности и текстуры
Уклон — это конусность, которая позволяет детали выйти из формы. Нулевой уклон означает застрявшую деталь и сломанную сердцевину. Требуемый уклон зависит от текстуры поверхности, длины стенки и того, находится ли поверхность на подвижной сердцевине.
Практические диапазоны уклонов, которые мы используем в производственной оснастке:
- Внешние стенки, полированная инструментальная сталь: минимум 0,5 градуса, предпочтительно 1,0 градус.
- Внутренние стенки на неподвижных сердцевинах: от 1,0 до 1,5 градуса.
- Внутренние стенки, на подвижных ползунах или подъемниках: от 1,5 до 2,0 градусов.
- Текстурированные или дробеструйные поверхности штампа: добавьте от 0,5 до 1,0 градуса сверх минимального значения для гладкой поверхности.
- Глубокие ребра (глубина более 8 мм): 2,0 градуса или более, иначе стенки ребер будут цепляться и отслаивать покрытие.
Уклон на чертеже бесплатен, а его добавление после изготовления штампа дорого. Если заказчик указывает строго вертикальную стенку для герметизации, мы перемещаем эту особенность на механически обработанную поверхность с наклонной литьевой стенкой позади нее, а затем обрабатываем герметизирующую поверхность на станке с ЧПУ. Это позволяет легко извлекать отливку и обеспечивает реальную опорную поверхность для последующих операций.
Радиусы на линиях разъема и избегание горячих точек
Острые внутренние углы — это места, где скапливается тепло. В полости штампа острый внутренний угол является горячей точкой, которая затвердевает последней, вызывает усадочную пористость и становится концентратором напряжений в эксплуатации. Решение — радиус, и правило технологичности простое: на каждом внутреннем углу, независимо от того, находится ли он на линии разъема, должен быть радиус.
Рекомендуемая практика:
- Внутренние углы: минимальный радиус 0,5 мм, предпочтительно 1,0 мм на конструктивных элементах.
- Углы на линии разъема: радиус, чтобы полоса облоя была непрерывной, а пуансон для обрезки имел чистый край для следования.
- Избегайте острых кромок, где стенка встречается с плоскостью разъема; плоская поверхность или радиус 0,3–0,5 мм предотвращают образование хрупкой кромки, которая скалывается при обращении.
Конкретно на линии разъема запланированный радиус или небольшая плоская поверхность выполняют две функции. Он устанавливает известную, повторяемую плоскость облоя, чтобы обрезной штамп срезал постоянную полоску, а не рвал ее, и дает роботу для удаления заусенцев определенный край для движения. Мы видели детали с неровной кромкой по линии разъема, на обработку которых уходило 9 секунд субъективной ручной доводки на деталь; радиус 0,4 мм на линии разъема сократил это до одного прохода вращающейся щетки.
Ребра жесткости против стенок: жесткость без массы
Когда детали требуется большая жесткость, инстинкт подсказывает увеличить толщину стенки. В литье под давлением это обычно неправильное решение. Более толстая стенка затвердевает медленнее, вызывает больше усадочной пористости и добавляет вес материала, за который вы платите дважды (стоимость металла и время цикла). Лучший путь — это ребро жесткости.
Правила проектирования ребер жесткости, которые работают на производстве:
- Толщина ребра: от 50 до 70 процентов номинальной толщины стенки, которую оно усиливает. Ребро жесткости, более толстое, чем стенка, вызывает утяжину на противоположной стороне.
- Соотношение высоты ребра к толщине: держите ниже 5:1, чтобы избежать замедления охлаждения и следов от выталкивателя.
- Уклон ребра: 1,0–2,0 градуса с каждой стороны, та же логика, что и для стенок.
- Расстояние между ребрами: оставьте место для инструментов для обрезки и удаления заусенцев, чтобы они могли добраться между ними; ребра с расстоянием менее 6 мм по центру могут заблокировать щетку.
Ребра также помогают заполнению. Тонкое ребро действует как тепловой радиатор, отводящий тепло от соседнего толстого сечения, что фактически улучшает баланс затвердевания. На чертеже ребра должны быть показаны как намеренные элементы с собственным уклоном и радиусами, а не как второстепенные детали.
Конструкция бобышек и опорные поверхности
Боссы — это элемент, который чаще всего рисуют неправильно. Босс, представляющий собой сплошной металлический цилиндр толщиной со стенку, на которой он установлен, является риском усадки. Стандартное исправление — сделать босс полым, сделать его стенку на 60-80% от основной стенки и поддерживать его двумя-тремя ребрами, если он должен нести нагрузку от винта.
Стратегия привязки имеет большее значение, чем показано на большинстве чертежей. Отливка деформируется на микрон или десятки микрон вдоль линии разъема; если вы располагаете механическую обработку и отделку по мягкой, безвыразительной поверхности, каждая деталь сидит немного по-разному, и ваш станок с ЧПУ и ваш робот будут бороться с вариациями.
Мы определяем привязки следующим образом:
- Привязка A: плоская обработанная или обрезанная поверхность со стороны линии разъема, самая большая стабильная площадь.
- Привязки B и C: два элемента или края с одной стороны, используемые для фиксации детали.
- Никогда не используйте поверхность с уклоном или поверхность, образованную ползуном, в качестве основной привязки.
- Разместите фиксирующие элементы там, где роботизированный захват и гнездо для обрезки могут с ними взаимодействовать, чтобы одна философия оснастки охватывала обрезку, ЧПУ и снятие заусенцев.
Когда босс представляет собой резьбовую стойку, оставьте припуск на механическую обработку на его верхней поверхности и расточите его после отливки. Держите литое отверстие с большим допуском и обработайте его за одну операцию на ЧПУ; это дешевле и точнее, чем пытаться лить под давлением отверстие, готовое к нарезанию резьбы.
Наше руководство по допускам охватывает, какие элементы могут удерживаться в пресс-форме, а какие должны быть обработаны; см. руководстве по допускам на алюминиевое литое под давлением для таблицы элементов, которую мы цитируем.
Проектирование облоя и зон линии разъема для роботизированного снятия заусенцев
Самый большой вклад в ручной труд на линии литья под давлением — это непредсказуемый облой. Если линия разъема смещается, если толщина облоя варьируется от отливки к отливке, если переливные отверстия оставляют штифты, то ни один робот не может быть запрограммирован по фиксированному пути и ожидать чистого результата. Роботизированное снятие заусенцев требует детерминированного края.
Конструктивные решения, делающие облой удобным для роботов:
- По возможности определите одну, плоскую линию разъема. Множественные плоскости разъема умножают зоны облоя и сложность обрезки.
- Поддерживайте толщину облоя в узком диапазоне, 0,05-0,15 мм, контролируя силу запирания и посадку пресс-формы. Тонкий, однородный облой срезается вращающейся щеткой; толстый, переменный облой требует напильника или фрезы и более медленного цикла.
- Размещайте переливные отверстия и вентиляционные отверстия там, где их остатки не попадут на косметическую или уплотнительную поверхность, и где обрезной штамп может срезать их в том же ударе, что и литниковая система.
- Избегайте линий разъема, проходящих по видимой поверхности класса А. Поместите линию на скрытый край, чтобы после отделки не пришлось гоняться за швом на лицевой стороне, обращенной к клиенту.
Деталь, спроектированная таким образом, подается непосредственно из пресса для обрезки в роботизированную ячейку для снятия заусенцев DZ. Робот берет деталь, плоскость облоя которой известна, движется по краю с помощью податливого плавающего шпинделя и обеспечивает стабильный скол без участия оператора. Наше руководство по снятию заусенцев с алюминиевых отливок методом литья под давлением с помощью автоматизации обходы компоновки ячеек и логики следования по краю, которую мы используем.
Реализм допусков по признаку
Литье под давлением удерживает одни детали плотно, а другие плохо. Указание допуска 0,05 мм для прорези, сгенерированной слайдом, — это способ гарантировать брак. Чертеж должен соответствовать допуску возможностям процесса изготовления детали.
Практические правила, которым мы следуем при цитировании:
- Размеры, полностью расположенные на одной половине формы, без подвижных сердечников: достижимо плюс-минус 0,10 мм на 25 мм.
- Размеры, пересекающие линию разъема: добавьте 0,05-0,10 мм из-за разъема формы и вариаций зажима.
- Элементы, создаваемые ползунами и толкателями: еще менее точные и подверженные износу в течение срока службы инструмента.
- Отверстие к отверстию через линию разъема: планируйте сверление или развертывание на станке с ЧПУ, если требуется высокая точность.
- Плоскостность и коробление: контролируйте симметрией конструкции и охлаждением, а не ужесточением номера чертежа.
Практический подход — устанавливать допуски на функцию, а не на элемент. Если для отверстия требуется только зазор для вала диаметром 5 мм, не указывайте плюс-минус 0,02 мм для литого отверстия. Позвольте литью иметь допуск плюс-минус 0,15 мм и обрабатывайте отверстие только там, где фактически устанавливается вал. Каждый допуск, который вы убираете из литого элемента, — это время цикла и брак, которые вы возвращаете на линию.
Элементы, требующие ползунов и толкателей (и их стоимость)
Каждая поднутрение, каждая внутренняя резьба, каждый обратный уклон — это движущийся стальной элемент в форме: ползун, толкатель, вытяжка сердечника. Движущиеся элементы — это то, где кроются затраты на форму, техническое обслуживание и время простоя. Они не запрещены, но должны заслужить свое место.
Драйверы затрат от боковых действий:
- Ползун добавляет кулачок, пятку, линии охлаждения и износостойкую пластину. Бюджетируйте значительную долю стоимости основного корпуса формы на каждый ползун.
- Каждый ползун — это точка обслуживания. Ползуны изнашиваются, пропускают облой и смещаются в положении; они первыми требуют обслуживания на высокообъемном инструменте.
- Ползуны замедляют цикл. Машина должна заблокировать ползун, впрыснуть, охладить, а затем отвести перед выталкиванием. Это мертвая пауза при каждом выстреле.
- Ползуны создают свою собственную линию разъема, которая является еще одним швом от облоя, с которым должна справляться ячейка удаления заусенцев.
Стратегии проектирования для минимизации боковых действий:
- Перепроектируйте внутреннее поднутрение как отверстие с сердечником плюс запрессованная втулка или вставка после литья. A руководство по проектированию литья с вставками охватывает случаи, когда вставка лучше ползуна.
- Замените элемент защелки с обратным уклоном на защелку, допускающую уклон, которую допускает сборка.
- Если требуется резьба, спросите, приемлем ли литой бобышка плюс самонарезающий винт вместо литой резьбы, требующей вывинчивающегося сердечника.
- Объедините несколько подрезов в одном направлении скольжения, чтобы один ход обслуживал несколько функций.
Когда слайд действительно необходим, спроектируйте его линию разъема и плоскость облоя с такой же тщательностью, как и основную линию разъема, потому что робот также столкнется с этим краем.
Практический контрольный список DFM
Используйте эту таблицу при выпуске чертежа. “Нет” в любой строке должно инициировать обсуждение пересмотра перед расчетом стоимости штампа.
| Пункт DFM | Проверка | Почему это важно | Действие в случае сбоя |
|---|---|---|---|
| Однородность стенок | Соотношение толстого к тонкому менее 2:1 | Избегает усадки и холодных спаев | Добавить ребра, ступенчатый переход 3:1 |
| Мин. стенка по сплаву | В соответствии с таблицей выше | Предотвращает короткие заливки | Перепроектировать или изменить сплав |
| Уклон на всех стенках | От 0,5 до 2,0 град. по поверхности | Обеспечивает выталкивание | Добавить уклон; обработать критические поверхности |
| Закругления на внутренних углах | от 0,5 до 1,0 мм мин | Устраняет горячие точки и пористость | Добавить галтели |
| Плоскость облоя по разъему | Одиночный, плоский, скрытый | Готов к роботизированной зачистке | Перенести линию разъема |
| Толщина ребра | от 50 до 70 процентов толщины стенки | Избегает утяжин | Утоньшить ребро |
| Отверстие и поддержка ребра | Стенка от 60 до 80 процентов | Избегает усадки | Отверстие и ребро |
| Базы на стабильных поверхностях | Не на ползунах или уклонах | Сохраняет механическую обработку/отделку | Переопределить A/B/C |
| Допуски соответствуют процессу | Ослабить литьевые элементы | Сокращает отходы и затраты | Допуск для функционирования |
| Боковые движения минимизированы | Минимум ползунов/толкателей | Снижает затраты и время простоя | Перепроектировать или использовать вставку |
Это контрольный список, который мы используем внутри компании перед тем, как любая новая деталь поступает в ячейку DZ. Он не является исчерпывающим, но позволяет выявить девяносто процентов факторов, влияющих на стоимость, которые проявляются при первом рассмотрении.
Мягкий призыв к действию
DZ Machinery создает ячейки для роботизированной обработки заусенцев, шлифовки и полировки, разработанные для отливок, которые были спроектированы таким образом, от обрезного пресса до готовой детали. Если у вас есть чертеж детали, который вот-вот пойдет в оснастку, отправьте его нашей инженерной команде, и мы проведем тот же анализ технологичности перед тем, как вы закажете штамп.



