Процесс обработки металлических поверхностей: Полное руководство 2026 года
Каждый долговечный, привлекательный металлический продукт получает свое покрытие задолго до нанесения покрытия или плакировки. В процессе обработки металлических поверхностей — последовательности очистки, активации и подготовки поверхности детали — определяется, прилипает ли краска, сопротивляется ли нержавеющая сталь ржавчине, и проходит ли отливка инспекцию. Ошибка может привести к пузырению или коррозии даже лучшего покрытия. Это руководство описывает весь процесс, сравнивает основные методы и показывает, как автоматизировать подготовку для получения стабильных результатов.
Что такое процесс обработки металлических поверхностей?
Наш процессе обработки металлических поверхностей — это цепочка операций, которая подготавливает поверхность детали к финальному состоянию — покрытию, плакировке, анодированию или просто защите от коррозии. Он начинается с очистки и заканчивается поверхностью, которая химически и физически готова к следующему этапу. Можно представить его как фундамент под каждое покрытие: незаметен при правильном выполнении, катастрофичен при пропуске. Для перспективного взгляда на то, как эти шаги объединяются в одну систему, наш руководство по гибкой линии обработки является полезным справочником.
Основные этапы обработки поверхности
Большинство промышленных линий следуют одному и тому же каркасу:
- Обезжиривание. Удаление масел, режущих жидкостей и загрязнений при обращении, чтобы ничто не мешало последующей химической обработке.
- Промывка. Удаление остатков, которые могли бы загрязнить следующую ванну.
- Активация поверхности. Травление, пилинг или пескоструйная обработка для обнажения чистой, реактивной металла.
- Преобразование или пассивация. Создание фосфатного слоя, хроматной пленки или пассивного оксида в зависимости от сплава.
- Покрытие или плакировка. Нанесение краски, порошка, анодирование или электроосаждение на подготовленную поверхность.
- Запечатывание и отверждение. Закрепление покрытия и проверка адгезии и покрытия.
Сравнение основных методов обработки
Не каждый метод подходит для всех сплавов или покрытий. Основные конкуренты:
| Метод | Лучше для | Ключевое преимущество | Типичная стоимость |
|---|---|---|---|
| Фосфатирование | Сталь перед покраской | Адгезия краски и основание для коррозии | Низкий–средний |
| Анодирование | Алюминий | Твёрдый, целый оксидный слой | Средний |
| Пассивирование | Нержавеющая сталь | Восстанавливает коррозионную стойкость | Низкая |
| cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | Декоративное и функциональное | Металлический слой (Cr, Ni, Zn) | Средне–высокий |
| Порошковое покрытие | Общая аппаратура | Прочный цвет и защита | Средний |
Для алюминия в частности, наш руководство по анодированию алюминия и руководство по порошковому покрытию разберите два наиболее распространенных пути.
Очистка и обезжиривание: шаг, который нельзя пропускать
Обработка поверхности терпит неудачу на первом слабом звене, и это почти всегда очистка. Загрязнения от обработки и транспортировки блокируют химические реакции преобразования и вызывают fisheyes в покрытии. Варианты включают щелочное замачивание, эмульсии растворителей и ультразвуковую очистку. Выбор зависит от типа загрязнения и сложности детали. Плохое обезжиривание — тихая причина большинства жалоб на коррозию на месте.
Активация, травление и пескоструйная обработка
После очистки поверхность часто нуждается в механической или химической обработке:
- Кислотное травление. Растворяет накипь и легкую окисление на стали и нержавеющей стали.
- Щелочное травление. Ровно шероховато алюминий для анодирования.
- Пескоструйная обработка или дробеструйная обработка. Добавляет анкерный профиль для краски и удаляет тяжелую накипь — см. наше руководство по пескоструйной обработке.
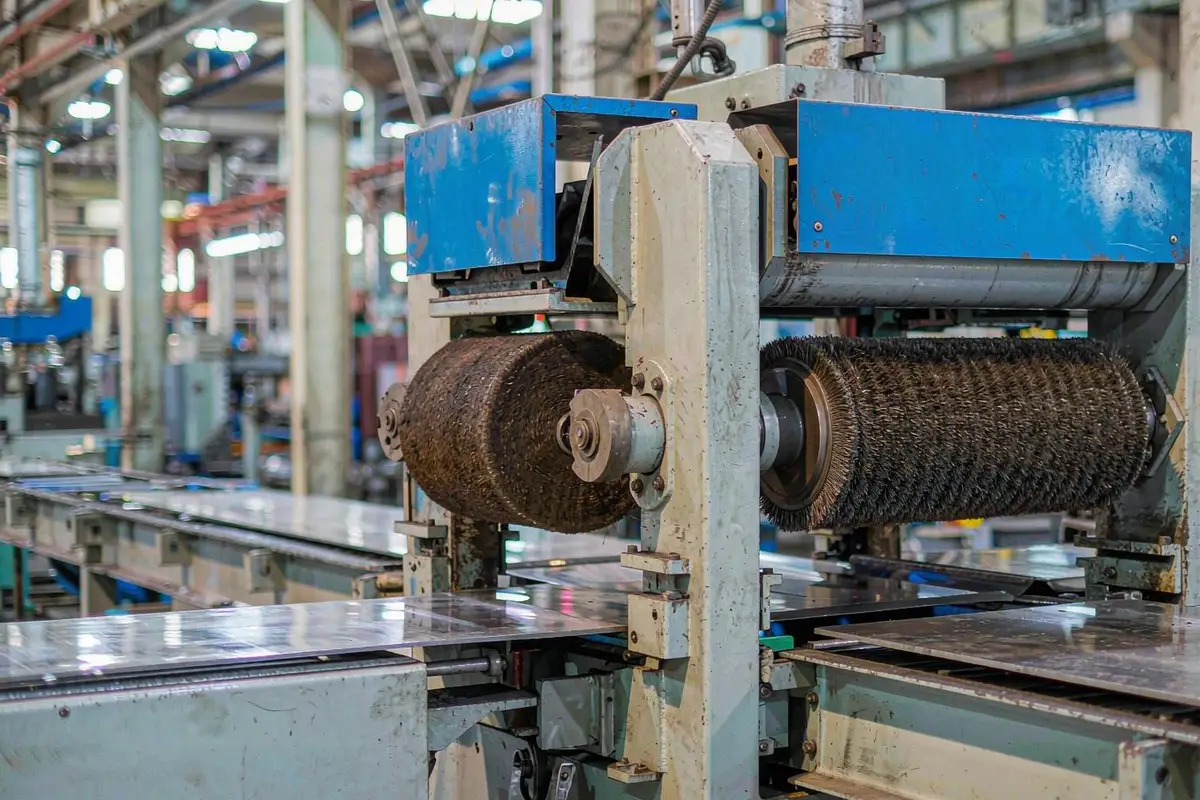
- Щеточная обработка. Создает направленный зернистый рисунок, распространенный на архитектурной нержавеющей стали.
Пассивирование и преобразующие покрытия
Для нержавеющей стали, Защита от коррозии Часто всё сводится к восстановлению пассивной пленки после обработки. Цитратная или нитратная пассивация удаляет свободное железо и восстанавливает слой хромовой оксидной пленки. На стали фосфатные преобразующие покрытия обеспечивают необходимую адгезию. Правильное выполнение этих процессов отличает долговечное покрытие от быстрого выхода из строя на практике.
Интеграция гальваники и покрытий
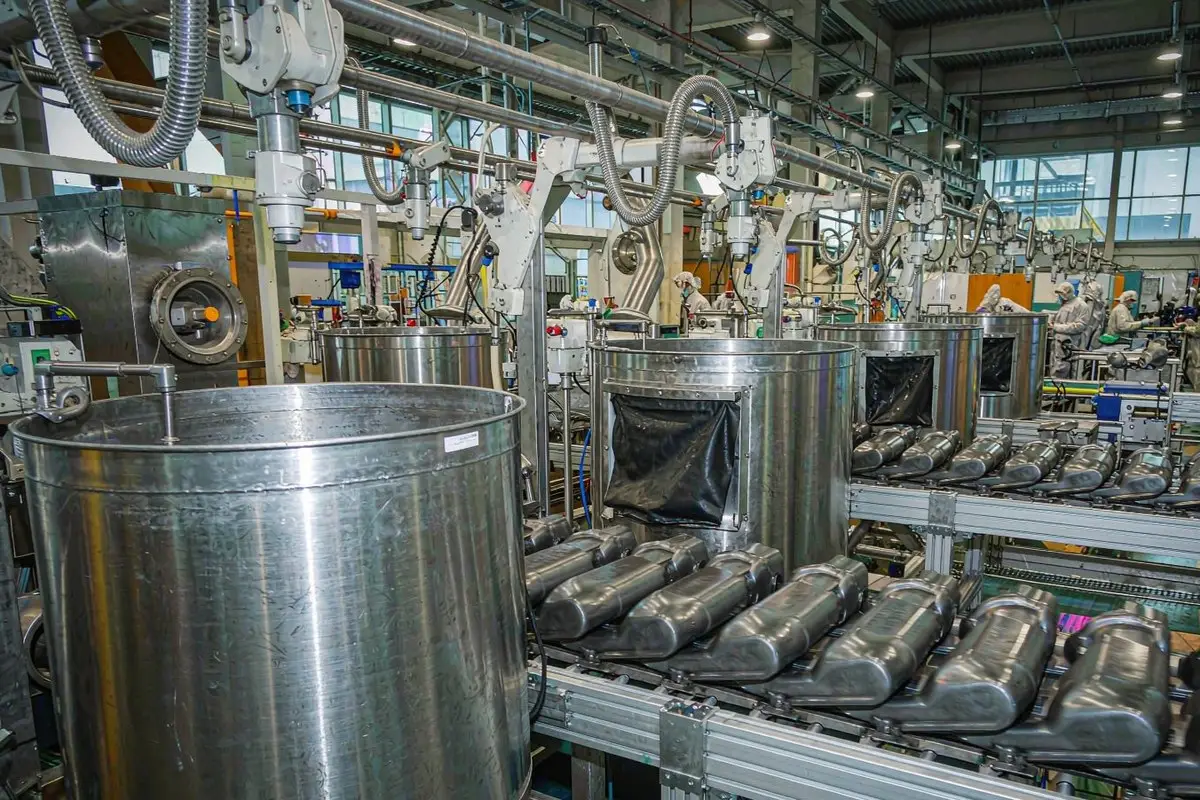
Процесс обработки напрямую влияет на конечный слой. Линии электролитического покрытия автоматизируют всю последовательность — наш автоматизация линии электролитического покрытия кранов статья показывает, как одна интегрированная линия справляется с обезжириванием, активацией, нанесением покрытия и промывкой. Детали из цинкового литья под давлением следуют аналогичной логике в нашем руководстве по цинковому литью и покрытию.
Как разработать надежную линию обработки
Используйте этот контрольный список при планировании или модернизации:
- Определите конечное покрытие. Краска, гальваника, анодирование или пассивация — каждый из этих процессов определяет подготовительный цикл.
- Составьте карту сплава. Алюминий, сталь и нержавеющая сталь требуют различных химических составов.
- Инжектируйте промывки между каждым этапом. Перенос остатков — основная причина брака.
- Автоматизируйте передачу. Подъемные или конвейерные линии исключают вариации оператора и увеличивают пропускную способность.
- Внедряйте тестирование. Проверки адгезии, коррозийного теста в соляном тумане и толщины покрытия подтверждают надежность процесса.
- Планируйте сброс отходов и безопасность. Обрабатывать и нейтрализовать потоки отходов перед сбросом.
Наш Руководство по проектированию автоматизированной линии отделки расширяет решения по планировке и передаче ответственности.
Интеграция обработки с финишной и полировальной обработкой
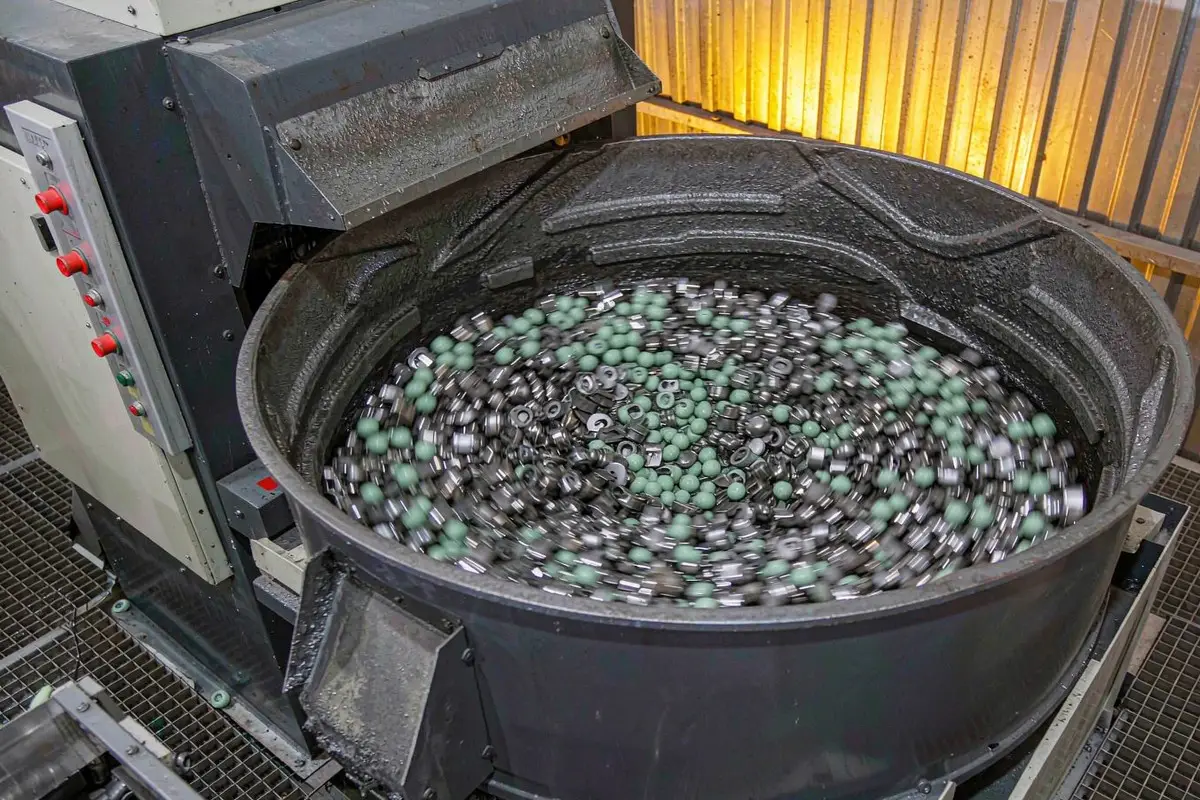
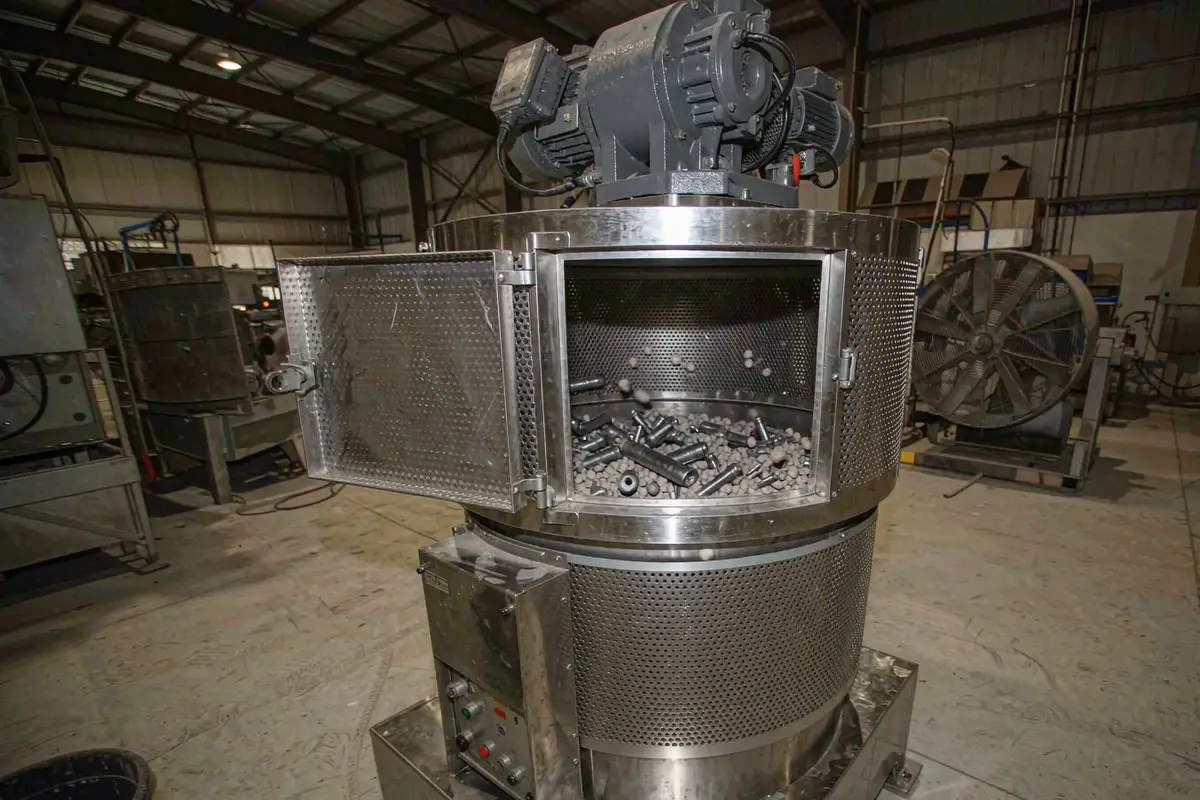
Наш процессе обработки металлических поверхностей не живёт один. Он расположен между грубой отделкой и финальной полировкой или покрытием. Современные последовательности обработки ячеек включают шлифовку, обработку и полировку, чтобы детали перемещались без ручного вмешательства. Этот гибкая финальная ячейка концепт является наиболее ясным выражением этого интегрированного подхода.
Советы по техническому обслуживанию и контролю процессов
Плавание ванн обработки. Следите за концентрацией, температурой и загрязнением по расписанию, обновляйте растворы до их застывания или плато, калибруйте датчики. Последовательная химия — единственный способ снизить уровень брака при длительных производственных циклах.
Распространенные ошибки, которых следует избегать
Линии обработки выходят из строя предсказуемыми способами. Избегайте следующих:
- Недостаточная очистка. Основная причина отказа покрытия — остатки загрязнений на детали перед началом обработки.
- Пропуски в промывке. Перенос из одного ванны в другую портит следующую, вызывая слабое сцепление, полосы или коррозию.
- Смешанные сплавы в одной линии. Химия алюминия и стали конфликтует; разделите их или создайте отдельные этапы.
- Пропуск тестирования адгезии. Вы узнаёте о неудаче только в полевых условиях, долго после отправки детали.
- Игнорирование сточных вод. Неконтролируемые отходы создают проблемы с соблюдением нормативов и повторяющиеся расходы.
- Позволять ваннам отклоняться. Концентрация и температура, оставленные без контроля, тихо ухудшают качество каждой последующей детали.
Рассмотрение затрат и окупаемости
Проектирование процессе обработки металлических поверхностей Интегрированная автоматизированная линия меняет экономику. Ручной перенос между резервуарами медленный и нестабильный; подъемные или конвейерные линии сокращают время цикла и уровень брака одновременно. Хотя капитальные затраты выше, чем на разрозненные резервуары, экономия труда, сокращение химических отходов за счет точного контроля и меньшее количество бракованных деталей обычно окупаются в течение восемнадцати месяцев. Более важным фактором является стабильность качества: стабильная предварительная обработка позволяет тонкому покрытию работать как толстому, что позволяет тратить меньше материалов при выполнении более жестких требований к коррозии.
Планируйте линию с учетом вашего худшего варианта сплава и отделки, затем настройте для общего микса. Перестраховка для каждого редкого изделия — это пустая трата денег; недооценка для обычного — ежедневные потери. Встроите тестовые станции, чтобы процесс подтверждал свою эффективность на каждой смене, и рассматривайте мониторинг как часть машины, а не как дополнение. При сравнении покупки и строительства помните, что автоматизированная линия также сокращает площадь на единицу готовой продукции и уменьшает потребность в квалифицированном персонале, что важно при ужесточении найма. Эти мягкие сбережения накапливаются год за годом.
Контроль процесса и тестирование
Линия обработки ценна только настолько, насколько хороша ее проверка. Планируйте тесты адгезии, такие как тесты с использованием скотча по методу перекрестной царапины, регулярно проводите коррозионные испытания с помощью соляных туманов и регистрируйте толщину покрытия с помощью неразрушающего прибора на выборочных деталях. Следите за концентрацией раствора, температурой и загрязнениями, чтобы обновлять их до снижения эффективности, а не после. Хорошие записи также удовлетворяют требования аудита клиентов и прослеживаемости, что все чаще определяет победу в промышленных контрактах. Эта дисциплина — тот же подход к надежности, который обеспечивает работу полировальных или шлифовальных станков — измеряйте, анализируйте тренды и принимайте меры до отказа детали.
Для мастерских, впервые внедряющих автоматизированную обработку, разумным решением является модульная линия, которую можно расширять: начните с очистки, промывки и одного этапа преобразования, затем добавляйте анодирование или покрытие по мере необходимости. Это позволяет снизить начальные капитальные затраты и подтвердить эффективность процесса. За три-пять лет совокупная экономия за счет сокращения брака и повторных работ обычно превышает стоимость всей линии, поэтому автоматизация обработки рассматривается как инфраструктура, а не как необязательное обновление. Она также снижает риски при найме, поскольку меньше ручных переносов — меньше возможностей для ошибок, достигающих клиента. Математика окупаемости наиболее сильна там, где уровень брака сейчас самый высокий, поэтому сосредоточьтесь на самом проблемном сплаве и отделке.
Часто задаваемые вопросы
Какой первый шаг в любом процессе обработки металлических поверхностей?
Очистка и обезжиривание. Каждый последующий химический этап зависит от чистой поверхности без загрязнений, поэтому удаление масел и остатков обработки — основа всего процесса.
Почему так важна промывка между этапами?
Перенос загрязнений из одного раствора в другой ухудшает адгезию, вызывает полосы или ускоряет коррозию. Правильная промывка после каждого этапа — самый важный фактор для получения чистого и долговечного покрытия.
В чем разница между пассивацией и анодированием?
Пассивация восстанавливает естественный слой оксида хрома на нержавеющей стали без увеличения толщины. Анодирование создает более толстый, интегрированный слой оксида на алюминии, который также можно окрашивать или запечатывать для повышения износостойкости и цвета.
Можно ли автоматизировать обработку поверхности?
Да. Подъемные и конвейерные линии автоматизируют перенос, тайминг и контроль химических процессов, устраняя вариации оператора и повышая пропускную способность, а также улучшая стабильность.
Как понять, работает ли мой процесс обработки?
Используйте тесты на адгезию, испытания на коррозию в соляном тумане и измерение толщины покрытия на образцах. Стабильные результаты в разных партиях свидетельствуют о контроле процесса.
Заключение
Наш процессе обработки металлических поверхностей Это невидимая основа каждого долговечного покрытия. Тщательно очищайте, правильно активируйте, преобразуйте или пассивируйте в соответствии со сплавом, и автоматизируйте последовательность, чтобы устранить вариации. Определите конечное покрытие сначала, затем проектируйте промывки и тестирование вокруг него. Если вы строите или модернизируете линию обработки, обратитесь к нашей команде для разработки интегрированной ячейки подготовки поверхности, соответствующей вашим сплавам и пропускной способности.