


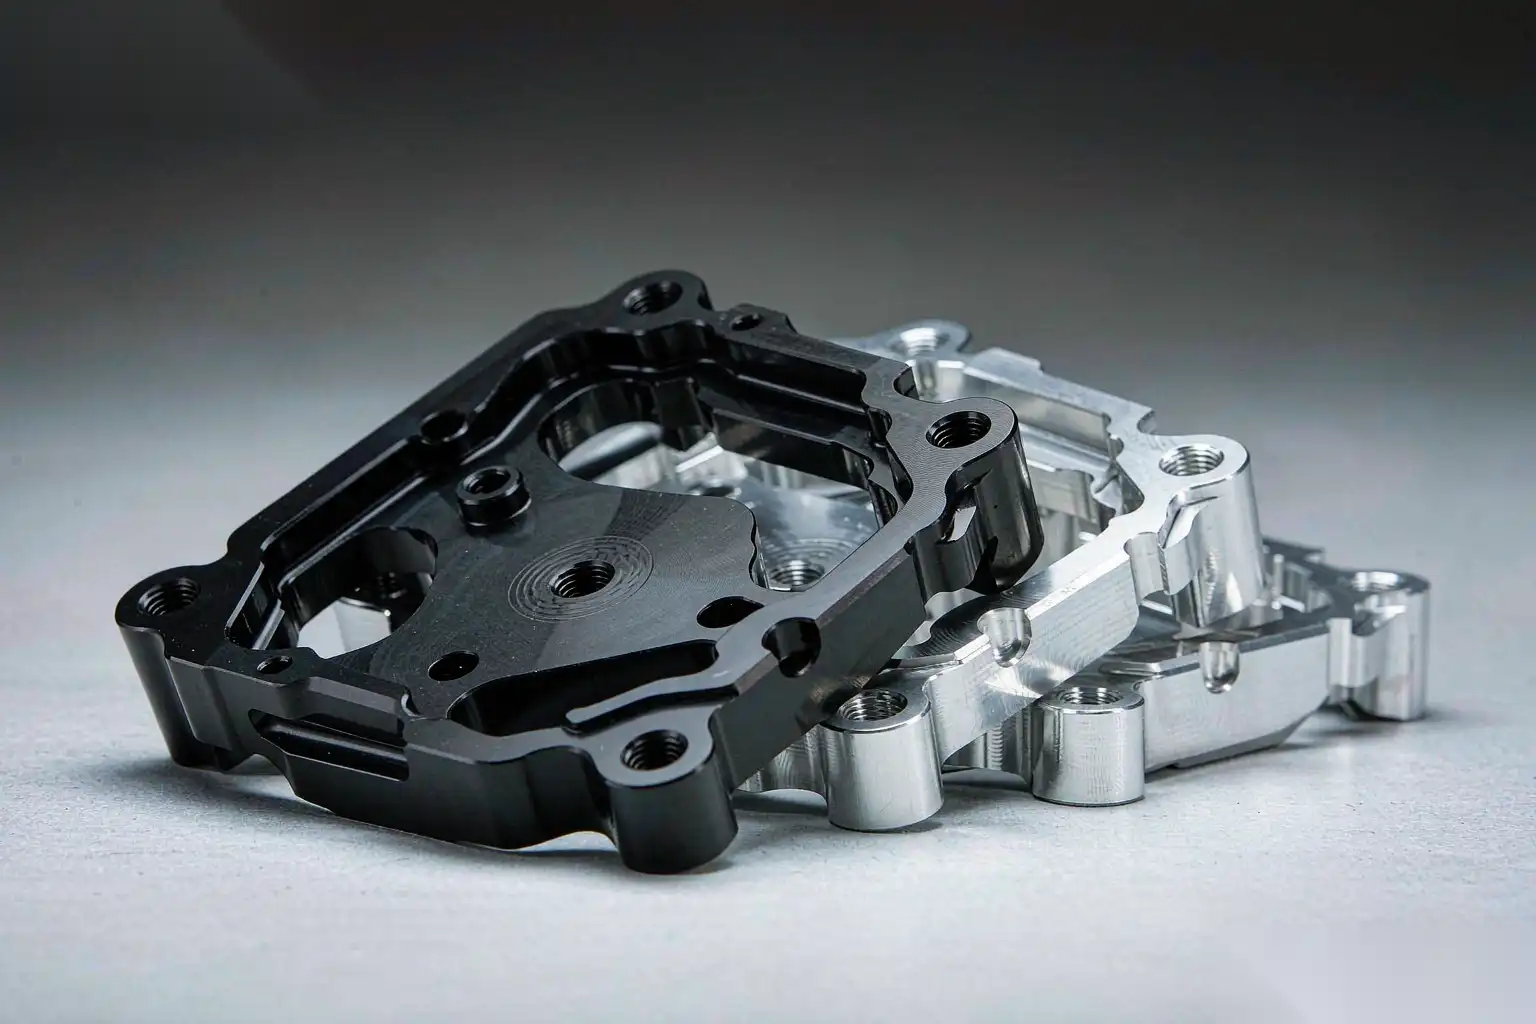
Анодирование литого алюминия под давлением: что должна обеспечить отливка перед погружением в ванну
Анодирование литого алюминия под давлением — одна из наиболее часто неправильно указанных отделок в нашей индустрии. В чертеже указано “черное анодирование, косметический класс”, отливка поступает в A380 или ADC12, анодировщик делает то же самое, что и для экструдированных изделий 6063, и результат — серый, полосатый, грязноватый деталь, которую ничем не спасет ни краска, ни пигмент. Компания, занимающаяся отделкой, обвиняет отливку, литейный цех — компанию по отделке, и никто не ставит точку в этом споре.
Эта статья предназначена для тех, кто должен прекратить этот спор: инженера-технолога, который владеет формой, менеджера по качеству, который подписывает образцы для проверки, и покупателя, которому приходится объяснять, почему косметическое анодирование стоит в три раза дороже, чем покрасочная линия. Всё нижеописанное — о том, что отливка должна обеспечить до попадания в ванну, потому что анодирование ничего не скрывает. Оно усиливает.
Почему литой алюминий под давлением сопротивляется анодированию
Анодное покрытие — это не слой гальваники, лежащий на поверхности металла. Это преобразование самого алюминия в алюминиевую оксидную пленку, растущую наружу и внутрь от исходной поверхности. Именно этот механизм и вызывает сложности у литых изделий: основа — это не однородная кристаллическая решетка алюминия, а композит из алюминия и вторых фаз.
- Кремний. Сплавы HPDC содержат от 7 до 13 процентов кремния для улучшения текучести: A383/ADC12 — от 9,5 до 11,5 процентов, A380 — от 7,5 до 9,5 процентов, A413 — от 11 до 13 процентов. Кремний не анодируется. Матрица вокруг него преобразуется в оксид, а частицы кремния остаются в виде инкапсулированных островков или частично растворяются, оставляя рыхлое серо-черное осадко, называемое сажей.
- Медь. A380 содержит от 3,0 до 4,0 процентов, ADC12 — около 1,5 до 3,5 процентов. Эутектические фазы Al2Cu и Al2CuMg более благородны, чем матрица, поэтому ускоряют локальное растворение, вызывают «горение» в зонах с высокой плотностью тока и придают пленке грязно-коричневый оттенок. При содержании меди выше примерно 2 процентов косметическое анодирование перестает быть реалистичным.
- Железо. Сплавы HPDC допускают содержание железа от 0,9 до 1,3 процента для предотвращения припоения формы, при этом железо появляется в виде пластинок Al5FeSi, которые после анодирования меняют цвет и проявляются в виде серых полос, следящих за потоком внутри полости.
- Поверхностная кожа. Литая деталь имеет охлажденную кожу толщиной 0,05–0,30 мм с более тонкой дендритной структурой, другим распределением кремния и включениями смазки формы. Ниже по структуре она грубеет, пористость увеличивается, поэтому анодирование через кожу выявляет другой сплав, чем тот, который был квалифицирован.
- Пористость. Электролит проникает в соединенные поры, трудно смывается и возвращается при запечатывании или эксплуатации, вызывая пятна и “капли”, появляющиеся через несколько дней после отгрузки.
Анодирование — это процесс преобразования поверхности, и поверхность литой детали — наименее репрезентативный материал всей детали.
| Элемент / характеристика | Типичный диапазон HPDC | Влияние на внешний вид анодированной поверхности | Практический предел для косметического анодирования |
|---|---|---|---|
| Кремний | 7,5 до 13,0 процентов | Серый литой металл, сажа, тусклая пленка | Чем ниже, тем лучше; предпочтительно ниже 10 процентов |
| Медь | 1,5 до 4,0 процентов | Грязноватый оттенок, горение, пупырышки | Менее ~1,0 процента для косметики типа II |
| Железо | 0,9 до 1,3 процента | Серые полосы, пупырышки на пластинах | Менее 0,6 процента для яркой отделки |
| Магний | 0,2 до 0,5 процента | Легкое помутнение при более 0,6 процентах | Держать ниже 0,5 процента |
| Цинк | до 3,0 процентов | Пятнистость, неравномерное окрашивание | Держать ниже 1,0 процента |
| Приповерхностная пористость | — | Вытекающие пятна, пятна, микропробоины | Отсутствие связанных пор внутри 0,3 мм от поверхности |
Выбор сплава: что на самом деле анодируют
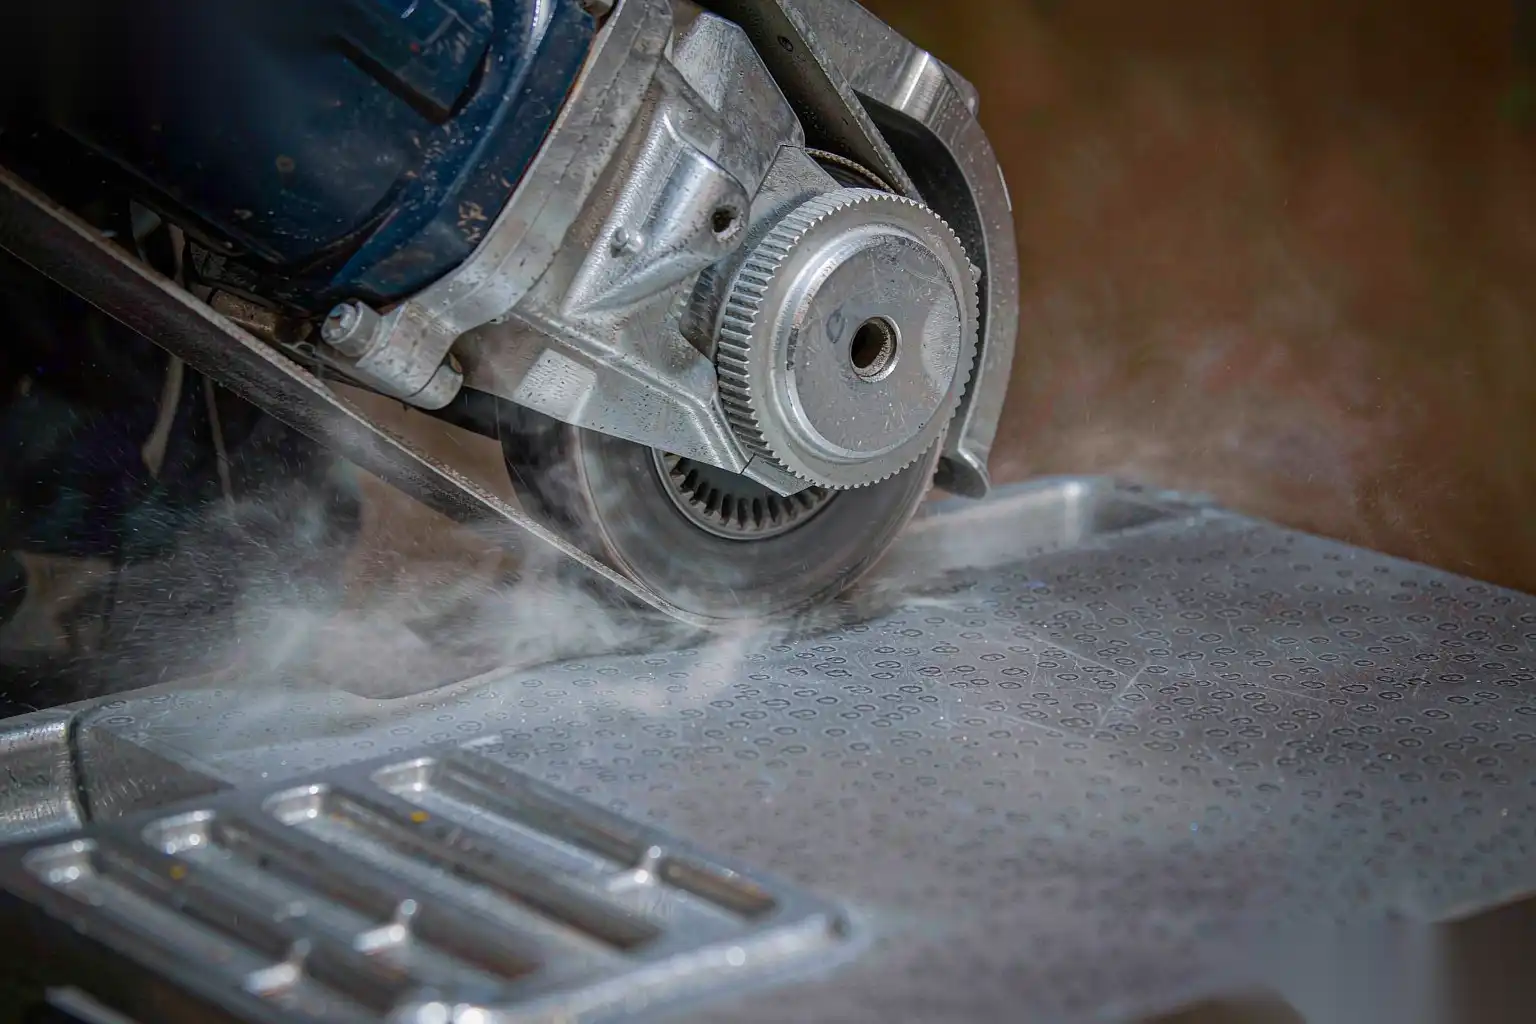
Если деталь должна быть косметически анодирована, решение по сплаву должно быть принято до вырезания формы, и обычно это означает отход от универсальных сплавов.
Для литых деталей, которые должны анодироваться, мы ищем сплавы из семейства AlSi9MgMn: кремний 9-10,5 процентов для сохранения приемлемого поведения при заливке, магний 0,2-0,5 процента, марганец 0,4-0,8 процента для подавления припоения формы без добавления железа, и критически важно — медь ниже 0,05 процента, железо ниже 0,15-0,20 процента, цинк ниже 0,10 процента. Это сплавы высокой чистоты, с низким содержанием железа и модификацией стронцием, и они заполняются заметно хуже, чем ADC12. Ожидайте температуры впрыска 660-700 градусов Цельсия вместо 620-650, более узкие окна времени заливки из-за более широкой зоны застывания, более агрессивное управление смазкой из-за низкого содержания железа, что увеличивает склонность к припоению, и вакуумную помощь на конце заливки.
Альтернатива — изменить процесс, а не только сплав. A356 (кремний 6,5-7,5 процента, медь ниже 0,20 процента, магний 0,25-0,45 процента) с модификацией стронцием и термообработкой T6 анодируется до чистого равномерного серого цвета и хорошо принимает краску; это стандартный ответ, когда геометрия позволяет использовать литье под низким давлением или гравитационное литье вместо HPDC. Мы рассматриваем эти компромиссы в нашем полном руководстве по литому алюминию.
Какой бы путь ни был выбран, зафиксируйте спецификацию в чертеже: обозначение сплава с пределами состава, практику модификации и критерий пористости на поверхности. Если требование к пористости не зафиксировано, оно не существует.
Что должно обеспечить литье: критерии приемки до подготовки
Мы настаиваем, чтобы заказчики определили четыре числа до того, как будет обработан хотя бы один образец.
- Пористость на поверхности. Отсутствие газовых пор размером более 0,2 мм в пределах 0,3 мм от косметической поверхности, и отсутствие связанной пористости, достигающей одного. Проверка микросечением при первом образце, затем рентгеноскопией по ASTM E505 или контрольными радиографиями по ASTM E155.
- Целостность поверхности. Должен быть снят достаточный слой при подготовке, чтобы прорезать через отливочную кожу: 0,05-0,15 мм на хорошо сформированной поверхности, до 0,30 мм возле литников и тяжелых секций. Если толщина стенки 1,8 мм, а косметическая поверхность требует снятия 0,25 мм, форма должна быть спроектирована с учетом этого запаса.
- Шероховатость перед анодированием. Ra 0,2-0,4 микрометра для ярких или черных покрытий, Ra 0,8-1,6 микрометра для сатиновых. Фильм типа II толщиной около 12 микрометров добавляет примерно 0,1-0,3 микрометра Ra поверх механической отделки.
- Допуск по размерам. Толщина пленки растет примерно наполовину наружу и наполовину внутрь, поэтому покрытие толщиной 20 микрометров добавляет примерно 10 микрометров на каждую поверхность и 20 микрометров на диаметр. Отверстия и резьбы должны быть закрыты или компенсированы, а маскировка должна быть предусмотрена в конструкции приспособления.
Если любой из этих четырех параметров не определен, анодировщик определит его за вас, обычно после первой бракованной партии. Взаимодействие с пористостью рассматривается далее в причины и решения пористости алюминиевых литых изделий.
Сравнение маршрутов: выбор процесса анодирования
| Способ | Ванна и окно | Типичная толщина | Появление на HPDC | Лучшее применение |
|---|---|---|---|---|
| Тип II сульфурическая, прозрачная | 165 до 200 г/л H2SO4, 18 до 22 градусов Цельсия, 1.2 до 1.5 А/дм2, 20 до 40 мин | 8 до 18 микрометров | Серый, высокий риск смут на ADC12 | Низко-медные, низко-железные сплавы, функциональная защита от коррозии |
| Тип II, окрашенный в черный (органический) | База типа II 10-15 микрометров, краска 50-60 градусов Цельсия, 10-20 мин | 12 до 18 микрометров | Глубокий черный только на чистом сплаве; пятна на высоком содержании Si | Потребительское оборудование с ограниченной UV-облученностью |
| Тип II, электролитическая окраска (свинцовые или никелевые соли) | База 15-20 микрометров, затем электролитическая окраска AC | 15 до 25 микрометров | Медный до черного, гораздо более равномерный | Архитектурное и внешнее оборудование |
| Тип III твердый слой | 2.0 до 4.0 А/дм2, 0 до 5 градусов Цельсия, с добавками органической кислоты, 30-60 мин | 25 до 75 микрометров | Темно-серый до коричневого, грубый, горящий, обычно выше 25 микрометров | Износные поверхности, не косметические |
| Блестящее погружение плюс анодирование | Химическое или электрохимическое осветление перед Типом II | от 5 до 12 микрометров | Только зеркальная обработка на сплавах с низким содержанием Si и Fe; травит открытые поры | Маленькая декоративная отделка |
| Механическая полировка плюс анодирование | Абразивная последовательность до Ra ниже 0,1 микрометра, затем Тип II | от 8 до 15 микрометров | Лучший контроль; единственный способ, который сначала выравнивает поверхность | Корпуса кранов, дверные ручки, видимые ободки |
Последний пункт — самый важный для большинства наших клиентов. Блестящее погружение химически обрабатывает всю поверхность, открывая каждую пору и каждый кремнийовый частиц одновременно. Механическая полировка выбираеточно: она выравнивает поверхность, закрывает отверстия мелких пор за счет пластического течения и удаляет охлажденную кожу на контролируемую глубину. Это стоит дороже в капитале, но это единственный способ, при котором кто-то решает, откуда снимается материал.
Последовательность механической подготовки
Подготовка к косметическому анодированию — это последовательность удаления материала, а не полировка. Каждый этап имеет целевую шероховатость и целевую глубину удаления.
- Удаление заусенцев и линий раздела. Лента из керамического алюминия зернистостью 36-60, скорость 25-30 м/с. Быстро удаляет материал, не делая поверхность гладкой.
- Первое выравнивание. Зернистость 80, затем 120 на жестком контактном колесе (Shore A 80-90), чтобы сохранить плоскость поверхности. Пропуск зернистости 80 удваивает время цикла, потому что 120 не может быстро удалить царапины зернистости 60.
- Постепенное уточнение. Зернистость 180, 240, затем 320, каждый шаг полностью удаляет предыдущий рисунок царапин. Практическое правило: каждый следующий зернистый слой должен удалять в 1,5-2 раза больше глубины предыдущих царапин, иначе вы полируете повреждения вместо их удаления.
- Предварительная полировка. Шлифовка зернистостью 400 до 600, затем безмасляный состав на прошитом полировальном круге или нетканом абразиве, до Ra 0,2-0,4 микрометра.
- Цветная полировка. Сисаловое колесо с трополи для резки, затем свободная хлопковая полировка с мелким алюминиевым оксидом или белым красным для окраски, при периферийной скорости 25-35 м/с.
- Вибрационная или протяжная обработка. Пластиковое или керамическое средство, 2-4 часа, слабо щелочной состав при pH 8,0-9,5. Это выравнивает, а не удаляет материал, снимая всего 5-20 микрометров.
| Зернистость / абразив | Номинальный Ra после этапа (микрометры) | Удаленный материал (мм) | Типичная скорость ремня или колеса | Примечания |
|---|---|---|---|---|
| Керамика зернистостью 60 | 2,5 до 3,5 | 0,15 до 0,40 | 25-30 м/с | Удаление заусенцев и всплесков |
| Зернистость 80 | 1,8 до 2,5 | 0,08 до 0,15 | 25-30 м/с | Выравнивающий рез |
| 120 зернистость | от 1.2 до 1.8 | от 0.04 до 0.08 | от 22 до 28 м/с | Удаляет узор зернистости 80 |
| 180 зернистость | от 0.8 до 1.2 | от 0.02 до 0.05 | от 22 до 28 м/с | Первое уточнение |
| 240 зернистость | от 0.5 до 0.8 | от 0.01 до 0.03 | от 20 до 26 м/с | Предварительное полирование |
| 320 до 400 зернистость | от 0.3 до 0.5 | от 0.005 до 0.015 | от 20 до 26 м/с | Точка окончания сатинового финиша |
| 600 зернистость и безмасляный | от 0.15 до 0.30 | 0.003 до 0.008 | 18 до 24 м/с | Яркое анодированное основание |
| Сисаль плюс треполий | 0,08 до 0,15 | 0.002 до 0.005 | 25 до 35 м/с | Шлифовка |
| Свободный хлопок плюс руж | 0.04 до 0.10 | меньше чем 0.002 | 25 до 35 м/с | Цветная полировка |
Две детали требуют инструментального контроля, а не оценивания оператором. При скорости около 18 м/с ремень наносит алюминий вместо резки, и размазанный металл складывается по пористым участкам, которые выглядят идеально, пока деталь не выйдет из травления. При примерно 0.4 МПа контактного давления локализованное тепло повторно растворяет поверхностный слой, и этот слой анодируется в другой цвет. Укажите контакт под контролем силы и заданный подачу за проход, а не “нажмите сильнее, пока не засверкает”.
Общие дефекты и их основные причины
| Дефект | Как выглядит | Основная причина | Первая корректирующая мера |
|---|---|---|---|
| Пятна | Серое до черного порошкообразное покрытие, которое стирается | Остатки кремния и легирующих фаз на поверхности после анодирования | Увеличьте десмут (на основе азотной или фторидной кислоты), уменьшите содержание кремния или уменьшите толщину пленки |
| Пожар | Меловые белые, шероховатые участки на краях, нити и области с высоким током | Локальная плотность тока слишком высокая, ванна слишком тёплая, фазы с богатым содержанием меди | Уменьшите плотность тока до ниже 1,2 А/дм², улучшите перемешивание и охлаждение ванны, проверьте контакт зажима |
| Неравномерный цвет | Пятнистое или пятнистое поглощение красителя | Переменная толщина пленки, остаточные напряжения, неравномерная подготовка, загрязнённое промывание | Стандартизация последовательности подготовки, проверка толщины пленки в нескольких точках, проверка электропроводности промывки |
| Апельсиновая корка | Волнистая поверхность, видимая после анодирования | Чересчур агрессивное травление или яркое погружение, грубая зернистость, перегрев при полировке | Уменьшить время и температуру травления, контролировать тепловой ввод при подготовке |
| Пятна | Маленькие кратеры после анодирования | Растворение богатых железом фаз, переэтчинг, хлорид в ванне | Снизить содержание железа в сплаве, сократить время травления, контролировать содержание хлорида в ванне ниже 50 ppm |
| Вытекающее окрашивание | Цветные пятна, появляющиеся через несколько дней | Электролит, застрявший в соединённой пористости | Улучшить спецификацию пористости, увеличить время промывки, использовать вакуумную герметизацию |
| Полосы красителя | Направленные полосы, следящие за линиями полировки | Неравномерный узор полировки, размазанный металл | Исправить прогрессия зернистости, проверить окончательный Ra и направление |
| Тусклый слой на краях | Края менее острые, чем плоские поверхности | Плавление из-за концентрации тока по краю, слишком острое разрушение края | Укажите минимальный радиус края, защитите или уменьшите плотность тока |
Контроль и проверка процесса
После фиксации последовательности контролируйте её по короткому списку измерений, выполняемых с определённой частотой и записываемых по номеру детали, а не по смещению.
- Химия ванны: свободная серная кислота и растворённый алюминий, последний удерживается ниже 12-15 г/л, потому что твёрдость пленки и отклик красителя ухудшаются при этом уровне.
- Температура ванны регистрируется непрерывно, холодильник рассчитан на пиковую нагрузку. Отклонение на 5 градусов при температуре ванны 20 градусов заметно влияет на плотность пленки.
- Толщина покрытия: вихретоковый контроль по ISO 2360 для производственных проверок, микроскопия поперечного сечения по ISO 1463 для первичных образцов и споров.
- Качество герметизации: растворение кислотой по ISO 3210 с потерей массы до или ниже 30 мг/дм2, или тест пятна красителя по ISO 2143 для быстрого скрининга.
- Цвет: спектрофотометр по сравнению с эталонными образцами, с дельта E ниже 1,5 между соседними поверхностями на одной детали и ниже 2,5 по сравнению с эталоном.
- Коррозия: нейтральный соляной туман по ISO 9227, выражается в часах до определённого количества коррозийных точек на единицу площади, а не в расплывчатом “пройдено 500 часов”.
Обозначение отделки на чертеже должно ссылаться на признанный стандарт, а не на фотографию. Наш обзор Стандарты отделки поверхности литых деталей объясняет, как правильно его оформить, чтобы поставщик и заказчик читали одинаковое число.
Где изменения в роботизированной подготовке меняют уравнение
Вышеописанная последовательность подготовки является детерминированной: фиксированные зерна, фиксированное усилие, фиксированный путь, фиксированное время на этап. Именно так работают люди, делая это непоследовательно, а роботы — повторяемо.
В ячейках, которые мы собираем на оборудовании DZ Machinery, последовательность выполняется на шестиосевом роботе с силовым управляемым плавающим шпинделем и автоматической сменой среды. Что мы измеряем на линиях косметического анодирования:
- Постоянная глубина реза. Контроль силы удерживает давление контакта в узком диапазоне, поэтому кожа удаляется равномерно, а не сильно там, где оператор наклонился. Это само по себе устраняет большинство жалоб на неравномерный цвет.
- Повторяемое прогрессирование зерен. Автоматическая смена принуждает соблюдать последовательность; пропуск 120-гритов невозможно по структурным причинам, потому что инструмент не находится в магазине.
- Определённое время цикла. Корпус крана или корпус оборудования, который оператор обрабатывает за 90-150 секунд через пять ручных этапов, работает за 45-70 секунд на двухстаночной ячейке, при этом робот работает на одной станции, пока оператор загружает другую.
- Снижение отходов. Ручная подготовка к косметической обработке обычно составляет 4-8 процентов, в основном из-за пробоев на краях и несогласованного смешивания. Ячейки с управлением силой выполняют ту же работу за 1-2 процента отходов.
- Отслеживаемость. Контактное усилие, нагрузка на шпиндель и счётчик циклов могут регистрироваться для каждой детали и связываться с партией анодирования при возникновении проблемы с цветом.
Экономика зависит от объёма и количества косметических сторон детали. Одна видимая сторона при умеренном объёме может не оправдать создание ячейки. Три видимых стороны, строгие требования к разнице E и месячный объём свыше примерно 15 000 штук почти всегда оправдывают, особенно при работе трёх смен квалифицированных полировщиков, чья работа варьируется по часам.
DZ Machinery производит механические ячейки подготовки для анодирования литых под давлением алюминиевых деталей, от одноруких шлифовальных станций до полностью автоматизированных линий с ленточной пилой, ЧПУ, многоступенчатой роботизированной шлифовкой, автоматической полировкой и инспекцией. Если вы заказываете косметическое анодирование, наиболее полезным следующим шагом будет проведение исследования отделки ваших деталей: отправьте нам чертежи, сплав и образцы для утверждения, и мы проведём последовательность, измерим Ra и удаление материала на каждом этапе, а также предоставим вам время цикла и предполагаемый уровень отходов до начала изготовления инструмента.



