


Литые цинковые детали с хромированным покрытием выглядят впечатляюще в выставочном зале и безжалостны к линии гальваники. Саму деталь отливают в микронных пределах от чертежа, но поверхность, которая видит ванна для гальваники, всё равно содержит линии разделения, остатки литников, микро-зазубрины и тонкий оксидный слой от цикла литья. Пропуская подготовительные работы, хром усиливает каждую дефект: царапина 0,05 мм превращается в тёмную линию под ярким никелем, микро-зазубрина становится ямой, а уровень брака превышает единичные цифры, где гальваник должен зарабатывать деньги.
Для деталей Zamak 3 и Zamak 5 подготовительные работы следуют чёткой последовательности: обрезка литников и переливов, удаление линий разделения, устранение поверхностных дефектов, затем постепенная полировка до требуемого уровня отделки, и, наконец, перенос на линию гальваники с чистой, сухой поверхностью. Шаг полировки — это то, где большинство гальваников Zamak теряют часы и деньги. Выполненная вручную, она медленная и непоследовательная. Выполненная на роботизированной ячейке, она становится предсказуемой и быстрой.
Общие слои гальваники для цинковых литых деталей
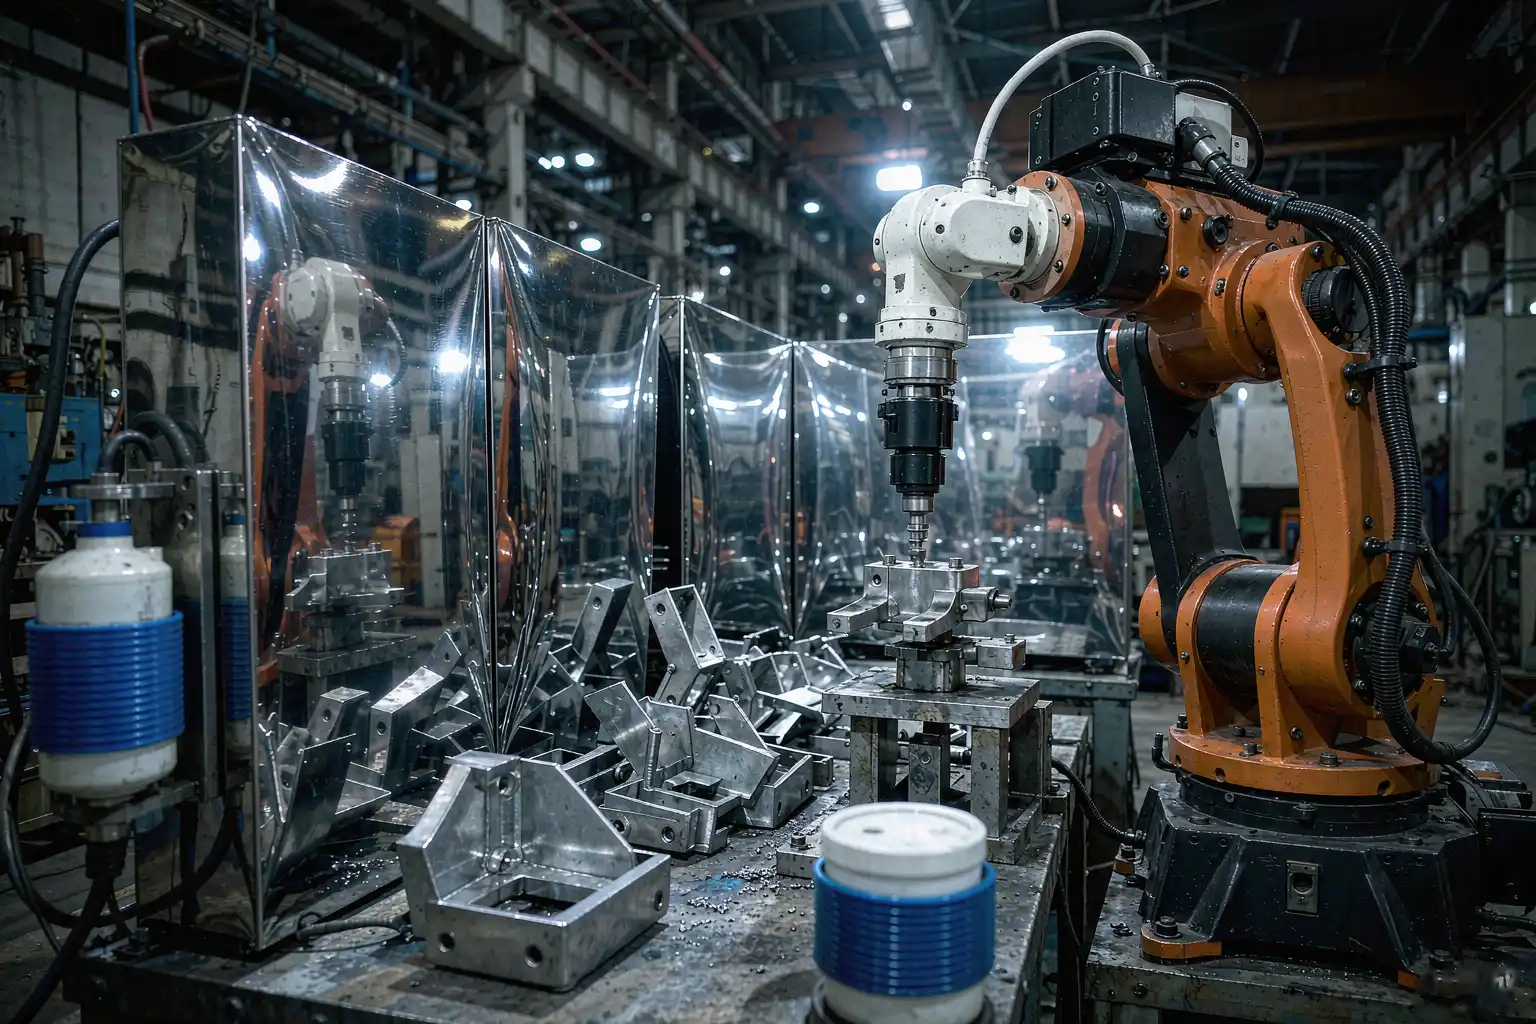
Большинство декоративных цинковых деталей поставляются с многослойной гальванической системой. Точная последовательность зависит от спецификации, но типичная система для сантехнического оборудования выглядит так:
| Слой | Цель | Типичная толщина |
|---|---|---|
| Медь | Выравнивание, покрытие микро-пористости | 8 до 20 мкм |
| Яркий никель | Отражательная способность, пластичность | 8 до 15 мкм |
| Опциональный сатиновый никель | Матовое покрытие | 2 до 5 мкм |
| Хром | Износостойкость, потускнение, цвет | 0,1 до 0,5 мкм |
Медный слой — рабочая основа. Он заполняет пористость и обеспечивает гладкую основу для никеля. Без достаточного количества меди хром выглядит пестрым на участках с переменной пористостью. С избытком меди деталь ощущается мягкой после гальваники, и допуски по размерам начинают отклоняться.
Для функциональных деталей (замки дверей, электрические корпуса) слой часто удаляют яркий никель и используют более толстый сатиновый или матовый никель, а также тонкий хромированный слой. Для внешней автомобильной отделки слой добавляет микропористый или микротрещащий никель поверх яркого никеля, чтобы предотвратить коррозию при появлении камешков на хроме.
Подготовка поверхности перед гальванизацией
Гальванист получает отливки, которые были удалены с помощью дефлэшинга, дебуринга и предварительной полировки. Подготовительные работы делятся на четыре категории:
- Механическая обработка для удаления дефектов и удаления литников — обычно ленточная шлифовка или обработка в барабане для мелких деталей. Для цинка-алюминия литник небольшой, сплав мягкий, поэтому этот этап быстрый.
- Удаление литниковой линии — важный этап, который незаметен на готовой детали. Гальванист видит литниковую линию как выступ высотой 0,1–0,3 мм, проходящий вокруг детали. Его удаляют с помощью шлифовки на ленточной шлифовальной машине или боковой полировки на роботизированной ячейке.
- Смешивание дефектов — небольшие дефекты поверхности (холодные швы, линии течения) устраняются с помощью мелкой абразивной точки или вручную. Автоматизированное устранение дефектов сложнее; большинство гальванистов всё ещё делают это вручную, поскольку геометрия варьируется.
- Постепенная полировка — переход от зернистости 180 до 400, 600, 1200 (или эквивалентных степеней шлифовальной бумаги), затем на полировальной машине с абразивным составом, затем на финальной машине с цветным составом.
Этапы 1 и 2 хорошо подходят для роботизированных ячеек для удаления заусенцев. Этап 3 всё ещё в основном ручной. Этап 4 — многоступенчатая полировка — это область, где роботизированная ячейка оправдывает себя, потому что каждый этап должен выполняться последовательно на каждой детали.
Шлифовка и полировка по степеням
Степени полировки для подготовки к гальванизации обычно описываются в три этапа:
- Удаление дефектов — устраняет глубокие царапины от шлифовки, оставляя равномерную поверхность зернистостью 320–400. Выполняется с помощью тканевого круга и абразивного состава (триполи или аналогичный).
- Цвет — устраняет царапины после удаления дефектов, оставляя поверхность с высоким блеском, готовую к гальванизации. Выполняется с помощью свободного тканевого круга и цветного состава (белый руж или аналогичный).
- Финальное протирание — для зеркальных деталей окончательная полировка мягким ватным колесом и финишной пастой удаляет последний туман.
Класс зависит от спецификации. Глянцевое никелевое покрытие требует только равномерной шлифовки зернистостью 400. Спецификация с ярким хромированием на смесителе для ванной требует полного снятия слоя и последовательности окраски, а также финальной протирки. Упущение на этапе окраски — самая распространенная причина брака хромирования: хром усиливает любой остаточный туман.
Автоматизация подготовки и полировки хромирования
Роботизированные ячейки полировки, построенные вокруг рабочего процесса подготовки к хромированию, окупаются быстрее большинства ячеек для финишной обработки, потому что рабочая сила для ручной полировки сокращается, а стоимость брака высока. Обычно в такой ячейке от трех до шести станций:
| Станция | Операция | Колесо / абразив |
| 1 | Удаление гейта | Болгарка, зернистость 80–120 |
| 2 | Линия раздела | Лента или колесо, зернистость 180 |
| 3 | Удаление дефектов | Куски хлопка, шлифовальная паста |
| 4 | Цвет | Свободный хлопок, окрашивающая паста |
| 5 | Финальное протирание | Мягкий хлопок, финишная паста |
| 6 | Мойка и сушка | Водная мойка, горячий воздушный сушитель |
Среднеобъемный гальванический цех, обрабатывающий от 50 000 до 200 000 деталей в месяц, заменит роботом от шести до десяти ручных полировальных станков, обеспечит более высокий уровень отделки и примерно вдвое снизит уровень брака. Окупаемость обычно составляет от 12 до 24 месяцев, в зависимости от стоимости труда и стоимости брака. Самая скрытая экономия — снижение текучести квалифицированных специалистов, о которой жалуются все гальваники.
Дефекты и брак
Гальваническая ванна превращает дефекты подготовки в брак. Наиболее распространенные дефекты, встречающиеся на линии гальваники, и этап подготовки, который их контролирует, это:
- Отслоение хрома — почти всегда проблема с подготовкой. Остаточные соединения, масло или влажность на поверхности нарушают сцепление. Решение: лучше мыть между полировкой и гальваникой, сокращение времени переноса.
- Пятна — микропористость в отливке, которую полировка открыла. Решение: более толстый слой меди, лучшее сочетание полировки для заполнения пор.
- Туман под хромом — цветовой переход не был полностью завершен. Решение: более длительное время на цветовом круге, свежий состав, последовательное представление детали.
- Призрак линии раздела — линия раздела не была удалена перед гальваникой. Решение: более агрессивная станция раздела, или перемещение станции раньше в цепочке обработки.
Каждый дефект обходится гальваннику в стоимость детали, химикатов для гальваники и труда инспекции. Уровень брака 2% при хромировании на линии с высоким объемом — это шестизначная ежегодная потеря. Снижение уровня брака 1% за счет автоматизации обычно покрывает стоимость ячейки.
Стоимость и окупаемость
Роботизированная ячейка для подготовки к гальванике стоит дороже, чем обычная ячейка для финальной обработки, из-за станций мойки и сушки, а также более строгих требований к качеству отделки. Бюджетные диапазоны для ячейки из трех станций примерно следующие:
| Пункт | Диапазон |
| Оборудование ячейки (робот + инструменты + фиксаторы) | $80 000 до $160 000 |
| Мойка и сушка | $15 000 до $30 000 |
| Фиксаторы и программирование | $10 000 до $25 000 |
| Установка и интеграция | $10 000 до $20 000 |
| Общая сумма | $115 000 до $235 000 |
При работе с 100 000 деталей в месяц замена шести ручных буферов при полностью загруженных ставках труда окупается за 14–22 месяца в большинстве рынков. Добавьте снижение количества брака, и срок окупаемости сократится еще больше. Обработчик, использующий смесь деталей из Zamak и латуни, обычно может интегрировать ячейку в существующую линию гальваники без значительной переделки системы.
Спецификация — это более жесткое ограничение. Спецификация хрома зеркального класса требует цветового перехода, который все еще трудно выполнить качественно на роботе — большинство ячеек оснащены ручными цветными станциями, а автоматизация применяется только для сокращенных процессов. Обработчики, использующие сатиновый или матовый хром, могут автоматизировать процессы более активно и быстрее окупить вложения.
Принятие решения
Подготовка к гальванике — это правильное место для автоматизации для обработчика, работающего с большим объемом деталей из Zamak, с постоянной спецификацией и рынком труда, который сжимается. Спецификации сатинового и матового хрома — это легкие победы. Спецификации яркого хрома требуют аккуратного внедрения по станциям и готовности оставить ручную работу для самых сложных цветных участков.
Для оператора гальваники, выполняющего небольшие объемы или широкий ассортимент деталей, обоснование ячейки становится сложнее. Ручная установка с несколькими хорошими буферами всё ещё является самым гибким вариантом. Экономическая эффективность меняется только тогда, когда одновременно увеличивается количество деталей и стоимость брака.
Первый шаг такой же, как и при любой инвестиции в отделку: собрать данные о браке за три месяца гальваники, подсчитать брак, возникший из-за дефектов подготовки, и оценить их стоимость. Если стоимость брака превышает стоимость частичной ячейки, у ячейки уже есть бизнес-обоснование, прежде чем появится любой поставщик.
Практическое применение реальной ячейки подготовки гальваники
Средний по размеру производитель сантехники в регионе Гуанчжоу обрабатывает примерно 120 000 деталей из замака за месяц, включая ручки для кранов, накладки на излив и кронштейны для душа. Производитель использовал линию ручной обработки с восемью операторами, подающих детали на трёхстанционную линию гальваники. Уровень брака при ярком хроме составлял около 3,5%, в основном из-за несоответствий цветовых ступенек между операторами.
Производитель установил шестистанционную роботизированную ячейку, которая охватывает удаление ворот, удаление линий раздела, полировку с уменьшением размера, цветную полировку, финальную протирку и водяное мытьё. Ячейка заменила шесть из восьми операторов; оставшиеся двое обслуживали ручную работу для специальных деталей и цветной этап для деталей, где геометрия мешала роботу. Уровень брака снизился до 1,4% в течение четырёх месяцев после запуска. Производитель окупил стоимость ячейки за девятнадцать месяцев за счёт экономии труда и снижения брака, не считая преимущества в стабильности, которое пришло с использованием одинакового стандарта отделки на каждой детали.
Самым большим сюрпризом для производителя стало не экономия труда или снижение брака. Это было снижение текучести квалифицированных работников на ручных участках. До установки ячейки производитель постоянно нанимал и обучал ручных буферов. После установки ячейки работа на участке стала квалифицированной профессией, а текучесть кадров снизилась до однозначных чисел в год.
Урок заключается в том, что автоматизация подготовки к гальванике — это не только снижение затрат. Это инвестиции в рабочую силу, и преимущества для рабочей силы часто проявляются быстрее, чем снижение затрат.



