Proceso de Tratamiento de Superficies Metálicas: La Guía Completa 2026
Cada producto metálico duradero y atractivo obtiene su acabado mucho antes de que se aplique el recubrimiento o la placa. La proceso de tratamiento de superficies metálicas — la secuencia de limpieza, activación y preparación de la superficie de una pieza — decide si la pintura se adhiere, si el acero inoxidable resiste la oxidación y si una fundición pasa la inspección. Cometer errores puede hacer que incluso el mejor recubrimiento se ampolle o se corroe. Esta guía mapea todo el proceso, compara los métodos principales y muestra cómo automatizar la preparación para resultados consistentes.
¿Qué es el proceso de tratamiento de superficies metálicas?
La proceso de tratamiento de superficies metálicas es la cadena de operaciones que condiciona la superficie de una pieza para su estado final — recubrimiento, galvanizado, anodizado o simplemente protección contra la corrosión. Comienza con la limpieza y termina con una superficie químicamente y físicamente preparada para aceptar el siguiente paso. Piénsalo como la base bajo cada acabado: invisible cuando se hace bien, catastrófico cuando se omite. Para una visión futurista de cómo estos pasos se consolidan en un sistema, nuestro guía de celda de acabado flexible es una referencia útil.
Las etapas principales del tratamiento de superficies
La mayoría de las líneas industriales siguen la misma estructura:
- Desengrasado. Eliminar aceites, fluidos de corte y suciedad de manipulación para que nada bloquee la química posterior.
- Enjuague. Eliminar residuos que contaminarían el siguiente baño.
- Activación de la superficie. Grabado, decapado o chorro para exponer metal limpio y reactivo.
- Conversión o pasivación. Construir una capa de fosfato, película de cromato o óxido pasivo dependiendo de la aleación.
- Recubrimiento o galvanizado. Aplicar pintura, polvo, anodizado o electrochapado en la superficie preparada.
- Sellado y curado. Fije el acabado y verifique la adhesión y cobertura.
Comparando los principales métodos de tratamiento
No todos los métodos son adecuados para todas las aleaciones o acabados. Los principales contendientes:
| Método | Mejor para | Beneficio clave | Costo típico |
|---|---|---|---|
| Fosfatado | Acero antes de pintar | Adhesión de pintura y base anticorrosiva | Bajo–medio |
| Anodizado | Aluminio | Capa de óxido dura e integral | Medio |
| Pasivación | Acero inoxidable | Restaura la resistencia a la corrosión | Bajo |
| cURL Too many subrequests by single Worker invocation. To configure this limit, refer to https://developers.cloudflare.com/workers/wrangler/configuration/#limits | Decorativo y funcional | Capa metálica (Cr, Ni, Zn) | Medio–alto |
| Recubrimiento en polvo | Ferretería general | Color duradero y protección | Medio |
Para aluminio específicamente, nuestra guía de anodizado de aluminio y Guía de recubrimiento en polvo Desglosa dos de las rutas más comunes.
Limpieza y desengrasado: el paso que no puedes saltarte
El tratamiento de la superficie falla en el primer eslabón débil, y eso casi siempre es la limpieza. Los suelos de mecanizado y manipulación bloquean la química de conversión y causan fisheyes en el recubrimiento. Las opciones incluyen remojo alcalino, emulsiones de solventes y limpieza ultrasónica. La elección depende del tipo de suciedad y la complejidad de la pieza. Un mal desengrasado es la causa silenciosa de la mayoría de las quejas de corrosión en campo.
Activación, grabado y chorreado
Después de limpiar, la superficie a menudo necesita un tratamiento mecánico o químico:
- Decapado ácido. Disuelve la escala y la oxidación ligera en acero y acero inoxidable.
- Grabado alcalino. Aumenta la rugosidad uniforme del aluminio para el anodizado.
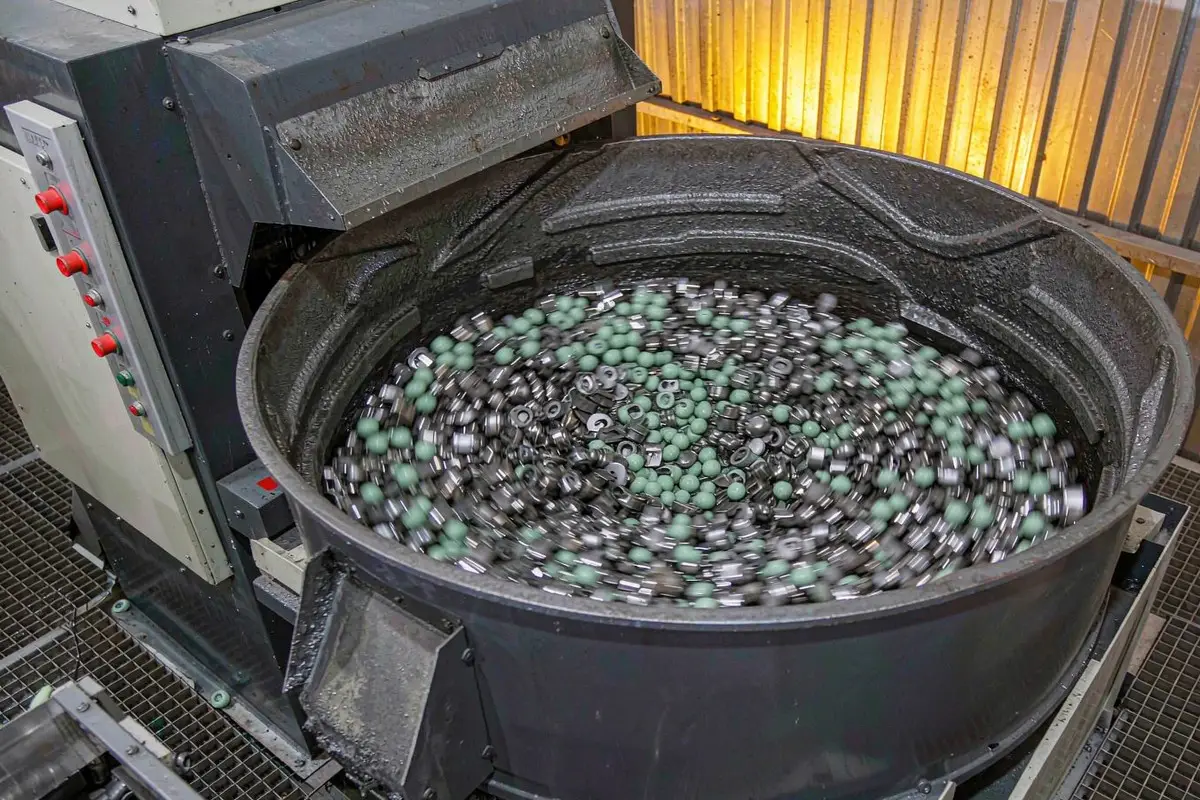
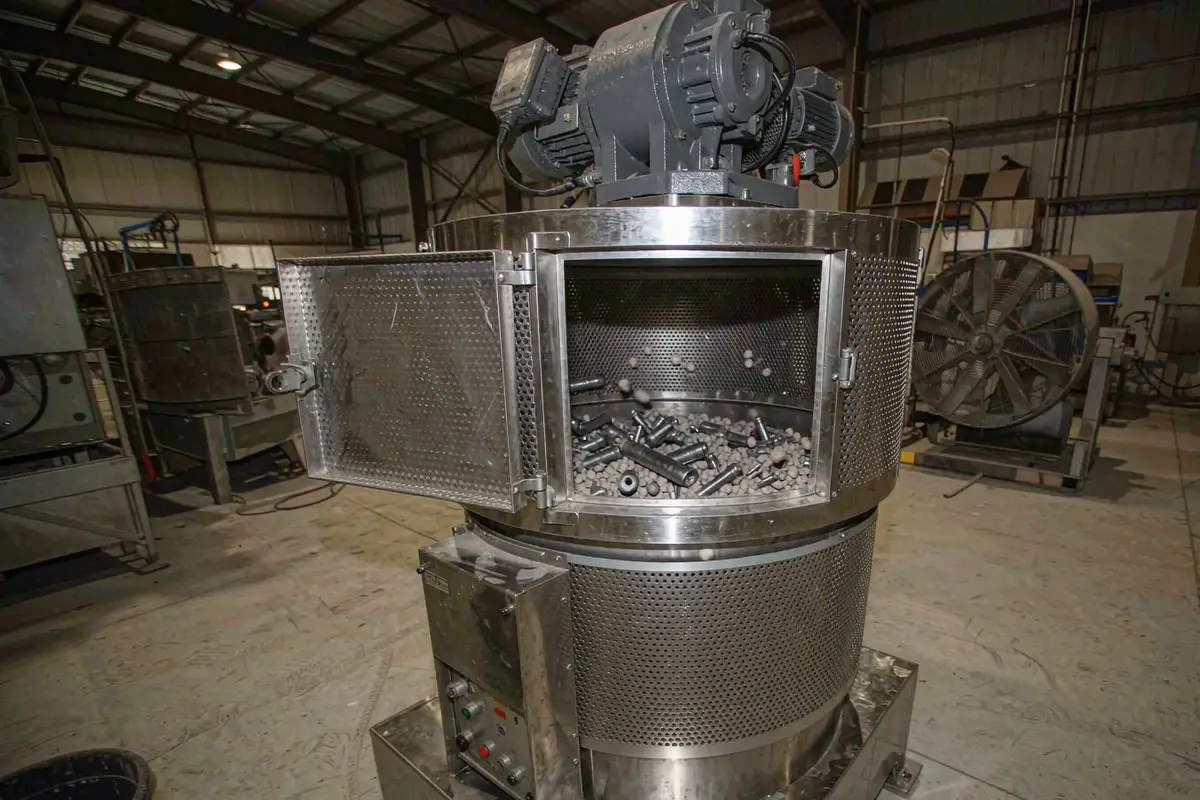
- Chorreado con proyectil o arenado. Agrega perfil de anclaje para la pintura y elimina la escala pesada — consulta nuestra guía de chorreado.
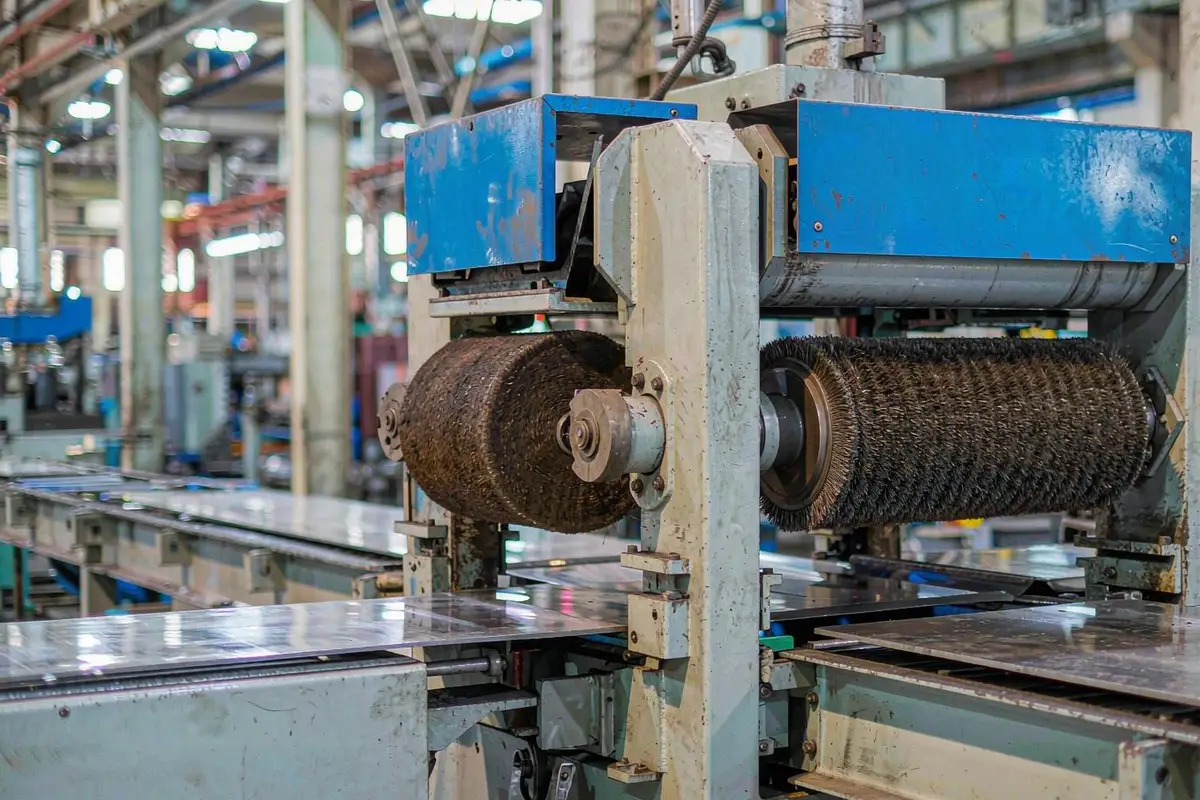
- Acabado con cepillo. Crea un grano direccional, común en acero inoxidable arquitectónico.
Pasivación y recubrimientos de conversión
Para el acero inoxidable, Protección contra la corrosión a menudo se reduce a restaurar la capa pasiva después del mecanizado. La pasivación con ácido cítrico o nítrico elimina el hierro libre y reconstruye la capa de óxido de cromo. En el acero, los recubrimientos de conversión con fosfato proporcionan la adherencia que necesita la pintura. Hacerlo bien es lo que diferencia un acabado que dura de uno que falla en campo.
Integración de recubrimientos y chapados
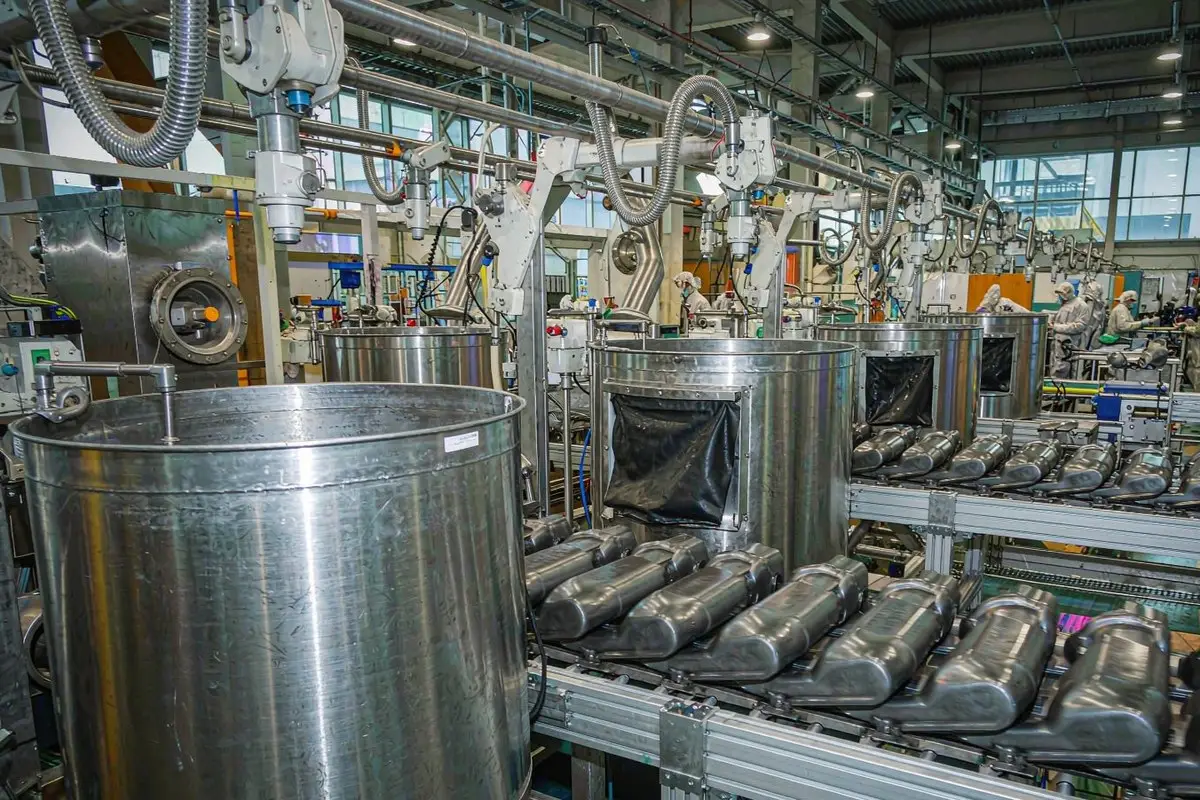
El proceso de tratamiento se alimenta directamente en la capa final. Las líneas de electrochapado automatizan toda la secuencia — nuestro automatización de línea de electrochapado de grifos el artículo muestra cómo una línea integrada única maneja desengrasado, activación, galvanizado y enjuague. Las piezas de fundición de zinc siguen una lógica similar en nuestra guía de galvanizado de fundición de zinc.
Cómo diseñar una línea de tratamiento fiable
Utilice esta lista de verificación al planificar o actualizar:
- Defina el acabado final. Pintura, galvanizado, anodizado o pasivación — cada uno dicta la cadena de preparación.
- Mapee la mezcla de aleaciones. El aluminio, el acero y el inoxidable necesitan diferentes químicas.
- Ingenieros enjuagan entre cada paso. El arrastre es la principal causa de rechazo.
- Automatice la transferencia. Las líneas de polipasto o transportadores eliminan la variabilidad del operador y aumentan la capacidad de producción.
- Incluya pruebas. Las verificaciones de adherencia, prueba de niebla salina y espesor de recubrimiento confirman que el proceso se mantiene.
- Planifique los efluentes y la seguridad. Trate y neutralice las corrientes de desecho antes de su vertido.
Nuestro guía de diseño de línea de acabado automatizada expande las decisiones de diseño y transferencia.
Integración del tratamiento con acabado y pulido
La proceso de tratamiento de superficies metálicas no vive solo. Se encuentra entre el acabado en bruto y el pulido o recubrimiento final. Una célula moderna secuencia el rectificado, el tratamiento y el pulido para que las piezas se muevan sin manipulación manual. El celda de acabado flexible el concepto es la expresión más clara de este enfoque integrado.
Consejos para el mantenimiento y control de procesos
Las cubetas de tratamiento se desvían. Monitorea la concentración, la temperatura y la contaminación según un calendario, renueva las soluciones antes de que se glaseen o alcancen un plateau, y calibra los sensores. La química consistente es la única forma de mantener bajos los índices de rechazo en largas series de producción.
Errores comunes a evitar
Las líneas de tratamiento fallan de maneras predecibles. Evita estas:
- Limpieza inadecuada. La causa número uno de fallos en el recubrimiento es la suciedad que queda en la pieza antes de comenzar el tratamiento.
- Enjuagues faltantes. El arrastre de un baño a otro envenena el siguiente, causando poca adherencia, rayas o corrosión.
- Aleaciones mezcladas en una misma línea. Las químicas de aluminio y acero entran en conflicto; sepáralas o diseña etapas dedicadas.
- Omitir pruebas de adherencia. Solo se detecta el fallo en el campo, mucho después de que la pieza ha sido enviada.
- Ignorar los efluentes. Los residuos sin tratar generan problemas de cumplimiento y costos recurrentes.
- Dejar que las cubetas se desvíen. La concentración y la temperatura sin control degradan silenciosamente cada pieza posterior.
Consideraciones de costo y retorno de inversión
Diseñar la proceso de tratamiento de superficies metálicas como una línea integrada y automatizada cambia la economía. La transferencia manual entre tanques es lenta e inconsistente; las líneas de polipasto o transportadores reducen el tiempo de ciclo y los rechazos al mismo tiempo. Aunque la inversión inicial es mayor que los tanques sueltos, el ahorro en mano de obra, la reducción de residuos químicos por control preciso y la menor cantidad de piezas rechazadas suelen devolver la inversión en menos de dieciocho meses. La palanca más importante es la consistencia en la calidad: un pretratamiento estable permite que un recubrimiento delgado funcione como uno grueso, por lo que gastas menos en material y cumples con especificaciones de corrosión más exigentes.
Planifica la línea en torno a la aleación y acabado más adversos, y luego ajusta para la mezcla más común. Especificar en exceso para cada pieza rara desperdicia dinero; subespecificar para la más común te cuesta a diario. Incluye estaciones de prueba para que el proceso se demuestre en cada turno, y considera el monitoreo como parte de la máquina en lugar de un complemento. Al comparar construir o comprar, recuerda que una línea automatizada también reduce tu huella por pieza terminada y disminuye la mano de obra especializada necesaria para operarla, lo cual es importante a medida que la contratación se vuelve más difícil. Esos ahorros suaves se acumulan año tras año.
Control de procesos y pruebas
Una línea de tratamiento es tan buena como su verificación. Programa pruebas de adhesión como tiras de cinta de malla cruzada, realiza cupones de prueba de niebla salina en una cadencia fija y registra el grosor del recubrimiento con un medidor no destructivo en las piezas muestreadas. Controla la concentración del baño, la temperatura y la contaminación para que puedas refrescar antes de que la rendimiento disminuya en lugar de después. Los buenos registros también satisfacen auditorías de clientes y requisitos de trazabilidad, que cada vez más deciden si ganas contratos industriales. La disciplina es la misma mentalidad de fiabilidad que mantiene en funcionamiento una celda de pulido o rectificado: medir, hacer tendencias y actuar antes de que la pieza falle.
Para talleres nuevos en tratamiento automatizado, la entrada inteligente es una línea modular que puedes ampliar: comienza con limpieza, enjuague y una etapa de conversión, luego añade anodizado o galvanizado más adelante según aparezca la demanda. Esto mantiene bajos los costos de capital iniciales mientras se prueba el proceso. En tres a cinco años, el ahorro acumulado por la reducción de chatarra y retrabajo generalmente supera el costo total de la línea, por lo que el automatismo del tratamiento se trata como infraestructura en lugar de una mejora discrecional. También reduce los riesgos en la dotación de personal, porque menos transferencias manuales significan menos oportunidades para que errores humanos lleguen al cliente. La matemática del retorno de inversión es más fuerte donde actualmente las tasas de rechazo son más altas, así que prioriza la aleación y el acabado que más perjudican hoy.
Preguntas frecuentes
¿Cuál es el primer paso en cualquier proceso de tratamiento de superficies metálicas?
Limpieza y desengrasado. Cada paso químico posterior depende de una superficie libre de suciedad, por lo que la eliminación de aceites y residuos de manipulación es la base de todo el proceso.
¿Por qué es tan importante enjuagar entre pasos?
El arrastre de un baño contamina al siguiente, causando adhesión débil, rayas o corrosión acelerada. Un enjuague adecuado después de cada etapa es el predictor más importante de un acabado limpio y duradero.
¿Cuál es la diferencia entre pasivación y anodizado?
La pasivación restaura la capa natural de óxido de cromo en el acero inoxidable sin añadir grosor. El anodizado crea una capa de óxido más gruesa e integral en el aluminio que también puede ser teñida o sellada para resistencia y color.
¿Se puede automatizar el tratamiento de superficie?
Sí. Las líneas de polipasto y transportadores automatizan la transferencia, el control del tiempo y la química, eliminando la variabilidad del operador y aumentando la capacidad de producción mientras mejoran la consistencia.
¿Cómo puedo saber si mi proceso de tratamiento está funcionando?
Utiliza pruebas de adhesión, exposición a niebla salina y medición del grosor del recubrimiento en muestras. Resultados estables entre lotes indican que el proceso está bajo control.
Conclusión
La proceso de tratamiento de superficies metálicas es la base invisible debajo de cada acabado duradero. Limpia a fondo, activa correctamente, convierte o pasaiva para tu aleación y automatiza la secuencia para eliminar variaciones. Define el acabado final primero, luego diseña enjuagues y pruebas en torno a él. Si estás construyendo o mejorando una línea de tratamiento, habla con nuestro equipo sobre una celda de preparación de superficies integrada, dimensionada para tus aleaciones y capacidad de producción.