Руководство по проектированию литья под давлением: удержание, предварительный нагрев и инспекция соединений
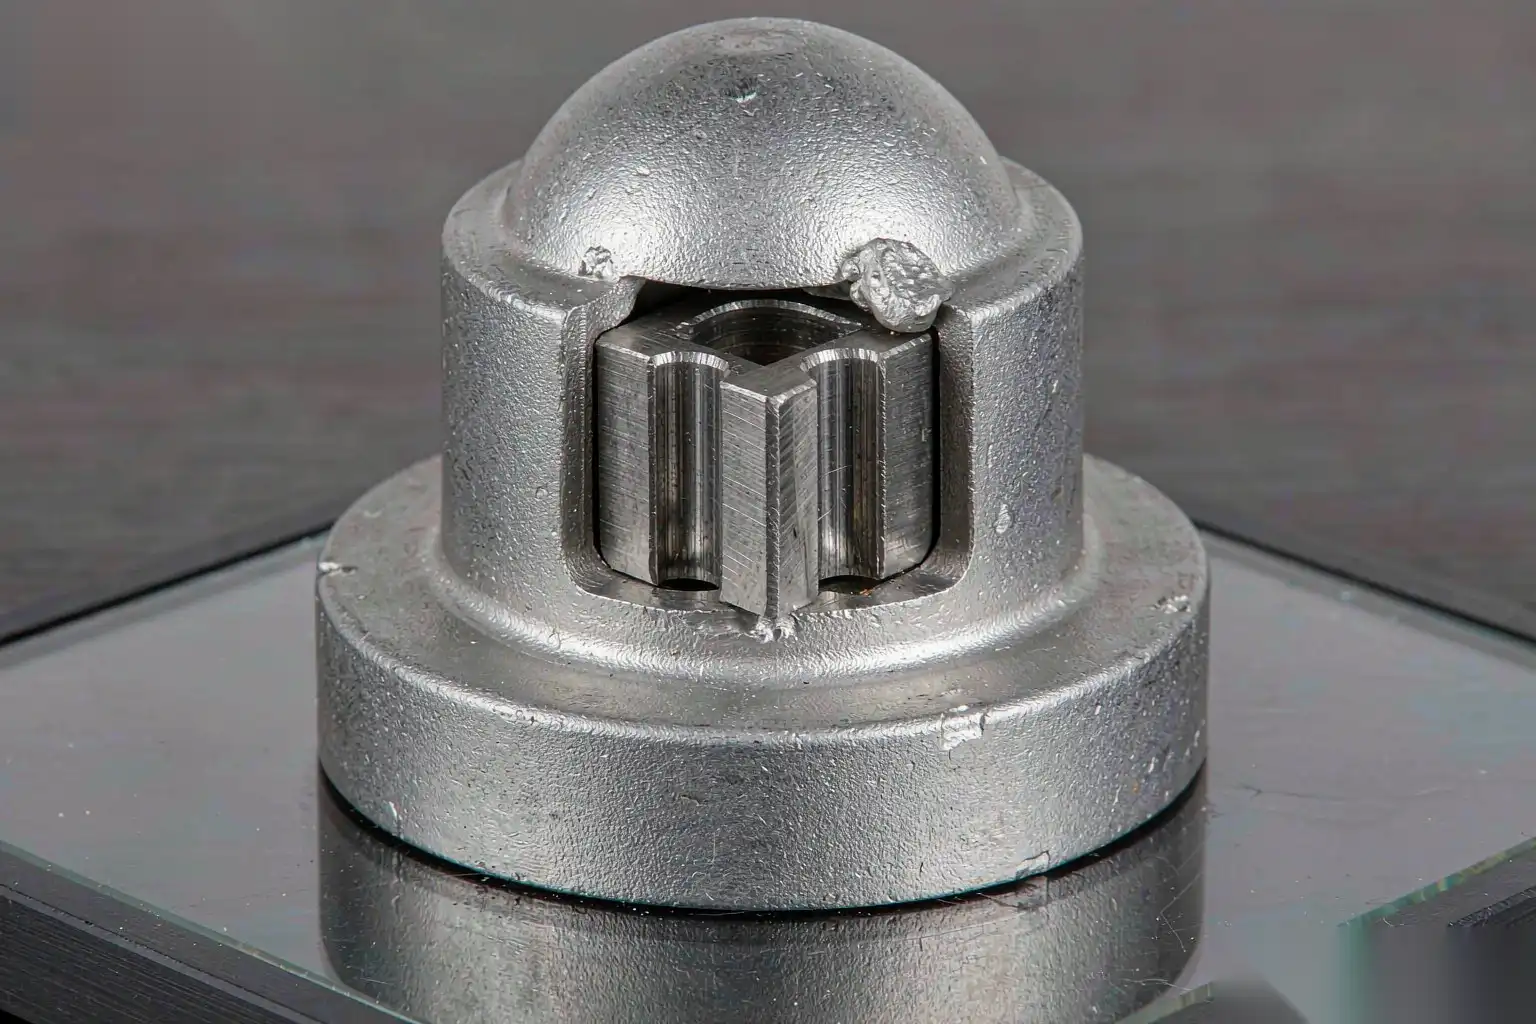
Литье металла вокруг заранее установленной вставки — одна из самых полезных и наиболее злоупотребляемых техник в литейном производстве. Выполненная правильно, она устраняет операцию сборки, обеспечивает резьбу или поверхность подшипника гораздо прочнее, чем что-либо, отлитое напрямую, и сокращает количество деталей. Выполненная плохо, она приводит к получению отливок с люфтующими втулками, трещинами в выступах, путями коррозии, которые невозможно увидеть, и уровню брака, который никто не может стабилизировать.
Мы постоянно сталкиваемся с последствиями этого: корпус крана с встроенной нержавеющей седлом, ручка с металлической резьбовой вставкой, корпус с подшипниковым кольцом. Когда к нам обращаются для автоматической шлифовки и полировки, качество сцепления вставки определяет, работает ли линия обработки с коэффициентом выхода 98 процентов или с трудом достигает 80 процентов.
Это руководство охватывает подготовку вставки, геометрию удержания, тепловое несовпадение и предварительный нагрев, реальное время цикла, проектирование формы и методы загрузки, наиболее часто встречающиеся режимы отказа и способы инспекции соединения, которое невозможно увидеть невооруженным глазом.
Почему лить вокруг вставки
Обоснование обычно одно из четырех:
- Требование к износу или нагрузке. Резьбы из алюминия при литье выходят из строя. Стальная резьбовая вставка в часто собираемом соединении или подшипниковое кольцо под радиальной нагрузкой выдерживают, тогда как родной сплав бы не выдержал.
- Исключение сборки. Прессование втулки после литья требует станции, пресса, приспособления и этапа инспекции. Встроенная в отливку втулка исключает все эти этапы.
- Геометрия, которую невозможно отлить. Внутренние резьбы, вырезы и отверстия с точными допусками дешевле изготовить из стали, а затем отлить вокруг них.
- Функция. Нагревательные элементы, сенсорные рукава и электрические контакты отливаются, потому что это единственный способ внедрить функцию в деталь.
Контраргумент всегда один и тот же, и его следует озвучить на этапе обзора проекта: вставка, отлитая в форму, превращает недорогую, проверяемую операцию плотного соединения в постоянное, непроверяемое соединение внутри дорогого отливка. Если вставка выходит из строя, приходится выбрасывать весь отливок. Такой компромисс оправдан только в случае низкого и предсказуемого уровня отказов вставки в эксплуатации.
Материалы вставок и подготовка поверхности
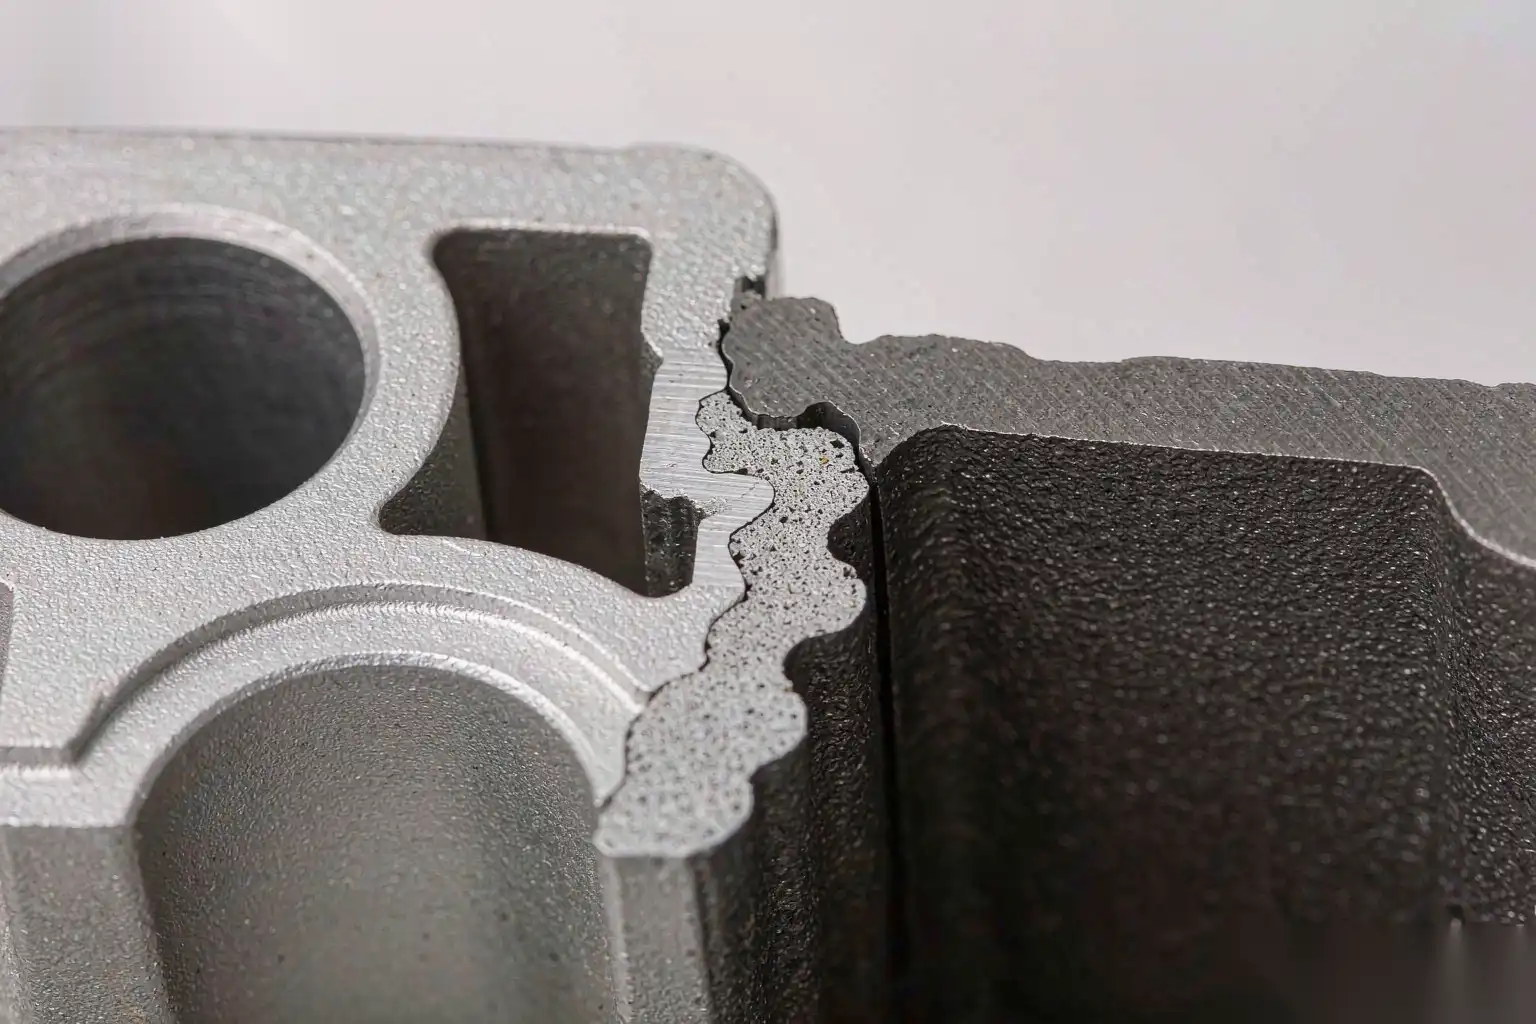
Выбор материала определяется в первую очередь функцией, а во вторую — тепловой и гальванической совместимостью.
- Легкообрабатываемая или легированная сталь, и сталь типа 12L14 с добавлением серы. Легко обрабатывается, широко используется для втулок и резьбовых вставок.
- Нержавеющая сталь, 303 и 304. Используется там, где важна стойкость к коррозии. Обратите внимание, что у нержавеющей стали коэффициент теплового расширения составляет около 16-18 × 10⁻⁶/К, в то время как у алюминия типа ADC12 примерно 21-23 × 10⁻⁶/К. Эта разница является ключевой в проектировании.
- Латунь. Хорошая обрабатываемость и коэффициент теплового расширения ближе к алюминию, чем к стали, около 19-20 × 10⁻⁶/К, что делает её хорошим выбором там, где важна точность посадки. Гальваническая опасность с алюминием реальна и требует покрытия или изоляции.
- Сталь подшипниковая и закалённые гонки. Используется там, где вставка является рабочей поверхностью. Закалённые вставки необходимо проверять на отпуск: воздействие алюминия при 650 °C на секунду или две не перегреет большую гонку, но снимет отпуск с мелких, тонких секций.
- Медь и медные сплавы для нагревательных элементов. Отличная проводимость, высокий коэффициент теплового расширения и серьёзное гальваническое соединение с алюминием.
Обработка поверхности
Состояние поверхности определяет качество сцепления и коррозионное поведение.
- Кручение и канавки — механическая обработка, а не покрытие. Оно обеспечивает геометрию удержания и описано ниже.
- Чистота — самая недооценённая обработка. Вставки поставляются с режущей жидкостью, антикоррозийным средством, отпечатками пальцев и остатками упаковки. Любые органические остатки испаряются при температуре литья и образуют газ на интерфейсе, что проявляется в виде кольца пустоты вокруг вставки. Вакуумная дегазация или очистка растворителем, затем обработка в перчатках, и храните очищенные вставки в закрытом контейнере с определённым сроком хранения — один сменный рабочий цикл.
- Покрытие и нанесение покрытий. Цинковое или никелевое покрытие может помочь с гальванической изоляцией, но проверьте температурный лимит покрытия. Цинковый слой будет сплавляться с расплавленным алюминием на поверхности, а никелевый слой может отслаиваться, если стык подвергается нагрузкам. Оловянное покрытие на медных вставках распространено по той же причине.
- Преднамеренная шероховатость. Обработка шлифовкой или грубым токарным станком поверхности в диапазоне Ra 3-6 мкм улучшает механическую фиксацию по сравнению с гладкой обработкой. При Ra примерно 1,6 мкм и ниже механическая фиксация слабая, и соединение полагается только на усадку.
Особенности удержания: Гребни, канавки, шестигранники и плечи
Удержание должно противостоять трем нагрузкам: крутящему моменту, осевому вытягиванию и вращению при вибрации. Разная геометрия решает разные нагрузки, и распространенная ошибка — использовать только шип и ожидать, что он выдержит крутящий момент.
| Функция | Противостоит | Руководство по проектированию | Типичный прирост при вытягивании или крутящем моменте |
|---|---|---|---|
| Прямой алмазный шип | Вращение, умеренное осевое | Шаг 0,8 до 1,2 мм на малых вставках, 1,5 мм на больших; полная глубина по всей длине вставки | Базовая линия; примерно в 2–4 раза больше гладкой поверхности |
| Спиральный шип | Вращение и осевое | Предпочтительнее по сравнению с алмазным для комбинированных нагрузок | В 1,2–1,5 раза больше алмазного шипа |
| Кольцевая канавка | Сильно вытягивается по оси, слабо в torsion | Шириной 1–2 мм, глубиной 0,8–1,5 мм, от одной до трех канавок | Сильно по оси, требует второго элемента для крутящего момента |
| Шестигранник или двойной шестигранник | Крутящий момент | Форма по граням, глубиной 1–2 грани | Максимальная нагрузка крутящего момента |
| Плечо или фланец | Аксиально в одном направлении | Шириной от 1,5 до 3 мм | Положительная остановка, также фиксирует вставку |
| Поперечное отверстие или сквозное отверстие | Во всех направлениях | Металл течет через и блокирует | Очень высокий, но создает зону напряжения |
Два правила, которые мы применяем. Во-первых, всегда сочетайте аксиальную особенность с крутильной: канавка плюс шеврон, или плечо плюс шестигранник. Во-вторых, проектируйте вставку так, чтобы ее нельзя было неправильно нагружать. Вставка, симметричная сверху и снизу, со временем будет нагружена вверх ногами, поэтому делайте концы разными по диаметру или добавляйте фаску, которая подходит только одним способом в пресс-форму.
Толщина стенки вокруг вставки — это другая половина дизайна. Алюминий сжимается на вставке при охлаждении, и этот усадочный зажим действительно держит деталь вместе. Если окружающая стенка слишком тонкая, алюминий порвется вместо того, чтобы зажать; если она слишком толстая, секция становится горячей точкой, и рядом с вставкой образуются усадочные пустоты. Рабочее правило: окружающая стенка должна быть в диапазоне от 0,6 до 1,0 раза внешнего диаметра вставки, и никогда не менее 2,5 мм для стальной вставки диаметром менее 20 мм.
Тепловое расширение и несоответствие предварительного нагрева
Алюминий сжимается примерно на 0,5-0,6 процента больше, чем сталь, при охлаждении от затвердевания до комнатной температуры, в зависимости от сплава. На стальной вставке диаметром 25 мм это примерно 30-50 мкм интерференции, что обеспечивает зажим. Это также создает напряжение, и если окружающий участок не выдерживает его, отливка трескается.
Предварительный нагрев — основной контроль, и это шаг, который чаще всего пропускают на производстве.
- Цель. Холодная вставка локально охлаждает расплав, вызывая недолив или холодное соединение на интерфейсе, и создает более тяжелый усадочный зажим, который может треснуть тонкий выступ. Предварительный нагрев до 150-250 °C уменьшает тепловой шок и сохраняет фронт живым вокруг вставки.
- Метод. Индукционный предварительный нагрев быстрый и повторяемый, и является правильным выбором для автоматизированных линий. Горячая плита или партия в печи допустимы при низком объеме, но дают плохую повторяемость. Никогда не используйте открытый огонь, так как он оставляет сажу, которая становится дефектом в соединительной линии.
- Проверка. Измеряйте температуру вставки контактным зондом или инфракрасным методом в точке загрузки, а не по температуре в печи. Вставки быстро остывают; вставка при 200 °C может опуститься до 120 °C за 60-90 секунд в сквозняке.
- Верхний предел. Не превышайте примерно 250 °C для покрытых вставок и кратковременно держите температуру, чтобы избежать окисления удерживающих элементов, что снижает их фиксацию.
Проектируйте с учетом несоответствия в чертеже: позволяйте интерференции работать на вас, указывая толщину окружающей стенки, избегайте размещения вставок возле острых внешних углов, где сосредоточены напряжения, и не размещайте вставки в пределах 5 мм друг от друга на мелких деталях, поскольку поля напряжений перекрываются, и трещины соединяются.
Время цикла и штраф за стоимость
Вставка лития не бесплатна, и штраф должен быть определен до предоставления цены.
- Ручная загрузка. Установка одной вставки занимает от 3 до 8 секунд операторского времени; четыре вставки означают, что оператор является узким местом. Общий штраф за цикл обычно составляет от 15 до 40 процентов по сравнению с эквивалентным литьем без вставок.
- Проверка. Загрузка должна быть подтверждена до закрытия формы. Датчик защиты формы на каждом кармане для вставок добавляет долю секунды, но предотвращает разрушение формы, что является событием с пятью цифрами.
- Обслуживание формы. Износ карманов для вставок, и изношенный карман позволяет металлу просачиваться внутрь. Просвет на посадочном месте вставки означает, что следующая вставка не садится полностью, и затем форма закрывается на выступающую вставку.
- Стоимость брака. Каждая отвергнутая отливка теперь включает стоимость вставок и трудозатраты на загрузку, при этом вставки не подлежат восстановлению.
Честный расчет точки безубыточности сравнивает добавленную стоимость отливки с устранением пресса или сборочной станции, а также с улучшенной производительностью обслуживания. По нашему опыту, вставочные отливки выигрывают при объемах свыше примерно 20 000 штук в год, где иначе существовала бы сборочная станция, и проигрывают при малых объемах и высокой вариативности работы, где доминирует время смены кармана формы.
Проектирование формы и методы загрузки вставок
Метод загрузки определяет дизайн формы, и выбор в основном зависит от объема производства.
Ручная загрузка
Оператор размещает вставки в карманы в неподвижной или движущейся половине формы. Требования к дизайну:
- Карман должен удерживать вставку против силы тяжести и движения закрытия формы, обычно с помощью магнита для стали, пружинного фиксатора или вакуумного порта.
- Вставка должна быть точно расположена по оси. Ограничительная поверхность, с которой соприкасается плечо вставки, предотвращает её выталкивание в полость под давлением инъекции.
- Карман должен быть видимым и доступным рукой в перчатках с промежуточным циклом распыления формы; если это невозможно, оператор найдёт более быстрый способ сделать это.
- Обеспечьте датчик на каждый карман. Датчик приближения или датчик обратного воздушного удара, обнаруживающий наличие вставки, стоит немного по сравнению с возможностью повреждения формы.
Автоматическая загрузка
При объеме примерно свыше 50 000 штук в год или при необходимости установки нескольких вставок за один цикл автоматическая загрузка оправдана. Бункерный питатель, эскейпмент и устройство для захвата и размещения загружают все вставки за 1,5–4 секунды независимо от количества. Требования:
- Вставки должны быть ориентируемыми по питателю, что часто означает добавление плоской поверхности, фаски или асимметричной особенности исключительно для подачи.
- Важнее соблюдение размерной согласованности: питатель для лотка застревает на деталях с несоответствующими допусками, тогда как человек просто попробует снова.
- Ячейка нуждается в пути отклонения и блокировке при ошибочном обнаружении.
Заметки по конструкции штампа, применимые к обоим случаям: по возможности размещайте вставку на сердечнике, а не в полости, поскольку сердечники можно заменить и переработать; обеспечьте уступ, чтобы всплеск на вставке не мешал посадке; и держите посадочное место вставки подальше от ворот, чтобы полное давление впрыска не действовало прямо на удерживающую геометрию в момент заполнения.
Режимы отказа
Это те, что мы наблюдаем, примерно в порядке частоты:
- Движение вставки во время заполнения. Давление впрыска выталкивает вставку из положения. Симптом — смещенная вставка или тонкая стенка с одной стороны. Причина — недостаточная сила посадки, изношенный карман или отсутствующее плечо.
- Зазор на интерфейсе. Постоянный кольцевой зазор от 0,05 до 0,3 мм, видимый в разрезе, возникающий из-за холодной вставки или загрязнения. Деталь может выглядеть идеально снаружи и не пройти тест на утечку или тест на вытягивание.
- Трещина в выступе. Радиальные трещины в алюминии вокруг вставки, появляющиеся через часы или дни после литья. Вызываются чрезмерным зазором, недостаточной окружающей стенкой или перекрытием напряжений между соседними вставками.
- Гальваническая коррозия. Алюминий является анодным по отношению к стали, нержавеющей и меди. Любой электролит на интерфейсе запускает ячейку, и продукт коррозии расширяется и трескает выступ. Предотвратить можно покрытием, нанесением герметика после литья или конструкцией, которая сохраняет соединение сухим.
- Термическая обработка закаленных вставок. Маленькие закаленные детали теряют твердость в зоне соединения. Проверяйте твердость после пробного литья, а не до него.
- Всплеск в отверстии вставки. Металл попадает в резьбовое отверстие, и резьба должна быть обработана, иначе вставка считается бракованной. Защищайте отверстия с помощью сердечника, который закрывается у торца вставки.
- Повреждение при извлечении вставки. Если вставка находится в движущейся половине, вытягивающие штифты, нажимающие на вставку, а не на отливку, выдавят ее. Всегда извлекайте вставку с отливки.
Осмотр вставного соединения
Соединение не видно, поэтому стратегия инспекции важнее частоты инспекции.
- Тест на вытягивание и крутящий момент. Разрушающий тест, но это единственный тест, который дает числовое значение. Частота отбора образцов от 1 на 500 до 1 на 2000 в зависимости от критичности, с определенным минимальным уровнем: для типичного стального вставного элемента M8 в алюминии, крутящий момент до отказа выше 25-40 Н·м и осевое вытягивание выше 8-12 кН являются разумными целями, но устанавливайте свои собственные на основе собственных испытаний.
- Пробой воздушным ударом или тест на утечку через интерфейс. Где вставка создает герметичную полость, тест на снижение давления по линии соединения обнаруживает непрерывные зазоры без разрушения.
- Рентгеновский контроль. Обнаруживает грубое неправильное расположение и большие зазоры на интерфейсе, а также достаточно быстр для более высокой частоты выборки. Не обнаруживает плотное сухое соединение.
- Ультразвуковой контроль. Чувствителен к контакту на интерфейсе и пригоден для производства, но требует эталонного стандарта и обученного оператора.
- Разрезание. Основной метод. Разрезать по оси вставки, отполировать и измерить зазор в восьми точках вокруг окружности. Приемлемость: отсутствие непрерывного зазора более 0,1 мм, зазор не более 30 процентов окружности.
- Проверка размеров положения вставки. Простая проверка «да/нет» выступа вставки и концентричности позволяет недорого и на ранней стадии обнаружить режим неисправности смещения.
Запишите критерий приемки в чертеж. “Вставка должна быть надежной” — это не спецификация, и именно эта фраза чаще всего встречается на чертежах, по которым мы завершаем детали.
Правила проектирования, которые выживают в производстве
Краткий контрольный список, который мы проводим перед выпуском отливки вставки в инструмент:
- Объедините одну торсионную и одну осевую фиксацию.
- Стена вокруг — от 0,6 до 1,0 раза диаметра вставки, минимум 2,5 мм.
- Вставки очищены, предварительно нагреты до 150-250 °C и загружены в течение определенного временного окна.
- Положительное осевое положение в пресс-форме, с датчиком на каждом кармане.
- Извлечение на отливке, никогда на вставке.
- Гальваническая пара проверена, с нанесением покрытия или изоляцией там, где соединение может подвергаться воздействию влаги.
- Деструктивное испытание на вытягивание или крутящий момент по определенному плану образцов, с номером на чертеже.
- Пробные отливки подтверждены в диапазоне полной температуры пресс-формы, включая холодный запуск, поскольку холодные детали показывают худшее качество интерфейса.
Решения по инструментальному оснащению для отливок с вставками взаимодействуют со всеми этапами производства. Деталь с четырьмя встроенными вставками имеет четыре жестких участка, которые ведут себя по-разному под абразивной лентой, а состояние наплыва и линии раздела вокруг опорных выступов вставок определяет, сколько ручной обработки остается для финальной обработки. Если вы планируете маршрут литья и маршрут отделки вместе, наши заметки о дизайне формы для алюминиевого литейного прессования и деталей из алюминиевого литья под давлением на заказ охватывают сторону инструмента, и факторы стоимости литейного алюминия разделяются по тому, где загрузка вставки влияет на цену изделия.
DZ Machinery создает роботизированные ячейки для удаления заусенцев, шлифовки и полировки для литых деталей и фурнитуры для кранов, включая приспособления, которые фиксируются на встроенных вставках и машиностоечных базах. Если у вас есть деталь с встроенными вставками и вы планируете автоматическую отделку, отправьте нам чертеж и образец, и мы скажем, что должна удерживать ячейка и каково достижимое время цикла.