Владелец литейного цеха пришёл в наш мастерскую в прошлом году с честным вопросом. Он производит латунные корпуса для кранов, его ручные линии не справляются с заказами, и конкурент посоветовал ему приобрести машину для литья под низким давлением. “Какую модель?” — спросил он. Он не ошибался, задавая этот вопрос — но машина была третьим по важности аспектом, на который следовало обратить внимание, а не первым.
Если вы сейчас ищете такую машину, вас ждёт та же ловушка. Большинство покупателей зациклены на тоннаже и цене, подписывают заказ на покупку и обнаруживают через шесть месяцев, что ячейка не соответствует их детали, сплаву или команде. В этом руководстве рассказывается, что действительно отличает хорошую ячейку для литья под низким давлением от дорогой ошибки, исходя из опыта построения и запуска этих линий для литейных цехов в России, Турции, Египте и Бразилии.
Что на самом деле делает машина для литья под низким давлением
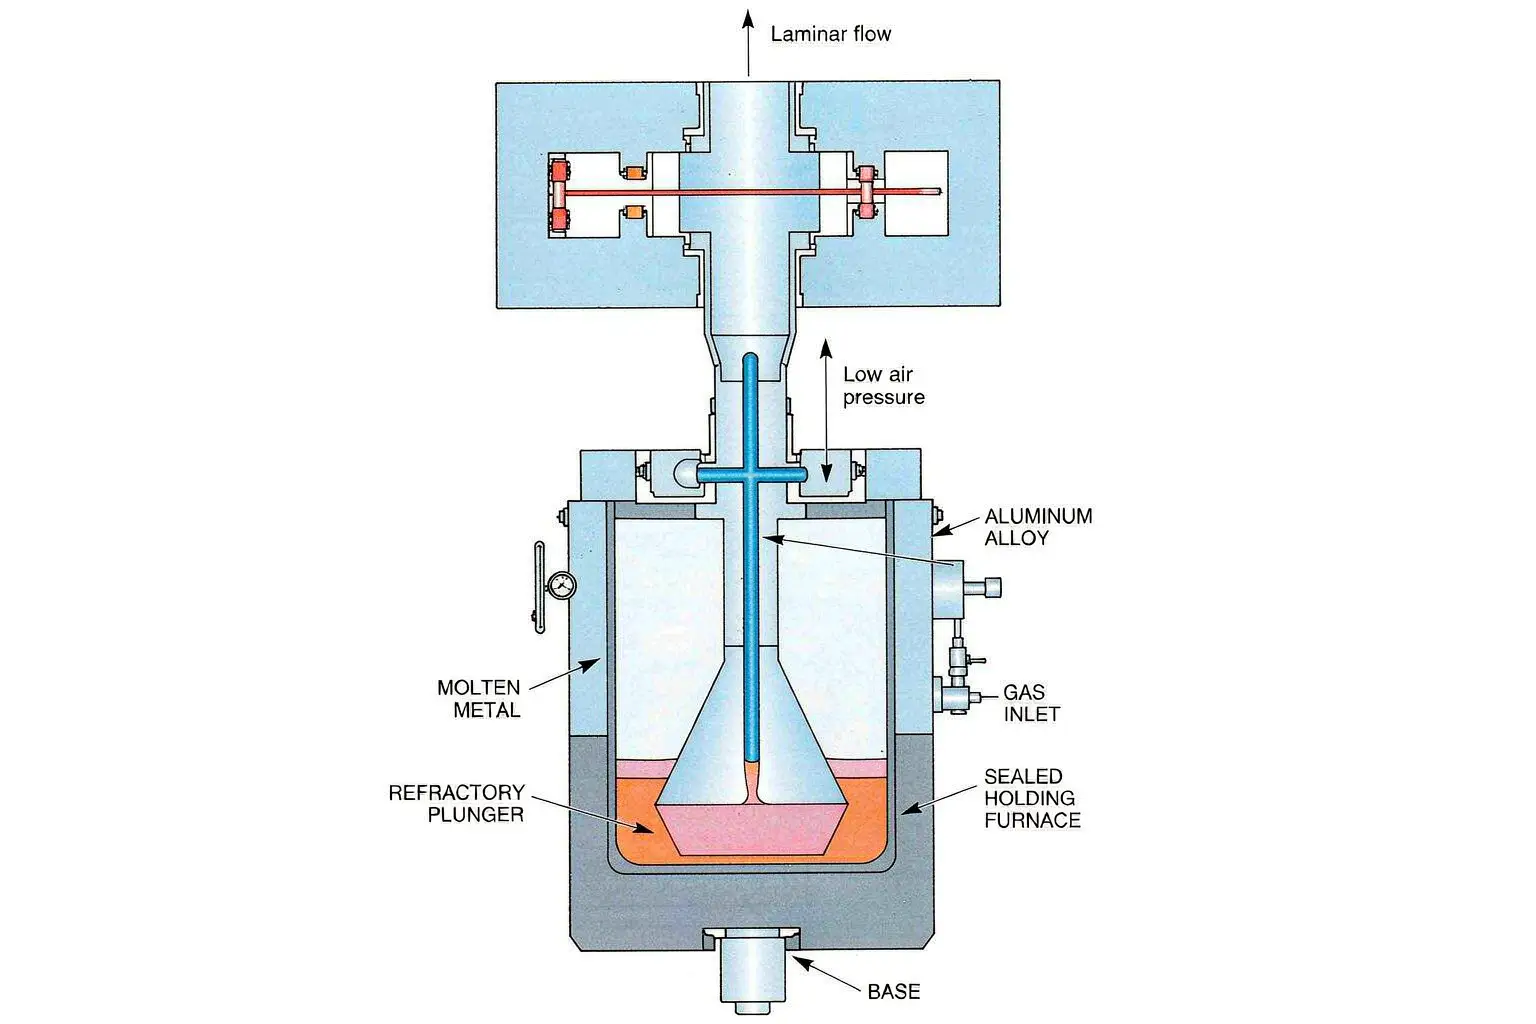
Название объясняет метод. Закрытая печь содержит расплавленный алюминий (или магний, или цинк). Сжатый воздух низкого давления — обычно около 0,02 до 0,07 МПа, чуть больше половины бара — поднимает металл по refractory-столбу и в холодную стальную форму. Деталь заполняется снизу и медленно поднимается, чтобы оставаться ламинарной и практически не окисляться.
Эта одна деталь — причина, по которой детали для литья под низким давлением показывают гораздо меньше газовых пор, чем при гравитационном или песчаном литье. Когда деталь затвердевает, неиспользованный металл стекает обратно по столбу. Вы теряете почти ничего на разливочной системе или каналопроводе. Одна печь может питать одну форму или несколько одновременно, поэтому этот процесс отлично подходит для повторяющихся, средних объемов работы.
Начинайте с вашей детали, а не с машины
Это правило, которое мы повторяем каждому покупателю впервые. Деталь определяет машину, а не наоборот.
Сплав и размер детали
Литьё под низким давлением лучше всего работает с алюминием (A356, ADC12), магнием и некоторыми цинковыми сплавами. Если ваш компонент весит от примерно 0,1 кг до 30 кг и вы производите сотни или десятки тысяч деталей в месяц, вы находитесь в оптимальном диапазоне. За пределами этого диапазона обычно используют литьё под высоким давлением или прессование. Если вы всё ещё выбираете сплав и допуски, наши заметки о кастинге цинковых деталей на заказ проводят вас через выбор Zamak и правила проектирования, которые применимы и здесь.
Толщина стенок и геометрия
Тонкие, чистые стенки толщиной от 1,5 до 3 мм с точными допусками — это область, где этот процесс оправдывает себя — ступицы колес, головки цилиндров, корпуса кранов, структурные кронштейны. Если ваша деталь — это сплошной блок толщиной 50 мм, вы платите за метод, который вам не нужен, и более простые гравитационное или песчаное литьё подойдут лучше.
Технические характеристики, определяющие соответствие вашей мастерской
Мощность печи и метод пополнения
Подбирайте размер печи под вес заливки плюс комфортный запас, а не под самый крупный компонент, который вы когда-либо будете делать. Печь слишком большого размера содержит больше расплавленного металла, чем вы используете, потребляет больше энергии и окисляется быстрее. Проверьте, как происходит пополнение печи: боковая ванна или печь-держатель, позволяющая пополнять без остановки производства, ценнее на двухсменной линии, чем число в техническом паспорте.
Расположение плиты и формы
Измерьте площадь вашей формы относительно плиты, затем добавьте место для линий охлаждения, извещателей и соединения стебля. Если вы планируете запускать несколько форм на одной печи, подтвердите расстояние между станциями и схему вращения — четырехстанционный роторный стол и четыре фиксированные станции — это разные вещи по занимаемой площади и трудозатратам.
Зажим и контроль заполнения
Низкое давление означает низкую зажимную силу, но контроль заполнения — это место, где живёт качество. Ищите профиль давления с замкнутым контуром, который можно настраивать для каждой детали, а не фиксированный рост. Возможность регулировки скорости подъёма и удерживающего давления по рецепту обеспечивает постоянную толщину стенки при производстве 20 000 деталей.
Охлаждение и время цикла
Время цикла определяется тем, как быстро деталь избавляется от тепла, и это зависит больше от конструкции охлаждения формы, чем от бренда станка. Хорошо расположенные линии охлаждения и сбалансированный поток могут сократить секунды на каждом цикле и снизить деформацию. Если хотите подробнее, наш материал о системе охлаждения формы расположении линий и тепловом балансе на практике.
Ручной, полуавтоматический или полностью автоматический?
Ручная ячейка стоит дешевле и подходит для небольших объёмов или прототипных работ, но зависит от навыков оператора. Полуавтоматическая добавляет приводное зажимание и программируемое заполнение, что исключает большинство ошибок человека. Полностью автоматическая — роботизированное извлечение, интегрированное охлаждение и обработка — правильный выбор, когда вы производите более нескольких тысяч деталей в месяц и не можете позволить себе несогласованные циклы.
Не покупайте автоматизацию, которую не будете использовать. Полностью автоматическая линия, которая простаивает половину времени из-за недостатка заказов, — худшая инвестиция, чем полуавтоматическая ячейка, работающая в две смены без остановки.
Где LPDC превосходит — и где уступает — литью под высоким давлением
Низкое давление выигрывает по плотности и чистоте для толстых, низкосерийных алюминиевых деталей, а также тратит меньше металла. Литьё под высоким давлением выигрывает по скорости и стоимости единицы для тонкостенных, массовых компонентов миллионами. Выбирайте LPDC, когда важна целостность детали и низкий уровень брака, а не пропускная способность; выбирайте HPDC, когда вы штампуйте одну и ту же мелкую деталь весь день. Смешивание двух технологий — самая дорогая ошибка, которую мы видим.
Три ошибки, которые губят новичков
1. Гонка за самой низкой ценой за тонну. Дешевая рама с слабым контролем заполнения обойдётся вам в брак и переработку задолго до того, как повлияет на цену покупки. Важное число — стоимость за хорошую деталь.
2. Игнорирование последующего этапа. Литьё — это половина работы. Деталь всё равно нужно очищать и обрабатывать поверхность, и эта ячейка должна идти в ногу, иначе ваша красивая линия LPDC забьётся в очередь. Планируйте роботизированную очистку и обработку до того, как начнёте, а не после.
3. Забвение о команде. LPDC нуждается в операторе, который понимает безопасность печи и рецепты заполнения. Если у вас его нет, заложите обучение в проект с первого дня, иначе машина будет работать плохо, независимо от её качества.
Контрольный список перед предварительным расчетом
Перед тем как написать электронное письмо поставщику, запишите:
- Сплав вашей детали, вес и толщина стенки
- Месячный объем сейчас и через 18 месяцев
- Доступное пространство на полу и инженерные коммуникации (электропитание, сжатый воздух, вытяжка)
- Как деталь покидает ячейку — обработка, обрезка, отделка
- Кто будет управлять и обслуживать её, и какое обучение им потребуется
Отправьте этот список с образцом детали или чертежом. Поставщик, который задает хорошие вопросы, ценнее того, кто дает мгновенную цену.
Часто задаваемые вопросы
В чем разница между литьем под низким давлением и высоким давлением?
Литье под низким давлением использует воздух примерно 0,02–0,07 МПа для подъема расплавленного металла в форму снизу, обеспечивая плотные, чистые детали при меньших объемах. Литье под высоким давлением впрыскивает металл с гораздо большей силой для тонкостенных, массовых производств. LPDC тратит меньше металла; HPDC быстрее за один цикл.
Какие сплавы можно использовать в машине для литья под низким давлением?
В основном алюминий (A356, ADC12), магний и некоторые цинковые сплавы. Не подходит для ферросплавов или сплавов с очень высокой температурой плавления.
Сколько стоит машина для литья под низким давлением?
Начальные полуавтоматические ячейки начинаются с низких шести цифр и растут с автоматизацией, размером печи и количеством станций. Более правильный вопрос — общая стоимость за хороший деталь, которая включает отходы, энергию и трудовые затраты за весь цикл.
Является ли литье под низким давлением хорошим для небольших партий?
Да, для партий от сотен до десятков тысяч, особенно когда важна целостность детали. Для единичных или очень малых объемов обычно дешевле использовать литье гравитационное или песчаное.
Данное руководство подготовлено командой инженерного применения компании Xiamen Dingzhu Intelligent Equipment Co., Ltd. (DZ Machinery), которая проектирует и вводит в эксплуатацию линии для зачистки, шлифовки, полировки и литейных линий для производителей более чем из дюжины стран. Указанные выше характеристики соответствуют типичной практике постоянных форм; подтвердите точные параметры с вашим изделием и поставщиком перед покупкой.
Теги: литье из алюминия под давлением, покупка, литье под давлением, машина для литого прессования, выбор литья под давлением, литейное производство, литье под высоким давлением, литье под давлением низкого давления, выбор машины