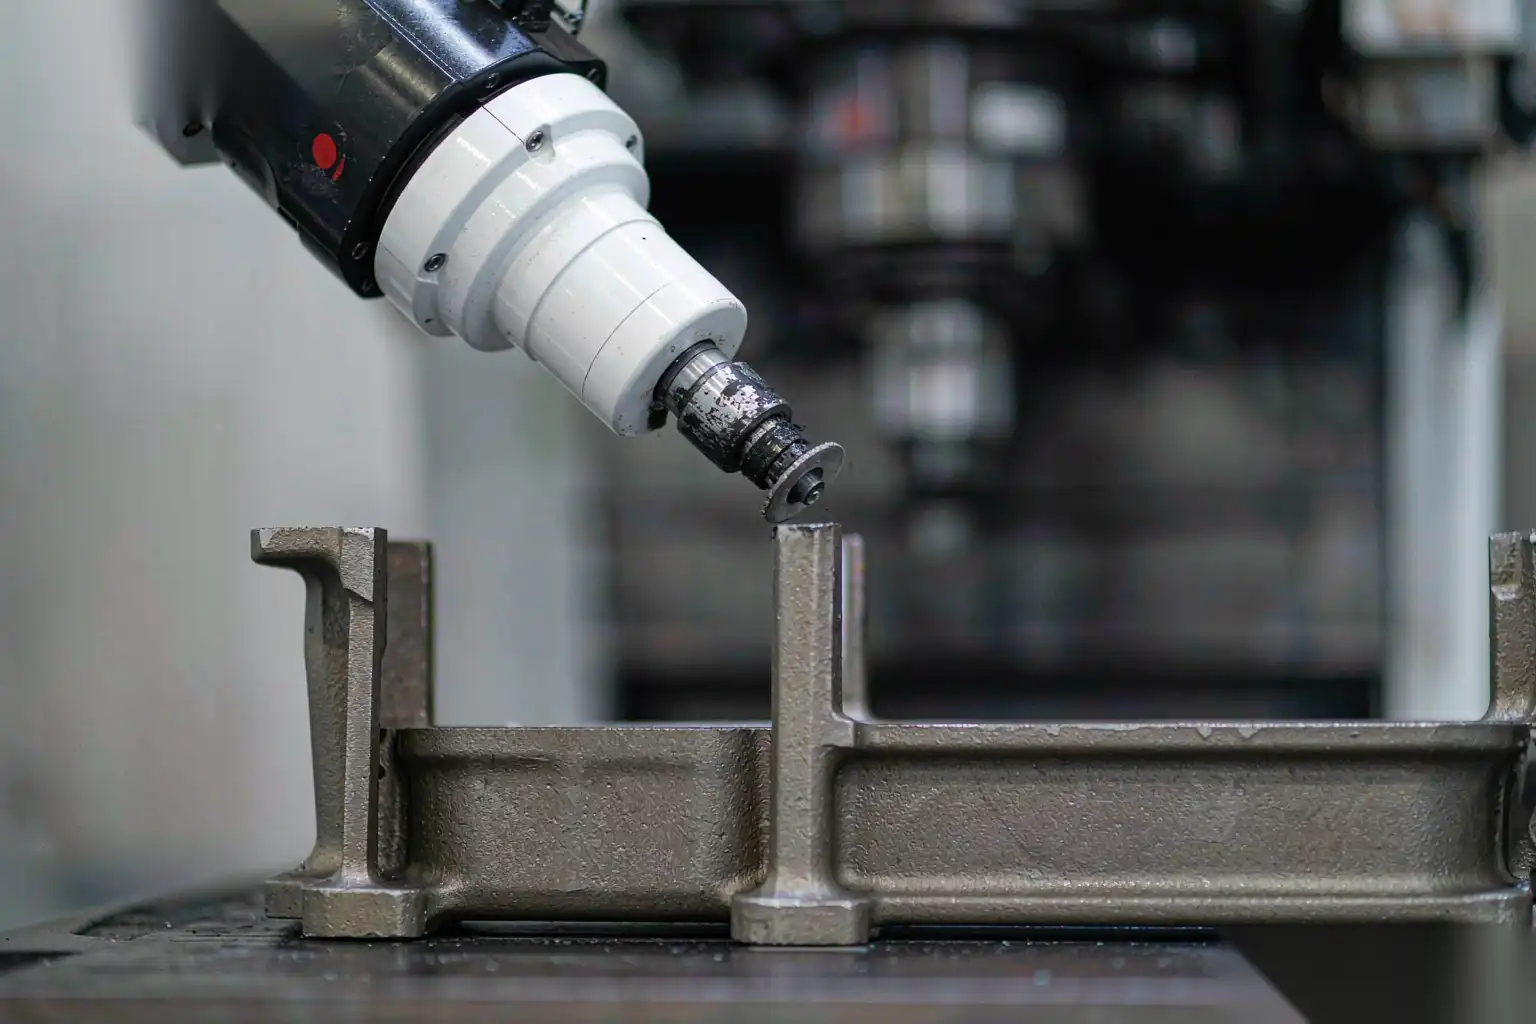
Роботизированный шпиндель для удаления заусенцев, выбор инструментов и абразивных материалов
Роботизированная ячейка для удаления заусенцев является только такой же эффективной, как шпиндель, инструмент и абразивная комбинация, установленные на руке робота. Кинематика робота и контроллер силы задают рабочую область, но качество реза, время цикла и срок службы инструмента определяются на интерфейсе между вращающимся инструментом и кромкой отливки. Неправильная настройка этого интерфейса приведет либо к оставлению заусенцев, либо к повреждению детали, либо к быстрому износу инструментов при обработке нескольких сотен деталей. Эта статья служит рабочим руководством по выбору шпинделей, инструментов и абразивов для алюминиевых и цинковых литых деталей, основанным на том, как мы настраиваем ячейки для удаления заусенцев DZ Smart Manufacturing на производственных площадках.
Типы шпинделей и как мы их выбираем
Шпиндель — это источник мощности на инструменте. Для удаления заусенцев с отливок мы работаем с тремя семействами, каждое из которых имеет свой диапазон рабочих режимов.
Электрические высокоскоростные шпиндели работают примерно в диапазоне 20 000 до 60 000 об/мин и обеспечивают управляемый крутящий момент через сервопривод или бесщеточный привод. Они подходят для мелких заусенцев, тонких краев и абразивных инструментов, которым необходима стабильная поверхность скорости. Поскольку скорость регулируется по обратной связи, качество реза остается постоянным по мере износа инструмента. Мы используем их для цинка и тонкого алюминия, где необходимо минимизировать тепло и повреждения.
Пневматические шпиндели проще и дешевле, обычно работают в диапазоне 20 000–50 000 об/мин, управляемых сжатым воздухом, но их скорость падает под нагрузкой, поэтому скорость реза варьируется в зависимости от размера заусенца. Они являются разумным выбором для легких, однородных заусенцев, когда путь робота хорошо контролируется и бюджет ограничен, но их сложнее удерживать в заданных параметрах в течение смены.
Гибкие шпиндели и устройства для обеспечения гибкости — это те, которые действительно решают проблему переменных отливок. Гибкая головка позволяет инструменту свободно перемещаться радиально и по оси, чтобы следовать контуру детали и поддерживать заданное нормальное усилие, даже если отливка выступает на 0,3 мм или фиксация немного смещена. Для литых деталей, которые всегда имеют некоторый разброс по размерам, гибкость не является опцией для получения чистого края; это разница между повторяемым удалением заусенцев и случайным.
Ниже приведена таблица, отображающая выбор шпинделя в зависимости от задачи.
| Тип шпинделя | Диапазон скорости | Лучше для | Ограничение |
|---|---|---|---|
| Электрический сервопривод, 40-60 тысяч об/мин | Высокий | Тонкие края, цинк, тонкий алюминий | Более высокая стоимость, требует привода |
| Электрический, 20-40 тысяч об/мин | Средний | Общий удалитель заусенцев из алюминия | Меньше точности при микро-заусенцах |
| Пневматический 20-50 тысяч об/мин | Средний | Легкие однородные заусенцы | Падение скорости под нагрузкой |
| Соответствующий радиальный/аксиальный | Зависит от инструмента | Переменные отливки | Требуется настройка плавности и силы |
Частота вращения, крутящий момент и скорость поверхности для алюминия и цинка
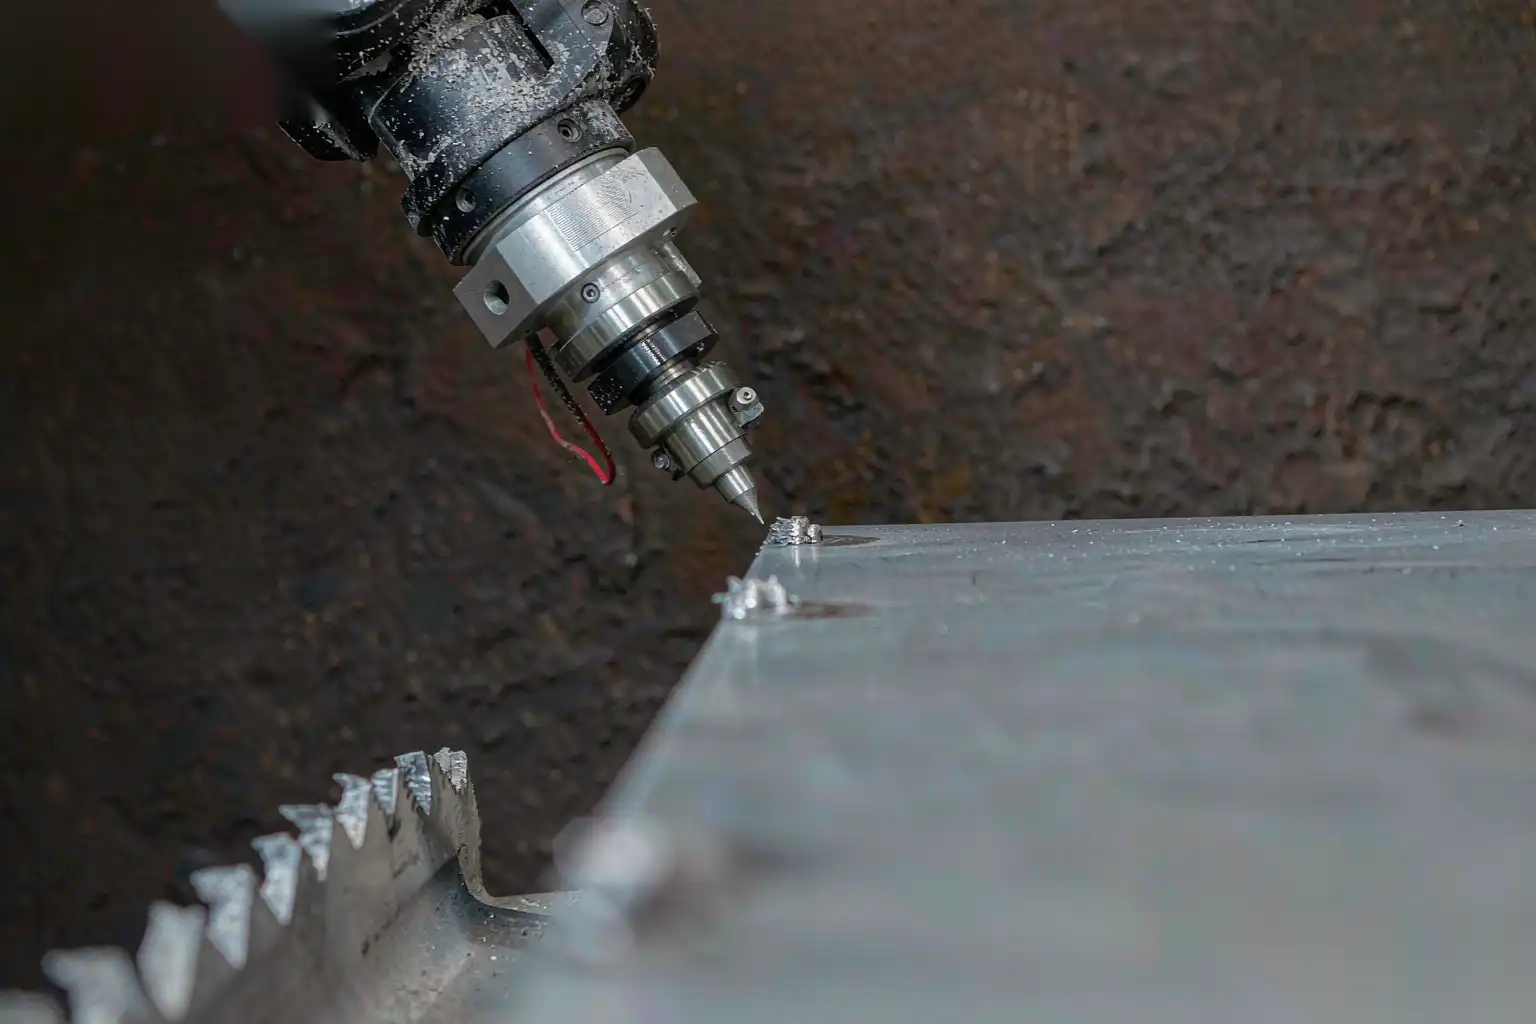
Одна лишь скорость вращения шпинделя мало что значит; важна скорость поверхности при контакте с инструментом, которая зависит от частоты вращения и диаметра инструмента. Для удаления заусенцев мы ориентируемся на периферийную скорость, которая обеспечивает чистое срезание без плавления алюминия или размазывания цинка.
Для алюминиевых литых отливок, абразивные заусенцы и карбидные фрезы хорошо работают при периферийной скорости около 30-60 м/с. Карбидная фреза диаметром 6 мм при 40 000 об/мин дает примерно 12,5 м/с, что низко; при 60 000 об/мин та же фреза достигает около 19 м/с, что все еще консервативно. Мы используем абразивные диски и насадки на более высоких скоростях, потому что площадь контакта больше и охлаждение важнее. Крутящий момент должен быть достаточным, чтобы поддерживать скорость при вхождении инструмента в толстый стержень заусенца; шпиндель, который падает с 50 000 до 20 000 об/мин под нагрузкой, превращает чистый срез в трение, размазывающее алюминий и нагружающее абразив.
Для цинка материал мягче и имеет более низкую температуру плавления, поэтому мы поддерживаем умеренную периферийную скорость, около 15-35 м/с, и предпочитаем легкие проходы. Слишком высокая скорость на цинке вызывает нагрев, который размазывает край и нагружает инструмент восковым налетом. Соответствующий, менее быстрый проход с острым карбидом или мелким абразивом очищает край без нагрева детали.
Мы всегда подбираем крутящий момент шпинделя, а не только скорость вращения, исходя из худшего случая заусенца: остаток на толстом участке может потребовать кратковременного пикового крутящего момента. Недостаточный крутящий момент замедляет работу робота или останавливает инструмент, что проявляется как пропущенный заусенец или волнистый край.
Выбор инструмента по типу заусенца
Морфология заусенца должна определять выбор инструмента. Мы классифицируем заусенцы по типу так же, как классифицируем детали, потому что неправильный инструмент либо пропустит заусенец, либо повредит деталь.
Карбиданые фрезы (вращающиеся файлы) — рабочие инструменты для твердых, отдельных заусенцев: остатки на стержнях, ребра на линии раздела и выступы на штампах. Мы выбираем геометрию реза в зависимости от материала: грубая, глубокая флейта для алюминия удаляет стружку без нагрузки, а стандартная или мелкая подходит для цинка и мягких сплавов. Диаметр заусенца от 3 до 10 мм выбирается по доступу к детали; плотные внутренние края требуют шаровидной насадки диаметром 3 мм, открытые поверхности — деревьев или цилиндров диаметром 8 мм.
Абразивные диски и насадки справляются с радиусами краев и легкими выступами. Насадка на гибком шпинделе создает контролируемое скольжение края на 0,1-0,3 мм на герметизирующей поверхности без удаления функции. Волоконные диски и лепестковые диски работают на плоских линиях раздела, где нужен равномерный скос.
Щетки и радиальные колеса типа Scotch-Brite предназначены для финальной обработки и мягкой очистки заусенцев. Они не удалят твердый остаток на стержне, но очистят микроскопические заусенцы и сгладят край до безопасного, стабильного радиуса без царапин. Мы используем их как последнюю станцию, чтобы деталь покидала станцию без острых краев и следов инструмента.
Логика выбора в наших руководству по вторичным операциям при литье под давлением соответствует инструменту и операции; метод, предназначенный для удаления заусенцев, изложен в нашем руководстве по автоматизации удаления заусенцев алюминиевых литых отливок.
| Тип заусенца | Инструмент | Примечания |
|---|---|---|
| Толстый остаток на стержне | Карбиданая фреза, резка алюминия | Высокий крутящий момент, низкая подача |
| Фин на линии раздела | Монтированная точка или лепестковый диск | Соответствующее следование |
| Выброс шлака | Карбид или мелкий абразив | Расположение штифта часов |
| Микрошлак, скол края | Радиальная щетка / Scotch-Brite | Окончательный безопасный радиус |
| Внутренний угол | Бур с шаровидным носиком 3 мм | Ограниченный доступ |
Соответствие: радиальное и осевое свободное движение для следования за переменными отливками
Литые формы не являются идентичными деталь к детали. Вариации заполнения, тепловое смещение и повторяемость фиксации оставляют фактический край в диапазоне, часто плюс или минус 0,2 до 0,5 мм на необработанной поверхности. Жесткий инструмент, запрограммированный на номинальный край, при работе на выступающей детали может оставить царапину; на скрытой — пропустить заусенец. Соответствие устраняет этот разрыв.
Радиальное свободное движение позволяет инструменту смещаться в сторону, чтобы оставаться на контуре. Мы настраиваем жесткость свободного хода так, чтобы инструмент возвращался к поверхности после пересечения ступени, но не блуждал под действием собственной пружины. Осевое свободное движение позволяет инструменту втягиваться вдоль своей оси при встрече с высокой точкой, защищая деталь и инструмент. Комбинация, управляемая силовой установкой, поддерживает нормальную силу примерно постоянной по всей ширине.
Установка силы — это основной управляющий параметр. Для обработки кромки алюминия мы поддерживаем силу около 10-30 Н в зависимости от инструмента и кромки; для цинка — 5-20 Н. Слишком высокая сила вызывает врезание инструмента; слишком низкая — пропуск заусенца. Мы настраиваем это на первых образцах с помощью записи силы, а не по зрению, потому что допустимый диапазон узкий на видимой кромке.
Соответствие также защищает срок службы инструмента. Жесткий удар по выступающей кромке увеличивает нагрузку и может повредить карбид; мягкий проход распределяет нагрузку, и инструмент служит дольше. На производственной линии это разница между заменой инструмента каждую смену и каждые несколько дней.
Охлаждение, воздушная струя и управление стружкой
Дебурринг вызывает нагрев и образование стружки, оба эти процесса требуют обработки, иначе они ухудшаются.
Воздушный поток — это стандартный метод для большинства процессов дебурринга. Постоянный воздушный поток в зоне реза сдувает стружку с инструмента и детали, предотвращает засорение абразива и позволяет оператору или системе визуального контроля видеть кромку. Размер сопла подбирается так, чтобы сосредоточить поток прямо в точке контакта, обычно 3-6 бар, и выводить вытяжку через систему сбора пыли в ячейке.
Туман или полное охлаждение жидкостью используется при агрессивных резах или если деталь чувствительна к нагреву. Для алюминия легкий туман уменьшает размазывание и продлевает срок службы абразива при длительных сериях; для цинка мы избегаем мокрой резки, чтобы не возникла коррозия, и предпочитаем сухой воздушный поток с последующей обработкой для предотвращения ржавчины, если деталь будет храниться перед финальной обработкой.
Обработка стружки — важный аспект безопасности и качества. Опилки из алюминия представляют опасность взрыва пыли при определенных концентрациях, поэтому в ячейке используется система сбора пыли с отрицательным давлением, рассчитанная на объем производства, с системой обнаружения искр, если объем оправдывает это. Опилки из цинка и латуни менее опасны, но их также необходимо собирать, чтобы не загрязнять пол или следующую деталь. Наша руководство по повышению эффективности и времени работы роботизированной ячейки рассказывает, как пыль и смена инструмента влияют на доступность оборудования.
Переход, срок службы инструмента и структура программы
Дебурринговая ячейка оправдывает свою работу только при быстрых сменах и предсказуемом сроке службы инструмента при смешанных сериях.
Срок службы инструмента отслеживается по количеству и износу, а не по календарю. Карбидный бор на алюминиевых воротах может обработать от 5000 до 20000 кромок, прежде чем флейта затупится, в зависимости от твердости борода и охлаждения; абразивный наконечник изнашивается быстрее, обычно 1000-5000 касаний. Мы устанавливаем запас по количеству замены и позволяємо контроллеру силы обнаруживать отклонения, чтобы изношенный инструмент заменялся до пропуска бород.
Автоматическая смена инструмента увеличивает это. Ячейка DZ с держателем инструментов может за секунды переключиться с карбидного борда на щетку, позволяя одному роботу обслуживать несколько станций на одной детали или менять семейства инструментов с помощью рецепта. Программа хранит смещения инструментов по станциям, чтобы параметры силы и траектория адаптировались при смене инструмента.
Переход между семействами деталей — это в основном смена фиксатора и рецепта. Мы проектируем фиксаторы с быстросъемными штифтами и пневматическими зажимами, чтобы новая деталь устанавливалась в один и тот же повторяемый каркас, а программа робота вызывала правильную последовательность инструментов. Хорошо настроенная ячейка меняет семейство за 10-30 минут, включая проверку первой детали.
Интеграция в дебурринговую ячейку DZ с фиксаторами
Шпиндель и инструмент установлены на 6-осевом роботе, но ячейка определяется тем, как она держит и подает деталь. Наш типичный макет:
- Двух- или четырехстанционный вращающийся стол с пневматическими или гидравлическими фиксаторами, которые позиционируют отливку по обработанным или литым опорным поверхностям.
- Робот подает инструмент к кромке с помощью адаптивной головки, управляя силой и последовательностью инструментов из рецепта.
- Проверка системой зрения или зондом на первой детали подтверждает наличие кромочной полосы перед началом серии, а периодические проверки поддерживают параметры силы в допустимом диапазоне.
- Система сбора пыли, защитные ограждения и световая завеса обеспечивают безопасность оператора и чистоту пола.
- Далее деталь передается на станцию мойки или инспекции, чтобы финальная обработка выполнялась на чистой, без бороды детали.
Дизайн фиксатора важен не меньше шпинделя. Деталь должна надежно фиксироваться так, чтобы бородка была доступна, а вибрации при резе минимальны; дребезжащий фиксатор ухудшает качество кромки независимо от инструмента. Мы располагаем деталь на стабильной опорной поверхности и закрепляем ее так, чтобы она не мешала обработке, а поверхность фиксатора оставалась свободной от пути инструмента с запасом для адаптивного плавного движения.
Инструмент сопоставления с уровнем снятия материала и временем цикла
Время цикла является произведением длины пути, скорости подачи и количества станций. Инструмент устанавливает ограничение скорости подачи: острый карбидный инструмент при правильной скорости поверхности может выполнять быстрый проход, в то время как загруженная щетка должна двигаться медленно. Мы вычисляем скорость снятия материала по объему заусенца и целевому циклу, затем выбираем инструмент, который соответствует этим требованиям с запасом.
Практический пример: цинковый рычаг с заготовкой длиной 1,5 мм и разделительной пластиной толщиной 0,3 мм. Для удаления заусенца требуется карбидный бор с примерно 40 000 об/мин и силой 15 Н, подаваемый со скоростью 200-400 мм в минуту, что занимает около 4-8 секунд. Разделительная пластина снимается радиальной щеткой при силе 30 Н за 2-3 секунды. Общее время удаления заусенца составляет около 8-15 секунд на деталь, что при использовании двухстаночного стола дает пропускную способность примерно 250-500 деталей в час в зависимости от времени загрузки заготовки.
Мы балансируем станции так, чтобы ни один инструмент не становился узким местом. Если доминирует карбидный бор, мы добавляем вторую станцию или разделяем путь между двумя роботами; если доминирует щетка, мы увеличиваем ее скорость или добавляем станцию. Цель — сбалансированная линия, где темп задает робот и фиксаторы, а не инструмент.
Выбор шпинделя, инструмента и абразива для литого алюминия и цинка — это инженерное решение, а не выбор из каталога. Соответствуйте скорости и крутящему моменту шпинделя с заусенцем, выбирайте инструмент по морфологии заусенца, добавляйте гибкость для следования за краем часть за частью, а также управляйте теплом и стружкой, чтобы рабочая зона оставалась безопасной и стабильной. Компания DZ Machinery создает эти роботизированные ячейки для удаления заусенцев, шлифовки и полировки с гибкими шпинделями, автоматической сменой инструмента и комплектами фиксации, настроенными под ваше литье; если у вас есть чертежи деталей и целевое время цикла, наша инженерная команда сможет определить параметры шпинделя, последовательность инструментов и планировку ячейки для вашей линии.