


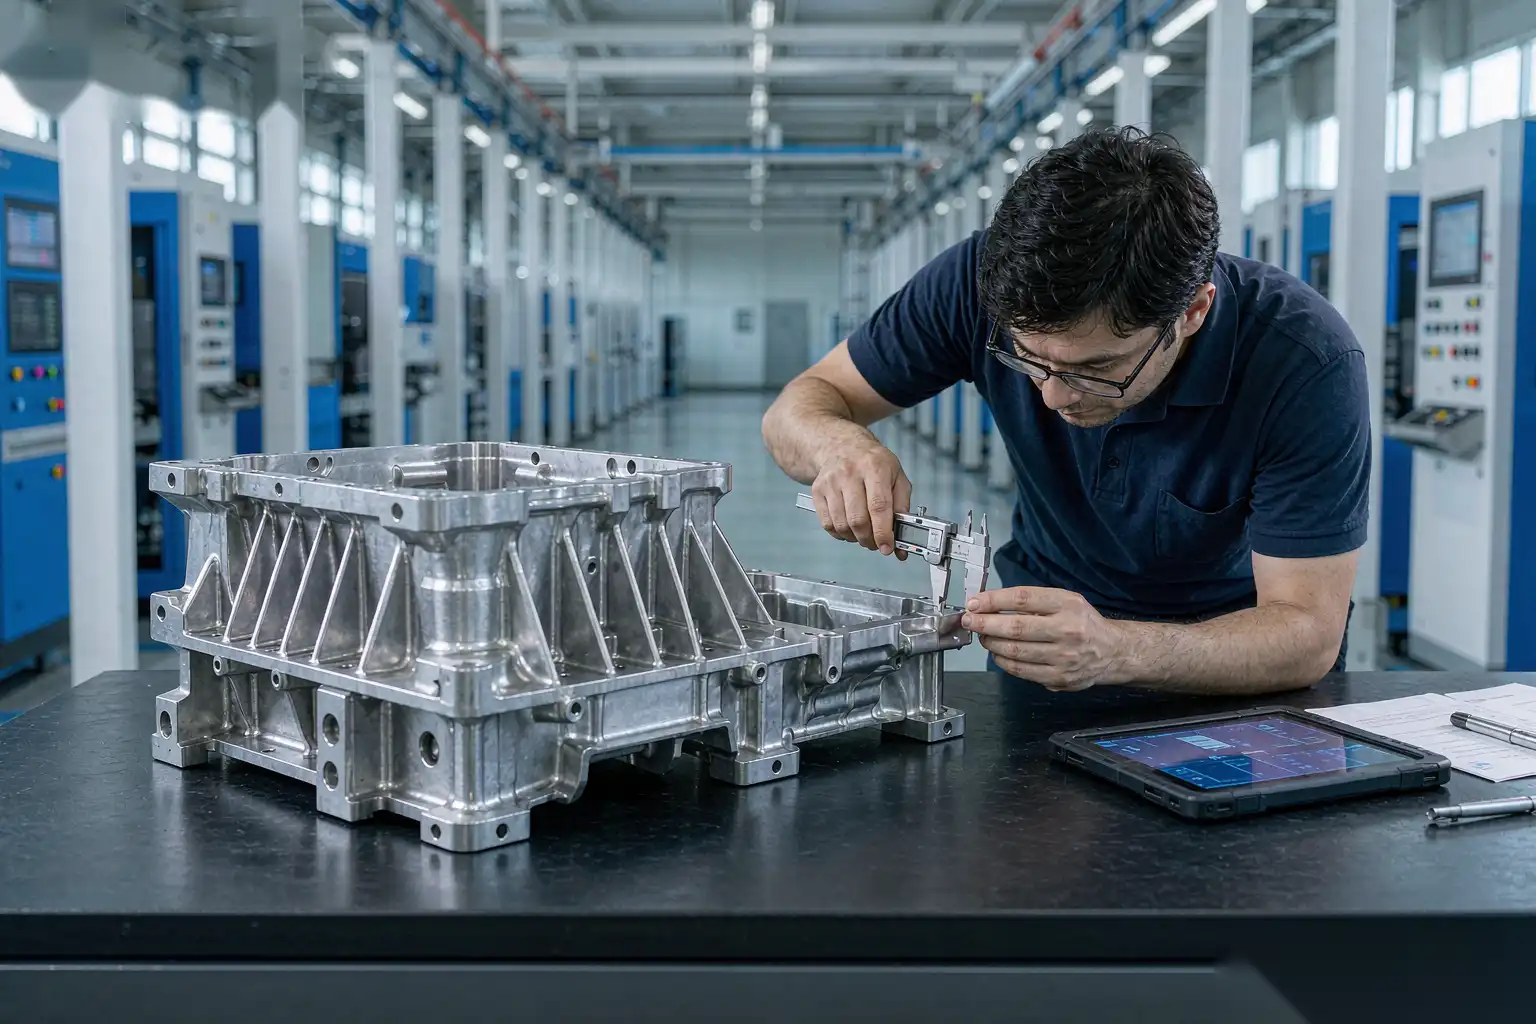
Индивидуальное литейное прессование алюминия: полное руководство для команд проектов OEM
Почему заказное литье алюминия под давлением является стандартом для сложных металлических деталей
Когда деталь сложная (внутренние элементы, тонкие стенки, жесткие допуски), производится в больших объемах (обычно более 1000 штук в год) и чувствительна к весу, заказное литье алюминия под давлением почти всегда является наиболее экономически эффективным процессом. По сравнению с механической обработкой из заготовки, литье под давлением позволяет получить почти готовую форму за секунды, а затем обрезать и обработать деталь. По сравнению с литьем пластмасс под давлением, алюминий обеспечивает гораздо лучшую теплопроводность, структурную жесткость и восприятие “премиального металла” потребителем.
Слово “заказное” имеет значение. Это означает, что ваш поставщик изготавливает специальную пресс-форму (стальной инструмент) для геометрии вашей детали, а не выбирает деталь из каталога. Эти капитальные вложения определяют все остальное: обзор DFM, выбор сплава, цикл выборки образцов, обязательства по объему жизненного цикла.
Шаг 1: Техническое задание — что вашему поставщику нужно от вас в первый день
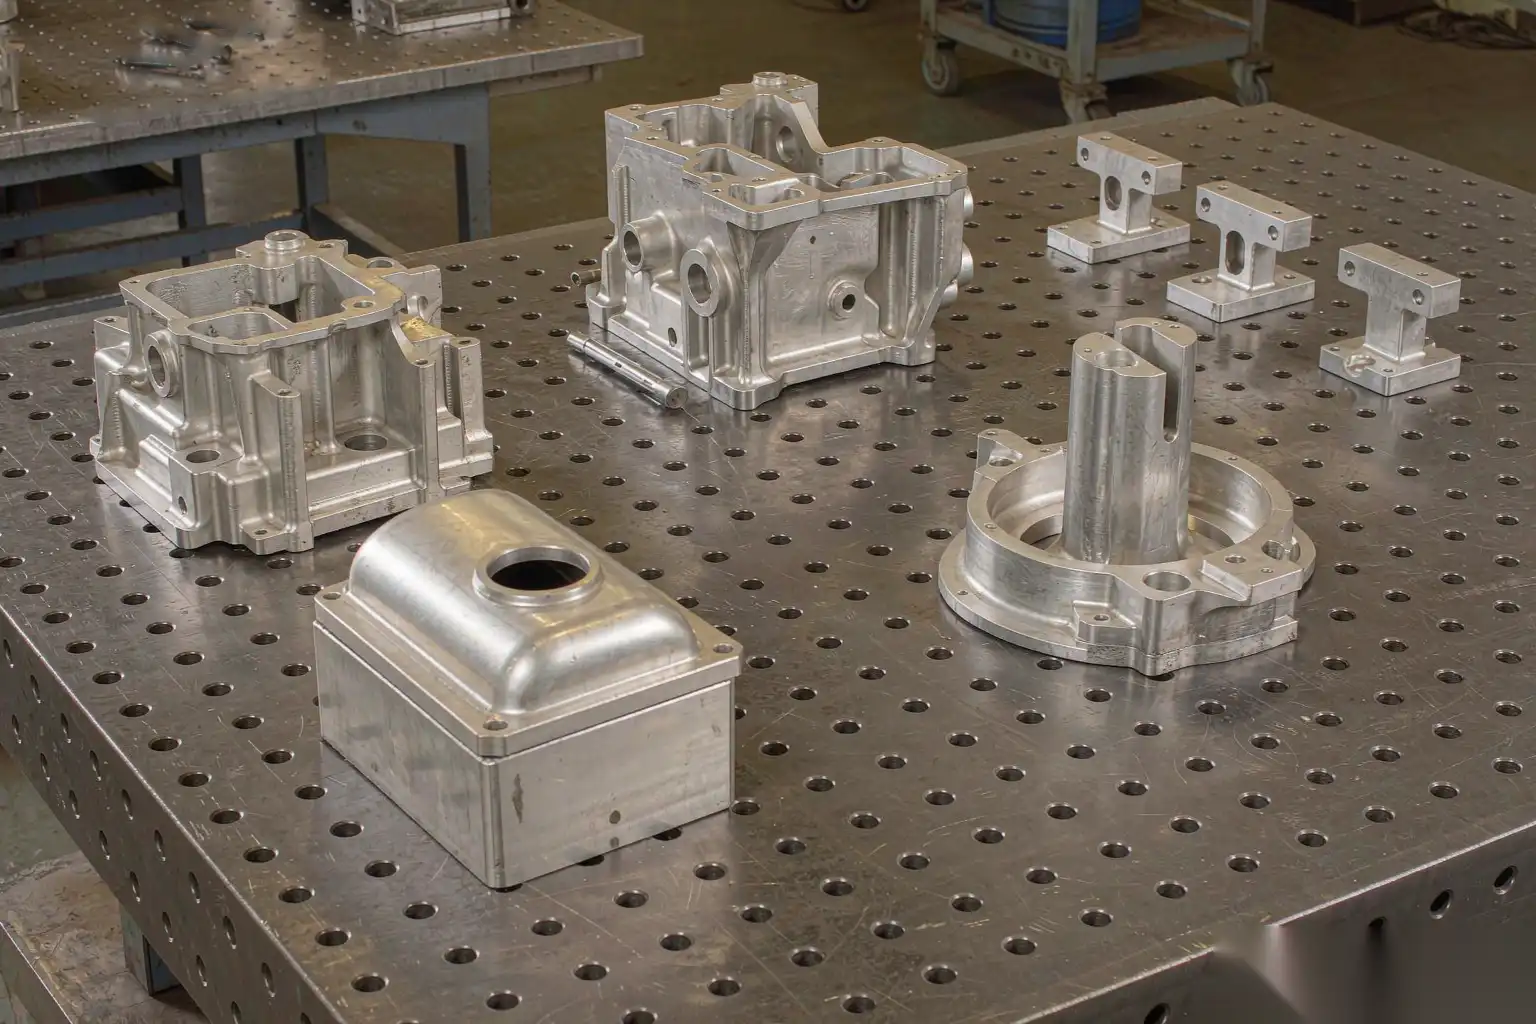
Прежде чем обсуждать геометрию, вашему партнеру по литью под давлением потребуются четыре документа:
- 3D-модель в формате STEP, IGES или X_T. Нативная CAD-модель (SolidWorks, NX, Creo) предпочтительнее, поскольку она позволяет поставщику анализировать углы уклона, радиусы скруглений и поднутрения.
- 2D-чертеж с критическими размерами, базовыми поверхностями GD&T, указаниями по шероховатости поверхности и любыми косметическими или функциональными примечаниями.
- Прогноз годового объема — для низкообъемного прототипирования вам может понадобиться мягкая оснастка или 3D-печатная форма; для крупносерийного производства вам потребуется закаленная инструментальная сталь.
- Требования к производительности — механические нагрузки, тепловая среда, коррозионное воздействие, нормативные требования (RoHS, REACH, пищевой допуск, автомобильный стандарт IATF 16949).
Если вы можете предоставить только пункты 1 и 2, хороший поставщик все равно сможет помочь — но ожидайте большего количества уточнений.
Шаг 2: Обзор технологичности конструкции (DFM)
Это наиболее ценные 20 часов всего проекта. Надлежащий обзор DFM включает анализ:
- Равномерность толщины стенок. Целевое значение 2-4 мм для большинства сплавов. Разница более чем в 1,5 раза между смежными участками вызывает усадочную пористость.
- Уклоны для съема формы. От 1° до 3° на всех поверхностях выталкивания, больше для глубоких полостей. Отсутствие уклона приведет к заеданию, деформации или истиранию детали.
- Фаски и радиусы. Острые внутренние углы являются концентраторами напряжений и сокращают срок службы штампа. Укажите минимальный радиус R0.5 на внутренних углах, R1.0 там, где позволяет геометрия.
- Углубления. Если в конструкции требуются боковые ядра или подъемники, стоимость штампа примерно удваивается, а цикл увеличивается. Оцените, действительно ли необходима эта особенность.
- Расположение линии раздела. Дизайнер штампа выбирает это, но вы должны увидеть предложение и одобрить его. Линия раздела влияет на образование заусенцев, качество обрезки и внешний вид.
- Размещение каналов и переливов. Влияет на то, как часть заполняется: чисто или с холодными швами и линиями течения.
Хороший поставщик возвращает отмеченную 3D-модель с письменным отчетом DFM в течение 5-7 рабочих дней. Если он этого не предлагает, найдите другого поставщика.
Шаг 3: Выбор сплава — A380/ADC12 — по умолчанию, но не всегда лучший вариант
Для большинства заказных проектов литья алюминия в штампе разговор начинается и заканчивается на A380 (Россия) или ADC12 (Азия/JIS). Это рабочий сплав: отличная литейность, хорошие механические свойства, хорошо понимаемое поведение при термообработке и самая низкая стоимость за кг.
Но есть случаи, когда другой сплав оправдывает свою премию:
- A383 (ADC10+): более плотное уплотнение под давлением, используется для гидравлических компонентов.
- A384 (ADC12+): лучшая стабильность размеров при тепловых циклах.
- A390: гиперэутектический, очень твердый, используется для блоков двигателей и износных поверхностей.
- A413 (A-S12): отличная герметичность под давлением, используется для корпусов насосов и корпусов счетчиков.
- Сплавы, содержащие магний (например, Magsimal-59): лучшие механические свойства, меньшая плотность, более дорогие.
Если ваша деталь будет свариваться, анодироваться по косметическим стандартам или использоваться в морской среде, выбор сплава значительно меняется. Обсудите с поставщиком — но предоставьте данные, а не мнения.
Шаг 4: Оснастка — Сталь марки, Ожидаемый срок службы и Бюджет на модификации
Пробивная форма обычно инструментальная сталь H13, закаленная до 46-50 HRC. Для массового производства (более 50 000 деталей в год) ожидаемый срок службы формы составляет 100 000-300 000 отливок до необходимости капитального ремонта.
Стоимость оснастки сильно варьируется:
- Простой штамп с одной полостью: $8 000-$25 000 из Китая, $25 000-$60 000 из России или Европы.
- Многокамерная форма с подвижными плитами и подъемниками: $40,000-$150,000+.
- Прототипная форма (мягкая сталь или алюминий): $3 000-$10 000, срок службы 1 000-5 000 отливок.
Всегда планируйте затраты на оснастку в размере 10-15% от стоимости инженерных изменений (ECs) которые возникают после первого образца. Попытки пропустить EC приводят к циклу производственных проблем.
Шаг 5: Пробные образцы — T0, T1, T2 и PPAP
Стандартная прогрессия выборки по отраслевым стандартам:
- T0 (первая отливка): обычно 50-200 деталей, произведённых на выборочной машине. Используется для проверки геометрии и выявления грубых дефектов. Ожидайте сильных косметических недостатков.
- T1 (утверждение размеров): полный отчёт по размерам на 5-10 деталях, анализ Cpk по критическим размерам, косметическое одобрение на эталонном образце.
- T2 (валидация процесса): от 300 до 1000 деталей, произведённых в условиях производства, полный отчёт по инспекции.
- PPAP (Процесс утверждения производственной детали): требуется для автопроизводителей, часто принимается для промышленных OEM. Включает сертификацию материалов, исследование размеров, одобрение внешнего вида и показатели способности процесса.
Не пропускайте T1. Пропуск его для экономии 4 недель обычно стоит четверть при возникновении производственных проблем.
Шаг 6: Обработка поверхности и что нужно для литого изделия
Литое изделие выходит с отделкой как-есть — характерной текстурой от стального штампа и любой пескоструйной или шлифовальной обработки, выполненной на штампе. Для большинства заказных алюминиевых литых проектов требуется дополнительная отделка:
- Удаление заусенцев: каждая литая деталь имеет наплывы вдоль разделительной линии и направляющих. Ручное удаление заусенцев неравномерно и трудоёмко. Роботизированное удаление заусенцев — новый стандарт.
- Шлифовка: для критических соединительных поверхностей или сборочных элементов.
- Полировка / шлифовка: для видимых косметических частей (освещение, потребительская электроника, аппаратное обеспечение).
- Пескоструйная обработка / обработка шариками: для равномерной матовой текстуры.
- Анодирование: Тип II (декоративный) или Тип III (жесткий слой) для защиты от коррозии и износа.
- Порошковое покрытие или влажная краска: для цвета и дополнительной защиты от коррозии.
- Хромирование или никелирование: редко на алюминии (плохое сцепление); обычно на цинковых литых деталях.
Выбор отделки влияет на стоимость детали так же сильно, как и сама отливка. Видимая потребительская часть может потратить 30-40% своей стоимости на отделку.
Шаг 7: Контроль качества и что проверять
Проект индивидуальной литейной отливки из алюминия должен иметь следующие этапы контроля качества:
- Сертификация входящего материала на сплав и любые вставки.
- Проверки в процессе производства при определённом количестве циклов: размерные, визуальные, весовые.
- Проверка первой и последней отливки каждую смену.
- Рентген или CT-сканирование для критических внутренних особенностей (обнаружение пористости).
- Измерение координатным измерительным прибором (КММ) для первой партии и исследований способности производства.
- Измерение поверхности отделки для косметических деталей.
- Испытания на растяжение и твердость для проверки механических свойств.
Проверьте лабораторию качества поставщика перед размещением заказа. Если они не могут показать вам откалиброванный координатно-измерительный станок, профилометр поверхности и рентгеновскую станцию, они не оснащены для серьезной работы OEM.
Структура затрат — что влияет на цену за деталь
Для типичного проекта по изготовлению алюминиевых литых деталей на заказ стоимость за деталь составляет:
- Материал (сплав): 30-45% стоимости.
- Литье (машина + труд + накладные расходы): 25-35%.
- Обработка (снятие заусенцев, шлифовка, полировка, покрытие): 15-30%.
- Качество + инспекция: 5-10%.
- Упаковка + логистика: 3-5%.
Инструментальные расходы — отдельная предварительная стоимость, амортизируемая за объем производства. Точка безубыточности по сравнению с обработкой или пластиковой формовкой обычно составляет около 1000-3000 деталей в год в зависимости от сложности детали.
Общие режимы отказа — что идет не так в проектах на заказ
По нашему опыту, наиболее распространенные причины неудач или перерасхода бюджета в проектах по изготовлению алюминиевых литых деталей на заказ:
- Нереалистичные допуски в проектировании. Тесные допуски на размеры, которые на самом деле не требуют точности. Каждое строгое допуск увеличивает стоимость и время инспекции.
- Поздняя обратная связь по проектированию (DFM). Обращение к поставщику после окончательного утверждения дизайна, а не во время этапа проектирования.
- Косметические стандарты, которые борются с процессом. Указание “косметической поверхности класса А” на текстурированной отливке в литье под давлением — это рецепт бесконечной доработки.
- Замена сплава без согласования. Поставщик, который тихо переключается с A380 на более дешевый сплав, чтобы выиграть тендер.
- Скрытые затраты на инжиниринг. Инженерные изменения, выставленные как “дополнительные услуги” после начала проекта.
Хороший менеджер проекта OEM предвидит это и вписывает это в договор с поставщиком.
Почему проектные команды рано привлекают партнера по финишной обработке, такого как DZ
Большинство проектов по изготовлению алюминиевых отливок на заказ рассматривают финишную обработку как деталь поздней стадии: отливка оценивается, пресс-форма заказывается, и только потом кто-то спрашивает, кто будет снимать заусенцы, шлифовать и полировать сорок тысяч деталей в месяц. Такая последовательность является обратной, и она дорогостоящая. Объем финишной обработки влияет на стоимость детали так же, как и сама отливка, а возможность финишной обработки часто зависит от решений, принятых во время DFM — расположения литников, оставляющих доступные облои, линий разъема, расположенных на невидимых поверхностях, углов уклона, позволяющих роботизированную подачу детали.
Именно здесь ранний разговор с выделенным партнером по финишной обработке меняет экономику. В DZ Machinery мы создаем роботизированные ячейки для снятия заусенцев, шлифовки и полировки для литейных заводов, и проекты, которые идут лучше всего, — это те, где мы видим чертеж детали до того, как будет вырезана пресс-форма. Мы можем сказать инженеру-конструктору, что определенный бобышка создаст облой в углу, куда не сможет добраться ни один робот, или что предлагаемая косметическая поверхность потребует двух операций полировки вместо одной, и эта обратная связь поступает, когда изменение дизайна все еще ничего не стоит.
Для проектных команд практический шаг прост: добавьте одно совещание на этапе DFM с партнером по финишной обработке за столом вместе с литейщиком. Принесите 3D-модель, карту косметических поверхностей и годовой объем. За девяносто минут вы обычно узнаете, где находится реальная стоимость финишной обработки, какие допуски защищают процесс финишной обработки и соответствует ли роботизированная ячейка или гибридная ручная ячейка вашему объему. Это совещание регулярно экономит больше, чем весь его проектный бюджет, за счет предотвращения доработки и устраняет наиболее распространенный сюрприз в программах изготовления алюминиевых отливок на заказ — обнаружение на этапе T2, что детали отливаются красиво, но не могут быть экономично обработаны с нужной скоростью.
Часто задаваемые вопросы о изготовлении алюминиевых отливок на заказ
Сколько времени занимает проект по изготовлению алюминиевых отливок на заказ от проектирования до первого образца?
Для типичной детали умеренной сложности планируйте 6-10 недель: 1-2 недели на DFM, 4-6 недель на изготовление пресс-формы, 1-2 недели на отбор проб и утверждение T1. Добавьте 2-4 недели на финишную обработку и сборку, если применимо.
Каково минимальное количество заказа для изготовления алюминиевых отливок на заказ?
Технического минимума нет, но экономика требует амортизации оснастки. При объеме менее 1000 деталей в год рассмотрите механически обработанные прототипы или металлические детали, напечатанные на 3D-принтере. При объеме более 5000 деталей в год литье под давлением почти всегда самое дешевое.
Можно ли сваривать или собирать алюминиевые отливки на заказ с другими деталями?
Да. A380 хорошо сваривается TIG или MIG с использованием присадочного материала 4043 или 5356. Избегайте сварки A390 (высокое содержание кремния, хрупкий). Для сборок используйте механические крепежи, резьбовые вставки или клеевое соединение.
Подходит ли литье алюминиевых отливок на заказ для контакта с пищевыми продуктами или медицинских применений?
Да, с правильным сплавом и обработкой поверхности. A380 и A413 оба соответствуют требованиям FDA для контакта с пищевыми продуктами при правильной отделке. Медицинские применения обычно требуют подтвержденных методов обработки поверхности (анодирование, пассивация) и документации по прослеживаемости.
Объединяя всё воедино
Проект по изготовлению литых алюминиевых деталей успешно реализуется, когда команда инженеров OEM и поставщик литейных форм рассматривают ранние этапы DFM и прототипирования как совместные инвестиции, а не транзакционные расходы. Правильный партнер предоставит исправленную модель, предложит варианты сплавов и отделки, а также честно скажет, какие допуски являются реалистичными.
В DZ Smart Manufacturing мы сосредоточены на downstream-стороне этого процесса — роботизированных ячейках для снятия заусенцев, шлифовки и полировки, которые последовательно превращают литые детали в готовые компоненты. Если вы планируете проект по изготовлению литых алюминиевых деталей и хотите получить второе мнение о объеме отделки, предположениях по сроку службы инструмента или критериях оценки поставщиков, наша инженерная команда сможет проверить ваши чертежи и поделиться реалистичной моделью стоимости и сроков.



