Отливка в энергетической промышленности выживает на аудитах только тогда, когда она ведется как документированная дисциплина: каждая зона оценивается, каждый край классифицируется, каждая запись доступна для восстановления. Корпусы клапанов и корпуса насосов несут давление, поэтому заказчики проверяют поверхность, а не только размеры. Завод, который не может показать контроль зоны за зоной при обработке отливок для энергетической промышленности, потеряет заказ еще до обсуждения цены.
Что на самом деле проверяют аудиторы
Аудиторы обходят зону обработки с чертежом, а не с брошюрой. Они берут деталь и прослеживают каждый край, указанный в контракте.
Они ищут три вещи. Во-первых, чтобы дефекты, указанные в спецификации, отсутствовали. Во-вторых, чтобы сама обработка не привела к новым повреждениям. В-третьих, чтобы записи подтверждали оба пункта для каждой партии.
Ручные стенды тихо проваливают этот экзамен. Результаты зависят от индивидуальных навыков, записи говорят “отполировано и проверено”, и никто не может восстановить, что произошло в прошлый вторник три месяца назад.
Зона первая: корни ворот и подъемников
Заглушки ворот и подъемников удаляются дуговым-воздушным способом, пилением или горением до того, как их увидит обработка. Высота оставшейся заглушки определяет все последующие этапы.
Вопрос оценки прост: удерживает ли ваш процесс высоту заглушки менее пяти миллиметров перед шлифовкой? Если нет, шлифовщик должен удалить объем металла, что перегревает поверхность и рискует микротрещинами на отливках с границей давления.
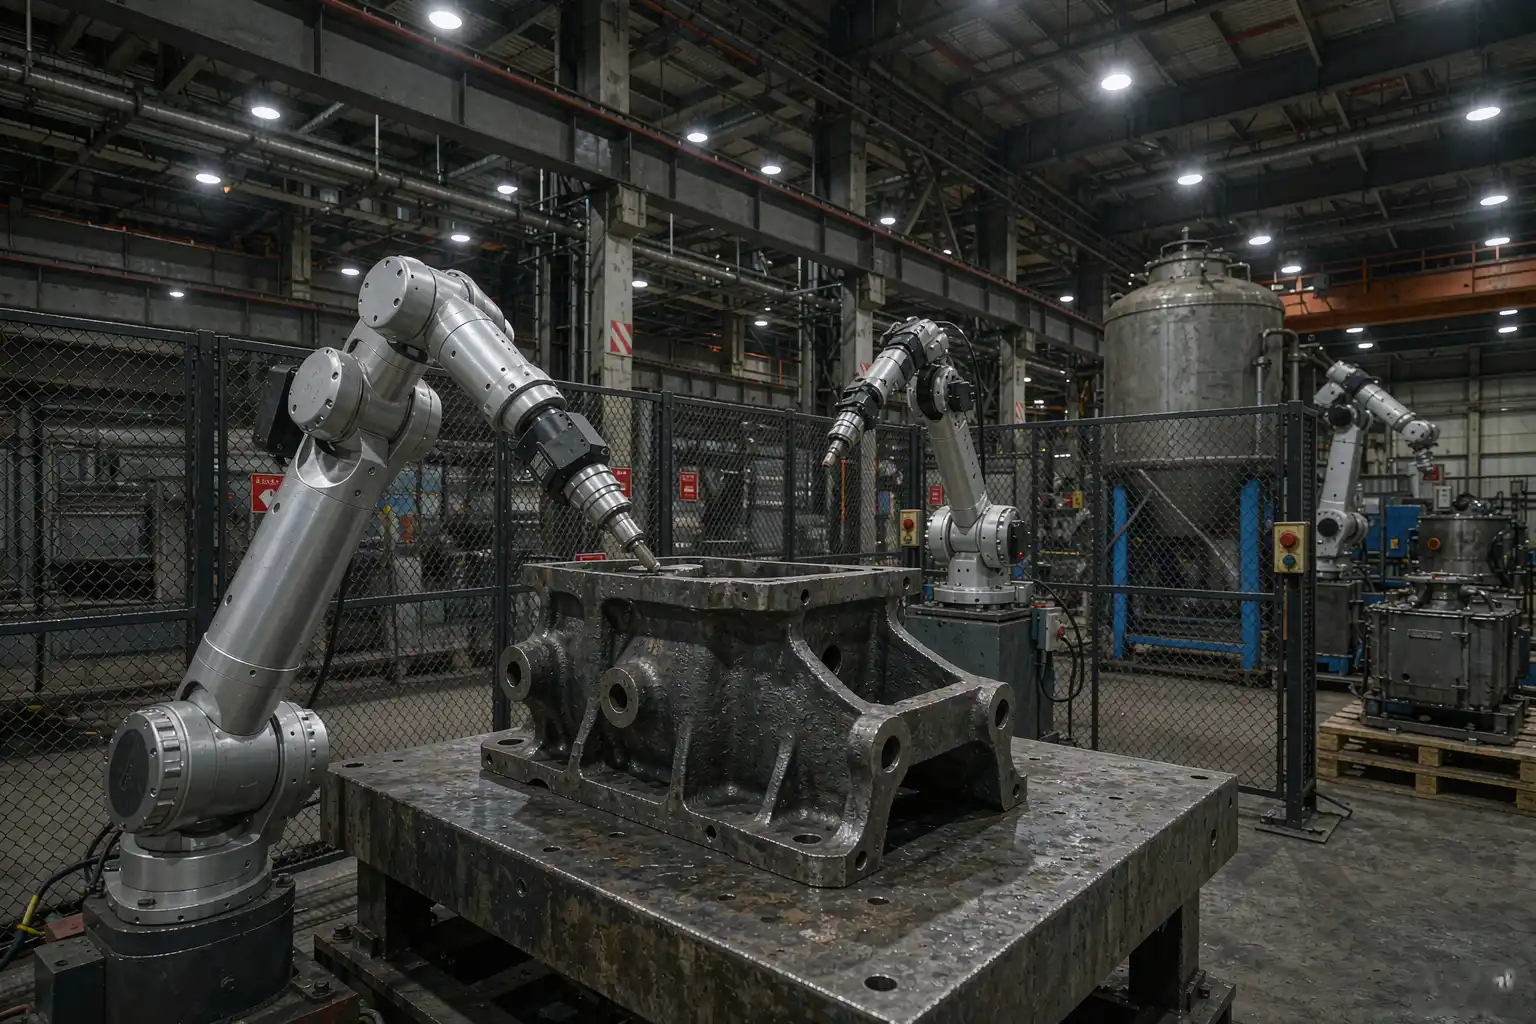
Роботизированные тяжелые шлифовальные ячейки обрабатывают удаление заглушек с запрограммированным усилием и временем контакта. Журнал программы становится доказательством аудита, показывая усилие, проходы и продолжительность на деталь.
Зона вторая: линии раздела и несоответствия
Линии раздела проходят по всему периметру и меняются по высоте в зависимости от износа формы. Аудиторы проверяют их ногтем и лупой, ищут ступеньки, превышающие допустимые размеры по чертежу.
Метод контроля — двухпроходная шлифовка. Первый проход по грубой структурированной ленте при заданном давлении удаляет ступеньку. Второй проход по более тонкой ленте смешивает след в основной поверхности.
Например, робот, следящий за линией раздела с помощью контроля силы, создает ширину смешивания, которая варьируется менее чем на миллиметр по всей партии. Ручная работа варьируется на пять или более миллиметров.
Зона третья: внутренние проходы с сердцевиной и внутренние каналы
Внутренние проходы скрывают прожилки, ребра и остатки эрозии сердцевины. Они также скрывают заусенцы, которые отрываются в эксплуатации и повреждают оборудование downstream.
Оценка начинается с доступа. Может ли ваша инспекция добраться до каждого метра прохода? Минимум — эндоскопы с возможностью захвата изображений, а изображения должны входить в запись партии.
Доступ к удалению заусенцев отличается. Длиннорукие инструменты, как вращающиеся, так и колеблющиеся, проходят через портовые окна. Роботы управляют этими инструментами по заданным траекториям с зарегистрированной обратной связью по крутящему моменту, поэтому застрявший проход останавливает цикл вместо отправки.
Дисциплина удаления заусенцев при космическом литье применяет те же внутренние правила прохода, и энергетические аудиторы все чаще используют этот чек-лист.
Зона Четыре: герметизация и уплотнительные поверхности
Фланцевые поверхности и посадочные места уплотнительных прокладок — это поверхности с наибольшими последствиями на детали. Царапина по герметичной поверхности — это путь утечки, а путь утечки — это отказ в поле.
Следовательно, оценка рассматривает герметичные поверхности как отдельный класс с собственным маршрутом: без ручных шлифовальных машин, без общих абразивов с конструктивными зонами и с выделенной инспекцией под рогаткой.
Программы роботов завершают эти поверхности легкими, перекрывающимися проходами и односторонней подачей. Правило простое: никогда не пересекать царапину по пути герметизации, никогда не шлифовать перпендикулярно ей.
Таблица отображения требований
Каждый контракт на литье энергии сводится к нескольким требованиям к поверхности. Отображение каждого требования на этап процесса и запись — ядро файла аудита.
| Требование | Поверхностная зона | Контроль процесса | Запись |
|---|---|---|---|
| Поверхность, готовая к неразрушающему контролю (контроль с помощью красителя, MPI) | Все внешние | Финальный шлифовальный слой и окно силы | Журнал программы по идентификатору детали |
| Отсутствие заусенцев в траекториях потока | Проходы с сердцевиной | Путь инструмента + обратная связь по крутящему моменту | Результат цикла, след крутящего момента |
| Целостность герметичной поверхности | Фланцы, посадочные места уплотнительных прокладок | Выделенный маршрут, односторонний | Фотография с боковым освещением |
| Ограничения по высоте ступенек | Линии разделения | Двухпроходное смешивание, заданные ширины | Образец первой статьи + выборка |
| Подготовка к адгезии покрытия | Внешний корпус | Профиль согласно спецификации покрытия | Изображение сравнения поверхности |
Оборудование, соответствующее тяжелым отливкам
Энергетические отливки тяжелы. Корпус насоса может весить двести килограммов, поэтому робот переносит инструмент к детали, а не наоборот.
Тяжелые ячейки сочетают шестиосевого робота с жестким столом для фиксации и приводными позиционерами. Позиционер вращает отливку так, чтобы робот всегда шлифовал сверху или горизонтально, где контроль силы наиболее точен.
Выбор колеса зависит от дефекта. Структурированные ремни удаляют заусенцы и ступени; колеса с вогнутым центром работают с корнями ворот в узких углах; лепестковые колеса смешивают финальные поверхности до состояния, готового к неразрушающему контролю.
Практика удаления заусенцев с железных отливок охватывает тот же набор дефектов для марок ковкого чугуна, которые доминируют в производстве клапанов и фланцев.
Отслеживаемость, которая отвечает на вопросы
Отслеживаемость в энергетической работе означает три звена: партию отливки до программы отделки, программу отделки до калибровки станка и готовую деталь до записи инспекции.
Роботизированные ячейки автоматически закрывают первое звено. Серийный номер каждой детали связывается с версией программы, пределами силы и партией расходных материалов, все с отметками времени.
Вторая цепочка требует дисциплины вне ячейки. Инвентаризации ремней и колес должны фиксировать партию и дату установки, потому что изношенное колесо объясняет вариацию поверхности, которую ни одна программа не сможет скрыть.
Третья цепочка — это стандартная практика на большинстве заводов уже. Зазор обычно является первой цепочкой, и именно там ищут аудиторы.
- Серийный номер детали в каждом журнале цикла
- Версия программы и зафиксированное окно силы
- Партия расходных материалов и дата установки в журнале
- Результат инспекции с идентификатором оператора и инструмента
- Изображения бораскопа, архивированные по номеру детали
Общие замечания по аудиту и способы их устранения
Одни и те же замечания повторяются у поставщиков литейных отливок. У каждого есть механическое решение, и ни одно из них не требует героических усилий.
| Обнаружение | Коренная причина | Исправление |
|---|---|---|
| Зазубрины, обнаруженные в выбранных проходах | Ручной доступ варьируется в зависимости от оператора | Роботизированные длинные маршруты с проверкой крутящего момента |
| Обгорание при шлифовке на границе давления | Ручная шлифовка при неконтролируемом давлении | Запрограммированная сила и время контакта |
| Претензии к царапинам на поверхности уплотнения | Общие абразивы по зонам | Выделенный маршрут и набор инструментов |
| Отсутствуют записи о смешивании | Результаты сохранены в навыке, а не в системах | Автоматическая регистрация циклов по серийному номеру |
| Профиль поверхности вне диапазона | Износ колеса без учета | Счетчики и сигналы срока службы расходных материалов |
Почему роботизированные ячейки укрепляют доказательства
Автоматизация в энергетической отделке — это не только о труде. Ее более глубокая ценность в том, что каждый цикл записывает доказательства.
Сила, подача, проходы, идентичность колеса и результат попадают в журнал, связанный с серийным номером детали. Когда клиент задает вопрос о партии через шесть месяцев, завод отвечает за минуты с данными, а не за недели с заметками.
Последовательность — второй дар. Отливки из энергии шлифуются в одном и том же окне каждой смены, поэтому качество подготовки НКТ перестает колебаться с изменением персонала. Инспекторы видят меньше ложных сигналов, а переделки снижаются вместе с ними.
Оценка собственного завода за один день
Проведите этот внутренний аудит до клиента. Он занимает один день и выявляет большинство недостатков.
Утром: выберите случайным образом десять готовых отливок. Проследите каждую обозначенную кромку, осмотрите каждый проход и подсветите каждую поверхность уплотнения. Запишите каждое отклонение без споров.
Днем: возьмите записи партии для тех же десяти деталей. Постарайтесь восстановить силу, партию колеса и инспектора для каждого. Каждый пропуск в восстановлении — это потенциальное обнаружение для аудита.
Закончите день ранжированием недостатков. Зазубрины на проходах и отсутствующие записи обычно занимают первые места, и оба легко исправляются роботизированными ячейками с логированием.
Построение обновления по этапам
Первый этап нацелен на зону с наибольшим риском: внутренние проходы. Роботизированная станция для удаления заусенцев с длинным рычагом и обратной связью по крутящему моменту закрывает обнаружение заусенцев и начинает привычку логирования серийных номеров.
Второй этап переводит внешнюю шлифовку в тяжелую ячейку с позиционером. Удаление заглушек и смешивание линий разлома становятся программируемыми и логируемыми.
Третий этап связывает ячейки в заводскую цепочку от отливки до готового изделия, чтобы отслеживание серийных номеров сохранялось при каждом передаче, а файл аудита автоматически завершался.
Обучение аудиторов и операторов вместе
Внутренние оценки работают лучше всего, когда сотрудники по качеству и производству обучаются как одна команда. В противном случае оценка превращается в инспекционное мероприятие, а не в совместный стандарт.
Проводите совместную сессию каждый квартал. Качество обеспечивает пункты спецификации; производство — фотографии дефектов с цеха. Вместе они переводят пункты в конкретные примеры прохода-непрохода, закрепленные на каждой станции.
Операторы, помогающие писать стандарт, защищают его. Аудиторы, наблюдавшие за написанием, применяют его последовательно. Файл оценки затем становится частью ежедневной практики, а не квартальной спешки.
Храните записи обучения вместе с файлом аудита. Сертификаты сами по себе никого не убеждают, но датированные журналы с посещаемостью и темами показывают живую систему, которой аудиторы быстро доверяют.
Подготовка документов перед неделей аудита
Заранее соберите пакет доказательств. Карты зон, версии программ, журналы расходных материалов и записи обучения должны находиться в одном индексированном папке, а не разбросаны по столам.
Прорепетируйте обход с кем-то, кто не участвовал в работе. Свежий взгляд обнаружит отсутствующее изображение эндоскопа или неподписанный калибровочный стикер, которые внутренние сотрудники проходят мимо ежедневно.
Наконец, ознакомьте операторов с маршрутом в день аудита. Операторы, знающие, какую станцию посещает аудитор и какой ответ на какую запись, ведут себя спокойно, а не защищаясь.
Тихое преимущество
Покупатели энергии ценят поставщиков, чьи аудиты проходят скучно. Завод по обработке, работающий на запрограммированных ячейках, с журналами циклов и полными записями, делает аудиты короткими, а повторные заказы — рутинными.
Начинайте с оценки зоны, сначала исправьте проходы и пусть доказательства накапливаются. В области литья и отделки энергетической промышленности заводы, документирующие всё, выигрывают следующий контракт.
Названия продуктов и стандарты развиваются; перед указанием уточняйте текущую редакцию.