Литые корпуса аккумуляторов EV: масштаб мегаслепки, герметичность и требования к отделке
Корпуса аккумуляторов являются самой требовательной структурной областью литья под давлением в массовом производстве сегодня. Они большие, должны быть герметичными на протяжении пятнадцати лет, должны выдерживать удары при аварийных ситуациях, в них размещено оборудование для теплового управления, и они соединяются процессами, которые накладывают свои требования к допускам. Ошибка в любом из этих аспектов обходится дорого, потому что корпус — это высокоценный компонент с длинной цепочкой поставок. Эта статья рассматривает инженерные решения в порядке их принятия: размер машины, сплав, контроль пористости, спецификация испытаний на герметичность, контроль размеров, соединение, тепловое и огнестойкое поведение, а также этап отделки, который определяет работу герметизирующих поверхностей.
Тенденция мегаслепки: сила зажима против размера детали
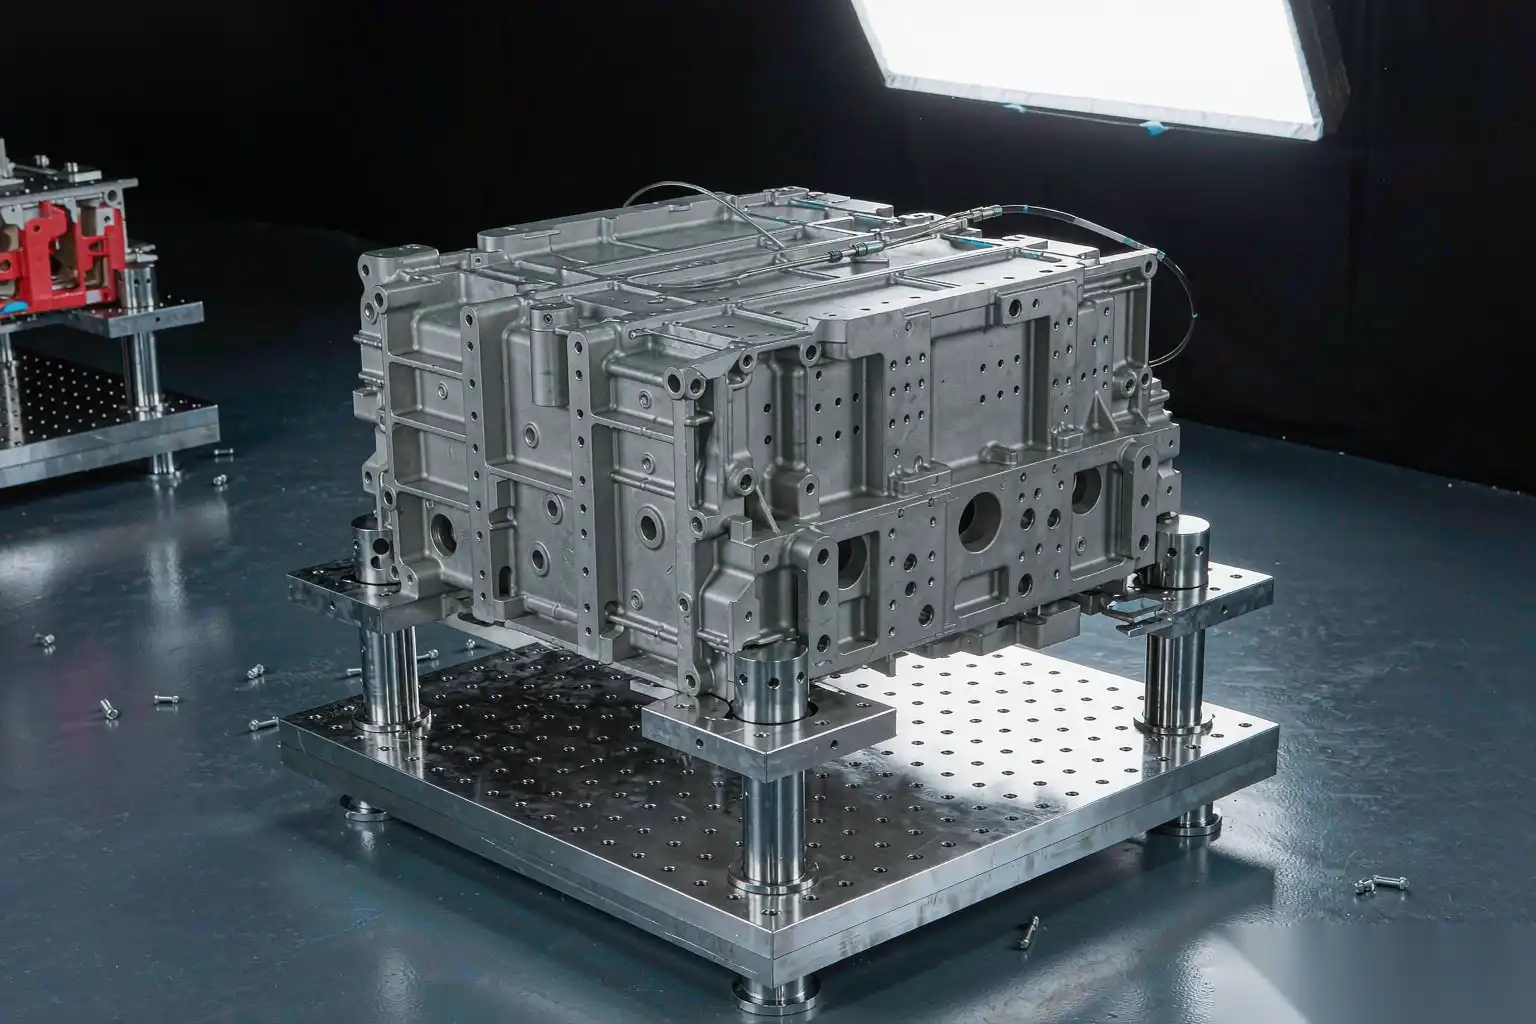
Термин мегаслепка относится к отливке крупного структурного компонента за один цикл, а не к сборке из десятков штампов и меньших отливок. Для корпусов аккумуляторов движущим фактором является консолидация деталей: меньше соединений — меньше путей утечки, меньше крепежных элементов, меньше герметизирующего материала и короче линия сборки.
Основное уравнение простое и определяет размер машины. Сила зажима должна превышать силу разделения, создаваемую давлением впрыска, действующим на проекционную площадь отливки, включая рукава, перепуски и бисквит.
Сила в тоннах равна проекционной площади в квадратных метрах, умноженной на конкретное давление впрыска в мегапаскалях, делённой на 9.81.
| Класс детали | Проекционная площадь | Конкретное давление впрыска | Расчетная сила зажима | Класс машины |
|---|---|---|---|---|
| Угловой узел, маленький кронштейн | 0.08 м2 | 80 МПа | 650 т | 800 т |
| Структурная рельса, 1.0 м | 0.30 м2 | 70 МПа | 2 140 т | 2 500 т |
| Задняя нижняя часть, 1,4 м | 0,60 м2 | 65 МПа | 3 970 т | 4 000-4 500 т |
| Лоток для аккумулятора, 1,4 x 1,0 м | 1,40 м2 | 60 МПа | 8 560 т | 9 000 т |
| Лоток для аккумулятора, 1,6 x 1,2 м | 1,92 м2 | 55 МПа | 10 760 т | 12 000 т |
Добавьте 15-20 процентов запаса к рассчитанному значению, чтобы предотвратить вспучивание формы, так как машина и связующие стержни прогибаются под нагрузкой. Именно поэтому существуют машины на 9 000 и 12 000 тонн для этой работы.
Практические последствия, вытекающие из масштаба:
- Вес заливки быстро растет. Лоток размером 1,4 x 1,0 м с номинальной толщиной стенки 3 мм, ребрами и выступами обычно содержит 45-70 кг алюминия, плюс литник, переливы и заготовка, что может добавить еще 25-40 кг. Общий вес заливки 80-110 кг является нормальным для крупногабаритных изделий.
- Длина заполнения большая. Металл должен пройти 1,5 м или более через тонкий срез, что вынуждает использовать очень короткое время заполнения, обычно 60-120 мс, и высокие скорости у входа. Это основная причина, по которой крупные отливки требуют вакуума: захваченный газ из заливки весом 100 кг через длинную тонкую полость недопустим.
- Заготовка и литник большие. Удаление заготовки весом 10-15 кг и полного периметрального литника — это настоящая проблема по переработке материалов и резке, а не просто доработка после отливки.
- Тепловое управление формы сложнее. Инструмент весом 20-40 тонн с несколькими сотнями метров охлаждающих линий требует зонального контроля и тщательной обработки воды; горячие точки на крупной форме вызывают трещины от теплового напряжения и смещение размеров.
- Дисциплина по размерной стабильности на детали длиной 1,6 м за производственный цикл — самое сложное требование. Подробнее об этом ниже.
Требования к сплаву: пластичность, энергия удара и коррозионная стойкость
Корпусные и безопасностные элементы аккумуляторных батарей являются структурными и важными для безопасности, поэтому сплав должен обеспечивать удлинение и поглощение энергии, а не только прочность. Стандартные цели для отливки или термической обработки T7, к которым мы стремимся:
| Свойство | Типичное требование | Почему это важно |
|---|---|---|
| Предел текучести | 120-150 МПа | Определяет сопротивление проникновению при боковом ударе |
| Предельная прочность на растяжение | 240-300 МПа | Общая прочность |
| Относительное удлинение при разрыве | 8-15 процентов | Настоящее требование к ударной вязкости; хрупкие корпуса трескаются |
| Угол изгиба, трехточечный изгиб | 45-70 градусов при заданном пролете опоры | Приемочный тест, который фактически используют большинство производителей оригинального оборудования |
| Ударная энергия по Шарпи или энергия удара | Специфично для приложения | Поведение при низких температурах |
| Теплопроводность | 120-160 Вт/мК | Для интегрированных охлаждающих пластин |
| Коррозия, соляной туман | 1000 часов с контролируемой потерей массы | Эксплуатация под кузовом |
Используемые сплавы почти все низко-железистые, модифицированные стронцием, содержащие марганец системы Al-Si-Mg или Al-Mg-Si, отлитые под высоким вакуумом и используемые в состоянии как-отливка или T7. Обычно избегают T6 для корпусов, потому что увеличение прочности менее ценно, чем сохранение удлинения после старения, а полная термическая обработка на детали длиной 1,6 м создает искажения и риск появления пузырей, что не оправдано.
Контроль химического состава, который важнее, чем многие думают:
- Железо ниже 0,15-0,25 процента. Железо образует пластинчатые интерметаллиды, которые вызывают пористость и уменьшают удлинение. Низкое содержание железа также объясняет необходимость марганца в этих сплавах, чтобы предотвратить пригоранию при формовании, обычно Mn 0,4-0,8 процента при соотношении Mn к Fe выше 2.
- Модификация стронцием в диапазоне 100-250 ppm для преобразования игольчатого эвтектического кремния в волокнистую морфологию. Это самый важный фактор, влияющий на удлинение. Стронций исчезает с временем выдержки, поэтому его необходимо проверять в печи, а не полагаться только на сертификат на заготовку.
- Медь ниже 0,05 процента. Медь повышает прочность и отклик на старение, но ухудшает коррозионную стойкость и делает сплав более подверженным горячему растрескиванию.
- Магний 0,2-0,6 процента для реакции осаждения; более высокое содержание магния в серии AlMg5Si2Mn обеспечивает лучшую пластичность в состоянии как-отливка и внешний вид при анодировании.
- Дегазация водорода до уровня ниже 0,15 мл/100 г перед литьем, подтвержденная тестом на пониженном давлении или эквивалентным зондом водорода в печи при заданной частоте.
- Упрочнение зерен с помощью Al-Ti-B при контролируемой дозировке; слишком большое количество зерноградителя вызывает агломераты TiB2, которые служат очагами пористости.
Испытание на ударную прочность осуществляется методом изгиба компонента, а не только по данным растяжения образцов. Стандартный метод — трехточечный изгиб на отлитом участке при заданном расстоянии между опорами и скорости пресса, при комнатной температуре и минус 40 °C, с допустимым углом изгиба. Удлинение образца коррелирует с углом изгиба только внутри определенной серии сплавов, поэтому необходимо указывать оба параметра.
Пределы пористости вблизи обработанных герметичных поверхностей
Герметичные поверхности — это критические зоны. Пораженная порой в ребре область становится путём утечки, если она пересекает обработанную поверхность прокладки или отверстие для резьбового крепежа.
- Установите максимальный допустимый диаметр поры в пределах определенной глубины любой герметичной поверхности. Распространенная спецификация — максимальный диаметр поры 0,5 мм в пределах первых 1,5 мм ниже обработанной поверхности и 1,0 мм за этой глубиной.
- Установите ограничение на кластер, а не только на отдельное пористое отверстие. Поле пор в 0,4 мм является путём утечки, даже если каждое отверстие проходит. Обычно указывается, что общая доля площади пор в любом окне размером 25 x 25 мм на поверхности уплотнения не должна превышать 1 процент.
- Указывайте содержание газа по объёму. Структурные вакуумные отливки должны содержать менее 2 мл/100 г, при лучших практиках — менее 1 мл/100 г. Измеряйте с помощью теста на пониженном давлении по определённому плану выборки и записывайте это вместе с данными выстрела.
- Допуск на обработку важен. Если оставить 1,0 мм припуска на уплотнительной поверхности, то после обработки поверхность будет на 1,0 мм внутри отливки, где популяция пор значительно отличается от поверхности. Укажите допуск на обработку на чертеже и установите предел пористости на глубине обработки, а не на поверхности после отливки.
- Метод инспекции: рентгенография по стандартам ASTM E505 или E155 для допуска по grade, а также компьютерная томография на первом образце и по определённой частоте аудита для критических зон. Проникновение красителя не является надёжным на поверхности после отливки и должно ограничиваться обработанными поверхностями.
- Тест на утечку гелия — это функциональная проверка, которая превосходит визуальную или радиографическую оценку. Деталь, прошедшая радиографию, все равно может иметь утечку через связанный пористый канал.
Поскольку контроль пористости на этом уровне зависит от поведения при заполнении, применяется та же причины и решения пористости логика, но с гораздо более строгими пределами и с вакуумом в качестве обязательного требования, а не опции.
Тестирование на утечку гелия: методы и как указать скорость утечки
Тестирование гелием является стандартом для корпусов аккумуляторов, потому что оно обнаруживает пути утечки в разы меньшие, чем тестирование на распад воздуха, и потому что гелий инертен, не горюч и присутствует в воздухе всего около 5 ppm, что обеспечивает низкий уровень фона.
Используются два метода, и они отвечают на разные вопросы.
| Метод | Как это работает | Чувствительность | Лучше для |
|---|---|---|---|
| Вакуумная камера, интегральное тестирование | Деталь запечатана с тестовыми портами, помещена в камеру, камера вакуумируется, деталь нагнетается гелием, детектор измеряет утечку гелия в камеру | До 1 x 10^-7 мбар·л/с | Общий уровень утечки всей сборки, тестирование на производственной линии |
| Обнюхивание, локализация | Деталь нагнетается смесью гелия, оператор или робот перемещает зонд-обнюхиватель по соединениям и поверхностям | До 1 x 10^-6 мбар·л/с, зависит от местоположения | Определение места утечки |
| Деградация давления с гелием, накопленная | Деталь нагнетается внутри герметичного корпуса, утечка гелия, которая выходит, накапливается и измеряется после задержки | До 1 x 10⁻⁵ мбар Л/с | Более крупные детали, для которых полные вакуумные камеры непрактичны |
Правильное указание скорости утечки требует пяти чисел, а не одного:
- Максимально допустимая скорость утечки, выраженная с указанием единиц измерения. Типовое техническое задание на корпус батареи — от 1 x 10⁻⁵ до 5 x 10⁻⁵ мбар Л/с при испытательном давлении, что эквивалентно от 1 x 10⁻⁶ до 5 x 10⁻⁶ Па м3/с. Обратите внимание на преобразование единиц: 1 мбар Л/с равен 0,1 Па м3/с. Самая распространённая ошибка в отрасли — указывать скорость утечки в сс/м или мбар Л/с без указания тестового давления, что делает число бессмысленным.
- Давление и направление теста. Обычно тестируют лотки для батарей при давлении 1,0-2,5 бар по манометру, создавая давление в направлении, которое в эксплуатации бы привело воду внутрь, или под вакуумом, что соответствует реальному состоянию. Укажите, какое.
- Концентрация тестового газа. Обычно используют детекцию с 5-10% гелия в азоте или воздухе для снижения стоимости и повышения безопасности; при полном тестировании используют 100% гелий или определённую смесь. Измеренная скорость пропорциональна концентрации, поэтому укажите её.
- Время задержки и стабилизации. Обычно 5-30 секунд заполнения, 10-60 секунд стабилизации, затем измерение. Слишком короткое время стабилизации вызывает ложные отклонения на больших объёмах.
- Температура. Скорость утечки гелия меняется с температурой, и крупные корпуса выходят из линии тёплыми. Укажите тестирование при заданном диапазоне температуры детали, обычно 20-35 °C, или примените документированное исправление.
Также укажите режим калибровки. Стандарт утечки для проверки должен быть сертифицирован, проверяться в начале каждой смены, и система должна демонстрировать измеримую реакцию на него. Без сертифицированного эталонного стандарта утечки в цепи каждый результат прохождения — это предположение.
Обнаружение грубых утечек должно проводиться перед тестом на гелий. Быстрая проверка на утечку воздуха или удержание давления при 2 бар в течение 10-20 секунд выявит крупные дефекты недорого и защитит детектор гелия от загрязнения, что иначе приведёт к длительному восстановлению и ложным показаниям.
Если корпус тестируется как часть комплекта, помните, что ограничения отдельных компонентов не складываются линейно в полезной мере. Лоток при 5 x 10⁻⁵ и крышка при 5 x 10⁻⁵ не дают пакета при 1 x 10⁻⁴, который кто-либо должен принимать; согласуйте системный лимит и распределите его по компонентам с запасом.
Допуск по размерам и плоскостность на больших деталях
Большие тонкостенные отливки подвижны. План по размерам должен учитывать это, а не притворяться иначе.
- Линейный допуск. Для отливок такого размера, согласно ISO 8062-3 DCTG 6-8, что при номинале 1000-1600 мм примерно равно плюс-минус 1,0-2,5 мм по общим признакам. Более точные допуски возможны на деталях, сформированных одной половиной формы с короткой цепочкой базовых точек, обычно плюс-минус 0,3-0,5 мм, и любые более точные должны достигаться механической обработкой, а не литьём.
- Плоскостность. Уплотнительные фланцы — критический случай. Рабочая спецификация — 0,5 мм на 500 мм по поверхности фланца, с общим лимитом 1,0-1,5 мм по всей длине 1,4 м лотка в свободном состоянии, а также отдельный лимит при определённых условиях зажима, соответствующих сборке.
- Стратегия определения базовых точек. Устанавливайте базовые точки в форме, а не после. Все уплотнительные поверхности, отверстия для крепежа и интерфейсы охлаждения должны быть размечены относительно одной системы базовых точек, достижимой в форме и затем в приспособлении для механической обработки.
- Измерение в свободном состоянии и при зажиме. Укажите, какое. Фланец, который в свободном состоянии отклонён на 1,4 мм, может при затяжке крепежа уменьшиться до 0,2 мм, и если ваш дизайн уплотнения это допускает, число в свободном состоянии не должно быть 0,5 мм. Чрезмерное завышение допуска по плоскостности в свободном состоянии — одна из самых распространённых причин ненужных браков на больших корпусах.
- Вариации толщины стенки. Цель — плюс-минус 10% от номинальной толщины. Более тонкие секции плохо заполняются, а более толстые создают горячие точки и усадку.
- Тепловой расширение. Алюминий расширяется примерно на 23 микрометра на метр на кельвин. Деталь длиной 1,6 м, измеренная при 20 °C и при 45 °C, отличается примерно на 0,9 мм. Осмотр должен проводиться при контролируемой температуре, обычно 20 плюс-минус 2 °C, и это должно соблюдаться на предприятии без кондиционирования воздуха.
- Ритм проверки. Полный CMM или лазерное сканирование на первом образце, затем определённый набор характеристик за смену, с полным сканированием через согласованный интервал или после любого вмешательства в инструмент. Отслеживание Cpk по герметизирующим характеристикам особенно важно; отклонение там — раннее предупреждение износа штампа или теплового дисбаланса.
Соединение: SPR, винты с гидравлическим сверлом и их влияние на допуски
Корпус должен соединяться с самим собой, с кузовом автомобиля и внутренними структурами. Два основных метода механического соединения алюминия в этой области — самоткалывающиеся заклёпки и винты с гидравлическим сверлом, оба требуют строгих геометрических характеристик, которые влияют на дизайн отливки.
- Самоткалывающиеся заклёпки. SPR соединяют два или более листов без предварительно просверленного отверстия, проталкивая полутрубчатый заклёпку через верхний слой и расширяя его в нижнем. Требования: общая толщина стека обычно 2,0-6,0 мм, более пластичный материал на нижней или матрице стороне, минимальное расстояние от края до центра заклёпки 8-10 мм, и шаг заклёпки не менее 15-20 мм. На литом алюминии необходимо растяжение не менее 8 процентов, чтобы избежать трещин при расширении. Требуется доступ с обеих сторон, поэтому геометрия фланца должна позволять достигать его C-образной рамой.
- Винты с гидравлическим сверлом. FDS используют вращающийся крепёж, который генерирует тепло за счёт трения, выдавливает выступ в нижнем листе и затем нарезает в нём резьбу. Требования: толщина нижнего листа обычно 1,5-3,0 мм для винта длиной 5 мм, доступ с одной стороны, и выступ, выступающий на стороне противоположной от отверстия, 1,5-3 мм. FDS предпочтительнее, когда доступ односторонний или в стеке есть отливка, и он обеспечивает съёмное соединение, что облегчает обслуживание.
- Взаимодействие допусков. Оба процесса требуют контроля за зазором соединения. Зазор более примерно 0,2-0,3 мм перед соединением вызывает плохое расширение заклёпки или её разрушение, поэтому фланец отливки должен быть достаточно плоским для зажима, а монтажный зажим должен зажимать рядом с каждым крепежом. Поэтому спецификация плоскости и процесса соединения пишутся вместе, а не отдельно.
- Положение отверстий и характеристик. FDS и SPR плохо воспринимают совокупную ошибку положения. Допуск по положению плюс или минус 0,5 мм для крепёжных элементов реалистичен для литых характеристик и должен проверяться функциональным измерением, а не только CMM.
- Соединения из смешанных материалов. Там, где корпус соединяется с стальной структурой кузова, необходимо управлять гальванической коррозией с помощью изоляторов, покрытий или герметиков. Указывайте это; это обязательно, и это не покрывается коррозионной стойкостью сплава.
- Герметизация. Обычно используют клей или жидкую прокладку в соединении, а для формируемой на месте прокладки требуется канавка с контролируемой шириной и глубиной, а также поверхность, чистая и свободная от остатков смазки для формовки. Остатки смазки для штампа часто вызывают отказ адгезии прокладки и полностью связаны с дисциплиной процесса.
Тепловое управление и огнестойкость
Корпус является частью тепловой системы и системы безопасности.
- Интерфейс охлаждения. Там, где на поддоне закреплена холодная пластина или канал охлаждения, контроль плоскости и зазора обеспечивает тепловую эффективность. Тепловой зазор заполняется материалом с допуском внутри плюс или минус 0,15 мм; дополнительный зазор в 0,3 мм примерно удваивает тепловое сопротивление интерфейса в типичной системе с прокладками. Встроенные охлаждающие каналы полностью устраняют интерфейс, но требуют герметичных труб или каналов, а также увеличивают нагрузку на инспекцию.
- Покрытие. Защита от внешней коррозии обычно включает преобразовательное покрытие и электропокрытие или порошковое покрытие, с слоем, устойчивым к камням и сколам, с нижней стороны. Толщина покрытия должна учитываться при сборке размеров, особенно на герметизирующих поверхностях, закрытых маскировкой.
- Тепловое распространение. Регламенты большинства рынков требуют, чтобы тепловое событие в одной ячейке не распространялось, вызывая пожар или взрыв, в течение определённого времени, обычно пяти минут, чтобы обеспечить эвакуацию. Корпус способствует этому, удерживая событие внутри и сопротивляясь пробою.
- Меры огнестойкости: огнеупорные покрытия, расширяющиеся при нагреве, барьеры из мика или керамической волокнистой изоляции, приклеенные к дну или крышке поддона, а в некоторых конструкциях — специальный слой тепловой изоляции. Каждый из них увеличивает толщину и массу и должен быть учтён в начальном проектировании, а не добавлен позже.
- Давление и вентиляция. Требуется вентиляционный канал или путь для сброса внутреннего давления во время теплового события. Он должен быть спроектирован так, чтобы не становиться путём проникновения в нормальной эксплуатации, что означает, что он сам по себе должен учитывать герметичность и тестирование на утечку.
- Электрическая изоляция. Корпус должен быть заземлён и изолирован от системы высокого напряжения, с проверкой сопротивления изоляции, обычно при 500 В постоянного тока, до заданного минимального уровня, часто в сотнях мегаом, с определённой продолжительностью теста.
Обработка после сборки: удаление роботом ворот и зачистка поверхности герметика
Обработка корпуса аккумулятора не является косметической. Она функциональна и обязательна для обеспечения однородности.
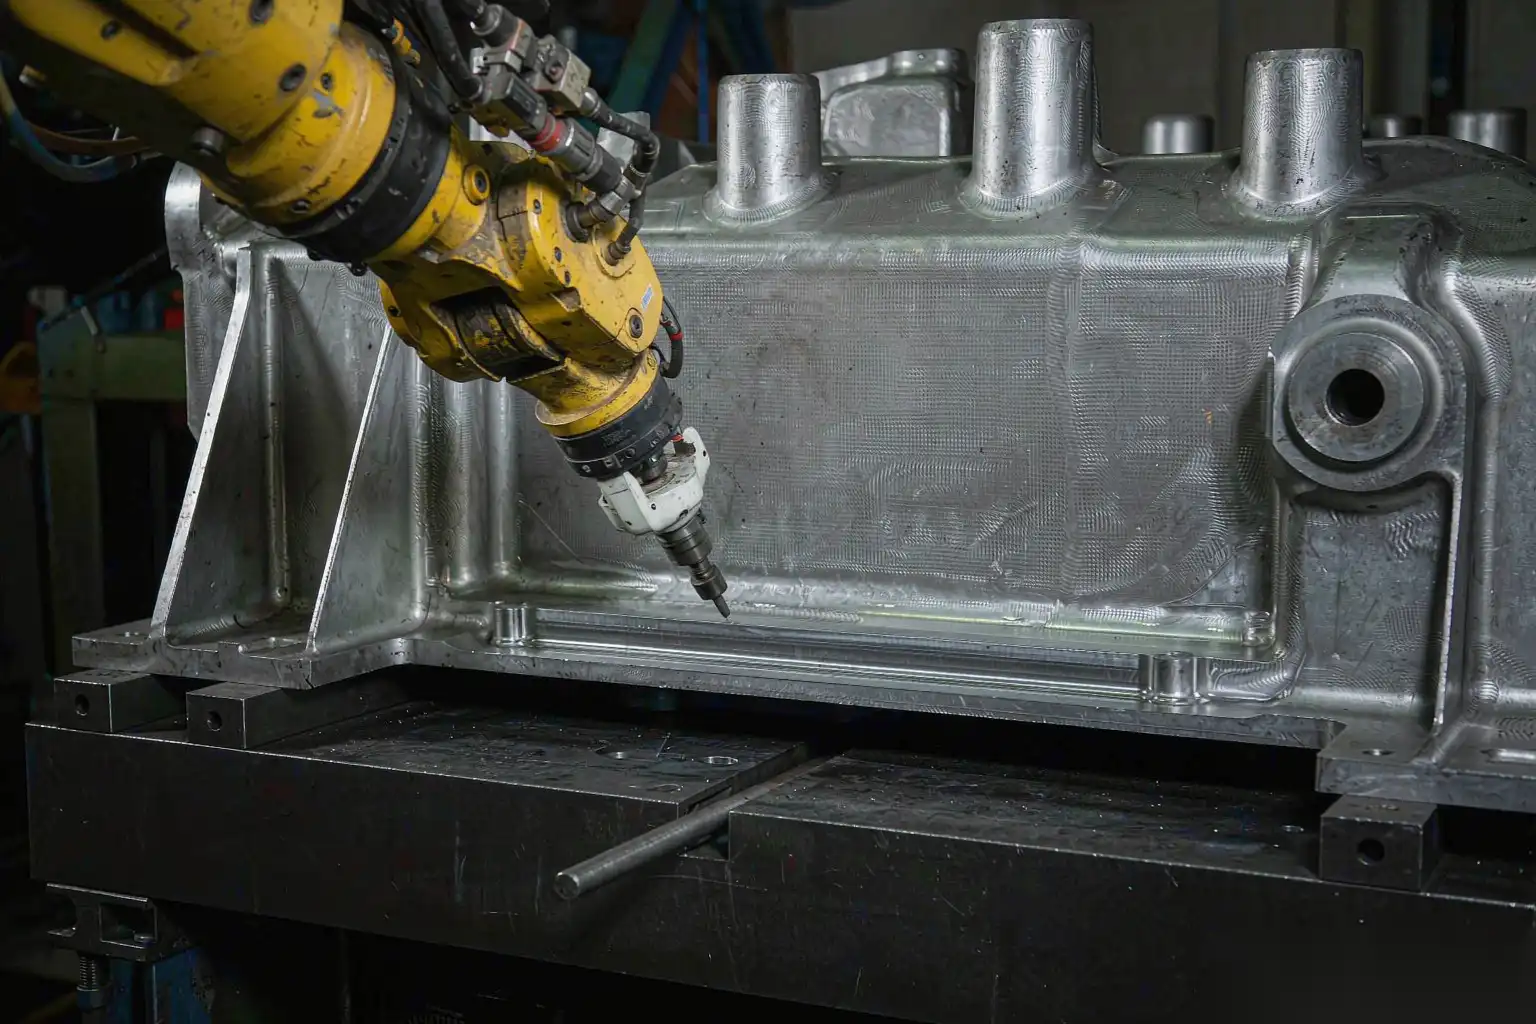
- Удаление ворот и печенья. На большом подносе печенье может весить 8-15 кг, и рельсовый механизм движется по всему периметру. Ручная резка такого объема медленная, нестабильная и представляет реальную опасность для безопасности. Роботизированная резка пилой или шпинделем, на шестистороннем манипуляторе с зафиксированной деталью, обеспечивает повторяемую высоту остатков, обычно с точностью до плюс-минус 0,3 мм, и исключает трудоемкий этап.
- Образование заусенца на кромке герметизирующей поверхности. Каждая обработанная герметизирующая поверхность и каждое отверстие для крепежа требуют контролируемого, стабильного образования заусенца. Заусенец высотой 0,1 мм на фланце прокладки является путём утечки. Допустимый уровень — максимум заусенца 0,05 мм при минимальной кромке заусенца 0,1 мм, что означает необходимость удержания обоих концов полосы, а не просто удаления металла.
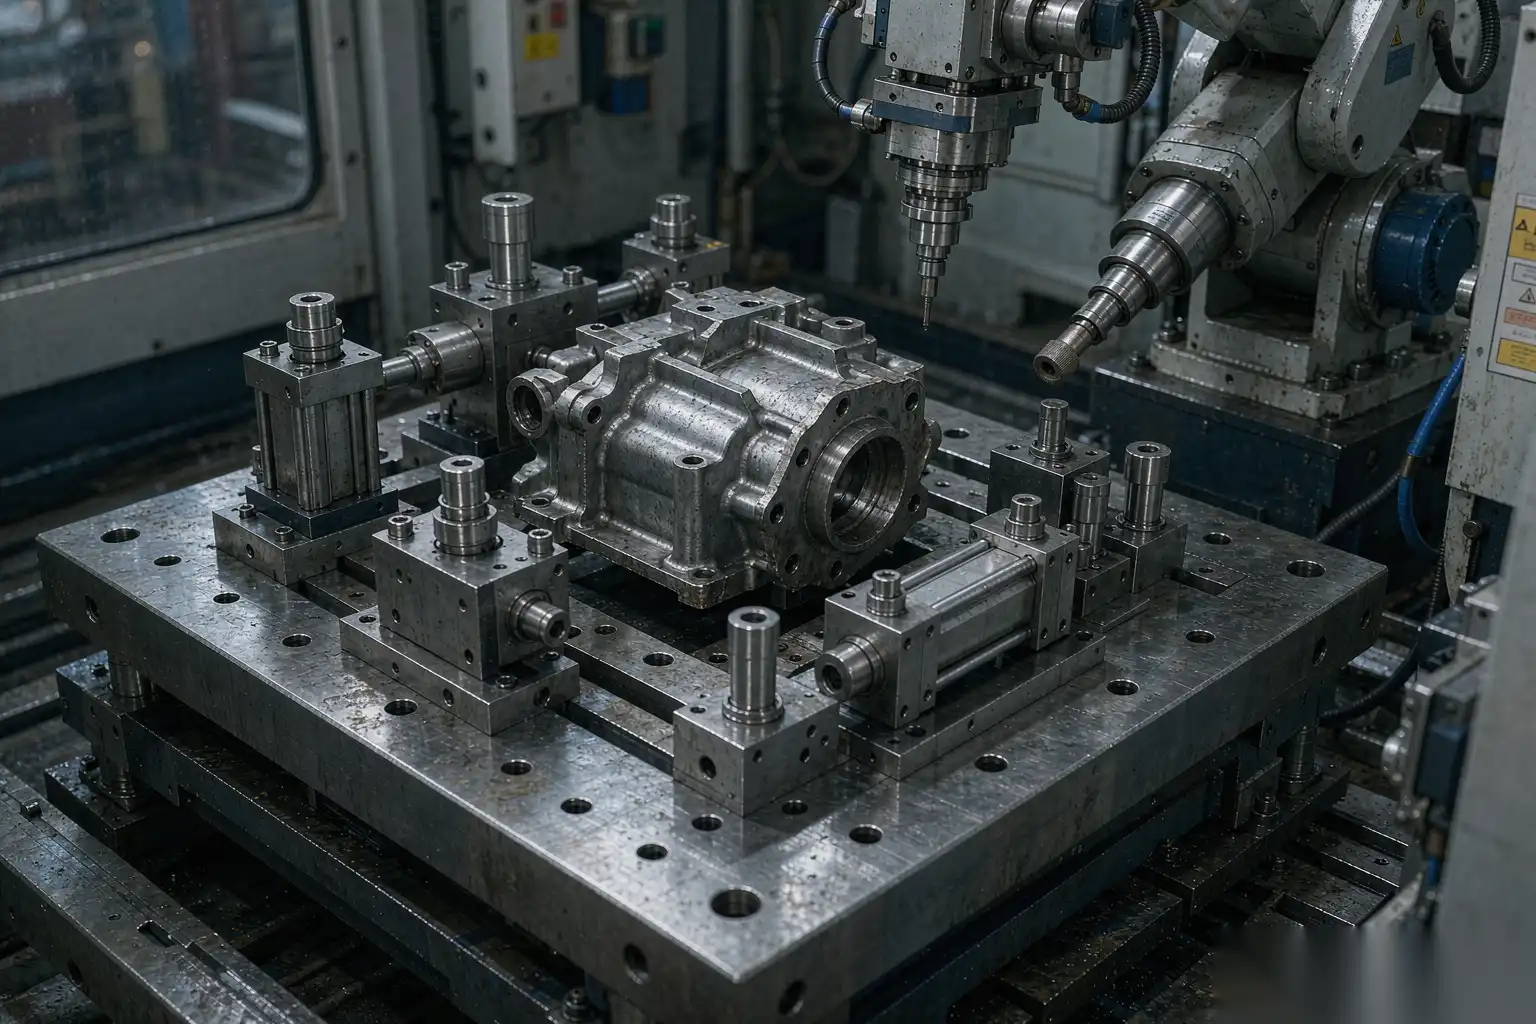
- Требуется стабильность, а не скорость. Человек может хорошо закончить один корпус. Проблема в том, что двухсотый корпус за смену, завершенный в 03:00, должен быть идентичен первому. Контролируемые по силе плавающие шпиндели с автоматической сменой инструмента поддерживают постоянное контактное усилие по мере износа абразива, а фиксация детали на специальной оснастке делает результат повторяемым.
- Поверхности охлаждающего интерфейса требуют такой же дисциплины. Любая царапина или гребень на поверхности крепления холодной пластины нарушают работу теплового интерфейсного материала.
- Контроль стружки и пыли. Опилки алюминия от операции с подносом — это реальный объем, и система вытяжки должна быть рассчитана на это с использованием соответствующих компонентов класса ATEX. Опилки, попавшие в тест на утечку или в зону сборки, являются проблемой загрязнения.
- Типичные параметры ячейки для подноса длиной 1,4 м: время цикла 90-180 секунд, включающее удаление ворот, зачистку периметра, кромку фланца и обработку отверстий, с автоматической сменой абразива при определенном количестве деталей и регистрацией силовых трасс для каждой детали для отслеживаемости.
- Интеграция инспекции. Измерение высоты заусенца сразу после ячейки, до выхода детали из станции, превращает скрытый дефект в немедленный сигнал.
Мы собираем эти ячейки на DZ Machinery с контролируемыми по силе плавающими шпинделями, пневматическими и плавающими головками для ремней, автоматической сменой инструмента и многостаночными поворотными платформами, а также с учетом конструкции фиксаторов, системы вытяжки и защитных ограждений. Те же платформы используются для крупных литых корпусов где важна плоскость и однородность кромок, а также для вариантов отделки алюминиевых литых деталей обсуждение охватывает, где каждый процесс подходит.
Если вы разрабатываете программу корпуса для аккумулятора и хотите, чтобы этап удаления ворот и зачистки кромки герметизирующей поверхности был подтвержден в соответствии с уровнем допуска на утечку, а не рассматривался как финальная очистка, отправьте нам чертежи подноса, takt-время и спецификацию заусенца, и мы предоставим цену на ячейку по этим параметрам.