Carcasas de baterías de fundición a presión para vehículos eléctricos: escala de megafundición, estanqueidad y requisitos de acabado
Las carcasas de baterías son la aplicación de fundición a presión estructural más exigente en producción en volumen en la actualidad. Son grandes, deben ser herméticas durante quince años, deben soportar cargas de choque, llevan hardware de gestión térmica y se unen mediante procesos que imponen sus propios requisitos de tolerancia. Cometer un error en cualquiera de estos aspectos es costoso, porque una carcasa es una pieza de alto valor con una cadena de suministro larga que conduce a ella. Este artículo analiza las decisiones de ingeniería en el orden en que realmente se toman: tamaño de la máquina, aleación, control de porosidad, especificación de prueba de estanqueidad, control dimensional, unión, comportamiento térmico y de incendio, y luego el paso de acabado que determina si las superficies de sellado funcionan.
La tendencia de la megafundición: fuerza de sujeción versus tamaño de la pieza
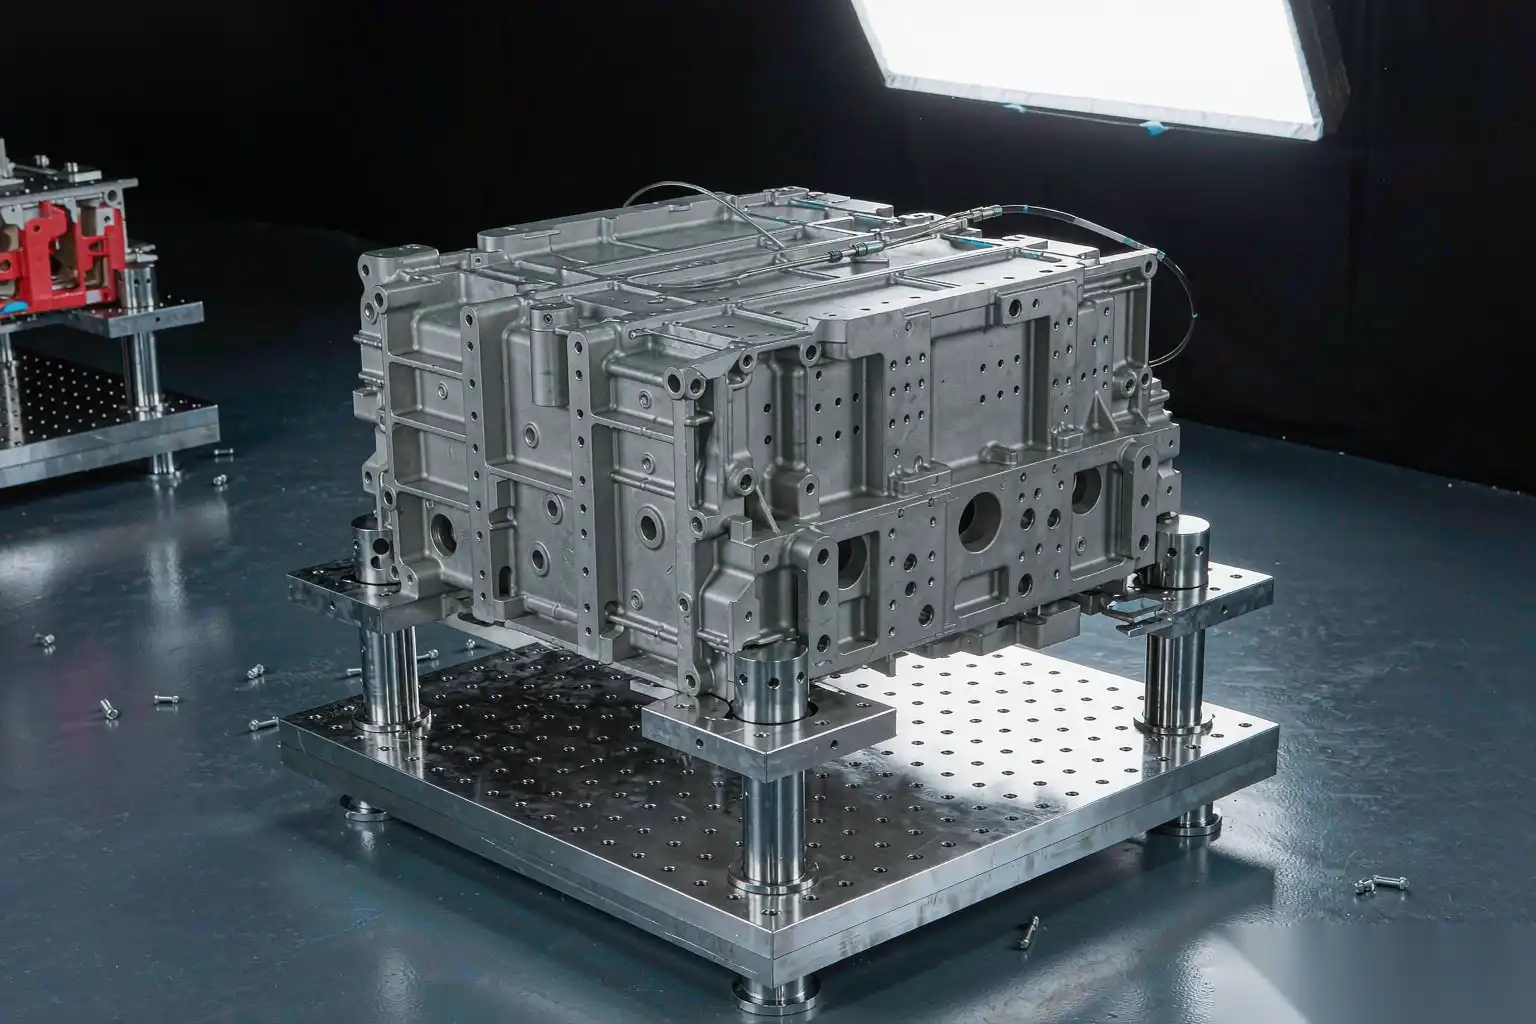
El término megafundición se refiere a fundir un componente estructural grande en una sola operación en lugar de ensamblarlo a partir de docenas de estampados y fundiciones más pequeñas. Para las carcasas de baterías, el impulsor es la consolidación de piezas: menos juntas significa menos caminos de fuga, menos sujetadores, menos material de sellado y una línea de ensamblaje más corta.
La ecuación que rige es simple y determina el tamaño de la máquina. La fuerza de sujeción debe superar la fuerza de separación generada por la presión de inyección actuando sobre el área proyectada de la fundición, incluyendo conductos, sobrantes y biscuit.
La fuerza en toneladas equivale al área proyectada en metros cuadrados, multiplicada por la presión de inyección específica en megapascales, dividida por 9.81.
| Clase de pieza | Área proyectada | Presión de inyección específica | Fuerza de sujeción calculada | Clase de máquina |
|---|---|---|---|---|
| Nodo de esquina, pequeño soporte | 0.08 m2 | 80 MPa | 650 t | 800 t |
| Vía estructural, 1.0 m | 0.30 m2 | 70 MPa | 2.140 t | 2.500 t |
| Parte trasera del chasis, 1.4 m | 0.60 m2 | 65 MPa | 3.970 t | 4.000-4.500 t |
| Bandeja de batería, 1.4 x 1.0 m | 1.40 m2 | 60 MPa | 8.560 t | 9.000 t |
| Bandeja de batería, 1.6 x 1.2 m | 1.92 m2 | 55 MPa | 10.760 t | 12.000 t |
Agregue un margen del 15-20 por ciento al valor calculado para evitar que el troquel se funda, ya que la máquina y las barras de atadura se deforman bajo carga. Por eso existen máquinas de 9.000 y 12.000 toneladas para este trabajo.
Las consecuencias prácticas que se derivan de la escala:
- El peso del disparo aumenta rápidamente. Una bandeja de 1.4 x 1.0 m con pared nominal de 3 mm, con nervios y bosses, suele pesar entre 45-70 kg de aluminio, además de un canal, rebosaderos y galleta que pueden añadir otros 25-40 kg. Un peso total de disparo de 80-110 kg es normal en el extremo grande.
- La distancia de llenado es larga. El metal debe recorrer 1.5 m o más a través de una sección delgada, lo que obliga a tiempos de llenado muy cortos, típicamente de 60-120 ms, y altas velocidades en la compuerta. Esta es la principal razón por la que las mega fundiciones necesitan vacío: el gas atrapado de un disparo de 100 kg a través de una cavidad larga y delgada es inaceptable.
- La galleta y el canal son grandes. Quitar una galleta de 10-15 kg y un canal de perímetro completo es un problema real de manejo de materiales y corte, no una simple eliminación posterior.
- La gestión térmica del molde es más difícil. Una herramienta de 20-40 toneladas con varios cientos de metros de línea de enfriamiento necesita control zonificado y un cuidado tratamiento del agua; los puntos calientes en un molde grande son lo que provoca fisuras por calor y deriva dimensional.
- La estabilidad dimensional en una pieza de 1.6 m durante una producción es el requisito más difícil. Más detalles a continuación.
Requisitos de aleación: ductilidad, energía de impacto y corrosión
Las carcasas de batería son estructurales y relevantes para la seguridad, por lo que la aleación debe ofrecer elongación y absorción de energía, no solo resistencia. Los objetivos estándar de fundición o T7 que seguimos son:
| Propiedad | Requisito típico | Por qué importa |
|---|---|---|
| Resistencia a la fluencia | 120-150 MPa | Determina la resistencia a la intrusión en impactos laterales |
| Resistencia a la tracción última | 240-300 MPa | Resistencia global |
| Alargamiento a la rotura | 8-15 por ciento | El verdadero requisito de impacto; las carcasas frágiles se agrietan |
| Ángulo de flexión, flexión en tres puntos | 45-70 grados en el tramo de soporte especificado | La prueba de aceptación que la mayoría de los OEM realmente utilizan |
| Energía de Charpy o impacto | Específico de la aplicación | Comportamiento a baja temperatura |
| Conductividad térmica | 120-160 W/mK | Para placas de refrigeración integradas |
| Corrosión, niebla salina | 1,000 h con pérdida de masa controlada | Exposición en la parte inferior |
Las aleaciones utilizadas son casi todas de bajo contenido de hierro, modificadas con estroncio, que contienen manganeso en sistemas Al-Si-Mg o Al-Mg-Si, fundidas bajo alto vacío y utilizadas en estado de fundición o T7. Generalmente se evita el T6 para carcasas porque la ganancia de resistencia es menos valiosa que la elongación retenida por envejecimiento excesivo, y porque un tratamiento de solución completo en una pieza de 1.6 m crea distorsión y riesgo de ampollas que no vale la pena afrontar.
Controles de química que importan más de lo que la mayoría de la gente piensa:
- Hierro por debajo del 0.15-0.25 por ciento. El hierro forma intermetálicos en forma de láminas que nuclea porosidad y reduce la elongación. El bajo contenido de hierro también explica por qué estas aleaciones necesitan manganeso, para prevenir la soldadura en molde, típicamente Mn en 0.4-0.8 por ciento con una relación Mn a Fe superior a 2.
- Modificación con estroncio en 100-250 ppm para convertir el silicio eutéctico acicular en una morfología fibrosa. Este es el factor más importante para la elongación. El estroncio disminuye con el tiempo de mantenimiento, por lo que debe verificarse en el horno, no asumirse a partir del certificado de lingote.
- Cobre por debajo del 0.05 por ciento. El cobre mejora la resistencia y la respuesta al envejecimiento, pero arruina la resistencia a la corrosión y hace que la aleación sea más susceptible a grietas por calor.
- Magnesio de 0.2 a 0.6 por ciento para la respuesta de precipitación; un mayor contenido de magnesio en la familia AlMg5Si2Mn proporciona mejor ductilidad en estado de fundición y mejor apariencia en anodizado.
- Desgasificación de hidrógeno por debajo de 0.15 mL/100 g antes de la fundición, verificada mediante prueba de presión reducida o un sonda de hidrógeno equivalente en el horno de mantenimiento en una frecuencia definida.
- Refinamiento de granos con Al-Ti-B a una tasa de adición controlada; demasiado refinador de granos causa aglomerados de TiB2 que actúan como sitios de nucleación de porosidad.
El rendimiento en impacto se verifica mediante pruebas de flexión del componente, no solo con datos de tracción de probetas. El método estándar es una flexión en tres puntos en la sección fundida con un soporte y velocidad de caída definidos, tanto a temperatura ambiente como a -40 °C, con un ángulo de flexión de aceptación. La elongación de la probeta se correlaciona con el ángulo de flexión solo dentro de una familia de aleaciones, por lo que se deben especificar ambos.
Límites de porosidad cerca de superficies de sellado mecanizadas
Las superficies de sellado son las zonas críticas. Un poro que es inofensivo en una nervadura se convierte en una vía de fuga cuando intersecta una cara de junta mecanizada o un agujero roscado para fijaciones.
- Establecer un diámetro máximo permitido de poro dentro de una profundidad definida en cualquier superficie de sellado. Una especificación común es un diámetro máximo de poro de 0.5 mm dentro de los primeros 1.5 mm debajo de la superficie mecanizada, y 1.0 mm de diámetro máximo más allá de esa profundidad.
- Establezca un límite de agrupamiento, no solo un límite de poro individual. Un campo de poros de 0,4 mm es un camino de fuga aunque cada poro pase. Normalmente especificamos que la fracción de área total de poros en cualquier ventana de 25 x 25 mm de una superficie de sellado no debe exceder el 1 por ciento.
- Especifique el contenido de gas por volumen. Los fundidos de vacío estructurales deben tener menos de 2 mL/100 g, con las mejores prácticas por debajo de 1 mL/100 g. Medir mediante prueba de presión reducida en un plan de muestreo definido y registrarlo con los datos del disparo.
- La tolerancia de la máquina importa. Si deja 1,0 mm de material en una cara de sellado, la superficie después del mecanizado estaba a 1,0 mm dentro del fundido, donde la población de poros es muy diferente de la piel. Especifique la tolerancia de mecanizado en el dibujo y califique el límite de porosidad a la profundidad mecanizada, no en la superficie como fundido.
- Método de inspección: radiografías de rayos X según ASTM E505 o E155 para aceptación de grado, además de tomografía computarizada en el primer artículo y en una frecuencia de auditoría definida para zonas críticas. La penetrante de líquidos no es confiable en superficies como fundido y debe limitarse a caras mecanizadas.
- La prueba de fuga de helio es la verificación funcional y reemplaza el juicio visual o radiográfico. Una pieza que pasa la radiografía aún puede tener fugas a través de una red de poros conectados.
Debido a que el control de porosidad en este nivel depende del comportamiento de llenado, se aplica la misma causas y soluciones de porosidad lógica, pero con límites mucho más estrictos y con vacío como un requisito obligatorio en lugar de una opción.
Prueba de fuga de helio: métodos y cómo especificar una tasa de fuga
La prueba con helio es el estándar para las carcasas de baterías porque detecta caminos de fuga un orden de magnitud más pequeños que la prueba de decaimiento de aire, y porque el helio es inerte, no inflamable y está presente en el aire en solo unos 5 ppm, por lo que el fondo es bajo.
Se utilizan dos métodos, y responden a diferentes preguntas.
| Método | Cómo funciona | Sensibilidad | Mejor para |
|---|---|---|---|
| Cámara de vacío, prueba integral | Pieza sellada con puertos de prueba, colocada en una cámara, cámara evacuada, pieza presurizada con helio, el detector mide el helio que escapa hacia la cámara | Hasta 1 x 10⁻⁷ mbar L/s | Tasa total de fuga de todo el conjunto, prueba en línea de producción |
| Inspección con olfato, localización | Pieza presurizada con una mezcla de helio, el operador o robot mueve una sonda detectora sobre juntas y superficies | Hasta 1 x 10⁻⁶ mbar L/s, dependiente de la ubicación | Encontrar dónde está la fuga |
| Decaimiento de presión con helio, acumulado | Pieza presurizada dentro de un recinto sellado, el helio que escapa se acumula y se mide después de un tiempo de espera | Por debajo de 1 x 10⁻⁵ mbar L/s | Partes más grandes donde cámaras de vacío completas son poco prácticas |
Especificar una tasa de fuga correctamente requiere cinco números, no uno:
- Tasa máxima de fuga permitida, expresada con unidades. Una especificación típica de una carcasa de batería es de 1 x 10⁻⁵ a 5 x 10⁻⁵ mbar L/s a la presión de prueba, equivalente a 1 x 10⁻⁶ a 5 x 10⁻⁶ Pa m3/s. Observe la conversión de unidades: 1 mbar L/s equivale a 0.1 Pa m3/s. El error de especificación más común en esta industria es una tasa de fuga citada en sccm o mbar L/s sin una presión de prueba declarada, lo que hace que el número sea sin sentido.
- Presión de prueba y dirección. Las bandejas de batería suelen probarse a 1.0-2.5 bar de presión manométrica, presurizando en la dirección que impulsaría el agua hacia adentro en servicio, o bajo vacío donde esa es la condición real. Indique cuál.
- Concentración de gas de prueba. La detección con olfato se realiza típicamente con un 5-10 por ciento de helio en nitrógeno o aire por motivos de costo y seguridad; las pruebas integrales usan 100 por ciento de helio o una mezcla definida. La tasa medida escala con la concentración, así que indíquelo.
- Tiempo de permanencia y estabilización. Típicamente 5-30 s de llenado, 10-60 s de estabilización, luego medición. Una estabilización demasiado corta produce rechazos falsos en volúmenes grandes.
- Temperatura. La tasa de fuga de helio cambia con la temperatura y las carcasa grandes salen de la línea calientes. Especifique que la prueba se realice en un rango de temperatura de la pieza declarado, típicamente 20-35 °C, o aplique una corrección documentada.
También especifique el régimen de calibración. El estándar de fuga de referencia debe estar certificado, revisado al inicio de cada turno, y el sistema debe demostrar una respuesta medible a él. Sin un estándar de fuga de referencia certificado en el circuito, cada resultado de aprobación es una suposición.
La detección de fuga gruesa debe realizarse antes de la prueba de helio. Una rápida caída de aire o una presión mantenida a 2 bar durante 10-20 s detecta defectos grandes de forma económica y protege al detector de helio de la contaminación, lo que de otro modo causa largos tiempos de recuperación y lecturas fantasma.
Cuando la carcasa se prueba como parte de un paquete, recuerde que los límites de componentes individuales no se suman de manera lineal de forma útil. Una bandeja a 5 x 10⁻⁵ y una tapa a 5 x 10⁻⁵ no dan un paquete a 1 x 10⁻⁴ que alguien debería aceptar; acuerde un límite a nivel de sistema y asígnelo a los componentes con margen.
Tolerancia dimensional y planitud en partes grandes
Las fundiciones de paredes delgadas grandes se mueven. El plan de dimensiones debe reconocer eso en lugar de pretender lo contrario.
- Tolerancia lineal. Para fundiciones en este rango de tamaño, ISO 8062-3 DCTG 6 a 8 es realista, lo cual a 1,000-1,600 mm nominales es aproximadamente más o menos 1.0 a 2.5 mm en características generales. Es posible ser más estricto en características formadas por la misma mitad del dado con una cadena de referencia corta, típicamente más o menos 0.3-0.5 mm, y cualquier ajuste más preciso debe lograrse mediante mecanizado, no por fundición.
- Planitud. Las bridas de sellado son el caso crítico. Una especificación viable es 0.5 mm por cada 500 mm en la cara de la brida, con un límite general de 1.0-1.5 mm en una bandeja de 1.4 m en estado libre, más un límite separado bajo una condición de sujeción definida que represente el ensamblaje.
- Estrategia de datum. Establezca los datums en el dado, no después. Todas las características de sellado, orificios de fijación y características de interfaz de enfriamiento deben dimensionarse desde un sistema de datum único que sea alcanzable en el dado y luego en el dispositivo de mecanizado.
- Medición en estado libre versus sujeto a sujeción. Indique cuál. Una brida que está a 1.4 mm en estado libre puede reducirse a 0.2 mm con los sujetadores apretados, y si su diseño de junta puede acomodar eso, el número en estado libre no debe ser 0.5 mm. Es uno de los errores más comunes sobre especificar en exceso la planitud en estado libre, causando desperdicio innecesario en grandes carcasas.
- Variación en el grosor de la pared. Objetivo más o menos 10 por ciento en la pared nominal. Las secciones más delgadas se llenan mal y las más gruesas crean puntos calientes y encogimiento.
- Crecimiento térmico. El aluminio se expande aproximadamente 23 micrómetros por metro por kelvin. Una pieza de 1.6 m medida a 20 °C y a 45 °C difiere en aproximadamente 0.9 mm. La inspección debe realizarse a una temperatura controlada, típicamente 20 más o menos 2 °C, y esto debe aplicarse en una planta que no esté acondicionada.
- Cadencia de verificación. CMM completo o escaneo láser en el primer artículo, luego un conjunto de características definidas por turno, con un escaneo completo en un intervalo acordado o después de cualquier intervención en la herramienta. Seguimiento del Cpk en las características de sellado específicamente; una deriva allí es la advertencia más temprana de desgaste del dado o desequilibrio térmico.
Unión: SPR, tornillos de taladro por flujo y sus efectos de tolerancia
La carcasa debe unirse a sí misma, al cuerpo del vehículo y a las estructuras internas. Los dos métodos dominantes de unión mecánica para aluminio en esta aplicación son remaches de penetración automática y tornillos de taladro por flujo, y ambos tienen requisitos geométricos estrictos que retroalimentan en el diseño del moldeo.
- Remaches de penetración automática. SPR une dos o más láminas sin un agujero pre-perforado mediante la inserción de un remache semi-tubular a través de la capa superior y su expansión en la capa inferior. Requisitos: grosor total del conjunto típicamente de 2.0-6.0 mm, material más dúctil en la parte inferior o lado del dado, distancia desde el borde de al menos 8-10 mm desde el centro del remache hasta cualquier borde libre, y paso de remache de al menos 15-20 mm. En aluminio fundido, se necesita una elongación de al menos 8 por ciento para evitar grietas durante la expansión. Se requiere acceso en ambos lados, por lo que la geometría del reborde debe permitir que un marco en C alcance.
- Tornillos de taladro por flujo. FDS utiliza un sujetador giratorio que genera calor por fricción, extruye una protuberancia en la lámina inferior y luego se enrosca en ella. Requisitos: grosor de la lámina inferior típicamente de 1.5-3.0 mm para un tornillo de 5 mm, acceso por un solo lado, y una protuberancia que sobresale de 1.5-3 mm en el lado opuesto. FDS es preferido cuando el acceso es un solo lado o cuando el conjunto incluye una sección fundida, y produce una unión desmontable, lo que facilita el servicio.
- Interacción de tolerancias. Ambos procesos necesitan controlar la separación de la unión. Una separación superior aproximadamente a 0.2-0.3 mm antes de unir causa un mal flare del remache o desgarro, por lo que el reborde de la fundición debe ser lo suficientemente plano para ser sujetado cerrado, y la fijación del ensamblaje debe sujetar junto a cada elemento de fijación. Por eso, la planitud y la especificación del proceso de unión se redactan juntas, no por separado.
- Posición del agujero y de las características. FDS y SPR no toleran bien el error acumulativo de posición. La tolerancia de posición de más o menos 0.5 mm en las ubicaciones de los elementos de fijación es realista para características fundidas y debe verificarse mediante medición funcional en lugar de solo mediante CMM.
- Uniones de materiales mixtos. Cuando la carcasa une la estructura del cuerpo de acero, la corrosión galvánica debe gestionarse con aisladores, recubrimientos o selladores. Especificarlo; no es opcional y no está cubierto por la resistencia a la corrosión de la aleación.
- Sellado. Es normal usar adhesivo o junta líquida en la unión, y una junta formada en el lugar requiere una ranura con ancho y profundidad controlados, además de una superficie limpia y libre de residuos de agente liberador. El lubricante residual del dado es una causa común de fallo en la adhesión de la junta y es completamente un asunto de disciplina del proceso.
Gestión térmica y resistencia al fuego
La carcasa forma parte del sistema térmico y del sistema de seguridad.
- Interfaz de enfriamiento. Cuando una placa fría o canal de enfriamiento está unido a la base de la bandeja, el control de la planitud y la separación impulsa el rendimiento térmico. Un relleno de espacio térmico necesita mantener la separación dentro de más o menos 0.15 mm; una separación adicional de 0.3 mm duplica aproximadamente la resistencia térmica de la interfaz en un sistema típico de almohadilla. Los canales de enfriamiento integrados eliminan completamente la interfaz, pero requieren un tubo fundido hermético o un canal sellado, y añaden carga de inspección.
- Recubrimiento. La protección contra la corrosión externa suele ser un recubrimiento de conversión más e-coat o recubrimiento en polvo, con una capa resistente a las piedras en la parte inferior. El grosor del recubrimiento debe considerarse en la acumulación dimensional, especialmente en las caras de sellado que están enmascaradas.
- Propagación térmica. Las regulaciones en la mayoría de los mercados requieren que un evento térmico en una celda no se propague para causar un incendio o explosión durante un período definido, comúnmente cinco minutos, para permitir la evacuación del ocupante. La carcasa contribuye conteniendo el evento y resistiendo la penetración del fuego.
- Medidas de resistencia al fuego: recubrimientos intumescentes que se expanden bajo calor, barreras de mica o fibra cerámica adheridas a la piso o cubierta de la bandeja, y en algunos diseños una capa de barrera térmica dedicada. Cada una añade grosor y masa y debe estar incluida en el presupuesto dimensional desde el inicio, no añadida posteriormente.
- Alivio de presión. Se requiere una vía de escape o ruta de explosión para aliviar la presión interna durante un evento térmico. Debe diseñarse para que no se convierta en una vía de entrada en servicio normal, lo que implica que también es una consideración de sellado y prueba de fugas.
- Aislamiento eléctrico. La carcasa debe estar unida y aislada del sistema de alta tensión, verificando la resistencia de aislamiento, típicamente a 500 V DC, a un mínimo definido, a menudo en cientos de megaohmios para el paquete y con una duración de prueba especificada.
Acabado downstream: eliminación de puertas robotizadas y desbarbado de superficies de sellado
El acabado en una carcasa de batería no es cosmético. Es funcional, y es obligatorio para la coherencia.
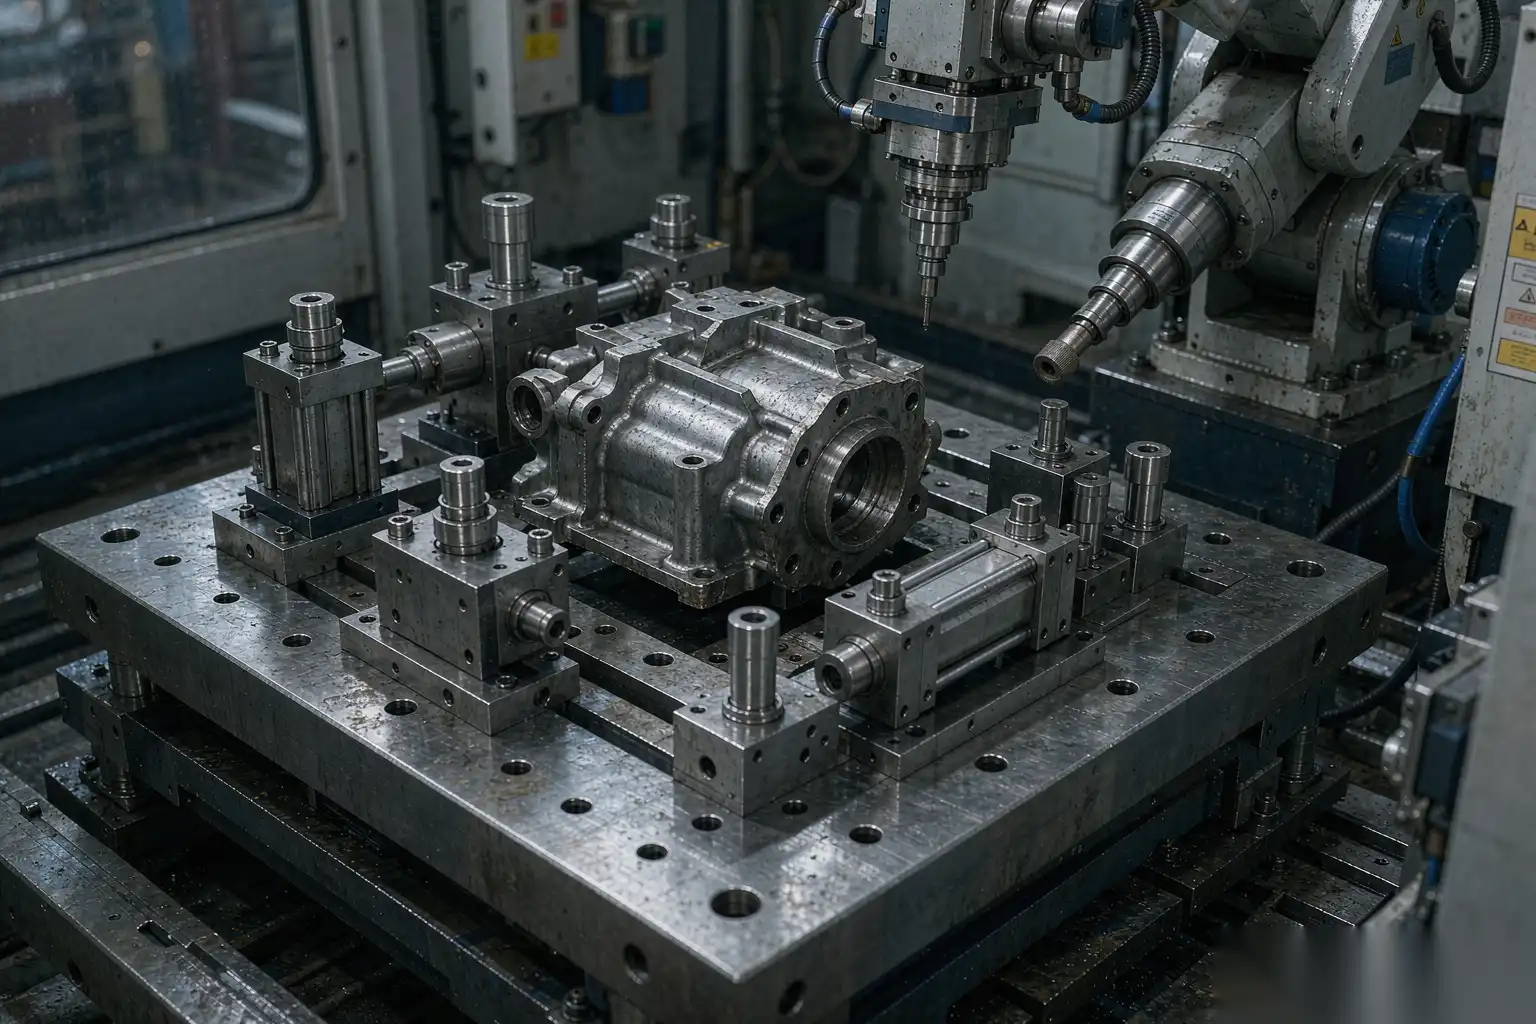
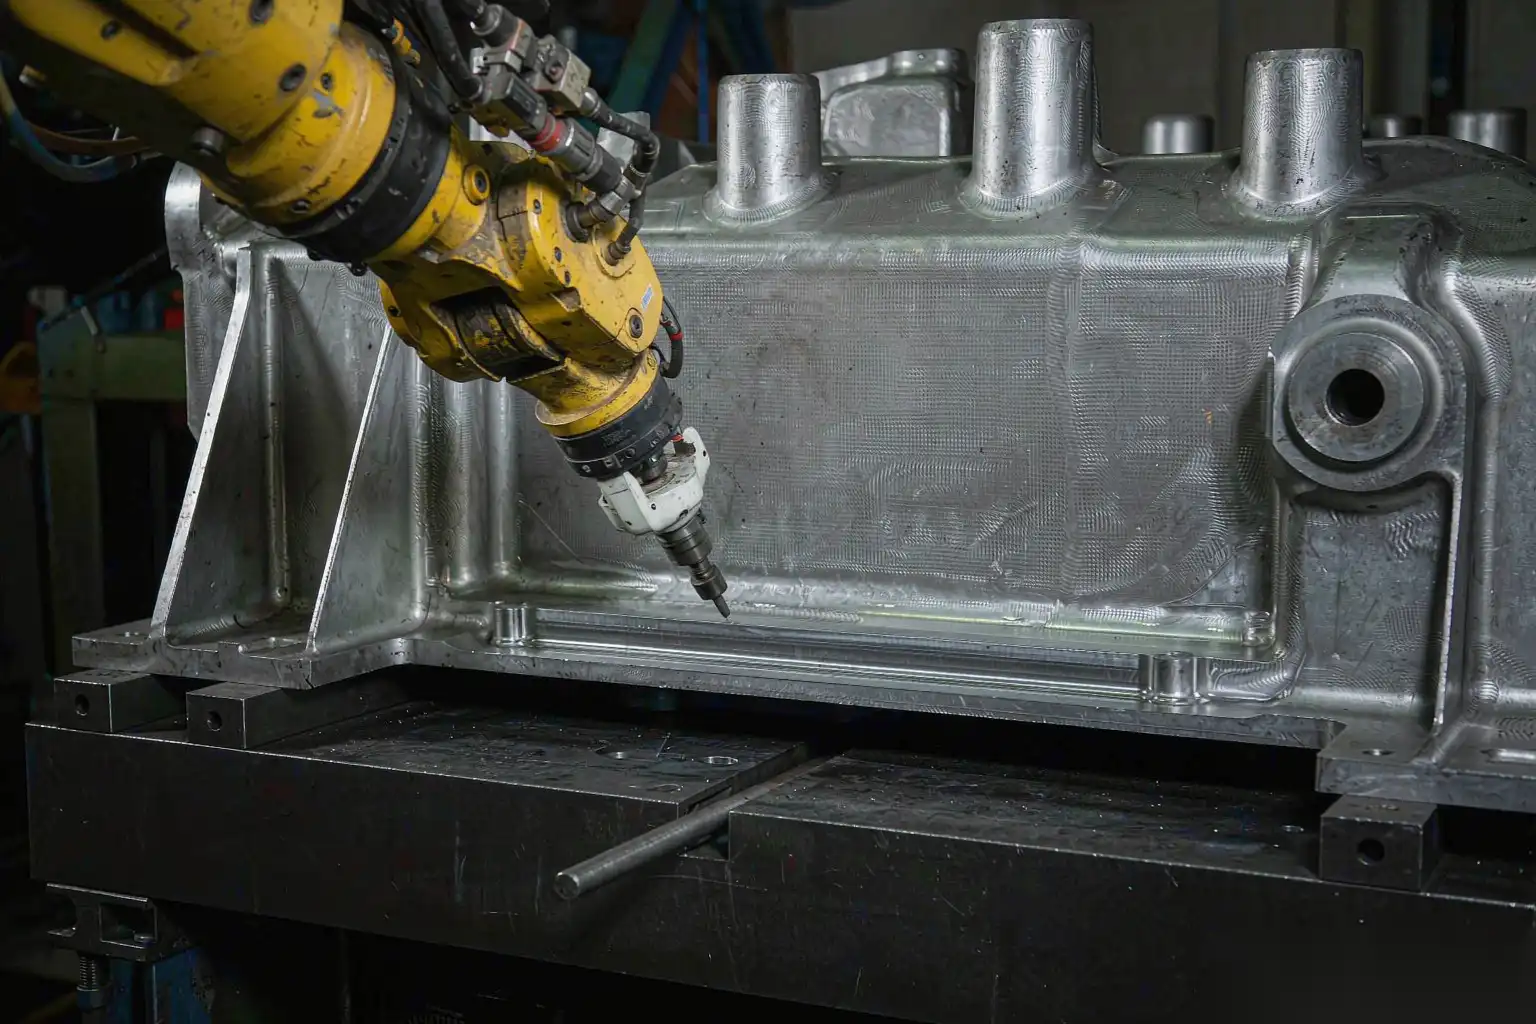
- Remoción de puerta y galleta. En una bandeja grande, la galleta puede pesar entre 8 y 15 kg y el transportador recorre todo el perímetro. El corte manual de ese volumen es lento, inconsistente y un verdadero riesgo para la seguridad. El corte robótico con una sierra o husillo, en un manipulador de seis ejes con la pieza fijada, proporciona una altura de residuo repetible, generalmente dentro de más o menos 0,3 mm, y elimina un paso que requiere mucho trabajo.
- Rotura del borde de la superficie de sellado. Cada cara de sellado mecanizada y cada orificio de fijación necesitan una rotura de borde controlada y consistente. Una rebaba de 0,1 mm en una brida de junta es un camino de fuga. La aceptación normalmente es una altura máxima de rebaba de 0,05 mm con una rotura de borde mínima de 0,1 mm, lo que significa que el proceso debe sujetar ambos extremos de una banda, no solo eliminar metal.
- La consistencia es el requisito, no la velocidad. Un humano puede terminar una carcasa bien. El problema es que la centésima carcasa del turno, terminada a las 03:00, debe ser idéntica a la primera. Husillos flotantes controlados por fuerza con cambio automático de herramienta mantienen la fuerza de contacto constante a medida que el abrasivo se desgasta, y la presentación de la pieza en un dispositivo dedicado hace que el resultado sea repetible.
- Las superficies de interfaz de enfriamiento necesitan la misma disciplina. Cualquier arañazo o cresta en una cara de montaje de placa fría derrota el material de interfaz térmica.
- Control de virutas y polvo. Las partículas de aluminio de una operación a escala de bandeja son un volumen real, y el sistema de extracción debe estar clasificado para ello con componentes apropiados clasificados ATEX. La viruta transportada a una prueba de fuga o a un área de ensamblaje de paquetes es un problema de contaminación.
- Parámetros típicos de la celda para una bandeja de 1,4 m: tiempo de ciclo de 90-180 s cubriendo la remoción de puerta, desbarbado perimetral, rotura de borde de brida y desbarbado de orificios, con cambio automático de abrasivo en un conteo definido de piezas y trazas de fuerza registradas por pieza para trazabilidad.
- Integración de inspección. La medición de la altura de rebaba inmediatamente después de la celda, antes de que la pieza salga de la estación, convierte un defecto latente en una señal inmediata.
Construimos estas celdas en DZ Machinery con husillos flotantes controlados por fuerza, cabezales neumáticos y de banda flotante, cambio automático de herramienta y mesas giratorias multiestación, junto con el diseño del dispositivo, extracción y carcasa de seguridad. Las mismas plataformas se utilizan para carcasas grandes de fundición a presión donde la planitud y la consistencia del borde son importantes, y las opciones generales de acabado de fundición de aluminio que se discuten cubren dónde encaja cada proceso.
Si está especificando un programa de carcasa de batería y desea que la etapa de remoción de puerta y desbarbado de la superficie de sellado se valide contra su nivel de aceptación de prueba de fuga en lugar de tratarse como una operación de limpieza final, envíenos los dibujos de la bandeja, el tiempo takt y la especificación de rebaba y le cotizaremos la celda según esos números.