Проектирование роботовизированных приспособлений для доводки: удержание отливок, которые никогда не стоят на месте
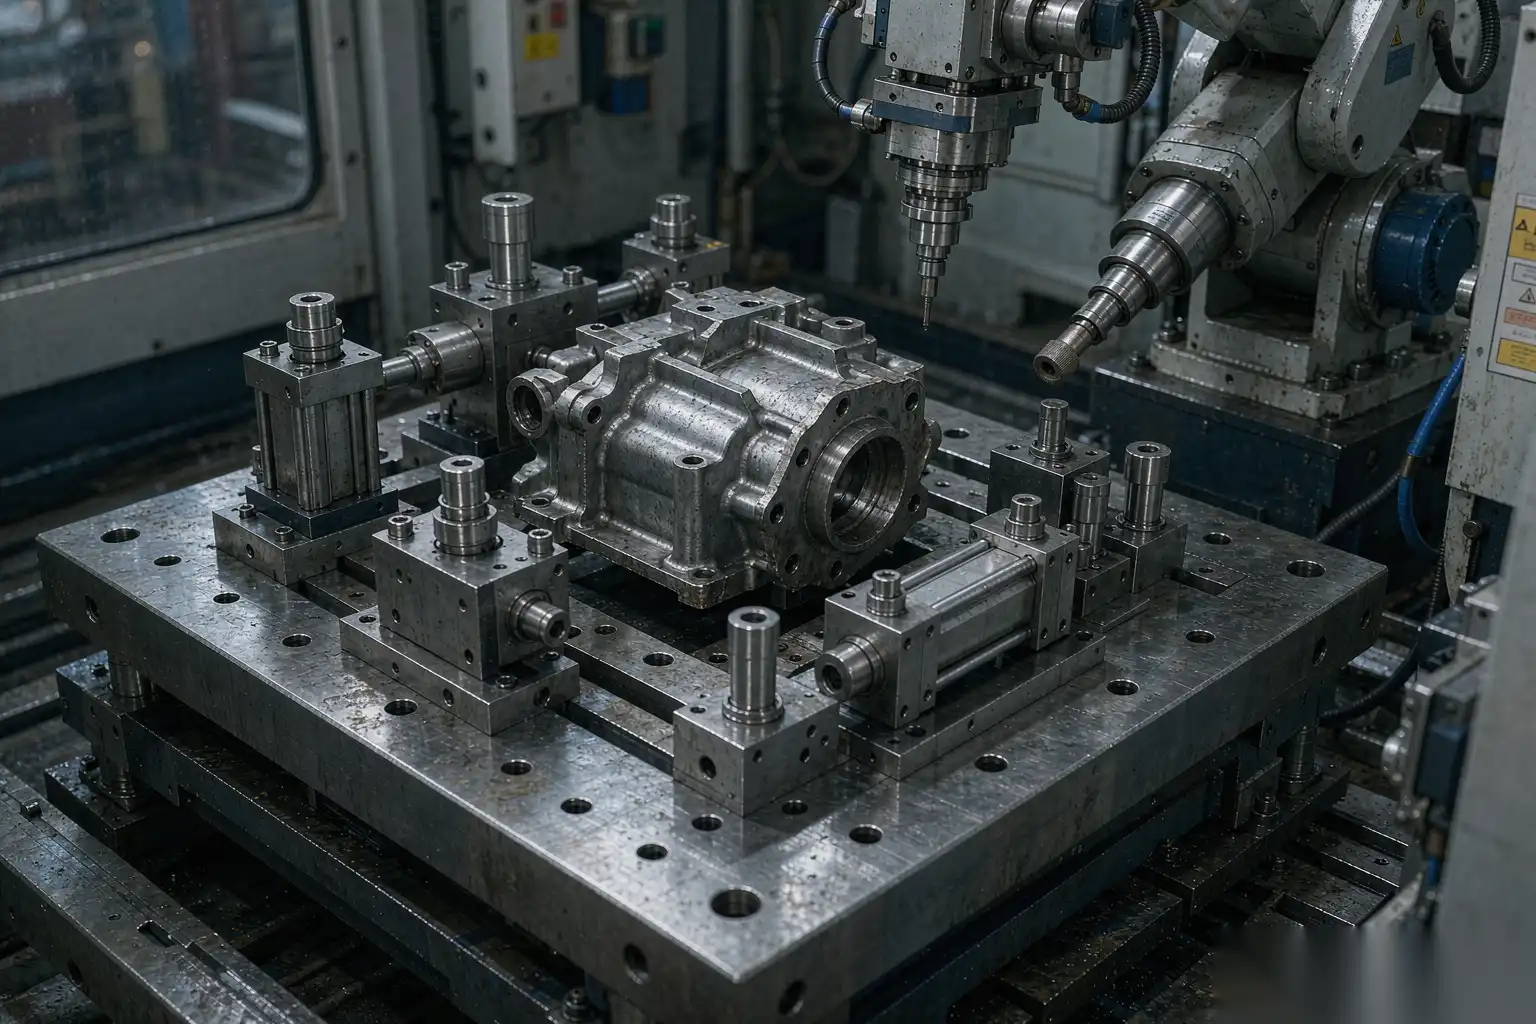
Цикл доводки зависит только от того, что держит деталь. Мы запускали ячейки, где робот, шпиндель и среда были практически идеальны, и всё равно каждый день после обеда допуск срабатывал, потому что приспособление позволяло корпусу диаметром 320 мм вращаться на 0,4 мм между утренней и вечерней проверкой, когда нагревалась форма. Проектирование роботовизированных приспособлений для доводки — это та часть, где сосредоточен основной риск в автоматизированных проектах по удалению заусенцев, шлифовке или полировке, и это та часть, которой уделяется наименьшее инженерное время.
Эта статья охватывает решения по позиционированию, зажиму, быстросменным элементам и компенсации, которые мы принимаем, когда приспособление должно удерживать литейную форму или корпус смесителя из цинка в процессе шлифовки и полировки, с учетом наших стандартов и режимов отказа, которые мы проверяем перед выпуском приспособления в производство.
Почему приспособление задает предел качества доводки
Шестиосовой робот повторяет точность примерно 0,05-0,10 мм при условиях ISO 9283. Контролируемый по силе плавающий шпиндель удерживает нормальное усилие в диапазоне около 2-5 Н. Ни одна из этих цифр не важна, если деталь находится не там, где предполагает путь.
Три механизма превращают ошибку приспособления в брак:
- Ошибка позиционирования перемещает всю деталь в рабочей области, из-за чего инструмент режет воздух с одной стороны и углубляется на 0,6 мм с другой.
- Ошибка податливости позволяет детали отклоняться под силой инструмента, поэтому стенка отскакивает от абразива, а заусенец остается, в то время как окружающая поверхность истончается.
- Искажение зажима удерживает деталь в напряженном состоянии, снимает напряжение после доводки, и деталь возвращается к геометрии, которая никогда не измерялась в ячейке.
Все нижеописанное касается именно борьбы с этими тремя факторами.
Принципы позиционирования для отливок с уклоном и смещением базовых поверхностей
Выбирайте базовые поверхности, которыми реально управляет отливка
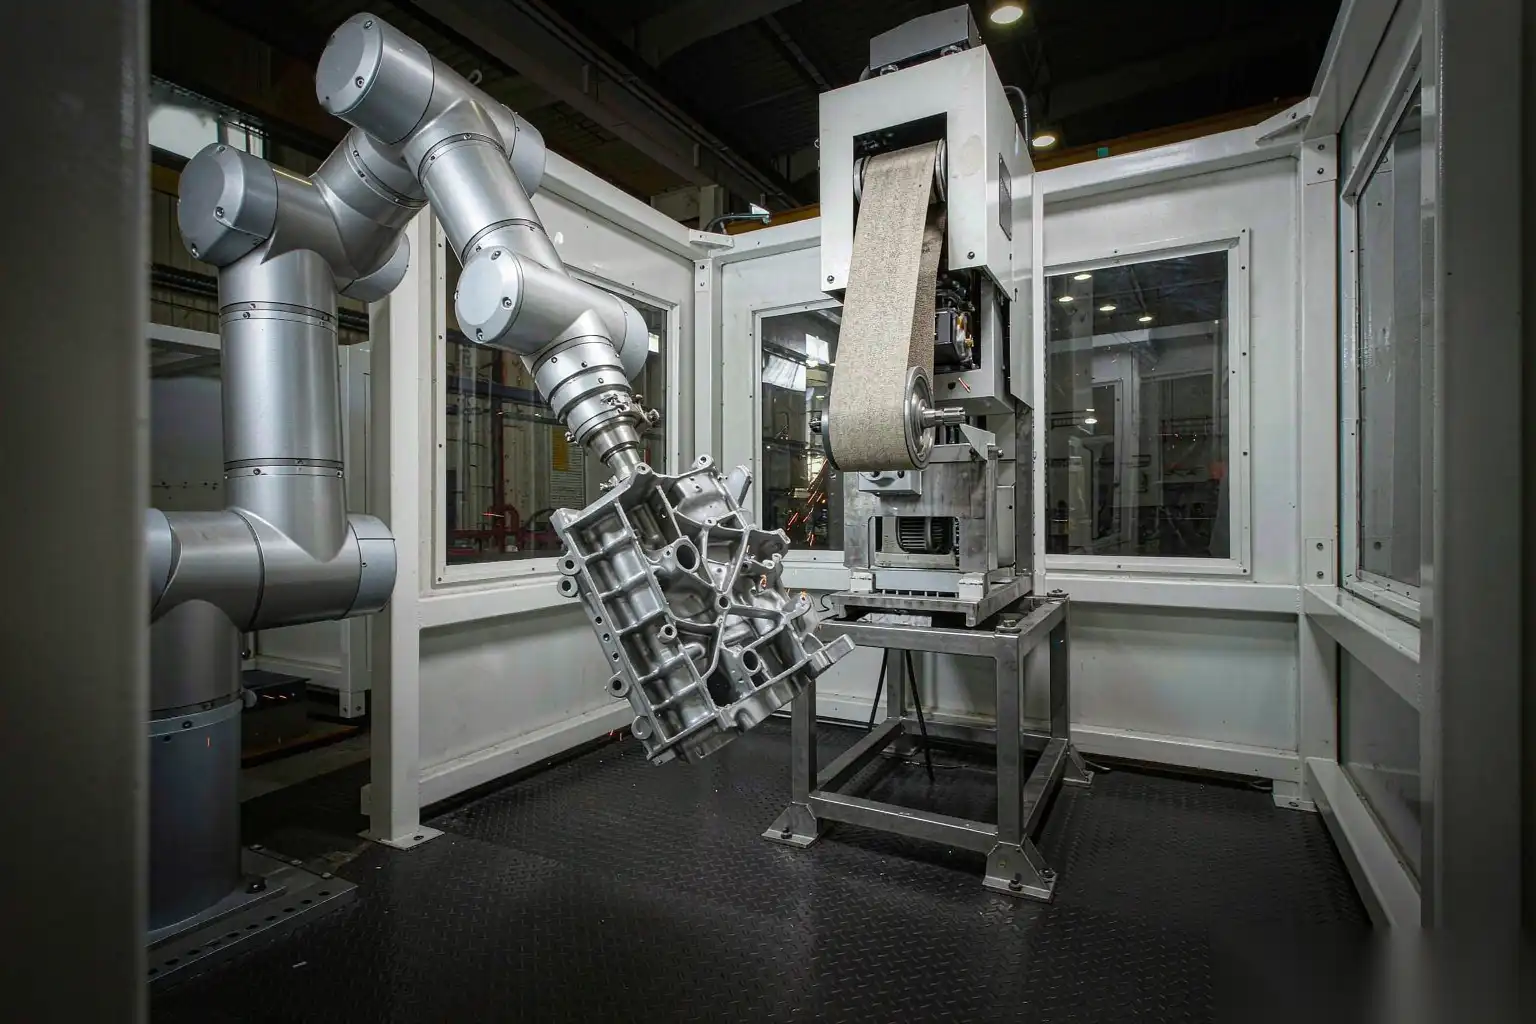
На обработанной детали базовые поверхности — это решение чертежа. На отливке базовые поверхности — это решение технологического процесса. Особенности базовых поверхностей, которые вы выбираете, должны быть произведены той же половиной формы, в том же заливе, с минимальной цепочкой размеров до краев, которые вы доводите. Практические правила, которые мы применяем:
- Выбирайте основную базовую поверхность из самой большой плоской области на крышке половины формы, потому что геометрия крышки более стабильна, чем геометрия половины с выбрасывателями, когда износятся шпильки выбрасывателей.
- Используйте конические отверстия в качестве вторичных и третичных датумов только в случае, если ядро фиксированное, а не движущаяся слайд. Отверстия, созданные с помощью слайда, регулярно смещаются на 0,2-0,5 мм за время эксплуатации формы, поскольку слайд изнашивается.
- Никогда не размещайте на линии раздела. Линия раздела содержит вспучивание, и толщина вспучивания варьируется от 0,05 мм на плотной форме до 0,4 мм на форме, находящейся в конце интервала обслуживания.
- Держите цепочку датумов до готового края в пределах трех признаков. Каждое дополнительное звено добавляет свою собственную допусковую полосу.
Если исходные данные чертежа непригодны, это вопрос для обсуждения с инженером по инструментам до проектирования приспособления, а не после установки ячейки. Пересверлив форму для добавления двух 3-мм позиционных подушек на неэстетичных поверхностях обычно занимает одну неделю и экономит месяцы споров о возможности.
Наклон — враг положительного позиционера
Литьевые изделия из цинка имеют наклон 1-3 градуса, иногда как низко как 0,5 градуса. Плоская опорная подушка, касающаяся наклоненной стены, создает линию контакта, и деталь качается. Есть два выхода:
- Сферические или скошенные контактные подушки. Корончатая подушка радиусом 10-25 мм на наклоненной поверхности обеспечивает почти точечный контакт с повторяемым центром. Три подушки заменяют плоскость.
- Укладка у основания, а не по стенам. Отливка захвата на не наклоненной, обработанной или послеобработанной подушке. Там, где деталь уже подвергается операции ЧПУ, берите датум приспособления с той же подушки, которую использует ЧПУ, чтобы оба процесса имели одинаковую ссылку.
Для цинковых корпусов кранов мы обычно закрепляем на обработанной входной поверхности и двух противоположных отливных выступах, и просим заказчика держать размер между выступом и входом с точностью до 0,15 мм. Там, где это невозможно, один плавающий фиксатор с пружинным механизмом, с ходом 3-5 мм и предварительным натяжением 40-80 Н, поглощает вариацию без потери контроля за вращением.
Насколько сильно должна варьироваться фиксация
Все, что может возникнуть в процессе литья, должно быть либо поглощено, либо отвергнуто фиксаторами. Вот бюджет, который мы создаем для детали из алюминия среднего размера, объемом 250-400 мм, до любой обработки.
| Источник вариации | Типичная величина (литье из алюминия под высоким давлением) | Типичная величина (цинк) | Реакция фиксатора |
|---|---|---|---|
| Несовпадение половин формы / смещение линии раздела | 0.10-0.35 мм | 0.05-0.15 мм | Поглощать с помощью скошенных подушек и односторонних позиционеров |
| Вариация среза штампа и вариация среза по форме | 0,20-0,60 мм на вороте и линии вспучивания | 0.10-0.30 мм | Не размещайте на обрезанных поверхностях |
| Термический рост, деталь при 25°C против 70°C | 0,20-0,30 мм более 300 мм | 0,12-0,20 мм | Охладите до 35°C перед сборкой или компенсируйте с помощью температурного датчика |
| Искажение при вытягивании иглы | 0,10-0,40 мм на тонких стенках | 0.05-0.20 мм | Поддержка под отметками вытягивания |
| Износ штампа после 80 000 отливок | 0,15-0,40 мм на скользящих элементах | 0.05-0.15 мм | Разработайте позиционеры с регулировкой шиной 1 мм |
| Усадка от партии к партии / изменение сплава | 0,10-0,25 мм | 0,05-0,10 мм | Ежегодная повторная квалификация гнезда |
Из этого таблицы следует два поведения. Во-первых, жесткое крепление, рассчитанное по номиналу, не выдерживает четверти срока службы штампа; нужны штифты с регулировкой 1-2 мм и методом блокировки, который не смещается. Во-вторых, крепление, поглощащее все, производит деталь, которая расположена в никуда. Есть сознательное разделение: жестко закрепляйте на двух элементах, плавайте на остальных. Наша цель — повторяемость сборки не более 0,05 мм по показаниям индикатора общего считывания за 30 циклов загрузки-разгрузки, измеряемую по важным для финальной обработки характеристикам, и мы проверяем это с помощью щупа на реальной отливке, а не на эталонном блоке.
Температура детали заслуживает особого внимания. Алюминий расширяется примерно на 21-23 мкм/м·К. Деталь длиной 300 мм, входящая в зажим прямо после триммера при температуре 70°C и охлаждающаяся до 30°C в цехе, сожмется примерно на 0,25 мм за цикл. Если шлифовальный проход выполняется первым, а полировальный — через четыре минуты, то два прохода видят разные детали. Либо нормализуйте температуру до окружающей среды, что мы рекомендуем, либо выполняйте удаление крупного материала в последнюю очередь.
Стратегия зажима и уровни силы, не искажающие детали
Зажим выполняет ровно одну задачу: удерживать деталь на позиционерах при самом сильном усилии инструмента, которое когда-либо встретится в процессе обработки. Всё остальное — риск.
Бюджет силы. Для шпинделя, вращающего контактное колесо диаметром 100 мм при скорости 1800-2200 об/мин, с нормальной силой 40-80 Н и коэффициентом трения около 0,4-0,6 на алюминии, тангенциальная сила на детали составляет примерно 25-50 Н, а момент опрокидывания относительно плоскости позиционера — то, что необходимо сопротивляться. Мы выбираем зажимы с запасом в 3 раза по отношению к рассчитанной реакции, что для большинства литых и цинковых деталей попадает в эти диапазоны:
- Маленькие цинковые детали (рычаг, накладка, 60-150 мм): 150-400 Н общей силы зажима, две или три точки зажима.
- Средний алюминиевый корпус (250-400 мм): 400-1200 Н общей силы зажима, три или четыре точки зажима.
- Крупная конструкционная отливка (500-800 мм): 1200-2500 Н, четыре-шесть точек зажима, часто с поворотным зажимом и поддерживающим домкратом под каждым зажимом.
Ограничения по искажениям. Стенки отливок для кранов и деталей фурнитуры имеют толщину 1,5-3,0 мм. Контактное давление на неподдерживаемую стенку толщиной 2 мм выше примерно 1,0 МПа вызывает заметные вмятины на поверхности, а при давлении выше 1,5 МПа можно треснуть цинковую деталь по радиусу. Распределяйте нагрузку: подкладки зажима диаметром 15-25 мм или зажим по всей ширине на ребре.
Правила размещения, предотвращающие большинство жалоб на искажения:
- Зажимайте прямо над позиционером или в пределах 15 мм от него. Зажим в центре пролета превращает деталь в балку.
- Поддерживайте ребра и выступы снизу с помощью неподвижного домкрата перед зажатием, чтобы зажим не согнул основание отливки в зажимной области.
- Зажимайте на некрасивых поверхностях или на поверхностях, которые позже полируются в том же цикле. Следы зажима на поверхности класса А — это брак.
- Держите зажимы вне зоны подхода инструмента. Зажим, которого шпиндель должен избегать, увеличивает время цикла и создает неудобные углы для запястья.
Механизм. Пневматические поворотные зажимы при давлении 0,4-0,6 МПа — стандарт для сухих шлифовальных цехов; они недорогие, быстрые и легко блокируются. В случае работы в мокром режиме или с полировальной пастой используйте корпуса из нержавеющей стали, датчики IP65 и выше, а также дренажи в нижней точке. Гидравлические зажимы оправданы при силе свыше примерно 2000 Н. Для очень легких деталей быстрее использовать вакуумное гнездо с давлением 60-80 кПа и четырьмя присосками, при условии, что задняя поверхность отливки достаточно плоская для герметичности; мы требуем плоскостность поверхности герметизации не менее 0,3 мм.
Плиты быстрого смены и повторяемость инструмента
Большинство финальных цехов работают с семействами деталей, а не с отдельными деталями. Например, на заводе по производству кранов через один цех проходит 12 корпусов; на литейном заводе — шесть корпусов. Время смены определяет, насколько экономична работа цеха при таком ассортименте.
Стандартизированный нами механический интерфейс:
- Соединение по нулевой точке или по штифту H7 на болтовом круге диаметром 200-400 мм, обеспечивая повторяемость расположения пластина к пластине в пределах 0,010-0,020 мм, измеряемой по эталонным штифтам инструмента.
- Проход воздуха и датчика в базовой пластине, поэтому крепежная пластина соединяется одним пневматическим соединением и одним электрическим разъемом; целевое время физической замены — менее 20 секунд.
- Механическая ключевка так что пластина не может быть зафиксирована на 180 градусов неправильно. Звучит тривиально; это самая распространенная ошибка при первичной настройке за первую неделю.
- Идентификатор инструмента через закодированный штифт, RFID-метку или простой резистор в разъеме, чтобы контроллер робота загрузил правильную программу. Несовпадение программы и пластины — это авария, а не брак детали.
Измерение повторяемости важнее числа в каталоге. Мы измеряем те же три точки на производственной отливке, загружаем и выгружаем 30 раз и фиксируем разброс. Приемка для шлифовальной гнезда — 0,05 мм; для полировального гнезда на косметических деталях — 0,03 мм, потому что полировка не удаляет материал, чтобы скрыть ошибку. Пластины повторно квалифицируют каждые 3-6 месяцев или каждые 250 000 циклов, в зависимости от того, что наступит раньше, а также после любой аварии.
Цель смены для хорошо спроектированной серии: замена пластины менее 60 секунд, выбор программы менее 30 секунд, проверка первой детали менее пяти минут, включая проверку калибра. Это делает ячейку на две смены жизнеспособной при смешанном выпуске из 12 деталей.
Материалы фиксаторов и износные поверхности
Шлифовальная пыль абразивна, проводящая и, при взаимодействии с алюминием, потенциально взрывоопасна. Фиксатор работает в этой среде.
- Распорки и гнезда: Премягкая сталь 4140 или инструментальная сталь, закаленная до 40-48 HRC для алюминия, 52-58 HRC там, где распорка скользит. Детали из цинка менее абразивны, поэтому допустимы 30-35 HRC. Заменяемые кнопки-распорки на 2 мм прокладках позволяют легко регулировать настройку.
- Износные поверхности в пылевом пути: жесткое хромирование или защитная 2 мм нержавеющая сталь. Распорка, изнашивающаяся на 0,05 мм за месяц, — это проблема возможностей, которая выглядит как проблема робота.
- Поверхности без контакта: Пластина из алюминия 6082 или 6061 для корпуса фиксатора уменьшает вес, что важно, потому что грузоподъемность робота и масса пластины напрямую связаны друг с другом.
- Уплотнения и подшипники: все, что имеет скользящий подшипник в пределах 500 мм от точки шлифовки, нуждается в лабиринте или пыльнике. Стандартные линейные подшипники в среде с алюминиевой пылью выходят из строя за несколько недель.
- Коррозия: при влажной полировке или использовании водосодержащих смесей применяйте нержавеющие крепежи и дренажные каналы; крепежи из мягкой стали ржавеют полностью, и тогда распорка не может быть настроена.
Вытяжка — часть фиксатора, а не аксессуар. Гнездо не должно создавать мертвые карманы, где скапливается пыль. Мы ищем скорость захвата 0,5-1,0 м/с в точке контакта инструмента и закрываем гнездо так, чтобы поток воздуха проходил над деталью, а не вокруг нее. Там, где ячейка шлифует алюминий, обзор конструкции фиксатора включает сбор пыли и проверку на дефлаграцию, потому что фиксатор, который задерживает пыль внутри коробки, представляет опасность независимо от того, насколько хорошо он фиксирует.
Достижение робота, зоны вмешательства и планировка станции
Геометрия фиксации определяет углы запястья, а углы запястья — время цикла и срок службы шпинделя.
Практические правила расположения:
- Держите зону завершения внутри 60-75 процентов максимального охвата робота. При полном вытягивании теряется жесткость, и повторяемость траектории ухудшается; робот с точностью 0,05 мм становится роботом с точностью 0,15 мм.
- Обеспечьте минимальный зазор 50 мм между корпусом шпинделя и ближайшей зажимной или крепежной колонной на протяжении всей траектории, проверенной в офлайн-моделировании с учетом реальной модели инструмента, включая гайку, фланец и пылезащитный кожух.
- Ограничьте артикуляцию запястья примерно до ±100 градусов по осям 5 и 6 в рабочей области. Экстремальные углы запястья сокращают срок службы кабелей и выводят центр тяжести инструмента за пределы допустимой области.
- Разместите станцию загрузки вне зоны безопасности ISO 13855 или за запираемой дверью с световым занавесом, отключающимся только там, где полностью защищена передача деталей.
- Для многозонных поворотных платформ держите массу станций в пределах 10 процентов по всей таблице, чтобы индекс не боролся с несбалансированной нагрузкой.
Представление детали также определяет необходимость сервомеханизма позиционирования. Если отливка должна быть обработана с пяти сторон и особенности расположены более чем на 120 градусов друг от друга, обычно дешевле использовать сервомеханизм с одним осевым позиционером на столе фиксации, чем искажать робота, и это улучшает угол подхода инструмента, что напрямую повышает однородность поверхности.
Замыкание цикла: компенсация износа среды и повторяемость траектории
Абразивная среда — самая крупная неконтролируемая переменная после фиксации. Поведение ленточных и лепестковых шлифовальных кругов за время эксплуатации:
- Новый зиркониевый ремень агрессивно режет и работает охлажденным; после 20-30 минут работы по алюминию он покрывается глазурью, скорость резки падает на 30-50 процентов, и деталь нагревается.
- Лепестковые круги постоянно уменьшаются в диаметре; круг диаметром 100 мм до 92 мм меняет геометрию контакта и эффективную скорость поверхности на 8 процентов.
- Полировальные круги нагружаются абразивом; нагруженный круг полирует неравномерно и оставляет следы абразива внутри углублений.
Методы компенсации, в порядке увеличения возможностей:
- Замена инструмента по времени по фиксированному интервалу, основанному на исследовании износа инструмента. Простое решение, достаточное для грубой зачистки с допуском 0,3 мм.
- Плавающий шпиндель с управляемой силой с закрытым окном силы. Плавающая головка, удерживающая 50 Н ±3 Н, обеспечивает гораздо более стабильное снятие материала, чем путь с управлением по положению, потому что отслеживает вариации детали и износ среды.
- Автоматическая смена инструмента с измерением диаметра, где стойка шпинделя несет от четырех до восьми голов и смещение контроллера для измеренного диаметра колеса. Необходимо для полировальных ячеек, работающих без присмотра в смену.
- Измерение в процессе, либо зонд на роботе, либо станционный измеритель, измеряющий одну критическую размерность каждые N деталей, передающий смещение обратно в траекторию. Стоит использовать только при объеме более примерно 30 000 деталей в год на сложной детали.
Проверка траектории должна быть запланированной деятельностью, а не реакцией на брак. Мы пропускаем контрольную деталь через ячейку в начале каждой смены, измеряем три размерности и регистрируем их. Отклонение более 0,05 мм на шлифовальной ячейке или 0,03 мм на полировальной вызывает проверку фиксатора перед тем, как кто-либо тронет программу робота. Эта дисциплина выявляет изношенные фиксаторы и несбалансированные столы задолго до того, как это заметит отдел качества.
Для понимания возможностей исходного процесса, с которым вы работаете, смотрите толерантности при литейном штамповке алюминия, а для самой архитектуры ячейки —, как работают автоматические машины для удаления заусенцев для отливок.
Контрольный список проектирования фиксатора
Перед выпуском фиксатора в производство мы требуем, чтобы каждый пункт ниже был отвечен числом, а не «да».
- Основные, вторичные и третичные базовые точки, указанные на чертеже штампа, с указанием половины штампа для каждой.
- Тип локатора и радиус контакта для каждой проектируемой поверхности; без плоской подушки на проектируемой стенке.
- Бюджет вариации дизайна на каждую особенность, с указанием самой большой ожидаемой общей величины и диапазоном фиксатора, превышающим его в 1,5 раза.
- Диапазон шима на каждом регулируемом локаторе, минимум 1 мм, с методом блокировки, выдерживающим вибрацию.
- Количество зажимов, суммарная сила и контактное давление на самую тонкую стенку, рассчитанные, а не предположенные.
- Реакция зажима против наихудшей силы инструмента с запасом в 3 раза.
- Проверка искажения: измерьте деталь в фиксаторе, освободите ее и повторно измерьте. Допустимо отклонение менее 0,05 мм по критическим особенностям.
- Повторяемость укладки за более чем 30 циклов, на производственных отливках, измеренная и записанная.
- Повторяемость интерфейса быстрой смены, метод идентификации инструмента, ключевая особенность.
- Время смены, измеренное с участием реального оператора, а не инженера.
- Проверка интерференции в симуляции с полной моделью инструмента, зазор 50 мм, на крайних участках траектории.
- Скорость захвата пыли в точке инструмента и по путям слива в зажимном устройстве.
- Срок службы носителя на инструмент, метод компенсации и механизм смещения.
- Проверка части при запуске смещения, измеренные размеры, открыта контрольная карта.
Последний вопрос — кто владеет проектом зажимного устройства, потому что зажимное устройство, разработанное интегратором роботов, который никогда не видел чертеж штампа, — это зажимное устройство, которое вы будете переделывать.
DZ Machinery проектирует и собирает ячейку вокруг семейства деталей, а не самой детали. Это означает, что зажимное устройство, расположение робота, комплект шпинделя, системы удаления пыли и расчет времени цикла разрабатываются вместе, с зажимными пластинами и гнездами, созданными для семейства, поэтому новая вариация — это пластина и программа, а не новый проект. Если вы планируете ячейку для отделки литых корпусов, цинковых корпусов кранов или аппаратных компонентов, отправьте нам чертежи деталей и годовой объем, и наша инженерная команда предложит концепцию зажимного устройства, план станции, расчет времени цикла и оценку выхода, которые вы сможете сравнить со своими данными.