


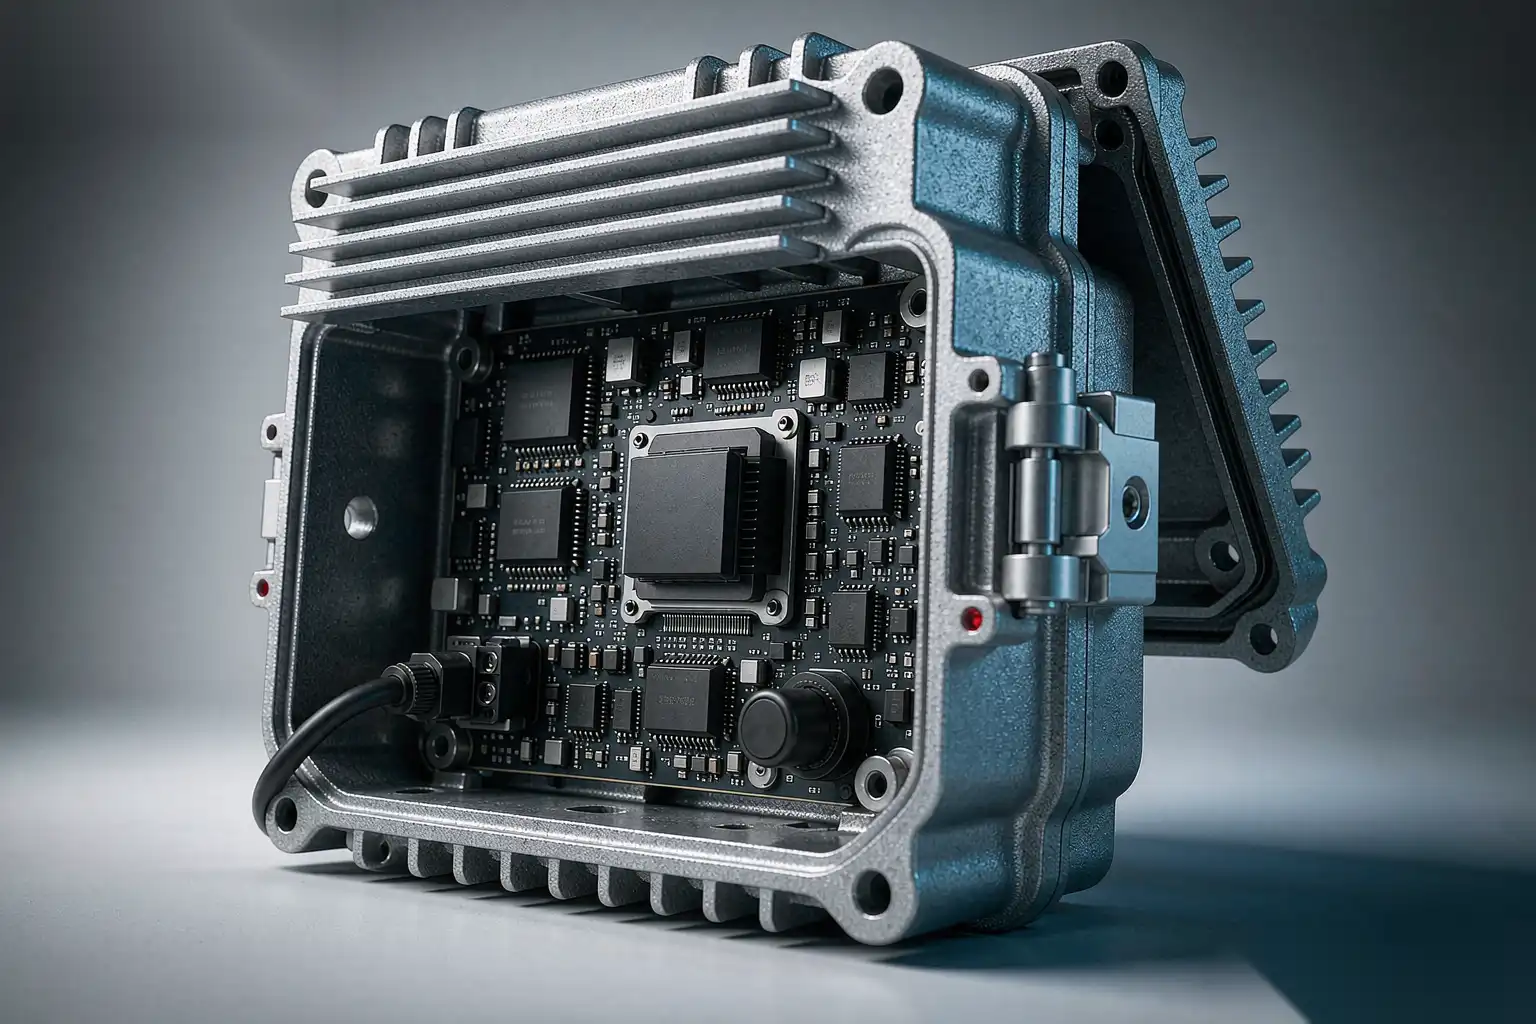
Проектирование корпуса из алюминиевого литого сплава: от требований до производства
Почему литой алюминий по умолчанию используется для корпусов
Для электронных корпусов, корпусов промышленного оборудования и уличных продуктов часто подходит литой алюминий:
- Конструкционная жесткость — выдерживает удары, вибрацию и грубое обращение
- Экранирование EMI/RFI — естественный металлический корпус блокирует электромагнитные помехи
- Отвод тепла — действует как радиатор для внутренней электроники
- Класс защиты IP — обеспечивает защиту от проникновения при правильной герметизации
- Премиальный внешний вид — выглядит и ощущается как высококачественный
- Перерабатываемый — экологичный вариант утилизации
Преимущество по сравнению с пластиковыми корпусами — вес и стоимость. Корпуса из литого алюминия обычно стоят на 30-50% дороже, чем пластиковые, и весят в 2-3 раза больше. Для премиальных продуктов, промышленных применений или любого продукта, где корпус является частью ценностного предложения, это соотношение оправдано.
Правила конструкционного проектирования
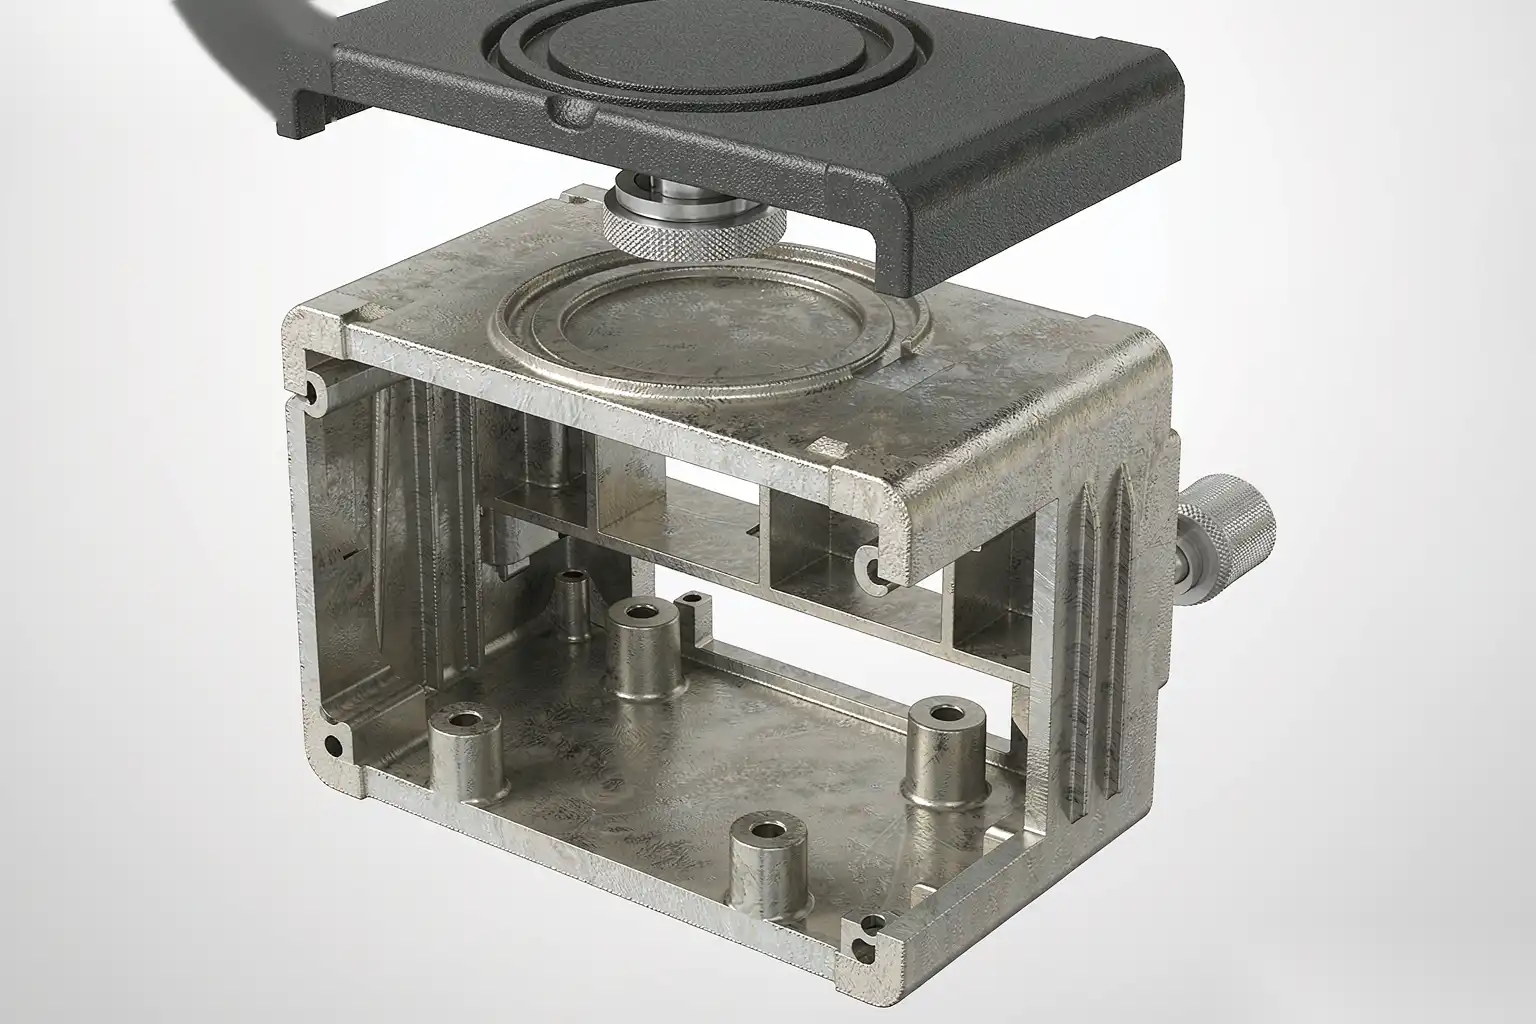
Толщина стенки
Самый важный параметр дизайна:
- Минимальная толщина стенки: 1,5 мм для A380 (достижимо при HPDC)
- Рекомендуемый минимум: 2,0 мм для надежного производства
- Максимальная одностенная толщина: 4,0 мм (более толстые стенки вызывают усадочную пористость)
- Вариация толщины стенки: ±0,5 мм в любой отдельной стенке, ±1,0 мм между соседними секциями
Неоднородная толщина стенки является основной причиной дефектов литого изделия. Используйте ребра, реборды или ядра для увеличения жесткости без утолщения стенок.
Ребра и реборды
Для увеличения жесткости без увеличения веса:
- Толщина ребра: 60-80% от толщины соседней стенки (тоньше стенки, чтобы избежать горячих точек)
- Высота ребра: обычно 3-5 раз толщина стенки
- Шаг ребра: 4-6 раз толщина стенки для максимальной жесткости
- Угол съема: 1-3° на всех поверхностях ребер, так же как и на стенках
Выступы и монтажные элементы
Для крепления внутренних компонентов:
- Диаметр выступа: обычно 2-3 раза диаметр винта
- Толщина стенки корпуса: 0.6-0.8x номинальной толщины стенки
- Расстояние между выступами: минимум в 2 раза больше диаметра выступа от краев или других выступов
- Подрез для саморезов: опционально, требует вставки в матрицу
Скругления и радиусы
- Внутренние скругления: минимум R0.5, предпочтительно R1.0
- Внешние углы: маленький радиус (R0.5-1.0) для внешнего вида, острый для технических поверхностей
- Соединения ребер с стенками: скругление R0.5-1.0 для снижения концентрации напряжений
Тепловой дизайн
Для корпусов с внутренними источниками тепла (электроника, драйверы, аккумуляторы) корпус может выступать в роли теплоотвода.
Пути теплообмена
- Теплопроводность от внутреннего источника тепла через стенку корпуса
- Конвекция от внешней поверхности до окружающего воздуха
- Излучение от внешней поверхности, особенно если черное анодирование
Интеграция радиатора
Для высокомощных применений интегрируйте ребра радиатора прямо в корпус:
- Высота ребра: Типично 15-40 мм для естественной конвекции
- Толщина ребра: 1,5-3,0 мм для литья
- Расстояние между ребрами: 8-12 мм для естественной конвекции
- Уклон на ребрах: 1-3° (обязательно для литья)
- Материал: A380 или A384 (лучше теплопроводность, чем у A390)
Тепловой интерфейсный материал
Между источником тепла и корпусом:
- Тепловые прокладки: предрезанные, легко наносимые, теплопроводность 0,5-5,0 Вт/м·К
- Теплопаста: более высокая электропроводность (1-10 Вт/м·К), сложнее наносить
- Теплый эпоксид: постоянное соединение, высокая электропроводность
- Пробковые прокладки: сжимаемый, заполнение неровных зазоров, 1-15 Вт/м·К
Выбирайте в зависимости от процесса сборки и требования к тепловому сопротивлению.
Электромагнитная совместимость (ЭМС)
Алюминиевые корпуса обеспечивают естественную защиту от ЭМС. Чтобы сделать её эффективной:
Проводимость по цепи
- Соединительные поверхности должны быть проводящими — без краски, анодирования или другого непроводящего покрытия на соединительных поверхностях
- Проводящие прокладки (силикон с серебряным наполнением, медно-бериллиевая фольга) на стыках крышек
- Заземление всех металлических частей на общий заземляющий контур
- Вход кабеля через экранированные разъёмы с проводящими уплотнителями
Отверстия и проёмы
Отверстия в корпусе пропускают ЭМИ. Для минимизации утечек:
- Соотношение длины к ширине щели (длина/ширина) — держите ниже 3:1 для лучшей защиты
- Максимальный размер отверстия — держите ниже λ/20 самой высокой частоты, которую нужно защитить (например, 6 мм при 2,5 ГГц)
- Клетчатые вентиляционные панели для необходимого воздушного потока — гораздо лучше, чем перфорированный лист
- Проводящая сетка над любыми крупными отверстиями
Обработка поверхности и электромагнитная совместимость
Анодирование (особенно Тип II и Тип III) создает непроводящий слой из алюминиевого оксида. Для электромагнитной совместимости:
- Замаскируйте соединительные поверхности перед анодированием
- Используйте химическую пленку (хроматное преобразование) вместо анодирования на соединительных поверхностях
- Используйте проводящие прокладки для соединения непроводящих покрытий
Герметизация и степень защиты IP
Для корпусов, требующих степени защиты IP (защита от пыли и воды):
Требования к степени защиты IP
| Степень защиты | Пыль | Вода |
|---|---|---|
| IP54 | пылезащищённый | защита от брызг с любой стороны |
| IP65 | пыленепроницаемый | водяные струи с любой стороны |
| IP66 | пыленепроницаемый | мощные водяные струи |
| IP67 | пыленепроницаемый | погружение до 1 м на 30 мин |
| IP68 | пыленепроницаемый | непрерывное погружение (указанная глубина) |
Конструкция уплотнения
- Рельеф для уплотнительной прокладки — обработанный или отлитый на одной сопрягаемой поверхности
- Компрессия уплотнительной прокладки — 20-30% от толщины оригинальной уплотнительной прокладки
- Материал уплотнительной прокладки — силикон для высоких температур, EPDM для защиты от погодных условий, фторкаучук для химической стойкости
- Дренаж — дренажный канал для конденсата или проникновения воды
- Вход кабеля — герметичные кабельные вводы, разъемы с IP-классом
Общие ошибки при герметизации
- Отсутствие стопора сжатия — чрезмерное сжатие уплотнителя вызывает его повреждение
- Недостаточная глубина канавки — уплотнитель выдавливается при сжатии
- Отсутствие дренажа — внутри скапливается вода, что приводит к коррозии
- Неправильный материал уплотнителя — химическая атака, УФ-устойчивость, температурные повреждения
- Покрашенные поверхности герметизации — краска мешает правильному контакту уплотнителя
Поверхностная отделка
Отделка корпуса влияет на внешний вид, долговечность и функциональность:
- Отливка + пескоструйная обработка: промышленный вид, низкая стоимость
- Анодирование (Тип II): премиальный внешний вид, цветовые варианты, устойчивость к царапинам
- Порошковое покрытие: широкий диапазон цветов, УФ-устойчивость, скрывает дефекты поверхности
- Влажная краска: самое высокое соответствие цвета, премиальный внешний вид, более высокая стоимость
- Полировка + прозрачный слой: премиальный внешний вид для потребителя, требует ручной доводки
Для многоцветной или выборочной отделки маскируйте критические поверхности во время нанесения основного слоя отделки.
Рассмотрение производимости
Корпус должен быть одновременно хорошим продуктом и производимым изделием.
Обзор DFM (Проектирование для производимости)
Перед изготовлением формы, литейщик должен проверить:
- Однородность толщины стенок — отметить любые неравномерные участки
- Углы съема — подтвердить, что все поверхности для вытяжки имеют правильный уклон
- Линия раздела — предложить линию разъема, минимизирующую видимость наплывов
- Расположение распашки — предложить расположение горловины для чистого заполнения
- Требования к слайдам — подтвердить наличие любых боковых элементов
- Расположение шпилек для извлечения — предложить схему расположения шпилек для извлечения
- Выбор стали для формы — основан на объеме производства
- Расположение охлаждающих каналов — основан на тепловом моделировании
Хороший обзор DFM занимает 5-7 дней и экономит месяцы переделки оснастки.
Спецификация допусков
Для корпуса типичные допуски:
- Общие размеры: ±0,20 мм на 100 мм
- Расположение монтажных отверстий: ±0.10 мм
- Плоскостность поверхности сопряжения: 0,20 мм на 100 мм
- Толщина стенки: ±0,20 мм
- Шероховатость поверхности на косметических поверхностях: Ra 1,6 мкм (после обработки)
Более строгие допуски следует указывать только на особенностях, которые соединяются с другими деталями или влияют на сборку.
Особенности инструментального производства
- Стоимость инструмента: 1ТП4Т20 000-80 000 для типовой формы корпуса
- Срок изготовления инструмента: 6-10 недель
- Срок службы формы: 100 000-300 000 ударов для инструментальной стали H13
- Варианты многокамерных форм: Формы с 2 или 4 камерами для более высокой производительности (более высокая стоимость инструмента)
Общие ошибки проектирования
По нашему опыту, наиболее распространённые ошибки в проектировании корпусов:
- Неоднородная толщина стенки — самая распространённая причина дефектов литейных изделий
- Недостаточный уклон — детали застревают, царапаются или ломаются при извлечении
- Недооценка интеграции теплоотводов — ребра спроектированы без учёта литейных возможностей
- Отсутствие плана электромагнитной совместимости (ЭМС) — окрашенные поверхности сопряжения снижают эффективность экранирования
- Игнорирование процесса отделки — проект предполагает как-есть поверхность после литья, заказчик ожидает окрашенную поверхность
- Точные допуски на косметические особенности — увеличивают стоимость без функциональной выгоды
- Отсутствие проверки DFM — проект заморожен до получения мнения литейщика
- Неправильный сплав для применения — A380 предназначен для герметичных или декоративных деталей
Все это можно предотвратить при тщательном обзоре DFM до изготовления формы.
Пути прототипирования перед принятием решения о форме
Деталь — это шестизначное, шестинедельное обязательство, и самая дорогая ошибка при создании корпуса — резка стали по непроверенному дизайну. Три пути прототипирования снижают риски, в порядке увеличения точности. Обработанные прототипы из заготовки обеспечивают реальные свойства материала и тепловое поведение в течение двух-трех недель — правильный выбор для предварительных сканов электромагнитной совместимости, тепловых испытаний и проверок посадки, хотя обработка не может воспроизвести артефакты, характерные для литья, такие как следы разделительных линий или текстура поверхности после отливки. Металлические детали, напечатанные на 3D-принтере, частично закрывают этот разрыв при меньшей стоимости и хорошо подходят для механической примерки и косметических макетов, но их тепловые и механические данные следует считать ориентировочными, а не окончательными. Мягкий или прототипный штамп — алюминиевый или P20 стальной, годный на несколько тысяч выстрелов — является самым точным методом, производящим настоящие литые детали с реальным поведением пористости и реальной реакцией на отделку, при этом его стоимость — лишь часть стоимости производственного штампа.
Правило: всё, что корпус должен подтвердить с точки зрения электроники или тепловых характеристик, подтвердите на обработанной металлической детали; всё, что касается литейных свойств и отделки, подтвердите на мягком штампе или пропустите подтверждение, приняв риск сжатых сроков.
Машиностроительное предприятие DZ регулярно поддерживает клиентов именно на этом этапе. Отправьте нам обработанный прототип и производственный чертеж, и мы проведем испытание отделки, которое предскажет, как версия с литым корпусом будет удалять заусенцы, шлифовать и полировать — цикл, выбор абразива и ожидаемая поверхность при массовом производстве. Это самый дешевый способ оценки последней трети вашей стоимости перед заказом штампа.
Часто задаваемые вопросы о дизайне литых алюминиевых корпусов
Какова минимальная толщина стенки для литого алюминиевого корпуса?
1,5 мм — абсолютный минимум для A380 при HPDC. Для надежного производства рекомендуется 2,0 мм. Ниже 1,5 мм процесс литья становится ненадежным.
Как добиться уровня защиты IP67 на литом алюминиевом корпусе?
IP67 требует: обработанных канавок под уплотнители, высококачественных силиконовых уплотнителей, герметичных кабельных вводов, дренажных путей и вентиляционных отверстий для выравнивания давления (тип ePTFE). Поверхность литого корпуса обеспечивает хорошую основу для герметизации, но обычно требуется точная обработка канавки под уплотнитель.
Могу ли я интегрировать радиатор в литой корпус?
Да — это стандартный подход для корпусов электроники высокой мощности. ребра отливаются прямо в стену корпуса. Проектируйте с толщиной ребер 1,5-3,0 мм, шагом 8-12 мм и уклоном 1-3° на всех поверхностях ребер. Указывайте A380 или A384 для лучшей теплопроводности.
Сколько времени занимает изготовление оснастки для литого алюминиевого корпуса?
Планируйте 6-10 недель на изготовление формы: 1-2 недели на проектирование и подготовку к производству, 4-6 недель на изготовление формы, 1-2 недели на образцы. Добавьте 2-3 недели на настройку отделки, если она выполняется в другом цехе.
Реалистичный процесс проектирования
Типичный проект литого алюминиевого корпуса занимает от 12 до 20 недель от концепции до первой партии:
- Недели 1-3: концептуальный дизайн, тепловой анализ, структурный анализ
- Недели 3-5: детальный дизайн, обзор DFM с литейщиком
- Недели 5-11: производство
- Недели 11-13: отбор проб (T0, T1, T2)
- Недели 13-16: PPAP, завершение проверки, испытания EMC
- Недели 16-20: предварительные запуски, аудиты системы качества
- Неделя 20+: производство
Инвестирование большего времени в первые 5 недель (дизайн + DFM) экономит месяцы позже в проекте.
В DZ Smart Manufacturing наши роботизированные ячейки для отделки обрабатывают подготовку поверхности и отделку литых алюминиевых корпусов для потребительских, промышленных и уличных применений. Если вы разрабатываете новый литой алюминиевый корпус и хотите получить обратную связь по объему отделки, совместимости EMC или тепловому управлению, наша инженерная команда сможет проверить ваш дизайн и предложить улучшения, которые сэкономят ваше время и деньги на инструменты и производство.
Смотрите наши автоматизированные решения по отделке корпусов



