Пескоструйная обработка алюминиевых литых отливок: материалы, профиль поверхности и влияние на нагрузку при шлифовке
Пескоструйная обработка располагается между машиной для литья и финальной линией обработки, и обычно она определяется владельцем пескоструйной камеры, а не тем, кто должен добиться окончательной отделки поверхности в конце линии. Именно поэтому мастерские покупают материалы по цене за килограмм и платят за них в виде расхода на конвейер, переделок и пор, которые появляются только после полировки.
Эта статья написана с конца обработки назад. Мы используем роботизированные ячейки для шлифовки и полировки деталей из литых сплавов, корпусов кранов и ручек фурнитуры, и состояние детали, поступающей в ячейку, определяет количество шлифовальных этапов, цикл обработки и выход продукции больше, чем любой параметр робота. Пескоструйная обработка — один из трех основных факторов, влияющих на исходное состояние, наряду с состоянием формы и качеством плавки.
Здесь рассмотрено: что именно удаляет пескоструйка, выбор материалов с сравнительной таблицей, как размер зерна и твердость задают профиль поверхности, контроль типов машин и их режимов воздействия, параметры, которые стоит прописать в технологической карте, что пескоструйка никогда не исправит, экономика материалов и пыли на час работы машины, и наконец, как обработанная поверхность влияет на нагрузку на последующую роботизированную шлифовку и полировку.
Что именно удаляет пескоструйка, механически
Литая отливка оставляет на поверхности машины несколько загрязнений, большинство из которых вредны для финальной обработки.
- Остатки смазки формы. Карбонатная или восковая пленка, обычно толщиной 1-5 мкм, сосредоточенная в зонах, где распыление скапливалось или где форма нагревалась. Эта пленка быстро загрязняет шлифовальные ленты и вызывает проскальзывание полировальных составов вместо их резки.
- Твердые остатки смазки и наслоения формы, перенесенные на деталь. Точечно, твердые, часто ошибочно принимаемые за дефекты литой детали.
- Поверхностный оксид и следы обработки. Дни хранения в влажном цехе вызывают серое покрытие, которое является косметическим дефектом, но неустойчивым.
- Легкий блеск и перья на линии раздела. Все, что ниже примерно 0,1-0,2 мм в высоту. Выше этого, пескоструйка округляет, но не удаляет.
Механическая функция пескоструйки — воздействие, а не резка. Каждый частиц создает небольшую кратеру с приподнятым краем. Визуально это выглядит как однородная, изотропная матовая текстура без направления, что именно и объясняет хорошую маскировку дефектов поверхности литых деталей и стабильность фотографий для косметических деталей. При полировке эти приподнятые края кратеров — первая часть материала, которую снимает шлифовальный ремень, и первые 5-15 мкм вашего полировочного запаса исчезают при их выравнивании.
Другой механический эффект, который никто не указывает в спецификации, — пластическая деформация поверхностного слоя. Пескоструйная обработка холодной обработкой создает в коже слой толщиной примерно 50-200 мкм и сжимает его. Обычно это безвредно и иногда полезно, но есть два последствия. Первое — сложенная металл может перекрывать подповерхностные поры, и они исчезают при приемочном контроле, но появляются снова на шлифовальном круге или в анодировочной ванне. Второе — та же самая складка внедряет частицы материала в поверхность, что для углеродистой стали и алюминия означает свободный железо и появление ржавчины после гальваники.
Выбор материалов
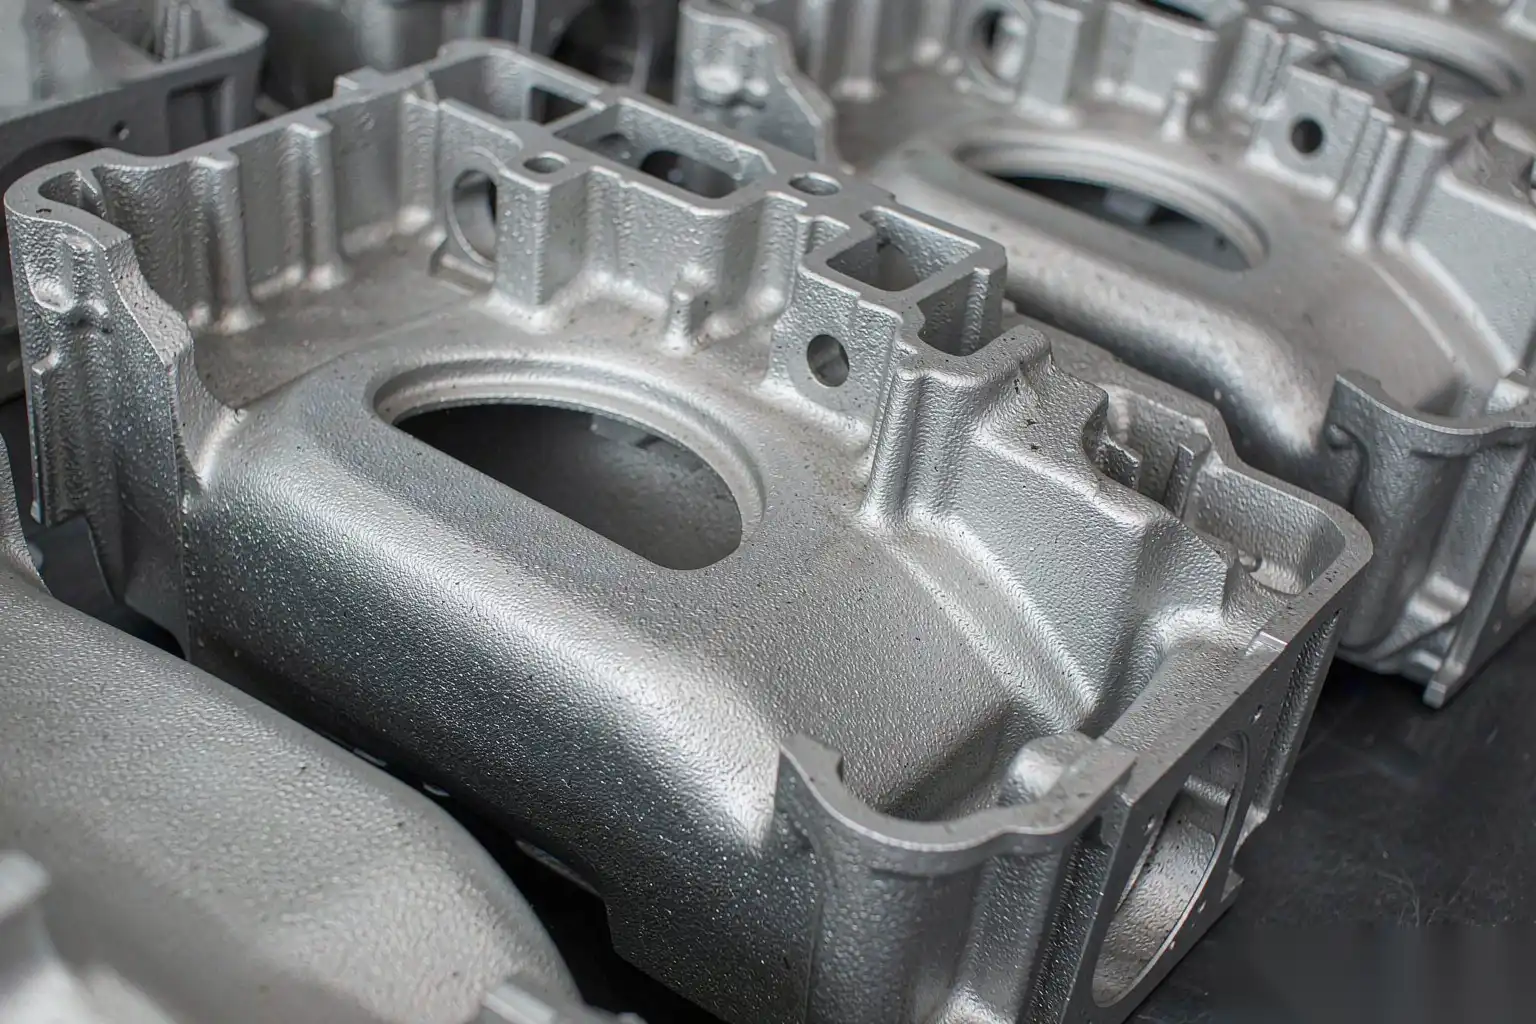
Выбор материалов — это компромисс между агрессивностью, загрязнением железом, сроком службы материала и эксплуатационными затратами. Ниже приведена таблица, отражающая реальные показатели работы в производстве, а не маркетинг каталога.
| Средство | Типичный диапазон размеров | Твердость | Типичный результат на ADC12 | Лучше всего использовать для | Стоимость за кг (USD, ориентировочно) | Срок службы медиасредства / примечания |
|---|---|---|---|---|---|---|
| Литой стальной дробь, сферическая | S110–S550 (0,3–1,7 мм) | 40–52 HRC | Очистка и забивание, Ra меняется мало (+0 до +1,5 мкм) | Конструкционные детали, кронштейны, корпуса перед обработкой | 0,9–1,6 | 500–1500 циклов переработки; риск загрязнения железом; самый дешевый за тонну очищенного материала |
| Стальной гравий, угловой | G25–G80 | 55–64 HRC | Режущие действия, Rz может удвоиться | Тяжелая очистка перед покраской или покрытием | 1,0–1,8 | Более быстрое разрушение, чем дробь; агрессивный профиль |
| Нержавеющая стальная проволока для резки | 0,3–1,0 мм | 30–40 HRC (промерзший) | Чистый, без железных частиц | Детали, предназначенные для декоративного хромирования или электролитического никелирования | 8–14 | В 3–5 раз долговечнее литого дроби; очень низкое количество пыли |
| Оксид алюминия | Гритность 24–220 | ~2000 HV | Острый угловой профиль, максимальный Rz за проход | Узор якоря перед порошковым покрытием или влажной краской | 1,2–2,2 | Высокий коэффициент разрушения; много пыли; угловой профиль для адгезии |
| Стеклянные шарики | Меш 40–325 | ~48 HRC эквивалент | Малое резание, закрытая текстура, сатиновый равномерный вид | Косматые детали перед анодированием; мягкая очистка | 1,5–2,5 | Хрупко при высоком давлении; отличная косметическая однородность |
| Керамическое зерно из циркония | 0.1–0.8 мм | ~700 HV | Однородный сатин, минимальное удаление металла | Литьевые изделия из цинка, тонкие стенки, детали с точными датумами | 15–30 | Очень долгий срок службы и очень низкий уровень пыли; высокая цена покупки |
Правило, которое мы даем клиентам, простое. Если деталь идет в роботизированную полировальную ячейку, которая должна достичь зеркальной или сатиновой отделки, не стоит обрабатывать ее чем-то тверже, чем необходимо. Средства, тверже основы, вызывают повреждение кожи и закрытие пор. Для деталей, предназначенных для порошкового покрытия, применяется противоположный подход, и намеренный угловой профиль анкера является настоящим преимуществом.
Один особый случай: дробь из углеродистой стали, за которой следует анодирование, является постоянным источником дефектов черных пятен. Встроенное железо не удаляется обычным щелочным травлением за доступное время, и каждое из этих пятен превращается в ямку. Если у вас уже есть машина для дроби из стали и вы не можете менять среду, добавьте короткий этап десмута с высокой толерантностью к железу или переключите последний проход на нержавеющую или керамическую среду.
Размер зерна, твердость и измеряемый профиль поверхности
Профиль поверхности после обработки зависит от размера частиц, твердости частиц относительно сплава, формы частиц, скорости удара и времени воздействия. Из них доминируют размер и скорость, а скорость — наиболее неправильно понимаемый оператором параметр, потому что “больше давления” — стандартная реакция на грязную деталь.
Профиль правильно измеряется парой: Ra (арифметическая средняя) и Rz или Rmax (максимальная высота пика над средней линией). Только Ra скрывает все важное для внешнего вида, потому что две поверхности с одинаковым Ra могут иметь совершенно разные пики. Обработанная пескоструем поверхность и обработанная шлифовкой оба с Ra 2.0 мкм выглядят совершенно по-разному. Также учитывайте RSm, среднее расстояние между пиками: пескоструйная обработка создает зазоры в диапазоне 60–200 мкм в зависимости от размера среды, что обеспечивает сцепление покрытий и добавляет шаг к полировке.
Типичные измеренные значения на литых деталях ADC12, портативный прибор для измерения шероховатости, срез 0.8 мм, среднее по пяти замерам:
| Условие | Ra (мкм) | Rz (мкм) | RSm (мкм) |
|---|---|---|---|
| Отливка, хорошее состояние формы | 1.2–3.2 | 8–18 | — |
| Как отлитые, эродированные или паяные области матрицы | 4.0–8.0 | 25–45 | — |
| Стальной дробь S230, скорость наконечника 65 м/с, 45 с | 3.0–5.0 | 18–30 | 120–200 |
| Алюминиевый оксид 60 зерен, воздушная струя 5.5 бар | 5.0–9.0 | 30–55 | 80–150 |
| Алюминиевый оксид 120 зерен, воздушная струя 4.5 бар | 3.0–5.5 | 20–35 | 60–120 |
| Стеклянные шарики 100/170 меш, воздушная струя 4.0 бар | 1.8–3.2 | 12–22 | 90–160 |
| Стеклянные шарики 200 меш, воздушная струя 3.0 бар | 1.2–2.0 | 8–14 | 60–110 |
| Керамические шарики 0.3 мм, воздушная струя 4.0 бар | 1.5–2.8 | 10–18 | 70–130 |
Два практических вывода для финальной ячейки. Во-первых, обработка алюминиевой оксидом зернистостью 60 грит с помощью пескоструйной обработки поднимает поверхность примерно на 4–6 мкм выше по Ra по сравнению с отливкой, что означает, что первый этап абразивной обработки должен устранить это различие, прежде чем он начнет выполнять полезную работу. На корпусе крана это обычно занимает один дополнительный проход шлифовальной ленты, 8–15 секунд работы робота, и заметно сокращает срок службы грубой ленты. Во-вторых, вариабельность важнее среднего значения. Партия, в которой Ra варьируется от 3 до 9 мкм, создает для робота с управлением силой движущуюся цель; шпиндель плавает по контурной поверхности, низкие участки подвергаются чрезмерной полировке, и выход продукции снижается. Мы предпочли бы получать Ra 4 мкм ±1, чем Ra 3 мкм ±4.
Дефект по размеру мал, но реален. Пескоструйная обработка удаляет от 5 до 30 мкм алюминия, иногда больше в углах, где концентрация воздействия выше. Для допусков на отливке, которые уже достаточно щедры, это не имеет значения, но если у вас есть обработанные датумы, герметичные поверхности или отверстия для пресс-фиксации, уже в детали, закройте их или выполните пескоструйную обработку перед обработкой на станке. См. руководстве по допускам на алюминиевое литое под давлением как это взаимодействует с схемой датумов.
Типы оборудования и как каждое контролирует воздействие
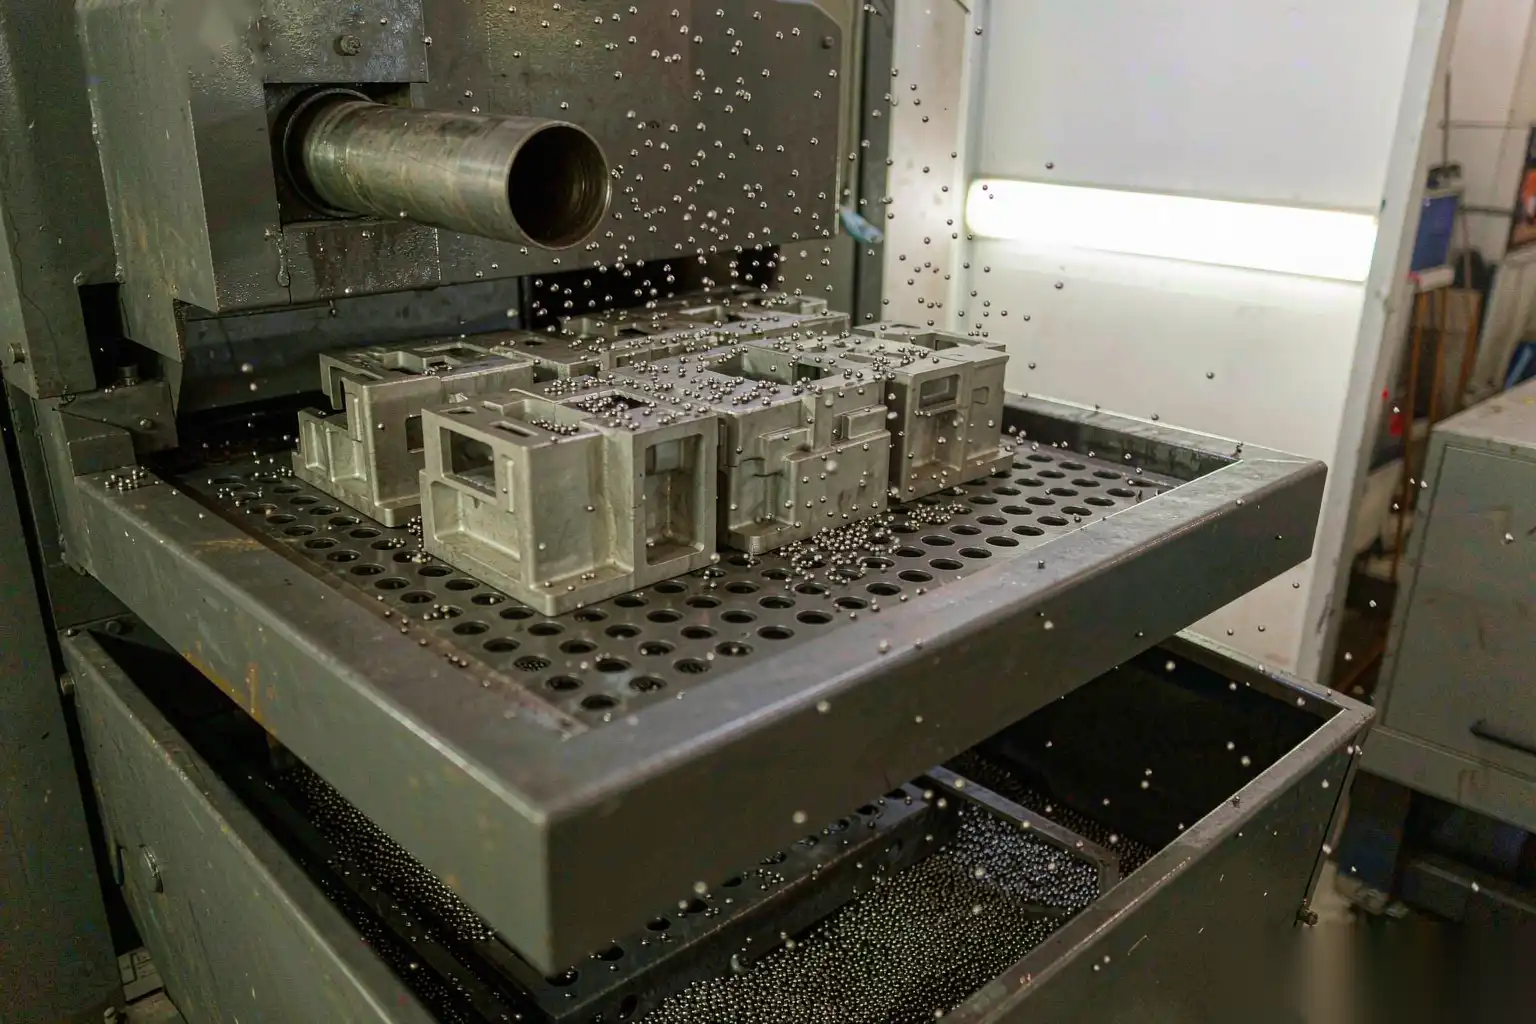
Последовательность воздействия — это вся суть выбора станка. Три семейства, используемые для литых деталей, почти полностью отличаются тем, насколько равномерно они представляют каждую деталь и каждую поверхность потоку абразива.
| Тип станка | Как представляются детали | Типичная партия или скорость | Последовательность воздействия | Преимущества | Недостатки |
|---|---|---|---|---|---|
| Тамблбласт (партия в барабане) | Детали катаются в вращающемся резиновом или стальном ленточном мельнице; колесо выбрасывает абразив в катающуюся массу | 100–400 кг за партию, цикл 4–10 мин | Плохая до умеренной. Случайный контакт деталей друг с другом; затененные поверхности получают меньше воздействия | Самая низкая капитальная стоимость, простое оборудование, высокая пропускная способность за доллар | Повреждение деталей при контакте на косметических поверхностях; тонкие секции могут деформироваться; не подходит для полированных поверхностей |
| Вешалка-вращатель | Детали, висящие на крючках или деревьях, которые вращаются и совершают орбиту мимо одного или нескольких колес | От 1 до 6 приспособлений за цикл, 60–240 секунд на крючок | Умеренно хорошее. Отсутствие контакта между деталями при правильной укладке; каждое приспособление подвергается повторяющемуся воздействию | Подходит для средних деталей, критичных для обработки, цинковых ручек | Затратно по трудозатратам загрузка; дизайн приспособления важен; следы контакта на крючках |
| Бесконечная лента / лента из проволочной сетки | Один слой деталей проходит под несколькими колесами при фиксированной скорости ленты | Скорость ленты 0,8–3,0 м/мин; 20–60 секунд под каждым головным устройством | Лучшее. Фиксированное расстояние, фиксированный угол, фиксированное время для каждой детали | Наивысшая последовательность, легко интегрировать в линию, стабильность для автоматизации | Требуются детали с устойчивой геометрией; нужны несколько головок для сложных форм |
| Монорельсовый непрерывный / вращающийся стол | Детали на вращающихся спутниках проходят через фиксированные станции колес | От 2 до 8 спутников, с индексированием каждые 20–60 секунд | Хорошо, особенно с индексированными спутниками | Универсальный; может сочетать пескоструйную обработку с загрузочной роботизированной ячейкой | Более высокая стоимость капитала; больший занимаемый участок |
Для детали, которая после обработки будет подвергаться полировке роботом или вручную, мы рекомендуем клиентам использовать конструкции с непрерывной лентой или вращающимся столом. Причина не в пропускной способности, а в вариативности. Автоматизированная ячейка для отделки может быть запрограммирована на прием предсказуемого входного материала; она не может быть запрограммирована на прием случайного, и стоимость переменного входа проявляется либо в повторной обработке, либо в переработанном процессе с избыточным количеством проходов.
Для работы с низким объемом или в цехе по изготовлению заказов, где уже есть тумблест, спасением является простая дисциплина процесса: фиксированный вес партии, фиксированное время обработки, фиксированный график пополнения меди, и никогда не заполнять выше 60-70 процентов номинального объема. Переполнение тумблеста — самая распространенная причина как плохой очистки, так и повреждения деталей.
Параметрические окна, стоящие того, чтобы включить их в инструкцию по работе
Каждый из этих параметров должен быть числом с допуском, а не привычкой.
- Скорость tip колеса. Типичные центробежные колеса работают со скоростью tip от 55 до 85 м/с. Для колеса диаметром 380 мм это примерно 2 760 до 4 270 об/мин; большинство машин работают на 2 250 или 3 000 об/мин, что дает около 45 до 60 м/с на этом диаметре. Износ меди увеличивается примерно с квадратом или кубом скорости удара, поэтому машина, работающая на 80 м/с при том, что при 60 м/с очистка была бы достаточной, расходует в два-три раза больше меди. Работайте на минимальной скорости, которая обеспечивает покрытие.
- Расход меди. Примерно 8-12 кг стали в минуту на кВт мощности колеса. Колесо мощностью 11 кВт работает на 90-130 кг/мин; колесо мощностью 15 кВт — 130-180 кг/мин. Алюминиевая окалина работает на меньших скоростях, обычно 40-90 кг/мин, потому что больший поток массы просто разрушает медь. Низкий поток относительно этого диапазона означает длительное время воздействия и плохое покрытие; высокий поток — это перерасход меди и перегрузка сепаратора.
- Время воздействия. Подвеска вращателя: от 45 до 180 секунд в зависимости от сложности секции. Бесконечный ленточный конвейер: 20-50 секунд на головку, часто с двумя головками под противоположными углами для покрытия теневых геометрий. Тумблест: 4-8 минут, и помните, что в любой момент времени удар приходится только на части в верхней части вращающейся массы.
- Давление воздушного удара (где используется вместо колес). 4-7 бар у сопла, никогда выше, чем требуется для задачи очистки. Сопло диаметром 6 мм при 6 бар потребляет примерно 2,5 м³/мин свободного воздуха, что соответствует 15-18 кВт компрессорного входа. Каждое снижение давления на один бар экономит примерно 10 процентов этого расхода.
- Расстояние и угол сопла. Расстояние 100-250 мм, импульс под углом 45-90 градусов. При расстоянии более 300 мм поток расплывается, и очистка ухудшается; при расстоянии менее 100 мм возникает локальный переудар и видимый вихрь на косметических поверхностях.
- Сепаратор и кондиционирование меди. Держите рабочий состав в пределах спецификации. Для стальной дроби цель — более 80 процентов рабочего состава в пределах одного размера экрана от номинала. Лом меди и мелкие частицы в смеси — причина большинства жалоб на то, что “машина внезапно перестала очищать”. Проверяйте смесь еженедельно с помощью просеивания.
Что исправляет обработка пескоструйной обработкой и чего она никогда не сделает
Будьте ясны в этом в документации по процессу, потому что именно здесь начинаются большинство споров о качестве между отделами литья и отделом отделки.
Обработка пескоструйной обработкой действительно исправляет:
- Остатки смазки для штамповки и накопление transfer на поверхности отливки.
- Однородная косметическая текстура, которая делает линии потока литейных форм и светлые холодные следы гораздо менее заметными.
- Легкое вспышка высотой около 0,1 до 0,2 мм, где перо достаточно тонкое, чтобы его можно было сбить, а не согнуть.
- Адгезия покрытия за счет создания чистой, активной поверхности с определенным профилем якоря.
Обработка пескоструйной обработкой не исправляет, и притворяться обратным стоит денег:
- Несоответствие линии разъема. Типичное несоответствие штампа составляет от 0,05 до 0,25 мм высоты уступа. Дробеметная обработка скругляет край, что снижает его визуальную резкость при косом свете, но уступ все равно остается и его все еще нужно шлифовать. Это самое большое заблуждение о дробеструйной обработке.
- Значительный облой выше примерно 0,2 мм. Он складывается в гребень и может оказаться труднее удалить, чем раньше.
- Утяжины и усадочные вмятины. Дробеструйная обработка не может добавлять металл.
- Подповерхностная пористость. Дробеструйная обработка может временно скрыть ее, загнув кожух над порой. Она снова появляется при полировке, анодировании, в тесте на герметичность или в эксплуатации. Мы считаем, что дробеструйная обработка перед тестом на герметичность является плохой практикой для всего, что должно быть герметичным. См. пористость при литье алюминия и решения для причин, предшествующих этому.
- Дефекты размеров. Дробеструйная обработка не исправляет размеры.
Рекомендуемый нами критерий приемки: определяйте входящую деталь по размерам дефектов, а не по внешнему виду. Если максимальный допустимый уступ линии разъема после шлифовки составляет 0,05 мм, внесите это как в график обслуживания обрезного штампа, так и в спецификацию дробеструйной обработки, и измеряйте его индикатором или профилометром, а не на глаз. Статья Стандарты отделки поверхности литых деталей описывает, как писать эти обозначения, чтобы они выдерживали контакт с поставщиком.
Потребление абразива, пылевая нагрузка и стоимость в час
Экономика дробеструйной обработки определяется не столько ценой покупки машины, сколько потреблением абразива и утилизацией отходов. Ориентировочные показатели для среднеинтенсивной колесной машины, работающей в одну смену:
| Пункт | Стальная дробь | Оксид алюминия | Стеклянные шарики | Керамическая дробь |
|---|---|---|---|---|
| Потребление в час работы | 3–8 кг | 25–60 кг | 15–35 кг | 0,5–2 кг |
| Потребление на тонну очищенных деталей | 2–6 кг | 20–45 кг | 12–30 кг | 0,3–1,2 кг |
| Штрафы и пыль на коллектор в час | 1–3 кг | 20–40 кг | 10–25 кг | 0,3–1 кг |
| Комментарии по утилизации | Перерабатываемый или общий мусор в зависимости от местных правил | Обычно промышленный бытовой мусор | Стеклянные штрафы, уточняйте местные правила | Очень малый объем, но дорогой за килограмм |
Полезное сравнение — стоимость за тонну деталей, а не за килограмм среды. Стальной дробь по цене 1,2 USD/кг, расход 4 кг на тонну отливок, примерно 5 USD за тонну. Алюминиевый оксид по цене 1,6 USD/кг, расход 30 кг на тонну, примерно 48 USD за тонну, в десять раз дороже. Керамика по цене 20 USD/кг, расход 0,8 кг на тонну, около 16 USD за тонну, и обычно обеспечивает меньшие затраты на downstream, потому что профиль более мягкий и более стабильный.
Здесь должны находиться два элемента безопасности, потому что их регулярно пропускают на алюминиевых заводах. Алюминиевые пыли размером менее примерно 500 мкм являются воспламеняемой пылью с значениями Kst, которые могут превышать 300 бар·м/с, что относится к более высоким классам взрывоопасности. Это означает, что сухие сборщики требуют вентиляции для дефлаграции или подавления, скорости воздуховодов должны поддерживать пыль в взвешенном состоянии (обычно минимум 20-25 м/с), а уборка должна иметь жесткие ограничения, а не рекомендации. Мокрые сборщики — это вариант, но они создают проблему утилизации шлама и могут генерировать водород из реакции алюминия с водой, если шлам оставить в теплом состоянии. Проектируйте сборщик до установки машины, а не после.
Пыль также напрямую влияет на качество на выходе. Детали, которые выходят из пульверизатора и находятся там несколько часов, собирают мелкие частицы и пыль на своей поверхности, и это загрязнение попадает прямо на первую абразивную ленту. Держите обработанные детали закрытыми, и ограничивайте время между обработкой и финальной отделкой одним рабочим сменой.
Как обработанная поверхность влияет на нагрузку при роботизированной шлифовке и полировке
Это раздел, который большинство спецификаций по пескоструйной обработке пропускает, а именно здесь кроется суть.
Роботизированная ячейка с плавающим шпинделем с управлением силой зависит от предсказуемой механики контакта. Всё, что делает пескоструйная обработка поверхности, изменяет эти механики тремя способами.
- Объем удаления. Робот должен привести деталь с исходного Ra/Rz до уровня, ожидаемого первым полировщиком. Если пескоструйная обработка добавляет 5 мкм Ra и 30 мкм Rz, это 5-30 мкм, которые нужно снять со всей косметической поверхности, чтобы она стала ровной. На косметической поверхности площадью около 200 см² это примерно 0,4-0,6 см³ алюминия на деталь, что кажется незначительным, пока не умножите на количество и не учтете износ ленты.
- Насыпка абразива. Удаление смазки формы перед финальной обработкой однозначно полезно: ленты служат на 20-40 процентов дольше, а полировальные составы ведут себя стабильно. Пескоструйная обработка с внедренными частицами достигает противоположного результата, потому что твердые фрагменты действуют как загрязнитель между абразивом и заготовкой.
- Стабильность процесса. Равномерная текстура после пескоструйной обработки действительно улучшает стабильность контроля силы после первых проходов, потому что коэффициент трения остается постоянным по всей детали. Неравномерное пескоструйное воздействие, особенно локальное чрезмерное воздействие в углах возле сопел, создает твердые участки, которые воспринимаются как вариации геометрии в системе контроля силы.
Следующая таблица подытоживает то, что мы обычно наблюдаем на корпусе среднего размера для крана, проходящем через шестиступенчатую линию роботизированной полировки.
| Исходное состояние | Дополнительные проходы грубой обработки | Дополнительное время работы ячейки на деталь | Срок службы грубой ленты, деталей на ленту | Выход на зеркальную поверхность с первого прохода |
|---|---|---|---|---|
| Отлитое, очищенное формовочное изделие, без пескоструйной обработки | 0 | базовое | 900–1200 | 96–98 процентов |
| Легкий стеклянный шарик, Ra 2.0–3.0 | 0 | +3 до 6 с | 1200–1600 | 96–98 процентов |
| Тонкий стальной дробь S170–S230 | 0 до 1 | +6 до 12 с | 1000–1300 | 94–97 процентов |
| Оксид алюминия 120 зернистость | 1 | +10 до 18 с | 700–950 | 92–96 процентов |
| Оксид алюминия 60 зернистость, тяжелый | 2 | +20 до 35 с | 450–700 | 85–93 процента, высокая переработка пористости |
Основная идея не в “никогда не использовать пескоструй”. В том, что спецификация пескоструйной обработки должна устанавливаться совместно с владельцем конечного изделия. Для косметических цинковых ручек и корпусов кранов, предназначенных для зеркальной полировки, наша рекомендация обычно — легкий керамический или тонкий стеклянный шарик в диапазоне Ra 1.5–3.0, или вообще ничего, если отливка чистая, а форма в хорошем состоянии. Там, где пескоструйная обработка необходима для скрытия линий потока перед порошковым покрытием, используйте наиболее агрессивное средство, которое при этом оставляет достаточно материала для последующей обработки, и помните, что пескоструйная обработка не заменяет шлифовку линии раздела.
DZ Machinery создает роботизированные ячейки для удаления заусенцев, шлифовки и полировки с силовым управляемым плавающим шпинделем, многопостовыми индексирующими столами и встроенной системой удаления пыли, и мы регулярно проводим испытания входящих деталей, чтобы точно установить эти параметры в соответствии с реальными циклами. Если вы хотите, чтобы ваши требования к пескоструйной обработке были согласованы с вашей ячейкой для полировки, а не оптимизированы в изоляции, отправьте нам чертежи деталей и данные о начальной шероховатости.