


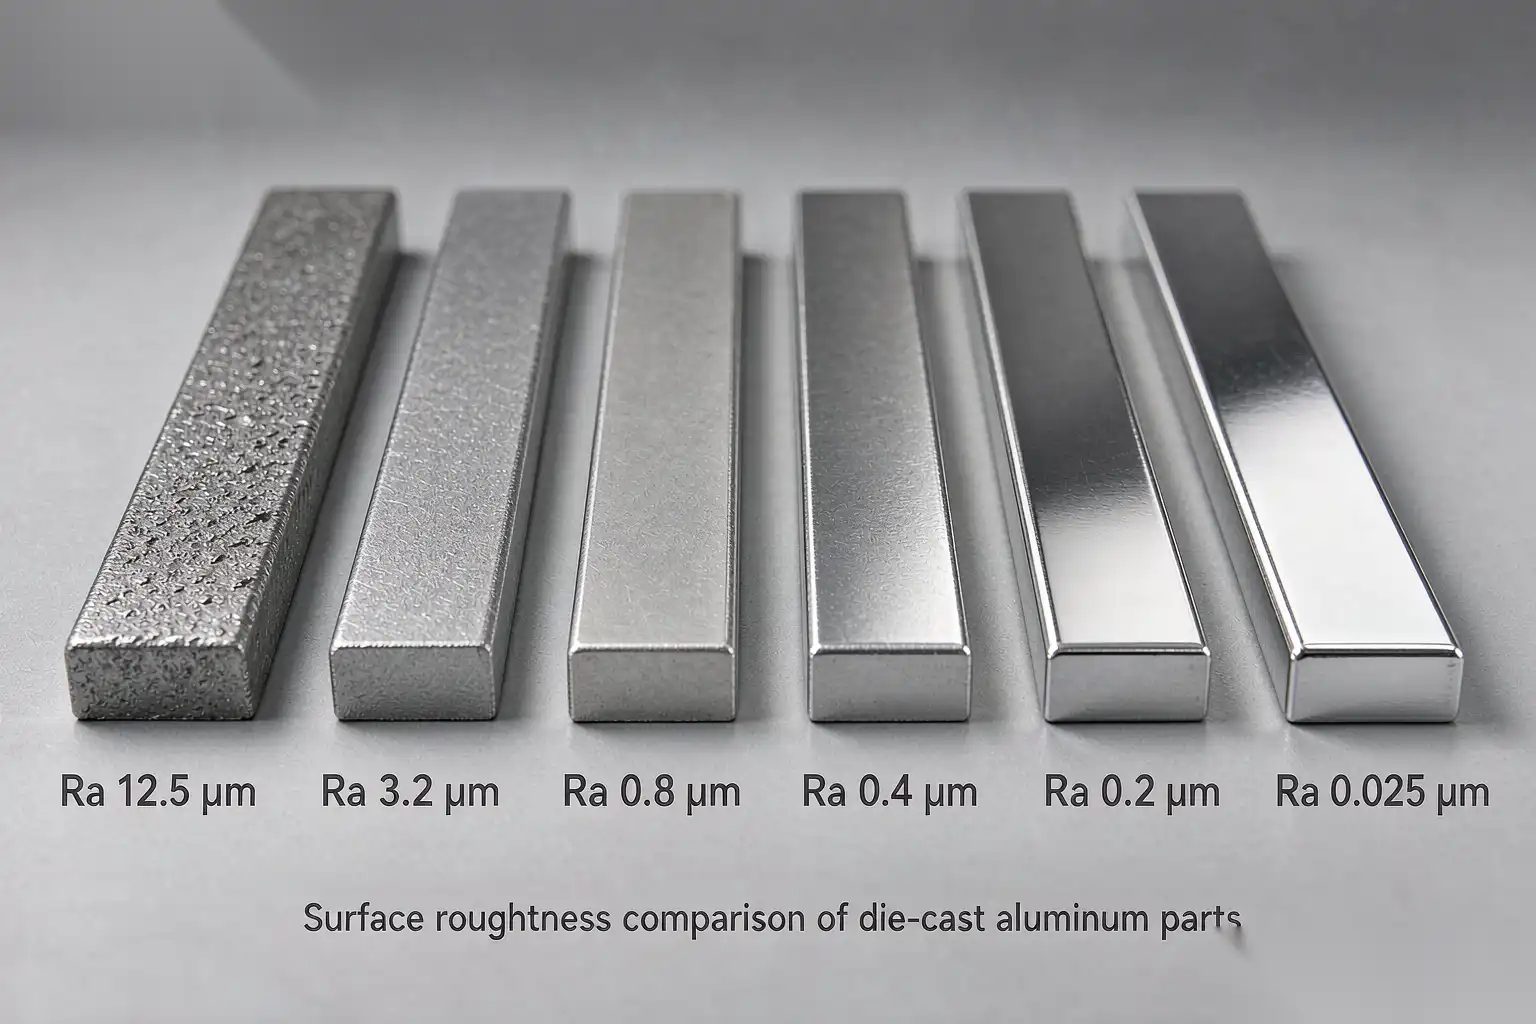
Стандарты отделки поверхности литейных форм: Ra, RMS и как их указывать
Почему важна спецификация отделки поверхности
Отделка поверхности — одна из наиболее часто неправильно понимаемых характеристик на литых деталей. Инженеры часто указывают отделки, которые либо:
- Недостижимы в процессе литья под давлением (например, зеркальная отделка Ra 0,05 мкм с необработанной поверхности)
- Переусложнены относительно функции (например, Ra 0,8 мкм при достаточной Ra 3,2 мкм)
- Двусмысленны (например, “гладкая отделка” без числовых характеристик)
Результат может быть либо:
- Избыточными затратами на ненужные операции по отделке
- Провалом при инспекции поскольку деталь не может соответствовать спецификации
- Спорными вопросами качества между поставщиком и заказчиком о том, что именно было указано
В этой статье рассматриваются стандарты, достижимые диапазоны и лучшие практики по указанию отделки поверхности на литых деталях.
Стандарты отделки поверхности
Ra (арифметическая средняя шероховатость)
Самый распространенный стандарт в мире. Ra — это арифметическая средняя абсолютных значений отклонений профиля поверхности от средней линии, измеренная по определенной длине образца.
Единица измерения: микрометры (µм) или микроинчи (µинч)
- 1 µм = 39,37 µинч
- 1 µинч = 0,0254 µм
Типичные значения Ra для литых деталей (после отливки):
- Алюминий A380: 1,6-6,3 µм (64-250 µинч)
- Алюминий A384: 1,0-3,2 µм (40-125 µинч)
- Цинк (Zamak): 0,8-1,6 µм (32-64 µинч)
- После пескоструйной обработки: 1,6-3,2 µм (64-125 µинч)
- После полировки: 0,1-0,8 µм (4-32 µинч)
RMS (среднеквадратическая шероховатость)
Более старый стандарт, все еще используемый в некоторых отраслях. RMS примерно в 1,11 раза больше Ra.
Преобразование: RMS = 1,11 × Ra (примерно)
Когда использовать: преимущественно в устаревших спецификациях, аэрокосмической промышленности и некоторых военных стандартах. Новые спецификации должны использовать Ra.
N-Классы (ISO 1302)
Стандарты шероховатости ISO (N1 до N12) иногда используются в европейских спецификациях. Каждый класс соответствует диапазону значений Ra:
- N4: Ra 0,2-0,5 µм
- N5: Ra 0,4-0,8 мкм
- N6: Ra 0,8-1,6 мкм
- N7: Ra 1,6-3,2 мкм
- N8: Ra 3,2-6,3 мкм
- N9: Ra 6,3-12,5 мкм
- N10: Ra 12,5-25 мкм
Для литого алюминия, диапазон N7-N9 является типичным для как-литого состояния.
Визуальное против измеренного
Распространенная ошибка — указывать только визуальный внешний вид (“матовый”, “сатиновый”, “зеркальный”) без измеренной спецификации. Визуальный внешний вид субъективен и зависит от освещения. Измеренный Ra является объективным и воспроизводимым.
Лучшая практика: укажите измеренное значение Ra и визуальный стандартный образец (например, образец для сравнения или фотографию) для деталей с критическим внешним видом.
Достижимые отделки поверхности по процессу
| Процесс | Как-литое (Ra) | После снятия заусенцев (Ra) | После полировки (Ra) | После анодирования (Ra) |
|---|---|---|---|---|
| HPDC (A380) | 1,6-6,3 мкм | 1,6-6,3 мкм | 0,2-1,6 мкм | 0,4-1,6 мкм |
| HPDC (A384) | 1.0-3.2 мкм | 1.0-3.2 мкм | 0.1-0.8 мкм | 0.2-1.0 мкм |
| Холодная камера (A380) | 1,6-6,3 мкм | 1,6-6,3 мкм | 0,2-1,6 мкм | 0,4-1,6 мкм |
| Цинк (Zamak) | 0.8-1.6 мкм | 0.8-1.6 мкм | 0.1-0.4 мкм | н/д |
| Постоянная форма | 3.2-12.5 мкм | 3.2-12.5 мкм | 0,4-1,6 мкм | 0.8-1.6 мкм |
| Песочное литье | 6.3-25 мкм | 6.3-25 мкм | 0.8-3.2 мкм | 1.6-3.2 мкм |
Поверхностная отделка при отливке значительно варьируется в зависимости от процесса. Песчаное литье самое грубое, цинковое литейное самое гладкое.
Внешний вид поверхности
| Ra (мкм) | Визуальный внешний вид | Типичное применение |
|---|---|---|
| 0.05 | зеркало | недостижимо при литье под давлением |
| 0.1 | близко-зеркальный | премиальные потребительские товары после полировки |
| 0.2 | очень гладкий | премиум потребительский, оптический |
| 0.4 | гладкий | потребительская электроника, декоративный |
| 0.8 | сатин | потребительские товары, освещение |
| 1.6 | матовый | общая промышленность, освещение |
| 3.2 | матовый | типичный отлив алюминия |
| 6.3 | шероховатый | типичный отлив, менее декоративный |
| 12.5 | очень шероховатый | песчаное литье, скрытые части |
| 25 | грубый | песчаное литье, только конструктив |
Для большинства литых деталей с давлением, отделка как при отливе (3.2-6.3 мкм) подходит для неэстетических применений. Для декоративных деталей дополнительная обработка (полировка, анодирование) снижает шероховатость до 0.4-1.6 мкм.
Как указать отделку поверхности на чертеже
Лучшие практики:
1. Указать значение Ra
Используйте стандартный символ Ra с числовым значением:
“`
Ra 1.6
─────────────
“`
2. Укажите длину выборки
Длина выборки по умолчанию составляет 0,8 мм. Для грубых поверхностей используйте более длинную длину выборки (2,5 мм или 5,0 мм), чтобы захватить всю шероховатость.
3. Укажите порог (λc)
Порог — это фильтровая длина волны, используемая для разделения шероховатости и волнистости. Стандартные пороги — 0,08 мм, 0,25 мм, 0,8 мм, 2,5 мм и 8,0 мм. Выбор зависит от шероховатости поверхности:
- Ra < 0.1 µм: λc = 0.08 мм
- Ra 0,1-2,0 мкм: λc = 0,25 мм или 0,8 мм
- Ra 2,0-10,0 мкм: λc = 0,8 мм или 2,5 мм
- Ra > 10.0 µм: λc = 2.5 мм или 8.0 мм
4. Укажите направление (если критично)
Отделка поверхности зависит от направления измерения. Если направление важно, укажите его:
“`
Ra 1.6
╱ перпендикулярно направлению обработки
“`
5. Укажите обработку поверхности
Если поверхность будет подвергаться отделке (анодирование, полировка и т.д.), укажите финальную поверхность, а не исходную:
- “Поверхность, которая будет отполирована до Ra 0,4 мкм перед анодированием”
- “Поверхность, которая будет анодирована по типу II, с естественной отделкой”
6. Избегайте субъективных терминов
Избегайте терминов вроде “гладкий”, “матовый”, “сатиновый” без числовых характеристик. Они субъективны и могут привести к спорам.
Распространённые ошибки при описании отделки поверхности
Указание зеркальной отделки на отливке
Чертеж, требующий “зеркальной отделки” или “Ra 0,05 мкм” на поверхности отливки, невозможен. Процесс отделки для достижения этого увеличивает стоимость (многоступенчатая полировка, ручная полировка, возможно, гальваника).
Указание одинаковой отделки на всех поверхностях
Большинство деталей имеют косметические поверхности и скрытые поверхности. Укажите косметические поверхности отдельно; скрытые поверхности оставьте как есть — отливка.
Путаница между RMS и Ra
Спецификация “RMS 32” примерно равна “Ra 28” (32/1,11), а не “Ra 32”. При преобразовании всегда используйте правильное соотношение.
Отсутствие указания направления выборки
Поверхностная отделка зависит от направления. Поверхность, отполированная в одном направлении, будет иметь другое Ra перпендикулярно этому направлению. Если направление важно, укажите его.
Забывание о процессе отделки
Поверхностная отделка зависит от процесса отделки. Указание Ra 0,4 мкм без указания процесса отделки (полировка + анодирование или только полировка) оставляет поставщика в неведении.
Проверка поверхности
Методы измерения
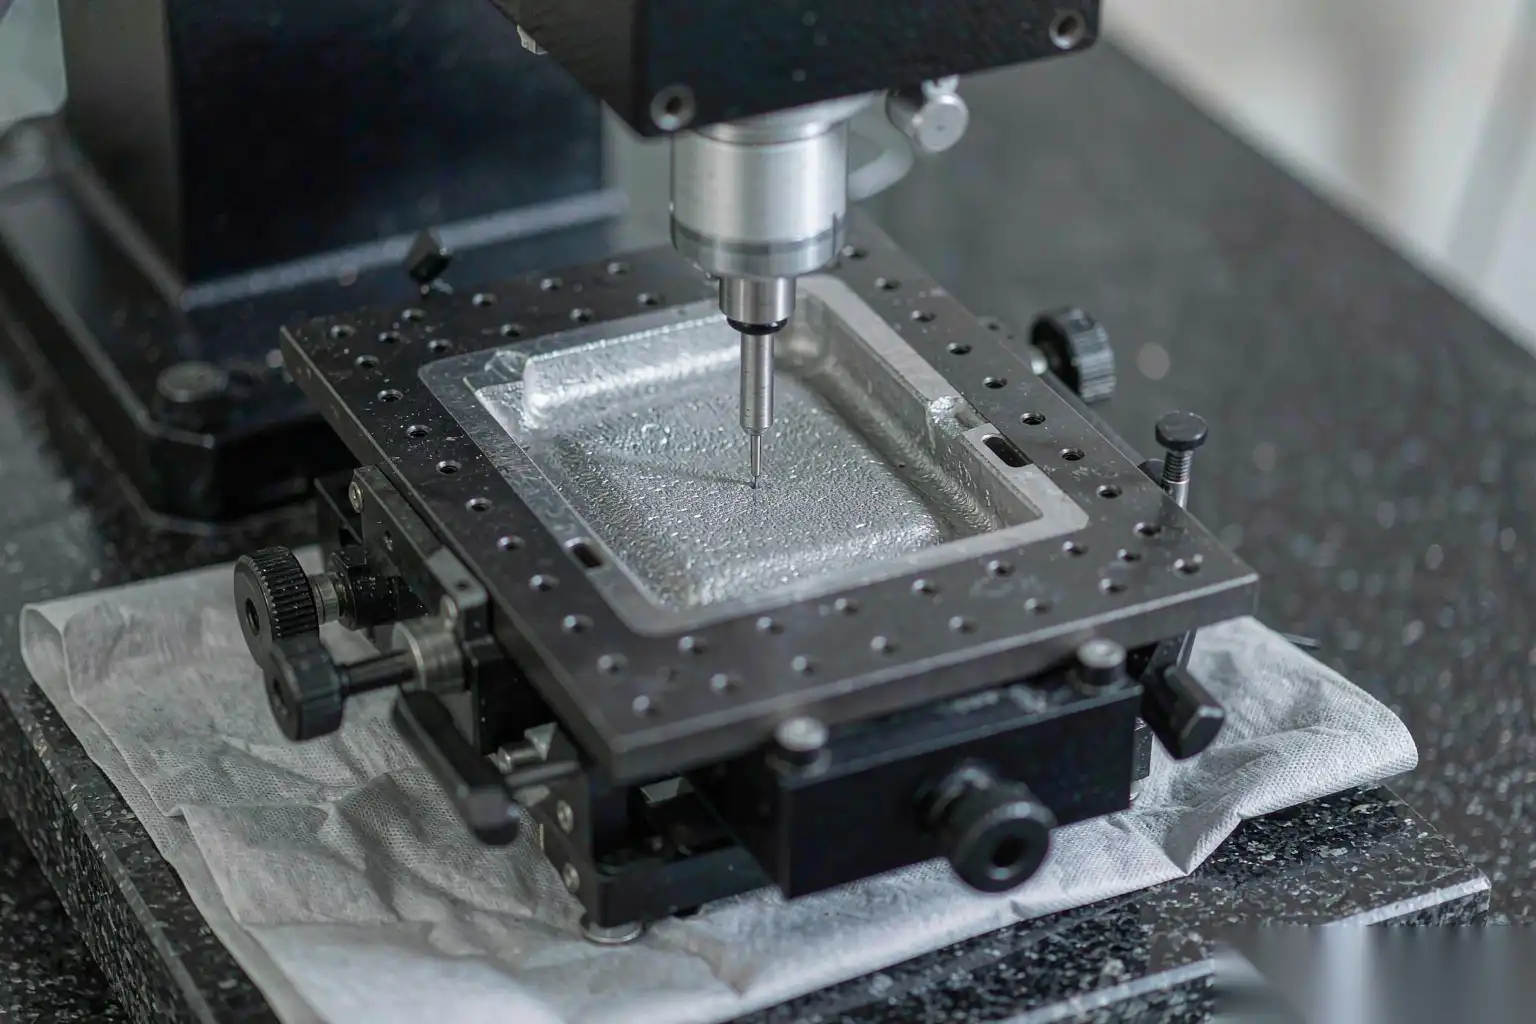
- Контактный профилометр: стандартный метод, использует стилус, перемещающийся по поверхности
- Оптический профилометр: бесконтактный, использует интерференцию света
- Визуальное сравнение: сравнение с эталонным образцом, субъективно
- Атомно-силовая микроскопия (AFM): для очень гладких поверхностей, дорого
Отбор проб
Для литой детали измерьте Ra в нескольких точках, чтобы получить репрезентативное значение. Общая практика:
- 3-5 измерений на деталь в определённых точках
- Сообщайте среднее значение и диапазон (не только среднее)
- Определите местоположение каждого измерения на чертеже или в плане контроля
Критерии приемки
Для большинства литых деталей критерий приемки:
- Средний Ra в пределах спецификации
- Ни одно отдельное измерение не превышает 1,5-кратное значение заданного Ra (пики шероховатости)
- Отсутствие видимых дефектов (царапины, ямы, включения)
Для критичных косметических деталей могут применяться дополнительные критерии (отсутствие видимых дефектов при определённом освещении, однородность цвета и т.д.).
Как снизить стоимость отделки поверхности
Для косметических деталей стоимость достижения определённой отделки может быть значительной. Способы снижения стоимости:
- Расслабьте спецификацию Ra где функция это позволяет. Ra 0,8 мкм значительно дешевле, чем Ra 0,2 мкм.
- Укажите различные отделки на разных поверхностях. Скрытые поверхности могут быть как отлитые, так и после обработки.
- Используйте естественный цвет сплава (прозрачное анодирование) вместо окрашенного цвета (который менее хорошо скрывает дефекты поверхности).
- Выбирайте более гладкий сплав для отливки. A384 обеспечивает более гладкую отливку по сравнению с A380.
- Используйте текстурированную поверхность штампа (ЭДМ, химическое травление) для матовых отделок вместо полировки.
- Инвестируйте в полировку штампа. Хорошо отполированный штамп производит более гладкие отливки, уменьшая объем доводочных работ.
Измерение и отчетность о качестве поверхности в производстве
Спецификация по отделке поверхности зависит от практики измерения, и большинство споров связано не с поверхностью, а с измерением. Три правила делают число надежным. Во-первых, закрепите инструмент и его параметры в плане инспекции: контактный профилометр с заданным срезом и длиной оценки, или оптический прибор с такими же настройками — потому что Ra, измеренное с срезом 0,25 мм, не сравнимо с Ra, измеренным при 2,5 мм, и оба являются допустимыми числами. Во-вторых, закрепите места измерения: отметьте три-пять определенных точек на чертеже, соответствующих ориентации детали в эксплуатации, и зафиксируйте каждое значение — одна средняя величина скрывает локализованный шероховатый участок, который становится причиной жалобы клиента. В-третьих, закрепите направление относительно последнего прохода шлифовки, поскольку измерение поверхности, отполированной в поперечном направлении, показывает более грубую поверхность, чем вдоль него.
Калибровка закрывает цикл: профилометр, проверяемый еженедельно по эталонному образцу, — это инструмент; проверяемый ежегодно — гипотеза.
Дисциплина отчетности важна так же, как и дисциплина измерений. Передавайте значения вместе с деталями — с указанием места, инструмента и даты — и разногласия сокращаются до случаев, которые действительно заслуживают спора.
Машины DZ работают внутри этого цикла. Наши ячейки полировки квалифицированы не по внешнему виду первой партии, а по отслеживаемым трендам Ra по производственным сериям, измеряемым в фиксированных точках с фиксированными параметрами, и наши клиенты получают эти тренды вместе с поставками. Когда и ячейка отделки, и входящий контроль клиента измеряют одинаково, “отделка сместилась” перестает быть предметом спора и превращается в точку данных — обычно с причиной, установленной в ту же неделю.
Краткий пример хорошего обозначения отделки
Объединим руководство в один конкретный пример: лицевая сторона корпуса для потребителя указана как “Ra 0.8 максимум, измерено в трех точках, показанных на чертеже, срез 0.8 мм, измерено параллельно последнему проходу шлифовки, после полировки и перед анодированием типа II, черное, матовое; эталонный образец DZ-A-1147”. Каждый элемент этого предложения выполняет свою функцию: числовой предел определяет приемлемость, точки измерения предотвращают выборочные измерения, срез делает значения сравнимыми в лабораториях, направление устраняет неоднозначность анизотропии, стадия процесса указывает, на каком этапе цепочки применяется проверка, а эталонный образец заменяет абзац прилагательных физическим объектом, который можно держать в руках.
Сравните это с обозначением, которое оно заменяет: “Поверхность должна быть гладкой и однородной”. Первое предложение занимает десять минут на написание и предотвращает год споров. Второе — ничего не стоит написать и гарантирует хотя бы один спор.
Часто задаваемые вопросы о поверхности литого под давлением металла
Какое типичное поверхность после литья для A380?
Ra 1,6-6,3 мкм (64-250 мкин). Точное значение зависит от поверхности формы, сплава, параметров процесса и места на детали. Эстетические поверхности обычно 1,6-3,2 мкм; менее эстетичные поверхности — 3,2-6,3 мкм.
Можно ли добиться зеркальной отделки на литой алюминиевой детали?
Да, с помощью многоступенчатой полировки и шлифовки. Процесс включает: зернистость 80-120 для удаления дефектов поверхности, 220-320 для уточнения, 400-600 для сглаживания, затем полировка с использованием полировальной пасты для финального блеска. Ожидайте 30-60 минут на квадратный метр поверхности при ручной работе.
В чем разница между Ra и RMS?
RMS примерно в 1,11 раза больше Ra. Эти стандарты измеряют схожие свойства поверхности, но используют разные математические формулы. Новые спецификации должны использовать Ra.
Можно ли указать текстурированную отделку для литых деталей?
Да. Текстурированные отделки (текстура EDM, химическое травление, пескоструй) обычно используются для матовых или противослепительных поверхностей. Указывайте глубину и узор текстуры, а не только Ra.
Стратегия реалистичной отделки поверхности
Правильная стратегия отделки поверхности зависит от функции детали, внешнего вида и целевой стоимости:
- Скрытые детали: указать “после литья, отделка не требуется” — экономия стоимости
- Промышленные детали: указать “после литья, легкая пескоструйная обработка для внешнего вида” — минимальная стоимость
- Потребительские детали: указать “отполировать до Ra 0,8 мкм, затем анодировать или покрыть порошковой краской” — умеренная стоимость
- Премиальные потребительские детали: указать “отполировать до Ra 0,4 мкм, затем анодировать типа II с цветом” — более высокая стоимость
- Отражающие детали: укажите “полировка до Ra 0,1 мкм, затем хромирование” — самый дорогой вариант
Стоимость значительно увеличивается по мере ужесточения требований к Ra. Укажите самый мягкий допустимый уровень отделки поверхности.
В DZ Smart Manufacturing наши роботизированные ячейки полировки обеспечивают стабильное качество поверхности для литых деталей в сферах потребительских товаров, промышленности и автомобильной промышленности. Если вы указываете требования к отделке поверхности для новой литой детали и хотите получить обратную связь о достижимости и стоимости, наша инженерная команда сможет просмотреть ваш чертеж и дать рекомендации по отделке.
Смотрите наши автоматизированные решения по полировке и отделке



