


Las fundiciones de zinc a presión con acabado en cromo plateado parecen impresionantes en el showroom y despiadadas en la línea de galvanoplastia. La pieza en sí se funde con micrones de la plantilla, pero la superficie que ve el tanque de galvanoplastia aún lleva líneas de separación, restos de compuerta, micro-burrs y una fina capa de óxido del ciclo de fundición. Omitir el trabajo de preparación y el cromo amplifica cada defecto: un arañazo de 0,05 mm se convierte en una línea oscura bajo el níquel brillante, un micro-burr en un hoyo, y la tasa de rechazo aumenta más allá de los dígitos simples, donde el galvanizador debe obtener ganancias.
Para las piezas de Zamak 3 y Zamak 5, el trabajo de preparación sigue una secuencia clara: recortar compuertas y sobrantes, eliminar líneas de separación, suavizar cualquier defecto superficial, luego pulir progresivamente hasta alcanzar el acabado que especifica la norma, y finalmente transferir a la línea de galvanoplastia con una superficie limpia y seca. La etapa de pulido es donde la mayoría de los galvanizadores de Zamak pierden horas y dinero. Realizado a mano, es lento e inconsistente. Realizado en una celda robótica, se vuelve predecible y rápido.
Montajes comunes de galvanoplastia para fundiciones de zinc
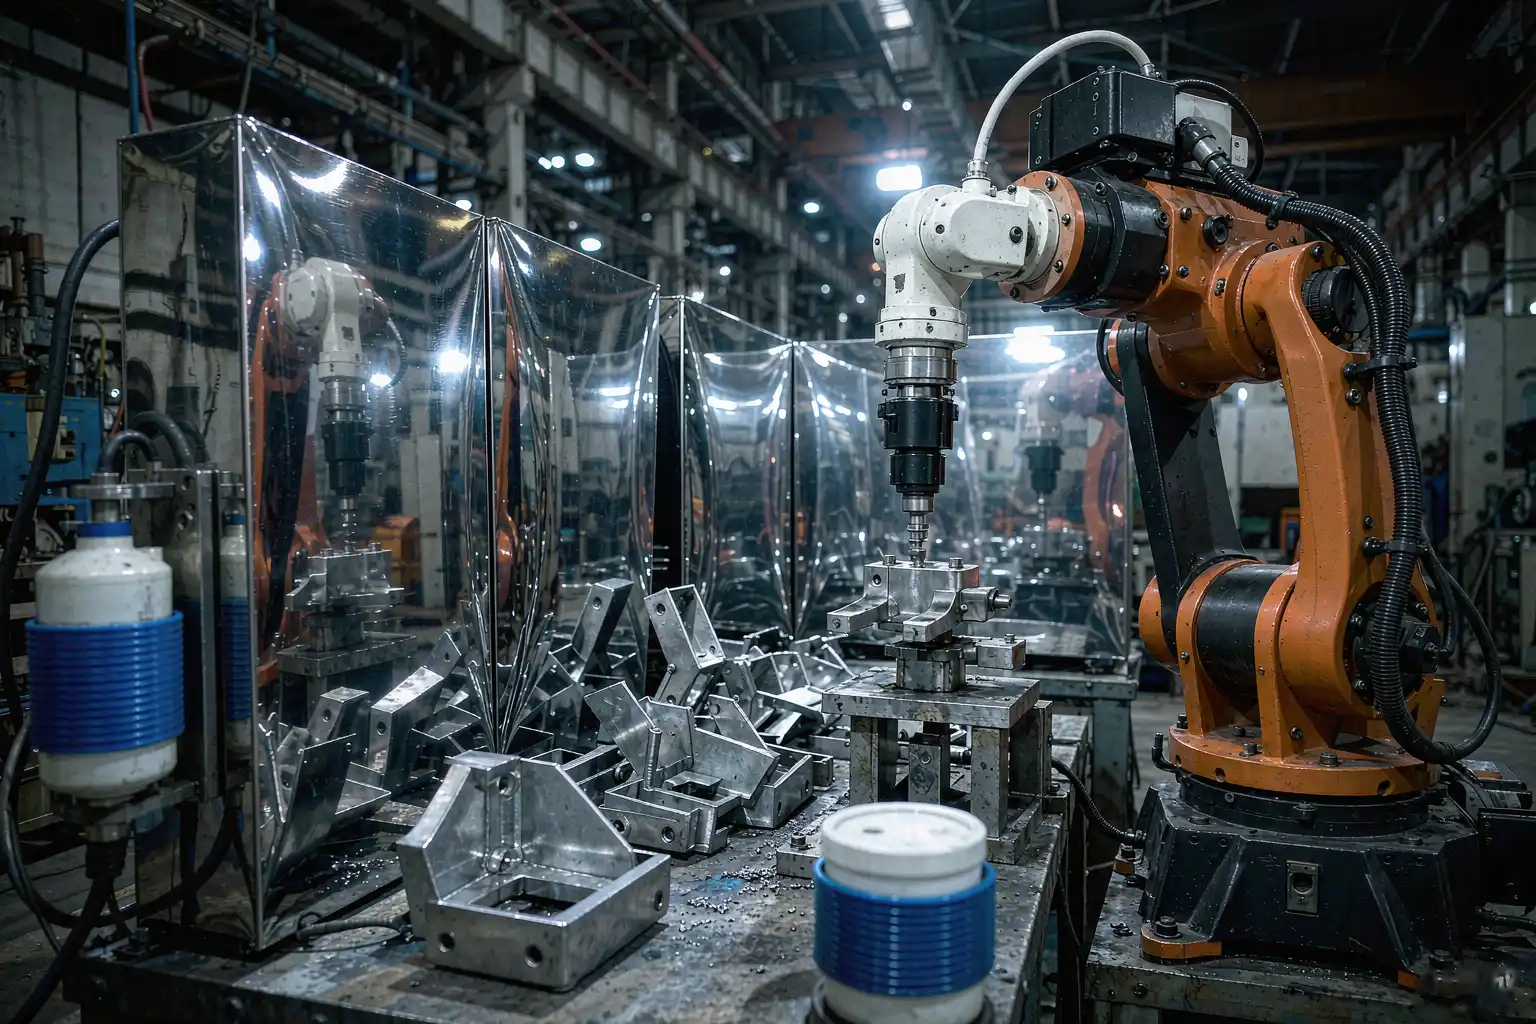
La mayoría de las piezas decorativas de zinc se envían con un montaje de galvanoplastia de múltiples capas. La secuencia exacta depende de la especificación, pero un montaje típico de herrajes de baño se ve así:
| Capa | Propósito | Espesor típico |
|---|---|---|
| Cobre | Nivelación, cobertura de micro-porosidad | 8 a 20 µm |
| Níquel brillante | Reflectividad, ductilidad | 8 a 15 µm |
| Níquel satinado opcional | Aspecto cepillado | 2 a 5 µm |
| Cromo | Desgaste, pátina, color | 0,1 a 0,5 µm |
La capa de cobre es la trabajadora principal. Llena la porosidad y proporciona al níquel una base suave. Sin suficiente cobre, el cromo parece moteado en muchas piezas donde varía la porosidad. Con demasiado cobre, la pieza se siente blanda después del plating y las tolerancias dimensionales se desvían.
Para piezas funcionales ( cerraduras de puertas, carcasas eléctricas) la capa a menudo elimina el níquel brillante y utiliza un níquel satinado o mate más grueso, además de un delgado reflejo de cromo. Para el acabado exterior de automoción, la capa añade una capa de níquel microporoso o microcrackeado sobre el níquel brillante para distribuir la corrosión cuando el cromo eventualmente sufre un golpe de piedra.
Preparación de la superficie antes del plating
El platador recibe fundiciones que han sido desbastadas, desbastadas con rebabas y pre-polidas. El trabajo de preparación se divide en cuatro familias:
- Desbaste mecánico y eliminación de las rebabas — generalmente una amoladora de banda o una operación de tambor para piezas pequeñas. Para Zamak, la rebaba es pequeña y la aleación es blanda, por lo que este paso es rápido.
- Eliminación de la línea de separación — un paso crítico que es invisible en una pieza terminada. El platador ve la línea de separación como una cresta de 0,1 a 0,3 mm que recorre la pieza. Se elimina con lijado en banda o un pulido lateral en una celda robótica.
- Mezcla de defectos — pequeños defectos superficiales (soldaduras frías, líneas de flujo) se mezclan con un pequeño punto abrasivo o a mano. La mezcla automatizada es más difícil; la mayoría de los platadores todavía lo hacen a mano porque la geometría varía.
- Pulido progresivo — pasando de 180 a 400, 600 y 1200 granos (o grados equivalentes de scotch-brite), luego a una rueda de pulido con compuesto de corte, y finalmente a una rueda de acabado con compuesto de coloración.
Los pasos 1 y 2 son muy adecuados para celdas robóticas de desbarbado. El paso 3 todavía es mayormente manual. El paso 4 — el pulido en varias etapas — es donde una celda robótica justifica su inversión, porque cada etapa debe hacerse de manera consistente en cada pieza.
Grados de pulido y abrillantado
Los grados de pulido para la preparación del plating generalmente se describen en tres pasos:
- Corte — elimina los arañazos profundos de lijado, dejando un acabado uniforme de 320 a 400 de grano. Se realiza con una rueda de algodón cosida y un compuesto de corte (tripoli o equivalente).
- Color — elimina los arañazos del corte, dejando un acabado de alto brillo listo para el plating. Se realiza con una rueda de algodón suelta y un compuesto de coloración (rouge blanco o equivalente).
- Limpieza final — para piezas de grado espejo, un pulido final con una rueda de algodón suave y un compuesto de acabado elimina la última neblina.
El grado depende de la especificación. Un acabado en níquel satinado solo necesita un lijado uniforme de 400 granos. Una especificación de cromo brillante en un grifo de baño requiere el secuenciado completo de corte y color, además de un último paño. Saltarse pasos en el proceso de color es la causa más común de rechazos en el plating: el cromo amplifica cualquier neblina residual.
Automatización del Pulido de Preparación de Plating
Las células de pulido robótico construidas alrededor del flujo de trabajo de preparación de plating ofrecen un retorno de inversión más rápido que la mayoría de las células de acabado porque la mano de obra para el pulido manual está disminuyendo y el costo de rechazo es alto. La disposición de la célula generalmente tiene de tres a seis estaciones:
| Estación | Operación | Rueda / abrasivo |
| 1 | Remoción de puerta | Amoladora de banda, de 80 a 120 granos |
| 2 | Línea de separación | Banda o rueda, 180 granos |
| 3 | Corte | Algodón cosido, compuesto de corte |
| 4 | Color | Algodón suelto, compuesto de coloración |
| 5 | Limpieza final | Algodón suave, compuesto de acabado |
| 6 | Lavado y secado | Lavado acuoso, secado con aire caliente |
Una platera de volumen medio que procesa entre 50,000 y 200,000 piezas al mes verá cómo una célula robótica reemplaza de seis a diez pulidoras manuales, mantiene un grado de acabado más ajustado y reduce aproximadamente a la mitad la tasa de rechazo. La recuperación de la inversión suele situarse entre 12 y 24 meses, dependiendo de las tarifas laborales y el costo de rechazo. El mayor ahorro oculto es la reducción en la rotación de personal especializado que todos los plateros suelen quejarse.
Defectos y Rechazos
El tanque de plating convierte los defectos de preparación en rechazos. Los defectos más comunes en la línea de plating, y el paso de preparación que los controla, son:
- Cromo descascarado — casi siempre un problema de preparación. Residuo de compuesto, aceite o humedad en la superficie rompe la adhesión. Solución: mejor lavado entre pulido y placa, menor tiempo de transferencia.
- Pitting — micro-porosidad en la fundición que el pulido abrió. Solución: capa de cobre más gruesa, mejor mezcla del pulido para sellar el poro.
- Niebla bajo cromo — el paso de color no se completó completamente. Solución: mayor tiempo en la rueda de color, compuesto fresco, presentación consistente de la pieza.
- Fantasma en la línea de separación — la línea de separación no fue eliminada antes del plating. Solución: estación de línea de separación más agresiva, o mover la estación antes en la celda.
Cada defecto cuesta a la platera la pieza más los productos químicos de galvanoplastia más la mano de obra de inspección. Una tasa de rechazo del 2% en cromo en una línea de alto volumen representa un costo anual de seis cifras. Una reducción del 1% por automatización generalmente cubre la celda.
Costo y Retorno de Inversión
Una celda robótica de preparación para galvanoplastia cuesta más que una celda de acabado general debido a las estaciones de lavado y secado y a la especificación de acabado más estricta. Los rangos presupuestarios para una celda de tres estaciones se sitúan aproximadamente en:
| Artículo | Rango |
| Hardware de la celda (robot + herramientas + fijaciones) | $80,000 a $160,000 |
| Lavado y secado | $15,000 a $30,000 |
| Fijaciones y programación | $10,000 a $25,000 |
| Instalación e integración | $10,000 a $20,000 |
| Total | $115,000 a $235,000 |
En una operación de 100,000 piezas al mes, reemplazar seis buffers manuales a tarifas laborales completamente cargadas se recupera en 14 a 22 meses en la mayoría de los mercados. Añade la reducción en rechazos y el período de recuperación se acorta aún más. Una plateadora que trabaja con una mezcla de piezas de Zamak y latón generalmente puede integrar la celda en una línea de galvanoplastia existente sin una reconfiguración importante.
La especificación es la restricción más difícil. Una especificación de cromo de grado espejo necesita un paso de color que todavía es difícil de hacer bien con un robot — la mayoría de las celdas vienen con estaciones de color manuales y solo las automatizadas se reducen. Las plateadoras que trabajan con una especificación satín o mate pueden automatizar de manera más agresiva y ver un retorno de inversión más rápido.
Tomando la decisión
La preparación para la galvanoplastia es el lugar adecuado para automatizar en una plateadora que trabaja con piezas de Zamak en volumen, con una especificación consistente y un mercado laboral que se está ajustando. Las especificaciones satín y mate son ganancias fáciles. Las especificaciones de cromo brillante necesitan un despliegue cuidadoso estación por estación y una disposición a mantener un banco manual para los trabajos de color más difíciles.
Para un platero que realiza bajo volumen o una amplia variedad de piezas, la celda es más difícil de justificar. Un banco manual con algunos buenos buffers sigue siendo la configuración más flexible. La economía solo cambia cuando tanto el número de piezas como el costo de rechazo aumentan juntos.
El primer paso es el mismo que para cualquier inversión en acabado: recopilar tres meses de rechazos en el plating, contar los rechazos que provienen de defectos en la preparación y valorarlos. Si el precio de los rechazos supera el costo de una celda parcial, la celda tiene un caso de negocio antes de que llegue cualquier proveedor.
Una verdadera celda de preparación para el plating en la práctica
Un platero de tamaño medio en el área de Barcelona procesa aproximadamente 120,000 piezas de Zamak al mes, incluyendo manijas de grifos, acabados de cañerías y soportes de ducha. El platero utilizaba una línea manual de ocho operadores alimentando una línea de plating de tres estaciones. La tasa de rechazo en cromo brillante rondaba el 3.5%, principalmente por inconsistencias en el paso de color entre operadores.
El platero instaló una celda robótica de seis estaciones que cubre la eliminación de puertas, la eliminación de línea de separación, pulido de reducción, pulido de color, limpieza final y lavado acuoso. La celda reemplazó a seis de los ocho operadores; los dos restantes operaban el banco manual para piezas especiales y el paso de color en piezas donde la geometría derrotaba al robot. La tasa de rechazo bajó a 1.4% en cuatro meses desde la puesta en marcha. El platero recuperó el costo de la celda en diecinueve meses solo con los ahorros en mano de obra y la reducción de rechazos, antes de contar el beneficio de consistencia que provino de trabajar con la misma especificación de acabado en cada pieza.
La mayor sorpresa del platero no fue el ahorro en mano de obra ni la reducción de rechazos. Fue la disminución del problema de rotación en el banco de trabajo especializado. Antes de la celda, el platero estaba constantemente reclutando y capacitando a buffers manuales. Después de la celda, el trabajo en el banco se convirtió en un oficio especializado en lugar de un trabajo de nivel inicial, y la rotación en el banco bajó a cifras de un solo dígito anual.
La lección es que la automatización en la preparación del plating no es solo una estrategia de reducción de costos. Es una estrategia para la fuerza laboral, y el beneficio para la fuerza laboral a menudo se manifiesta más rápido que la línea de costos.



