


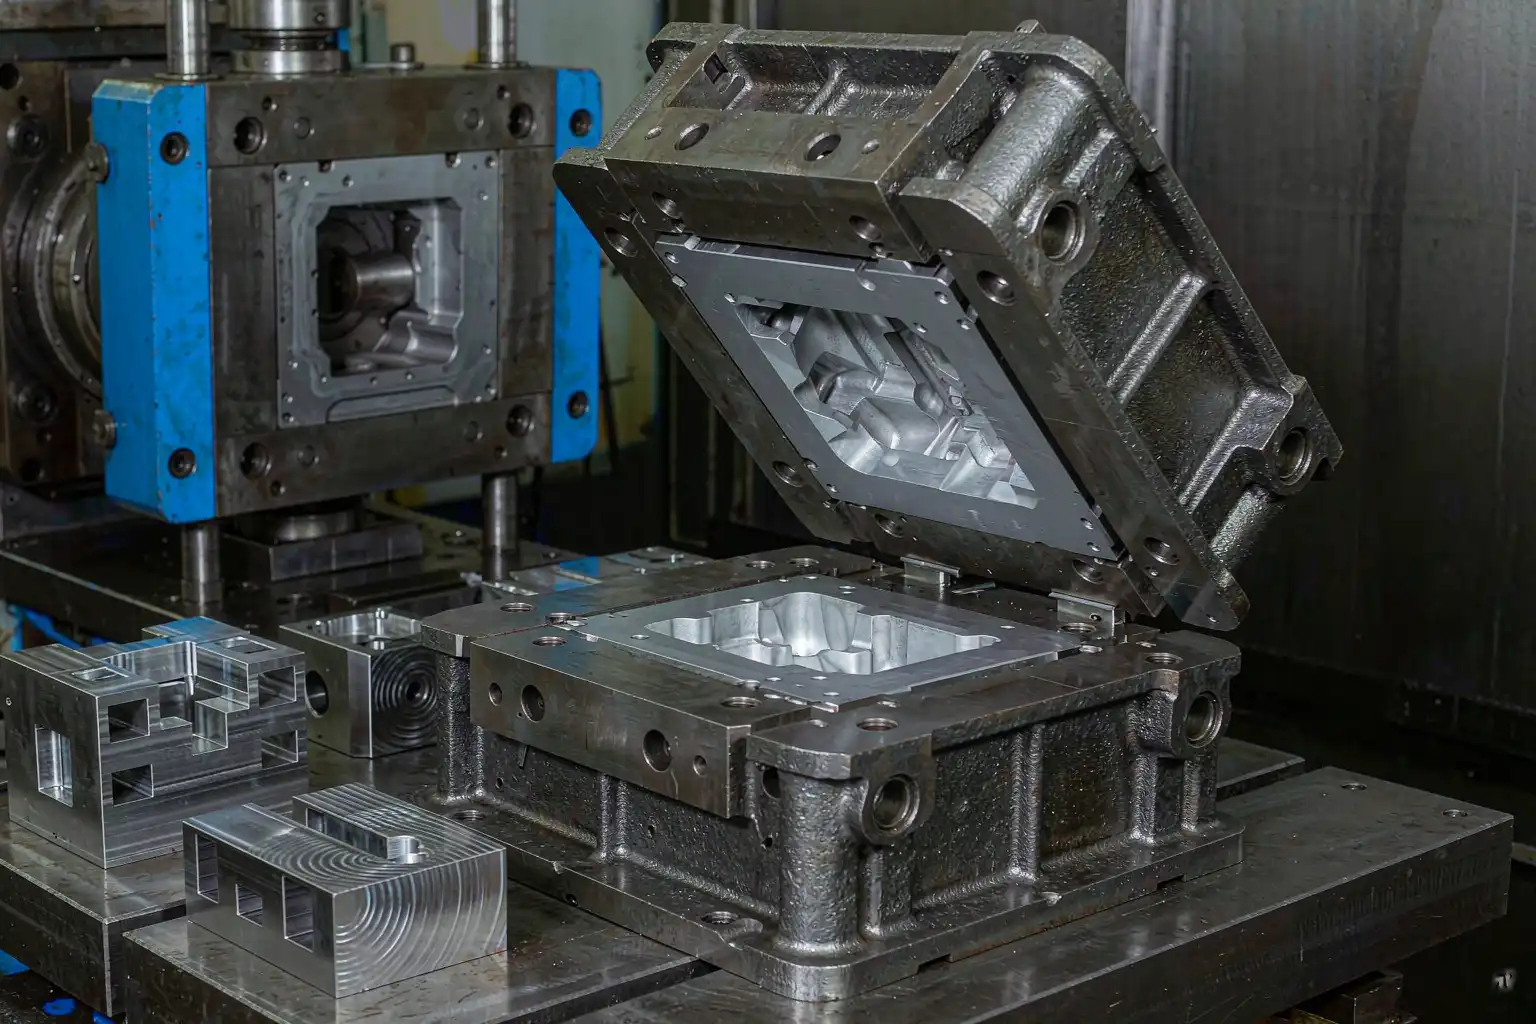
Литьё цинка под давлением при низких температурах иInjection pressures ниже, чем у алюминия или магния. Расплавленный Zamak находится при температуре около 410-430 °C против 660 °C для алюминия, а давление впрыска примерно вдвое меньше. Результат — более щадящая обработка инструмента. Правильно спроектованная форма для Zamak 3 или Zamak 5 обычно выдерживает миллион отливов без значительной переработки. Хорошо спроектированная форма на стабильной основе может работать пять миллионов отливов. Эта долговечность — одна из причин, по которой цинк конкурентоспособен с пластиковой литьём под давлением для средних объёмов производства.
Дружелюбие не бесплатно. Те же низкие температура и давление, которые продлевают срок службы инструмента, также означают, что дефекты литья, такие как пайка, эрозия, тепловое трещинообразование, проявляются медленнее. Форма с плохим охлаждением всё ещё работает, но делает плохие детали. Форма с плохой системой подачи материала производит одни и те же плохие детали на каждом цикле. Правила проектирования для цинка сосредоточены на плавном заполнении полости металлом и постоянном отвлечении тепла, а не на выживании в суровых условиях.
Выбор инструментальной стали

Две основные стали, используемые для инструментов из цинка:
| Сталь | Типичное использование | Твердость | Примечания |
|---|---|---|---|
| P20 (предварительно закалённая) | Полости для коротких и средних серий | 30-36 HRC | Обрабатываемая, без термообработки после обработки |
| H13 | Полости для длинных серий, направляющие, ядра | 48-52 HRC | Более твёрдая, износостойкая, сложнее обрабатывать |
| S7 | Направляющие, эксцентриковые пальцы | 54-58 HRC | Устойчивая к ударам, выдерживает нагрузки |
Для деталей из Zamak 3 и Zamak 5 с объёмами до 500 000 отливов по умолчанию используется P20. Предварительно закалённое состояние легко обрабатывается, полости можно вырезать на стандартном CNC, и форма готова к эксплуатации без цикла термообработки, который мог бы исказить полость. Для более длинных серий или деталей с тонкими стенками, где износ стали важен, стоит выбрать полости H13, несмотря на дополнительные затраты на обработку. Для направляющих и износостойких деталей лучше подходит S7, он лучше держит кромку и лучше переносит удары, чем H13.
Некоторые особенности, связанные с цинком, важны при выборе стали:
- Избегайте инструментальных сталей, содержащих медь (например, P20 с добавками меди). Расплавленный цинк растворяет медь, оставляя шероховатую поверхность полости и загрязняя отливку.
- Поддерживайте отделку поверхности полости на уровне SPI-A2 или лучше. Zamak напрямую воспроизводит отделку полости, и более грубая отделка означает больше работы по полировке на каждой детали.
- Твердо закалите углы и тонкие элементы. Мягкие углы округляются под давлением впрыска и начинают образовывать заусенцы после нескольких тысяч отливов.
Дизайн расплава, каналов, переливов
Цинк легко течет и быстро застывает. Дизайн расплава для Zamak обычно больше, чем для алюминия, потому что более низкая температура означает быстрое охлаждение металла, и маленький расплав застывает раньше, чем полость полностью заполняется. Типовая толщина расплава для средней детали из Zamak составляет 1,5–2,5 мм, против 0,8–1,5 мм для аналогичной детали из алюминия.
Система расплава должна быть:
- Холодной камерой стиль, с размером расплава, рассчитанным на заполнение полости за менее чем 0,1 секунды.
- Уравновешенной для многокамерных форм, чтобы каждая камера заполнялась одновременно. Неуравновешенные расплавы вызывают короткие заливки в недозаполненной камере.
- Вентелированной в конце заполнения, с переливными колодцами, рассчитанными на улавливание воздуха, вытесняемого цинком. Без переливов воздух сжимается и вызывает пористость или недозаполнения на дальнем конце детали.
Расположение расплава важнее для отделки, чем для заполнения. Расплав на видимой поверхности оставляет след, который нужно шлифовать. Расплав на невидимой поверхности (задняя часть ручки, внутренняя часть корпуса) позволяет пропустить этап шлифовки расплава. Для деталей, предназначенных для яркого хромирования, расположение расплава — это решение, связанное с гальваникой так же, как и с литьем.
Конфигурация охлаждения
Охлаждение — самый важный фактор, определяющий время цикла и качество отливки из цинка. Правило — время цикла для детали из Zamak примерно равно времени охлаждения самой толстой секции до температуры извлечения. При хорошем охлаждении стена толщиной 3 мм отливается примерно за 12–18 секунд. Стена толщиной 6 мм отливается за 30–50 секунд. Плохо охлажденная стена толщиной 6 мм может занять две минуты или больше, что является разницей между прибыльной формой и музейным экспонатом.
Правила конфигурации охлаждения:
- Охлаждающие каналы как можно ближе к поверхности полости. Канал на 10 мм ниже поверхности гораздо эффективнее, чем на 20 мм. В то же время, слишком близкое расположение каналов может оставить следы на поверхности отливки или привести к трещинам под давлением.
- Перегородки или пузырьки для глубоких ядер. Глубокое ядро не может быть охлаждено прямым каналом. Необходим диффузор (плита, которая отклоняет воду вокруг ядра) или пузырь (входная трубка, направленная на ядро).
- Конформное охлаждение для инструментов с высоким объемом производства. Конформные каналы, повторяющие контур полости, на 30-50% более эффективны, чем прямые сверленные каналы. Стоимость — это вставка, изготовленная методом аддитивного производства, которая окупается только при длительном использовании инструмента.
- Отдельные зоны охлаждения для слайдов и полостей. Охлаждение слайдов отличается от охлаждения основной полости. Если они разделяют цепь, слайд перегревается или полость охлаждается слишком сильно, что недопустимо.
Системы извлечения и слайдовые системы
Замак сжимается примерно на 0,1-0,15% при затвердевании, что примерно вдвое меньше усадки алюминия. Меньшая усадка означает, что детали дольше остаются в полости при температуре извлечения, что хорошо для размерной стабильности, но система извлечения должна аккуратно отделять деталь от стенки полости.
Правила системы извлечения:
- Пины для извлечения в толстых участках. Деталь прилипает к стенке полости там, где масса самая большая. Размещайте пины там, где стенка толстая, а деталь жесткая.
- Распорные пластины для тонкостенных деталей. Тонкие детали деформируются под действием пинов для извлечения. Распорная пластина равномерно вытесняет деталь из полости и предотвращает искажения.
- Слайды для боковых действий. Боковые действия для функций бокового действия. Слайд, плохо охлаждаемый, будет заедать после нескольких тысяч отливов. Слайд, плохо смазываемый, поцарапает полость.
- Пружины возврата пинов для извлечения, а не просто пружины. Пружины возврата изнашиваются со временем. Положительный возврат (механическая связь) более надежен.
Срок службы и обслуживание формы
Хорошо спроектированная форма из замака прослужит от миллиона до трех миллионов отливов, прежде чем потребуется повторная обработка полости. Первым изнашивается обычно зона затвора, которая испытывает наибольшие термические циклы. Вторым — углы полости. Третьим — пины для извлечения, которые подвергаются ударным нагрузкам при каждом цикле.
План профилактического обслуживания значительно увеличивает срок службы. План выглядит следующим образом:
| Интервал | Действие | |
| Ежедневно | Распылитель смазки, проверка выброса | |
| Еженедельно | Полировка области литника, проверка на пайку | |
| Ежемесячно | Проверка каналов охлаждения на наличие накипи | |
| Ежеквартально | Тяните слайды, полируйте изношенные поверхности | |
| 500 000 выстрелов | Повторная обработка области литника | |
| 1 000 000 выстрелов | Полная полировка полости |
Литейщик, пропускающий еженедельную полировку литника, обычно замечает начало пайки у литника и её распространение по полости за несколько сотен тысяч выстрелов. Решение — пятиминутная полировка, а не повторная обработка полости.
Общие дефекты из-за плохого проектирования формы
Большинство дефектов литья из цинка связаны с проектированием формы, а не с сплавом или станком. Самые распространённые и их исправление в проектировании:
- Непровары — металл застывает раньше, чем заполняется полость. Исправление: более толстый литник, более горячий пресс, более быстрое впрыскивание.
- Облой — полость раскрывается под давлением. Исправление: больше усилия зажима, больший плита, более твёрдая сталь полости, более плотное соединение слайдов.
- Пайка — цинк прилипает к стенке полости. Исправление: лучшее качество стали полости, полированная поверхность полости, правильное средство для снятия с формы, сбалансированное охлаждение.
- Пористость — воздух застревает в полости. Исправление: лучшее вентиляция, больше перепусков, более быстрое впрыскивание, сбалансированные каналы.
- Искажение при выбросе — неравномерное охлаждение. Решение: сбалансированное охлаждение, более длительное время охлаждения, выброс при однородной температуре.
Каждая дефектная ситуация имеет быстрый путь определения причины. Быстрая проверка за пять минут журнала цикла, температуры охлаждающей воды и области ворот обычно сводит её к одному из вышеуказанных правил проектирования.
Принятие решения
Литье из цинка вознаграждает предприятия, которые инвестируют в проектирование инструмента на начальном этапе. Формовка является самым важным фактором, определяющим качество детали, цикл производства и уровень брака, и один и тот же инструмент работает годами. Экономия на инструментальной стали, расположении системы охлаждения или конструкции распашки проявляется в отбраковке покрытий через шесть месяцев, когда инструмент уже в производстве, и исправление его стоит дорого.
Первый шаг такой же, как и при любой инвестиции в инструмент: возьмите чертеж детали, нарисуйте расположение полости и попросите дизайнера инструмента проверить расположение распашки, систему охлаждения и систему извлечения перед тем, как резать сталь. 30-минутный обзор на этом этапе экономит 30-дневный цикл переделки позже.
Для предприятий, уже использующих инструменты из цинка с замком из цамак, аудит прост: возьмите данные о браке за последний квартал, подсчитайте те, что связаны с проектом формы, и оцените их стоимость. Если цена превышает стоимость повторной обработки или модернизации системы охлаждения, у модернизации есть бизнес-обоснование, прежде чем появится любой поставщик.
Модернизация формы производителя аппаратных средств
Производитель дверных замков в регионе Сямэнь уже девять лет использовал одну и ту же форму из цамак 5 для рычагов. Объем производства составлял примерно 800 000 деталей в год. Исходный инструмент был из стали P20 с базовой прямой системой охлаждения. К седьмому году углы полости начали округляться, область распашки регулярно пригорала, а цикл увеличился с 18 до 27 секунд из-за накопления накипи в каналах охлаждения.
Производитель столкнулся с тремя вариантами: списать форму и сделать новую ($80 000), модернизировать полости с помощью вставок H13 ($28 000) или перестроить каналы охлаждения и принять износ углов ($15 000). Производитель выбрал модернизацию с вставками H13. Новые вставки вернули износ углов в норматив, область распашки практически перестала пригорать, а цикл снизился до 19 секунд — быстрее, чем у оригинальной формы, благодаря лучшей отделке поверхности новых вставок. Общая стоимость модернизации составила $28 000, а восстановленная производительность оценивается примерно в $190 000 в год за счет сокращения времени цикла и уменьшения брака. Окупаемость — менее трех месяцев.
Урок заключается в том, что модернизация формы зачастую превосходит новые инструменты, особенно для деталей, которые стабилизировались по геометрии. 30-минутный аудит формы опытным дизайнером инструмента выявит точки износа и зазоры в системе охлаждения любого инструмента, который работал более 500 000 выстрелов. Стоимость модернизации — лишь часть стоимости нового инструмента, а восстановление времени цикла обычно окупается в первый квартал.
Та же логика применима к расположению системы охлаждения. Вставка с конформным охлаждением стоит дорого как послепродажная модернизация, но хорошо спроектированный бластер или обновление пузыря стоит несколько тысяч долларов и может сократить время цикла на глубокозаглубленной детали на 20%. Аудит недорогой. Модернизация недорогая. Восстановление — нет.



