


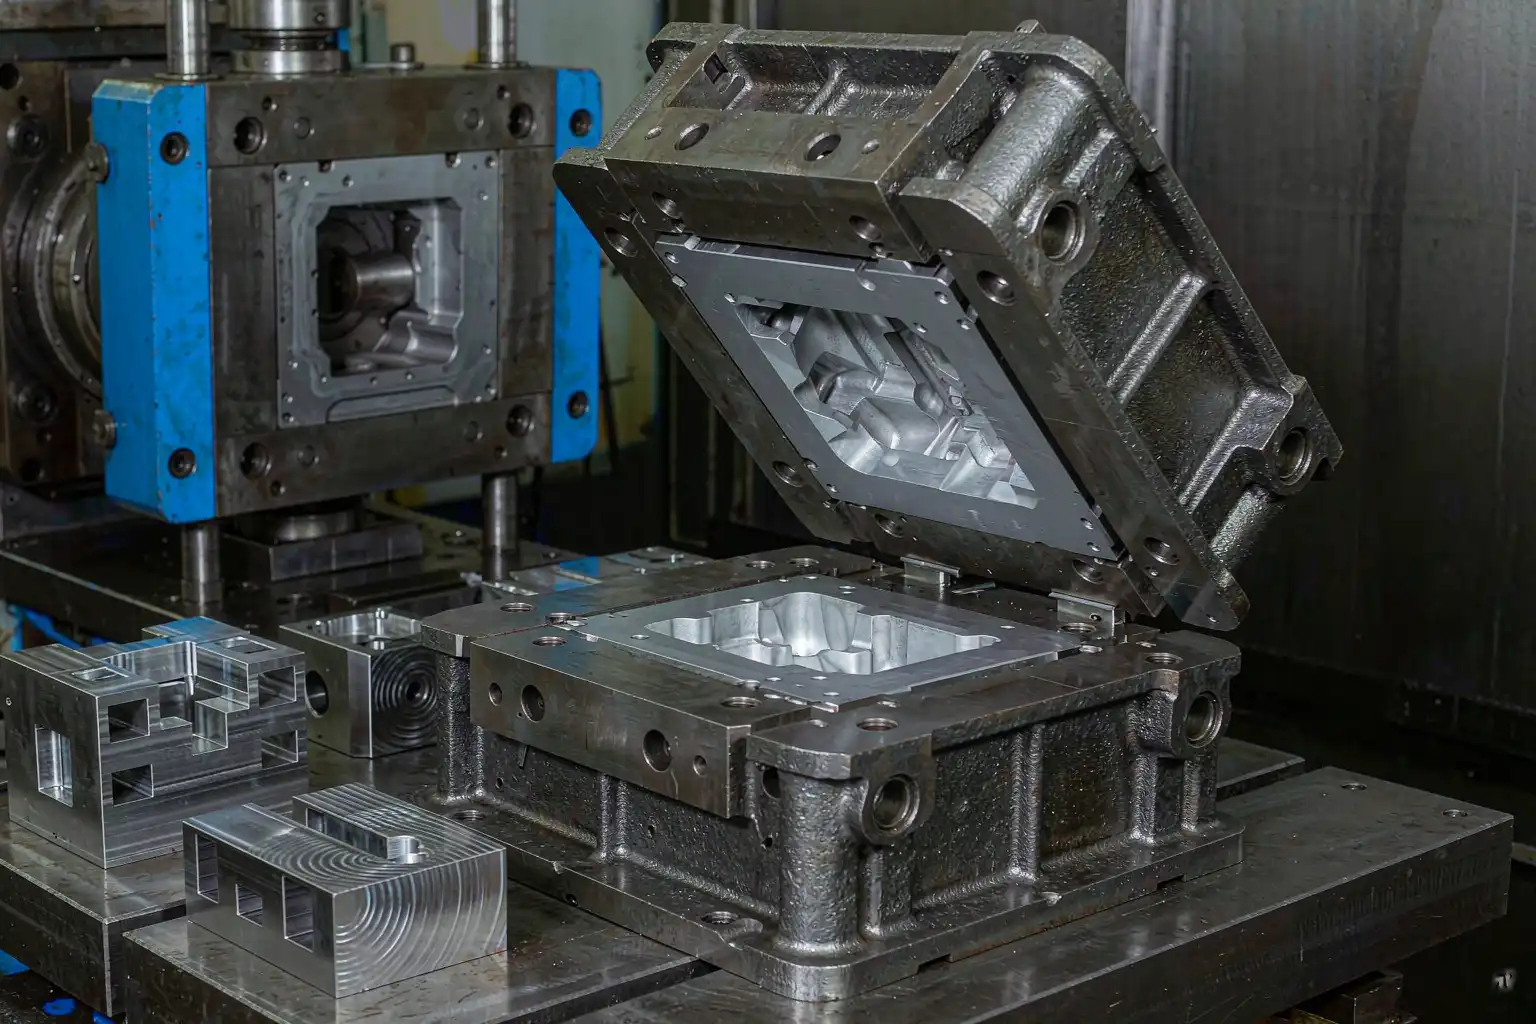
Las fundiciones a presión de zinc se realizan a temperaturas y presiones de inyección más bajas que el aluminio o el magnesio. El Zamak fundido se sitúa alrededor de 410 a 430 °C frente a los 660 °C del aluminio, y la presión de inyección es aproximadamente la mitad. El resultado es más suave para la herramienta. Un molde diseñado correctamente para Zamak 3 o Zamak 5 normalmente puede realizar un millón de disparos antes de una reparación importante. Un molde bien diseñado en una pieza estable puede realizar cinco millones de disparos. Esa larga vida es una de las razones por las que el zinc es competitivo con el moldeo por inyección de plástico para hardware de volumen medio.
La amabilidad no es gratis. La misma baja temperatura y presión que prolongan la vida útil de la herramienta también significan que los defectos de fundición que penalizan las herramientas — soldadura, erosión, agrietamiento por calor — aparecen más lentamente. Un molde que está mal enfriado todavía funciona, solo que produce piezas malas. Un molde mal gated produce las mismas piezas malas en cada ciclo. Las reglas de diseño para zinc se centran en hacer que el metal entre en la cavidad de manera suave y en eliminar el calor de manera constante, no en sobrevivir a condiciones adversas.
Selección de acero para herramientas

Los dos aceros para herramientas que cubren la mayor parte de las herramientas de Zamak son:
| Acero | Uso típico | Dureza | Notas |
|---|---|---|---|
| P20 (preendurecido) | Cavidades para producciones cortas a medias | 30 a 36 HRC | Maquinable, sin tratamiento térmico después del mecanizado |
| H13 | Cavidades para producciones largas, slides, núcleos | 48 a 52 HRC | Más duro, dura más tiempo, más difícil de mecanizar |
| S7 | Slides, pasadores de expulsión | 54 a 58 HRC | Resistente, soporta impactos |
Para piezas de Zamak 3 y Zamak 5 con tasas de producción inferiores a 500,000 disparos, P20 es la opción predeterminada. La condición preendurecida es maquinable, las cavidades se pueden cortar en un CNC estándar, y el molde está listo para usar sin un ciclo de tratamiento térmico que pueda distorsionar la cavidad. Para producciones más largas o piezas con paredes delgadas donde el desgaste del acero importa, las cavidades H13 valen el costo adicional de mecanizado. Para slides y piezas de desgaste, S7 mantiene un filo y soporta impactos mejor que H13.
Algunas advertencias específicas del zinc son importantes para la elección del acero:
- Evite aceros para herramientas con contenido de cobre (como P20 con adiciones de cobre). El zinc fundido disuelve el cobre, dejando una superficie de cavidad rugosa y contaminando la fundición.
- Mantenga el acabado de la superficie de la cavidad en SPI-A2 o mejor. El zamak replica directamente el acabado de la cavidad, y un acabado más áspero significa más trabajo de pulido en cada pieza.
- Endurezca las esquinas y las características delgadas. Las esquinas blandas se redondean bajo la presión de inyección y comienzan a producir rebabas después de unos pocos miles de disparos.
Diseño de la puerta, conducto y rebose
El zinc fluye fácilmente y se solidifica rápidamente. El diseño de la puerta para Zamak suele ser más grande que para aluminio, porque la menor temperatura hace que el metal pierda calor rápidamente y una puerta pequeña se solidifique antes de que la cavidad se llene. Un grosor típico de puerta para una pieza de Zamak de tamaño medio es de 1.5 a 2.5 mm, frente a 0.8 a 1.5 mm para una pieza equivalente de aluminio.
El sistema de conductos debe ser:
- De cámara fría estilo, con el conducto dimensionado para alimentar la cavidad en menos de 0.1 segundos.
- Balanceado para moldes de múltiples cavidades, de modo que cada cavidad se llene al mismo tiempo. Los conductos desequilibrados producen disparos cortos en la cavidad con escasez de material.
- Ventilado al final del llenado, con pozos de rebose dimensionados para captar el aire que desplaza el zinc. Sin rebose, el aire se comprime y produce porosidad o fallos en la parte más alejada del molde.
La ubicación de la puerta importa más por el acabado que por el llenado. Una puerta en una superficie visible deja una marca residual que debe ser pulida. Una puerta en una superficie no visible (la parte trasera de un mango, el interior de una carcasa) permite al platador omitir el paso de pulido de la puerta. Para piezas destinadas a cromo brillante, la ubicación de la puerta es una decisión de galvanoplastia tanto como de fundición.
Distribución de enfriamiento
El enfriamiento es el factor más determinante del tiempo de ciclo y la calidad de la fundición en una herramienta de zinc. La regla general es que el tiempo de ciclo en una pieza de Zamak equivale aproximadamente al tiempo necesario para enfriar la sección más gruesa a la temperatura de expulsión. Una pared de 3 mm se funde en unos 12 a 18 segundos con buen enfriamiento. Una pared de 6 mm se funde en 30 a 50 segundos. Una pared de 6 mm mal enfriada puede tardar dos minutos o más, lo que marca la diferencia entre un molde rentable y una pieza de museo.
Reglas para la distribución de enfriamiento:
- Canales de enfriamiento lo más cerca posible de la superficie de la cavidad. Un canal a 10 mm debajo de la superficie es mucho más efectivo que uno a 20 mm. La compensación es que los canales demasiado cercanos pueden marcar la superficie de la fundición o agrietarse bajo presión.
- Baffles o burbujas para núcleos profundos. Un núcleo profundo no puede ser enfriado por un canal recto. Se necesita un deflector (una placa que desvía el agua alrededor del núcleo) o un burbujeador (un tubo de entrada dirigido al núcleo).
- Enfriamiento conformal para herramientas de alto volumen. Los canales conformales que siguen el contorno de la cavidad son un 30 a 50% más eficientes que los canales perforados rectos. El costo es la inserción fabricada por adición, que solo resulta rentable en herramientas de producción a largo plazo.
- Zonas de enfriamiento separadas para los deslizadores y las cavidades. Los deslizadores se enfrían de manera diferente a la cavidad principal. Si comparten un circuito, el deslizador se calienta o la cavidad se enfría, lo cual no es bueno.
Sistemas de eyección y deslizadores
El Zamak se contrae aproximadamente un 0,1 a 0,15% al solidificarse, lo que es aproximadamente la mitad de la contracción del aluminio. La menor contracción significa que las piezas permanecen más tiempo en la cavidad a la temperatura de eyección, lo cual es bueno para la estabilidad dimensional, pero implica que el sistema de eyección debe mover la pieza con precisión fuera de la pared de la cavidad.
Reglas para el sistema de eyección:
- Pasadores de eyección en secciones gruesas. La pieza se adhiere a la pared de la cavidad donde la masa es mayor. Coloca los pasadores donde la pared sea gruesa y la pieza rígida.
- Placas desmoldeadoras para piezas de paredes delgadas. Las piezas delgadas se deforman bajo los pasadores de eyección. Una placa desmoldeadora empuja la pieza de manera uniforme fuera de la cavidad y evita distorsiones.
- Deslizadores para acciones laterales. Acciones laterales para características de acción lateral. Un deslizador mal enfriado se oxidará después de unos pocos miles de disparos. Un deslizador mal lubricado marcará la cavidad.
- Resortes de retorno de los pasadores de eyección, no solo resortes. Los resortes de retorno por sí solos se desgastan. Un retorno positivo (enlace mecánico) es más robusto.
Vida útil del molde y mantenimiento
Un molde de Zamak bien diseñado durará entre un millón y tres millones de disparos antes de requerir reparación de la cavidad. Lo primero que suele desgastarse es el área de la compuerta, que soporta el mayor ciclo térmico. Lo segundo son las esquinas de la cavidad. Lo tercero son los pasadores de eyección, que soportan impacto en cada ciclo.
Un programa de mantenimiento preventivo extiende la vida de manera significativa. El programa se ve así:
| Intervalo | Acción | |
| Diario | Lubricante en aerosol, verificar expulsión | |
| Semanal | Pulir área de la puerta, inspeccionar por soldadura | |
| Mensualmente | Verificar los canales de enfriamiento por sarro | |
| Trimestralmente | Extraer las guías, pulir las superficies de desgaste | |
| 500.000 disparos | Recortar el área de la puerta | |
| 1.000.000 de disparos | Repulido completo de la cavidad |
Un fundidor que omite el pulido semanal de la puerta generalmente ve que la soldadura comienza en la puerta y se extiende a la cavidad en unos pocos cientos de miles de disparos. La solución es un pulido de cinco minutos, no un recorte de cavidad.
Defectos comunes por un mal diseño del molde
La mayoría de los defectos en fundiciones de zamak se deben al diseño del molde, no a la aleación o la máquina. Los más comunes y su solución de diseño:
- Soldaduras frías — el metal se solidifica antes de que la cavidad se llene. Solución: puerta más gruesa, matriz más caliente, inyección más rápida.
- Chorro de metal — la cavidad se abre bajo presión. Solución: más fuerza de sujeción, placa más grande, acero de cavidad más duro, ajuste más preciso de la guía.
- Soldadura — el zinc se adhiere a la pared de la cavidad. Solución: mejor acero de cavidad, superficie de cavidad pulida, spray de liberación adecuado, enfriamiento equilibrado.
- Porosidad — aire atrapado en la cavidad. Solución: mejor ventilación, más rebosadero, inyección más rápida, conductores equilibrados.
- Deformación en la eyección — enfriamiento desigual. Solución: enfriamiento equilibrado, mayor tiempo de enfriamiento, eyección a temperatura uniforme.
Cada defecto tiene una ruta rápida de causa raíz. Una revisión de cinco minutos en el registro del ciclo, la temperatura del agua de enfriamiento y el área de la compuerta generalmente la reduce a una de las reglas de diseño mencionadas arriba.
Tomando la decisión
Las recompensas de la fundición a presión de zinc para las plantas que invierten en el diseño de herramientas desde el principio. El molde es el factor más determinante en la calidad de la pieza, el tiempo de ciclo y la tasa de rechazo, y el mismo molde funciona durante años. Recortar esquinas en el acero del molde, en la distribución de enfriamiento o en el diseño de la compuerta se refleja en rechazos de recubrimiento seis meses después, cuando el molde está en producción y el costo de arreglarlo es alto.
El primer paso es el mismo que para cualquier inversión en herramientas: obtener la impresión de la pieza, esbozar la distribución de la cavidad y pedir a un diseñador de herramientas que revise la ubicación de la compuerta, la distribución de enfriamiento y el sistema de expulsión antes de cortar el acero. Una revisión de 30 minutos en esta etapa ahorra un ciclo de retrabajo de 30 días más tarde.
Para las plantas que ya operan con herramientas de Zamak, la auditoría es sencilla: obtener los rechazos de fundición del último trimestre, contar cuántos se relacionan con el diseño del molde y valorarlos. Si el valor excede el costo de volver a cortar o de una modernización del enfriamiento, la modernización tiene un caso de negocio antes de que llegue cualquier proveedor.
Una modernización del molde de un fabricante de herrajes de hardware
Un fabricante de herrajes de puertas en la región de Xiamen había estado usando el mismo molde de palanca de Zamak 5 durante nueve años. El volumen de producción era aproximadamente 800,000 piezas por año. El acero original del molde era P20 con una distribución básica de enfriamiento recta. Para el séptimo año, las esquinas de la cavidad estaban redondeándose, el área de la compuerta se soldaba con regularidad y el tiempo de ciclo había aumentado de 18 a 27 segundos debido a la acumulación de escala en los canales de enfriamiento.
El fabricante enfrentaba tres opciones: desechar el molde y hacer uno nuevo ($80,000), modernizar las cavidades con insertos H13 ($28,000), o reconstruir los canales de enfriamiento y aceptar el desgaste de las esquinas ($15,000). El fabricante eligió la modernización con insertos H13. Los nuevos insertos devolvieron el desgaste de las esquinas a las especificaciones, la soldadura en el área de la compuerta se redujo a casi cero y el tiempo de ciclo bajó a 19 segundos, más rápido que el molde original debido a que los nuevos insertos tenían un mejor acabado superficial. El costo total de la modernización fue de $28,000 y la producción recuperada valía aproximadamente $190,000 al año por reducción en el tiempo de ciclo y rechazo. La recuperación de la inversión fue de menos de tres meses.
La lección es que las modernizaciones de moldes a menudo superan a las herramientas nuevas, especialmente para piezas que han estabilizado su geometría. Una auditoría de molde de 30 minutos por parte de un diseñador de herramientas experimentado identificará los puntos de desgaste y las brechas en el enfriamiento en cualquier herramienta que haya producido más de 500,000 disparos. El costo de la modernización es una fracción del costo de una herramienta nueva, y la recuperación del ciclo de tiempo generalmente se paga en el primer trimestre.
La misma lógica se aplica a la distribución de enfriamiento. Una inserción de enfriamiento conformado es costosa como modernización posterior, pero una mejora bien diseñada en deflectores o burbujas cuesta unos pocos miles de euros y puede reducir en 20% el tiempo de ciclo en una pieza de núcleo profundo. La auditoría es económica. La modernización es económica. La recuperación no lo es.



