Вакуумное литейное давление: реалистичное снижение пористости, рабочие окна процесса и когда это оправдано
Вакуумное литейное давление продается как средство устранения пористости. Это не лечение; это техника снижения пористости с определенным потолком, и понимание этого потолка — разница между успешной программой и программой, которая тратит деньги на вакуумную систему и все равно выбрасывает детали. Мы используем вакуумное литье на значительной части алюминиевых деталей, которые затем дорабатываем, в основном это структурные и герметичные корпуса, и мы также наблюдали его применение на деталях, где оно не давало измеримых результатов.
Это руководство охватывает, как на самом деле работает процесс, целевые уровни вакуума и время эвакуации, что честно можно ожидать в снижении пористости, измерения, подтверждающие это, и где вакуум влияет на последующее поведение, включая термическую обработку, сварку и полировку.
Что вакуум действительно делает во время заливки
Воздух является основным источником газа при высокотемпературном литейном давлении. Полость, канал и рукав для заливки заполнены воздухом при атмосферном давлении, когда начинается заливка, и время заполнения от 40 до 80 мс не оставляет этому воздуху много шансов выйти через обычные вентиляционные отверстия. Коэффициент сжатия объясняет повреждения: полость при 1000 мбар, которая захватывает воздух и сжимает его под давлением усиления 60-80 МПа, оставляет газовые поры при остаточном давлении, достаточно высоком, чтобы расширяться во время термической обработки и открываться в виде пузырей под краской или покрытием.
Вакуум удаляет большую часть этого воздуха до и во время заполнения. Насос вытягивает полость, канал и рукав до абсолютного давления, обычно находящегося в диапазоне от 50 до 200 мбар, поэтому масса доступного газа для захвата сокращается примерно на 80-95 процентов. Меньшее количество захваченного газа означает меньшие и реже встречающиеся газовые поры, а также — что часто забывают инженеры — меньшую обратную нагрузку в полости, что означает, что металлический фронт движется дальше и быстрее при той же силе поршня. На тонкостенных деталях этот вторичный эффект часто оказывается более значительным преимуществом: вакуум позволяет заполнить стенку толщиной 1,2 мм при длине потока 250 мм, что иначе привело бы к неправильному заливу.
Вакуум не устраняет усадочную пористость. Усадка возникает из-за примерно 6-7 процентов объемного сокращения алюминия при затвердевании, и она решается за счет подачи материала, контроля за застыванием в затворе и усиления. Если ваша пористость обусловлена усадкой, вакуум вас разочарует.
Типы клапанов и их расположение
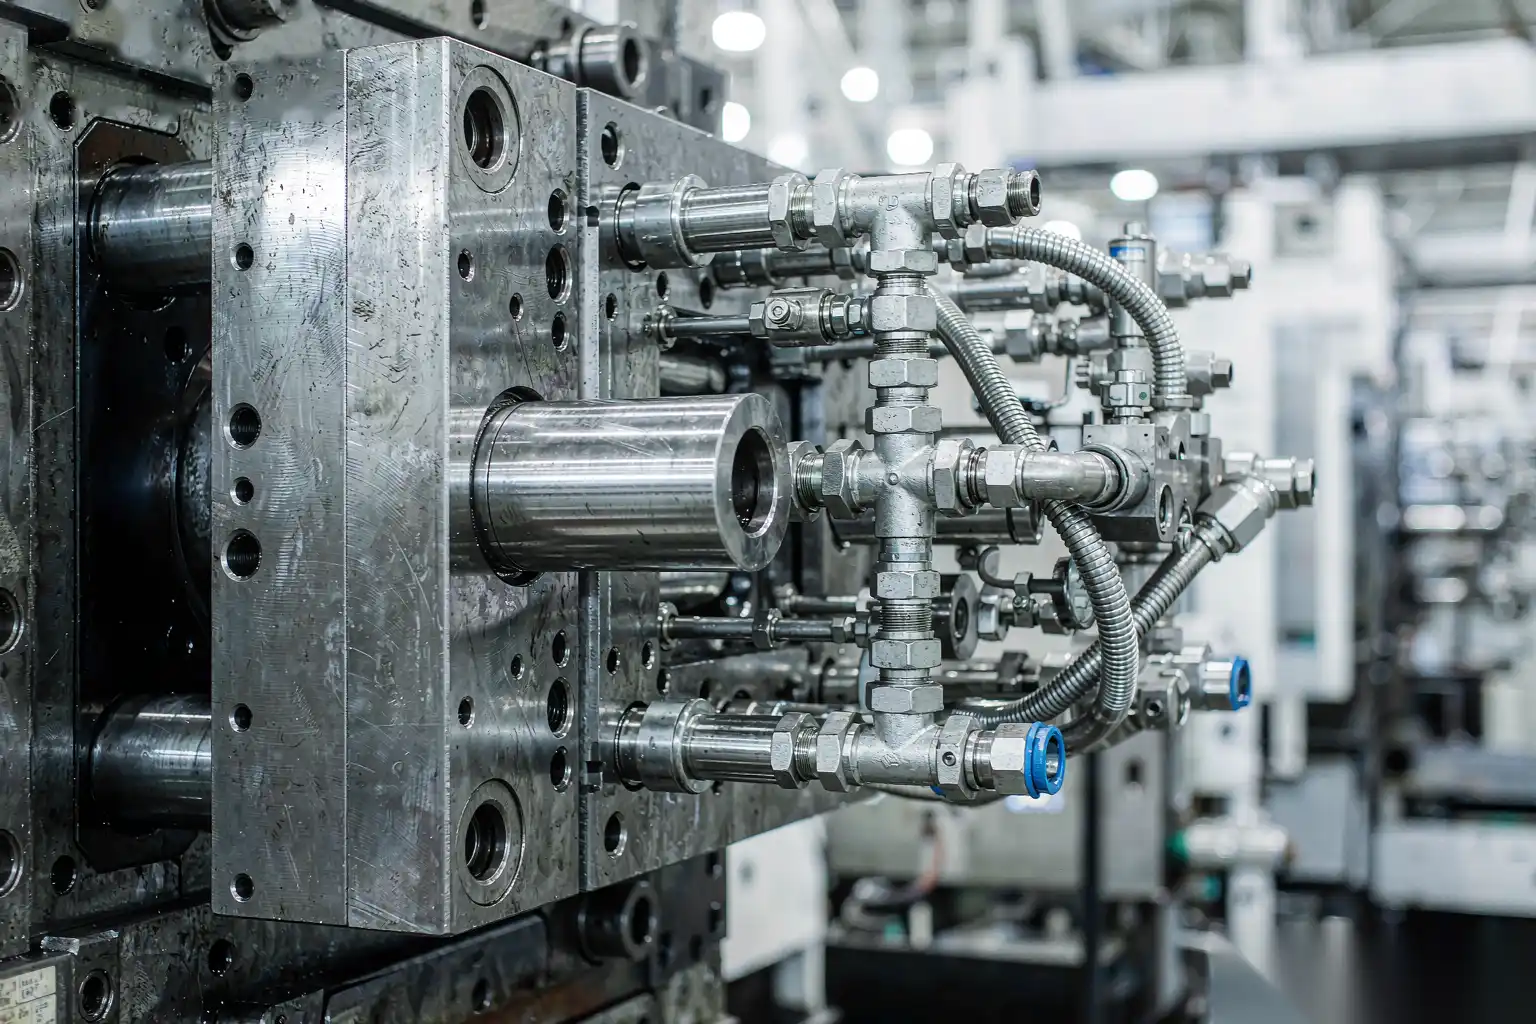
Клапан — это компонент, который решает, выживет ли вакуумная система в процессе производства. Его задача — выпускать воздух и предотвращать попадание металла, и он должен выполнять это на каждом цикле в течение срока службы инструмента, измеряемого десятками или сотнями тысяч циклов.
Механические запорные клапаны
Механический клапан использует сам металлический фронт для того, чтобы толкать поршень или пластину, закрывающую вакуумный канал. Они реагируют за несколько миллисекунд, поэтому являются наиболее распространенным выбором. Они расположены в форме, близкой к окончанию заливки, и требуют положительной механической перезагрузки после каждого цикла. Их слабость — загрязнение: металлическая пыль и остатки смазки на движущемся элементе, и застрявший клапан, частично закрытый, снижает эвакуацию и вызывает интермиттирующую пористость, которую сложнее всего диагностировать.
Клапаны с охлаждающим блоком и волновым блоком
Охлаждающий блок — это вентиляционный блок с лабиринтным путём, размер которого таков, что металл замерзает в канале раньше, чем достигнет линии насоса. Он не имеет движущихся частей, что делает его надежным, но он зависит от теплового баланса. Если блок перегревается, металл проходит; если он охлаждается, канал замерзает раньше и эвакуация прекращается до заполнения полости. Охлаждающие блоки требуют собственной системы охлаждения и термопары, и они чувствительны к температуре в отличие от механических клапанов.
Вакуум через рукав для заливки
Создание вакуума через отверстие для заливки или рукав удаляет самый большой объем газа в системе, поскольку рукав над металлом обычно является крупнейшим резервуаром воздуха. Обычно он комбинируется с клапаном, установленным в форме, а не используется отдельно. Практическая особенность — уплотнение у отверстия для заливки; изношенное уплотнение здесь постоянно пропускает воздух, и вы будете бороться с симптомами в полости в течение нескольких недель.
Цели: уровень вакуума, время эвакуации, скорость утечки
Три числа определяют рабочий диапазон процесса, и все три должны быть указаны в настройочном листе.
- Абсолютное давление в момент начала быстрого залития. 50-100 мбар для герметичных структурных деталей; 100-200 мбар для общего улучшения пористости. Ниже примерно 50 мбар прирост минимален, а стоимость цикла увеличивается, потому что время эвакуации растет примерно логарифмически по мере приближения к конечному давлению насоса.
- Доступное время эвакуации. Вакуум должен достигнуть целевого уровня до того, как поршень пройдет через отверстие для заливки, и он должен удерживаться до закрытия клапана. Типичное доступное окно составляет от 0,5 до 2,0 секунд, в зависимости от времени сухого цикла и места зацепления уплотнения отверстия для заливки. Если у вас всего 0,4 секунды, никакая спецификация насоса не поможет; вам нужно изменить последовательность цикла.
- Уровень утечки системы. Здоровая форма и вакуумная линия должны удерживать давление ниже 250 мбар в течение 2 секунд после изоляции. Рост давления быстрее примерно 100 мбар/с указывает на утечку на линии разделения, изношенное седло клапана, треснувшую линию или отсутствующее уплотнительное кольцо на вытяжке ядра.
Мощность насоса должна подбираться исходя из объема, который необходимо эвакуировать, и доступного времени, а не по каталожной характеристике, соответствующей тоннажу машины. В качестве ориентиров, эвакуация 15-25 литров объема полости, рукава и втулки до 80 мбар за 1,2 секунды требует насосной скорости значительно выше, чем обеспечивает небольшой роторный насос с учетом потерь на проводимость линии.
Также стоит зафиксировать: уровень вакуума, при котором закрывается клапан, и происходит ли это до или после заполнения полости. Клапан, закрывающийся при 400 мбар из-за своей медлительности, не даст вам результат в 100 мбар, независимо от того, что показывал датчик ранее в цикле.
Реалистичное снижение пористости и как его измерить
Вот честные ожидания, основанные на том, что мы видим в разрезанных и рентгеновских производственных деталях.
| Условие | Типичный размер газовых пор | Типичная доля площади на обработанной поверхности | Уровень утечки перед пропиткой |
|---|---|---|---|
| Обычное вентиляция, без вакуума | 0,3 до 1,5 мм | 1,5 до 4 процентов | 5 до 15 процентов |
| Вакуум при 150-200 мбар | 0,1 до 0,5 мм | 0,5 до 1,5 процента | 1 до 4 процентов |
| Вакуум при 50-100 мбар, хороший клапан | Менее 0,15 мм | 0,2 до 0,6 процента | Менее 1 процента |
| Пористость, доминирующая за счет усадки, любой уровень вакуума | Неровный, интердендритный | В основном без изменений | Плохо, не зависит от вакуума |
Это диапазоны, а не обещания, и они предполагают, что остальной процесс под контролем. Инструмент с плохим законом поршня будет захватывать воздух в рукаве, и вакуум не сможет его извлечь.
Значимость измерения так же важна, как и сам процесс. Рейтинг от самых слабых до самых сильных доказательств:
- Визуальная оценка обработанной поверхности. Дешево, быстро и слишком субъективно для разрешения спора.
- Измерение плотности методом Архимеда. Предоставляет общую пористость примерно с точностью ±0,2 процента и полезно для мониторинга тенденций, но усредняет по всей детали и скрывает локальные проявления.
- Рентген или КТ в критическом сечении. Правильный инструмент для зоны с критической утечкой. Установите критерий приемлемости по диаметру пор и плотности пор на единицу площади, а не по расплывчатому “отсутствию видимой пористости”.
- Испытание на утечку по падению давления при заданном давлении и объеме. Единственный метод, отвечающий реальному требованию заказчика. Укажите тестовое давление, допустимый спад, время стабилизации и температуру.
- Металлографический срез с анализом изображений. Референсный метод для калибровки. Вырезайте в одном и том же месте каждый раз, измеряйте долю площади пор и максимальный диаметр пор, и сохраняйте данные в контрольной карте.
Мы советуем клиентам выбрать один объективный метод, записать номер приемки в чертеж и перестать спорить о фотографиях.
Когда вакуум окупается, а когда — нет
Вакуум окупается, когда пористость является ограничивающим фактором, и пористость управляется газом. Конкретно:
- Герметичные корпуса, корпуса клапанов, корпуса насосов, части компрессоров, которые должны пройти тест на утечку без пропитки.
- Детали, которые будут подвергнуты термической обработке, сварке или покрытию при высокой температуре, где захваченный газ расширяется.
- Детали с тонкими стенками, где заполнение ограничено обратным давлением полости, а не возможностями станка.
- Детали, у которых стоимость брака на единицу достаточно высока, чтобы увеличение выхода на 2-4% быстро окупило затраты на производство.
Вакуум не окупается, когда:
- Доминирующим дефектом являются усадка, холодное соединение или следы течения. Сначала исправьте подачу и тепловой баланс.
- Деталь не имеет утечки, структурных или косметических требований после обработки. Вы покупаете страховку против режима отказа, который никто не будет тестировать.
- Инструмент сильно пропускает воздух. Вакуум усиливает значение хорошего состояния линии разделки; он не может компенсировать форму, которая не герметична.
- Время цикла является ограничивающим фактором, и в цикле нет свободного времени для эвакуации. Вакуум обычно добавляет от 0,3 до 1,5 секунд на выстрел в зависимости от объема и размера насоса. При цикле в 25 секунд это несколько процентов; при цикле из цинка в 8 секунд — это неприемлемо.
Эксплуатационные расходы реальны и их стоит рассчитать перед принятием решения: обслуживание насоса и клапанов, очистка фильтров и сепараторов, дополнительное обслуживание формы для посадочного места клапана и потеря выхода при настройке системы. Взвесьте это с избеганием пропитки, избеганием гарантийных претензий и увеличением выхода.
Категории деталей, требующие вакуум
Некоторые категории фактически требуют его, потому что иначе невозможно пройти приемочный тест:
- Объемные сосуды и корпуса для обработки жидкостей. Пневматические корпуса клапанов, гидравлические коллекторы, корпуса водомеров, воронки насосов. Тест на утечку при 5-10 бар с пределом снижения в измерениях в см³/мин невозможен при обычной вентиляции на любой, кроме самой простой геометрии.
- Конструкционные и защитные отливки. Подвесные и рулевые компоненты, кронштейны, выдерживающие ударные нагрузки. Здесь требование часто связано с удлинением и ресурсом усталости, а не с герметичностью, и газовая пористость выше примерно 0,5 мм диаметра является местом начала трещины.
- Сварные сборки. Любое литьё, которое будет сварено MIG или TIG к другому компоненту. Газ в зоне плавления вызывает пористость сварного шва и необходимость повторной обработки.
- Детали с покрытием высокой температуры. Отверждение порошкового покрытия при 180–220 °C и анодирование вызывают пузыри из-за газа вблизи поверхности. Это наиболее распространенная косметическая неисправность, которую мы наблюдаем на деталях, пропустивших вакуум.
- Косметические детали с тонкими стенками и длинной длиной потока. Большие панели для обрезки и рамки, где ограничением является предел заполнения, а не пористость.
Термостойкость и свариваемость
Стандартные литые под давлением отливки обычно не проходят термообработку раствором, именно потому, что захваченный газ расширяется и образует пузырьки. Вакуум меняет этот расчет. При давлении в полости 50-100 мбар и снижении содержания газа в десять раз, обработки T5 и ограниченная T6 становятся возможными для сплавов и геометрий, где ранее это было невозможно. Практические пределы, к которым мы стремимся:
- Температуры термообработки раствором выше примерно 480 °C остаются рискованными даже при вакууме, если содержание газа не подтверждено срезами на каждом лоте.
- Искусственное старение T5 при температуре 150-200 °C обычно безопасно для вакуумных отливок и широко используется для стабилизации размеров перед обработкой.
- Глубина пузырьков после обработки является критерием приемки: любой пузырек, превышающий 0,3 мм на косметической поверхности, считается дефектом, а уровень пузырьков в 1 процент делает маршрут термообработки экономически невыгодным.
Сварочная способность улучшается по той же причине. Пористость в сварке алюминия, отлитого под давлением, в основном связана с газом, и материал, отлитый в вакууме, заметно чище в зонах сварки. Вам все равно нужен правильный наполнитель, чистый исходный материал и контролируемый тепловой ввод, но исходный материал больше не является ограничивающим фактором.
Поддержание работы вакуумной системы
Вакуумные системы изнашиваются тихо, и симптомом является медленное увеличение количества брака, которое обвиняют в сплаве. Эффективный режим обслуживания:
- Записывайте уровень вакуума после каждого отливки. Современные системы фиксируют давление при начале быстрого заливки и при закрытии клапана. Анализируйте тренды. Смещение с 80 до 180 мбар за две недели — это утечка или неисправность насоса, и его нужно обнаружить до того, как это заметит клиент.
- Проверяйте и очищайте клапан при смене смены как минимум, а также разбирайте его по фиксированному циклу — ежедневно для инструментов с высоким объемом производства, еженедельно для других. Алюминиевые опилки и смазочные коки — враги.
- Проверяйте проходимость линии ежемесячно. Частично забитый фильтр или поврежденный шланг требуют больше вакуума, чем может компенсировать обновление насоса.
- Следите за состоянием масла в насосе и сепаратора,, и держите запасной картридж клапана на складе. Отказ клапана, останавливающий линию на шесть часов, стоит дороже, чем запасной.
- Повторно проверяйте уровень утечки после каждой переработки формы. Переделанная линия разделения, новый основной слайд или заменённый выбрасыватель могут открыть утечку, которую никакая мощность насоса не сможет устранить.
Что означает низкая пористость для последующей полировки
Здесь вакуум проявляется в наших собственных числах. Полировка поверхности литого под давлением — это борьба с дефектами вблизи поверхности. Газовая пористость диаметром 0,5 мм под отполированной поверхностью — это видимый прокол, как только поверхность достигает зеркального блеска; удаление его шлифовкой означает более глубокое снятие материала, что меняет размеры и увеличивает время цикла; а отполированная деталь с пористостью внутри будет выделять газ или показывать дефекты после гальваники.
На вакуумных деталях мы наблюдаем три стабильных эффекта в процессе обработки:
- Уменьшенная глубина шлифовки. Меньшая пористость вблизи поверхности означает, что последовательность абразивов может начинаться с более мелких, поэтому удаление материала снижается, а разброс размеров уменьшается.
- Более высокий показатель выхода при первом проходе на косметических поверхностях. Быстрее снижаются количество дефектов в виде проколов и пузырей после полировки, а вместе с ними сокращается цикл повторной обработки.
- Более стабильное потребление полировальных средств. Пористые поверхности захватывают абразив, и поведение при загрузке варьируется от детали к детали; плотная поверхность ведет себя предсказуемо, что делает автоматическую полировальную ячейку повторяемой.
Взаимодействие с типом дефекта стоит четко обозначить: вакуум удаляет газовую пористость, а газовая пористость — это дефект, с которым автоматическая обработка справляется хуже всего, потому что он невидим до тех пор, пока поверхность не станет яркой. Линии течения и холодные швы хотя бы видимы и локализуемы. Если вы планируете автоматическую ячейку, маршрут литья важен так же, как и спецификация ячейки, и причины и решения пористости алюминиевых литых изделий является естественным дополнением к этой дискуссии. Для стороны спецификации поверхности смотрите Стандарты отделки поверхности литых деталей, а для того, как мы планируем удаление пористых отливок, как автоматизировать удаление заусенцев с алюминиевых литых деталей.
DZ Machinery создает роботизированные ячейки шлифовки и полировки с управлением силой для литых под давлением и фурнитуры для кранов, и мы подбираем эти ячейки в соответствии с фактическим состоянием поверхности ваших отливок. Если вы рассматриваете систему вакуумного литья, отправьте нам образец партии с вакуумом и без него, и мы проведем оба варианта обработки и предоставим вам данные о времени цикла и разнице по выходу в числах.