


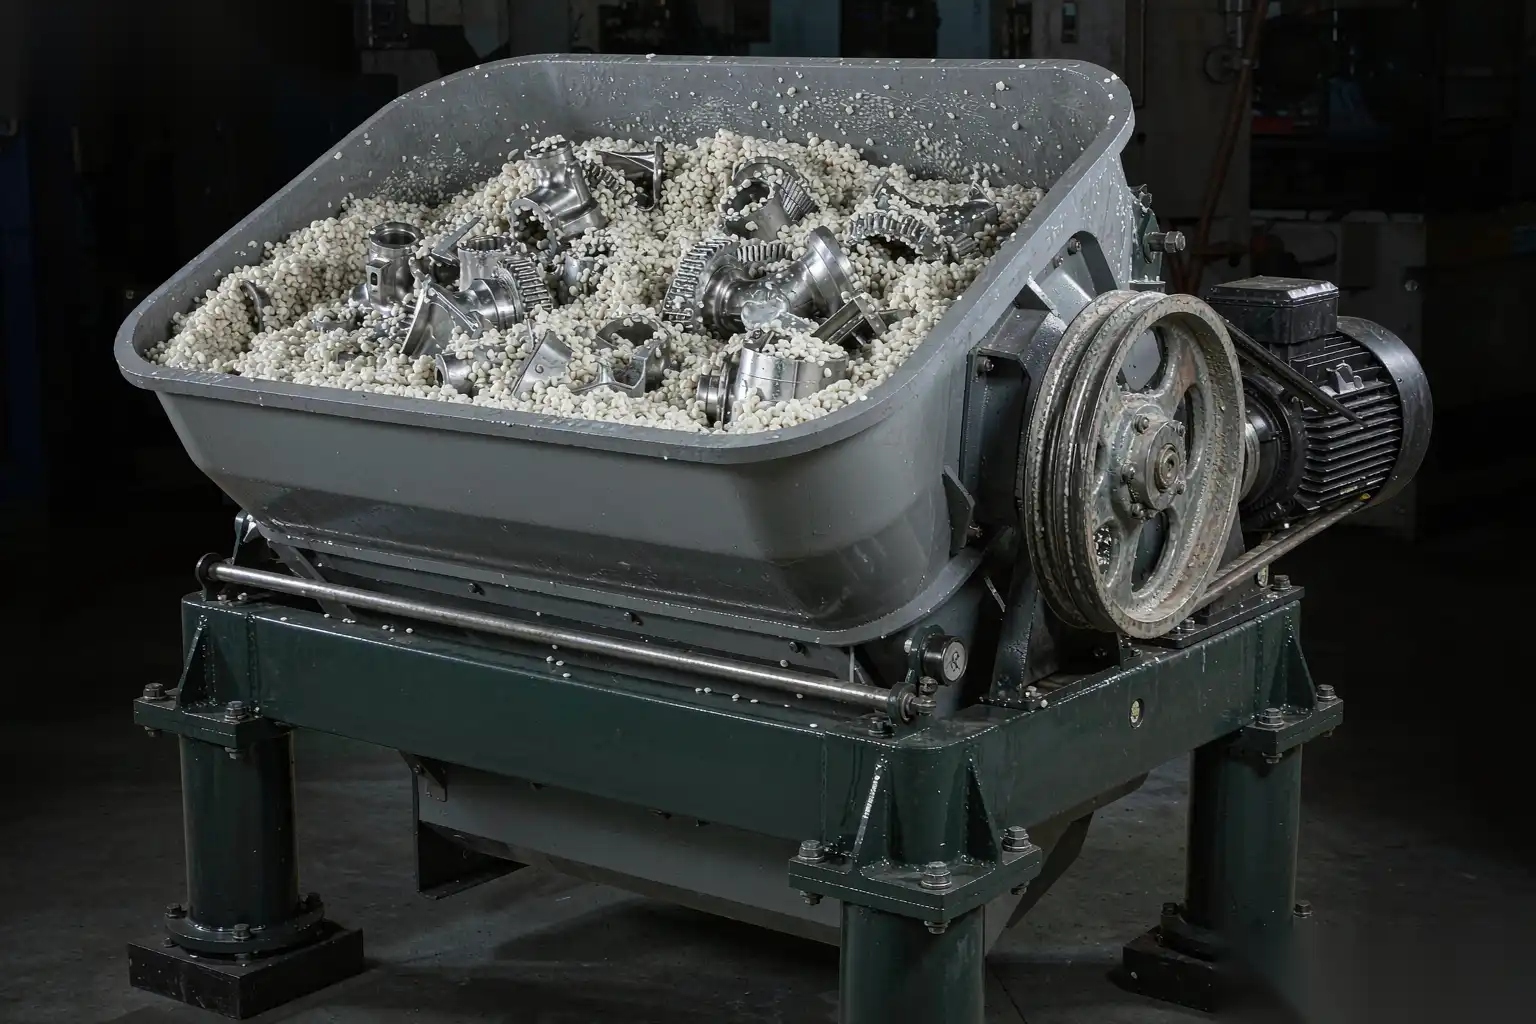
Выбор вибрационного носителя для удаления заусенцев при литье под давлением: что действительно снимается и что никогда не исчезнет
Массовая обработка — это самый дешевый способ обработки кромок, и при этом самый переоцененный. Чаша или ванна снимут острый край с тысячи мелких деталей за несколько центов каждая, и она никогда не затронет стык с литниковым стеблем, который ваш заказчик постоянно отвергает. Понимание, на какой стороне этой границы находится ваша деталь, — вся работа.
Эта статья — рабочее руководство по выбору носителя для вибрационной обработки: типы оборудования с реалистичными циклами и радиусами кромок, форма и состав носителя по сплаву, соотношение загрузки и химия состава, зависимость времени цикла от разрушения кромки, режимы отказа и место массовой обработки в маршруте, включающем также роботизированную шлифовку и полировку.
Что на самом деле удаляет массовая обработка при литье под давлением
Массовая обработка работает за счет относительного движения между деталями и носителем. Материал снимается там, где носитель может достичь и потереться. Следовательно, возникают три прямых последствия:
- Удаление пропорционально воздействию. Внешний угол постоянно подвергается воздействию и быстро округляется. Внутренний заусенец в глубокой яме глубиной 4 мм практически не подвергается воздействию, потому что носитель большего размера, чем вход в ямку, не может проникнуть, а носитель меньшего размера слишком легкий, чтобы резать.
- Удаление пропорционально толщине заусенца у корня. Тонкий заусенец на краю толщиной 0,1-0,3 мм отрывается за несколько минут. Остаток литникового стебля толщиной 1,5 мм останется после двух часов, только станет более блестящим.
- Процесс воздействует на всю поверхность. Нельзя попросить чашу удалить заусенец с одного края и оставить остальное без изменений. Все, что подвергается воздействию, меняется, включая косметическую сторону, которую ваш заказчик измеряет на предмет блеска.
Практический диапазон для литья под давлением из алюминия или цинка:
- Удаление заусенцев до примерно 0,5 мм у корня на доступных краях: надежно удаляются.
- Мелкие наплывы по линии раздела до 0,15 мм: надежно удаляются.
- Разрыв кромки / радиус: 0,05-0,40 мм в зависимости от носителя и времени.
- Шероховатость поверхности: Ra 1,5-3,0 мкм становится Ra 0,4-1,2 мкм с помощью мелкого носителя и Ra 0,1-0,3 мкм с помощью шлифовальной стали.
- Литниковые стебли, тяжелые наплывы и все, что толще примерно 1 мм у корня: не является задачей массовой обработки.
Если ваши детали после обрезки имеют остаток литникового стебля 1-2 мм или литник производит заусенцы толщиной 0,3 мм, сначала устраните обрезку и обслуживание формы. Массовая обработка после плохо обрезанной отливки — это расходы, которые вы платите постоянно.
Сравнение типов оборудования
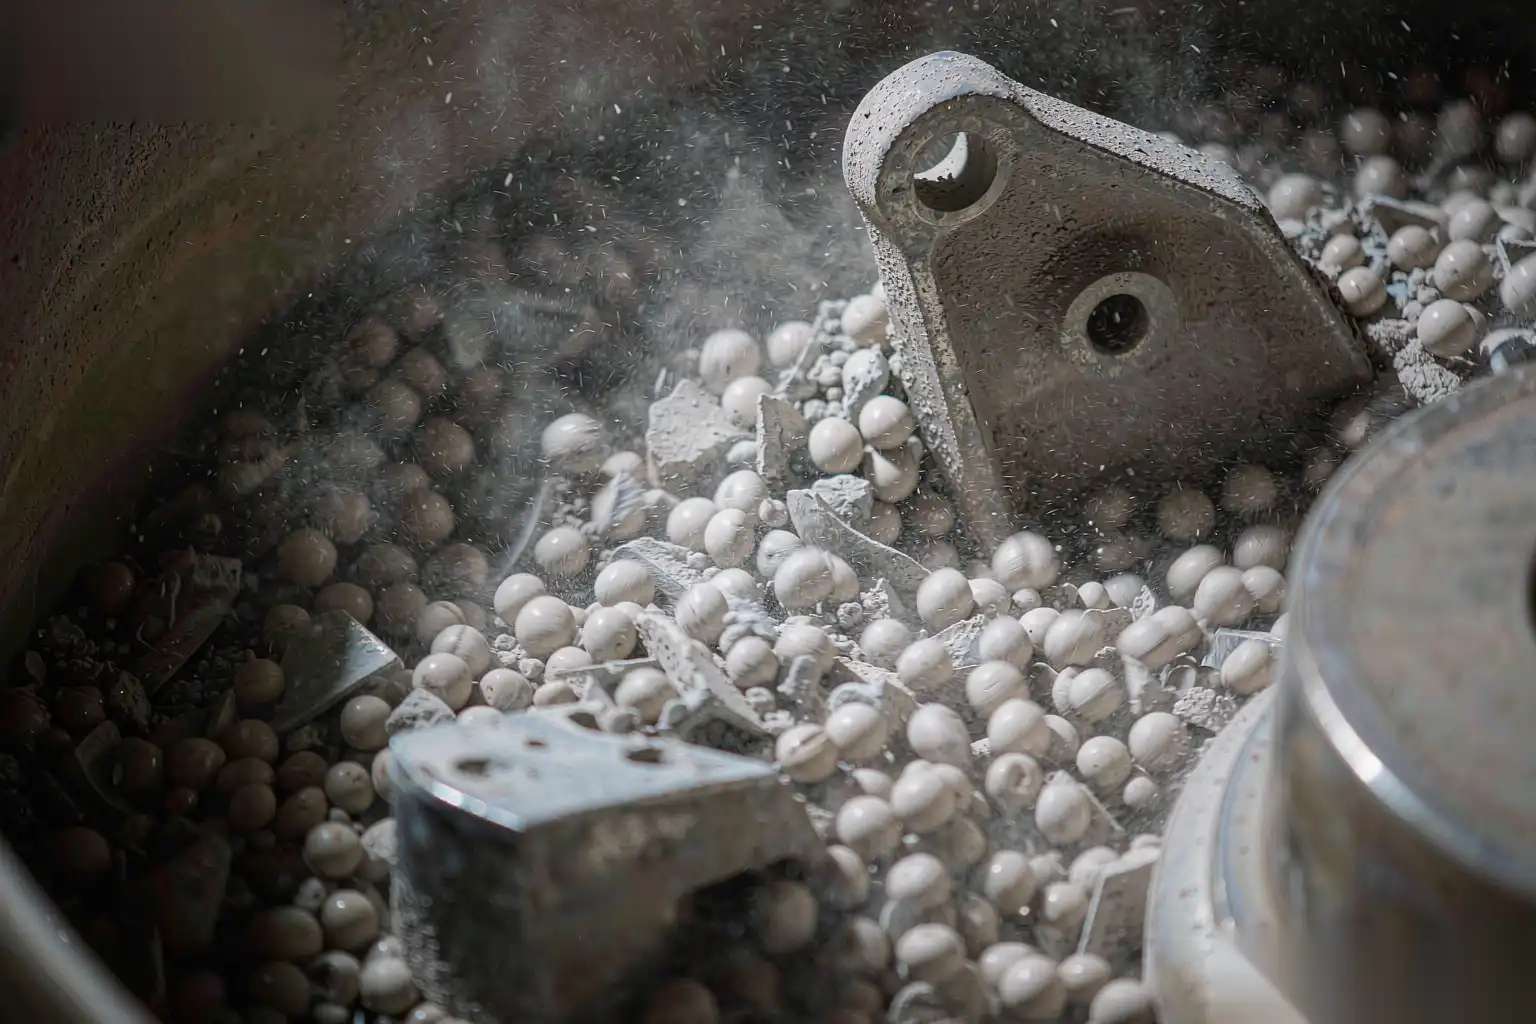
Выбор машины задает доступную энергию, а энергия определяет время цикла. Числа ниже — это то, что мы видим на алюминиевом и цинковом оборудовании и корпусных деталях, а не лучшие показатели из каталога.
| Тип станка | Типичное время цикла | Достижимый радиус края | Диапазон размеров деталей | Лучше для | Основное ограничение |
|---|---|---|---|---|---|
| Вибрационный бункер (круглый, 100-600 л) | 20-90 мин | 0.10-0.30 мм | 10-200 мм | Маленькие детали с высоким разнообразием, прослеживаемость партии | Длительные циклы, контакт деталь-деталь, шумно |
| Вибрационный бак (через-поток, 400-2000 л) | 30-120 мин | 0.10-0.35 мм | 20-400 мм | Длинные детали, непрерывный поток | Большая площадь, высокая вода и расход химикатов |
| Центробежный диск / высокая энергия (30-150 л) | 5-25 мин | 0,15-0,50 мм | 5-120 мм | Короткие циклы, твердые сплавы, узкие углы | Малые партии, высокая износостойкость среды, капитальные затраты |
| Центробежный барабан | 10-40 мин | 0.10-0.40 мм | 5-150 мм | Очень высокая энергия на мелких деталях | Риск повреждения детали о другую деталь, требуется фиксация |
| Тянущий / шпиндельный финишер | 2-12 мин | 0.05-0.20 мм | 30-500 мм | Косметические и гальванизированные детали, без контакта деталей | Низкая пропускная способность, деталь должна быть зажата |
Решение обычно сводится к двум вопросам. Выдержит ли деталь контакт с другой деталью? Если нет, то использование тянущей обработки или центробежного барабана с фиксацией. Подходит ли цикл при требуемом объеме? 45-минутный цикл в бочке на 200 л при 60-процентной полезной емкости дает примерно 8-12 партий за 24 часа, что составляет от 1500 до 4000 мелких деталей в день в зависимости от размера. Если требуется больше, чем это, узким местом является бочка, а не среда.
Форма среды и состав: выбор по сплаву и размеру заусенца
Сначала форма: геометрия определяет доступ
Среда должна физически достигать края. Правило: наименьшее измерение среды должно быть как минимум в три раза больше узкого зазора, через который она должна пройти, и не должно превышать третью часть самой маленькой защищаемой особенности.
- Цилиндры с косым срезом (ACC). Рабочая лошадка. Плоские срезы концов обеспечивают четкий край и хорошее резание. Используйте 10 x 10 мм или 6 x 6 мм для общего удаления заусенцев с корпусов.
- Треугольники и три-звезды. Достигают уголков и прорезей, которые пропускают цилиндры. Немного меньший срок службы.
- Конусы и пирамиды. Острые концы проникают в отверстия и подрезы, но также зажимаются в отверстиях и трудно отделяются. Используйте только при диаметре отверстия более чем в 1,5 раза больше основания конуса.
- Сферы и овалы. Низкий срез, используется для полировки и предотвращения закругления краев на деталях, которые должны сохранять острый угол.
- Случайные формы / спутники. Хороший универсальный контакт при сложной геометрии, часто используется в пластичных средах для цинка.
Состав: резание против размазывания
| Тип среды | Плотность | Темп резания | Типичное использование | Обратите внимание на |
|---|---|---|---|---|
| Керамика (оксид алюминия, витрифицированная) | 1.8-2.6 кг/л | Высокий | Алюминиевые корпуса, сильные заусенцы, короткие циклы | Агрессивны к краям, могут закруглять углы сверх нормы, изнашиваются на 2-4 процента в час |
| Пластик (карбамид, полиэстер) | 0.9-1.5 кг/л | Низкий до средний | Цинк, алюминиевые декоративные детали, тонкий край | Мазки мягкого алюминия, если разрез слишком тонкий; деформация при нагревании выше 60°C |
| Фарфор (стеклованный, с низкой пористостью) | 2,2-2,6 кг/л | Низкая | Полировка, почти полированная поверхность | Маленькая способность к удалению заусенцев |
| Нержавеющая сталь (шлифовка) | 4,5-5,0 кг/л | Нет | Плотность/яркость, Ra 0,1-0,3 мкм | Загрязнение железом на алюминии; гальванический риск на цинке |
| Органические материалы (ореховая скорлупа, стебель кукурузы) | 0,4-0,8 кг/л | Нет | Сушка, легкая полировка | Пыль, воспламеняемые материалы, короткий срок службы |
По сплавам:
- Алюминий (A380, ADC12, AlSi9Cu3). Керамика ACC 6-10 мм для реального удаления заусенцев; пластик или фарфор для косметической отделки. Избегайте стальных сред, если часть не будет анодирована или покрашена, и вы готовы принять загрязнение железом. Алюминий оставляет следы, а не срезы, при использовании тонкой пластиковой среды, поэтому если вы видите серый след вместо чистого края, перейдите на более крупную керамику и сократите цикл.
- Цинк (Zamak 3, 5). Цинк мягче и режется быстро. Пластик или тонкая керамика, низкая энергия, короткие циклы перерезают его. Поддерживайте pH состава между 7 и 9; ниже 6 поверхность травится и становится серой, выше 10 — темнеет. Цинковые детали также вмятины, поэтому удар часть о часть в чаше — реальная причина брака при весе детали примерно более 300 г.
- Магний. Не подходит для массовой обработки на обычном оборудовании. Не размещайте стружку или мелкий магний в той же отходной струе, что и другие материалы.
Размер среды по заусенцу: толщина корня заусенца 0,2 мм при использовании среды 6 мм; заусенец 0,6 мм требует керамики 10-16 мм и высокоэнергетической машины; заусенец более 1 мм требует режущего инструмента, а не чаши.
Соотношение загрузки, уровень воды и дозировка состава
Рабочее окно процесса уже, чем у большинства предприятий.
- Соотношение меди к абразиву. Нормальное соотношение по объему для удаления заусенцев — от 3:1 до 6:1; для хрупких деталей, которые не должны соприкасаться друг с другом — от 8:1 до 10:1; при соотношении ниже 2:1 происходит повреждение деталей друг о друга и получаются нестабильные результаты. Измеряйте по объему в ведре, а не по весу, и проверяйте еженедельно, так как меди изнашиваются.
- Уровень заполнения. 60-80 процентов объема рабочего канала или чаши. Перелив выше 85 процентов убивает вращательное движение, и цикл удваивается.
- Амплитуда и частота. Вибрационные чаши обычно работают на скорости мотора 900-1800 об/мин с амплитудой 2-6 мм. Более высокая амплитуда ускоряет обработку и вызывает больше повреждений; для цинка и косметического алюминия установите амплитуду на низком уровне и примите более длинный цикл.
- Поток воды. 20-60 л в час на 100 л меди, достаточно для поддержания поверхности меди влажной и промывки мелких частиц. Слишком большое количество воды смягчает удар и снижает скорость обработки на 30-50 процентов; при недостатке воды мелкие частицы забивают медиа, и поверхность становится серой и насыщенной.
- Дозировка химикатов. 1-3 процента по объему циркулирующей воды, дозируется непрерывно насосом, а не добавляется в начале. Функции: смачивание, взвешивание мелких частиц, контроль pH, ингибирование коррозии. Для алюминия — слабощелочной раствор, pH 8-10; для цинка — нейтральный, pH 7-9.
- Износ меди и пополнение. Керамика теряет примерно 2-4 процента объема за 100 часов; пластик — 1-2 процента. Взвешивайте заряд ежемесячно и пополняйте его. Заряд, потерявший 25 процентов объема, дает заметно отличающиеся результаты и является наиболее распространенной причиной того, что процесс “ранее работал”.”
Время цикла и достигнутая обработка кромки
Радиус кромки растет примерно по квадратному корню из времени: удвоение радиуса стоит в четыре раза больше по времени. Эта одна зависимость определяет большинство экономических аспектов массовой обработки.
| Цель | Машина | Средство | Типичное время | Примечания |
|---|---|---|---|---|
| 0,05-0,10 мм обработка кромки, цинк | Вибрационная чаша | Пластик, 6 мм, тонкая обработка | 15-25 мин | Низкая амплитуда для предотвращения вмятин |
| 0.10-0.20 мм скол кромки, алюминий | Вибрационная чаша | Керамический ACC, 10 мм | 30-60 мин | Проверка скругления углов на обработанных поверхностях |
| 0.20-0.35 мм радиус, алюминий | Центробежный диск | Керамический ACC, 10 мм | 8-15 мин | Лучшее соотношение цикла к радиусу |
| 0.05-0.15 мм + Ra < 0.4 мкм | Финишер с сопротивлением | Пластик, затем фарфор | 6-18 мин | Косметические детали, без контакта с деталями |
| Ra 0.1-0.3 мкм, яркость | Вибрационная чаша | Стальные шлифовальные материалы | 20-40 мин | Не удаление заусенцев; сначала нужно очистить детали |
Полезное планировочное число: предположим, что первые 0,1 мм среза кромки обходятся в 10-20 минут в чаше, и каждое дополнительное 0,1 мм стоит еще 25-40 минут. Если ваш принт требует радиуса 0,5 мм на каждой кромке алюминиевого корпуса, то чаша — неправильная машина и, вероятно, неправильный процесс.
Где массовая обработка не справляется
Каждый из этих случаев в конечном итоге вызывает жалобы клиентов, поэтому проверяйте их во время квалификации, а не в производстве.
- Тяжелые заготовки с воротами и остатки обрезки. Чаша округляет внешнюю сторону заготовки длиной 1,5 мм и оставляет ее. Это основная причина, по которой за обработкой в массе обвиняют в проблеме, которая принадлежит штампу обрезки.
- Теневые углубления. Медиа не может войти в щель шириной менее примерно в 3 раза меньшего размера медиа, и даже когда оно входит, относительное движение внутри углубления почти отсутствует. Глубокие карманы, слепые отверстия и плотные ребра сохраняют свои заусенцы.
- Повреждение деталей друг о друга. При весе более 200-300 г на деталь или на любой полированный или покрытый поверхность детали повреждают друг друга в чаше. Вмятины, царапины и, на цинке, трещины в выступах. Решение — увеличить соотношение медиа, снизить амплитуду или использовать драг-финишер.
- Застревание медиа. Конусы и цилиндры застревают в полых отверстиях и сквозных сверлениях. Любая деталь с отверстием требует этапа разделения и продувки, а также 100-процентной проверки при первом запуске.
- Перекругление функциональных кромок. Запирающие поверхности, резьбовые входы и пресс-фитинговые соединения часто требуют контролируемого небольшого срыва. Чаша дает то, что она дает.
- Обратная складка на поверхности. Если обрезка складывает заусенец, а не срезает его, никакое вращение не удалит его. Складка должна быть срезана сначала.
- Пятна от воды. Детали, оставленные мокрыми в контейнере на час, оставляют следы. Сушка должна начаться в течение 10-15 минут после выгрузки.
Сушка, разделение медиа и утилизация отходов
Задняя часть процесса — это место, где скрытая стоимость находится.
- Разделение. Магнитное или ситовое разделение на 3-8 мм в зависимости от размера носителя. Спроектируйте сито так, чтобы часть не могла пройти и чтобы могла пройти самая маленькая изношенная часть носителя. Осколок изношенного носителя, который идет дальше вместе с частью, является жалобой на застрявший носитель.
- Промывка. Финальное ополаскивание в чистой воде, 30-60 секунд, затем сушка. Рециклированная вода для ополаскивания переносит мелкие частицы обратно на поверхность.
- Сушка. Горячий воздух 60-80°C в течение 8-20 минут или сушка с помощью кукурузной початки / опилок в течение 10-15 минут. Остаточная влажность должна быть нулевой перед упаковкой; алюминиевые детали с застрявшей водой в слепых отверстиях окрасятся в течение дня.
- Осадок. Ожидайте 5-15 кг влажного осадка на 100 кг обработанного алюминия. Осадок гидроксида алюминия является контролируемым отходом в большинстве юрисдикций; обезвоживайте его с помощью фильтр-пресса или осадительного резервуара перед утилизацией. Не смешивайте осадок с цинковыми примесями и алюминиевым осадком, если хотите сохранить его перерабатываемую ценность.
- Шум и пыль. Вибрационные чаши работают на уровне 80-95 дБ(А). Закрывайте или изолируйте их и обеспечивайте вытяжку, если используете сухие среды для обработки.
Где массовая обработка подходит в маршруте с роботизированной шлифовкой
Самые чистые маршруты предусматривают выполнение каждого процесса на том оборудовании, которое делает его лучше всего. Для литых корпусов и фурнитуры:
- Обрезка: удаление наплывов и заусенцев, оставляя 0,3-0,8 мм остатков. Постоянно придерживайтесь этого стандарта, и все последующие этапы станут дешевле.
- Роботизированная шлифовка: удаление наплывов, линий раздела и крупных заусенцев с помощью определенного пути и контроля силы. Это детерминированный, программируемый процесс для каждого края, и единственный, который может удерживать допуски по признакам.
- Массовая обработка: равномерное устранение заусенцев, улучшение поверхности и косметическая однородность по всей детали.
- Полировка роботами: только косметические поверхности, где измеряется блеск и отражение.
- Мойка, сушка, инспекция, упаковка.
Пропуск шага 2 и использование чаши для выполнения шагов 2 и 3 одновременно — самая распространенная ошибка по стоимости, которую мы видим: цикл чаши увеличивается до 90-120 минут, уровень брака растет, а счет за среду удваивается. Выполнение шага 3 после шага 2 обычно дешевле, чем выполнение каждого отдельно, потому что робот не должен гоняться за каждой заусенцем в 0,1 мм, а чаша должна только полировать края, а не резать их.
Для деталей с косметическими требованиями смотрите как роботизированная полировка повышает качество деталей из цинкового сплава, а также для стороны маршрута по удалению заусенцев, варианты автоматизации для удаления заусенцев с алюминиевых литых деталей. Сплав, который вы используете, также влияет на выбор среды и соединения; Свойства алюминия A380 является полезным ориентиром для того, во что именно врезается среда.
Контрольный список выбора среды и процесса
- Толщина корня заусенца, измеренная на 10 деталях из трех различных заготовок, с записью максимума.
- Радиус кромки по каждой особенности и необходимость сохранения остроты кромки.
- Масса детали и допустимость контакта детали с другой деталью.
- Самый маленький зазор или отверстие, через которое должна пройти среда, и самый маленький, который должен оставаться свободным.
- Требования к сплаву и отделке поверхности (значение Ra, глянец, покрытие или анодирование).
- Тип станка, выбранный исходя из времени цикла и объема, с расчетом партий в день.
- Форма, размер, состав среды и качество поставщика, с учетом износа и графика пополнения.
- Соотношение среды и детали, уровень заполнения, амплитуда, поток воды и pH состава, все зафиксировано как установленные параметры.
- Размер разделительного экрана, параметры промывки и сушки, а также временной лимит между выгрузкой и сушкой.
- Оценка объема шлама и способ его утилизации.
- Квалификация: запуск 30 деталей по установленным параметрам, измерение радиуса кромки по пяти особенностям, Ra по трем точкам, результаты занесены в график.
- Триггер повторной квалификации: снижение объема среды на 20 процентов или любые изменения сплава, поставщика или состава.
Еще одно важное правило маршрутизации: детерминированный этап должен быть указан первым, а этап массовой обработки — рассчитан на то, что он оставляет после себя, а не наоборот.
DZ Machinery создает детерминированную часть этого маршрута: шестиосевые роботизированные ячейки для удаления заусенцев, шлифовки и полировки с управляемыми по силе плавающими шпинделями, автоматической сменой инструментов и многостанционными поворотными платформами, а также приспособления, системы удаления пыли и расчеты времени цикла и выхода продукции, связанные с ними. Мы рассчитываем этап робототехники так, чтобы этап массовой обработки в дальнейшем стал коротким, предсказуемым этапом полировки, а не двухчасовой ставкой. Отправьте нам чертежи ваших деталей, сплав, состояние заусенцев после обрезки и годовой объем, и наша инженерная команда предложит вам маршрут, количество станций и время цикла, которым вы сможете доверять.



