НА ВЗГЛЯД · Отделка поверхности определяет, как ощущается, герметизируется и работает отливка в эксплуатации. Поэтому понимание чисел на вашем чертеже предотвращает дорогостоящие недоразумения между дизайном и производством. В этом руководстве мы объясняем стандарты отделки поверхности Ra Rz и что каждое значение говорит вам о реальной отливке.
Язык стандартов отделки поверхности Ra Rz
Инженеры описывают шероховатость с помощью семейства параметров профиля, но два из них доминируют в повседневных закупках и инспекциях. Ra и Rz — это символы, которые вы чаще всего видите на чертежах отливок в автомобильной, гидравлической и медицинской цепочках поставок. Следовательно, указание одного, когда вы имеете в виду другое, приводит к ненужным бракам и спорам.
ОПРЕДЕЛЕНИЕ — Параметр профиля поверхности — это одно число, полученное из фильтрованной 2D-кривой поверхности детали, а не прямое измерение каждого пика и впадины.
Определение Ra: арифметическая средняя шероховатость
Ra, или средняя шероховатость, — это арифметическое среднее абсолютных отклонений от средней линии в пределах оценки. Он сглаживает профиль до одного представительного значения высоты, выраженного в микрометрах или микроинчах. Поскольку он усредняет, Ra прост в сравнении между деталями и поставщиками. Однако такое усреднение скрывает случайные глубокие царапины, которые все равно могут иметь значение для вашей уплотнительной или покрывной системы.
Большинство отливок указываются с целью достижения Ra, потому что сравниватели и ручные измерители дают его напрямую. Тем не менее, одно число не рассказывает всю историю поверхности.
Определение Rz: средняя глубина шероховатости
Rz измеряет среднее расстояние между самым высоким пиком и самой низкой впадиной в каждом из нескольких образцовых участков, а затем усредняет эти расстояния. В отличие от Ra, он напрямую фиксирует крайние точки профиля, а не средний разброс. Следовательно, Rz более чувствителен к случайным глубоким ямам или разрывам, характерным для отливок в состоянии сырья. Европейские стандарты исторически отдавали предпочтение Rz, поэтому в старых чертежах он все еще используется.
Поскольку Rz отслеживает наихудшую локальную глубину, он лучше коррелирует с путями утечек и отказами адгезии покрытия. Поэтому спецификации, требующие герметизации или гальваники, чаще выигрывают от ограничения Rz, чем от строгого Ra.
Сравнение Ra и Rz: прямое сопоставление
Ниже приведена таблица, которая показывает, как рассчитываются каждый из параметров, на что они делают акцент и где они лучше всего применимы.
| Атрибут | Ra (средняя шероховатость) | Rz (средняя глубина шероховатости) |
|---|---|---|
| Что измеряет | Среднее абсолютное отклонение от центральной линии | Среднее значение глубины от вершины до впадины |
| Чувствительность к пикам | Низкий — усредняет их | Высокий — захватывает экстремумы |
| Типичное использование | Общий внешний вид, тактильная отделка | Уплотнение, покрытие, критичные для усталости детали |
| Региональные предпочтения | Работа в России и по общим стандартам ISO | Наследие европейских чертежей DIN |
В качестве грубого правила, хорошо обработанный литой материал показывает значения Rz примерно в четыре — семь раз больше, чем Ra. Когда поставщик указывает оба значения, сравните их с этим соотношением, чтобы выявить несогласованность измерений.
Как измеряются Ra и Rz
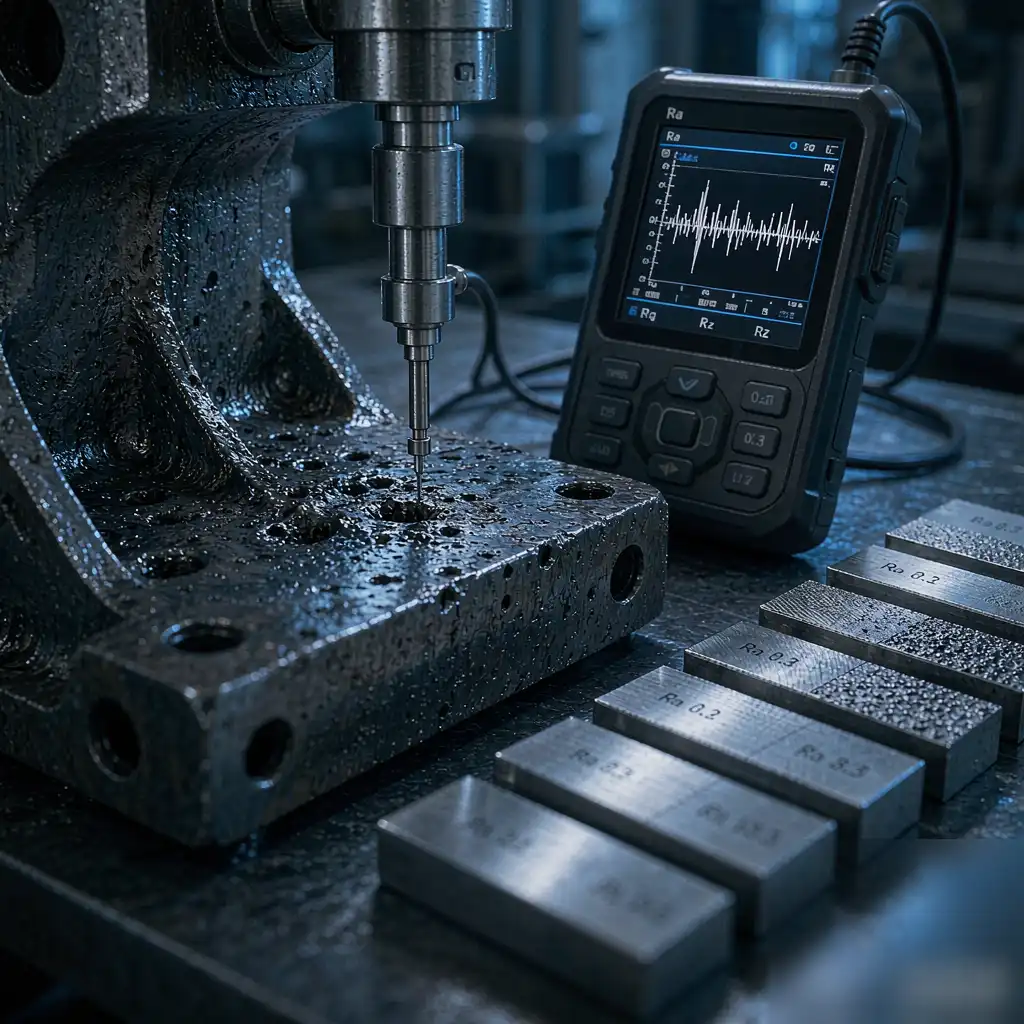
Измерение начинается с использования стилусного трассировщика или оптического профилометра, который движется по поверхности вдоль определенной длины отсечки. Инструмент фильтрует волнистость и форму, затем вычисляет параметры на основе оставшегося профиля шероховатости. Поскольку результат зависит от отсечки и длины оценки, их необходимо указывать на чертеже. В противном случае два лабораторных учреждения сообщат разные значения для одной и той же детали.
Портативные измерители позволяют быстро проверить Ra на производственной площадке, в то время как лабораторные профилометры предоставляют полные данные Rz и 3D-карты. Измеритель, который измеряет только Ra, не может подтвердить значение Rz.
Почему Rz важнее, чем кажется
Глубокие локальные впадины задерживают режущую жидкость, раствор для покрытия и бактерии, которые затем выделяются в процессе эксплуатации. Следовательно, деталь с красивым Ra все еще может выйти из строя, если ее Rz не контролируется. Для гидравлических корпусов и компонентов, контактирующих с пищевыми продуктами, это различие имеет решающее значение.
ПРАКТИЧЕСКАЯ ЗАМЕТКА — Когда уплотнение скользит по отлитой поверхности, указывайте Rz, а не Ra; глубина от вершины до впадины гораздо важнее для определения пути утечки, чем среднее значение.
Типичные цели по Ra в зависимости от применения
Разные функции требуют различных отделок. Ниже приведена таблица с распространенными диапазонами Ra для литейных применений, чтобы вы могли сравнить свои чертежи.
| Применение | Типичный Ra (мкм) | Метод отделки |
|---|---|---|
| Структура после отливки (невидимая) | 6.3 – 12.5 | Только шлифовка дробью |
| Обработка уплотнительной поверхности | 1.6 – 3.2 | Фрезерование или шлифовка на ЧПУ |
| Гидравлическое отверстие | 0.4 – 0.8 | Гонка или лощение |
| Декоративная внешняя поверхность | 0.2 – 0.8 | Полировка или вибрационная обработка |
Эти диапазоны являются отправными точками, а не жесткими правилами, и материал и геометрия могут их изменять.
Обработка поверхности в цепочке процесса литья
Отделка задается задолго до финальной обработки, начиная с системы заливки, температуры формы и агента для высвобождения. Отливка, которая рвется при извлечении, никогда не будет идеально полироваться, независимо от времени работы робота. Последующая шлифовка удаляет остатки, а не борется с коренной причиной.
Обратное сопоставление отделки поверхности с переменными процесса позволяет предсказать и поддерживать соответствие спецификации. Такой системный подход отличает стабильного поставщика от того, кто перерабатывает каждую партию. Читайте наши лучшие практики по обработке поверхности алюминиевых отливок чтобы увидеть, как в практике соединяются управление зазором и отделка поверхности.
Стоимость излишнего уточнения отделки
Каждый шаг ниже текущей отделки занимает время цикла, расходует материалы и износ инструмента. Переход с Ra 1.6 на Ra 0.8 может более чем вдвое увеличить трудозатраты на полировку сложной детали. Следовательно, излишне точное указание тихо увеличивает себестоимость единицы продукции во всей серии. Проверьте каждую поверхность и спросите, действительно ли функция требует этого числа.
Мы регулярно обнаруживаем чертежи с декоративными отделками на скрытых внутренних поверхностях. Удаление таких отделок экономит реальные деньги без изменения характеристик.
Достижение стабильной отделки с помощью роботизированной отделки
Ручная отделка варьируется в зависимости от оператора и смены, что затрудняет поддержание Ra и Rz из партии в партию. Роботизированные ячейки применяют управляемую силу, скорость и траекторию, поэтому одна и та же программа обеспечивает одинаковую поверхность каждый раз. Эта стабильность и есть причина, почему автоматизированные линии выигрывают повторные контракты.
Наш руководство по автоматической обработке литых деталей, удалению заусенцев и шлифовке подробно описывает, как робототехника с управляемой силой достигает целей по Ra и Rz без переобработки тонких стенок. Та же ячейка, которая удаляет заусенцы, может также сглаживать линию разъема до заданной шероховатости в одной настройке.
СИГНАЛ ROI — Поддержание отделки в пределах допусков при первом проходе обычно сокращает трудозатраты на отделку на 30–50% по сравнению с ручной переработкой, а также уменьшает количество брака из-за переобработки.
Литые алюминиевые детали и чувствительность к отделке
Алюминий мягкий и легко рвется, поэтому агрессивные материалы быстро размазывают поверхность, а не режут ее. Поэтому алюминий требует более мягких, хорошо настроенных процессов, сохраняющих целостность исходного профиля. Указание отделки на алюминии также означает контроль за предыдущими следами обработки.
Поскольку сплав и термическая обработка меняют реакцию поверхности, необходимо проверять отделку на реальном производственном материале. Наш как автоматизировать удаление заусенцев с алюминиевых литых деталей освещает выбор материалов и пределы силы, которые делают отделку алюминия повторяемой и чистой.
Распространенные ошибки при указании характеристик, которых следует избегать
Многие чертежи содержат ошибки, которые стоят денег без улучшения детали. Обратите внимание на эти распространенные проблемы:
- Указание Ra на поверхности, которая на самом деле требует ограничения Rz для герметизации.
- Указание отделки без указания длины среза или длины оценки.
- Применение одного жесткого значения к каждой поверхности независимо от функции.
- Смешивание DIN Rz и ISO Ra на одном чертеже без примечаний о преобразовании.
- Предположение, что смахивание компаратора равно калиброванному измерению профилометра.
Исправление этих пяти привычек устраняет большинство споров, связанных с отделкой, с поставщиками. Ясные символы превосходят длительные споры на производственной площадке каждый раз.
Выбор правильного стандарта для вашей детали
Начинайте с функции: герметизирует ли поверхность, скользит, отражает или просто скрыта? Если она герметизирует или несет покрытие, руководствуйтесь Rz и используйте Ra как вторичную проверку. Для тактильных или визуальных поверхностей обычно достаточно Ra, и его проще проверить.
Соединяйте ваш внутренний стандарт с чертежом заказчика, а не угадывайте при переводе. В случае сомнений попросите поставщика подтвердить процедуру измерения перед первым образцом. Этот единичный разговор предотвращает большинство отказов по отделке.
Объединение на производственной площадке
Стандарты отделочной поверхности Ra и Rz — это не абстрактные символы, а практический контроль стоимости и качества. Рассматривайте их как общий язык между проектированием, контролем качества и отделочной ячейкой. С правильным параметром на нужной поверхности вы соблюдаете спецификацию, сокращаете отходы и отправляете стабильные отливки.
Правильный способ измерения шероховатости
Одно число Ra мало что значит без процедуры измерения. Укажите длину отсечки, длину оценки и количество выборочных участков, поскольку каждый из них влияет на отображаемое значение. Поэтому согласуйте процедуру с заказчиком перед первым образцом и зафиксируйте ее в плане контроля. Последовательность измерений важна так же, как и последовательность процесса.
Как роботизированная отделка стабилизирует показатели
Ручная полировка колеблется в зависимости от оператора и смены, что увеличивает разброс как Ra, так и Rz. Роботизированная ячейка повторяет одинаковое усилие, скорость и путь, поэтому разброс сужается, и детали с несоответствиями исключаются. Именно поэтому автоматизированные линии поддерживают качество отделки на длинных сериях, где ручные ячейки склонны к отклонениям. Стабильный процесс — стабильные показатели, меньше споров о том, что действительно означал чертеж.
Документирование требований к отделке для поставщиков
Передайте вашему партнеру по отделке полное описание, а не только целевое значение. Включите стандарт, параметр, длину отсечки и допуск, чтобы не было места для интерпретаций. Кроме того, предоставьте эталонную деталь, по которой они смогут измерять с помощью своего профилометра. Четкая документация превращает отделку из постоянных споров в пункт плана качества.
Отделка, стоимость и итоговая прибыль
Каждый шаг шероховатости ниже необходимого увеличивает время цикла, расход материалов и износ инструмента, что накапливается на протяжении всей серии. Напротив, недостаточно точная отделка может привести к отказам покрытия или утечкам, которые проявляются только у заказчика. Навык заключается в согласовании вызова с функцией и ничем более. Когда проектирование, контроль качества и производственная ячейка используют один ясный стандарт, отделка становится управляемой стоимостью, а не постоянным сюрпризом в ежемесячных отчетах о браке.
Цифры являются иллюстративными; реальные результаты зависят от геометрии детали, материала и конфигурации ячейки.