A UN VISTAZO · El acabado superficial determina cómo se siente, sella y funciona un molde en servicio. Por lo tanto, entender los números en tu plano previene malentendidos costosos entre diseño y producción. En esta guía explicamos normas de acabado superficial Ra Rz y lo que cada valor te dice sobre una pieza fundida real.
El lenguaje de las normas de acabado superficial Ra Rz
Los ingenieros describen la rugosidad con una familia de parámetros de perfil, pero dos dominan las compras y la inspección diarias. Ra y Rz son los símbolos que más ves en los dibujos de fundición en las cadenas de suministro automotriz, hidráulica y médica. En consecuencia, especificar uno cuando quieres decir el otro genera desperdicio y discusiones evitables.
DEFINICIÓN — Un parámetro de perfil superficial es un número único derivado de una traza 2D filtrada de la superficie de la pieza, no una medición directa de cada pico y valle.
Definición de Ra: Rugosidad media aritmética
Ra, o rugosidad media, es la media aritmética de las desviaciones absolutas respecto a la línea media dentro de la longitud de evaluación. Suaviza el perfil en un valor de altura representativo, expresado en micrómetros o micropulgadas. Debido a que promedia, Ra es indulgente y fácil de comparar entre piezas y proveedores. Sin embargo, ese mismo promedio oculta arañazos profundos esporádicos que aún pueden importar para tu sello o recubrimiento.
La mayoría de las fundiciones se cotizan con un objetivo de Ra porque los comparadores y medidores portátiles lo reportan directamente. Sin embargo, el número por sí solo no cuenta toda la historia de la superficie.
Definición de Rz: Profundidad media de rugosidad
Rz mide la distancia media entre el pico más alto y el valle más bajo dentro de varias longitudes de muestreo, y luego promedia esas distancias. A diferencia de Ra, captura directamente los extremos del perfil en lugar de la dispersión media. En consecuencia, Rz es más sensible a la presencia ocasional de pozos profundos o desgarros comunes en superficies en estado de fundición. Las normas europeas históricamente favorecían Rz, por eso los dibujos legados aún lo requieren.
Debido a que Rz rastrea la profundidad local peor, se correlaciona mejor con caminos de fuga y fallos en la adhesión del recubrimiento. Por lo tanto, las especificaciones que exigen sellado o galvanizado a menudo obtienen más de un límite Rz que de un Ra ajustado.
Ra vs Rz: Comparación directa
La tabla a continuación contrasta cómo se calcula cada parámetro, qué enfatiza y dónde encaja mejor.
| Atributo | Ra (Rugosidad media) | Rz (Profundidad media de rugosidad) |
|---|---|---|
| Lo que mide | Desviación absoluta media respecto a la línea central | Promedio de profundidades de pico a valle |
| Sensibilidad a picos | Bajo — los promedia | Alto — captura extremos |
| Uso típico | Apariencia general, acabado táctil | Sellado, galvanizado, piezas críticas por fatiga |
| Preferencia regional | Trabajo en España y en general según ISO | Dibujos DIN europeos heredados |
Como regla general, una fundición bien procesada muestra valores Rz aproximadamente de cuatro a siete veces su Ra. Cuando un proveedor cotiza ambos, compáralos con esta proporción para detectar mediciones inconsistentes.
Cómo se miden Ra y Rz
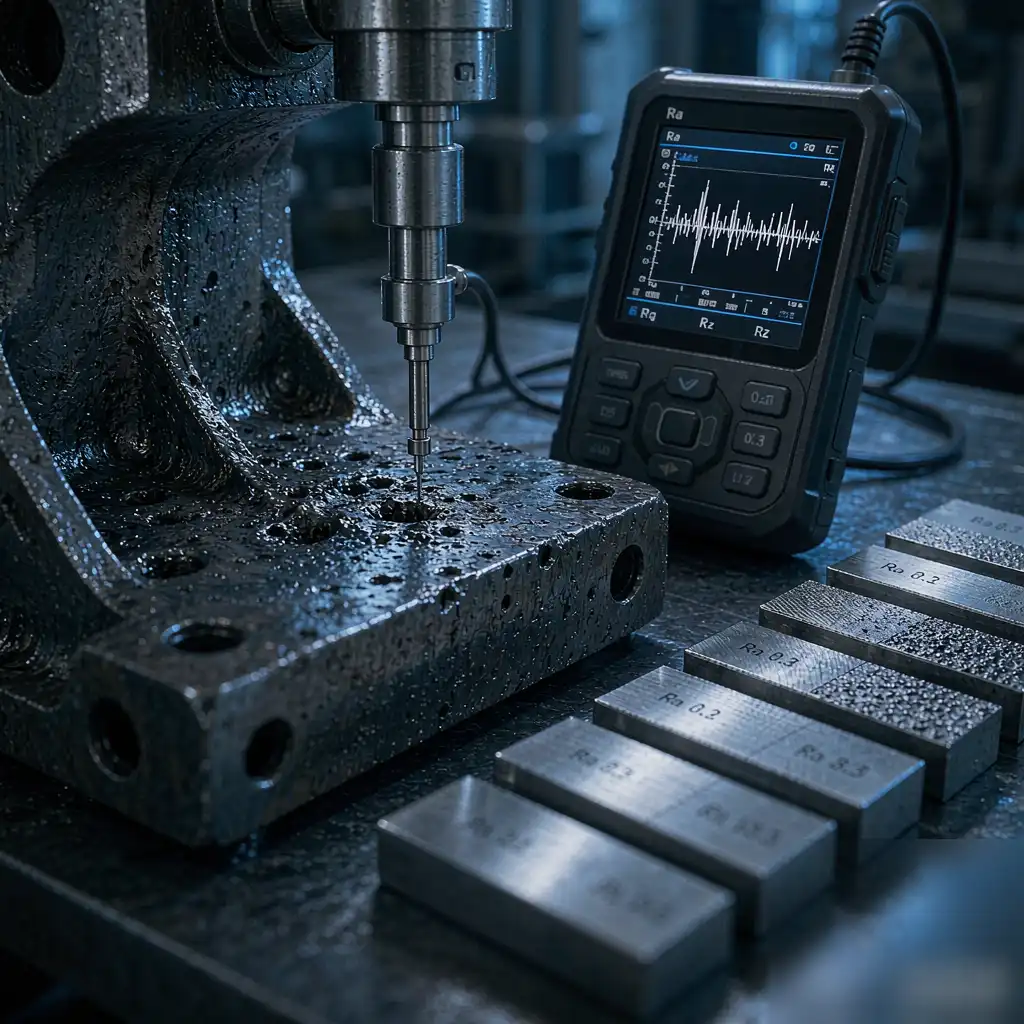
La medición comienza con un trazador de estilista o un perfilómetro óptico que recorre la superficie a lo largo de una longitud de corte definida. El instrumento filtra la ondulación y la forma, y luego calcula los parámetros a partir del perfil de rugosidad restante. Debido a que el resultado depende del corte y la longitud de evaluación, debes indicarlos en el dibujo. De lo contrario, dos laboratorios reportarán dos números diferentes para la misma pieza.
Los medidores portátiles ofrecen verificaciones rápidas de Ra en el taller, mientras que los perfilómetros de laboratorio proporcionan mapas completos de Rz y en 3D. Un medidor que solo lee Ra no puede verificar una indicación de Rz.
Por qué Rz importa más de lo que piensas
Los valles locales profundos atrapan el fluido de corte, la solución de galvanizado y las bacterias que luego se filtran en servicio. En consecuencia, una pieza con un hermoso Ra aún puede fallar si su Rz no está controlado. Para cuerpos hidráulicos y componentes en contacto con alimentos, esta distinción es decisiva.
NOTA PRÁCTICA — Cuando un sello se desliza sobre una cara fundida, especifica Rz en lugar de Ra; la profundidad pico a valle rige mucho más el camino de fuga que el promedio.
Objetivos típicos de Ra según la aplicación
Las diferentes funciones exigen acabados diferentes. La tabla a continuación lista las bandas comunes de Ra para aplicaciones de fundición para que puedas comparar con tus propios dibujos.
| Aplicación | Ra típico (µm) | Método de acabado |
|---|---|---|
| Estructural en estado de colada (no visible) | 6.3 – 12.5 | Solo chorreado |
| Superficie de sellado mecanizada | 1.6 – 3.2 | Fresado CNC o rectificado |
| Ø hidráulico | 0.4 – 0.8 | Honing o lapeado |
| Exterior decorativo | 0.2 – 0.8 | Pulido o vibratorio |
Estas bandas son puntos de partida, no leyes, y el material y la geometría las modifican.
Acabado superficial en la cadena del proceso de fundición
El acabado se establece mucho antes de la celda de acabado, comenzando con el canal de alimentación, la temperatura del molde y el agente de liberación. Una fundición que se rompe al expulsarla nunca se pulirá limpia, sin importar cuánto tiempo de robot dediques. El rectificado downstream elimina el residual en lugar de luchar contra la causa raíz.
Mapear el acabado de vuelta a las variables del proceso te permite predecir y mantener la especificación de manera constante. Esta visión sistémica es lo que diferencia a un proveedor estable de uno que retrabaja cada lote. Lee nuestro mejores prácticas de acabado superficial para fundiciones de aluminio para ver cómo se conectan el enmascaramiento y el acabado en la práctica.
El costo de sobreespecificar el acabado
Cada paso por debajo del acabado actual cuesta tiempo de ciclo, medios y desgaste de herramientas. Reducir de Ra 1.6 a Ra 0.8 puede más que duplicar la mano de obra de pulido en una pieza compleja. En consecuencia, una llamada innecesariamente ajustada inflaciona silenciosamente el costo unitario en toda la producción. Revisar cada cara y preguntar si la función realmente necesita ese valor.
Encontramos rutinariamente dibujos que llevan acabados de grado decorativo en superficies internas ocultas. Eliminar esos ahorra dinero real sin cambiar el rendimiento.
Lograr un acabado consistente con acabado robótico
El acabado manual varía con el operador y el turno, lo que hace que Ra y Rz sean difíciles de mantener de lote en lote. Las células robóticas aplican fuerza, velocidad y trayectoria controladas para que el mismo programa produzca la misma superficie cada vez. Esta consistencia es la razón por la que las líneas automatizadas ganan contratos repetidos.
Nuestro guía automatizada de desbarbado y rectificado en fundición a presión detalla cómo los robots controlados por fuerza alcanzan tanto los objetivos de Ra como de Rz sin sobrepulir paredes delgadas. La misma célula que desbarba puede suavizar líneas de separación hasta una rugosidad especificada en una configuración.
SEÑAL ROI — Mantener el acabado dentro de la tolerancia en la primera pasada suele reducir la mano de obra de acabado en un 30–50% en comparación con la retrabajo manual, además de reducir los residuos por sobrepulido.
Fundiciones de aluminio y sensibilidad al acabado
El aluminio es blando y se desgarra fácilmente, por lo que los medios agresivos rápidamente ensucian en lugar de cortar la superficie. Por lo tanto, el aluminio necesita procesos más suaves y bien ajustados que preserven la integridad del perfil subyacente. Especificar el acabado en aluminio también significa controlar las marcas de mecanizado previas.
Debido a que la aleación y el temple cambian cómo responde la superficie, valida el acabado en el material de producción real. Nuestro cómo desbarbar fundiciones de aluminio con automatización cubre la selección de medios y límites de fuerza que mantienen los acabados de aluminio repetibles y limpios.
Errores comunes en la especificación que hay que evitar
Muchas dibujos contienen errores que cuestan dinero sin mejorar la pieza. Vigila estos problemas frecuentes:
- Llamar Ra en una superficie que en realidad necesita un límite de Rz para sellado.
- Citar un acabado sin indicar la longitud de corte o la longitud de evaluación.
- Aplicar un valor ajustado en todas las caras independientemente de su función.
- Mezclar Rz de DIN y Ra de ISO en el mismo dibujo sin notas de conversión.
- Suponiendo que un deslizamiento del comparador equivale a una lectura calibrada de un perfilómetro.
Corregir estos cinco hábitos elimina la mayoría de las disputas relacionadas con el acabado con los proveedores. Los símbolos claros superan en argumentos largos en el piso de producción cada vez.
Elegir el estándar correcto para su pieza
Comience desde la función: ¿la superficie sella, desliza, refleja o simplemente permanece oculta? Si sella o lleva recubrimiento, diríjase con Rz y utilice Ra como verificación secundaria. Para caras táctiles o visuales, generalmente basta con Ra y es más sencillo de verificar.
Alinee su estándar interno con el dibujo de su cliente en lugar de adivinar la conversión. Cuando tenga dudas, pida al proveedor que confirme la rutina de medición antes del primer artículo. Esa sola conversación previene la mayoría de los rechazos por acabado.
Unificando todo en la planta de producción
Los estándares de acabado superficial Ra Rz no son símbolos abstractos, sino controles prácticos sobre el coste y el rendimiento. Trátelos como un lenguaje compartido entre diseño, calidad y la célula de acabado. Con el parámetro correcto en la cara adecuada, cumple con las especificaciones, reduce el desecho y envía piezas consistentes.
Midiendo la Rugosidad de la Manera Correcta
Un solo número Ra significa poco sin la rutina de medición que lo respalda. Indique la longitud de corte, la longitud de evaluación y el número de longitudes de muestreo, porque cada uno cambia el valor reportado. Por lo tanto, acuerde la rutina con su cliente antes del primer artículo y regístrela en el plan de inspección. La consistencia en la medición importa tanto como la consistencia en el proceso mismo.
Cómo la Acabado Robótico Estabiliza los Números
El pulido manual varía con el operador y el turno, lo que amplía la dispersión tanto de Ra como de Rz. Una célula robótica repite la misma fuerza, velocidad y trayectoria, por lo que la distribución se estrecha y las piezas fuera de especificación se reducen. Por eso, las líneas automatizadas mantienen el acabado en lotes largos donde las células manuales fluctúan. Proceso estable, números estables, menos discusiones sobre lo que realmente quería decir el dibujo.
Documentando los Requisitos de Acabado para los Proveedores
Entregue a su socio de acabado un llamado completo, no solo un valor objetivo. Incluya la norma, el parámetro, la longitud de corte y la banda de aceptación para que no haya lugar a interpretaciones. Además, proporcione una pieza de referencia con la que puedan medir con su propio perfilómetro. Una documentación clara convierte el acabado de una disputa recurrente en una casilla marcada en el plan de calidad.
Acabado, Costo y la Rentabilidad
Cada paso de rugosidad por debajo de lo necesario cuesta tiempo de ciclo, medios y desgaste de herramientas que se acumulan en toda la producción. Por otro lado, un acabado insuficiente invita a fallos en el recubrimiento o fugas que solo aparecen en el cliente. La habilidad está en ajustar el llamado a la función y nada más ajustado. Cuando diseño, calidad y la célula comparten un estándar claro, el acabado se convierte en un coste controlado en lugar de una sorpresa recurrente en el informe mensual de desechos.
Las cifras son ilustrativas; los resultados reales dependen de la geometría de la pieza, el material y la configuración de la celda.