Мониторинг процесса литейного штамповки: что измерять, как быстро и что делать, когда это происходит
Машина для литейной штамповки создает полный журнал каждого удара, и большинство цехов не смотрят на него. Параметры, определяющие качество отливки, устанавливаются один раз во время отбора образцов, записываются на карточке настройки и затем доверяют им, пока клиент не пожалуется. Через шесть месяцев никто не может сказать, что изменилось, потому что ничего не было зафиксировано.
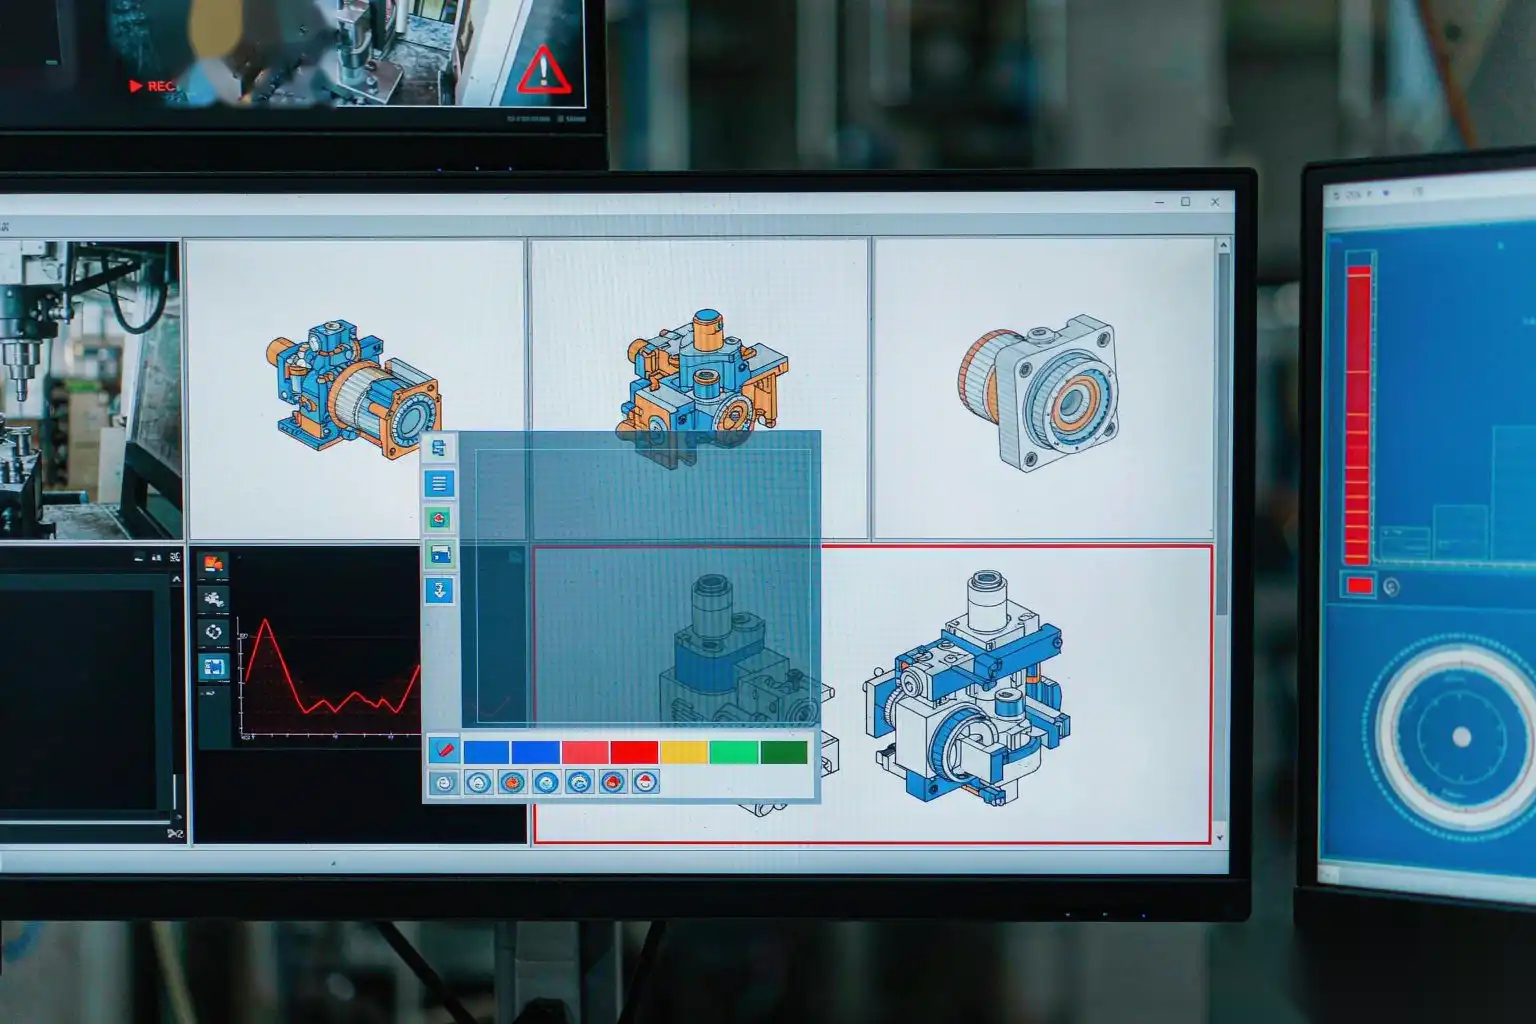
Эта статья — практическое руководство по мониторингу процесса литейной штамповки: какие переменные важны, с какой скоростью их измерять, как устанавливать контрольные границы на основе данных о способности, а не мнений, как строить систему тревог, которую операторы не будут отключать, как проследить дефект до удара, ковша и полости, и что цех без инструментов должен купить в первую очередь.
Зачем мониторить: кривая удара знает раньше, чем деталь
Пористость, холодный поток, неправильное заполнение и пригорание штампа — все это вызывается условиями, существующими всего несколько сотен миллисекунд внутри штампа. Рентгеновские и давление тесты выявляют их постфактум, и только если тестировать каждую деталь. Профиль удара показывает причину в реальном времени, на каждом ударе.
Три практических преимущества:
- Обнаружение. Удар, заполненный волной захваченного воздуха, можно определить по скорости и давлению, поэтому можно отделить один удар, а не изолировать смену.
- Диагностика. Когда появляется брак, данные показывают, движется ли машина, штамп, металл или оператор. Без них каждая встреча по браку превращается в спор.
- Доказательства. Данные о способности из реального производственного окна — самая сильная позиция, которую можно занять при жалобе клиента или подаче на PPAP.
Переменные, которые стоит мониторить
Не все заслуживают датчика. Ниже приведен список, который коррелирует с дефектами, реально стоящими денег.
Профиль удара: медленная скорость удара и доля заполнения
Медленная скорость удара контролирует захват воздуха в рукаве для удара. Слишком медленно — металл остывает и формирует волну, которая втягивает воздух в заряд; слишком быстро — металл сам разрывается на волну. Для алюминия в рукавах диаметром 50-100 мм окно обычно составляет 0,20-0,50 м/с, а целевая медленная скорость удара зависит от диаметра рукава и доли заполнения. Доля заполнения, отношение объема залитого металла к объему рукава, должна находиться примерно между 35 и 55 процентами; ниже 30 процентов — вы почти гарантированно получите образование волн и захват воздуха независимо от скорости.
Мониторинг: фактическая скорость поршня в медленной фазе, рассчитанная по обратной связи положения, с разрешением не менее 0,01 м/с. Записывайте каждое удара.
Точка переключения и скорость быстрого удара
Переход от медленного к быстрому удару — самая чувствительная точка установки на машине. Смещение точки переключения на 10 мм значительно меняет поведение заполнения полости и эвакуацию газа. Хорошие машины держат точку переключения в пределах ±2-3 мм; машина, смещающаяся за пределы ±5 мм, требует внимания к датчику положения или гидравлическому клапану.
Быстрая скорость шнека (ворота) для тонкостенных алюминиевых деталей обычно составляет 30-60 м/с у ворот, и необходимая скорость поршня зависит от проекционной площади и сечения ворот. Следите за пиковым значением скорости поршня и скоростью при переключении.
Давление усиления и время наращивания
Усиление — это то, что обеспечивает усадку во время затвердевания. Важны два числа:
- Пиковое давление металла, обычно 40-100 МПа для алюминия в зависимости от толщины стенки и класса качества.
- Время наращивания усиления, интервал от окончания заполнения полости до достижения заданной доли пикового давления. На хорошо обслуживаемом оборудовании это 20-40 мс; при более чем 60-80 мс ворот уже застывают, и вы подаете твердый металл, что проявляется усадочной пористостью в толстых секциях.
Следите за пиковым давлением и временем достижения 90 процентов от пика. Оба параметра изменяются в зависимости от предварительной зарядки аккумулятора азотом, температуры масла и отклика клапана, именно поэтому их необходимо записывать, а не предполагать.
Зоны температуры штампа
Температура поверхности штампа управляет заполнением, качеством поверхности и долговечностью штампа. Типичные диапазоны в стационарных условиях: 180-250 °C для алюминиевых сплавов, таких как AlSi9Cu3 и ADC12, 150-200 °C для цинка. Важна не только абсолютная величина, но и разброс: разница более 30 °C между зонами одного штампа вызывает горячие точки, которые припаиваются, холодные точки — неправильное заполнение, и оба паттерна перемещаются по мере нагрева штампа.
Устанавливайте термопары на 1-3 мм позади поверхности полости, минимум в четырех точках: возле ворот, на дальнем конце полости, на одной толстой секции и на одном слайдере, если штамп его имеет. Дополнительные каналы на водяных контурах оправданы для штампов с большим объемом производства.
Время цикла и его подсекции
Общее время цикла — это ленивый показатель. Разделите его: закрытие, блокировка, выстрел, задержка, открытие, извлечение, очистка, распыление, продувка. Каждая подсекция имеет свой характерный признак отказа. Задержка, увеличивающаяся на 1,5 с без изменения установки, означает, что цепь усиления не удерживается; время распыления, увеличивающееся, обычно говорит о частично заблокированных форсунках; увеличение времени открытия означает износ извлекателя или тяг.балок.
Смазка и вакуум
- Вакуум. Запишите уровень вакуума, достигнутый в конце эвакуации, в мбар абсолютных, и время его достижения. Хорошо герметичный штамп с правильно подобранным клапаном достигает 50-100 мбар абсолютных примерно за 100-250 мс. Уровень выше примерно 200 мбар означает утечку: изношенные уплотнения, поврежденная разделительная линия, забитый фильтр или позднее закрытие клапана.
- Смазка. Запишите соотношение разбавления, время распыления по зонам и, если поддерживается, объем подачи на выстрел. Распространенное разбавление для водорастворимых смазок — 1:60 до 1:150; время распыления — 1-5 с за цикл. Недостаточная смазка вызывает припаивание и поломку игл извлекателя; чрезмерная — газовую пористость, пятна и загрязнение штампа.
Частоты выборки и разрешение
Частота выборки — это область, в которой большинство систем мониторинга недоиспользованы. Весь событие заполнения полости длится 30-150 мс. Если вы делаете выборку с частотой 100 Гц, вы получаете от трех до пятнадцати точек на самое важное событие в цикле, что бесполезно.
| Переменная | Минимальная частота | Рекомендуемая частота | Целевая разрешающая способность |
|---|---|---|---|
| Положение / скорость поршня | 500 Гц | 1-2 кГц | 0,1 мм / 0,01 м/с |
| Давление впрыска и усиления | 500 Гц | 1-2 кГц | 0,5 МПа |
| Давление в полости (если установлено) | 2 кГц | 5-10 кГц | 0,5 МПа |
| Температура штампа | 0,2 Гц | 0,5-1 Гц | 1 °C |
| Уровень вакуума | 10 Гц | 50-100 Гц | 5 мбар |
| Подинтервалы цикла | на выстрел | на выстрел | 0.1 с |
| Температура плавления / удерживающей печи | на выстрел | на выстрел | 2 °C |
Сохраняйте полную кривую для определенного окна, а не только пиковые значения. Следа длительностью 1 секунда при 1 кГц — это 1000 точек на канал; четыре канала на один выстрел при 500 выстрелах в день — примерно 2 МБ в день на машину, что ничто. Храните полные кривые в течение 30-90 дней и сводную статистику по выстрелам бесконечно.
Настройка контрольных лимитов на основе данных о возможностях
Лимиты, установленные методом угадывания, либо игнорируются, либо неправильны. Правильная последовательность:
- Сначала исправьте процесс. Запустите машину на стабильной заданной точке как минимум один полный производственный цикл после прогрева. Удалите прогревочные выстрелы; первые 20-40 выстрелов после холодного запуска или смены штампа не являются репрезентативными.
- Соберите 25-35 подгрупп по 5 последовательных выстрелов для каждой контролируемой переменной. Это дает 125-175 наблюдений, что достаточно для обоснованной оценки краткосрочных колебаний.
- Рассчитайте пределы X-бар и R. Пробные контрольные лимиты при ±3 сигма от среднего подгруппы, и проверьте наличие точек вне контроля. Исследуйте и устраните причины, подлежащие устранению, затем пересчитайте. Не удаляйте просто неудобные точки.
- Сравните разброс с допуском. Рассчитайте Ppk и Cpk. Для переменной, влияющей на требования клиента, требуйте Cpk не менее 1.33, и 1.67 для функций безопасности или давления. Если Cpk ниже 1.0 по скорости выстрела или пиковому давлению, машине или штампу требуется доработка, прежде чем устанавливать какие-либо лимиты.
- Установите предупредительные лимиты при ±2 сигма и пределы действия при ±3 сигма. Применяйте стандартные правила контроля: одна точка за пределами 3 сигма, семь точек с одной стороны среднего, шесть точек с тенденцией в одном направлении.
- Перезадайте базовую линию при любом значительном изменении: ремонт штампа, новая партия сплава, замена втулки, обслуживание аккумулятора или изменение ревизии детали.
Важная дисциплина: пределы принадлежат комбинации машины и штампа, а не офису номеров деталей. Храните их вместе с ID штампа и количеством выстрелов, при которых они были установлены, и проверяйте их не реже чем раз в шесть месяцев по фактическим данным о браке. Предел, который никогда не срабатывал за год при уровне брака 2 процента, установлен слишком широко.
Философия аварийных сигналов и реакция оператора
Тревоги, которые кричат «волк», отключаются. У каждого завода, который мы посещаем, есть как минимум одна система мониторинга с расширенными пределами до такой степени, что они становятся бесполезными, обычно в течение шести месяцев после установки.
Спроектируйте реакцию сначала:
- Консультация (превышение предупредительного лимита): отображается на экране оператора, регистрируется, никаких действий с машиной. Оператор отмечает номер выстрела. Используется для анализа тенденций и одиночных отклонений.
- Задержка детали (превышение лимита действия по критической переменной качества): выстрел помечается, деталь автоматически или с помощью сигнала направляется в карантинную корзину, и производство продолжается. Это базовый уровень реагирования.
- Остановить машину (два подрядных превышения лимита действия или любое нарушение безопасности или оборудования): машина останавливается и требует сброса оператором с указанием причины.
Правила, поддерживающие работу системы:
- Менее 10 типов тревог на машину, каждая с письменной реакцией не более чем из трех шагов.
- Коды причин при каждом сбросе. Таблица кодов причин — это место, где происходит настоящее обучение; через три месяца вы узнаете три основные причины и сможете устранить их навсегда.
- Запрет на молчаливое расширение лимитов. Расширение требует документированного инженерного решения с приложением исследования возможностей.
- Тревога должна быть видна там, где работает оператор, а не только в офисе руководителя.
- Еженедельный обзор количества тревог. Здоровая ячейка с правильно настроенными лимитами дает несколько консультационных тревог за смену и очень мало тревог действия.
Отслеживаемость по выстрелу, ковшу и полости
Когда заказчик обнаруживает пористость в обработанной полости, вопрос не в “каком дефекте”, а в “каких других деталях они появились при тех же условиях”. Создайте запись так, чтобы на этот вопрос был ответ.
Минимальная цепочка отслеживаемости по выстрелу:
- ID машины, ID формы и суммарное количество выстрелов на эту форму с момента последнего профилактического обслуживания.
- Метка времени до одной секунды, плюс сдвиг и идентификатор оператора.
- ID плавления или партии ковша, температура нагрева печи и запись дегазации или ротационной обработки для алюминия.
- ID полости, для многокамерных форм и семейных инструментов. Нанесите штамп или лазерную маркировку номера полости на отливку; двухсимвольная метка ничего не стоит и экономит целые поставки.
- Полный набор мониторинговых данных для выстрела, или по крайней мере сводная статистика и флаг прохождения/непрохода.
- Цепочка downstream: партия нагрева, заказ на ЧПУ, участок отделки и финальная упаковка или идентификатор коробки.
С этой цепочкой одна подтвержденная дефектная единица позволяет точно определить трассу выстрела, проверить, был ли этот выстрел выбросом, выявить последовательность выстрелов с похожими условиями и изолировать точный диапазон вместо всей недели. Без нее по умолчанию все изолируются, и это очень дорого.
Хранение данных, PPAP и расследование жалоб
Правила хранения по использованию:
- Полные кривые выстрелов: Онлайн 30-90 дней, затем архив. Вам редко понадобятся они более месяца; когда потребуется, это связано с конкретным инцидентом и вы знаете дату.
- Сводная статистика по выстрелам: минимум два года, пять — для автомобильной промышленности, пятнадцать — если это часть безопасности и контракт это требует. Стоимость хранения на машину в год тривиальна с современными базами данных.
- Исследования возможностей и пересмотр контрольных лимитов: хранить на весь срок службы детали плюс период ответственности за продукт.
- Обслуживание формы и история подсчета выстрелов: постоянно, связана с ID формы.
Для PPAP или подачи первого образца мониторинговые данные позволяют представить реальную способность процесса, а не выборку из 30 деталей, взятую в идеальных условиях. Подача уровня 3 с 125 подгрупповыми наблюдениями скорости выстрела, пикового давления и температуры формы, а также значения Cpk и контрольной диаграммы отвечает на большинство инженерных вопросов клиента до их возникновения.
Для расследования жалоб полезная последовательность: определить детали, выбрать диапазон полостей и выстрелов, извлечь трассы и искать отклонения, тренды или точку изменения за дни до дефекта. Особое внимание уделите подготовке к обслуживанию формы и смене плавильной партии, так как эти два границ генерируют большинство полевых утечек.
Минимальный список инструментов для цеха, начинающего с нуля
Вам не нужен полный комплекс систем с первого дня. Это последовательность, которую мы рекомендуем, упорядоченная по ценности за единицу валюты.
Фаза 1, основные элементы:
- Система мониторинга выстрелов по оси впрыска: положение поршня (или датчик скорости) с частотой 1 кГц, давление впрыска и усиления с частотой 1 кГц, хранение данных по каждому выстрелу, сигналы тревоги. Это самый ценный элемент.
- Четыре термопары на штампе с регистратором данных, а также ручной поверхностный зонд для проверки.
- Логирование времени цикла и подинтервалов с программируемого логического контроллера машины, если она это поддерживает.
- Логирование температуры расплава и печи удержания, по каждому выстрелу или каждые 15 минут.
- Дисциплинированный счетчик выстрелов и журнал обслуживания штампа, допускается бумажный вариант, который регистрирует суммарное количество выстрелов на штамп и каждое событие обслуживания.
Фаза 2, после того как фаза 1 работает и установлены лимиты:
- Датчик уровня вакуума с записью по каждому выстрелу.
- Датчики давления в полости на одном или двух штампах, вызывающих наибольшие проблемы. Это наиболее информативное измерение и одновременно самое дорогое за штамп.
- Автоматизированное измерение подачи смазки.
- Интеграция базы данных мониторинга с записями CNC и финальной обработки, чтобы цепочка прослеживаемости была непрерывной.
Фаза 3:
- Статистический контроль процесса на нескольких машинах с единой панелью управления, автоматическая логика карантина и отчеты для заказчика.
Реалистичный бюджет фазы 1 на одну машину — это часть стоимости одного месяца внешнего брака при уровне дефектов 2 процента. Модель отказа, которую нужно избегать — это покупка сложной системы и игнорирование установки лимитов на основе данных о возможностях; дешевый систем с хорошими лимитами превосходит дорогую систему с настройками по умолчанию.
Для механизмов дефектов, которые предназначены обнаруживать эти измерения, причины пористости при алюминиевом литии и решения естественный спутник, и высоконапорное алюминиевое литие откуда берутся эти параметры изначально.
Контрольный список запуска и режимы отказа, которых нужно избегать
Наиболее распространенные причины отказа этих систем не связаны с аппаратным обеспечением:
- Ограничения скопированы с карточки настройки. На карточке указано усиление 700 бар, поэтому кто-то устанавливает лимит на 650. Машина никогда фактически не достигала 700 в производстве. Ограничения должны исходить из данных.
- Разогревающие выстрелы включены в базовую линию. Первые 20-40 выстрелов после запуска относятся к отдельной группе.
- Датчики никогда не калибровались. Датчик давления, который дрейфует на 3 процента в год, тихо сдвигает весь ваш процесс. Калибруйте ежегодно и ведите журнал.
- Тревоги отключены на терминале. Если операторы отключают тревоги, чтобы продолжать работу, дизайн системы тревог неправильный, а не операторы.
- Данные собраны и никогда не просматривались. Запланируйте еженедельный обзор на 20 минут по трем наиболее отклоняющимся переменным и таблице кодов причин. Обзор — это продукт, а не база данных.
С учетом этого контрольный список запуска включает:
- Проверка частот выборки по каналам с захватом тестовой трассы и ее инспекцией.
- Собрано 25-35 подгрупп по пять выстрелов после разогрева, по переменной, по форме.
- Расчет испытательных лимитов, устранение причин, подлежащих причинами, перерасчет и документирование лимитов.
- Расчет Cpk для каждой переменной, связанной с требованиями заказчика, минимальный целевой показатель 1.33.
- Определены уровни тревог с письменным трехступенчатым ответом и кодами причин.
- Поля прослеживаемости подтверждены от начала до конца: машина, форма, выстрел, ковш, полость, операция на downstream, идентификатор упаковки.
- Политика хранения установлена, а проверка хранения подтверждена фактическим тестом извлечения.
- Обучение оператора и руководителя завершено, запланирован еженедельный обзор в календаре кого-то из сотрудников.
Есть еще одна причина для оснащения измерительными приборами ячейки литья: этап отделки должен работать с любыми вариациями, которые вы фиксируете.
Обработка данных полезна только в том случае, если последующие операции могут поглотить вариацию, которую она сообщает. DZ Machinery создает роботизированные ячейки для удаления заусенцев, шлифовки и полировки с управляемыми силой плавающими шпинделями и приспособлениями, разработанными с учетом вариации отливки, поэтому изменение формы воротника или всплеска при формовке не превращается в брак на этапе отделки. Мы также подбираем размер ячейки, количество станций и цикл времени исходя из ваших фактических данных производства, а не из идеальной детали. Если вы планируете линию отделки для корпусных деталей из литого под давлением, цинковых корпусов для кранов или аппаратных компонентов, отправьте нам чертежи, сплав, состояние заусенцев после отделочной формы и ваш годовой объем, и наша инженерная команда предложит концепцию ячейки, расчет времени цикла и оценку выхода, которые вы сможете сравнить со своими данными.