


Ремонт сваркой алюминиевых отливок: когда он работает, когда терпит неудачу и сколько стоит
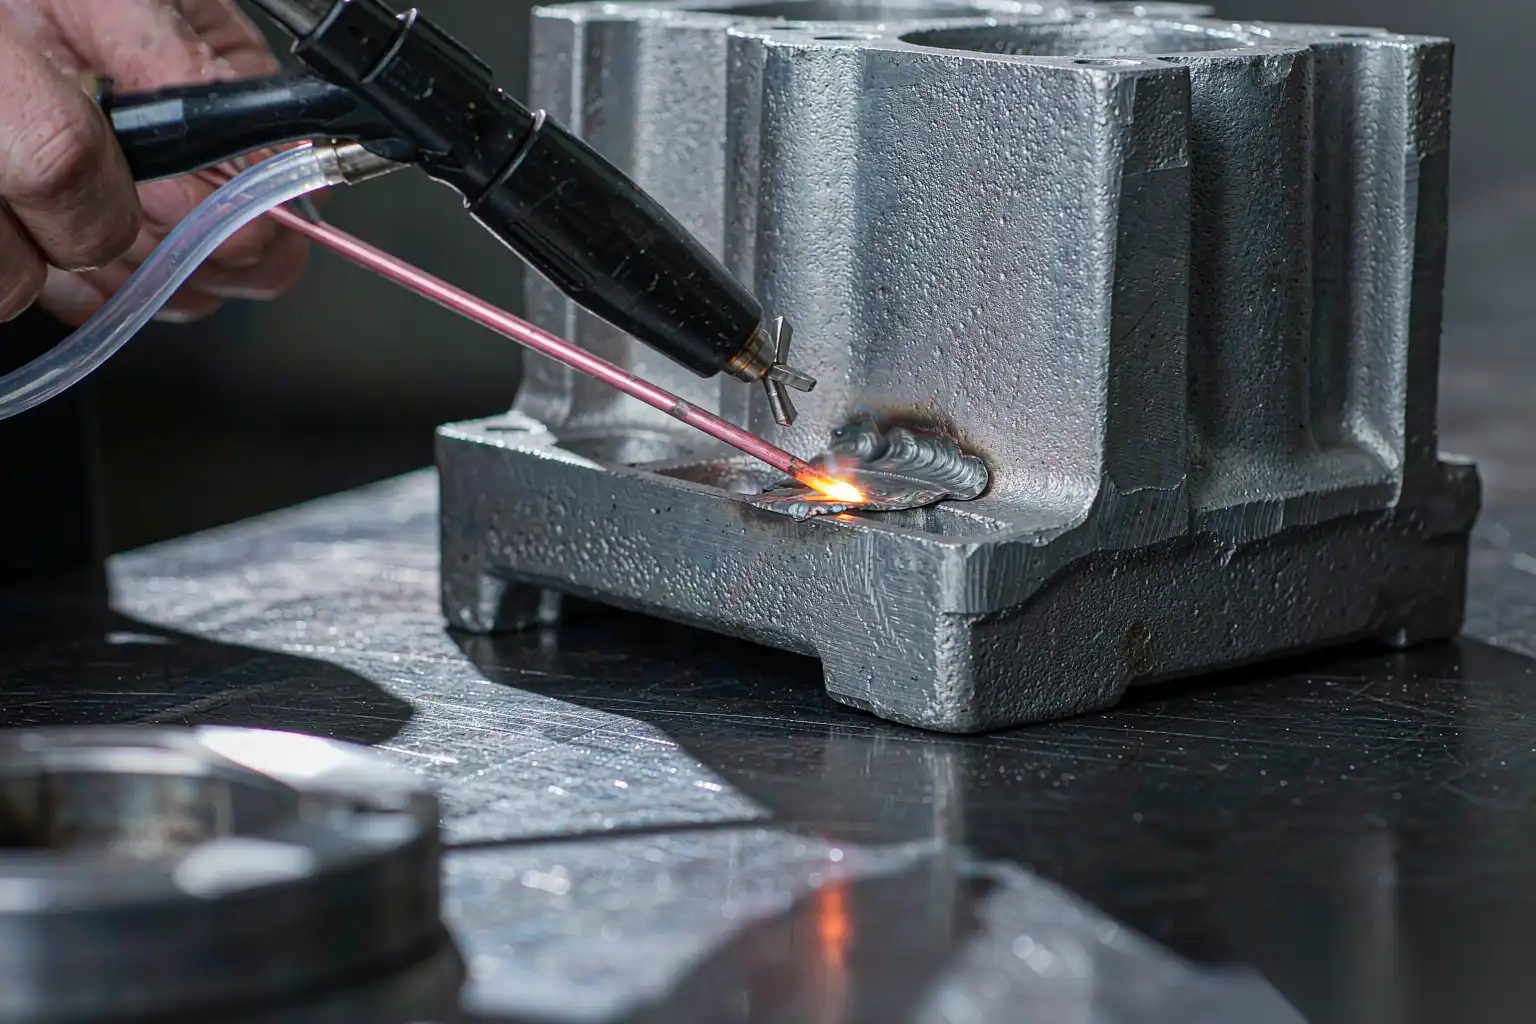
Каждая литейная мастерская и каждый механический цех рано или поздно задаются одним и тем же вопросом о дефектной отливке: можем ли мы её сварить? Честный ответ — зависит от сплава, процесса изготовления детали и того, что именно за дефект. Сварка песчаной отливки корпуса из алюминия и кремния — обычная практика. Сварка литой детали под высоким давлением для устранения газовой пористости в большинстве случаев превращает видимый дефект в невидимый. В этой статье изложены правила принятия решений, параметры, которые действительно важны, как осматривать результат и приведён пример экономической оценки ремонта и списания.
Мы — производитель роботизированного оборудования для шлифовки и полировки, а не мастерская по сварочному ремонту, но мы работаем на одном предприятии. Примерно треть деталей, которые мы обрабатываем в клиентских цехах, были ранее отремонтированы сваркой, и мы видим, что с ними происходит после прохождения по конвейеру, после полировки и после гальваники. Этот взгляд со стороны полезен: именно здесь становятся заметны плохие сварочные ремонты.
Первый вопрос: что сделало деталь?
Процесс литья определяет содержание газа, а содержание газа — свариваемость. Это самый важный параметр, и его почти никогда не указывают на чертеже.
| Процесс литья | Типичное содержание газа | Прогноз по сварочному ремонту |
|---|---|---|
| Песчаное литьё (гравитационное) | Низкое, 0,10–0,25 мл/100 г | Хорошо. Обычный ремонт с помощью TIG или MIG. |
| Постоянная форма / литие под гравитацией | Низкий до умеренного | Подходит для изолированных дефектов, удовлетворительно для скоплений пористости. |
| Литьё под высоким давлением | Низкое, 0,15–0,30 мл/100 г | Хорошо, лучший из методов давления. |
| Прессовка / полутвёрдое состояние | Очень низкое, часто менее 0,10 мл/100 г | Отлично. Надёжная денсикация. |
| Литьё под высоким давлением (HPDC) | Высокий, 1–5 мл/100 г — обычное значение | Плохо. Поверхностная пористость обычно появляется снова или вырывается наружу. |
Литьё под высоким давлением заполняется за 40–120 мс с турбулентным потоком. Воздух и смазка формы механически захватываются, а растворённый водород присутствует из расплава. Когда вы подводите дугу TIG к 6000–10000 К по этому материалу, захваченный газ расширяется, уже рассеянная через деталь оксидная плёнка превращается в дефектную массу, а сварочная ванна закипает. В результате получается ремонт, выглядящий надёжным на поверхности, но внутри наполненным мелкой пористостью, которая затем проявляется в виде дымки или ряда микропробоин после полировки или в виде утечки при финальном тестировании.
Мы не утверждаем, что HPDC никогда нельзя сваривать. Мы говорим, что стандартный ответ для обычного HPDC — нет, а исключение должно быть обосновано данными: низковоздушной вариацией, вакуумным процессом или дефектом, расположенным в толстой, с низким напряжением секции. Механизм, лежащий в основе содержания газа, а также практики по расплаву и вакууму, снижающие его, описаны в нашем анализе пористости алюминиевого литья.
Сплавы для сварки
Сплавы Al-Si (A356, A413, ADC12 / A383, AlSi9Cu3)
Кремний улучшает текучесть и снижает горячие трещины, что делает семейство Al-Si наиболее пригодным для сварки. Почти эвтектические составы (около 11–13 процентов Si) наиболее дружелюбны: низкое усадочное расширение, широкий диапазон затвердевания и хорошее поведение при формовке.
- A356 (AlSi7Mg): отличная свариваемость, эталонный случай. Стандартный наполнитель 4043 или 5356, если требуется более высокая пластичность и готовность к окраске после анодирования.
- ADC12 / A383 / AlSi9Cu3(Fe): свариваемы, но с оговорками. Содержание меди увеличивает чувствительность к горячим трещинам, а железо выше примерно 1,0 процента образует пластинчатые интерметаллиды, которые инициируют трещины в зоне термического воздействия. Эти сплавы наиболее распространены в HPDC, и именно поэтому проблема газа и проблема сплава возникают вместе. Ограничения по составу и механические свойства для наиболее широко используемых из них приведены в нашем руководстве по свойствам алюминиевого сплава A380, а сравнение более широкой семейства — в руководство по литью алюминиевых сплавов.
сплавах Al-Cu (аналоги серии 2xx, A201, A206)
Плохая свариваемость при ремонте. Широкий диапазон затвердевания между жидким и твёрдым состоянием способствует горячим трещинам, а зона термического воздействия значительно теряет прочность. Ремонт литья из Al-Cu обычно требует предварительного нагрева выше 200°C, строгого контроля межслойных операций и последующей термической обработки после сварки с искусственным старением для восстановления свойств — что означает термическую обработку готового отливки со всеми искажениями и затратами. В большинстве производственных условий ответ — брак.
Сплавы Al-Mg (5xx, A518)
Хорошая свариваемость с наполнителем 5356, но содержание магния делает оксид тяжелее и требует более агрессивной очистки. Также склонны к пористости из-за поглощённого водорода, если деталь находилась в эксплуатации.
Цинковые и многосплавные детали
Примечание для фурнитуры для кранов: литьё из цинкового сплава не ремонтируется сваркой в любом производственном процессе, который мы видели. Есть наплавка и пайка для косметического маскирования, и это — отдельная статья. Не позволяйте поставщику предлагать “сварочный ремонт” цинковой ручки.
Дефект важнее сплава
- Холодное зажатие или холодное течь на поверхности: может быть исправлено, если сечение достаточно толстое для прорези. Вырежьте до звукой металла, проверьте дефект с помощью ультразвуковой или капиллярной проверки, затем заполните.
- Несварка или незаполненное сечение: может быть исправлено; это по сути операция наращивания, а не ремонт дефекта.
- Изолированный пузырек или включение песка: лучший случай. Вырежьте до полной глубины плюс 1-2 мм, заполните за два или три прохода.
- Распределенная газовая пористость: неподлежит ремонту при литье под высоким давлением. Невозможно вырезать дефект, если он везде, а сварка по нему только ухудшит ситуацию.
- Горячий разрыв или трещина: может быть исправлена только после сверления остановочного отверстия на каждом конце и подтверждения капиллярным тестом, что трещина заканчивается. Сварка вдоль незавершенной трещины просто ее расширяет.
- Размерная ошибка: наращивание сваркой и последующая механическая обработка технически возможны, но практически никогда не экономичны, потому что тепловое воздействие искажает именно ту размерность, которую вы пытались исправить.
Сравнение процессов и параметры
TIG (GTAW)
Стандарт для ремонта литого алюминия. Постоянный ток с высоким частотным запуском, сбалансированное или слегка отрицательное электродное действие, защита чистым аргоном.
| Параметр | Тонкое сечение, менее 6 мм | Среднее, 6–15 мм | Тяжелое, более 15 мм |
|---|---|---|---|
| Диаметр наполнительной проволоки | 1.6–2.4 мм | 2.4–3.2 мм | 3.2–4.0 мм |
| Ток (переменный) | 60–110 А | 120–190 А | 190–260 А |
| Баланс переменного тока | 65–70% EN | 70–75% EN | 70–75% EN |
| Частота | 100–150 Гц | 80–120 Гц | 60–100 Гц |
| Поток аргона | 8–10 л/мин | 10–14 л/мин | 12–16 л/мин |
| Предварительный нагрев | 100–120 °C | 120–180 °C | 150–200 °C |
| Максимум Interpass | 150 C | 180 C | 200 C |
Две цифры, которые люди неправильно понимают — это предварительный нагрев и межпроходная обработка. При предварительном нагреве менее 100 C на участке 12 мм дуга тратит свои первые секунды только на нагрев детали, проникаемость неглубокая, и первый проход лежит на незаплавленном шве. При температуре выше 200 C межпроходная обработка на медных сплавах увеличивает зону термического влияния и риск появления трещин.
MIG (GMAW)
Более быстрая осадка, меньше навыков оператора, больше разбрызгивания и риск пористости на газовых материалах. Используйте его для наращивания на толстых секциях, а не для косметического или герметичного ремонта.
- Режим переноса: импульсный распыление для всего, что вам важно; короткая дуга слишком холодная для алюминия и вызывает недостаточную плавность соединения.
- Проволока: 4043 или 5356 диаметром 1,2 мм для большинства ремонтных работ.
- Подача проволоки и напряжение должны быть согласованы так, чтобы дуга работала в режиме распыления или импульсного распыления: примерно 6-9 м/мин при 21-26 В для проволоки 1,2 мм.
- Аргон 16-20 л/мин; смеси гелий-аргон (от 25 до 50 процентов He) помогают при толстых секциях.
- Толкайте горелку, никогда не тяните. Тянущее движение на алюминии срывает оксидный щит и втягивает воздух.
Cold Metal Transfer (CMT)
Контролируемый процесс короткого замыкания, при котором проволока отводится при каждом коротком замыкании, что обеспечивает очень низкий тепловой ввод — обычно на 15-30 процентов меньше, чем у обычного импульсного MIG при той же скорости осадки. Для ремонта литого алюминия это действительно полезно:
- Меньшее разбавление основного металла, меньше газа и межметаллических соединений, попадающих в сварку.
- Малое искажение, что важно при ремонте на обработанной поверхности с допуском.
- Хорошая проходимость по вырезанным швам с переменной шириной.
- Осадка ниже, чем у стандартного MIG, поэтому это не инструмент для заполнения больших объемов.
Если вы ремонтируете детали с низким давлением или литые по гравитации с сочетанием тонких и толстых секций, CMT обычно является правильным выбором. Если вы ремонтируете пористость HPDC, никакой процесс не поможет.
Выбор наплавочного материала
| Заполнитель | Состав | Использовать, когда | Цвет после анодирования |
|---|---|---|---|
| 4043 | Al-5Si | Общего назначения, лучшая сопротивляемость трещинам, большинство литейных сплавов Al-Si | Серый, разумное совпадение |
| 4047 | Al-12Si | Почти эвтектические отливки, более низкий диапазон плавления, лучшая текучесть | Серый |
| 5356 | Al-5Mg | Требуются более высокая прочность и пластичность, хороший цвет после анодирования | Яркий, более точное совпадение |
| 4145 | Al-10Si-4Cu | Литейные изделия с содержанием меди, более высокая прочность | Темный |
Общее правило для ремонта: по возможности совпадать с уровнем кремния базового металла, использовать 4043 при опасении горячих трещин, и использовать 5356 только тогда, когда соединение требует пластичности или должно исчезнуть после анодирования. Не использовать 5356 на детали, которая будет эксплуатироваться при температуре выше 65°C, потому что сварочный металл, содержащий магний, подвержен сенсибилизации и коррозии под напряжением.
Один практический совет: 4043 и 5356 никогда не следует смешивать в одном соединении. Образующийся Mg2Si делает сварку хрупкой.
Подготовка: большинство отказов происходит здесь
Провалы сварочных ремонтов чаще всего происходят из-за подготовки, а не из-за сварки.
- Обезжирьте. Вакуумная дегазация или щелочная очистка, затем ополаскивание. Остатки смазки формы в канавке являются источником водорода.
- Механически удалите оксид. Щетка из нержавеющей стали, используемая только в одном направлении, или вращающийся бортик. Оксид алюминия плавится примерно при 2050°C по сравнению с 660°C для металла; если он остается в соединении, он становится включением.
- Удалите дефект по маршруту. Используйте бортик или дрилинг-станок, а не шлифовальный круг, и сохраняйте U-образную канавку с минимальным радиусом 3 мм на дне. V-образная канавка с острым корнем является генератором недостаточной сварки.
- Проверка с помощью проникающей жидкости в канавке. Делайте это перед сваркой, а не после. Если в канавке все еще есть признаки, продолжайте удаление маршрутом.
- Предварительный нагрев и проверка. Термометр-карандаш или контактный пирометр, а не догадка. Равномерно и локально предварительно нагревайте, а не с помощью факела, проходящего по всей детали.
- Мягкое ударение между проходами на многопроходных ремонтах для снятия напряжения усадки, затем очистите щеткой перед следующим проходом.
Постсварочный контроль
Метод инспекции должен выбираться исходя из последствий отказа, а не из привычки.
- Проникающая жидкость (PT): обязательный минимум для каждого ремонта. Чувствительна к поверхностным трещинам. Обратите внимание, что алюминиевые литые изделия склонны к захвату проникающей жидкости в пористости, что проявляется как рассеянное пятно, а не четкая линия; обучите инспектора различать это, иначе вы выбросите хорошие ремонты и пропустите плохие.
- Рентгенография (рентген): единственный практический способ обнаружения подповерхностной пористости в ремонте. Рентгенограммы по стандарту ASTM E505 для алюминиевых литых изделий дают общий язык; укажите допустимый уровень в процедуре ремонта, а не “звуковой сварной шов”.”
- Испытание на давление или утечку: требуется для любой границы давления. Уменьшение давления воздуха за 1,5 раза от рабочего давления с установленным лимитом снижения за определённое время или погружение в воду при 3-5 бар для меньших деталей. Обратите внимание на стандартную ловушку: ремонт, прошедший 30-секундное испытание на утечку воздуха, всё равно может иметь утечки в течение срока службы, потому что путь утечки проходит через взаимосвязанные пористости, которые медленно накачиваются.
- Испытание на утечку гелием: когда допустимый уровень утечки составляет примерно менее 1×10^-4 мбар·л/с. Чрезмерно для большинства отливок, важно для холодильных и некоторых автомобильных применений.
- Твердость и растяжение: при квалификации процедуры, а не для каждой детали. Проверьте снижение твердости в зоне термического влияния; потеря около 20 процентов по всей HAZ на отливке сплава T5 является нормой и служит входными данными для проектирования.
Документируйте ремонт: местоположение, сплав, наполнитель, процесс, оператор, параметры, термическую обработку и результат инспекции. Ремонты без записи нельзя определить корень проблемы позже, а завод, выполняющий нерегистрируемый ремонт, — это завод, который отправит некачественный ремонт.
Косметическая обработка после ремонта
Здесь мы вмешиваемся. Сварочный ремонт на видимой поверхности должен быть сглажен, и именно на этапе сглаживания ремонт либо исчезает, либо заявляет о себе.
- Шов после сварки обычно выступает на 1,5-3 мм. Грубое шлифование с зернистостью 60-80, затем 120, затем 180 или 240 в зависимости от окончательной отделки.
- На детали, предназначенной для хромирования, любой остаточный пористость в ремонте будет выделять газ через ванну для гальваники и оставлять ряд микропробоин. Полировальная паста, запакованная в пористость, скрывает её до нагрева или гальванизации. Это наиболее распространенная причина “ремонт выглядел хорошо до гальваники”.”
- Перегрубое полирование — вторая причина отказа. Полировка ремонта вызывает локальное нагревание, и мягкий сварочный металл размазывается, а не режется, образуя вмятину, которая видна при отраженном свете как низкое место или “призрак” ремонта. Ограничьте давление при контакте, поддерживайте скорость вращения шлифовальной машины в диапазоне 1800-2600 м/мин для алюминия и не задерживайтесь.
- Роботизированная полировка с силоуправляемыми плавающими шпинделями лучше справляется с ремонтом, чем ручная работа, потому что давление и путь постоянны. Робот не нажимает сильнее на мягкое место по привычке. Однако последовательность работы — это двойной меч: робот воспроизводит один и тот же результат на каждой детали, и если качество исходного ремонта варьируется, вариации в финальной поверхности становятся измеримыми и очевидными. Это особенность, а не ошибка — так вы узнаете, что ваш процесс ремонта нестабилен.
Ремонт или списание: пример с практикой
Возьмем корпус насоса из литого алюминия сплава AlSi7Mg с низким давлением.
- Стоимость литья и обработки на момент обнаружения дефекта: 38,00 USD
- Дефект: два пузырька, диаметром 4 мм и 6 мм, на некрасивой внешней стенке в секции 9 мм, обнаруженные после грубой обработки
- Стоимость списания: 38,00 USD уже потрачено, плюс замена отливки с сроком выполнения 6 недель и простоя станка, который теперь не используется
Маршрут ремонта:
| Шаг | Работа (мин) | Тариф (USD/ч) | Стоимость (USD) |
|---|---|---|---|
| NDT для определения объема (PT + рентген) | 12 | 45 | 9.00 |
| Подготовка маршрутизации и канавки | 15 | 45 | 11.25 |
| Предварительный нагрев и настройка | 20 | 45 | 15.00 |
| Тиг сварка, 3 прохода | 25 | 55 | 22.92 |
| Постсварочный контроль PT и рентген | 12 | 45 | 9.00 |
| Смешивание, шлифовка и полировка | 18 | 45 | 13.50 |
| Окончательный тест на утечку | 8 | 40 | 5.33 |
| Расходные материалы, аргон, наполнитель, абразивы | — | — | 6.40 |
| Общая стоимость ремонта | 110 минут | 92.40 |
Ремонт экономит 38,00 USD утонувшей стоимости при стоимости 92,40 USD, и это сравнение не является правильным. Правильное сравнение — с полной стоимостью замены детали: новая отливка за 41,00 USD (сырье плюс маржа на отливку), плюс механическая обработка за 26,00 USD, плюс обработка и планирование, а также задержка на 6 недель. Поэтому ремонт за 92,40 USD явно является правильным решением.
Теперь измените две переменные и посмотрите, что произойдет.
- Такая же дефект на высокотемпературной литейной форме. Ожидаемый уровень успеха сварки составляет примерно 40-60 процентов с первой попытки. Ожидаемые затраты составляют примерно 92,40 / 0,5, то есть около 185 USD, плюс второй цикл рентгена, и у вас все еще есть деталь с неизвестным ресурсом усталости в области давления. Теперь утилизация — правильный выбор.
- Такая же дефект на косметической поверхности класса А. Добавьте 45 минут косметической обработки и повторную полировку окружающей области для плавного перехода — примерно 34 USD — и добавьте риск повторной обработки в 25 процентов. Общая стоимость ремонта около 145 USD с 25-процентным шансом на вторую попытку. Всё еще оправдано при замене за 67 USD, но только чуть-чуть, и только если у вас есть документированный образец косметического ограничения для сравнения.
- Такая же дефект, обнаруженный до механической обработки. Стоимость ремонта снижается примерно до 55 USD, потому что нет обработанной поверхности для защиты, и риск деформации практически исчезает. Это главный урок: чем раньше вы обнаружите дефект в процессе, тем чаще ремонт является правильным решением.
Полезное правило принятия решений, вытекающее из этого: ремонт экономически оправдан, когда дефект обнаружен на ранней стадии, сечение толстое, сплав — Al-Si с низким содержанием газа, дефект локализован, и поверхность не является классом А. Каждое условие, которое не выполняется, толкает вас к списанию. В случае с высокотемпературным литейным производством условие газа по умолчанию не выполняется.
Где автоматизация меняет расчет
Две вещи влияют на экономику. Во-первых, автоматизированная инспекция обнаруживает дефекты раньше — камера или станция обнаружения утечек сразу после литья, а не визуальная проверка после обработки — и раннее обнаружение является самым важным фактором из приведенных выше. Во-вторых, автоматизированное смешивание и полировка делают косметический этап предсказуемым, а не зависящим от оператора, который сменяется. Когда этап смешивания повторяем, вы можете вставить конкретное число в модель стоимости ремонта вместо диапазона, и решение о ремонте или списании становится арифметическим, а не мнением.
Машины DZ создают роботизированные ячейки для удаления заусенцев, шлифовки и полировки для литых деталей и сантехнического оборудования, включая станции для послеприборочного смешивания, где время цикла и сила контакта являются фиксированными параметрами, а не привычками оператора. Если вы сегодня выполняете цикл ремонта сваркой и косметический результат варьируется в зависимости от смены, пришлите нам чертежи деталей и текущую последовательность ремонта, и наша инженерная команда скажет вам, откуда идет вариация и как будет выглядеть повторяемая ячейка.



