Координатно-измерительная машина (КИМ) для контроля размеров литых под давлением изделий: стратегия и ловушки
Почему литые изделия нарушают привычные привычки координатно-измерительных машин (КИМ)
Большинство процедур измерения на координатно-измерительных машинах (КИМ) написаны людьми, которые изучали метрологию на обработанных деталях. Обработанная деталь создается путём удаления материала с известной опорной поверхности, поэтому её опорные поверхности плоские, точные и повторяемые с точностью до нескольких микрон. Литое изделие — это противоположность. Оно формируется путём впрыска расплавленного алюминия в стальную форму, охлаждается под давлением, деформируется при затвердевании, имеет уклон на каждой вертикальной поверхности и выходит из формы с линией раздела и остатками отливки, которые не обязательно будут удалены обработкой. Когда вы помещаете такую деталь на КИМ и измеряете её так же, как и обработанный кронштейн, вы получаете числа, которые математически правильные, но практически бессмысленные.
Основная проблема в том, что поверхности, по которым приходится измерять литое изделие, часто являются исходными, сформированными в форме, а не обработанными опорными плоскостями. Эти поверхности не являются плоскостями в геометрическом смысле. Сторона с уклоном — это усечённый конус. Большая плоская поверхность имеет отметки усадки, выбросы при извлечении и микроволны деформации. Выступ может быть немного вытянутым из-за усадки. Если ваш опорный или измеряемый элемент, или оба, расположены на этих поверхностях, каждая последующая цифра содержит эту ошибку, заложенную в неё.
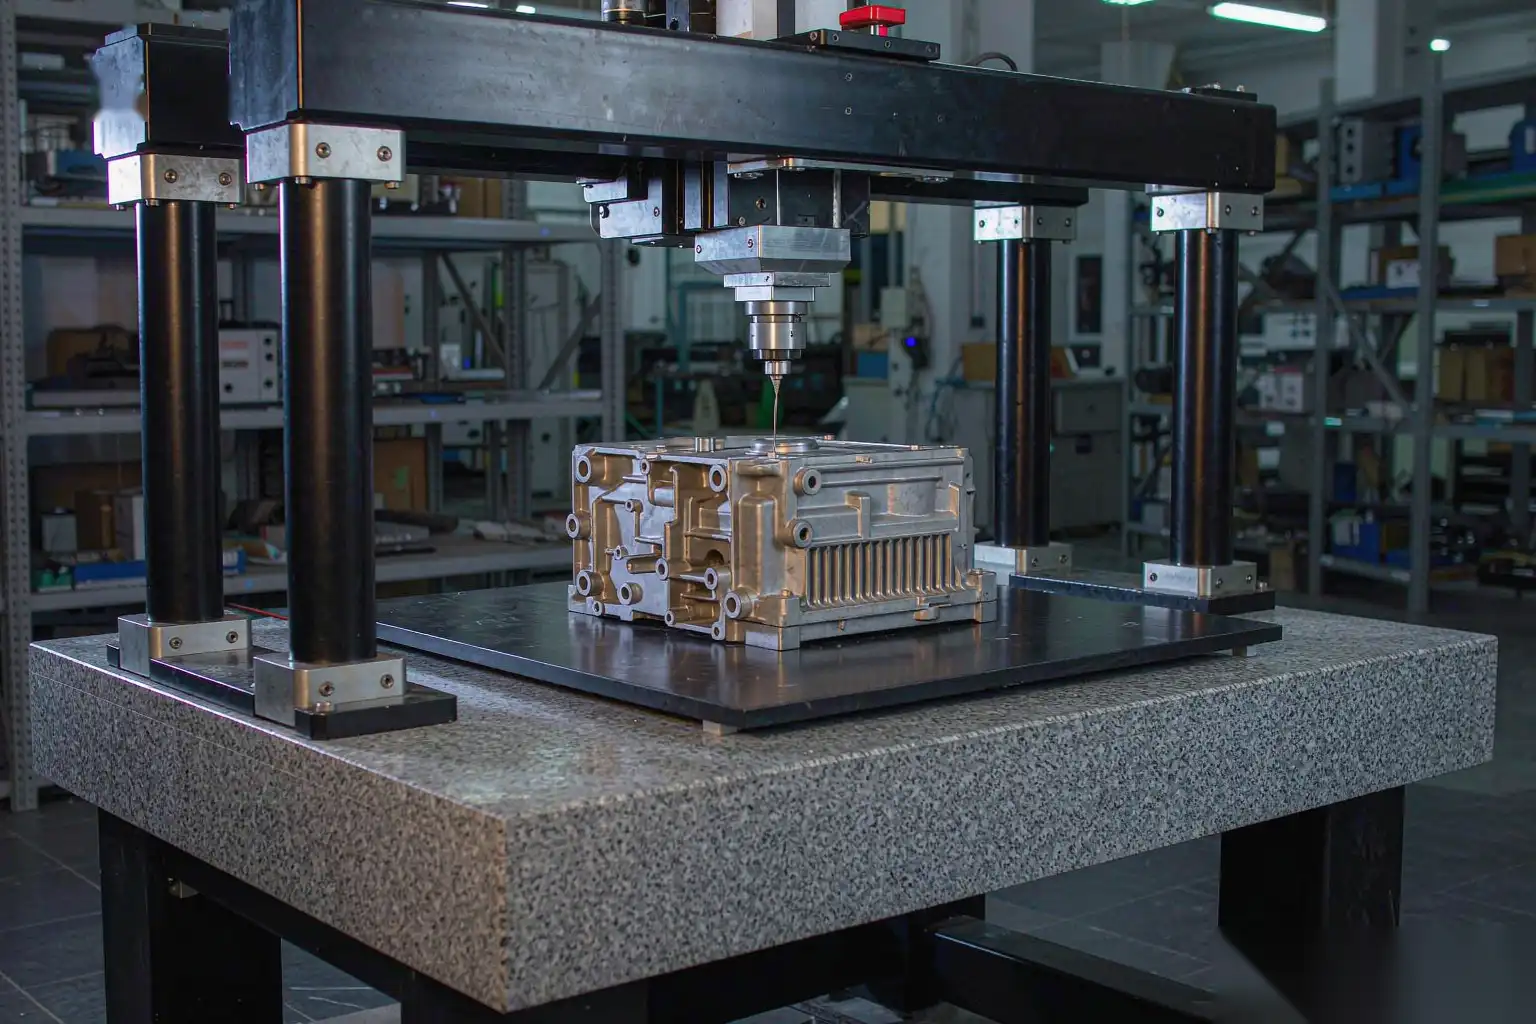
Эта статья рассматривает стратегию выбора опорных точек, выбор признаков, ловушки деформации, выбор зондов и математику неопределенности, которые управляют полезным контролем литых изделий на КИМ, и завершает тем, как использовать полученные данные для корректировки и роботизированной шлифовки, чтобы измерение действительно оправдывало свои затраты.
Стратегия выбора опорных точек на литых и обработанных поверхностях
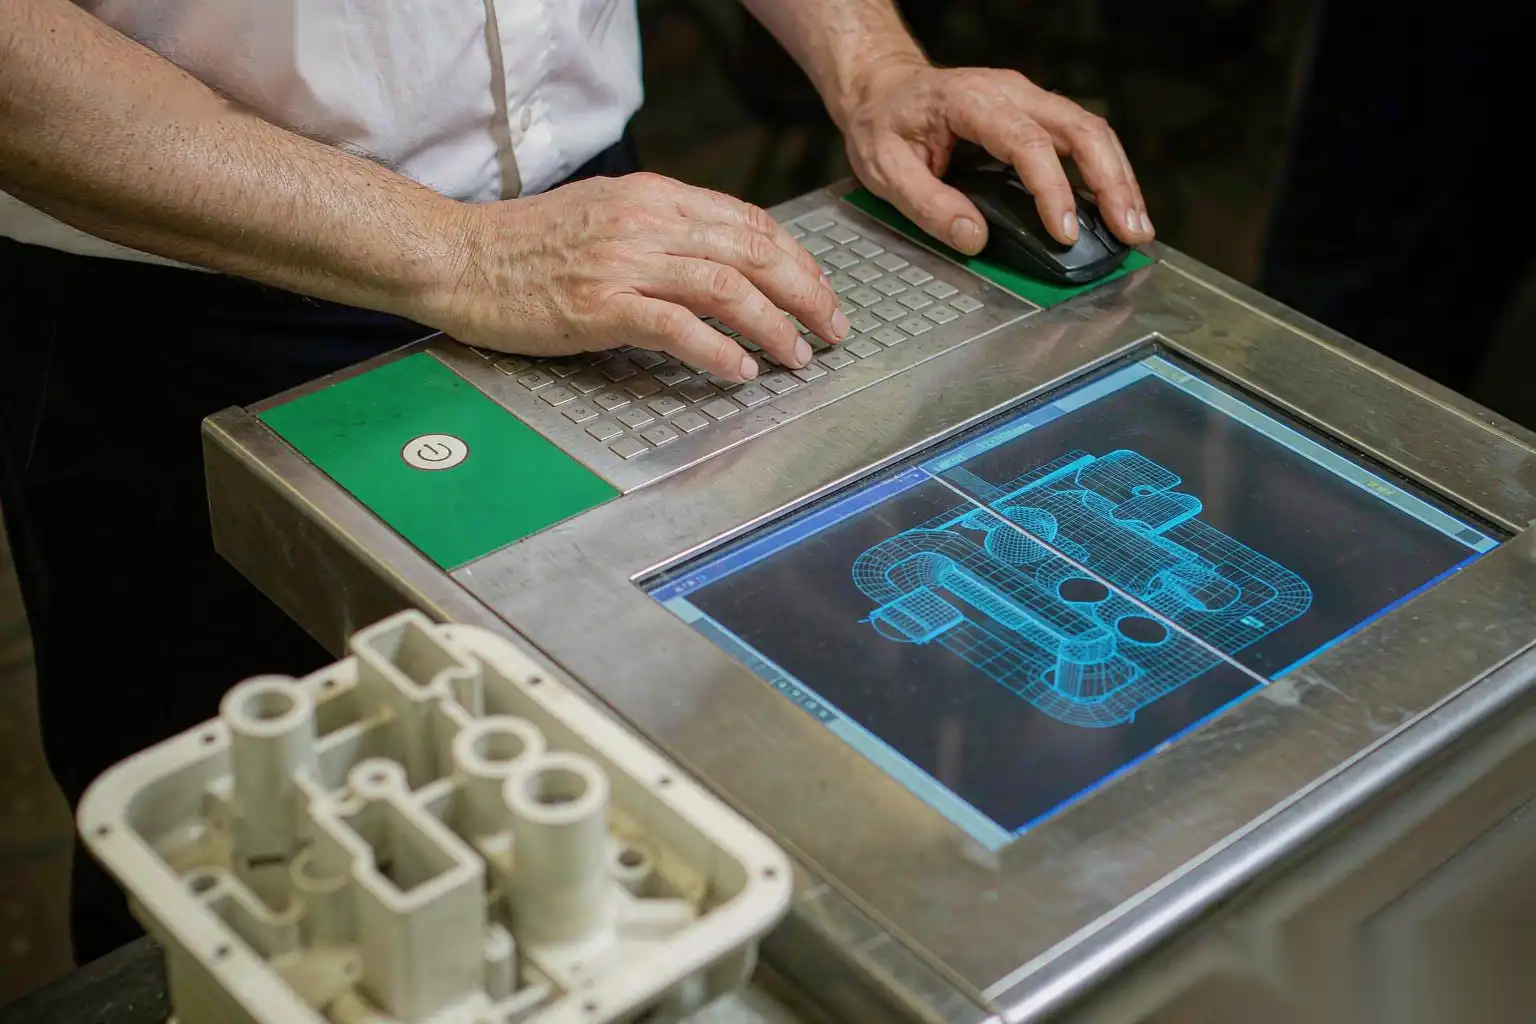
Самая распространённая ошибка, которую мы видим в планах инспекции литых изделий, — это выбор опорных точек на косметических исходных поверхностях, которые случайно удобны. Опорная точка должна быть теоретически точным эталоном. Литая поверхность с уклоном 1,5 градуса и локальной усадкой 0,1 мм — это не теоретически точная поверхность; это статистическая аппроксимация плоскости.
Когда у детали есть обработанные поверхности, используйте их в качестве основных опорных точек. Поверхность, обработанная флай-каутом или фрезерованием с точностью до 0,02 мм, является допустимой опорной точкой A. Просверленное или развернутое отверстие — допустимая опорная точка B или C. Обработанные опорные точки являются точными по конструкции и устраняют большую часть неоднозначности. Руководство по допускам, представленное в руководстве по допускам на алюминиевое литое под давлением показывает, какие признаки должны быть обработаны для достижения IT7 — IT8, а какие могут остаться как есть при IT9 — IT13.
Когда нет обработанных поверхностей, необходимо сознательно определить опорную точку на литой поверхности:
- Выберите опорную поверхность как ту, которая контактирует с монтажным приспособлением заказчика, а не ту, которая легко доступна для касания. Деталь должна измеряться так, как она используется.
- Если основная опорная точка — это большая литая поверхность с уклоном, учтите, что “плоскостность”, измеренная на ней, — это плоскостность сечения конуса, а не истинная плоскость. Сообщайте её как профиль или как ограниченное сопряжение, а не как простое указание на плоскостность.
- Для функциональной опорной выступа, используемой в качестве опорной точки, измеряйте её ось по фактическому диаметру литой детали, а не по номинальному кругу CAD. Усадка может сместить средний диаметр на 0,05 — 0,15 мм на выступе диаметром 30 мм.
- Если деталь опирается на три точки в сборке, моделируйте эту трёхточечную опору на КИМ с помощью гнезда или приспособления и формируйте опорную систему на основе функциональных локаторов. Это гораздо более репрезентативно, чем свободное выравнивание по методу 3-2-1 на деформированной детали.
- Избегайте использования линии раздела или остатка отливки в качестве опорных точек. Эти области являются наименее повторяемыми у литых изделий.
Ограниченное наилучшее приближение методом наименьших квадратов имеет место, но используйте его с осторожностью. Наилучшее приближение может скрыть реальную проблему, распределяя ошибку по всей детали, так что отдельные признаки выглядят хорошо. Мы оставляем использование метода наименьших квадратов для характеристики первых образцов и анализа вариаций процесса, а не для решений о прохождении или отказе в производстве, где честной проверкой является жесткая опорная система.
Выбор признаков, который действительно важен
Типовой чертеж литого изделия содержит от 150 до 250 размеров. Измерение всех их на КИМ — это пустая трата времени цикла и, что хуже, оно скрывает важные показатели под шумом. Полезный подход — сосредоточиться на критичных для функции (КФ) признаках.
Практический метод:
- Перечислите все признаки, определяющие посадку, герметичность или функцию в сборке заказчика. Для корпуса клапана это — точное положение отверстия, плоскостность фланцевой поверхности, ось резьбы и два фиксатора. Для корпуса это — монтажная плоскость, ось соединительного выступа и диаметр уплотнительной канавки.
- Выражайте эти особенности с помощью GD&T, а не накопленных координатных допусков. Правильный вызов положения с допуском 0,10 мм MMC на отверстии дает больше информации о сборке, чем двенадцать отдельных координатных размеров с допуском ±0,05 мм.
- Понизьте важность всего остального до эталонных размеров. Измеряйте их один раз при первом образце, а затем только для выборочных проверок, если появляется тенденция.
- Разработайте план контроля так, чтобы проверка первого образца (FAI) была полной, но в процессе SPC выполнялись только проверки по ключевым характеристикам (CTF). Обычно это сокращает цикл работы координатно-измерительной машины (КИМ) на 60-70 процентов и одновременно повышает обнаружение дефектов по характеристикам, вызывающим возвраты.
Полезное правило из наших данных по ячейкам: примерно 80 процентов жалоб на посадку в поле связаны с пятью или меньшим числом характеристик детали. Если ваш план инспекции не уделяет этим пяти характеристикам особого внимания, вы тратите метрологический бюджет не на то место. Обсуждение припуска на обработку и эталонных точек в обработке литейных форм, припуск на обработку, эталонные точки объясняет, как определить, какие характеристики должны быть обработаны для удержания, и, следовательно, какие из них заслуживают самого строгого контроля на КИМ.
Ложные срабатывания из-за деформации и истинного положения
Деформация — это тихий режим отказа метрологии литейных форм. Деталь, извлеченная из формы при температуре 300-400°C, продолжает двигаться при охлаждении, когда расслабляются остаточные напряжения, а также после обрезки и термической обработки. Вся деталь искажается, поэтому связь между вашим эталоном и измеренной характеристикой не является фиксированной.
Ловушка работает следующим образом. Вы измеряете отверстие относительно эталонной системы, построенной на деформированной поверхности отливки. Отверстие правильно расположено относительно того, как деталь фактически закреплена в приспособлении заказчика, но поскольку ваш эталон КИМ имел 0,15 мм деформации, истинное значение положения возвращается как 0,18 мм при допуске 0,15 мм, и деталь отклоняется. В сборке она никогда не была вне спецификации. Напротив, деталь может пройти проверку на КИМ, потому что ваш мягкий эталон подстроился под деталь, в то время как реальный интерфейс крепления показал бы зазор.
Чтобы отделить эти случаи, различайте типы геометрических элементов:
- Ошибка формы: плоскостность, прямолинейность, круглость отдельной характеристики в изоляции.
- Ошибка ориентации: перпендикулярность, параллельность, угловатость относительно эталона.
- Ошибка расположения: истинное положение, соосность относительно эталонной системы.
Эти ошибки комбинируются. Деформированный эталон вводит ошибки формы и ориентации прямо в каждое вычисляемое значение положения. Если вы указываете значение истинного положения, не указывая ошибку формы эталона, вы сообщаете число, в котором наибольший вклад может внести сам эталон.
Практические методы контроля, которые мы используем:
- Сначала измерьте плоскостность эталонной поверхности и запишите ее рядом с каждым результатом TP, чтобы читатель увидел, насколько деформирована рамка.
- Для деталей, критичных к плоскостности, таких как фланцы насосов и корпуса телекоммуникационного оборудования, контролируйте деформацию у источника, а не пытаясь измерить вокруг нее. Руководство по деформации и плоскостности в контроле деформации и плоскостности литейных форм охватывает баланс охлаждения литейных форм, время выброса и шаги по снятию напряжений.
- Разрешается удержание стабилизации. Алюминиевые детали, измеренные сразу после обрезки, могут смещаться на 0,02 до 0,08 мм в течение следующих 24 часов по мере релаксации напряжений. Мы измеряем после определенного периода стабилизации, обычно 16-24 часа при комнатной температуре, для первоисточника и периодических повторных проверок.
- Когда появляется пограничный результат TP, повторно ориентируйте деталь на ее функциональные локаторы, а не на эталон в свободном состоянии, перед утилизацией.
Выбор зонда для мягкого алюминия
Алюминий мягкий. A380 имеет твердость около 80-100 HB, A356 — около 70-90 HB, а цинковые сплавы еще мягче. Зонд CMM, подходящий для стали, может оставить вмятины, царапины или размазывания на поверхности алюминия, искажающие показания, а в некоторых случаях повреждающие уплотнительную поверхность.
Ключевые решения:
- Триггерные зонки против сканирующих зондов. Сканирующий зонд собирает плотное облако точек, полезное для профиля и формы, но он постоянно применяет контактную силу вдоль траектории. На тонких стенках накопленная боковая сила может отклонить деталь и исказить скан. Триггерный зонд с низкой контактной силой часто безопаснее для мягких сплавов.
- Уменьшите силу стира. Большинство контроллеров CMM позволяют установить подход, измерение и силу возврата. Для алюминия мы используем минимальную силу, которая все еще обеспечивает повторяемое срабатывание, обычно несколько десятых ньютона, и добавляем медленную финальную скорость подхода к поверхности.
- Геометрия наконечника. Стандартный универсальный наконечник — рубиновый шарик диаметром 3 мм. Для малых отверстий диаметром менее 6 мм используйте наконечник 1 или 2 мм, но при этом цикл измерения будет медленнее, а калибровка длины наконечника — более точной. Диск или радиальный зонд помогают достигать внутренних канавок, которые не может охватить шарик.
- Поддержка тонких элементов. Стена, измеренная в состоянии консоли, будет пружинить под зондом. Зафиксируйте деталь у упора в области измерения, чтобы показания отражали геометрию, а не прогиб.
- Температурная дисциплина. Коэффициент теплового расширения алюминия составляет около 23 микрометров на метр на градус Цельсия. Деталь длиной 200 мм, измеренная при температуре на 5 °C выше эталона 20 °C, увеличивается на 0,023 мм/м умножить на 0,2 м и на 5 °C, что примерно равно 0,023 мм. Это треть типичного допускa ±0,05 мм. Мы даем деталям достичь равновесия с температурой метрологической комнаты, обычно 20 °C плюс-минус 1 °C, минимум за два часа до критического измерения.
- Калибруйте диаметр шарика зонда и эффективную длину перед каждой сменой. Ошибка в 2 микрометра в диаметре шарика распространяется на каждую точку.
Бесконтактные датчики, такие как лазерные сканеры или оптические зонки, полностью избегают повреждения поверхности, но испытывают трудности с высокой отражательной способностью и сквозняками у отливок из алюминия, а также не могут видеть в теневых зонах. Мы используем их для деликатных эталонных поверхностей и оставляем контактное зондирование для особенностей CTF.
Как неопределенность измерения влияет на ваш допуск
Число CMM — это не истина. Это оценка с доверительным интервалом. Как только вы забудете об этом, начнете утилизировать хорошие детали и отправлять бракованные.
Бюджет неопределенности для измерения литого изделия включает:
- Ошибку машины CMM, часто указываемую как MPE (максимально допустимая ошибка), например 1,8 плюс L/300 микрометров, где L — в миллиметрах.
- Неопределенность калибровки зонда по шарику и длине наконечника.
- Температурную неопределенность из-за отклонений детали и помещения от 20 °C.
- Неопределенность фиксации и выравнивания, в основном зависящую от того, насколько хорошо был установлен эталон.
- Повторяемость оператора и программы, зафиксированная повторными измерениями образца-свидетеля.
- Неопределенность определения базовой точки, которая на искривленной поверхности отливки может быть наибольшим отдельным членом.
Объедините их по корню из суммы квадратов, чтобы получить стандартную неопределенность, затем умножьте на коэффициент покрытия k (обычно 2) для расширенной неопределенности U примерно с уровнем доверия 95 процентов.
Выполните арифметические вычисления. Предположим, допуск на истинное положение отверстия составляет 0,15 мм. Если ваша расширенная неопределенность U равна 0,06 мм, то истинное значение может отличаться от вашего показания на 0,06 мм в любую сторону. Ваше реальное безопасное окно для объявления прохода — не ±0,15 мм, а ±0,09 мм. Показание 0,13 мм считается проходом, но истинное значение может быть 0,19 мм, что является настоящим отклонением. Показание 0,10 мм считается проходом, но оно может быть 0,16 мм, что также является отклонением. Примерно одна пятая ваших решений о пограничном проходе ошибочны.
Принятое правило гласит, что неопределенность измерения не должна превышать одну десятую допуска для способного процесса или, в худшем случае, одну четверть. Если U составляет 30-40 процентов от допуска, вы не можете честно определить проход или отказ, и необходимо применять защитную зону: принимайте только тогда, когда измеренное отклонение меньше T минус U (или T минус 0,4U для меньшего риска), и отвергайте только тогда, когда оно превышает T плюс U. Зона между ними является неопределенной и требует повторного измерения или использования более точного измерительного инструмента.
Именно поэтому низкобюджетное считывание CMM, указанное с тремя знаками после запятой при строгом допуске отливки, опасно. Десятичные знаки подразумевают точность, которую бюджет не поддерживает. Зафиксируйте неопределенность, укажите защитную зону и сообщите об ошибке формы базовой точки вместе с номером положения. Число без своей неопределенности — это слух.
Обратная связь результатов для корректировки и шлифовки
CMM — это расходы, пока его данные не изменят процесс. Цель — замкнутый цикл: измерение, анализ тренда, корректировка, проверка.
Конкретные пути обратной связи, которые мы используем в цехах DZ:
- Сдвиг, вызванный шлифовкой. Если диффузия размеров сосредоточена возле ворот или линии раздела, штамповочный или шлифовальный инструмент нагружает деталь асимметрично. Отрегулируйте поддержку шлифовки или путь шлифовального робота и повторно измерьте затронутую функцию CTF.
- Избыточное удаление при роботизированной шлифовке. Когда измерение поверхности уплотнения рядом с отверстием после шлифовки постоянно низкое, шпиндель с управлением силой удаляет слишком много материала. Передайте смещение CMM обратно в путь робота, чтобы следующие детали соответствовали целевому размеру. Наши шпиндели с управлением силой принимают смещение по каждой функции напрямую из файла измерений.
- Триггеры SPC. Когда Cpk по функции CTF падает ниже 1,33, причина обычно — износ штампа, износ наконечника плунжера или тепловой дрейф, а не только процесс литья. Тренд CMM показывает, в какую полость и по какой размерности, что помогает направить обслуживание на правильную вставку.
- Планирование обслуживания штампа. Отслеживайте диаметр и плоскостность отверстия по номеру полости. Когда полость показывает тенденцию к выходу за пределы допустимого диапазона, поверните или обновите этот вставной элемент, прежде чем он начнет производить детали с несоответствиями.
Допуск на обработку и базовая точка при обработке литейных форм, припуск на обработку, эталонные точки является инженерной основой для определения, сколько материала допускается снять в процессе шлифовки и где необходимо заново установить конечную базовую точку после обработки. Возможности допуска, изложенные в руководстве по допускам на алюминиевое литое под давлением устанавливают реалистичные цели CTF, с которыми проверяет CMM.
Создание стратегии допусков, которую процесс может выдержать
Последняя ловушка — это задание допусков, которые процесс литья под давлением не может выполнить, а затем бесконечно бороться с данными CMM. Особенности отливки соответствуют естественной способности процесса. Отливки и поверхности, оставленные как есть, обычно соответствуют IT9 — IT13 в зависимости от размера и сечения; размер 50 мм, оставленный как есть, может быть контролируемым примерно с ±0,10 до ±0,20 мм, а не с ±0,02 мм. Если функция требует ±0,02 мм, обработайте ее. Зарезервируйте строгий допуск для механической обработки и позвольте CMM проверить результат обработки, а не невозможную исходную отливку.
Простая таблица решений помогает в обзоре проекта:
| Тип характеристики | Типичный сорт заготовки | Обрабатываемый сорт | Стратегия CMM |
|---|---|---|---|
| Большая плоская поверхность для монтажа | IT11 до IT13 | IT7 до IT8 | Измерение плоскостности после обработки |
| Подрезка под 20 мм | IT10 до IT12 | IT7 до IT8 | Обработка на станке, затем TP относительно базовой поверхности |
| Ось резьбового выступа | IT11 | IT8 (развертка) | Базовые поверхности на обработанном посадочном месте |
| Косметическая фаска | не классифицировано | н/д | Только для справки, без CTF |
| Диаметр канавки уплотнения | IT10 | IT8 до IT9 | Обработано, проверка профиля |
Совмещение базовой поверхности, зонда, бюджета неопределенности и допусков с особенностью, и CMM становится инструментом, который говорит правду, а не источником споров о числах, которым никто не доверяет.
DZ Machinery создает роботизированные ячейки для удаления заусенцев, шлифовки и полировки, которые закрывают этот цикл для линий литья под давлением, принимая смещения CMM для автоматической коррекции траекторий роботов и удерживая функции CTF, от которых действительно зависят ваши сборки. Обратитесь к нашей инженерной команде с чертежами ваших деталей, и мы вместе определим последовательность инспекции и отделки.