Inspección Dimensional por CMM de Piezas Fundidas a Presión: Estrategia y Trampas
Por qué las fundiciones a presión rompen los hábitos convencionales de las máquinas de medición por coordenadas (MMC)
La mayoría de las rutinas de las máquinas de medición por coordenadas (MMC) están escritas por personas que aprendieron metrología en piezas mecanizadas. Una pieza mecanizada se crea eliminando material de una referencia conocida, por lo que sus superficies de referencia son planas, verdaderas y repetibles a unos pocos micrones. Una fundición a presión es lo opuesto. Se forma mediante la inyección de aluminio fundido en una cavidad de acero, se enfría bajo restricción, se deforma al solidificarse, lleva chaflán en cada cara vertical y sale del molde con una línea de separación y un remanente de entrada que ninguna operación de mecanizado necesariamente eliminará. Cuando colocas esa pieza en una MMC y la mides de la misma manera que medirías un soporte fresado, obtienes números que son matemáticamente correctos y prácticamente sin sentido.
El problema principal es que las superficies que te obligan a medir en una fundición a presión son frecuentemente las superficies tal cual se han vertido, formadas en el molde, no planos de referencia mecanizados. Esas superficies no son planos en el sentido geométrico. Una pared lateral con chaflán es un cono truncado. Una cara plana grande tiene marcas de hundimiento, de expulsión y deformaciones micro a nivel. Un saliente puede estar ligeramente deformado por contracción. Si tu referencia, o tu característica medida, o ambas, se sitúan en estas superficies, cada número posterior lleva ese error integrado.
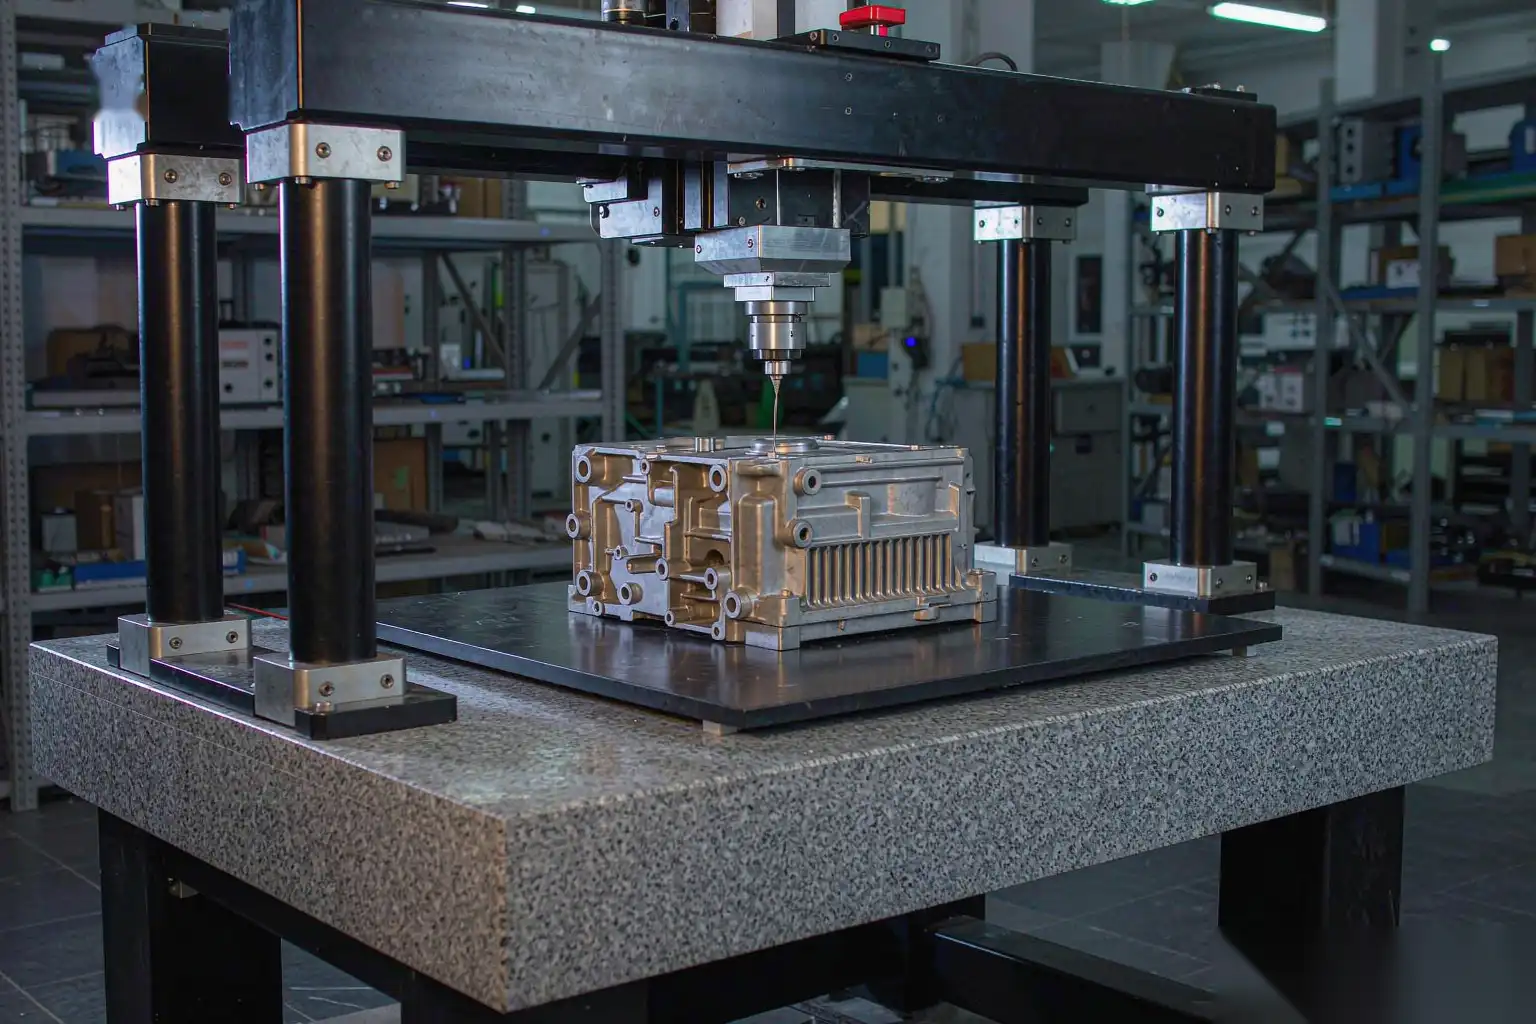
Este artículo explica la estrategia de referencias, la selección de características, las trampas de deformación, las opciones de sonda y las matemáticas de incertidumbre que rigen una inspección útil con MMC de fundiciones a presión, y concluye con cómo retroalimentar los datos en el recorte y el rectificado robótico para que la medición realmente justifique su coste.
Estrategia de referencias en superficies fundidas versus mecanizadas
El error más común que vemos en los planes de inspección de fundiciones a presión es la selección de referencias a partir de superficies cosméticas tal cual se han vertido, que resultan ser convenientes. Una referencia debe ser una referencia teóricamente exacta. Una superficie fundida con 1,5 grados de chaflán y 0,1 mm de hundimiento local no es exactamente teórica; es una aproximación estadística de un plano.
Cuando la pieza tiene superficies mecanizadas, úsalas como las referencias principales. Una cara que ha sido fresada o torneada para una planitud de 0,02 mm es una referencia A legítima. Un agujero taladrado o rehundido es una referencia válida para los ejes B o C. Las referencias mecanizadas son verdaderas por construcción y eliminan la mayor parte de la ambigüedad. La guía de tolerancias en guía de tolerancias para fundiciones de aluminio muestra qué características deben ser mecanizadas para alcanzar IT7 a IT8 y cuáles pueden mantenerse como fundidas en IT9 a IT13.
Cuando no hay superficies mecanizadas, debes definir la referencia en la superficie fundida de manera deliberada:
- Elige la cara de referencia como la superficie que contacta con el dispositivo de montaje del cliente, no la superficie que sea fácil de tocar. La pieza debe medirse tal cual se usa.
- Si la referencia principal es una gran cara fundida con chaflán, reconoce que la “planitud” medida en ella es la planitud de una sección transversal de cono, no un plano verdadero. Reporta esto como perfil o como ajuste restringido en lugar de una llamada ingenua de planitud.
- Para un soporte de montaje funcional utilizado como referencia, mide su eje desde el diámetro real fundido, no desde un círculo CAD nominal. La contracción puede mover el diámetro medio entre 0,05 y 0,15 mm en un soporte de 30 mm.
- Donde la pieza se asienta en tres puntos en el ensamblaje, simula esa posición de tres puntos en la MMC con un nido o un dispositivo de sujeción, y construye el marco de referencia de la referencia de referencia a partir de los localizadores funcionales. Esto es mucho más representativo que una alineación en estado libre 3-2-1 en una pieza deformada.
- Evita usar la línea de separación o el remanente de entrada como referencia. Estas son las regiones menos repetibles de la fundición.
Un ajuste de mínimos cuadrados con mejor ajuste restringido tiene su lugar, pero úsalo con cuidado. El mejor ajuste puede ocultar un problema real distribuyendo el error en toda la pieza para que ninguna característica individual parezca defectuosa. Reservamos el mejor ajuste para la caracterización del primer artículo y para entender la variación del proceso, no para decisiones de paso o fallo en producción donde un marco de referencia rígido es la prueba honesta.
Selección de características que realmente importa
Un dibujo típico de fundición a presión lista entre 150 y 250 dimensiones. Medir todas ellas en una MMC es una pérdida de tiempo de ciclo y, peor aún, entierra los pocos números que importan bajo una nube de ruido. El enfoque útil es reducir el plan de inspección a las características críticas para la función (CTF).
Un método práctico:
- Lista todas las características que determinan el ajuste, sellado o función en el ensamblaje del cliente. Para un cuerpo de válvula, eso es la posición verdadera del agujero, la planitud de la cara del reborde, el eje de la rosca y dos pasadores de localización. Para una carcasa, es el plano de montaje, el eje del saliente del conector y el diámetro de la ranura de sellado.
- Exprima esas características en GD&T en lugar de tolerancias de coordenadas apiladas. Una llamada de posición verdadera de 0.10 mm MMC en un orificio le dice más sobre la ensamblabilidad que doce dimensiones de coordenadas separadas de ±0.05 mm.
- Degrade todo lo demás a dimensiones de referencia. Mídelas una vez en el primer artículo y luego solo realiza verificaciones puntuales si aparece una tendencia.
- Construya el plan de control de modo que la inspección del primer artículo (FAI) sea completa, pero que las corridas SPC en proceso solo se realicen en las características CTF. Esto generalmente reduce el tiempo de ciclo del CMM en un 60 a 70 por ciento mientras mejora la detección de defectos en las características que causan devoluciones.
Una regla práctica útil de nuestros datos de celda: aproximadamente el 80 por ciento de las quejas de ajuste en campo se remontan a cinco o menos características en la pieza. Si su plan de inspección no da un peso importante a esas cinco características, está gastando el presupuesto de metrología en el lugar equivocado. La discusión sobre el margen de mecanizado y el datum en margen de mecanizado de fundición a presión datum explica cómo decidir qué características deben mecanizarse para mantener y, por lo tanto, cuáles merecen la inspección más rigurosa en el CMM.
Trampas de deformación versus posición verdadera
La deformación es el modo de fallo silencioso de la metrología en fundición a presión. Una pieza expulsada del molde a 300 °C a 400 °C continúa moviéndose a medida que se enfría, a medida que se relaja el estrés residual, y nuevamente después del recorte y cualquier tratamiento térmico. Toda la pieza se deforma, por lo que la relación entre su datum y su característica medida no es fija.
La trampa funciona así. Mides un orificio en relación con un marco de referencia de datum construido sobre una cara fundida deformada. El orificio está correctamente ubicado en relación con la forma en que la pieza realmente se ajusta en la fijación del cliente, pero debido a que tu datum del CMM llevaba 0.15 mm de deformación, el valor de posición verdadera resulta ser 0.18 mm frente a una tolerancia de 0.15 mm y la pieza es rechazada. Nunca estuvo fuera de especificación en el ensamblaje. Por otro lado, una pieza puede pasar en el CMM porque tu datum blando se conformó a la pieza, mientras que la interfaz de montaje real habría mostrado una brecha.
Para separar estos casos, distingue los tipos de elementos geométricos:
- Error de forma: planitud, rectitud, redondez de una sola característica en aislamiento.
- Error de orientación: perpendicularidad, paralelismo, angularidad respecto a un datum.
- Error de ubicación: posición verdadera, concentricidad respecto al marco de referencia del datum.
Estos se combinan. Un datum deformado introduce errores de forma y orientación directamente en cada número de ubicación calculado a partir de él. Si reportas un valor de posición verdadera sin indicar el error de forma del datum, estás reportando un número cuyo mayor contribuyente puede ser el propio datum.
Controles prácticos que usamos:
- Mide primero la planitud de la superficie del datum y regístralo junto a cada resultado de TP para que el lector vea cuánto warp hay en el marco.
- Para piezas críticas en planitud, como bridas de bombas y carcasas de telecomunicaciones, controla la deformación en la fuente en lugar de intentar medirla alrededor. La guía de deformación y planitud en control de deformación y planitud en fundición a presión cubre el equilibrio del enfriamiento del molde, el tiempo de eyección y los pasos de alivio de estrés.
- Permitir una retención de estabilización. Las piezas de aluminio que se miden inmediatamente después del recorte pueden moverse de 0.02 a 0.08 mm durante las siguientes 24 horas a medida que se relajan las tensiones. Medimos después de un período de estabilización definido, normalmente de 16 a 24 horas a temperatura ambiente, para la primera pieza y revisiones periódicas.
- Cuando aparece un resultado borderline de TP, vuelva a referenciar la pieza a sus localizadores funcionales en lugar del datum en estado libre antes de desecharla.
Selección de sonda para aluminio blando
El aluminio es blando. Un A380 tiene alrededor de 80 a 100 HB, un A356 alrededor de 70 a 90 HB, y las aleaciones de zinc son aún más blandas. Una sonda de CMM que funciona bien en acero puede hundirse, rayar o ensuciar una superficie de aluminio, sesgando la lectura y en algunos casos dañando una cara de sellado.
Decisiones clave:
- Sondas de disparo versus sondas de escaneo. Una sonda de escaneo recopila una nube de puntos densa útil para perfil y forma, pero aplica fuerza de contacto continuamente a lo largo del recorrido. En paredes delgadas, la fuerza lateral acumulada puede deformar la pieza y corromper el escaneo. Una sonda de disparo con una fuerza de contacto baja suele ser más segura para aleaciones blandas.
- Reducir la fuerza del palpador. La mayoría de los controladores de CMM permiten configurar la fuerza de aproximación, medición y retracción. Para el aluminio, usamos la fuerza más baja que aún proporciona un disparo repetible, típicamente unos pocos décimos de newton, y añadimos una velocidad de aproximación final lenta cerca de la superficie.
- Geometría de la punta. Una bola de rubí de 3 mm es la punta estándar de uso general. Para pequeños orificios de menos de 6 mm de diámetro, cambia a una punta de 1 o 2 mm, pero acepta ciclos más lentos y una calibración más ajustada de la longitud de la punta. Una sonda de disco o radial ayuda a alcanzar ranuras internas que una bola no puede.
- Soporte para características delgadas. Una pared medida en voladizo se springará bajo la sonda. Sujete la pieza contra un tope en la región de medición para que la lectura refleje la geometría, no la deflexión.
- Disciplina de temperatura. El coeficiente de expansión térmica del aluminio es aproximadamente 23 micrómetros por metro por grado C. Una pieza de 200 mm de longitud medida a 5 C por encima de la referencia de 20 C crece 0.023 mm/m multiplicado por 0.2 m y por 5 C, o aproximadamente 0.023 mm. Eso es un tercio de una tolerancia típica de ±0.05 mm. Permitimos que las piezas se equilibren a la temperatura de la sala de metrología, normalmente 20 C más o menos 1 C, durante al menos dos horas antes de una medición crítica.
- Calibrar el diámetro de la bola de la sonda y la longitud efectiva al inicio de cada turno. Un error de 2 micrómetros en el diámetro de la bola se propaga en cada punto.
Sensores sin contacto como escáneres láser o sondas ópticas evitan daños en la superficie por completo, pero tienen dificultades con la alta reflectividad y corrientes de aire del aluminio fundido y no pueden ver en características en sombra. Los usamos para superficies de referencia delicadas y reservamos la medición de contacto para características CTF.
Cómo la incertidumbre de medición afecta tu tolerancia
Un número de CMM no es la verdad absoluta. Es una estimación con un intervalo de confianza. En el momento en que olvidas eso, comienzas a desechar buenas piezas y a enviar malas.
El presupuesto de incertidumbre para una medición de fundición a presión combina:
- El error de la máquina CMM, a menudo expresado como MPE (error máximo permisible), por ejemplo 1.8 más L/300 micrómetros donde L está en milímetros.
- Incertidumbre en la calibración de la sonda por el calibrado de la bola y la longitud de la punta.
- Incertidumbre de temperatura por la desviación de la pieza y la sala respecto a 20 C.
- Incertidumbre en el fijado y alineación, dominada por qué tan bien se estableció el datum.
- Repetibilidad del operador y del programa, capturada mediante mediciones repetidas de una pieza testigo.
- Incertidumbre en la definición del datum, que en una superficie de molde deformada puede ser el término único más grande.
Combínelos mediante la raíz de la suma de los cuadrados para obtener una incertidumbre estándar, luego multiplíquela por un factor de cobertura k (generalmente 2) para una incertidumbre ampliada U con aproximadamente un 95 por ciento de confianza.
Realice los cálculos aritméticos. Suponga que la tolerancia de posición verdadera de un agujero es de 0,15 mm. Si su incertidumbre ampliada U es de 0,06 mm, entonces el valor verdadero podría estar a 0,06 mm de su lectura en cualquiera de las dos direcciones. Su ventana segura real para declarar un pase no es ±0,15 mm sino ±0,09 mm. Una lectura de 0,13 mm se reporta como pase, pero el valor verdadero podría ser 0,19 mm, un rechazo genuino. Una lectura de 0,10 mm se reporta como pase, pero podría ser 0,16 mm, también un rechazo. Aproximadamente una quinta parte de sus decisiones límite de pase son incorrectas.
La regla aceptada es que la incertidumbre de medición no debe ser más de una décima parte de la tolerancia para un proceso capaz, o en el peor de los casos, una cuarta parte. Si U es del 30 al 40 por ciento de la tolerancia, no puede hacer una llamada honesta de pase o rechazo y debe aplicar una banda de protección: aceptar solo cuando la desviación medida sea menor que T menos U (o T menos 0,4U para menor riesgo), y rechazar solo cuando exceda T más U. La banda entre ambas es inconclusa y activa la re-medición o un calibrador mejor.
Por eso, una lectura de un CMM de bajo costo citada con tres decimales en una tolerancia ajustada como fundida es peligrosa. Los decimales implican una precisión que el presupuesto no soporta. Documente la incertidumbre, indique la banda de protección y reporte el error de forma del datum junto con el número de ubicación. Un número sin su incertidumbre es un rumor.
Retroalimentación de resultados para ajuste y rectificado
Un CMM es un gasto hasta que sus datos cambian el proceso. El objetivo es un ciclo cerrado: medir, analizar tendencias, ajustar, verificar.
Caminos de retroalimentación concretos que usamos en las células de acabado DZ:
- Desplazamiento inducido por el ajuste. Si la deriva dimensional se concentra cerca de la compuerta o línea de separación, el dado de ajuste o la secuencia de desbarbado están cargando la pieza de manera asimétrica. Ajuste el soporte de ajuste o la trayectoria del ajuste del robot y vuelva a medir la característica CTF afectada.
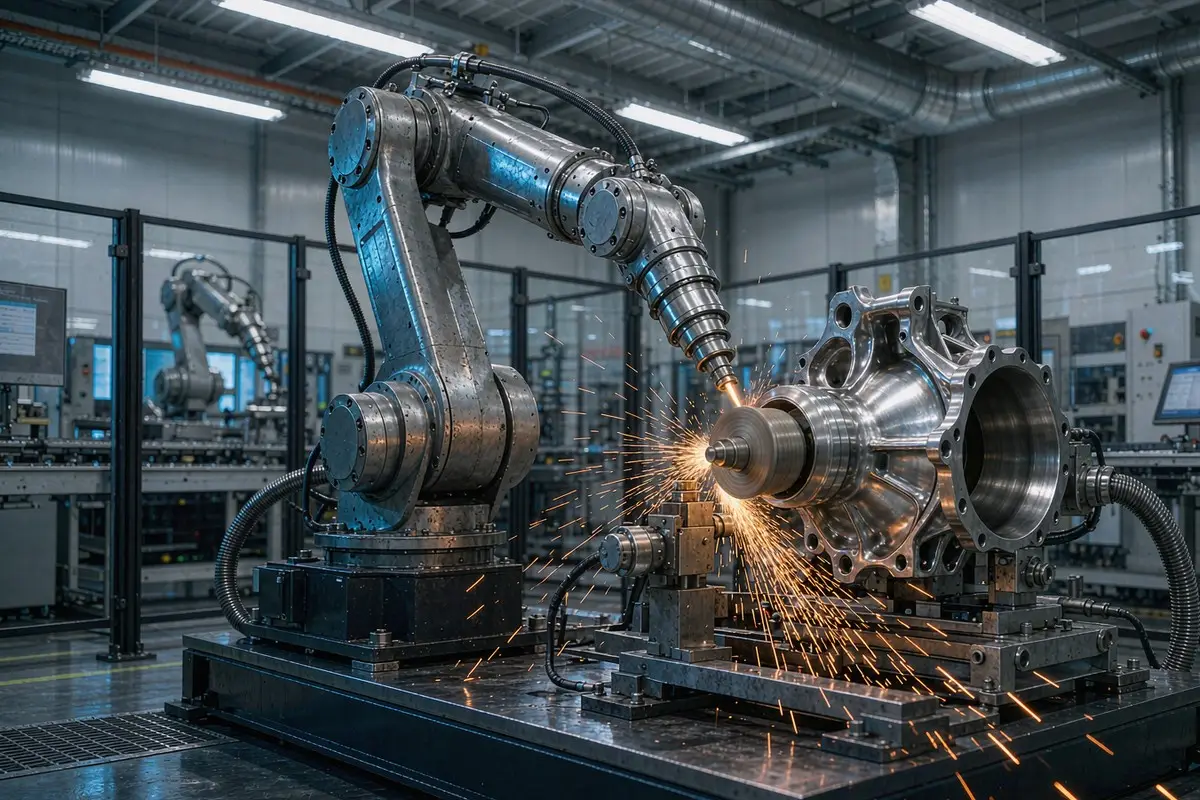
- Sobre-remoción en rectificado robótico. Cuando una cara de sello adyacente a un agujero mide consistentemente baja después del rectificado, el husillo controlado por fuerza está eliminando demasiado material. Retroalimente el desplazamiento del CMM en la trayectoria del robot para que las próximas piezas mantengan el objetivo. Nuestros husillos de control de fuerza aceptan un desplazamiento por característica directamente desde el archivo de medición.
- Disparadores SPC. Cuando Cpk en una característica CTF cae por debajo de 1.33, la causa suele ser desgaste del dado, desgaste de la punta del émbolo o deriva térmica, en lugar del proceso de fundición solo. La tendencia del CMM te indica qué cavidad y qué dimensión, dirigiendo el mantenimiento a la inserción correcta.
- Programación del mantenimiento del dado. Rastree el diámetro y la planitud del agujero por número de cavidad. Cuando una cavidad tiende hacia el borde de la banda, gire o refurbishe esa inserción antes de que produzca piezas fuera de especificación.
El margen de mecanizado y la referencia del datum en margen de mecanizado de fundición a presión datum son la base de ingeniería para decidir cuánto material puede eliminar la célula de rectificado y dónde debe restablecerse el datum final después del mecanizado. Las capacidades de tolerancia establecidas en guía de tolerancias para fundiciones de aluminio establecen los objetivos realistas de CTF contra los cuales el CMM verifica.
Construir una estrategia de tolerancias que el proceso pueda mantener
La última trampa es especificar tolerancias que el proceso de fundición a presión no puede cumplir, y luego luchar contra los datos del CMM para siempre. Las características como fundidas siguen la capacidad natural del proceso. Un agujero y caras dejados como fundidos típicamente mantienen IT9 a IT13 dependiendo del tamaño y la sección; una dimensión de 50 mm como fundido podría ser controlable a aproximadamente ±0,10 a ±0,20 mm, no ±0,02 mm. Si una función necesita ±0,02 mm, mecanice la característica. Reserve la tolerancia estricta para la operación mecanizada y deje que el CMM verifique el resultado mecanizado, no el imposible como fundido.
Una tabla de decisiones simple ayuda en la revisión del diseño:
| Tipo de característica | Grado típico de fundición | Grado mecanizado | Estrategia de CMM |
|---|---|---|---|
| Superficie de montaje plana y grande | IT11 a IT13 | IT7 a IT8 | Medir la planitud después del mecanizado |
| Ø de taladro menor de 20 mm | IT10 a IT12 | IT7 a IT8 | Maquinado, luego TP frente a datum |
| Eje del boss de rosca | IT11 | IT8 (rebarbado) | Datum en asiento mecanizado |
| Cara de boceto cosmético | no calificado | n/d | Solo referencia, sin CTF |
| Diámetro de la ranura de sello | IT10 | IT8 a IT9 | Mecanizado, revisión de perfil |
Ajustar el datum, la sonda, el presupuesto de incertidumbre y la tolerancia a la característica, y el CMM se convierte en una herramienta que te dice la verdad en lugar de una fuente de argumentos sobre números en los que nadie confía.
DZ Machinery construye células robóticas de desbarbado, rectificado y pulido que cierran este ciclo para líneas de fundición a presión, ingiriendo desplazamientos CMM para corregir automáticamente las rutas del robot y manteniendo las características CTF en las que realmente dependen sus ensamblajes. Hable con nuestro equipo de ingeniería sobre los dibujos de sus piezas y juntos dimensionaremos la secuencia de inspección y acabado.