Что такое шлифовально-шлифовальная машина?
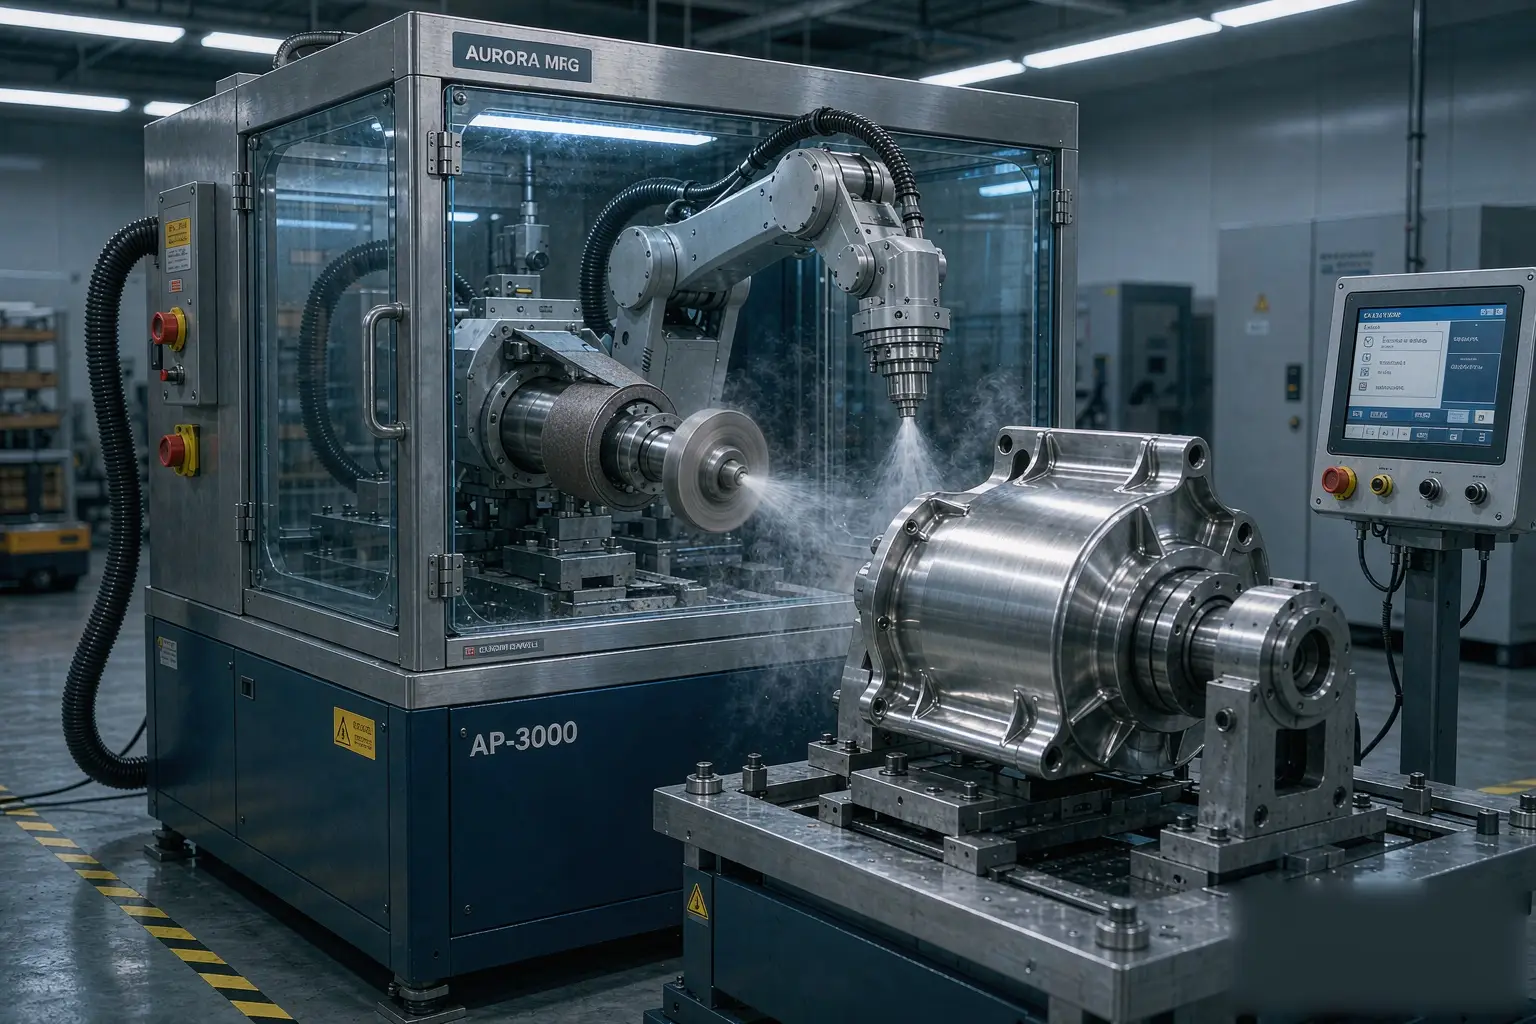
A шлифовально-шлифовальная машина это система обработки металлических поверхностей, которая выполняет две операции на одной детали в рамках одного непрерывного рабочего процесса. Шлифовка удаляет излишний материал, сварочные швы, разделительные линии и заусенцы, одновременно выравнивая поверхность до однородной плоскости. Полировка затем уточняет эту плоскость до заданного финиша, от сатинового вида до почти зеркальной яркости. Важность объединения обеих стадий на одной платформе заключается в том, что деталь никогда не покидает рабочую ячейку между операциями, что сокращает обработку, уменьшает ошибки повторной фиксации и обеспечивает стабильность допусков.
Эти машины расположены в конце цепочки производства металлов. Отливка, ковка или обработанный заготовка поступают грубыми, и машина превращает их в компонент, соответствующий как размерным, так и эстетическим требованиям. На литейных заводах, заводах по обработке металлов и фабриках посуды одна и та же ячейка часто обрабатывает тысячи похожих деталей за смену, поэтому важна не скорость, а стабильность и качество результата.
Как работает шлифовально-шлифовальная машина
Принцип работы прост, хотя инженерия за ним сложна. Деталь надежно зажимается, абразивный материал контактирует с поверхностью под контролируемым усилием, и материал удаляется тонкими слоями до достижения целевой геометрии и финиша. Большинство ячеек следуют одной и той же последовательности:
- Загрузка и фиксация. Обрабатываемая деталь зажимается или устанавливается на приспособление так, чтобы она не могла двигаться во время контакта. Плохая фиксация — самая распространенная причина неровных результатов.
- Грубая шлифовка. Крупное колесо или ремень удаляет основную часть материала: литники, наплавки, заусенцы и крупные заусенцы. Этот этап задает геометрию.
- Тонкая шлифовка. Более мелкий абразив сглаживает царапины, оставленные на предыдущем этапе. Без этого переходного шага полировальные составы не смогут достичь чистой поверхности.
- Полировка и шлифовка до блеска. Свободный состав или мягкое шлифовальное колесо полируют поверхность до требуемого блеска или шероховатости.
- Измерение и очистка в процессе. Многие ячейки удаляют мусор или промывают деталь, чтобы следующая стадия не была загрязнена.
- Разгрузка. Готовая деталь снимается, часто на конвейер, который подает ее на инспекцию или упаковку.
Контакт между абразивом и металлом — это место, где происходит основная работа. Колесо или ремень вращаются с заданной скоростью, деталь прижимается к нему с определенной силой, а охлаждающая жидкость уносит тепло и стружку. Современные системы управляют всеми тремя переменными программно, что позволяет им повторять один и тот же результат на десятитысячной детали, достигнутый на первой.
Основные технологии внутри современных машин
Базовый шлифовальный станок — это вращающееся колесо и устойчивая рука. Современная автоматизированная шлифовально-шлифовальная ячейка ближе к небольшому производству. Разделяющие их компоненты стоит понять перед покупкой:
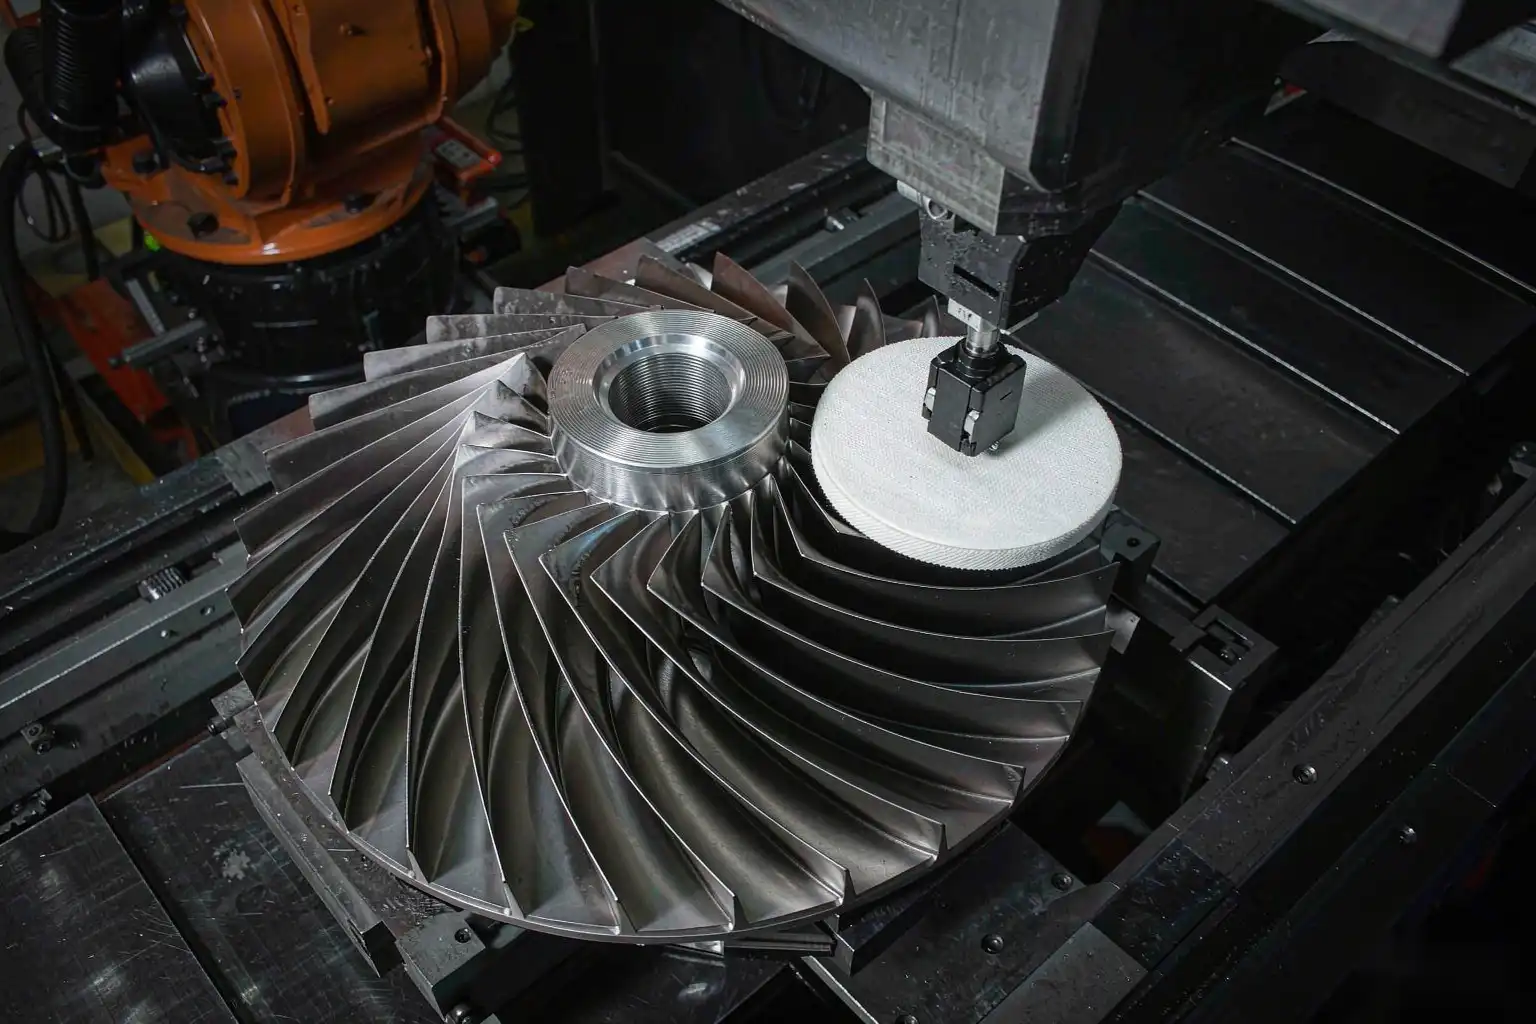
- Абразивные материалы. Шлифовальные круги, волокнистые диски, лепестковые колеса и полировальные составы подходят для разных этапов. Соответствие зернистости работе — это разница между чистой отделкой и поверхностью с царапинами.
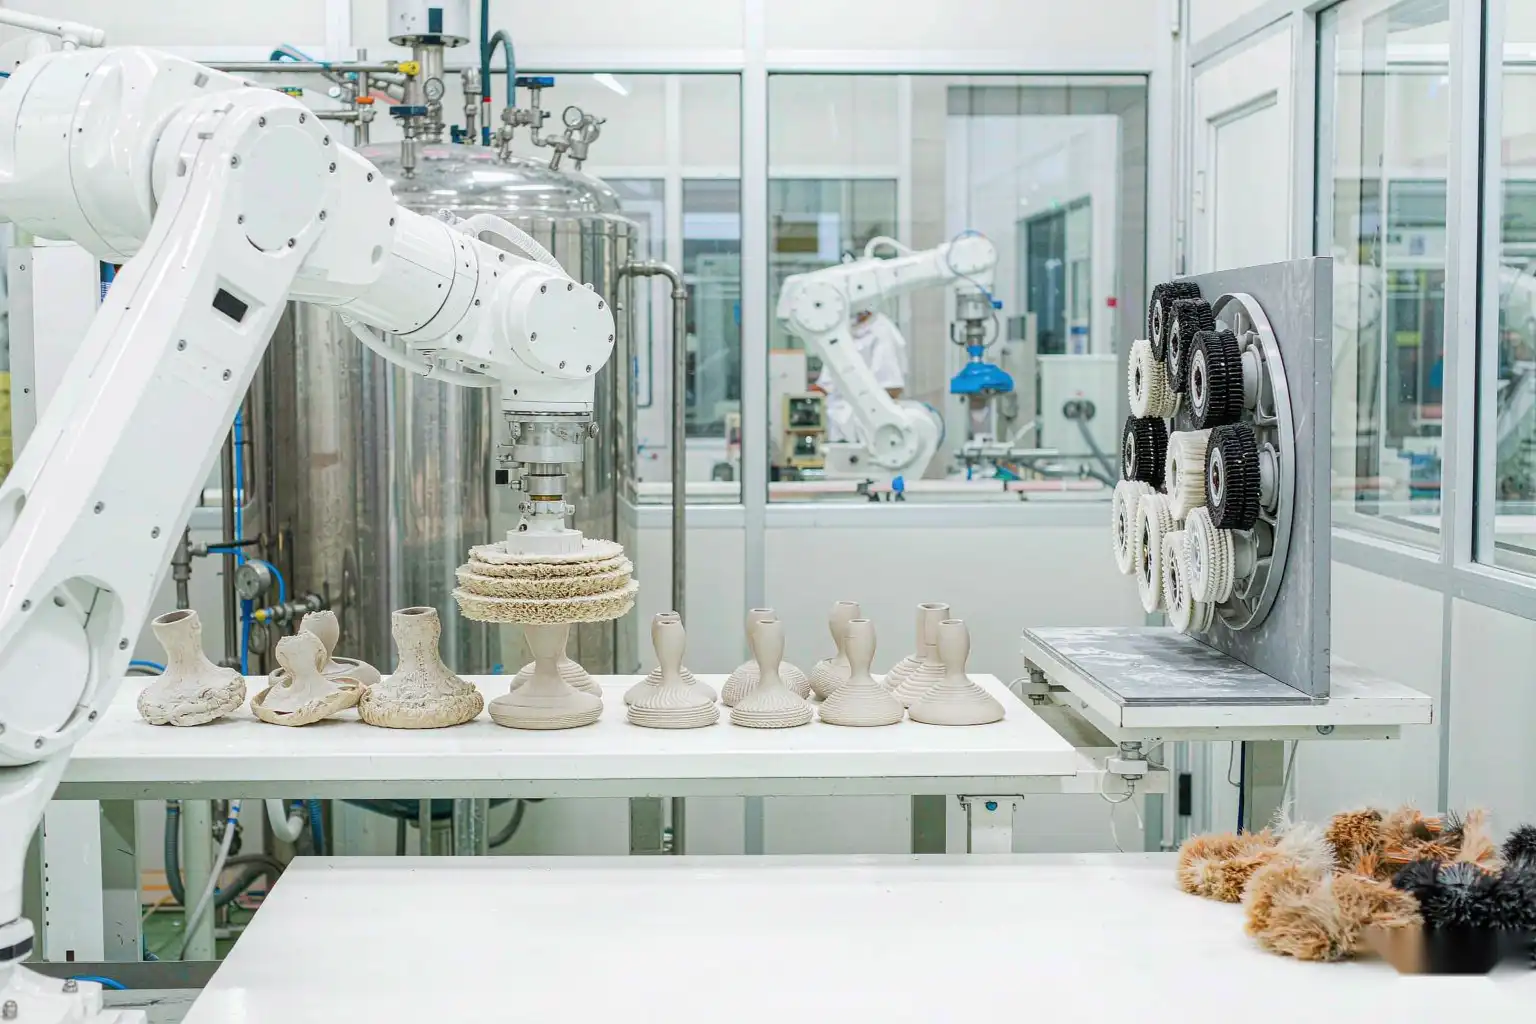
- ЧПУ и роботизированное движение. Робот или многосуставная рука перемещают деталь (или инструмент) по запрограммированному пути, удерживая контактный угол и давление гораздо стабильнее, чем человек.
- Контроль силы и крутящего момента. Вместо того чтобы управлять инструментом на фиксированной скорости, контроллер ощущает сопротивление и регулирует давление в реальном времени. Это предотвращает разрушение тонких или деликатных деталей.
- Машинное зрение и метрология. Камеры находят деталь, проверяют наличие дефектов и подтверждают качество отделки, замыкая цикл между производством и измерением.
- Программируемые рецепты. Каждый номер детали хранит свою скорость, давление и профиль цикла, поэтому переключение продуктов — это изменение программного обеспечения, а не механическая перестройка.
Когда эти компоненты объединяются через правильную интеграцию робота, ячейка перестает быть отдельной машиной и становится воспроизводимым процессом.
Ключевые параметры процесса
Качество отделки зависит от нескольких регулируемых переменных. В таблице ниже перечислены те, которые операторы настраивают чаще всего:
| Параметр | Что контролирует | Типичный эффект |
|---|---|---|
| Скорость колеса / ремня | Частота среза поверхности | Более высокая скорость удаляет материал быстрее, но увеличивает тепло и риск появления царапин |
| Контактное давление | Удаление материала и отделка | Слишком низкое оставляет заготовку; слишком высокое обжигает или деформирует деталь |
| Прогрессия абразивной крупности | Глубина царапин между этапами | Более тонкие шаги обеспечивают более чистую финальную полировку |
| Коэффициент подачи | Время на поверхность | Медленное подачу улучшает однородность на сложных формах |
| Поток охлаждающей жидкости | Удаление тепла и мусора | Достаточный поток предотвращает деформацию и засорение абразива |
| Время цикла на деталь | Пропускная способность | Устанавливается по спецификации отделки и геометрии детали, а не только машиной |
Ни одно из этих значений не является универсальным. А корпус из литого алюминия требует другого профиля, чем корпус из нержавеющей стали для смесителя, поэтому хранение рецептов важнее высокой скорости шпинделя.
Шлифовка против Полировки: Где Каждая Подходит
Эти два слова часто используются вместе, но решают разные задачи. Шлифовка связана с геометрией и чистотой: она берет деталь, которая слишком большая, грубая или неоднородная, и делает ее размерно правильной. Полировка касается внешнего вида и качества поверхности: она превращает правильную деталь в презентабельную или функционально гладкую. Выполнение этапа полировки перед шлифовкой — пустая трата усилий, потому что грубое колесо просто сотрет полировку. Правильный порядок всегда — сначала шлифовка, затем полировка, с тонким шлифовальным переходом между ними.
Промышленные применения
Практически любая металлическая деталь, которая должна выглядеть хорошо или плотно подходить, проходит через этапы шлифовки и полировки в какой-то момент. Некоторые отрасли используют эти машины интенсивно:
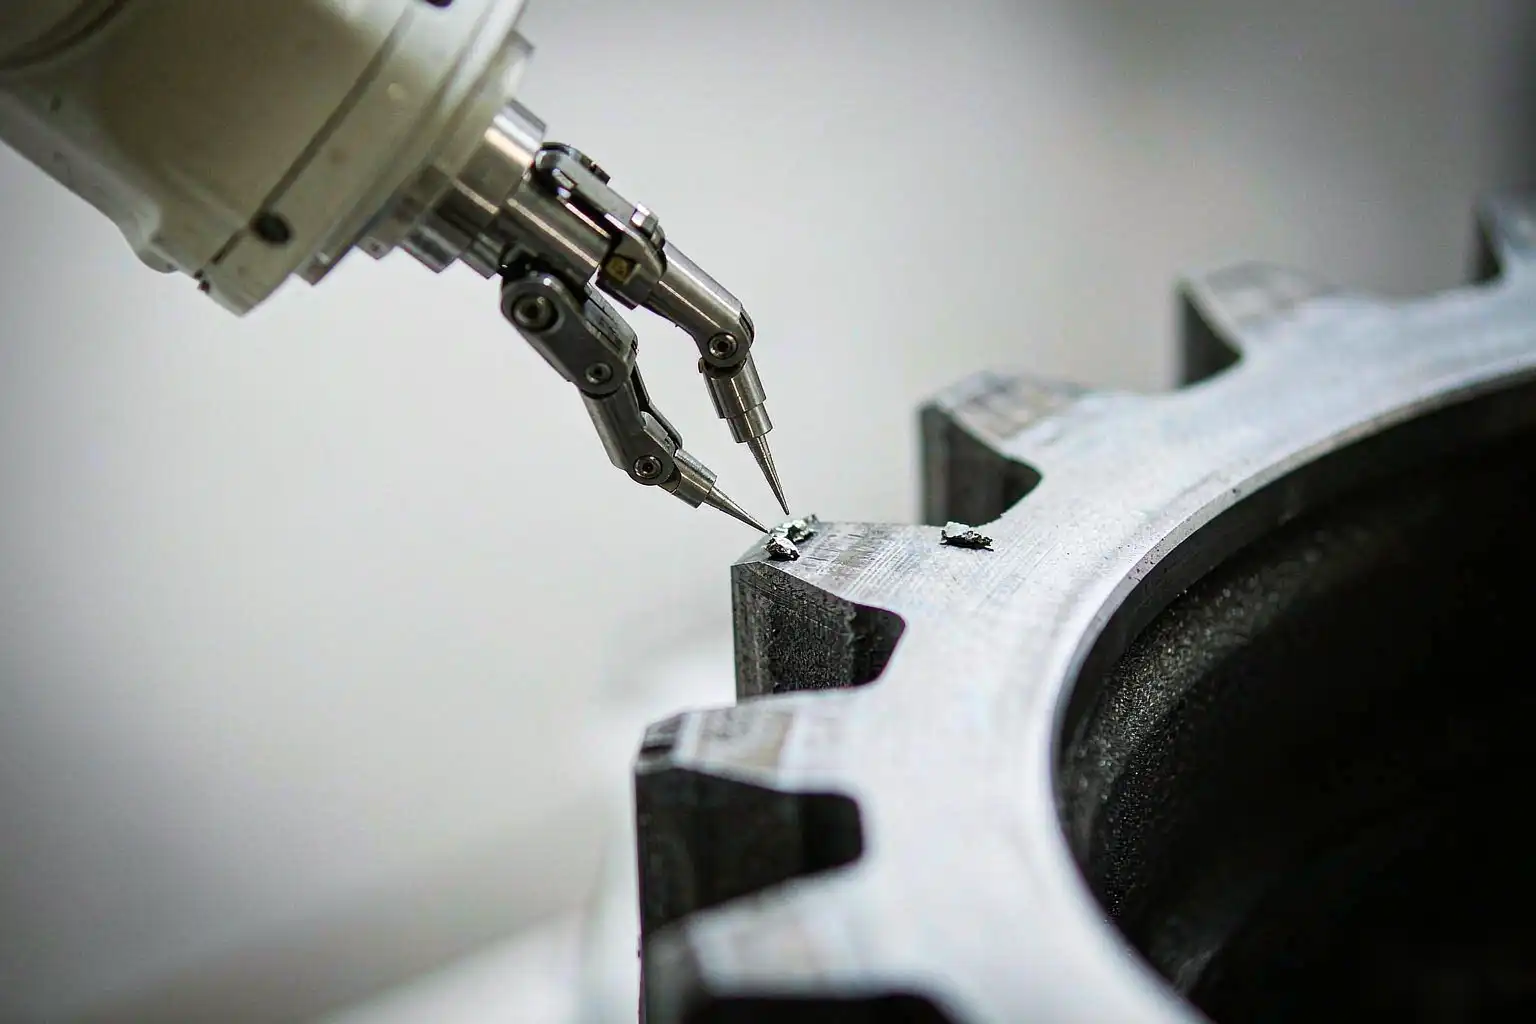
- Автомобильная промышленность. Тормозные компоненты, кронштейны и отделка удаляются заусенцы и доводятся до завершения в массовом производстве, где роботизированные решения для удаления заусенцев поддерживают низкий уровень дефектов.
- Аэрокосмическая промышленность. Литые детали для летательных аппаратов требуют точной, документированной отделки, чтобы каждый край соответствовал спецификациям.
- Кухонная посуда и кухонные принадлежности. Кастрюли, сковороды и утварь требуют постоянной сатиновой или зеркальной отделки, которую видят покупатели каждый день, поэтому автоматизация полировки посуды стала стандартом на крупных предприятиях.
- Фурнитура и замки. Дверные ручки и корпуса замков обрабатываются тысячами, при этом внешний вид во многом определяет ценность.
- Смесители и сантехника. Хромированные и матовые отделки зависят от безупречной базовой поверхности перед нанесением покрытия.
- Литьё под давлением. Автоматическая очистка от заусенцев алюминиевых литых деталей удаляет заусенцы по линиям раздела, к которым трудно добраться ручной работой.
- Медицина и электроника. Маленькие, высокоценные детали требуют кромок без заусенцев для безопасности и функции.
Ручная обработка против автоматической: последовательность и окупаемость инвестиций
Опытный оператор с ручной шлифовальной машиной может изготовить красивую деталь. Проблема в следующем, и в двухтысячной. Качество ручной отделки меняется из-за усталости, настроения и обучения, в то время как запрограммированная ячейка повторяет один и тот же путь бесконечно. Автоматизация также экономит часы: детали, которые вручную занимали минуты, проходят через ячейку за доли времени, а рабочая сила переходит от выполнения работы к её контролю. Для мастерских, рассматривающих переход, готовая линия для отделки которая охватывает литьё до готового продукта, может одновременно убрать несколько ручных станций.
Как выбрать правильную конфигурацию
Покупка неправильной ячейки дорогостоящая, поэтому выбор должен начинаться с детали, а не с машины. Задайте вопросы:
- Какова геометрия детали? Сложные кривые лучше подходят роботам; плоские или круглые детали могут подойти более простым специализированным устройствам.
- Какой материал и твердость? Алюминий, сталь и нержавеющая сталь по-разному нагружают абразивы.
- Какой объем? Низкая смесь с высоким объемом оправдывает полную автоматизацию; высокая смесь с низким объемом предпочитает гибкую ячейку.
- Какой уровень отделки? Цель по шероховатости или уровень блеска определяет количество необходимых этапов.
- Какое пространство доступно?Линейные, ротационные и гантри-расположения занимают очень разное пространство на полу.
A гибкая финальная ячейка часто является самой безопасной первой инвестицией, потому что она принимает новые номера деталей без необходимости перестройки.
Лучшие практики обслуживания
Эти машины надежны, но не самодостаточны. Поддержание их производительности зависит от регулярного ухода:
- Настройка и балансировка шлифовальных кругов чтобы они резали точно и не вибрировали.
- Управление охлаждающей жидкостью путем фильтрации стружки и проверки концентрации; грязная охлаждающая жидкость портит отделку и засоряет линии.
- Калибровка силовых и визуальных систем по графику, чтобы ячейка доверяла своим датчикам.
- Осмотр крепежных приспособлений на износ, потому что ослабленное крепление тихо ухудшает качество каждой детали.
Распространенные ошибки, которых следует избегать
- Пропуск этапа тонкого шлифования и ожидание, что полировка скроет грубые царапины.
- Использование одного режима давления для каждой детали, независимо от материала.
- Позволять охлаждающей жидкости становиться мутной, а затем обвинять абразив в плохой отделке.
- Ненадежное закрепление деталей для экономии времени настройки, что гарантирует несогласованность.
- Обращение с машиной только как с шлифовальной, а полировку передавать на аутсорсинг, что разрушает преимущество одной ячейки.
Часто задаваемые вопросы
Может ли одна машина действительно выполнять и шлифовку, и полировку?
Да. В объединенной ячейке деталь остается зафиксированной, пока последовательно используются разные круги, ремни или пасты, так что обе операции выполняются без перемещения заготовки на другую станцию.
Какие абразивы обычно используются?
Грубые круги или ремни для черновой шлифовки, более мелкие абразивы для переходного этапа и пасты с полировальными кругами для полировки. Процесс выбора зернистости определяет окончательный рисунок царапин.
Сколько длится цикл?
Это зависит от размера детали, материала и требуемой отделки. Простая удаление заусенцев может занимать секунды на деталь, в то время как полное шлифование до зеркального блеска на крупной компоненте может занять несколько минут. Время цикла определяется спецификацией, а не только машиной.
Лучше ли роботизированная отделка, чем ручная?
Для объема и постоянства да. Робот повторяет один и тот же путь и давление каждый раз, чего ручная работа не может обеспечить за всю смену. Для единичных или очень вариативных деталей ручная работа все еще имеет место.
Какой результат поверхности я могу ожидать?
От матового сатина до яркого зеркала, определяемого по целям шероховатости или блеска. Достижимый результат в основном ограничен количеством этапов и качеством прогрессии абразива.
Заключение
Шлифовально-полировальная машина — это скорее управляемый процесс, чем отдельный инструмент, для превращения грубого металла в готовые компоненты. Понимание того, как она работает, какие параметры влияют на результат и где она занимает место в вашей производственной линии — это то, что отличает рабочий участок, который просто работает, от того, что окупается. Будь то специализированное устройство или гибкая ячейка, основы остаются теми же: закрепите деталь, контролируйте силу и скорость, логично прогрессируйте абразив, и поддерживайте систему в исправном состоянии.