Порошковое покрытие литого алюминия: предподготовка, отверждение окон и дефекты, возникающие при литье
Порошковое покрытие — это стандартное покрытие для литых алюминиевых корпусов, кронштейнов, кожухов и фурнитуры, поскольку оно толстое, прочное, недорогое за квадратный метр и не содержит растворителей. Это также покрытие, которое наиболее надежно выявляет все ошибки литья. В отличие от краски, порошковая пленка наносится в сухом виде, а затем расплавляется, что исключает наличие растворителя, который мог бы переносить смолу в царапину, и препятствует выходу захваченного газа после гелеобразования пленки.
В этой статье рассматривается весь процесс: почему литые изделия выделяют газ и образуют пузыри, цепочка предподготовки с реальными установками, выпекание для удаления газа, как выбрать систему смол, переменные нанесения, влияющие на заземляющие экраны и покрытие в углублениях, причины появления оранжевой корки и пропусков, как проверить адгезию и определить приемлемость, а также почему механическая подготовка перед покрасочной камерой определяет большинство результатов.
Почему литые изделия выделяют газ и образуют пузыри
Высокотемпературное литое изделие содержит захваченный газ. Даже хорошо выполненный холоднокаменный литой пресс содержит от 2 до 6 процентов пористости по объему в толстых секциях, распределенной в виде дискретных сферических пор диаметром от 20 до 300 микрометров, а также усадочную пористость в горячих точках. Вакуумное литье обычно снижает этот показатель до 1-2 процентов, а литье сжиманием или при низком давлении — еще ниже.
Проблема в том, что происходит с этим газом во время отверждения. Пора, находящаяся при комнатной температуре, примерно 298 К. В печи для отверждения при 200 градусах Цельсия металл достигает 473 К. Согласно закону идеальных газов, это приводит к увеличению объема примерно в 1,6 раза, не учитывая паровое давление влаги, остатки смазки для лития или охлаждающей жидкости, попавшие в пору. В то же время порошковая пленка расплавляется при температуре около 90-110 градусов Цельсия и гелеобразуется, поэтому расширяющийся газ не имеет пути выхода, кроме как через пленку, вязкость которой увеличивается с каждой секундой.
В результате образуются микропробоина, кратер или пузырь, и три переменные определяют, появится ли один из них:
- Глубина поры. Поры на глубине примерно 0,3-0,5 мм от поверхности — самые опасные. Более глубокие поры обычно запечатываются кожухом литья и не соединяются с поверхностью.
- Соединение поры. Закрытая поры на глубине 0,5 мм под поверхностью не вызывают проблем. Та же поры, соединенные с поверхностью через обработанный рез, шлифовальную царапину или микроскопический канал усадки, будут выделять газ.
- Температура отверждения. Низкая температура отверждения означает меньшее расширение. Переход с отверждения при 200 градусах Цельсия на порошок с низкой температурой 160 градусов снижает увеличение объема газа с примерно 1,6 раза до около 1,45 раза, что часто достаточно для устранения разницы между допустимым и браком при пограничном литье.
Практический вывод — порошковое покрытие нельзя указывать без учета пористости. Если в чертеже не указано, какая пористость допустима возле покрытой поверхности, то покрывальщик берет на себя риск, принадлежащий литейному цеху. Механизмы возникновения этой пористости рассмотрены в пористость литых алюминиевых изделий: причины и решения.
Цепочка предподготовки и ее параметры

Большинство отказов порошкового покрытия на литых изделиях — это сбои предподготовки, которые становятся заметными только после отверждения. Вот цепочка, которую мы указываем, с параметрами, которые необходимо регистрировать.
| Этап | Химия | Температура | Время | Параметр управления |
|---|---|---|---|---|
| 1. Очистка | Щелочное замачивание или распыление, pH 10 до 12 | 50 до 65 градусов Цельсия | 3 до 6 мин | Свободная щелочность 8 до 15 пунктов; тест на отсутствие водяных пробоин после промывки |
| 2. Промывка | Крановая вода, перелив | Окружающая среда | 60 до 90 с | Повышение электропроводности менее 100 микросименсов на см при подаче |
| 3. Гравировка или обезжиривание | Щелочная гравировка или обезжириватель на основе фтора/азотной кислоты или ферросульфата | 25 до 45 градусов Цельсия | 30 до 120 с | Удаление металла 1 до 3 микрометров, или 0,5 до 1,5 г на квадратный метр |
| 4. Промывка | Крановая вода, обратный поток | Окружающая среда | 60 до 90 с | pH 6 до 8 |
| 5. Конверсионное покрытие | На основе циркония или титана, без хрома | от 25 до 40 градусов Цельсия | от 30 до 90 секунд | pH ванны 3,8 до 5,0; масса покрытия 20 до 80 мг на квадратный метр |
| 6. Финальный ополаскиватель | Деионизированная или обратного осмоса вода | Окружающая среда | от 30 до 60 секунд | Проводимость менее 50 микросименсов на см, целевая — менее 30 |
| 7. Сушка | Конвекционная печь, воздушный нож | от 90 до 120 градусов Цельсия | от 5 до 10 мин | Отсутствие воды в углублениях; часть поверхности высыхает при выходе |
| 8. Выпекание для удаления газов | Конвекционная печь | металлическая температура 200 до 215 градусов Цельсия | от 20 до 30 минут | Температура металла, а не воздуха, является заданной точкой |
| 9. Охлаждение | Ambient или принудительный | Ниже 45 градусов Цельсия перед покрытием | — | Менее 35 градусов для коронных пистолетов, трибо переносит более теплую температуру |
Четыре комментария по этой цепочке, потому что это этапы, которые пропускаются:
- Очистка — это этап, который удаляет смазку формы. Части HPDC покрыты пленкой смазочного агента, к которой не прилипнет никакое количество порошка. Если тест на отсутствие водяного пробоя после этапа 2 не проходит, остановите линию; все, что дальше — зря.
- Деоксидирование удаляет сажу, оставшуюся после травления. Алюминий с 9 процентами кремния оставляет серую сажу из кремния после щелочного травления. Если она не удалена, образуется конверсионное покрытие, сидящее на свободном кремнии, и сцепление, которое проходит тест по перекрестной резке и не выдерживает влажности.
- Финальный промывка DI определяет стойкость к солевому туману больше, чем конверсионная ванна. Растворённые твердые вещества, оставшиеся на поверхности, превращаются в осмотические клетки под пленкой. Переход с 150 до 30 микросименс на сантиметр на финальной промывке обычно обеспечивает несколько сотен часов стойкости к солевому туману.
- Выпаривание при дегазации не является необязательным для литых деталей. Двадцать-тридцать минут при температуре отверждения плюс 10 градусов перед покрытием обычно сокращают количество дефектов в виде микропробоин на отливке с пограничной пористостью на 60-80 процентов. Это недорогой этап, который окупается за несколько недель.
Выбор порошковой смолы
| Система смолы | Окно отверждения (температура металла) | Блеск при 60 градусах | Преимущества | Ограничения |
|---|---|---|---|---|
| Эпоксидная смола | 160 до 180 градусов Цельсия, 10-15 минут | 85 до 95 | Лучшее сцепление, химическая и сольная стойкость; самая низкая температура отверждения | Меловит в УФ, только для внутреннего использования |
| Эпоксидно-полимерный гибрид | 180 градусов Цельсия, 10-15 мин | 70-90 | Баланс свойств и стоимости; прощающееся отверждение | Ограниченная внешняя стойкость, UV 6-12 месяцев |
| Полиэстер TGIC | 200 градусов Цельсия, 10 мин, или 180 градусов 15-20 мин | 80-95 | Внешне стойкий; сохранение глянца QUV-B 1000 ч более 50 процентов | Регуляторные ограничения на некоторых рынках |
| Полиэстер без TGIC, отверждение HAA | 180-200 градусов Цельсия, 10-15 мин | 75-90 | Внешне стойкий, без TGIC | Пожелтение при передержке; пузырьки при выделении газов в пленках толщиной более 120 микрометров |
| Полиуретан | 180-200 градусов Цельсия, 10-15 мин | 85 до 95 | Очень гладкое течение, хорошая химическая стойкость | Более высокая стоимость; чувствительность к помутнению при передержке |
| Суперстойкий полиэстер | 200 градусов Цельсия, 10 мин | 70-90 | QUV-B 3000 часов плюс, воздействие во Флориде 3-5 лет | Премиционная цена |
| Фторполимер, FEVE | 200 до 220 градусов Цельсия, 15-20 минут | 50 до 85 | Сохранение блеска через 10-20 лет | Самая высокая стоимость, требует грунтовки, ограниченная цветовая гамма |
Большинство литых металлических деталей используют либо гибрид для внутренних продуктов, либо полиэстер без TGIC для изделий, подвергающихся воздействию дневного света. Там, где литьё пористое и геометрия сложная, часто предпочтительнее эпоксидная система, отверждаемая при 160-170 градусах, несмотря на ограничение UV, исключительно из-за меньшей силы выхода газов.
Целевой слой покрытия составляет 70-90 микрометров. Ниже 50 микрометров вы сталкиваетесь с оранжевым пилингом и пропусками; выше 120 микрометров — риск трещин на острых углах, кратеров обратной ионизации и линейного увеличения стоимости материала с увеличением толщины.
Переменные при нанесении: Защитные клетки Фарадея, углубления и покрытие краёв
Корона-устройство заряжает частицы до 30-80 кВ при 10-30 микроамперах, и заряженные частицы следуют линиям поля. Линии поля концентрируются на внешних углах и не входят в углубления, что вызывает сразу две классические проблемы.
- Области защитных клеток Фарадея. Внутренние углы, каналы и коробки получают мало или совсем не получают порошка. Практические решения, в порядке эффективности: снизить напряжение устройства до 20-30 кВ, уменьшить поток порошка до 100-150 г в минуту, отодвинуть устройство на 250-300 мм, чтобы облако успело сдуться в углубление, использовать удлинённую или наклонную насадку, а если углубление является доминирующей особенностью, наносить порошок с помощью трибо-устройства в этой зоне.
- Геометрия углублений. Покрытие резко снижается, когда глубина углубления превышает примерно три раза ширину отверстия. Канал шириной 15 мм и глубиной более 45 мм не сможет надёжно покрыться с помощью коронного устройства. Проектируйте литое изделие так, чтобы декоративные углубления оставались с отношением глубины к ширине менее 2:1, или используйте ручную корректировку.
- Обратная ионизация. Увеличьте толщину слоя до примерно 100-120 микрометров при высоком напряжении, и накопленный заряд разрушится через слой, оставляя кратеры или матовую поверхность с эффектом оранжевой корки. Снижайте напряжение, а не добавляйте больше порошка.
- Заземление. Сопротивление части к земле должно быть менее 1 мегаом, проверяйте в точке контакта с подвесом и регистрируйте. Плохое заземление вызывает тонкое покрытие, плохую укладку и непредсказуемую эффективность переноса.
- Покрытие по краям. Когда порошок плавится, поверхностное натяжение тянет жидкую пленку от острых краев. Обычно край с углом 90 градусов сохраняет только 50-70 процентов номинальной толщины пленки, поэтому коррозия на краях начинается первой на покрытых отливках. Решение — механическое: сгладить край до радиуса не менее 0,5 мм, предпочтительно 1,0 мм. Химия и настройки пушки не могут компенсировать нулевой радиус края.
Дефекты, причины и корректирующие меры
| Дефект | Внешний вид | Основная причина | Первая корректирующая мера |
|---|---|---|---|
| Мельчайшие отверстия и пузыри | Маленькие кратеры или купола, сосредоточенные на толстых участках | Выделение газов из-за пористости под поверхности | Продлить выпекание для удаления газов на 10 минут; снизить температуру отверждения на 20 градусов; указать лимит пористости отливки |
| Апельсиновая корка | Волнистая текстура, напоминающая апельсиновую корку | Слишком тонкое покрытие, крупный размер частиц, медленный нагрев печи | Наростить пленку до 70-90 микрометров; проверить соотношение переработки и распределение размера частиц |
| Рамка по изображению | Толстый слой на краях, тонкий в углублениях | Эффект Фарадея | Уменьшить напряжение до 20-30 кВ, увеличить расстояние до пушки, использовать трибо в зоне |
| Кратеры | Маленькие круглые вмятины с приподнятым краем | Обратная ионизация или загрязнение маслом и силиконовыми веществами | Уменьшить напряжение и толщину покрытия; проверить сжатый воздух и смазку конвейера |
| Плохое сцепление | Отшелушивание пленки при тесте на ленте | Недостаточная очистка, исчерпанная ванна для преобразования, грязный финальный ополаскиватель | Перестройка очистителя, проверка веса покрытия преобразования, снижение электропроводности финального ополаскивателя |
| Праздники | Голый металл в изолированных участках | Плохое заземление, недостаточная пленка, тень геометрии детали | Проверить сопротивление земли менее 1 мегаом; увеличить толщину пленки; добавить ручной распылитель |
| Цветовая дрейф | Различия оттенка между партиями | Дрейф соотношения рекламации, разброс температуры печи | Рекламировать восстановление покрытия до 20-30 процентов от подачи; повысить установку печи на плюс или минус 5 градусов |
| Проявление крупицы | Текстура подложки видна сквозь пленку | Подложка слишком грубая для нанесения пленки | Уменьшить Ra заземления; увеличить толщину пленки; использовать более гладкий потоковой класс |
Отверждение, тестирование и приемка
Отверждение указывается как температура металла при определенном времени выдержки, а не как температура воздуха в печи или скорость конвейера. Поставщики порошка указывают окна отверждения, такие как 10 минут при 200 градусах Цельсия температуры металла, и единственный способ убедиться в этом — провести регистрацию данных через печь с помощью термопар на тонких и толстых участках реальной детали. Типичные производственные печи работают при температуре воздуха 210-230 градусов Цельсия с выдержкой на конвейере от 15 до 25 минут; тонкие литые детали достигают температуры металла за 4-8 минут, тяжелые — за 12-18.
Методы проверки, которые стоит включить в план контроля:
- Степень отверждения. Двойные трения MEK по ASTM D5402, с 50 двойными трениями без удаления пленки в качестве общего допуска, или дифференциальная сканирующая калориметрия на отвержденном образце для количественного определения остаточной отверженности.
- Адгезия. Кросс-каут по ISO 2409 или ASTM D3359, требующий классификацию 0 или 1. Тяговое испытание по ISO 4624, с 5 МПа в качестве абсолютного минимума и от 8 до 15 МПа при правильной предварительной обработке алюминия.
- Толщина. Эдди-текущие измерения по ISO 2360 для производства, поперечное сечение по ISO 2808 для споров, с заявленным минимальным значением в каждой измеренной точке, а не средним значением.
- Влажность. Испытание на постоянную влажность по ISO 6270-2, 1000 часов, без пузырьков и удержание адгезии выше 70 процентов.
- Кислотный дождь. ISO 9227, от 500 до 1000 часов в зависимости от спецификации, с ползучестью у царапины менее 1-2 мм.
- Ударопрочность и гибкость. Удар по ASTM D2794 от 40 до 160 дюйм-фунтов в зависимости от смолы, и изгиб конусным оправкой по ISO 6860.
Задайте спецификацию в виде чисел с планами выборки и лимитными образцами. Стандарт отделки, который говорит “отсутствие видимых дефектов”, — это спорный момент; наш обзор Стандарты отделки поверхности литых деталей показывает, как преобразовать визуальные требования в измеряемые.
Механическая подготовка определяет результат покрытия.
Все выше предполагает, что деталь прибывает в камеру в определенном состоянии. Это состояние создается в цехе удаления заусенцев и шлифовки, и именно там решаются большинство проблем с покрытием.
- Вспышка и линия раздела. Порошок соединяет тонкую финишную ленту, а не оборачивает ее, и пленка, соединенная, отламывается при первом ударе. Каждый кусочек вспышки должен быть удален, а линия раздела должна быть сглажена по ширине не менее чем в 5-10 раз больше высоты ступени, чтобы переход исчез под пленкой толщиной 80 микрометров, а не был очерчен ею.
- Радиус кромки. Как отмечалось, острый край удерживает половину номинальной пленки. Обработка заусенцев должна создавать постоянный радиус 0,5-1,0 мм на каждом внешнем крае, который имеет значение. Ручная обработка заусенцев дает радиус, варьирующийся от 0 до 1,5 мм по тому же краю; роботизированная ячейка с заданным маршрутом обеспечивает одинаковый радиус на каждой детали.
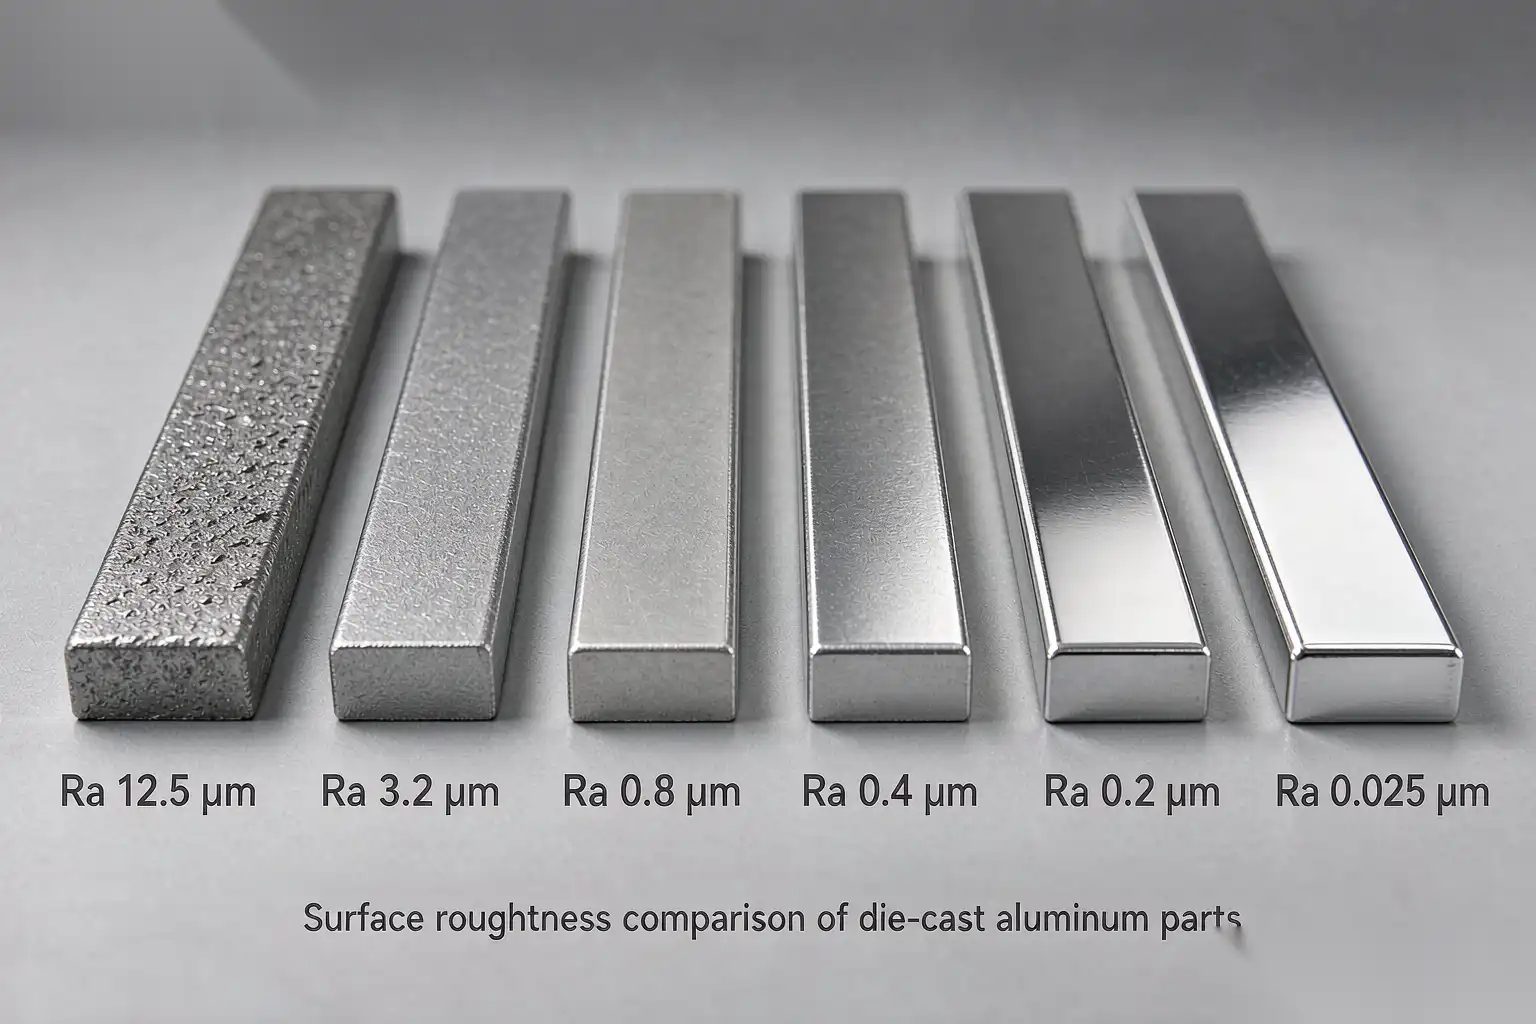
- Профиль поверхности. Порошок нуждается в механическом ключе. Ra 0,8-2,5 микрометров, примерно Rz 5-15 микрометров — это практическое окно. Более гладкая поверхность, чем Ra 0,3 микрометра, снижает адгезию; более шершавая, чем Ra 6 микрометров, проявляется через пленку как текстура и требует более толстого, более дорогого слоя.
- Отсутствие размазывания. Полировка металла по пористой поверхности захватывает смазку и влагу внутри, и именно это загрязнение вызывает кратеры после отверждения. Острые абразивы при правильной скорости ремня режут; тупые ремни или чрезмерное давление размазывают.
- Чистота перед камерой. Части заземления должны быть свободны от стружки, мусора с ремня и полировочной пасты. На автоматизированных линиях это означает продувку воздухом на выходе из ячейки и, в идеале, нанесение покрытия в определённом окне, а не оставление заземлённых деталей в влажном складе на неделю.
Именно поэтому мы рассматриваем ячейку удаления заусенцев как первую ступень линии нанесения покрытия, а не как отдельное подразделение. Компания DZ Machinery создает роботизированные ячейки для удаления заусенцев и шлифовки для этой цели: шестиосевые роботы с управляемыми по силе плавающими шпинделями, автоматические сменные ремни или меди, многостанционные вращающиеся столы и быстроразъемные приспособления, всё внутри закрытых ячеек с системой вытяжки, соответствующей стандартам по металлической пыли. Они проектируются так же, как и линия нанесения покрытия, по параметрам Ra, радиуса кромки и времени цикла на деталь, и интегрируются с этапами пиления и ЧПУ выше по потоку и с камерой нанесения покрытия ниже по потоку.
Если ваша порошковая линия сталкивается с проблемами пористости, смещения кромки или неравномерной адгезии, наиболее быстрым способом диагностики обычно является не камера. Отправьте нам чертежи деталей, сплав и набор отклонённых деталей, и мы проведем исследование подготовки: измерим состояние после литья, выполнит последовательность шлифовки и предоставим отчёт о Ra, радиусе кромки и времени цикла, которые мы можем обеспечить, чтобы ваши параметры нанесения покрытия имели определённую основу для работы.