Recubrimiento en polvo de aluminio fundido a presión: tratamiento previo, curado de ventanas y los defectos que provienen del moldeo
El recubrimiento en polvo es el acabado predeterminado para recintos, soportes, carcasas y herrajes de aluminio fundido a presión porque es grueso, resistente, económico por metro cuadrado y libre de solventes. También es el acabado que más expone de manera fiable todo lo que salió mal en el moldeo. A diferencia de la pintura, la película de polvo se aplica seca y luego se funde, lo que significa que no hay solvente que transporte resina a una rayadura, ni forma de que el gas atrapado escape una vez que la película se gelifica.
Este artículo recorre toda la ruta: por qué los moldeos fundidos liberan gases y se ampollan, la cadena de tratamiento previo con puntos de ajuste reales, el horneado de desgasificación, cómo elegir un sistema de resina, las variables de aplicación que rigen las jaulas de Faraday y la cobertura en huecos, qué causa la piel de naranja y los huecos, cómo probar la adhesión y definir la aceptación, y por qué la etapa de preparación mecánica antes de la cabina decide la mayor parte del resultado.
Por qué los moldeos fundidos liberan gases y se ampollan
Un moldeo por presión alta contiene gas atrapado. Incluso un disparo en cámara fría bien gestionado mantiene una porosidad del 2 al 6 por ciento en volumen en secciones gruesas, distribuida como poros esféricos discretos de 20 a 300 micrómetros de diámetro, además de porosidad por encogimiento en puntos calientes. El moldeo asistido por vacío generalmente reduce eso al 1 al 2 por ciento, y el moldeo por compresión o de baja presión aún más.
El problema es qué sucede con ese gas durante el curado. Un poro en condiciones ambientales está a aproximadamente 298 K. En un horno de curado a 200 grados Celsius, el metal alcanza 473 K. Según la relación de gases ideales, eso implica un aumento de volumen de aproximadamente 1.6 veces, sin considerar la presión de vapor de cualquier humedad, residuo de lubricante de moldeo o refrigerante de mecanizado que haya llegado al poro. Mientras tanto, la película de polvo se ha fundido alrededor de 90 a 110 grados Celsius y se ha gelificado, por lo que el gas en expansión no tiene salida más que a través de una película cuya viscosidad aumenta segundo a segundo.
El resultado es un orificio, una cráter o una ampolla, y tres variables determinan si se produce uno:
- Profundidad del poro. Los poros a aproximadamente 0.3 a 0.5 mm de la superficie son los peligrosos. Los poros más profundos suelen estar sellados por la piel del moldeo y no se conectan.
- Conectividad del poro. Un poro cerrado a 0.5 mm debajo de la superficie no hace nada. El mismo poro conectado a la superficie mediante un corte de mecanizado, una mancha de rectificado o un canal de encogimiento micro puede liberar gases.
- Temperatura de curado. Una temperatura de curado más baja significa menos expansión. Pasar de un curado a 200 grados a un polvo de curado bajo a 160 grados reduce el aumento de volumen del gas de aproximadamente 1.6 veces a aproximadamente 1.45 veces, lo cual suele ser suficiente para cerrar la diferencia entre aceptable y rechazable en un moldeo marginal.
La implicación práctica es que el recubrimiento en polvo no puede especificarse sin una especificación de porosidad detrás de él. Si el dibujo no indica qué porosidad es aceptable cerca de una superficie recubierta, entonces el recubridor está asumiendo un riesgo que corresponde a la fundición. La mecánica de dónde proviene esa porosidad se cubre en porosidad en fundición de aluminio: causas y soluciones.
La cadena de tratamiento previo y sus puntos de ajuste

La mayoría de las fallas en recubrimientos en polvo en moldeos son fallas en el tratamiento previo que solo se hacen visibles después del curado. Esta es la cadena que especificamos, con los parámetros que deben registrarse.
| Etapa | Química | Temperatura | Tiempo | Parámetro de control |
|---|---|---|---|---|
| 1. Limpiar | Remojo o pulverización alcalina, pH de 10 a 12 | De 50 a 65 grados Celsius | De 3 a 6 minutos | Alcalinidad libre de 8 a 15 puntos; prueba de rotura de agua sin residuos después del enjuague |
| 2. Enjuagar | Agua del grifo, desbordante | Ambiente | De 60 a 90 segundos | Aumento de conductividad por debajo de 100 microsiemens por cm sobre el suministro |
| 3. Grabado o desoxidación | Grabado alcalino, o desoxidante de fluoruro/nitrato o sulfato férrico | De 25 a 45 grados Celsius | De 30 a 120 segundos | Remoción de metal de 1 a 3 micrómetros, o 0.5 a 1.5 g por metro cuadrado |
| 4. Enjuagar | Agua del grifo, en contracorriente | Ambiente | De 60 a 90 segundos | pH 6 a 8 |
| 5. Recubrimiento de conversión | Basado en zirconio o titanio, libre de cromo | 25 a 40 grados Celsius | 30 a 90 s | pH del baño 3.8 a 5.0; peso del recubrimiento 20 a 80 mg por metro cuadrado |
| 6. Enjuague final | Agua desionizada o RO | Ambiente | 30 a 60 s | Conductividad por debajo de 50 microsiemens por cm, objetivo por debajo de 30 |
| 7. Secado | Horno de convección, cuchilla de aire | 90 a 120 grados Celsius | 5 a 10 min | Sin agua en los recesos; superficie de la pieza seca al salir |
| 8. Horneado de desgasificación | Horno de convección | 200 a 215 grados Celsius temperatura del metal | 20 a 30 min | La temperatura del metal, no la temperatura del aire, es el punto de consigna |
| 9. Enfriar | Ambiente o forzado | Por debajo de 45 grados Celsius antes del recubrimiento | — | Por debajo de 35 grados para pistolas de corona, la tribo tolera temperaturas más altas |
Cuatro comentarios sobre esa cadena, porque son las etapas que se saltan:
- La limpieza es la etapa que elimina el lubricante de la matriz. Las piezas de HPDC llevan una película de agente de liberación a la que ninguna cantidad de polvo se adherirá. Si la prueba de ruptura de agua falla después de la etapa 2, detenga la línea; todo lo que esté aguas abajo se desperdicia.
- El desoxidante elimina la suciedad que deja el grabado. El aluminio con un 9 por ciento de silicio deja una suciedad gris de silicio después del grabado alcalino. Si no se elimina, se forma un recubrimiento de conversión que se asienta sobre el silicio suelto, y la adhesión pasa la prueba de corte cruzado y falla en humedad.
- El enjuague final con DI determina el rendimiento a la prueba de niebla salina más que el baño de conversión. Los sólidos disueltos que quedan en la superficie se convierten en células osmóticas bajo la película. Pasar de 150 a 30 microsiemens por cm en el enjuague final suele valer varias cientos de horas de prueba de niebla salina.
- El horneado de desgasificación no es opcional en las fundiciones a presión. Veinte a treinta minutos a la temperatura de curado más 10 grados, antes del recubrimiento, normalmente reduce los rechazos por porosidad en un 60 a 80 por ciento en una fundición con porosidad marginal. Es una etapa económica y se paga en semanas.
Elección de la resina en polvo
| Sistema de resina | Ventana de curado (temperatura del metal) | Brillo a 60 grados | Fortalezas | Límites |
|---|---|---|---|---|
| Epoxy | 160 a 180 grados Celsius, 10 a 15 minutos | 85 a 95 | Mejor adherencia, resistencia química y a la sal; menor temperatura de curado | Tizas en UV, solo para interiores |
| Híbrido epoxi-poliéster | 180 grados Celsius, 10 a 15 minutos | 70 a 90 | Equilibrio entre propiedades y coste; curado indulgente | Durabilidad exterior limitada, 6 a 12 meses de UV |
| Poliéster TGIC | 200 grados Celsius, 10 minutos, o 180 grados durante 15 a 20 minutos | 80 a 95 | Duradero en exterior; retención de brillo QUV-B 1000 h superior al 50 por ciento | Restricciones regulatorias en algunos mercados |
| Poliéster libre de TGIC, curado HAA | 180 a 200 grados Celsius, 10 a 15 minutos | 75 a 90 | Duradero en exterior, sin TGIC | Amarilleo por sobrehorneado; micropunciones por gases en películas de más de 120 micrómetros |
| Poliuretano | 180 a 200 grados Celsius, 10 a 15 minutos | 85 a 95 | Flujo muy suave, buena resistencia química | Costo más alto; sensible a la opacidad por sobrehorneado |
| Poliéster superduradero | 200 grados Celsius, 10 min | 70 a 90 | QUV-B 3000 h más, exposición en Florida de 3 a 5 años | Precio premium |
| Fluoropolímero, FEVE | 200 a 220 grados Celsius, 15 a 20 min | 50 a 85 | Retención de brillo de 10 a 20 años | Costo más alto, necesita imprimación, gama de colores restringida |
La mayoría de los herrajes de fundición a presión se colocan en un híbrido para productos de interior o en un poliéster libre de TGIC para cualquier cosa que esté expuesta a la luz solar. Cuando la fundición es porosa y la geometría es compleja, un sistema epoxi curado a 160 a 170 grados suele ser la opción más tolerante a pesar de la limitación UV, simplemente por la menor fuerza de gases en off-gas.
El objetivo de la capa de película es de 70 a 90 micrómetros. Por debajo de 50 micrómetros se lucha contra la piel de naranja y las holiday; por encima de 120 micrómetros se corre el riesgo de grietas por barro en esquinas afiladas, cráteres por ionización inversa y un aumento en el coste del material que es lineal con el grosor.
Variables de aplicación: jaulas de Faraday, recesos y cobertura de bordes
Una pistola de corona carga partículas a 30 a 80 kV a 10 a 30 microamperios, y las partículas cargadas siguen las líneas de campo. Las líneas de campo se concentran en las esquinas externas y no entran en los recesos, lo que produce dos problemas clásicos a la vez.
- Áreas de jaula de Faraday. Las esquinas internas, canales y cajas reciben poca o ninguna capa de polvo. Soluciones prácticas, en orden de efectividad: reducir el voltaje de la pistola a 20 a 30 kV, reducir el flujo de polvo a 100 a 150 gramos por minuto, mover la pistola hacia atrás a 250 a 300 mm para que la nube tenga tiempo de desplazarse hacia el receso, usar una boquilla extendida o en ángulo, y si el receso es la característica dominante, aplicar con una pistola tribo en esa zona.
- Geometría del receso. La cobertura disminuye rápidamente cuando la profundidad del receso supera aproximadamente tres veces el ancho de la abertura. Un canal de 15 mm de ancho y más de 45 mm de profundidad no se recubrirá de manera confiable con una pistola de corona. Diseñe la fundición para que los recesos decorativos permanezcan por debajo de una relación profundidad/ancho de 2:1, o acepte una estación de retoque manual.
- Ionización inversa. Aumente el grosor de la película a aproximadamente 100 a 120 micrómetros con alto voltaje y la carga acumulada se descompone a través de la película, dejando cráteres o una superficie mate con piel de naranja. Reduzca el voltaje en lugar de añadir más polvo.
- Conexión a tierra. La resistencia de conexión a tierra debe ser inferior a 1 megaohmio, comprobada en el punto de contacto del colgador y registrada. Una mala conexión a tierra produce una película delgada, un buen recubrimiento deficiente y una eficiencia de transferencia impredecible.
- Cobertura de bordes. Cuando el polvo se funde, la tensión superficial tira de la película líquida alejándola de los bordes afilados. Un borde de 90 grados típicamente retiene solo entre el 50 y el 70 por ciento del grosor nominal de la película, por lo que la corrosión en los bordes comienza primero en las fundiciones recubiertas. La solución es mecánica: romper el borde a un radio de al menos 0,5 mm, preferiblemente 1,0 mm. La química y la configuración de la pistola no pueden compensar un borde de radio cero.
Defectos, causas raíz y acciones correctivas
| Defecto | Apariencia | Causa raíz | Primera acción correctiva |
|---|---|---|---|
| Agujeros de alfiler y ampollas | Pequeños cráteres o cúpulas, concentrados en secciones gruesas | Emisión de gases por porosidad subsuperficial | Extender el horneado de emisión de gases 10 minutos; reducir la temperatura de curado 20 grados; especificar el límite de porosidad de la fundición |
| Piel de naranja | Textura ondulada, similar a la piel de naranja | Película demasiado delgada, tamaño de partícula grueso, ralentización en el horno | Aumentar la película a 70 a 90 micrómetros; verificar la proporción de recuperación y la distribución del tamaño de partícula |
| Enmarcado de la imagen | Acumulación pesada en los bordes, delgada en los recesos | Efecto jaula de Faraday | Reducir el voltaje a 20 a 30 kV, aumentar la distancia de la pistola, usar tribo en la zona |
| Cráteres | Depresiones redondas pequeñas con un borde elevado | Ionización trasera, o contaminación por aceite y silicona | Reducir el voltaje y la acumulación de película; auditar el aire comprimido y el lubricante de la cinta transportadora |
| Mala adhesión | La película se despega en la prueba de cinta | Limpieza inadecuada, baño de conversión agotado, enjuague final sucio | Reconstruir el limpiador, verificar el peso del recubrimiento de conversión, reducir la conductividad del enjuague final |
| Días festivos | Metal desnudo en puntos aislados | Mala conexión a tierra, película insuficiente, sombreado por la geometría de la pieza | Verificar resistencia a tierra por debajo de 1 megaohm; aumentar la acumulación de película; añadir una pistola de retoque |
| Desviación de color | Diferencia de tono de lote a lote | Desviación en la proporción de recuperación, distribución de la temperatura en el horno | Limitar la recuperación de la capa a un 20 a 30 por ciento de la alimentación; ajustar el punto de ajuste del horno a más o menos 5 grados |
| Visibilidad de partículas | Textura del sustrato visible a través de la película | Sustrato demasiado áspero para la acumulación de la película | Reducir la resistencia del suelo a Ra; aumentar la capa de película; usar un grado de flujo más suave |
Curado, Pruebas y Aceptación
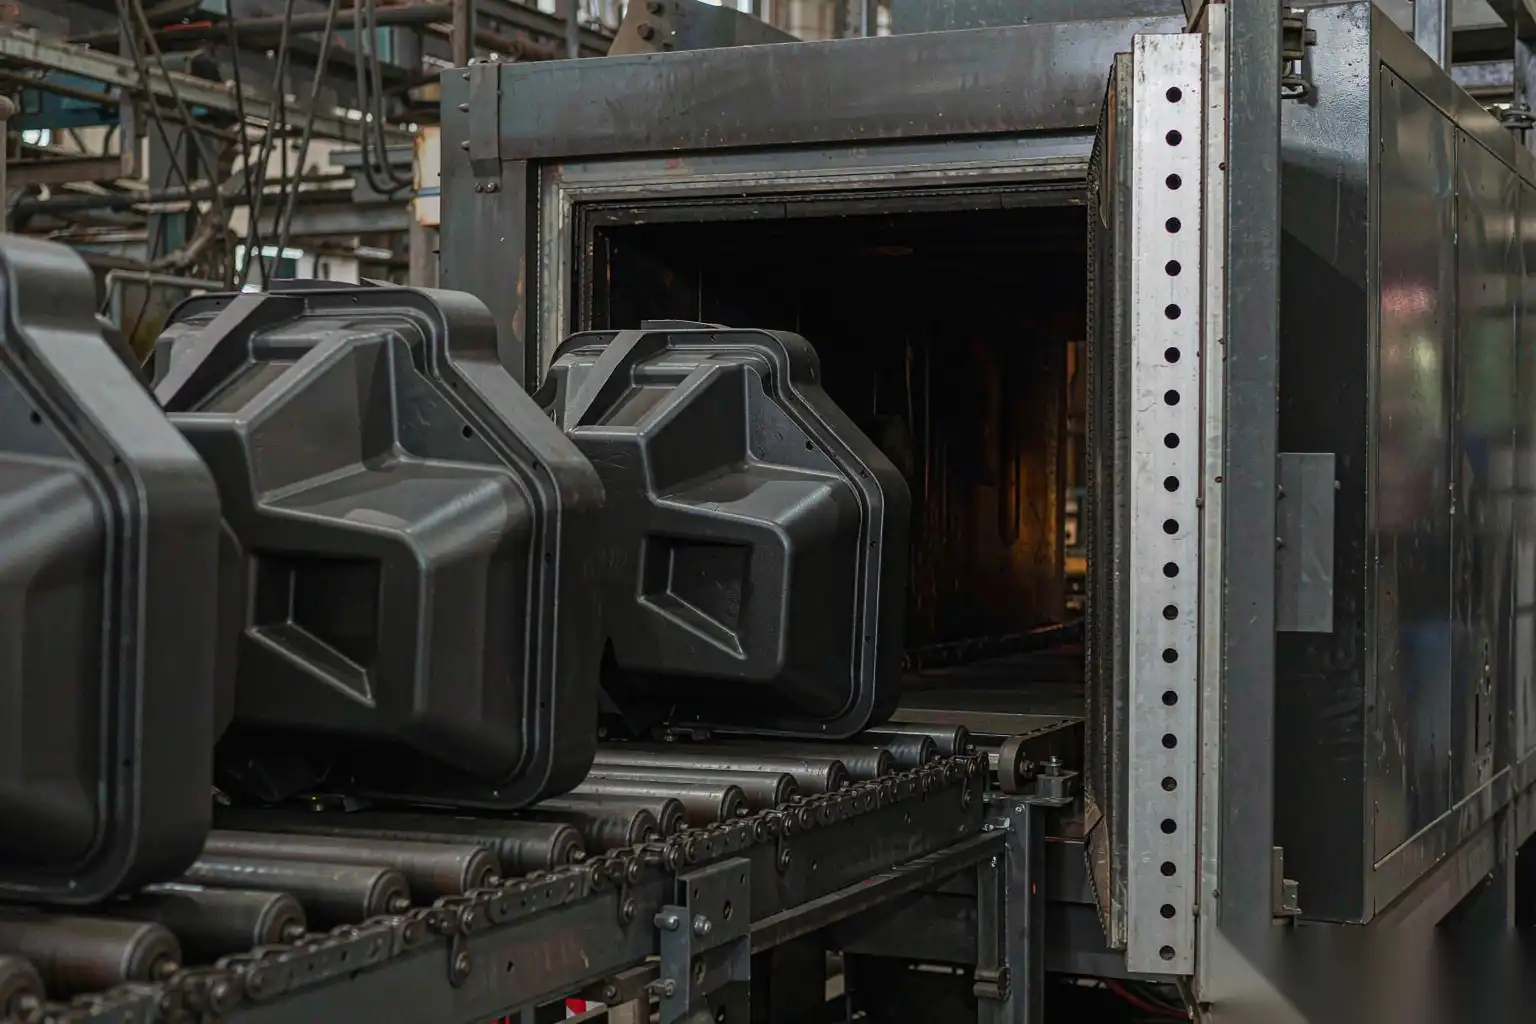
El curado se especifica como la temperatura del metal durante un tiempo de permanencia definido, no solo como la temperatura del aire en el horno o la velocidad de la cinta transportadora. Los proveedores de polvo citan ventanas de curado como 10 minutos a 200 grados Celsius de temperatura del metal, y la única forma de saber si se ha logrado es mediante un registrador de datos en el horno con termopares en secciones delgadas y gruesas de una pieza real. Los hornos de producción típicos funcionan con aire a 210 a 230 grados Celsius con un tiempo de permanencia en la cinta de 15 a 25 minutos; las fundiciones delgadas alcanzan la temperatura del metal en 4 a 8 minutos, las pesadas pueden tardar de 12 a 18.
Métodos de verificación que vale la pena incluir en el plan de control:
- Grado de curado. Frotamientos dobles MEK según ASTM D5402, con 50 frotamientos dobles sin eliminación de película como aceptación común, o calorimetría diferencial de barrido en una muestra curada para una cifra cuantitativa de curado residual.
- Adhesión. Corte transversal según ISO 2409 o ASTM D3359, requiriendo clasificación 0 o 1. Prueba de tracción según ISO 4624, con 5 MPa como mínimo absoluto y de 8 a 15 MPa típicos en aluminio debidamente pretratado.
- Espesor. Corriente de Eddy según ISO 2360 para producción, sección transversal según ISO 2808 para disputas, con un mínimo declarado en cada punto medido en lugar de un promedio.
- Humedad. Prueba de humedad constante ISO 6270-2, 1000 horas, sin ampollas y retención de adhesión superior al 70 por ciento.
- Spray de sal. ISO 9227, de 500 a 1000 horas dependiendo de la especificación, con fluencia en la línea de grabado inferior a 1 o 2 mm.
- Impacto y flexibilidad. Impacto según ASTM D2794 de 40 a 160 pulgadas-libra dependiendo de la resina, y doblez en mandril cónico según ISO 6860.
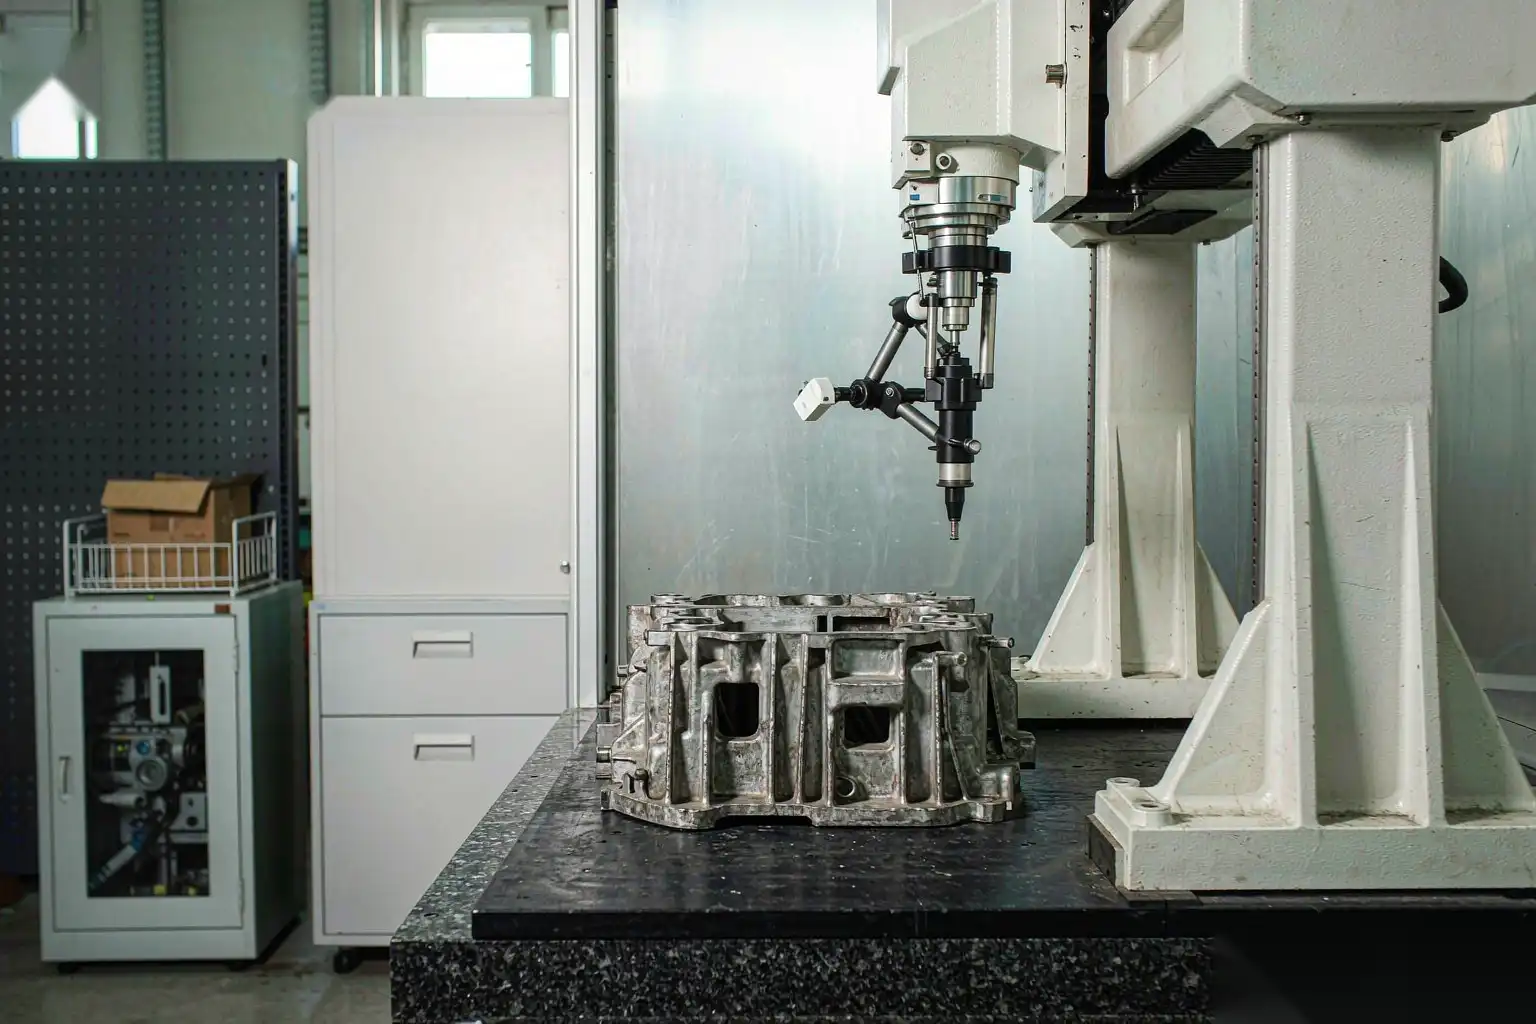
Escriba la especificación en números con planes de muestreo y muestras límite. Un estándar de acabado que diga “sin defectos visibles” es un argumento que puede generar disputas; nuestra visión general de normas de acabado de superficies de fundición a presión muestra cómo convertir requisitos visuales en medibles.
La preparación mecánica decide el resultado del recubrimiento
Todo lo anterior asume que la pieza llega a la cabina en una condición definida. Esa condición se crea en la celda de desbarbado y rectificado, y es donde se resuelven la mayoría de los problemas de recubrimiento.
- Chorro y línea de separación. El polvo puentea una fina rebaba en forma de aleta en lugar de envolverla, y la película puenteada se desprende con el primer impacto. Cada rebaba debe ser eliminada, y la línea de separación debe integrarse sobre una anchura de al menos 5 a 10 veces la altura del escalón, de modo que la transición desaparezca bajo una película de 80 micrómetros en lugar de estar delineada por ella.
- Radio de borde. Como se ha mencionado, un borde afilado sostiene la mitad de la película nominal. El desbarbado debería producir un radio constante de 0,5 a 1,0 mm en cada borde externo que importa. El desbarbado manual da un radio que varía de 0 a 1,5 mm a lo largo del mismo borde; una celda robótica con una trayectoria definida da el mismo radio en cada pieza.
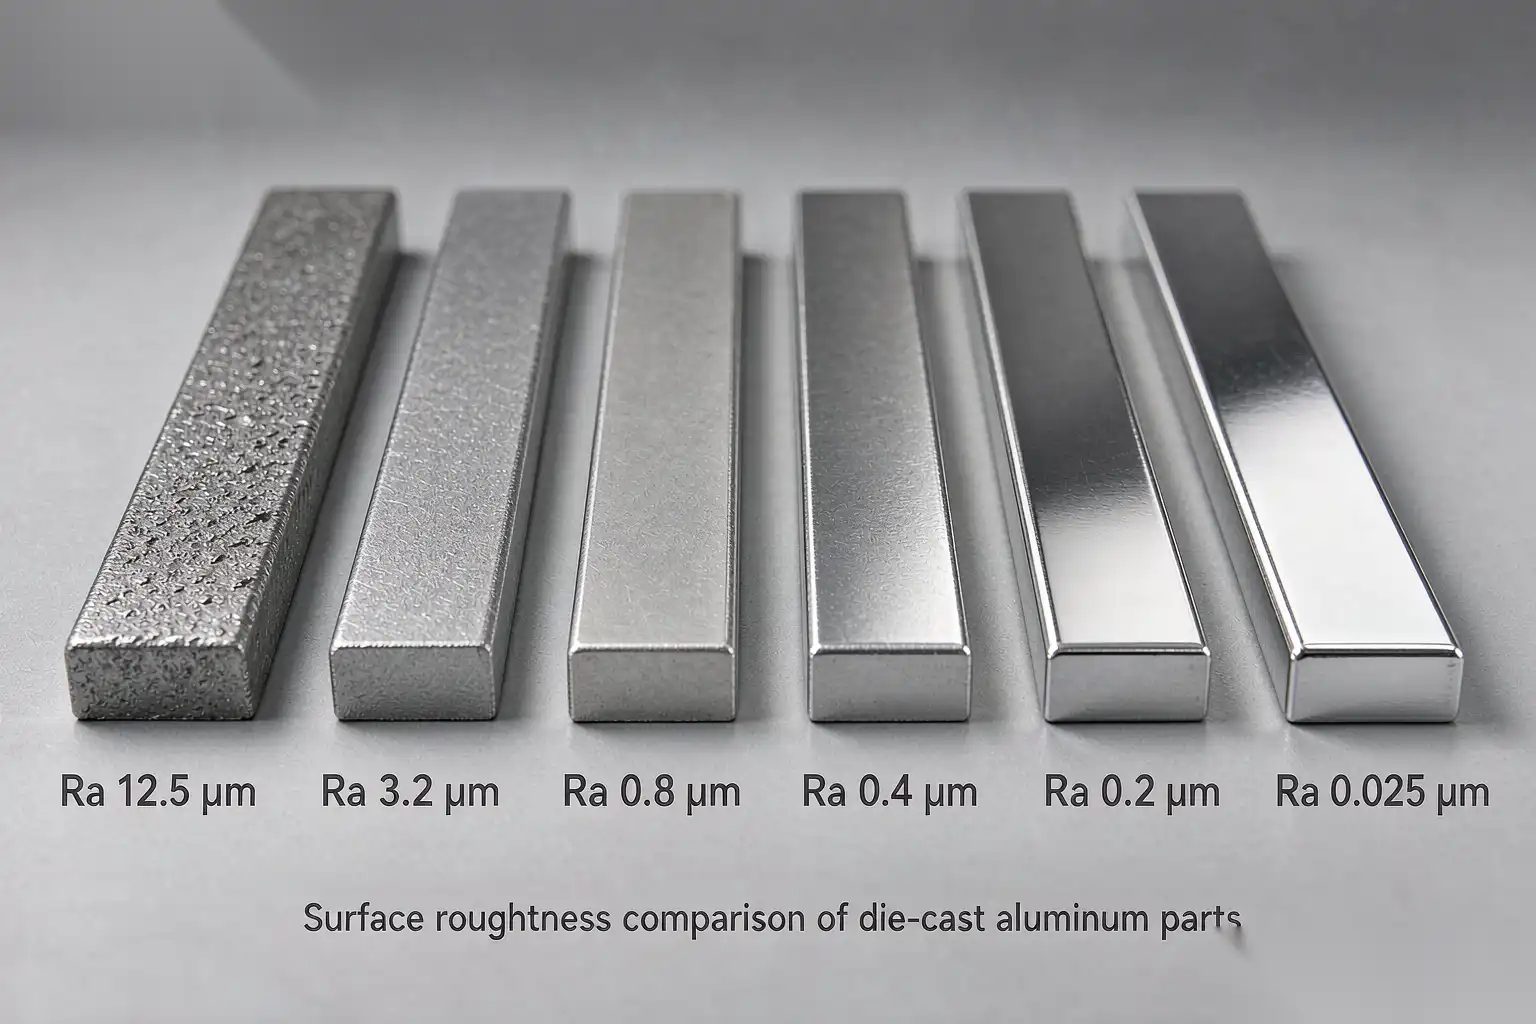
- Perfil de superficie. El polvo necesita una clave mecánica. Ra de 0,8 a 2,5 micrómetros, aproximadamente Rz de 5 a 15 micrómetros, es la ventana práctica. Una superficie más lisa que Ra 0,3 micrómetros reduce la adhesión; más rugosa que Ra 6 micrómetros se muestra a través de la película como textura y obliga a una capa más gruesa y costosa.
- Sin manchas. Pulir el metal sobre la boca de un poro atrapa lubricante y humedad debajo, y esa es exactamente la contaminación que produce cráteres después del curado. Los abrasivos afilados a la velocidad de banda correcta cortan; las bandas opacas o la presión excesiva difuminan.
- Limpieza antes de la cabina. Las piezas ground deben estar libres de virutas, residuos de banda y compuesto de pulido. En líneas automatizadas esto significa soplado de aire en la salida de la celda y, idealmente, recubrimiento dentro de una ventana definida en lugar de dejar las piezas ground en un almacén húmedo durante una semana.
Esta es la razón por la que tratamos la celda de desbarbado como la primera etapa de la línea de recubrimiento en lugar de un departamento separado. DZ Machinery construye celdas robóticas de desbarbado y rectificado para este propósito: robots de seis ejes con husillos flotantes controlados por fuerza, cambiadores automáticos de banda o medios, mesas rotativas multiestación y fijaciones de cambio rápido, todo dentro de celdas cerradas con extracción con clasificación de polvo metálico. Se especifican de la misma manera que la línea de recubrimiento, por Ra, radio de borde y tiempo de ciclo por pieza, y se integran con las etapas de corte y CNC aguas arriba y la cabina de recubrimiento aguas abajo.
Si tu línea de polvo está enfrentando poros, desplazamiento de borde o adhesión inconsistente, el diagnóstico más rápido generalmente no está en la cabina. Envíanos los dibujos de las piezas, la aleación y un conjunto de piezas rechazadas, y las analizaremos mediante un estudio de preparación: medir el estado de fundición, realizar la secuencia de rectificado y reportar el Ra, radio de borde y tiempo de ciclo que podemos mantener, para que tus parámetros de recubrimiento tengan un sustrato definido con el que trabajar.