


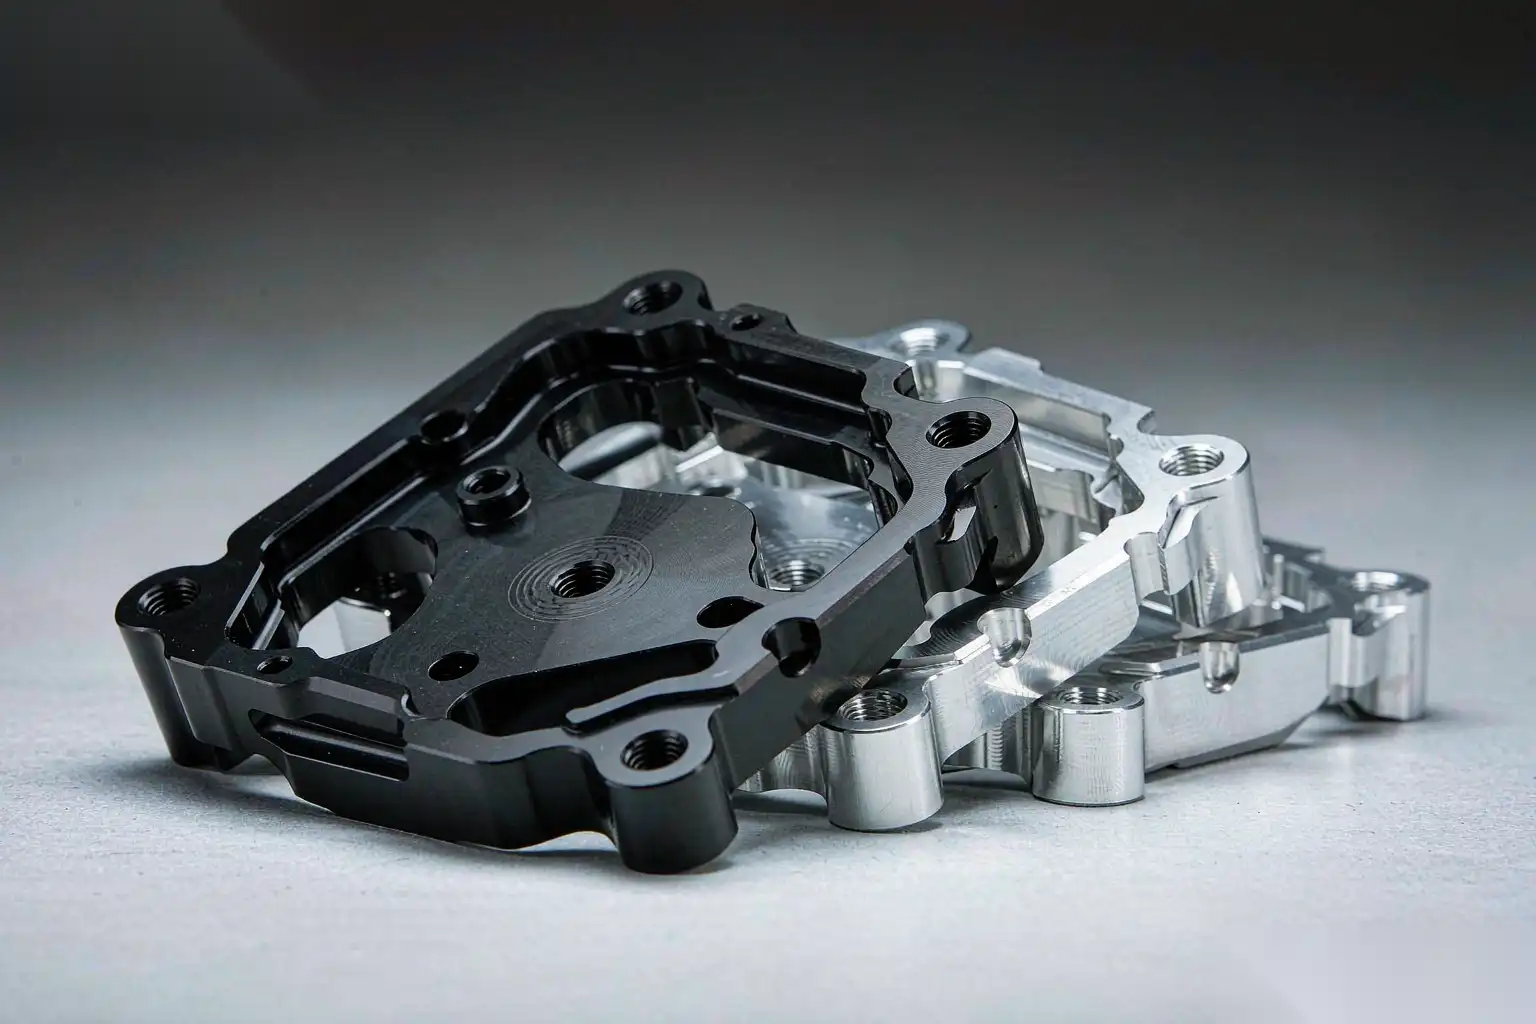
Anodizado de aluminio fundido a presión: lo que la fundición debe entregar antes del tanque
El anodizado de aluminio fundido a presión es uno de los acabados más frecuentemente mal especificados en nuestra industria. Un dibujo requiere “anodizado negro, grado cosmético”, la fundición llega en A380 o ADC12, el anodizador hace exactamente lo que haría para una extrusión 6063, y el resultado es una pieza gris, con vetas, sucia, que ninguna cantidad de tinte podrá rescatar. La casa de acabado culpa a la fundición, la fundición culpa a la casa de acabado, y nadie pone un número en ninguno de los lados del argumento.
Este artículo es para las personas que deben hacer que ese argumento se detenga: el ingeniero de procesos que posee el dado, el gerente de calidad que firma las muestras límite, y el comprador que tiene que explicar por qué el anodizado cosmético cuesta tres veces lo que cuesta una línea de pintura. Todo lo que sigue trata sobre lo que la fundición debe entregar antes de llegar al tanque, porque el anodizado no oculta nada. Lo amplifica.
Por qué el aluminio fundido a presión resiste el anodizado
Un recubrimiento anódico no es una capa de galvanoplastia que se coloca sobre el metal. Es una conversión del propio aluminio en óxido de aluminio, que crece hacia afuera y hacia adentro desde la superficie original. Ese mecanismo es exactamente la razón por la que las fundiciones tienen dificultades: el sustrato no es una red cristalina homogénea de aluminio, sino un compuesto de aluminio y fases secundarias.
- Silicio. Las aleaciones de HPDC contienen del 7 al 13 por ciento de silicio para mejorar la fluidez: A383/ADC12 con un 9.5 a 11.5 por ciento, A380 con un 7.5 a 9.5 por ciento, A413 con un 11 a 13 por ciento. El silicio no se anodiza. La matriz que lo rodea se convierte en óxido mientras que las partículas de silicio permanecen como islas occluidas o se disuelven parcialmente, dejando un residuo gris a negro llamado smut.
- Cobre. A380 contiene del 3.0 al 4.0 por ciento, ADC12 alrededor del 1.5 a 3.5 por ciento. Las fases eutécticas de Al2Cu y Al2CuMg son más nobles que la matriz, por lo que aceleran la disolución local, provocan quemaduras en áreas de alta densidad de corriente y dan a la película un tono marrón lodoso. Por encima de aproximadamente el 2 por ciento de cobre, el anodizado cosmético deja de ser realista.
- Hierro. Las aleaciones de HPDC toleran del 0.9 al 1.3 por ciento de hierro para prevenir la soldadura del dado, llegando en forma de plaquetas de Al5FeSi que muestran un color diferente después del anodizado y aparecen como vetas grises siguiendo el patrón de flujo de la cavidad.
- La capa superficial. Una fundición a presión tiene una piel enfriada de 0.05 a 0.30 mm de grosor con una estructura dendrítica más fina, diferente distribución de silicio y lubricante de matriz en el dado. Debajo, la estructura se vuelve más gruesa y aumenta la porosidad, por lo que el anodizado a través de la piel expone una aleación diferente a la que se calificó.
- Porosidad. El electrolito se filtra en poros conectados, es difícil de enjuagar y retrocede durante el sellado o en servicio, causando manchas y una “lágrima” que aparece días después del envío.
El anodizado es un proceso de conversión superficial, y la superficie de una fundición a presión es el material menos representativo en toda la pieza.
| Elemento / característica | Rango típico de HPDC | Efecto en la apariencia anodizada | Límite práctico para el anodizado cosmético |
|---|---|---|---|
| Silicio | 7,5 a 13,0 por ciento | Fundición gris, hollín, película opaca | Cuanto menor, mejor; por debajo del 10 por ciento preferido |
| Cobre | 1,5 a 4,0 por ciento | Tono lodoso, quemado, picaduras | Por debajo de aproximadamente 1,0 por ciento para cosméticos de Tipo II |
| Hierro | 0,9 a 1,3 por ciento | Vetores grises, picaduras en las placas | Por debajo del 0,6 por ciento para trabajos de acabado brillante |
| Magnesio | 0,2 a 0,5 por ciento | Leve neblina por encima del 0,6 por ciento | Mantener por debajo del 0,5 por ciento |
| Zinc | hasta el 3,0 por ciento | Manchado, absorción desigual del tinte | Mantener por debajo del 1,0 por ciento |
| Porosidad superficial cercana a la superficie | — | Salpicaduras, manchas, agujeros de alfiler | No hay poros conectados dentro de 0.3 mm de la superficie |
Selección de aleaciones: lo que realmente se anodiza
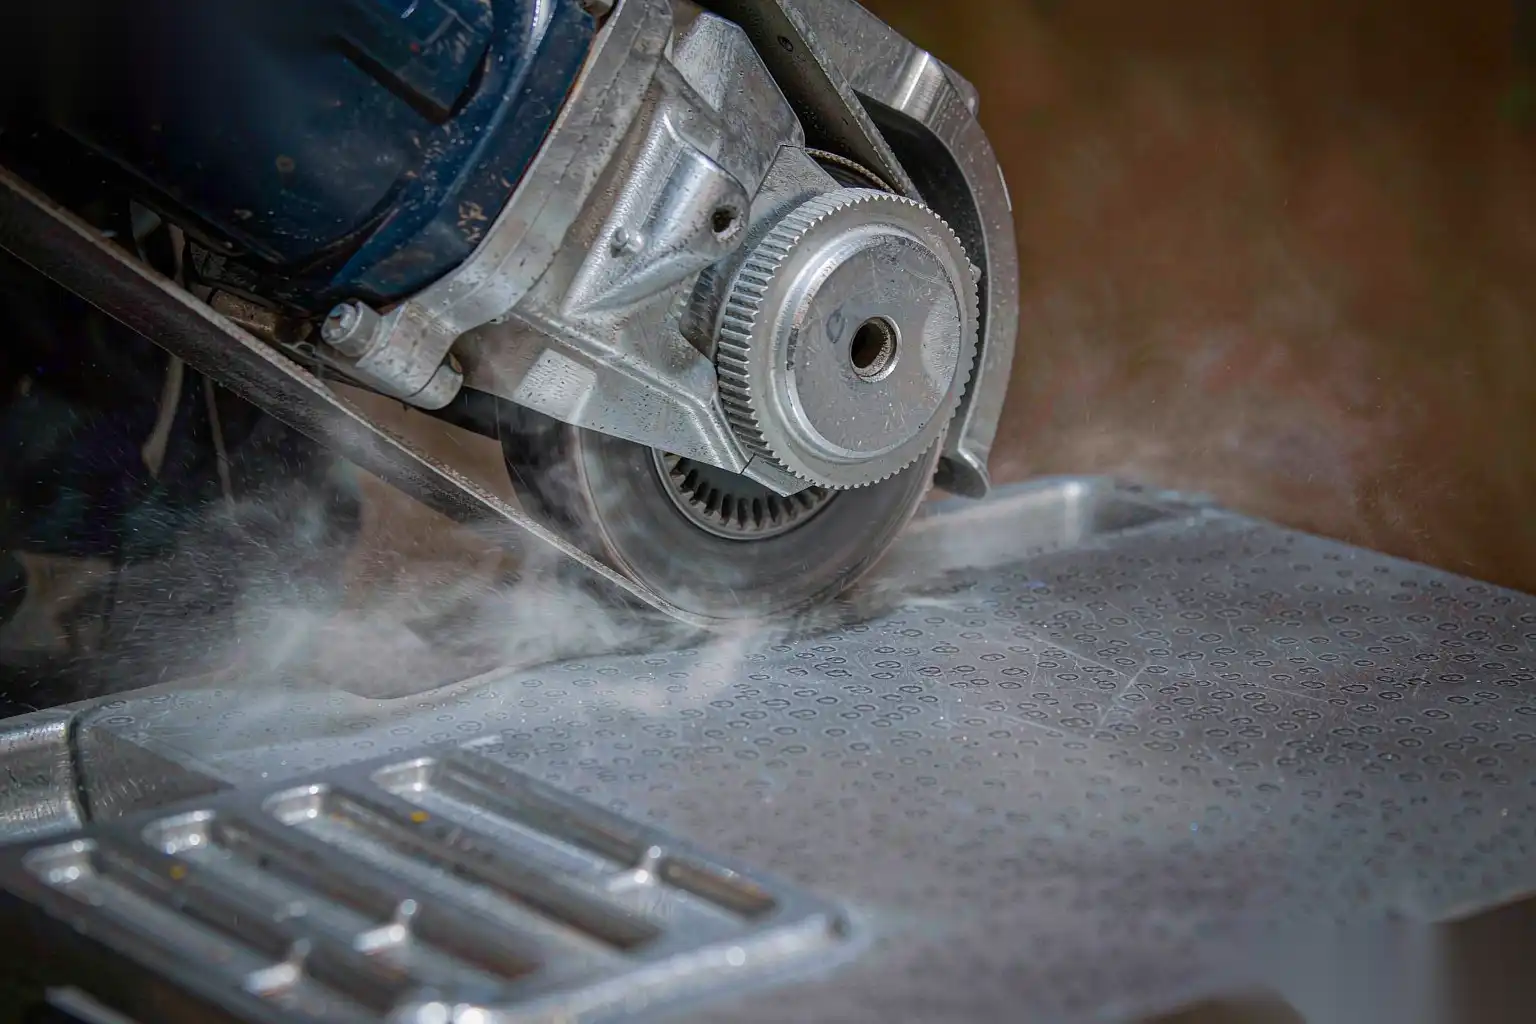
Si la pieza debe ser anodizada con fines cosméticos, la decisión de la aleación debe hacerse antes de cortar el troquel, y generalmente implica alejarse de las aleaciones de uso general.
Para piezas de fundición a presión que deben anodizarse, buscamos aleaciones en la familia AlSi9MgMn: silicio del 9 al 10.5 por ciento para mantener un comportamiento de llenado aceptable, magnesio del 0.2 al 0.5 por ciento, manganeso del 0.4 al 0.8 por ciento para suprimir la soldadura en el troquel sin añadir hierro, y de manera crítica, cobre por debajo del 0.05 por ciento, hierro por debajo del 0.15 a 0.20 por ciento, zinc por debajo del 0.10 por ciento. Estas son aleaciones de alta pureza, bajo contenido de hierro, con modificación de estroncio, y llenan notablemente peor que ADC12. Espere temperaturas de inyección de 660 a 700 grados Celsius en lugar de 620 a 650, ventanas de tiempo de llenado más ajustadas debido a la zona de pasta más ancha, gestión de lubricación más agresiva porque el bajo contenido de hierro significa mayor tendencia a soldadura, y asistencia de vacío en el extremo de disparo.
La alternativa es cambiar el proceso en lugar de solo la aleación. A356 (silicio del 6.5 al 7.5 por ciento, cobre por debajo del 0.20 por ciento, magnesio del 0.25 al 0.45 por ciento) con modificación de estroncio y tratamiento T6 anodiza a un gris uniforme y limpio y acepta bien el tinte; es la respuesta estándar cuando la geometría permite fundición a baja presión o gravedad en lugar de HPDC. Cubrimos esas compensaciones en nuestro guía completa de aluminio fundido a presión.
Cualquiera que sea la opción elegida, fije la especificación en el dibujo: designación de aleación con límites de composición, práctica de modificación y un criterio de porosidad superficial. Si no se escribe el requisito de porosidad, no existe.
Lo que debe entregar la fundición: Criterios de aceptación antes de la preparación
Empujamos a los clientes a definir cuatro números antes de que se mecanice una sola pieza.
- Porosidad superficial. No debe haber poros de gas mayores de 0.2 mm dentro de 0.3 mm de una superficie cosmética, y no debe haber porosidad conectada que alcance uno. Verificado mediante microsección en el primer artículo, luego mediante muestreo por rayos X según ASTM E505 o radiografías de referencia según ASTM E155.
- Integridad de la piel. Debe eliminarse suficiente material en la preparación para atravesar la piel de la fundición: de 0.05 a 0.15 mm en una cara bien alimentada, hasta 0.30 mm cerca de las compuertas y secciones pesadas. Si la pared mide 1.8 mm y la cara cosmética necesita 0.25 mm de remoción, el troquel debe diseñarse con ese material incluido.
- Rugosidad antes de la anodización. Ra de 0.2 a 0.4 micrómetros para acabado brillante o negro, Ra de 0.8 a 1.6 micrómetros para satinado. Una película de tipo II de 12 micrómetros añade aproximadamente 0.1 a 0.3 micrómetros Ra sobre el acabado mecánico.
- Tolerancia dimensional. La película crece aproximadamente la mitad hacia afuera y la otra mitad hacia adentro, por lo que un recubrimiento de 20 micrómetros añade aproximadamente 10 micrómetros por superficie y 20 micrómetros en un diámetro. Los orificios y roscas deben estar enmascarados o compensados, y el enmascarado debe estar diseñado en el dispositivo.
Si alguno de esos cuatro aspectos no está definido, el anodizador lo definirá por ti, generalmente después del primer lote de descarte. La interacción con la porosidad se cubre más adelante en causas y soluciones de porosidad en fundición a presión de aluminio.
Comparación de rutas: elección del proceso de anodizado
| Ruta | Baño y ventana | Espesor típico | Apariencia en HPDC | Mejor aplicación |
|---|---|---|---|---|
| Azufre tipo II, transparente | 165 a 200 g/L H2SO4, 18 a 22 grados C, 1.2 a 1.5 A/dm2, 20 a 40 min | 8 a 18 micrómetros | Gris, riesgo de tizne alto en ADC12 | Aleaciones de bajo cobre y bajo hierro, protección funcional contra la corrosión |
| Tipo II, teñido de negro (orgánico) | Base tipo II de 10 a 15 micrómetros, tinte a 50 a 60 grados C, 10 a 20 min | 12 a 18 micrómetros | Negro intenso solo en aleación limpia; manchas en alto contenido de Si | Hardware de consumo donde la exposición a UV es limitada |
| Tipo II, color electroquímico (sales de estaño o níquel) | Base de 15 a 20 micrómetros, luego coloreado electroquímico con corriente alterna | 15 a 25 micrómetros | De bronce a negro, mucho más uniforme | Hardware arquitectónico y exterior |
| Recubrimiento duro tipo III | 2.0 a 4.0 A/dm2, 0 a 5 grados C, con aditivos de ácido orgánico, 30 a 60 min | 25 a 75 micrómetros | Gris oscuro a marrón, áspero, comúnmente quemado por encima de 25 micrómetros | Superficies de desgaste, no cosmético |
| Baño brillante más anodizado | Engrase químico o electroquímico antes del Tipo II | 5 a 12 micrómetros | Espejo solo en aleaciones de bajo contenido de Si y Fe; etcha los poros abiertos | Pequeño adorno decorativo |
| Pulido mecánico más anodizado | Secuencia abrasiva hasta Ra por debajo de 0,1 micrómetros, luego Tipo II | 8 a 15 micrómetros | Mejor control; la única ruta que nivela primero la superficie | Cuerpos de grifos, herrajes de puertas, biseles visibles |
La última fila es la que importa para la mayoría de nuestros clientes. El baño de brillo ataca toda la superficie químicamente, abriendo cada poro y cada partícula de silicio al mismo tiempo. El pulido mecánico es selectivo: nivela la superficie, cierra las bocas de los poros pequeños mediante flujo plástico y elimina la piel enfriada a una profundidad controlada. Cuesta más en capital, pero es la única ruta donde alguien decide de dónde sale el material.
La Secuencia de Preparación Mecánica
La preparación para anodizado cosmético es una secuencia de remoción de material, no una operación de pulido. Cada etapa tiene una rugosidad objetivo y una profundidad de remoción objetivo.
- Remoción de la línea de compuerta y línea de separación. Correa de alúmina cerámica de 36 a 60 granos, 25 a 30 m/s. Remueve material rápidamente, no es fina.
- Primera nivelación. 80 y 120 granos en una rueda de contacto duro (Shore A 80 a 90) para mantener la superficie plana. Saltarse el 80 duplica el tiempo de ciclo, porque el 120 no puede eliminar rápidamente los arañazos de 60 granos.
- Mejoramiento progresivo. 180, 240, luego 320 granos, cada paso elimina completamente el patrón de arañazos anterior. Una regla práctica: cada grano sucesivo debe eliminar de 1.5 a 2 veces la profundidad de arañazo anterior, de lo contrario estarás puliendo daño en lugar de eliminarlo.
- Pre-pulido. Grano de 400 a 600, luego compuesto sin grasa en un pulidor cosido o abrasivo no tejido, hasta Ra 0,2 a 0,4 micrómetros.
- Pulidor de color. Rueda de sisal con tripoli para corte, luego algodón suelto con óxido de aluminio fino o rouge blanco para color, a una velocidad periférica de 25 a 35 m/s.
- Acabado vibratorio o por arrastre. Medios plásticos o cerámicos, 2 a 4 horas, compuesto ligeramente alcalino a pH 8,0 a 9,5. Esto uniformiza más que elimina material, quitando solo de 5 a 20 micrómetros.
| Grano / medios | Ra nominal después de la etapa (micrómetros) | Material eliminado (mm) | Velocidad típica de banda o rueda | Notas |
|---|---|---|---|---|
| Cerámico de grano 60 | 2,5 a 3,5 | 0,15 a 0,40 | 25 a 30 m/s | Eliminación de puertas y rebabas |
| Grano 80 | 1,8 a 2,5 | 0,08 a 0,15 | 25 a 30 m/s | Corte de nivelación |
| Grano 120 | 1.2 a 1.8 | 0.04 a 0.08 | 22 a 28 m/s | Elimina patrón de 80 grano |
| 80 grano | 0.8 a 1.2 | 0.02 a 0.05 | 22 a 28 m/s | Primera refinación |
| 240 grano | 0.5 a 0.8 | 0.01 a 0.03 | 20 a 26 m/s | Prepulido |
| 320 a 400 grano | 0.3 a 0.5 | 0.005 a 0.015 | 20 a 26 m/s | Punto final de acabado satinado |
| 600 grano más sin grasa | 0.15 a 0.30 | 0.003 a 0.008 | 18 a 24 m/s | Sustrato de anodizado brillante |
| Sisal más tripoli | 0,08 a 0,15 | 0.002 a 0.005 | 25 a 35 m/s | Pulido de corte |
| Algodón suelto más rouge | 0.04 a 0.10 | menos de 0.002 | 25 a 35 m/s | Color buff |
Dos detalles merecen instrumentación en lugar de juicio del operador. Por debajo de aproximadamente 18 m/s, una correa mancha el aluminio en lugar de cortarlo, y el metal manchado se pliega sobre los poros que parecen perfectos hasta que la pieza sale del grabado. Por encima de aproximadamente 0.4 MPa de presión de contacto, el calor localizado vuelve a disolver la capa superficial, y esa capa se anodiza con un color diferente. Especifique contacto controlado por fuerza y una entrada definida por pasada, no “presione más fuerte hasta que brille”.
Defectos comunes y sus causas raíz
| Defecto | Cómo se ve | Causa raíz | Primera acción correctiva |
|---|---|---|---|
| Smut | Película polvorienta gris a negra que se puede limpiar | Fases de silicio y aleación que quedan en la superficie después del anodizado | Aumentar el desmut (a base de ácido nítrico o fluoruro), reducir el silicio o reducir el espesor de la película |
| Quemaduras | Parches blancos y arenosos en los bordes, roscas y áreas de alta corriente | Densidad de corriente local demasiado alta, baño demasiado caliente, fases ricas en cobre | Reducir la densidad de corriente a menos de 1.2 A/dm2, mejorar la agitación y enfriamiento del baño, verificar el contacto de montaje |
| Color desigual | Absorción de tinte moteada o manchada | Espesor variable de la película, tensión residual, preparación desigual, enjuague contaminado | Estandarizar la secuencia de preparación, verificar el espesor de la película en múltiples puntos, comprobar la conductividad del enjuague |
| Piel de naranja | Superficie ondulada visible después de anodizar | Grabado excesivamente agresivo o baño de brillo, grano grueso, sobrecalentamiento por pulido | Reducir el tiempo y la temperatura del grabado, controlar la entrada de calor en la preparación |
| Pitting | Pequeños cráteres después de anodizar | Fases ricas en hierro disolviéndose, grabado excesivo, cloruro en el baño | Reducir el contenido de hierro en la aleación, acortar el grabado, controlar el cloruro en el baño por debajo de 50 ppm |
| Manchas de sangrado | Manchas coloreadas que aparecen días después | Electrolito atrapado en porosidad conectada | Mejorar la especificación de porosidad, extender el enjuague, usar sellado asistido por vacío |
| Trazado por tintura | Rayas direccionales siguiendo las líneas de pulido | Patrón de pulido no uniforme, metal difuminado | Ajustar la progresión de la granulometría, verificar Ra final y dirección |
| Película opaca en los bordes | Bordes más opacos que las superficies planas | Quemaduras por concentración de corriente en el borde, rotura del borde demasiado aguda | Especificar un radio mínimo en el borde, proteger o reducir la densidad de corriente |
Control y Verificación del Proceso
Una vez que la secuencia está fija, controlarla en una lista corta de mediciones tomadas a frecuencias definidas y registradas contra el número de pieza, no contra el desplazamiento.
- Química del baño: ácido sulfúrico libre y aluminio disuelto, este último mantenido por debajo de 12 a 15 g/L porque la dureza de la película y la respuesta del tinte se degradan por encima de ese nivel.
- Temperatura del baño registrada de forma continua, enfriador dimensionado para la carga máxima. Una variación de 5 grados en un baño de 20 grados cambia la densidad de la película de manera medible.
- Espesor de recubrimiento: corrientes de Eddy según ISO 2360 para controles de producción, microscopía de sección transversal según ISO 1463 para primer artículo y disputas.
- Calidad del sellado: disolución ácida según ISO 3210 con pérdida de masa en o por debajo de 30 mg/dm2, o la prueba de manchas de tinte ISO 2143 para cribado rápido.
- Color: espectrofotómetro contra muestras límite maestras, con delta E por debajo de 1.5 entre superficies adyacentes en la misma pieza y por debajo de 2.5 respecto a la muestra maestra.
- Corrosión: prueba de niebla salina neutra según ISO 9227, expresada en horas hasta alcanzar un conteo definido de picaduras por unidad de área en lugar de un vago “supera las 500 horas”.
La especificación del acabado en el dibujo debe hacer referencia a una norma reconocida en lugar de una fotografía. Nuestra visión general de normas de acabado de superficies de fundición a presión explica cómo redactarlo para que proveedor y cliente lean el mismo número.
Donde el Preparado Robótico Cambia la Ecuación
La secuencia de preparación anterior es determinista: granos fijos, fuerza fija, trayectoria fija, tiempo fijo por etapa. Eso es exactamente lo que hacen los humanos de manera inconsistente y los robots de forma repetible.
En las celdas que construimos en DZ Machinery, la secuencia se ejecuta en un robot de seis ejes con un husillo flotante controlado por fuerza y un cambiador automático de medios. Lo que medimos en líneas de anodizado cosmético:
- Profundidad de corte consistente. El control de fuerza mantiene la presión de contacto en una banda estrecha, por lo que la piel se elimina de manera uniforme en lugar de en exceso donde el operador se apoyó. Eso por sí solo elimina la mayoría de las quejas por color desigual.
- Progresión de granos repetible. El cambiador automático refuerza la secuencia; saltarse el grano 120 es estructuralmente imposible porque la herramienta no está en el magazine.
- Tiempo de ciclo definido. Un cuerpo de grifo o carcasa de hardware que tarda entre 90 y 150 segundos en completar cinco etapas manuales, se realiza en 45 a 70 segundos en una celda de dos estaciones, con el robot trabajando en una estación mientras el operador carga la otra.
- Reducción de residuos. El desperdicio manual de preparación cosmética suele ser del 4 al 8 por ciento, principalmente por roturas en los bordes y mezclas inconsistentes. Las celdas controladas por fuerza ejecutan las mismas piezas con un 1 a 2 por ciento.
- Trazabilidad. La fuerza de contacto, la carga del husillo y el conteo de ciclos pueden registrarse por pieza y correlacionarse con el lote de anodizado cuando aparece un problema de color.
La economía depende del volumen y de cuántas caras cosméticas tenga la pieza. Una cara visible a volumen moderado puede no justificar una celda. Tres caras visibles, un requisito de delta E ajustado y un volumen mensual superior a aproximadamente 15,000 piezas casi siempre lo hacen, especialmente frente a tres turnos de pulidores especializados cuyo trabajo varía por hora.
DZ Machinery construye celdas de preparación mecánica para fundiciones de aluminio de grado anodizado, desde estaciones de rectificado con un solo robot hasta líneas completas que incluyen sierra de banda, CNC, rectificado robótico en múltiples etapas, pulido automático e inspección. Si está especificando un anodizado cosmético, el siguiente paso más útil es un estudio de acabado en sus propias piezas: envíenos los dibujos, la aleación y sus muestras de aceptación, y realizaremos la secuencia, mediremos Ra y remoción de material en cada etapa, y le proporcionaremos un tiempo de ciclo y una tasa de desperdicio proyectada antes de que se comprometa con la fabricación de herramientas.



