Термическая зачистка литых деталей: когда TEM превосходит механическую
Что на самом деле делает метод тепловой энергии с заусенцем
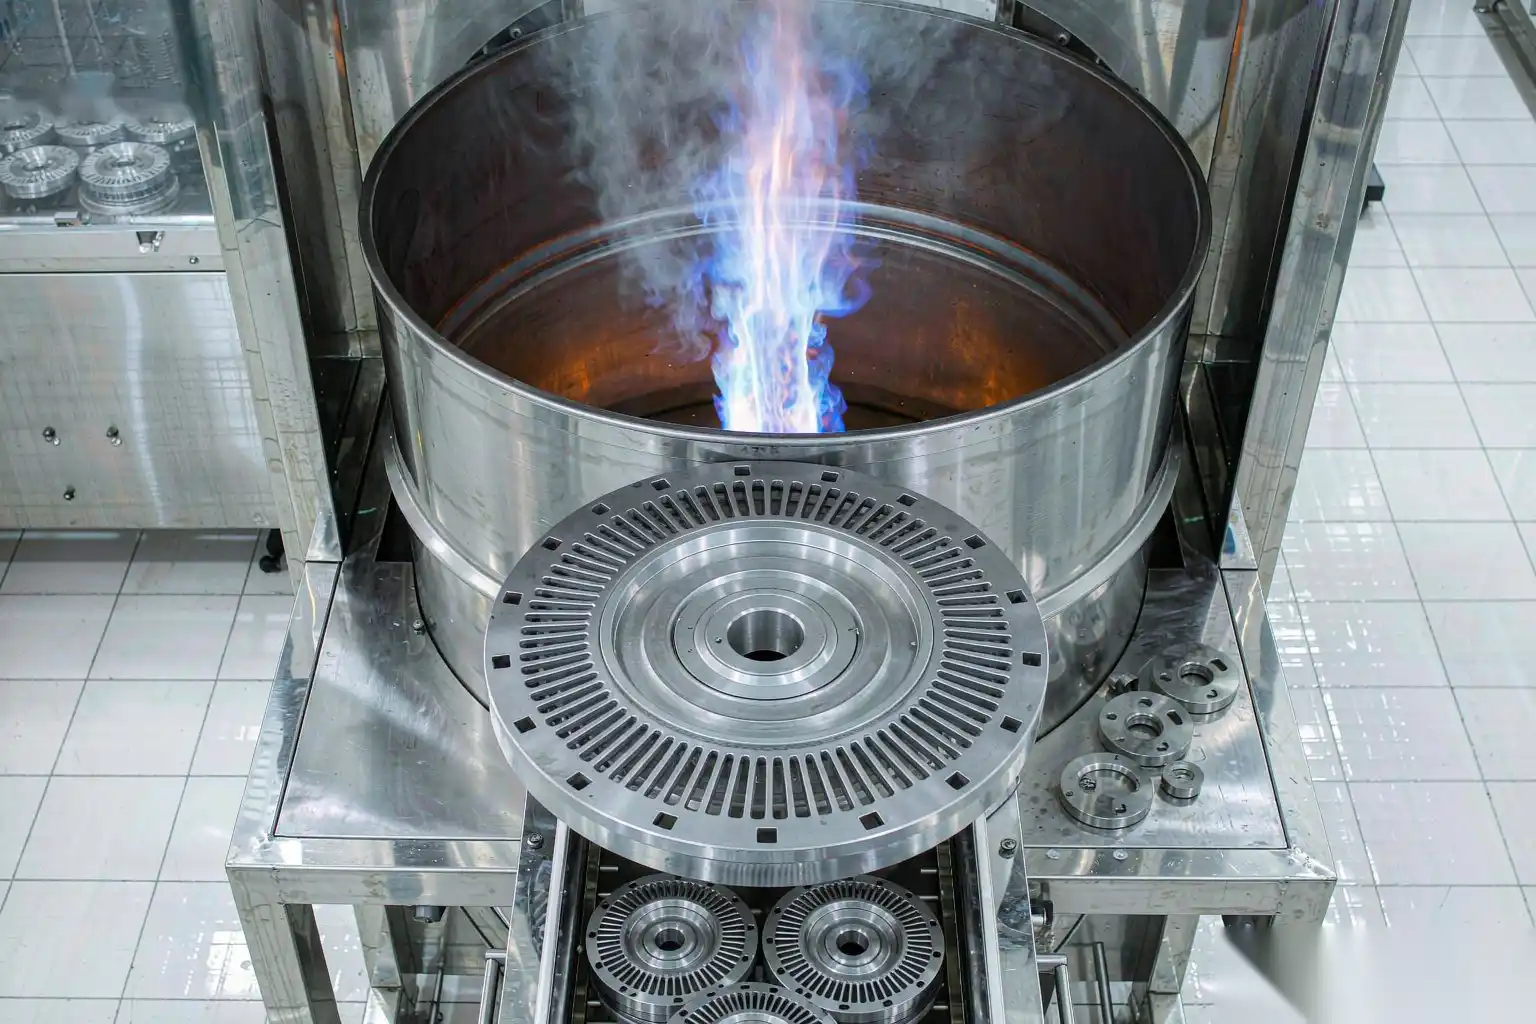
Тепловая дебurring, официально метод тепловой энергии (TEM), удаляет заусенцы с помощью контролируемой микровзрыва внутри герметичной камеры давления. Деталь или корзина деталей размещаются в камере. Машина вводит почти стехиометрическую смесь топливного газа и кислорода, затем зажигает её с помощью свечи зажигания. Смесь горит за несколько миллисекунд. Пиковые температуры газа достигают примерно 1800–3000 °C за время, измеряемое в миллисекундах, однако сама деталь остается ниже примерно 150–200 °C, поскольку энергия поглощается заусенцем, который имеет почти нулевую массу, прежде чем она сможет провести тепло в основную массу отливки.
Механизм не связан с плавлением в обычном смысле. Это быстрый окислительный процесс у корня заусенца. Заусенец на литой детали — это тонкая металлическая лента, часто толщиной 0,05–0,4 мм, иногда до 1 мм на тяжелом шраме от ворот, с очень высоким соотношением площади поверхности к объему. Когда воспламеняется горючая смесь, кислород в горячем газе реагирует с открытой поверхностью заусенца быстрее, чем тепло может распространиться в основную массу материала. Заусенец окисляется и фактически испаряется или превращается в рыхлый оксидный порошок в самой тонкой части, которая является точкой соединения с деталью. Основная масса отливки, будучи массивной по сравнению, отводит тепло к стенкам камеры и газу, не достигая точки плавления.
Это единственное свойство, которое делает TEM полезным: он не зависит от геометрии на уровне заусенца. Робот с шпинделем или щеткой может достигнуть только того, что физически может коснуться инструмент. TEM достигает каждой внутренней поверхности, по которой может течь взрывной газ, включая сквозные отверстия, слепые полости и пересекающиеся отверстия, в которые не может проникнуть никакой исполнительный механизм. Для литых деталей трубопроводов, гидравлических коллекторов и деталей топливных систем этот охват — разница между надежным процессом и узким местом ручной обработки.
Физика горения: почему заусенец горит, а деталь выживает

Выживание детали зависит от соотношения тепловой массы. Рассмотрим заусенец в виде тонкой ленты толщиной 0,2 мм и длиной 5 мм на алюминиевом кронштейне A380. Его масса примерно 10⁻⁵ кг. Сам кронштейн может весить около 200 г. Соотношение примерно 1 к 20 000. Когда температура газа резко повышается, заусенец почти мгновенно достигает температуры воспламенения и окисления. Кронштейн поглощает тот же тепловой поток по поверхности, которая в миллионы раз больше по массе, и просто нагревается на несколько градусов. Уравнение теплопередачи работает в пользу процесса, потому что тонкий заусенец почти не имеет тепловой инерции.
Два параметра определяют рабочий диапазон процесса:
- Выбор топлива. Водород с кислородом — наиболее распространенная промышленная пара, потому что пламя чистое и оставляет минимальные углеродные остатки. Также используются метан, природный газ или пропан, смешанные с кислородом, там, где поставки водорода затруднены. Смеси водород/кислород образуют водяной пар как основной продукт горения; углеводородные топлива добавляют CO₂ и воду, а также немного углеродистого сажи, которую нужно будет смывать позже.
- Соотношение смеси. Камера заполняется целевым давлением, обычно 2–8 бар абсолютного давления, в зависимости от размера детали и объема камеры, затем добавляется доля топлива. Для алюминия немного кислородсодержащая смесь, около 1,0–1,3 стехиометрической, обеспечивает полное окисление заусенца. Слишком бедная смесь — заусенец удаляется частично; слишком богатая — увеличивается нагар и утолщается оксидная пленка.
Вспышка зажигания кратковременна, около 5–20 мс активного горения, после чего следует быстрый выпуск и промывка. Деталь никогда не подвергается длительному воздействию высокой температуры. На практике мы измеряем температуру основной части с помощью контактного зонда после цикла и редко видим ее превышение 80–150 °C на тонкостенных отливках и значительно ниже 100 °C на большинстве цинковых деталей. Этот температурный диапазон значительно ниже диапазона отжига или искажения для алюминиевых и цинковых литых деталей, поэтому изменение размеров от события TEM является незначительным.
Геометрии, в которых TEM выигрывает
Самые очевидные преимущества — внутренние и пересекающиеся поверхности, которые не под силу механическому инструменту. В таблице 1 перечислены классы геометрий и причины, по которым предпочтительнее использовать TEM вместо роботизированного или щеточного подхода.
| Геометрия | Почему роботам трудно | Результат TEM | Типичные примеры деталей |
|---|---|---|---|
| Пересекающиеся сквозные отверстия (пересекающиеся по двум осям) | Фреза или щетка не могут войти в зону пересечения | Заусенец на пересечении удален равномерно | Корпусы клапанов, коллекторы, гидравлические блоки |
| Слепые внутренние полости | Нет линии видимости для шпинделя или щетки | Полностью обработанная внутренняя поверхность | Корпуса насосов, отверстия для датчиков |
| Тонкие ребра между ребрами жесткости | Риски повреждения тонких стенок при давлении инструмента | Отсутствие контактной силы, отсутствие царапин | Отливки с теплоотводящими свойствами, корпуса электроники |
| Штампованный шов внутри детали | Штамп сидит ниже уступа, недоступен для обработки | Газ достигает нижней части уступа | Фитинги для сантехники, корпуса кранов |
| Микро-сколы после сверления (<0.1 мм) | Повторяемость робота не может быть надежно целиться | Окисление удаляет устойчиво | Топливные рейки, седла форсунок |
Распространенный пример — это жидкостной коллектор с тремя пересекающимися отверстиями диаметром 6 мм. Механическая обработка сколов потребовала бы специальное перекрестное щеточное устройство, закрепленное в определенной ориентации для каждого осевого отверстия, и все равно оставляла бы остаточный венец на пересечении. TEM обрабатывает все три пересечения за один цикл без износа инструмента. Для таких деталей TEM — не роскошь; это единственный метод, который удаляет скол без разработки индивидуального инструмента для доступа.
Где TEM не помогает, это внешняя доступная вспышка на больших плоских поверхностях или заусенцы, прикрепленные к поверхностям, которые вы планируете оставить без изменений по размеру. Окисление оставляет тонкий, матовый слой оксида, который обычно требует промывки или легкого пескоструйного очищения. TEM следует указывать для внутренней проблемы, а не как универсальное решение для каждого края в ячейке.
Ограничения сплавов и безопасность: алюминий, цинк, магний
Не каждый литой сплав одинаково подходит для TEM. Решающие факторы — температура плавления, поведение при окислении и наличие открытой пористости, которая может захватывать газовую смесь и оставлять видимый след.
| Семейство сплавов | Пригодность для TEM | Ключевые предостережения | Практические заметки |
|---|---|---|---|
| Алюминий (A380, A360, ADC12) | Отлично | Открытая пористость выпускает газ, может притупить поверхность | Наиболее распространенное применение TEM |
| Цинк (Zamak 3/5, ZA8) | Очень хорошая | Низкая температура плавления, следует соблюдать умеренность в смеси | Чистый, с низким остатком |
| Магний (AZ91D, AM60) | Ограничено | Высокая воспламеняемость, требует кислородосодержащей смеси с низким содержанием кислорода | Часто исключается из стандартных ячеек |
| На основе меди | Ограниченный | Возможна сильная окисление | Редко используется в литых формах |
Алюминий — рабочая лошадка. Риск заключается не в крупной части, а в пористости. Литой алюминий по своей природе немного пористый; если пористость открыта к поверхности, газ зажигания может проникнуть внутрь, и после сгорания остатки могут проявляться как затемнённое пятно. Мы проводим предварительную проверку для критичных уплотнительных поверхностей и, на деталях с утечками, иногда совмещаем TEM с последующим испытанием на снижение давления, чтобы скрытая кромка остатка не нарушила герметичность.
Литые цинковые детали легко очищаются от заусенцев и хорошо переносят тепловой воздействие, потому что их масса и диапазон плавления позволяют выдержать кратковременный нагрев без деформации. Основная задача — удаление остатков; оксид цинка — это тонкий бело-серый порошок, который необходимо смыть перед гальваникой или покраской. Поскольку температура плавления цинка ниже, чем у алюминия, около 380 °C против 595 °C для A380, смесь немного настраивается на более бедную, а давление заряда держится в нижней части диапазона 2-8 бар.
Магний требует уважения. Магний загорается при температуре около 450 °C в воздухе и яростно горит после зажигания. В камере TEM газовая смесь должна контролироваться тщательно, часто с низким содержанием кислорода или с инертным буфером, а плотность загрузки детали ограничена, чтобы событие не могло поддерживать горение. Многие мастерские просто исключают магний из стандартного цикла TEM и направляют его на роботизированную или вибрационную очистку заусенцев. В DZ мы рассматриваем магний индивидуально, на основе инженерного анализа, а не как стандартный процесс, и прямо сообщаем клиенту, когда деталь не должна проходить через TEM.
Время цикла, стоимость среды и экономия пропускной способности
TEM — это пакетный процесс, а не непрерывный для одной детали, что формирует его ценовую политику и место в производственной линии.
Типичный цикл для корзины с алюминиевыми кронштейнами выглядит следующим образом:
- Заполнение камеры и заряд газа: 8–15 с
- Зажигание и сгорание: менее 1 с
- Вентиляция, промывка и открытие двери: 10–20 с
- Загрузка или выгрузка корзины, ручная или с помощью индексирующего конвейера: 15–40 с
Общее время на корзину составляет около 40–90 с, и одна корзина может содержать от 10 до 50 мелких деталей в зависимости от габарита. Это примерно 400–3600 деталей в час в камере, без учета загрузочных работ. Нет необходимости покупать абразивную среду; расходными материалами являются топливный газ и электроэнергия. Обычно, для ячейки TEM на водороде/кислороде расход газа составляет порядка 0,2–1,0 м³ за цикл, в зависимости от объема камеры, что при промышленной стоимости газа составляет несколько центов до нескольких десятков центов за корзину.
Сравните это с роботизированной шлифовкой, где стоимость среды низкая, но время цикла зависит от каждой детали, а износ инструмента — реальная постоянная статья расходов. Обычно точка пересечения:
- Используйте TEM, когда заусенец внутренний или недоступен, и объем деталей оправдывает использование пакетной камеры.
- Используйте роботизированную очистку заусенцев, когда заусенцы внешние и доступны, деталь крупная или требуется строгий контроль размеров на той же поверхности, которую вы очищаете.
Стоимость среды и инструмента для роботизированных ячеек включает абразивные ленты примерно по $2 до $15 каждая из которых служит от 200 до 2000 деталей, а шлифовальные круги или щетки меняются каждую смену или каждые несколько дней. TEM исключает эти расходы, но добавляет расходы на газоснабжение и обслуживание камеры, замену уплотнений каждые 6–12 месяцев и износ свечи зажигания. Эти два процесса конкурируют не только по стоимости; они конкурируют по охвату, и именно охват определяет маршрут обработки.
Где TEM дополняет, а не заменяет роботизированную очистку заусенцев в ячейке DZ
Главный вопрос — не “TEM или робот”, а “TEM и робот в каком порядке”. Гибридная ячейка для обработки от DZ обычно последовательна так, чтобы каждая технология выполняла то, в чем она лучше всего:
- Роботизированная очистка заусенцев удаляет крупные внешние следы от литников и заусенцы по шву, которые значительно увеличивают время цикла, если оставить их для TEM.
- TEM очищает внутренние заусенцы в сквозных отверстиях и финики в слепых полостях, до которых робот не дотянется.
- Мойка или легкий вибрационный или взрывной этап удаляет остатки оксида.
- Роботизированная полировка или щеткование восстанавливает внешнюю косметическую поверхность там, где это необходимо.
Это разделение труда важно, потому что только TEM медленен при больших внешних вспышках и оставляет матовый оксид, в то время как роботы сами по себе не могут достигнуть внутренних пересечений. В ячейке DZ мы монтируем камеру TEM как станцию на том же конвейере или ротационном индексе, что и роботизированные шлифовальные машины, чтобы одна деталь проходила через весь процесс без ручной перенастройки фиксатора. Конструкция фиксатора для робота и конструкция корзины для этапа TEM разрабатываются совместно, чтобы контрольные точки оставались при передаче, а стратегия позиционирования и зажима планировалась заранее, а не после. Когда вы разрабатываете план размещения руководству по вторичным операциям при литье под давлением расположение TEM относительно робота — одно из первых решений, которые мы принимаем с заказчиком, потому что оно определяет фиксацию, этап мойки и площадь ячейки.
Для мастерских, уже использующих автоматической обработке заусенцев из алюминия, добавление станции TEM обычно является небольшим изменением с минимальным воздействием, которое открывает доступ к классу деталей, ранее завершенных вручную. Робот выполняет 80 процентов краев, которые он видит; TEM — 20 процентов, которые он не может. Вместе они полностью устраняют ручную обработку на стенде.
Приемка, остатки и послепроцессовая очистка TEM
После взрыва деталь несет три вещи:
- Мелкий оксидный порошок на месте заусенцы.
- Затупленная, слегка окисленная пленка на обработанных участках.
- Возможные легкие остатки углерода, если смесь была насыщенной или использовалось углеводородное топливо.
Приемка обычно включает визуальный осмотр и тактильный или волоконный тест: нейлоновая пробка или марля не должны зацепляться за бывший край заусенцы. Для герметичных поверхностей мы добавляем пузырьковый или тест на утечку давления, потому что затупленная оксидная пленка может скрывать остаточную губу, которая позже протечет. Также распространен калиброванный зонд «проход/непроход» через поперечное отверстие для жидкостных деталей.
Очистка обязательна перед гальваникой, анодированием или покраской. Варианты по степени агрессивности:
- Мойка в водном растворе с мягким щелочным очистителем при 40–60 °C, 30–90 секунд.
- Легкий пескоструй, стеклянные шарики 50–150 мкм, для деталей, предназначенных для косметической обработки.
- Ультразвуковая очистка для внутренних проходов, где необходимо удалить свободный порошок.
Мы не отправляем детали, обработанные TEM, на линию нанесения покрытий без этапа мойки в камере, потому что оксидная пленка мешает адгезии, а захваченный порошок позже проявится как дефект поверхности. Этап мойки является частью технологического процесса, а не дополнительным шагом.
Правила проектирования, обеспечивающие надежность TEM
Инженеры могут снизить риск TEM на этапе проектирования, и большинство правил связаны с обеспечением пути для газа и первичной обработки роботом:
- Избегайте проектирования застрявших газовых карманов без вентиляционного отверстия; смесь должна достигать и очищать заусенцу.
- Держите герметичные поверхности подальше от тяжелых внутренних заусенцев, где возможно, или планируйте последующую обработку.
- Реалистично определяйте пределы заусенцев; TEM хорошо справляется с заусенцами от 0,05 до 1,0 мм, в то время как заусенец длиной 3 мм — это первая задача робота.
- Для магния укажите материал на чертеже, чтобы камера направляла его на обработку без TEM.
- Учитывайте уклон и расположение линии разъема, чтобы заусенцы образовывались там, где робот может выполнить первичную обработку, оставляя только внутренние микрозазубрины для TEM.
- Внутренние пересечения размеров с небольшим допуском радиуса, если процесс клиента это позволяет, потому что острый переход скрывает остаточный корон.
Когда часть спроектирована с учетом этого разделения, TEM становится быстрым этапом финишной обработки с низкими затратами на материалы, а не операцией по спасению.
Когда вводить DZ в дизайн ячейки
Машины DZ создают интегрированные ячейки для удаления заусенцев и финишной обработки, которые объединяют шестиосевой роботизированный шлифовальный станок с станциями термической обработки и последующей мойкой или полировкой, разработанными с учетом геометрии вашей детали и сплава. Если у вас есть литые детали с внутренними сквозными отверстиями, слепыми полостями или заусенцами, до которых робот не может добраться, отправьте нам чертежи вашей детали, и мы смоделируем расположение ячейки, баланс цикла и этап очистки остатков, чтобы линия соответствовала вашим требованиям по пропускной способности и поверхности.