Машина для полировки шпинделя: руководство покупателя по металлическим деталям
Зеркальная полировка — это когда исчезают границы. Ручная полировка сотни корпусов кранов или отливок ручек дает сотню немного отличающихся отделок, и оператора, который умеет делать это хорошо, все труднее найти. A шлифовальная машина для шпинделя решает обе проблемы, устанавливая детали на вращающиеся шпиндели, которые проходят мимо полировальных кругов по запрограммированному пути, чтобы каждая деталь получала одинаковое давление, скорость и полировальную пасту. Результат — повторяемая косметическая поверхность при производственной скорости. В этом руководстве объясняется, как работает полировка шпинделя, как она сравнивается с роботизированными ячейками и что нужно указать перед покупкой.
Что такое машина для полировки шпинделя?
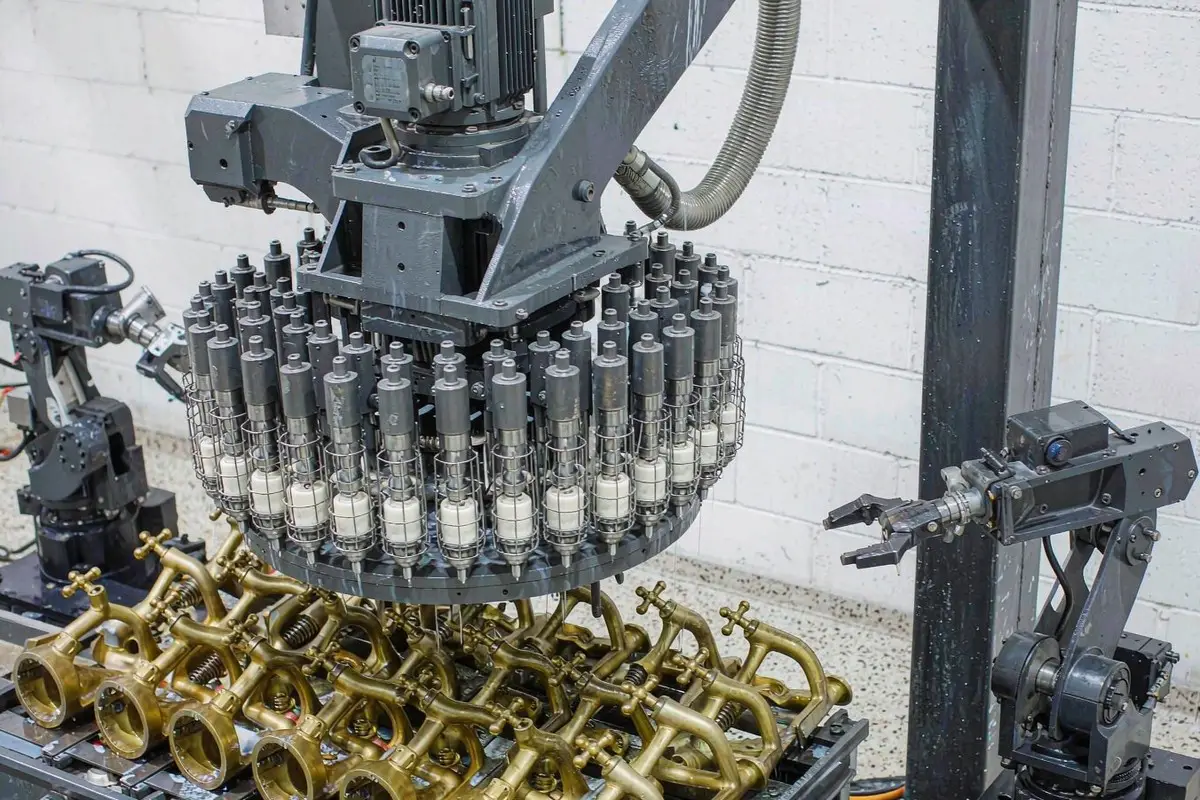
A шлифовальная машина для шпинделя это автоматизированная система полировки, в которой детали зажимаются на вращающихся шпинделях и подаются к одному или нескольким полировальным кругам. Шпиндель вращает деталь, а головка наносит полировку с контролируемым давлением, чтобы вся поверхность — включая криволинейные и углубленные участки — обрабатывалась равномерно. Многоспиндельные конструкции перемещают несколько деталей через последовательность полировальных кругов, увеличивая пропускную способность без добавления операторов.
Эти машины являются стандартом для санитарной керамики, дверных фурнитур, посуды и автомобильных деталей, где внешний вид — это продукт. Они расположены после удаления заусенцев и массовой обработки и перед гальваникой, PVD или лакировкой.
Как работает полировка шпинделя
Последовательность проста, но очень настраиваемая:
- Загружайте детали на шпиндели. Фиксаторы удерживают каждую деталь в повторяемой ориентации.
- Переключение на первую станцию. Поворотная или конвейерная система перемещает детали к грубому полировальному кругу для обрезки.
- Нанесите полировальную пасту и полировальный состав. Круг контактирует с деталью при запрограммированном давлении, а полировальная паста подается автоматически.
- Проходите через станции. Последовательные головки используют более тонкие составы, пока не достигнется желаемый блеск.
- Разгрузка и проверка. Детали снимаются, очищаются и проверяются по стандарту блеска или по эталону.
Частота вращения шпинделя, скорость вращения колеса, контактное давление, тип состава и время задержки — это пять переменных, определяющих качество отделки. Изменение любой из них влияет на результат, поэтому рецепты программ должны быть заблокированы и задокументированы.
Шлифовка на шпинделе против роботизированных ячеек шлифовки
Оба метода автоматизируют полировку, но они подходят для разных производственных профилей:
| Критерий | Машина для шлифовки на шпинделе | Роботизированная полировальная ячейка |
|---|---|---|
| Лучше для | Высокий объем, одинаковые детали | Разнообразная или сложная геометрия |
| Переход | Замена фиксатора и рецепта | Переprogramировать путь |
| Время цикла | Очень быстро на одну деталь | Умеренно, зависит от пути |
| Гибкость | Ниже | Высокий |
| Занимаемая площадь | Компактный | Более крупная ячейка с защитой |
Для семейства продукции в объеме, машины с шпинделем выигрывают по времени цикла и стоимости за деталь. Для смешанных малосерийных работ робот более экономичен. Многие фабрики используют оба метода — линию с шпинделем для флагманского продукта и роботизированную ячейку для вариантов. Наш руководство по автоматизации полировки и шлифовки подробно сравнивает экономические показатели.
Типы машин для шлифовки на шпинделе
- Одношпиндельная машина для полировки — одна деталь за раз, идеально подходит для крупных или малых серийных компонентов.
- Многошпиндельная вращающаяся машина — несколько шпинделей на турели, переключающиеся между станциями; универсальный рабочий инструмент.
- Машина с непрерывным конвейером — детали перемещаются по цепи через несколько головок для очень высокой производительности.
- Шлифовальный станок с ЧПУ и шпинделем — сервоприводные оси, которые следуют за сложными контурами с программируемым давлением.
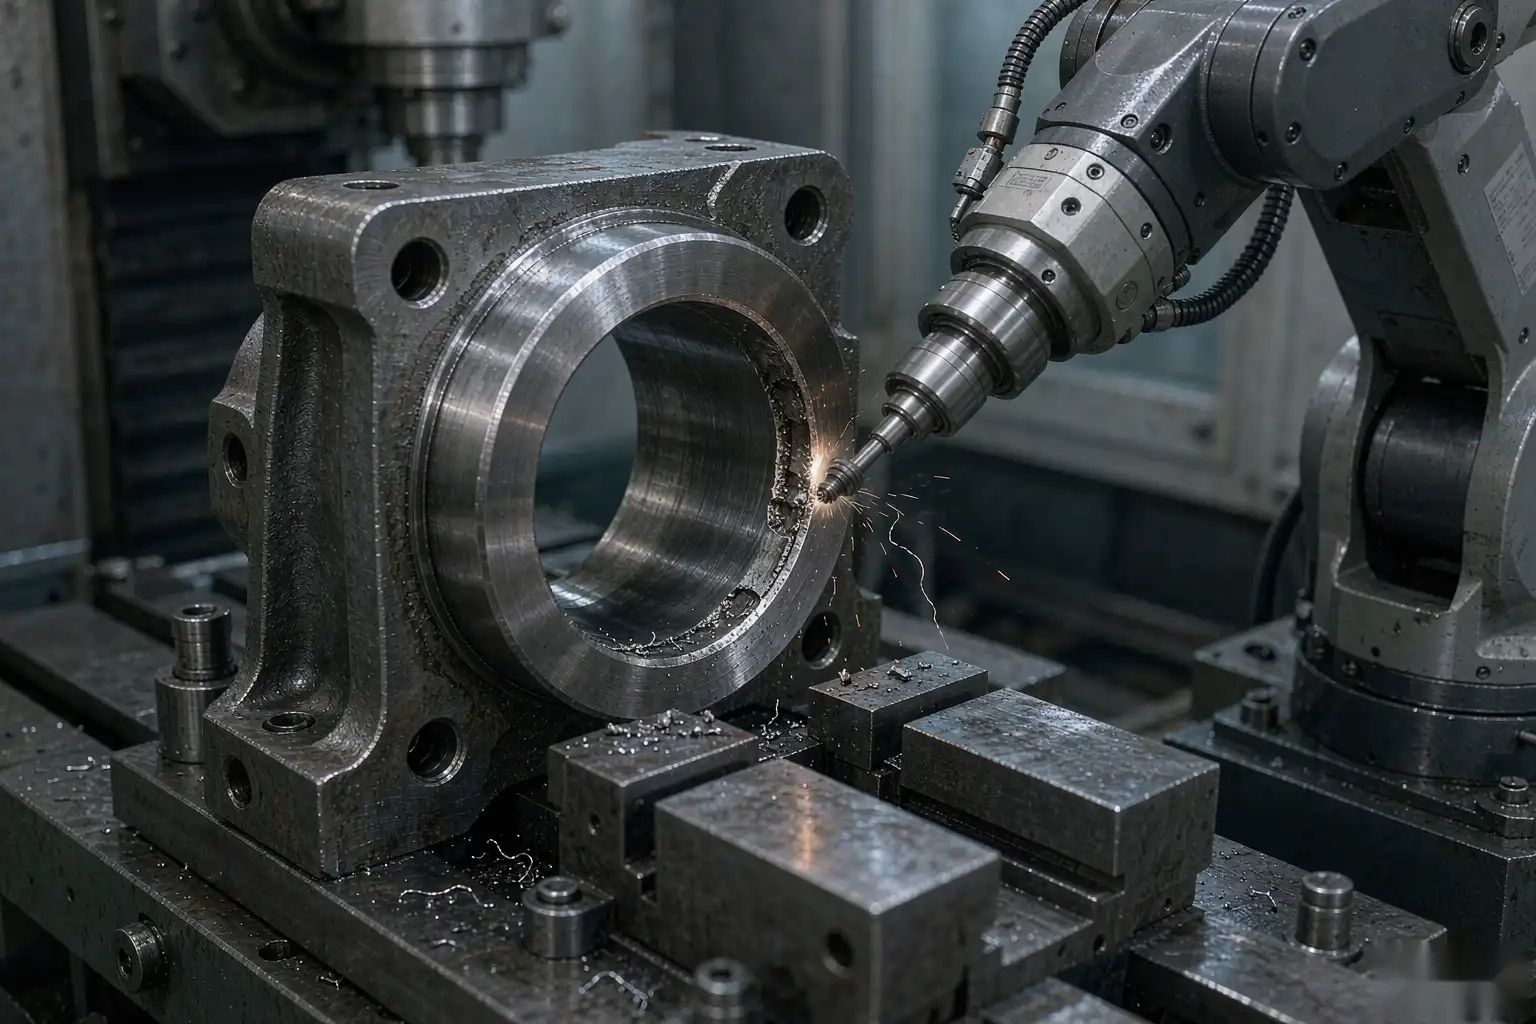
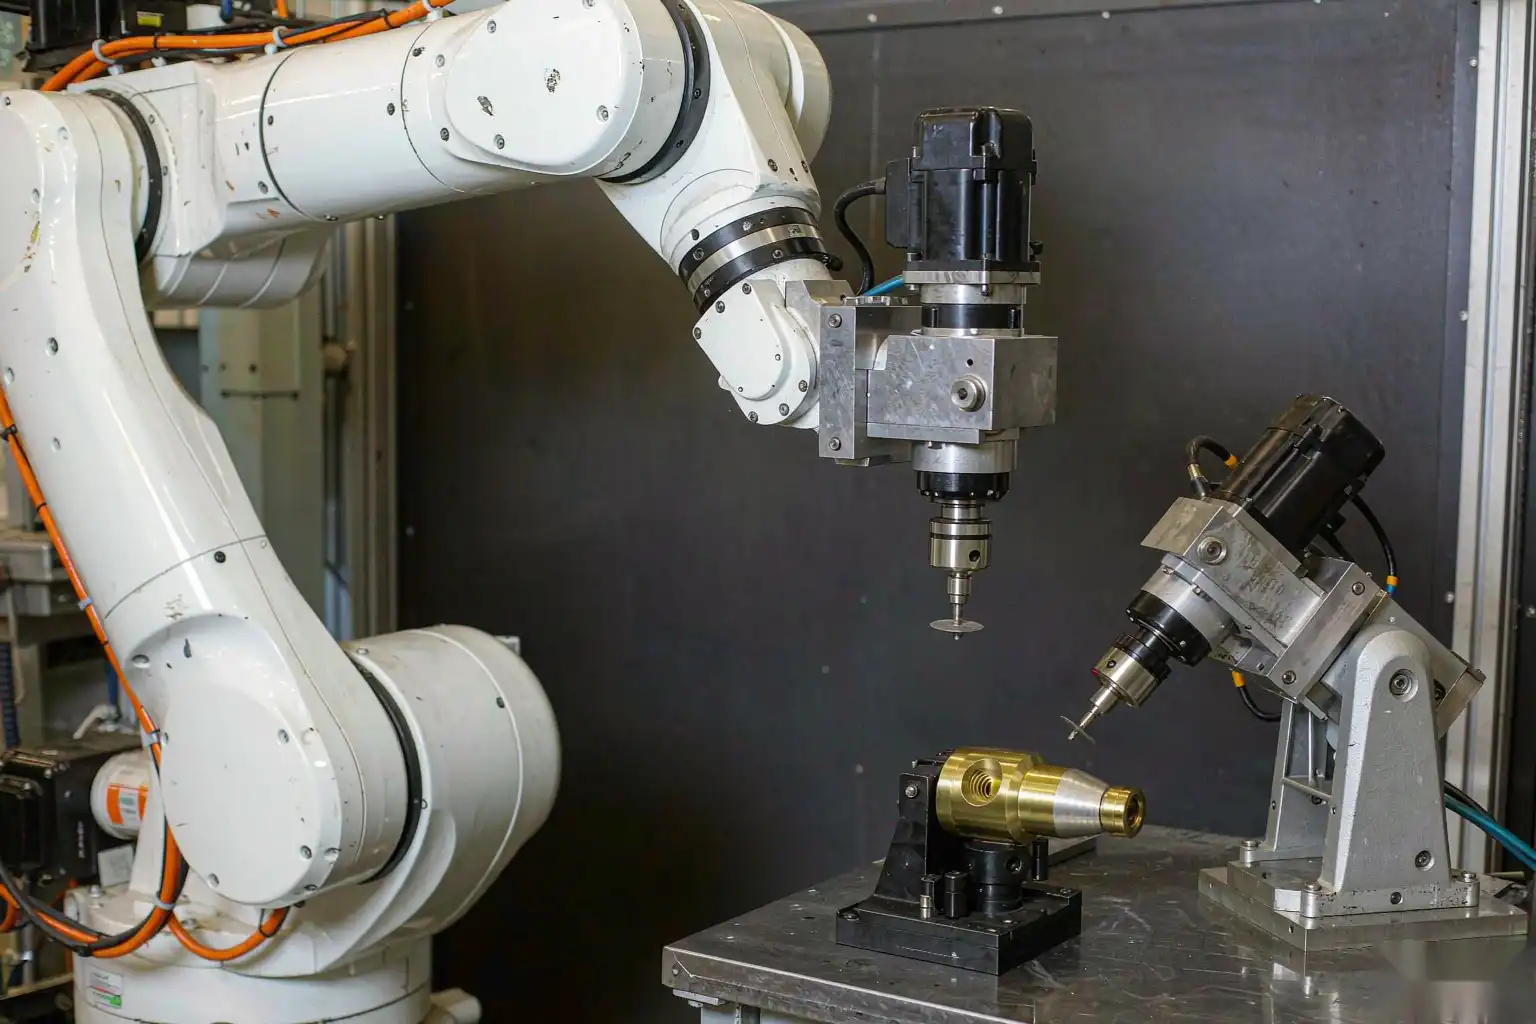
Управление ЧПУ — это то, что отличает современные машины от старых моделей с фиксированными головками. Сервоприводные оси позволяют изменять давление вдоль контура, что важно для деталей с малыми радиусами и плоскими поверхностями на одном компоненте. Наши руководство по управлению ЧПУ для полировальных машин рассказывает о вариантах управления, за которые стоит платить. Логика смены инструмента шпинделя также перекликается с роботизированной обработкой кромок с помощью шпинделя, где применяется та же идея быстросменных интерфейсов.
Выбор щеток, паст и скорости шпинделя
Расходные материалы определяют блеск и время цикла:
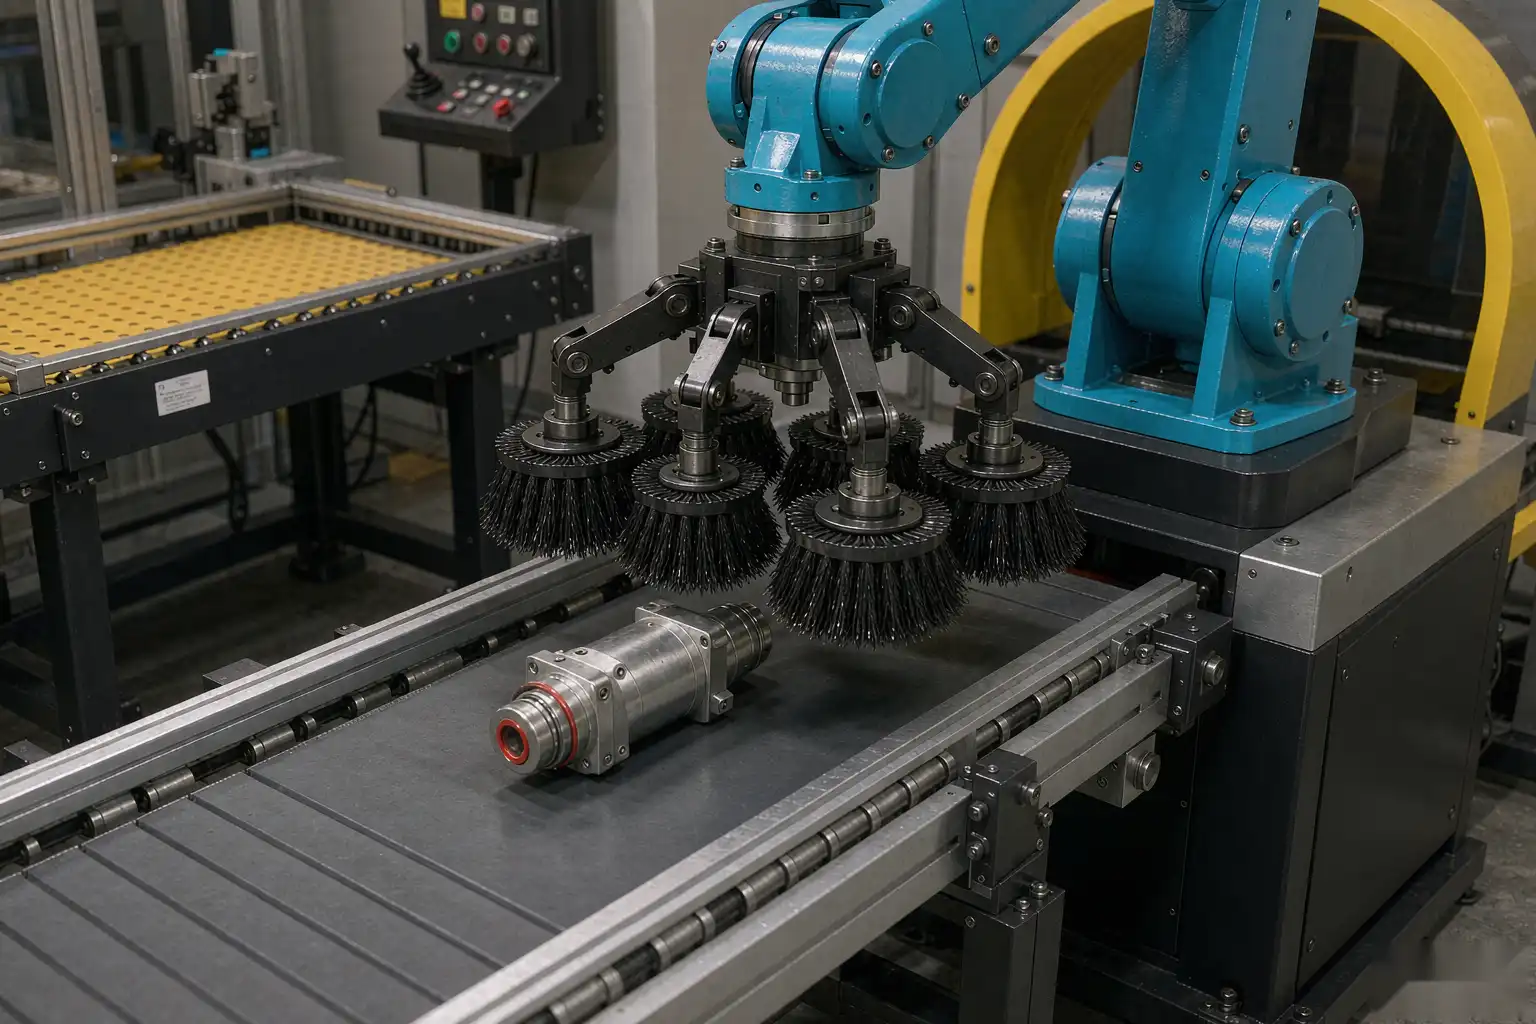
- Щетки из сизаля — агрессивный срез для удаления царапин и тяжелого оранжевого пилинга.
- Спиральные хлопковые щетки — средний срез и смешивание; универсальный выбор.
- Свободные хлопковые щетки — финальный цвет и высокий блеск.
- Компонент эмery — грубая резка по нержавеющей стали и стали.
- Белый и зеленый rouge — окрашивание и осветление на латуни, алюминии и хроме.
Обычно скорость шпинделя составляет 50–300 об/мин, а скорость поверхности шлифовального круга значительно выше. Слишком высокая скорость шпинделя размазывает состав; слишком низкая оставляет вихревые царапины. Настраивайте обе параметры по результатам испытаний, а не по таблице. Наше руководство по технологии автоматической полировки подробно описывает конструкцию головки и подачу состава.
Удержание заготовки и фиксация
Фиксаторы — самая неприметная и одновременно важная часть проекта. Хороший фиксатор точно позиционирует деталь по обработанной поверхности, зажимает без повреждения декоративной поверхности и обеспечивает быструю загрузку и разгрузку. Планируйте один фиксатор на каждую группу деталей, с быстросъемным креплением, чтобы смена занимала минуты, а не часы. Обычно используют мягкие губки, вакуумные зажимы и специально разработанные гнезда. Если фиксация оставляет царапины на детали, вы создали новый дефект, устраняя старый.
Установка времени цикла и целей по отделке
Определяйте качество отделки до выбора станка. Практическая таблица характеристик:
| Уровень отделки | Типичный Ra | Требуемые этапы |
|---|---|---|
| Атлас / шлифовка | 0,4 – 0,8 мкм | Одна головка для смешивания |
| Яркое полирование | 0,1 – 0,2 мкм | Резка плюс окраска |
| Зеркальный финиш | < 0,05 мкм | Резка, смешивание, окраска, финальный полировка |
Каждый дополнительный этап увеличивает время цикла и расходные материалы. Согласуйте целевое значение с вашим клиентом, используя физический образец, потому что “зеркало” означает разные вещи для разных покупателей.
Применение в различных отраслях
- Сантехника. Корпуса кранов, ручки и душевые компоненты полированы перед хромированием.
- Дверные и мебельные фурнитуры. Ручки, розетки и петли с однородным зеркальным или сатиновым покрытием.
- Кухонная посуда. Кастрюли, сковороды и крышки, выполненные по стандартам безопасной для пищи эстетики.
- Автомобильная отделка. Эмблемы, решетки радиатора и внутренние акценты, полированные перед PVD или лаком.
- Медицинские и стоматологические инструменты. Гладкие, очищаемые поверхности с контролируемой шероховатостью.
Преимущества автоматической шлифовки шпинделя
- Повторяемость — одинаковое давление и траектория на каждой детали устраняют вариации оператора.
- Экономия труда — один оператор может обслуживать несколько машин и загружать партии.
- Контроль расходных материалов — автоматическая подача абразива предотвращает переиспользование и снижает затраты.
- Пропускная способность — многоспиндельная индексация увеличивает производительность на квадратный метр площади.
- Отслеживаемость — зафиксированные рецепты делают качество проверяемым и повторяемым в сменах.
Как выбрать правильную машину
- Семейство деталей и объемы. Подсчитайте количество деталей за смену и сколько вариантов используют общие приспособления.
- Целевая чистота поверхности. Количество этапов напрямую зависит от требований к параметру Ra.
- Геометрия. Сложные контуры требуют осей CNC; простые круглые детали подходят для фиксированных шпинделей.
- План оснастки. Предусмотрите бюджет на одно приспособление для семейства и быстросменные крепления.
- Абразивные пасты и аспирация. Убедитесь в наличии системы удаления пыли и масляного тумана, а также рециркуляции паст.
- Тестовые испытания. Никогда не покупайте оборудование без полировки ваших собственных деталей до вашего стандарта.
Интеграция с процессами заусенцеудаления и гальванического покрытия
Шпиндельная полировка работает наилучшим образом, когда исходная поверхность уже однородна. Галтовка или автоматического полировального станка предшествующий этап удаляет литейную корку и глубокие царапины, поэтому операции полировки должны лишь доводить поверхность до нужного блеска, а не исправлять дефекты. На последующих этапах чистота и сухость детали критически важны перед нанесением покрытия — остатки полировальной пасты приводят к ухудшению адгезии. Наше руководство по автоматической зеркальной полировке описывает всю последовательность этапов.
Безопасность, аспирация и защита оператора
Полировка порождает мелкую ворсистость, туман от пасты и металлическую пыль, все из которых становятся опасными для здоровья при накоплении. Эффективное удаление пыли у защитного ограждения на станке обязательно — оно защищает операторов и предотвращает оседание пыли на недавно отполированных поверхностях, что вызывает необходимость повторной обработки. Закройте движущиеся шпиндели и шлифовальные круги с помощью взаимосвязанных ограждений и убедитесь, что аварийные остановы доступны из зоны загрузки.
Операторы должны носить защитные очки, перчатки, рассчитанные на контакт с вращающимися частями, и респираторную защиту там, где присутствует туман. Шум от высокоскоростных кругов легко недооценить; измерьте его и обеспечьте защиту слуха там, где уровни требуют этого. Машина, безопасная в эксплуатации, также является машиной, которая работает предсказуемо, потому что сбои в ограждении и удалении пыли обычно связаны с одними и теми же элементами обслуживания, вызывающими дефекты отделки.
Советы по обслуживанию
Проверяйте биение шпинделя еженедельно, потому что изношенный подшипник проявляется как неровная отделка задолго до его отказа. Осмотрите состояние полировки и замените до появления гляцания, держите линии пасты чистыми и проверяйте калибровку давления головки ежемесячно. Ограждения и блокировки должны проверяться по тому же графику — полировка порождает туман и мелкую пыль, требующие эффективного удаления.
Распространенные ошибки, которых следует избегать
- Пропуск пробного образца. Покупка по глянцевым фотографиям из каталога — самая дорогая ошибка в этой категории.
- Недооценка стоимости фиксаторов. Фиксаторы — половина проекта; плохие вызывают следы и неправильную загрузку деталей.
- Перегрузка шпинделя скоростью. Избыточная скорость сжигает пасту и вызывает вихри, а не глянец.
- Игнорирование входящего качества поверхности. Полировка не может экономически исправить грубое литье.
- Отсутствие контроля рецепта. Без заблокированных программ смены смещаются, а брак увеличивается.
Часто задаваемые вопросы
Сколько деталей в час может обработать машина для полировки шпинделя?
Это зависит от размера детали и количества этапов. Многоспиндельная машина часто обрабатывает несколько сотен мелких деталей в час, в то время как крупные компоненты — 30-60 штук в час.
Может ли машина для полировки шпинделя достичь зеркального блеска?
Да, с последовательностью резки, смешивания, окраски и финального полирования. Зеркало обычно означает Ra ниже 0,05 микрон, подтвержденное по согласованному физическому образцу.
В чем разница между полировкой шпинделя и роботизированной полировкой?
Шпиндельные машины индексируют похожие детали через фиксированные станции для высокой пропускной способности. Роботизированные ячейки следуют запрограммированным маршрутам и подходят для разнообразной или сложной геометрии.
Работает ли полировка шпинделя на алюминии?
Да, но алюминий требует меньшего давления и более мягких полировальных материалов, чтобы избежать размазывания и тепловых отметин. Специальные составы предотвращают загрузку.
Как часто нужно заменять полировальные круги?
Заменяйте, когда буф покрывается глазурью, теряет форму или отделка опускается ниже стандарта. Отслеживайте часы работы буфа по семейству деталей, а не по календарю.
Заключение
A шлифовальная машина для шпинделя превращает ремесленный навык полировки в управляемый, повторяемый процесс. Определите финиш, спланируйте фиксаторы и проверьте цикл на своих деталях, прежде чем приступать. Если вы полируете санитарное оборудование, фурнитуру или посуду в больших объемах, отправьте нам образцы, и наша команда предоставит последовательность этапов, измеренный результат блеска и конфигурацию машины, соответствующую вашему объему производства.