Роботизированная полировка литья из нержавеющей стали
Почему нержавеющая сталь — это не просто “алюминий с более жестким ремнем”
Инженеры, переходящие от литья алюминиевых деталей под давлением к литью из нержавеющей стали, часто предполагают, что полировальная ячейка — это та же машина с более грубым ремнем. Это не так. Нержавеющая сталь, обычно литейные марки 304, 316 или CF8M, ведет себя по-разному при истирании тремя способами, которые определяют конструкцию ячейки: она упрочняется при деформации вместо размазывания, генерирует меньше видимого тепла, но больше локального упрочнения, и ее пассивная пленка является тем, что делает деталь коррозионностойкой в первую очередь. Программа полировки, настроенная для алюминия, будет либо бесполезно тереть нержавеющую сталь, либо разрушать поверхность, которую она должна была украсить.
Задача роботизированной полировки нержавеющей стали — удалить литейную окалину и следы разъема формы, создать равномерное зерно и оставить пассивный слой неповрежденным, чтобы деталь не ржавела на складе. Эта последовательность требует других материалов, других компаундов, более низкой контактной температуры и более точного контроля силы, чем линия для алюминия. В DZ мы относимся к нержавеющей стали как к отдельной конфигурации ячейки, а не как к режиму на линии для алюминия.
Нержавеющей стали нужны другие материалы и компаунд
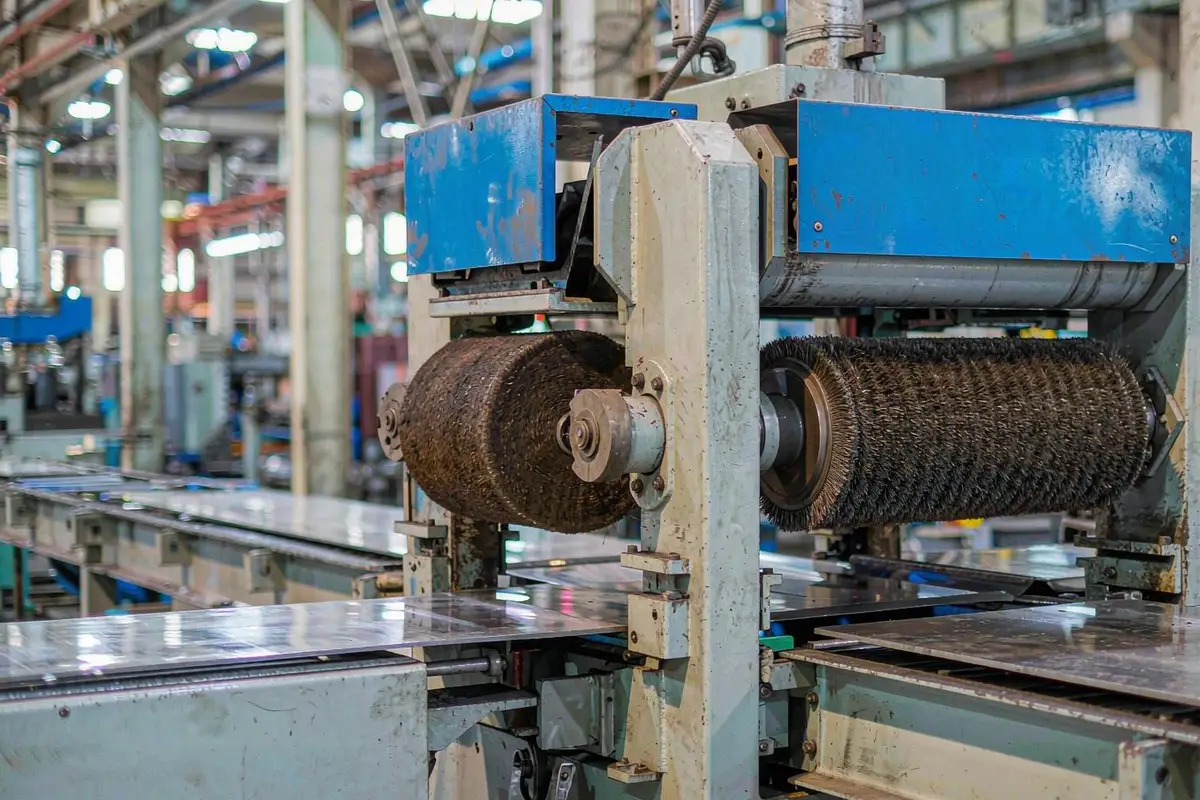
Полировка алюминия опирается на абразивные материалы и режущий компаунд, который работает довольно горячо; алюминий размазывается, а компаунд очищает ремень. Нержавеющей стали требуется более агрессивный рез и более холодная работа. Лестница материалов, которую мы используем:
- Циркониевый или керамический абразивный ремень зернистостью от 120 до 180 для удаления окалины и следов разъема формы.
- Зернистость от 240 до 320 для формирования зерна.
- Зернистость от 400 до 600 с последующим использованием сизалевого или хлопкового круга с промасленным триполи или белым компаундом для финального зерна.
- Колесо из нетканого материала типа Scotch-Brite в конце для получения сатинированной, направленной отделки, где это указано.
Компаунд имеет такое же значение, как и зернистость. Алюминиевые компаунды воскообразные и предназначены для поддержания открытости ремня; компаунды для нержавеющей стали более острые и содержат больше режущего агента, потому что нержавеющая сталь быстро забивает ремень. Ремень, который забивается на нержавеющей стали, перестает резать и начинает тереть, что является именно тем условием, которое упрочняет поверхность при деформации. Мы меняем ремни после 200-800 деталей в зависимости от марки и давления, в отличие от 1000-2000 деталей для алюминия, потому что нержавеющая сталь быстрее изнашивает абразив.
Охлаждение — другое отличие. На алюминии мы часто работаем всухую, потому что деталь отводит тепло. На нержавеющей стали мы предпочитаем легкий водорастворимый охлаждающий раствор или обильное количество компаунда в точке контакта, потому что рез генерирует локальное тепло, которое без охлаждения повышает твердость и снижает пассивную пленку. Эмульсия от 5 до 15 процентов при расходе от 0,5 до 2,0 л/мин в точке контакта поддерживает температуру интерфейса примерно ниже 150 °C, ниже точки, где повреждается слой оксида хрома.
Упрочнение при деформации и риск «апельсиновой корки»
Основная опасность при работе с нержавеющей сталью — упрочнение при деформации. Когда ремень трет, а не режет, поверхность упрочняется; 304 поднимается примерно с 180 HV в литой коже до 280-350 HV в потертом слое глубиной от 5 до 20 мкм. Эта упрочненная кожа затем сопротивляется именно тому резу, который вам нужен, поэтому оператор нажимает сильнее, что еще больше упрочняет. Цикл заканчивается поверхностью, которая не принимает равномерное зерно.
«Апельсиновая корка» — видимый результат. «Апельсиновая корка» — это волнистая, ямочная текстура, которая появляется, когда упрочненная поверхность окончательно обрабатывается более грубым ремнем; твердые и мягкие участки режутся с разной скоростью и оставляют волнообразный узор глубиной от 0,5 до 2,0 мкм. Как только появляется «апельсиновая корка», ее можно удалить только возвратом к более грубому ремню и новой обработкой, что требует материала и времени.
Профилактика — это дисциплина силы и скорости:
- Держите ремень в режиме резания, а не трения: целевая контактная сила 50-120 Н в зависимости от марки, с петлей с допуском плюс-минус 5 Н.
- Поддерживайте скорость ремня в диапазоне 18-30 м/с; слишком медленно — трение, слишком быстро — полировка.
- Заменяйте ремень до его забивки; забитый ремень — начало цикла упрочнения.
- Используйте охлаждающую жидкость на интерфейсе, чтобы локальная температура оставалась ниже порога упрочнения.
Вот почему вариантов отделки алюминиевых литых деталей не передавайте напрямую; настройки силы и охлаждающей жидкости, подходящие для алюминия, при растирании закалят нержавеющую сталь.
Пассивация и чистота после полировки
Литье из нержавеющей стали устойчиво к коррозии благодаря своей богатой хромом пассивной пленке, примерно 1-3 нм оксида хрома. Полировка истирает эту пленку и, что хуже, может внедрить частицы железа из ленты с подложкой из стали или загрязненного круга в поверхность. Если эти частицы не удалить, деталь ржавеет, несмотря на то, что она “нержавеющая”.”
После роботизированной полировки деталь должна быть пассивирована. Стандартные методы:
- Пассивация азотной кислотой по ASTM A967, от 20 до 50 процентов по объему при температуре от 20 до 60 °C в течение 20-30 минут, которая растворяет свободное железо и восстанавливает пленку.
- Пассивация лимонной кислотой, от 4 до 10 процентов при температуре от 50 до 70 °C в течение 10-30 минут, когда требуется процесс без азотной кислоты.
- Электрополировка для максимальной чистоты, удаление 5-25 мкм и получение яркой поверхности с низким Ra.
Чистота — это главное для пищевых, медицинских и санитарных отливок. Полированная, но не пассивированная деталь из нержавеющей стали может содержать железо и бактерии в долинах зерна. Мы указываем этап пассивации в последовательности ячейки, а не как отдельную операцию, чтобы деталь покидала линию готовой к эксплуатации. Для санитарных покрытий мы также поддерживаем Ra ниже 0,8 мкм, потому что выше этого значения долины удерживают грязь; роботизированный контроль силы обеспечивает постоянство этого Ra на всей поверхности отливки.
Контроль силы и контакта для получения однородного зерна
Однородное зерно является результатом постоянного реза, а постоянный рез достигается за счет контроля силы. Для нержавеющей стали диапазон силы выше, чем для алюминия, но допуск более узкий, потому что прогиб на 10 Н в углу оставляет видимое изменение направления зерна. Таблица 1 показывает рабочие диапазоны.
| Шаг | Сила | Лента или круг | Скорость | Целевая Ra |
|---|---|---|---|---|
| Удаление окалины | 80-120 Н | 120-180 керамика | 20-28 м/с | 1,6-3,2 мкм |
| Формирование зерна | 50-90 Н | от 240 до 320 | от 18 до 26 м/с | от 0,8 до 1,6 мкм |
| Финишная полировка | от 30 до 60 Н | Сизаль с компаундом | от 15 до 22 м/с | от 0,4 до 0,8 мкм |
| Сатинированная поверхность | от 20 до 40 Н | Нетканый материал | от 12 до 18 м/с | от 0,6 до 1,2 мкм |
Силовой контур должен удерживаться на поворотах и при изменении радиусов, поскольку нержавеющая сталь проявляет каждое изменение силы как изменение зернистости. Контур, который стабилизируется менее чем за 150 мс и удерживается в пределах плюс-минус 5 Н, обеспечивает зернистость, которая проходит визуальный контроль при 2-кратном увеличении без доработки. Мы также контролируем угол контакта; подход к поверхности под углом от 15 до 30 градусов обеспечивает чистый рез, в то время как скользящий угол в 5 градусов вызывает трение и затвердевание.
Время контакта на единицу площади определяет скорость съема материала. При силе 90 Н и скорости 24 м/с лента зернистостью 240 снимает примерно 0,2–0,8 см³/мин с материала 316, поэтому участок размером 6 см² глубиной 0,1 мм очищается примерно за 45–90 секунд контакта. Ячейка циклически перемещает робота по участку с перекрытием от 30 до 50 процентов, чтобы не пропустить ни одной полосы, а силовой контур обеспечивает равномерность реза по мере износа ленты.
Где ячейка DZ подходит по сравнению с ручной полировкой
Ручная полировка нержавеющей стали медленна и непоследовательна. Опытный полировщик тратит от 3 до 15 минут на деталь в зависимости от размера и финишной обработки, а зернистость варьируется в зависимости от рабочего и смены. Роботизированная ячейка DZ работает от 1 до 4 минут на деталь с повторяемой зернистостью и без оператора у шлифовального круга. Сравнение, которое имеет значение для литейного цеха:
- Труд: одна ячейка заменяет от двух до четырех полировщиков для средних деталей.
- Постоянство: вариация Ra снижается с плюс-минус 0,6 мкм при ручной обработке до плюс-минус 0,15 мкм при роботизированной.
- Безопасность: оператор отсутствует в пыли и охлаждающей жидкости, ячейка закрыта и оборудована вытяжкой.
- Производительность: двухстанционная ячейка с поворотным столом обрабатывает от 60 до 200 деталей в час в зависимости от размера.
Случаи, когда ручная обработка все еще выигрывает, — это очень малые объемы, единичные изделия или детали с глубокими внутренними контурами, до которых робот не может добраться. Все остальное, особенно санитарные и декоративные отливки из нержавеющей стали сериями в сотни или более, принадлежит ячейке. Дерево решений такое же, как мы излагаем в Автоматизация финишной обработки поверхности: полное руководство для литейных заводов: объем и досягаемость определяют ручную или роботизированную обработку, а объем нержавеющей стали почти всегда переходит к роботизированной, как только установлены последовательность обработки и пассивации.
Стандарты качества поверхности для соответствия спецификациям
Указание качества финишной обработки предотвращает споры при приемке. Соответствующие шкалы:
- Ra для шероховатости, причем санитарная нержавеющая сталь обычно имеет показатель менее 0,8 мкм, а декоративная — менее 0,4 мкм.
- Однонаправленное зерно, указанное по зернистости, например, сатин 320, с указанием направления на чертеже.
- Спецификация пассивации, ASTM A967 или AMS 2700, с указанием метода.
- Тест на свободное железо, обычно тест с сульфатом меди или ферроксилом по ASTM A967, для подтверждения отсутствия внедренного железа.
Мы привязываем роботизированную программу к этим показателям, чтобы ячейка принималась по стандарту, а не по глазу оператора. Стандарты отделки поверхности литых деталей применяемые нами к алюминию, переносятся на нержавеющую сталь для Ra и зерна, с добавлением требований к пассивации и свободному железу, уникальных для нержавеющей стали.
Рекомендуемая нами компоновка ячейки для нержавеющей стали
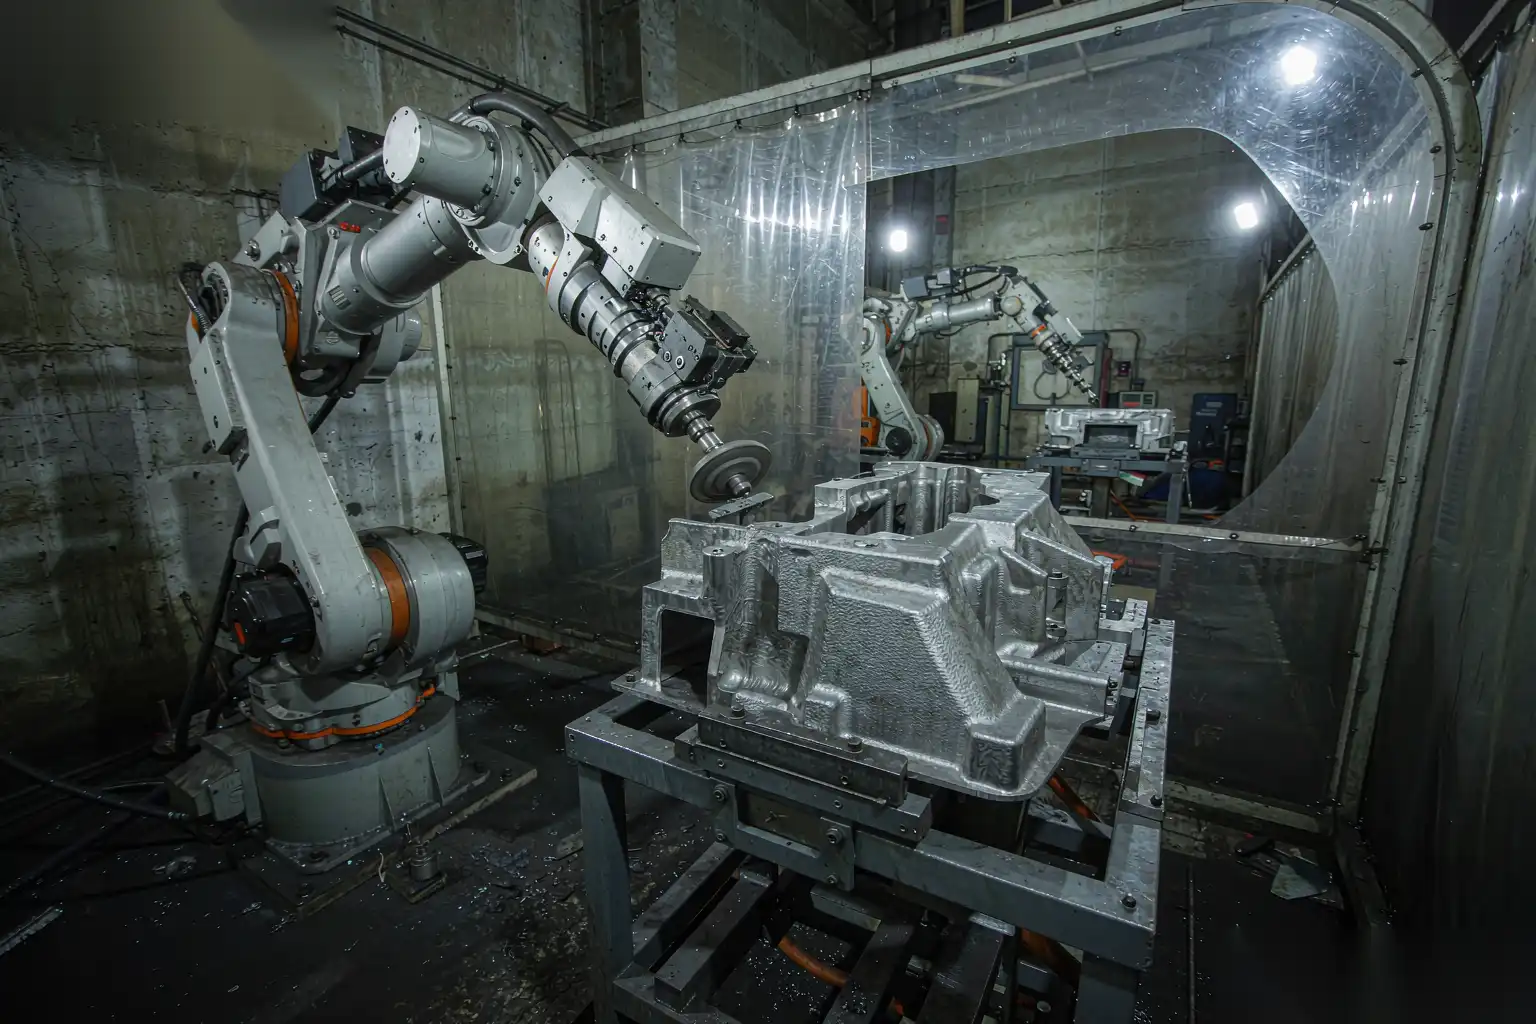
Ячейка для полировки нержавеющей стали от DZ работает как последовательность, а не как один круг:
- Снятие заусенцев и кромок на керамическом ремне при нагрузке от 80 до 120 Н.
- Формирование зерна на 240-320 при нагрузке от 50 до 90 Н.
- Полировка компаундом при нагрузке от 30 до 60 Н для заданного зерна.
- Промывка для удаления компаунда и свободного железа.
- Пассивация согласно спецификации.
- Проверка на свободное железо и Ra на выходе.
Промывка и пассивация находятся внутри оболочки ячейки, поэтому деталь никогда не покидает линию без пассивации. Охлаждающая жидкость подается на каждой абразивной станции. Пыль и охлаждающая жидкость удаляются, а ячейка закрыта для безопасности оператора. Контроль силы управляет всей последовательностью, поэтому зернистость равномерна от отрыва окалины до полировки.
Режимы дефектов, специфичные для полировки нержавеющей стали
Знание режимов отказа позволяет настроить ячейку против них, а не обнаруживать их у клиента. Те, за которыми мы следим:
- Внедренное железо с загрязненного ремня или колеса, обнаруженное тестом на ферроксил; предотвращается использованием специализированного оборудования из нержавеющей стали и промывкой.
- Апельсиновая корка от петли закалки, предотвращается дисциплиной в отношении силы и охлаждающей жидкости.
- Разрыв направления зерна в углу, где траектория робота изменила угол; предотвращается сглаживанием траектории и постоянным углом контакта.
- Питтинг от чрезмерно агрессивной электрополировки или кислоты, предотвращается поддержанием снятия материала в пределах 5-25 мкм и контролем времени пребывания в ванне.
- Полосы от неравномерного нанесения компаунда; предотвращаются дозированным нанесением компаунда со скоростью 0,5-2,0 г/с вместо ручного нанесения.
Каждый дефект имеет одну доминирующую причину, и как только причина устранена на этапе проектирования, ячейка работает чисто. Мы регистрируем первые результаты тестов на ферроксил и шероховатость для каждой новой детали и сохраняем данные, чтобы отклонение в сроке службы ремня или концентрации охлаждающей жидкости проявлялось как тенденция до того, как оно станет причиной возврата.
Балансировка производительности и циклов в ячейке из нержавеющей стали
Балансировка циклов определяет прибыльность ячейки. Этап снятия окалины является самым долгим, обычно 40-90 секунд контакта, в то время как полировка занимает 20-40 секунд. Если оба этапа выполняются одним роботом, станция полировки ждет. Мы балансируем, либо запуская два робота последовательно, либо используя более широкий ремень и более высокую силу для длительного этапа, чтобы он завершался в том же временном окне, что и короткие этапы. Роторная ячейка с двумя станциями и индексацией 30-60 секунд обрабатывает 60-120 деталей среднего размера в час; линия с четырьмя станциями удваивает этот показатель. Промывка и пассивация подключаются для работы во время цикла робота, поэтому они не добавляют отдельного времени. Правильная балансировка — это разница между ячейкой, которая окупается менее чем за год, и ячейкой, которая работает наполовину загруженной.
Применение DZ в вашей полировке нержавеющей стали
DZ Machinery строит роботизированные полировальные ячейки для литья из нержавеющей стали с использованием лестницы для абразивов, системы охлаждения, контроля силы и встроенной пассивации, разработанных в соответствии с вашими спецификациями марки и отделки. Если ваше литье из нержавеющей стали твердеет, покрывается апельсиновой коркой или не проходит проверку на чистоту из-за того, что линия полировки была настроена для алюминия, отправьте нам чертежи деталей и стандарт отделки, и мы настроим ячейку так, чтобы зерно было однородным, пассивный слой был неповрежденным, а деталь проходила проверку на свободное железо и шероховатость на выходе.