Недостаток рабочей силы для полировки: создание бизнес-кейса автоматизации
Спросите менеджера по производству на любой фабрике кранов, в хозяйственном предприятии или цехе по отделке литейных форм, что ограничивает их выпуск продукции, и ответ за последние пять лет изменился. Раньше это была мощность оборудования. Всё чаще — это люди — особенно, отсутствие квалифицированных полировщиков. Эта статья обосновывает бизнес-обоснование автоматизации этих станций с цифрами, которые можно защитить перед финансовым директором, а не аргументами о производительности, которые никто не может проверить.
Недостаток является структурным, а не циклическим
Искушение рассматривать трудности с наймом как временное состояние рынка труда. Это не так. Три фактора делают его постоянным в большинстве регионов производства:
- Демография. Квалифицированные полировщики — это в основном опытные работники. Во многих рынках значительная часть существующей рабочей силы по полировке находится в возрастной группе от 45 до 58 лет, а замена происходит за счет сокращающегося пула молодых специалистов.
- Экономика ученичества. Компетентная полировка требует реального времени для обучения. Новый сотрудник становится продуктивным на простых геометриях за два-три месяца, а по-настоящему квалифицированным — на сложных косметических деталях за восемнадцать месяцев до трех лет. В этот период вы платите за результат, которого не получаете.
- Профессиональное восприятие. Полировка — это шумно, пыльно и физически требовательно. Как только рядом появляются более безопасные альтернативы в сфере услуг, набор персонала становится структурно сложнее независимо от уровня заработной платы.
Практический вывод — даже если вы можете нанять сотрудников, вы платите за них больше, с более высокой текучестью, и берете на себя риск обучения.
Что на самом деле стоит ручному полировщику
Большинство бизнес-обоснований автоматизации терпят неудачу, потому что сравнивают капитальные затраты на робота с основной почасовой оплатой труда. Такое сравнение игнорирует большинство затрат.
Рассмотрим станцию отделки в односменном режиме в рынке со средними затратами на производство:
| Статья затрат | Типичная годовая сумма | Примечание |
|---|---|---|
| Базовая заработная плата | 8000–14000 долларов США | Значительно варьируется в зависимости от рынка |
| Взносы работодателя и льготы | 20 до 35 процентов от базы | Социальное страхование, страхование, питание, транспорт |
| Премия за сверхурочную работу | 10 до 25 процентов от базы | Почти всегда возникает в сезон |
| Набор персонала и адаптация | 400 до 1500 долларов США за найм | Комиссионные агентства — более дорогая версия |
| Обучение для достижения полной производительности | 2 до 6 месяцев снижения производительности | Скрытая, но реальная стоимость |
| Стоимость замены уволенных сотрудников | 25 до 60 процентов уровня замещения ежегодно | Некоторые цеха показывают более высокий показатель |
| Проблемы с качеством и переделки | 3 до 8 процентов от стоимости производства | Очень зависит от геометрии |
| Средства индивидуальной защиты и расходные материалы | 300 до 900 долларов США в год | Респираторы, перчатки, защита слуха |
Сложите эти суммы честно, и полная стоимость одной позиции ручной полировки обычно составляет от 1,6 до 2,2 базовой заработной платы, прежде чем учитывать потери производительности при обучении замены. Если ваша текучесть кадров составляет 40 процентов, а обучение занимает четыре месяца, вы постоянно несете значительные потери мощности просто для того, чтобы оставаться на месте.
Производительность: Сравнение, которое удивляет людей
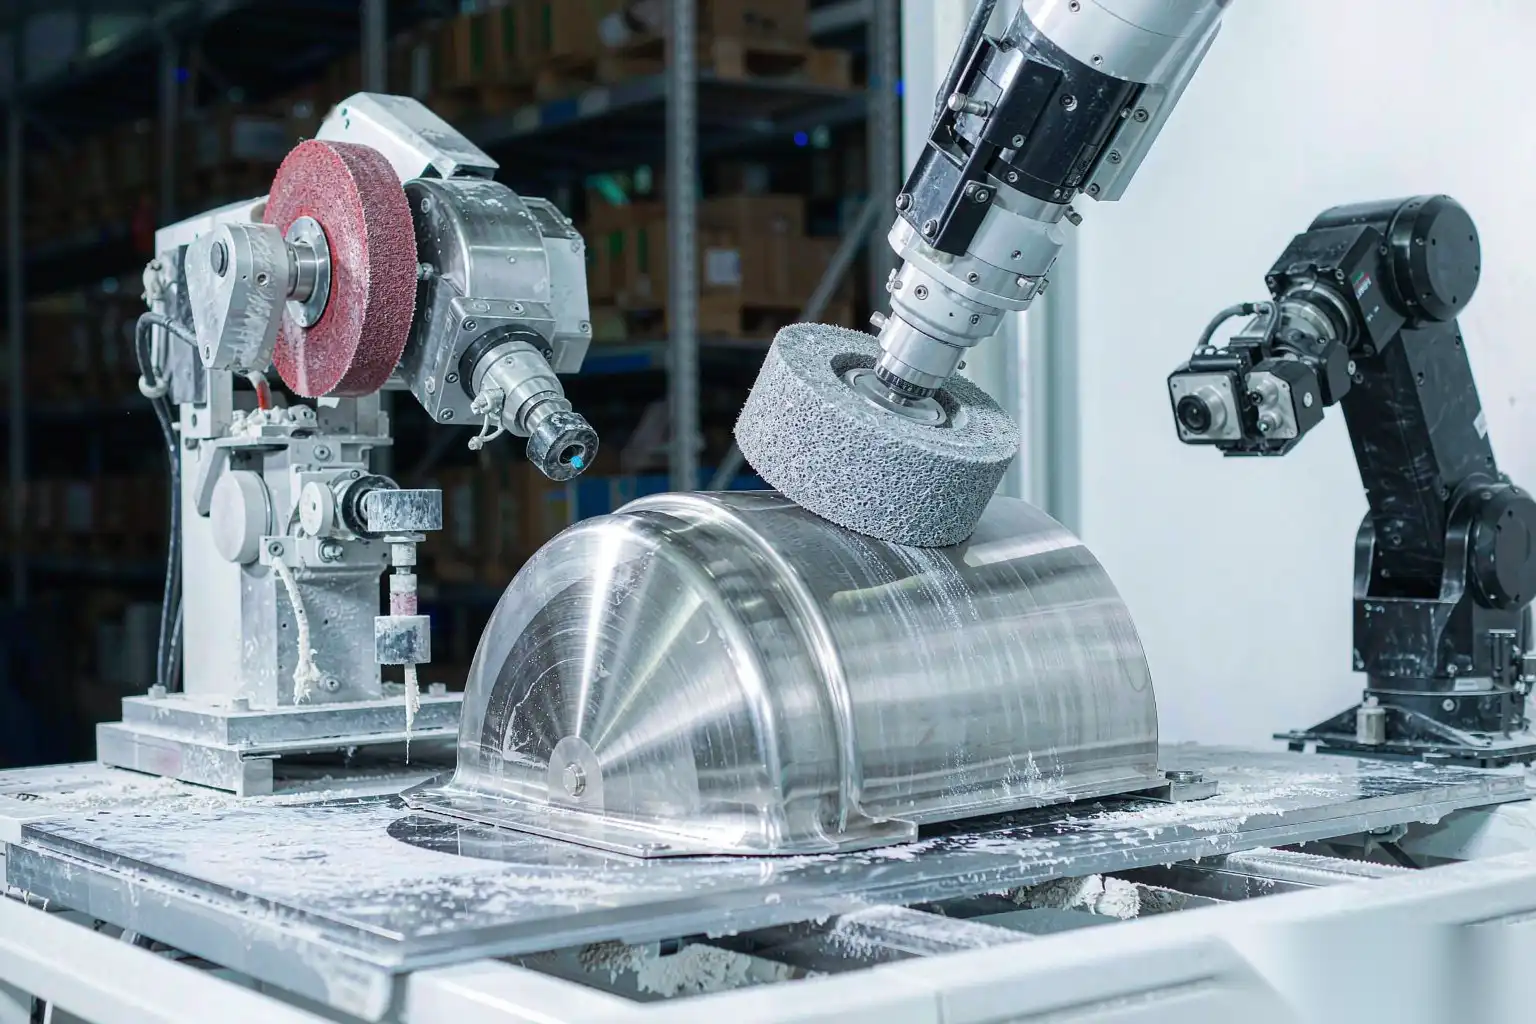
Предположим, имеется отлитая деталь среднего размера, требующая трех этапов обработки — удаления литника, шлифовки поверхности для удаления следов разъема, затем косметической полировки.
Ручная станция:
- Время цикла на деталь по всем трем этапам: от 3,5 до 6 минут в зависимости от геометрии и требуемого класса отделки
- Эффективные рабочие минуты за смену после перерывов, наладки и уборки: примерно от 400 до 430
- Практическая производительность за смену: от 70 до 110 деталей
- Производительность второй смены обычно составляет от 85 до 92 процентов от производительности первой смены
- Производительность в последний час перед перерывом заметно снижается — усталость реальна и измерима
Закрытая роботизированная ячейка:
- Время цикла на деталь при той же геометрии, все этапы в одном приспособлении: от 90 до 170 секунд
- Эффективные минуты за смену, исключая плановую переналадку: примерно от 430 до 450 при участии только в загрузке/выгрузке
- Практическая производительность за смену: от 180 до 300 деталей в зависимости от сложности детали и стратегии приспособления
- Производительность второй смены равна производительности первой смены — роботы не устают, и это часто стоит больше, чем заявленное преимущество в скорости
Одна ячейка обычно заменяет от двух до четырех ручных позиций для деталей этого размерного ряда, обеспечивая при этом меньшую вариативность. Эквивалентность второй смены имеет большее значение, чем кажется: если ваш завод уже работает в две смены с пенальти по производительности второй смены, автоматизация устраняет это пенальти, а не просто добавляет мощность.
Вариативность качества: Стоимость, которую никто не учитывает
Стоимость труда видна в бухгалтерском учете. Вариативность качества — нет, но ее общее влияние часто превышает стоимость труда.
Качество ручной обработки варьируется в зависимости от навыков оператора, смены, часа смены и того, как давно был заменен абразив. Типичные последствия для косметических деталей:
- Цикл доработки, где 4-10% деталей требуют повторной обработки, потребляя время цикла второго прохода
- Отбраковка косметических дефектов, которые невозможно исправить, с учетом всех предшествующих затрат
- Различия во внешнем виде в пределах одной партии, что приводит к жалобам на несоответствие на уровне сборки
- Кредиты и возвраты от клиентов по деталям, прошедшим вашу инспекцию, но не удовлетворяющим глаз клиента
Роботизированная обработка устраняет все четыре проблемы. Как только путь доказан, ячейка повторяет его в узком диапазоне. Своевременная смена абразива обеспечивает стабильность выходных данных ячейки, чего структурно не может обеспечить ручная обработка. Для деталей смесителей с зеркальной полировкой и гальванизированной фурнитуры, где стандарты внешнего вида самые строгие, это часто является главным аргументом, а не экономия на рабочей силе. Наше исследование как роботизированная полировка повышает качество деталей из цинкового сплава детализирует закономерности улучшения выхода продукции для гальванизированных деталей.
Расчет окупаемости с реальными цифрами
Вот обоснованная модель. Настройте входные данные под свой рынок; важна структура.
Сценарий: Двухсменная работа, три ручных полировщика заменены одной роботизированной ячейкой, обрабатывающей семейство из четырех схожих литых деталей.
Годовая экономия:
- Полная стоимость трех позиций по 18 000 долларов США каждая: 54 000 долларов США
- Сокращение доработки: 6% от 120 000 деталей при стоимости доработки 1,40 доллара США: 10 080 долларов США
- Сокращение отбраковки: 2% от 120 000 деталей при стоимости предшествующих затрат 7,50 доллара США: 18 000 долларов США
- Избежание текучести кадров и затрат на обучение (приблизительно): 6 000 долларов США
- Общая годовая выгода: 88 080 долларов США
Годовые дополнительные расходы:
- Амортизация ячейки за семь лет при установке в 240 000 долларов США: 34 300 долларов США
- Техническое обслуживание, расходные материалы и абразивы: 11 000 долларов США
- Присутствие оператора/техника (часть одного человека): USD 12 000
- Энергия: USD 4 500
- Общие годовые затраты: USD 61 800
Чистая годовая выгода: USD 26 280.
Простой срок окупаемости в 240 000 долларов США: примерно 9,1 года — плохо.
Подождите. Этот результат важен, поэтому изучите, что его определяет. Ячейка здесь дорогая по сравнению с местным трудом, а двухсменная модель окупает только две смены выгоды. Повторите с тремя сменами — которые ячейка может реально работать, в то время как ручной персонал в третью смену труднее всего нанять и требует премиальной оплаты:
- Та же ячейка, выгода, полученная за три смены: сэкономленный труд увеличивается примерно до 81 000 долларов США, выгоды от переделок и брака масштабируются пропорционально до 42 000 долларов США.
- Годовые затраты: амортизация без изменений 34 300 долларов США, техническое обслуживание 14 000 долларов США, обслуживание в три смены 18 000 долларов США, энергия 6 700 долларов США.
- Выгода 123 000 долларов США против затрат 73 000 долларов США: чистая прибыль 50 000 долларов США в год.
- Срок окупаемости: примерно 4,8 года.
Вот почему честный ответ на вопрос “каков срок окупаемости” — “это зависит от смен и местной заработной платы”. Ячейки наиболее целесообразны там, где труд дорог или дефицитен, где требования к качеству строгие и где ячейка может работать три смены. Там, где местный труд дешев и доступен, а требования к качеству нестрогие, финансовая целесообразность значительно ослабевает.
Добавьте нефинансовые факторы — невозможность нанять кого-либо за любую цену, ужесточение требований заказчика к внешнему виду, соблюдение правил безопасности в зонах с абразивной пылью — и большинство цехов обнаружат, что решение принимается само собой, даже когда срок окупаемости только по финансовым показателям является пограничным.
Как внедрять поэтапно
Не пытайтесь полностью преобразовать линию в первом проекте. Три принципа поэтапного внедрения:
- Начните с самой проблемной станции. Выберите операцию с самым высоким уровнем брака, самой сложной геометрией или позицию, которую вы не могли заполнить самое долгое время. Успех там неоспорим и создает внутреннюю уверенность.
- Исправьте оснастку перед покупкой оборудования. Экономика роботов зависит от повторяемого расположения детали. Если ваши отливки различаются по длине литникового остатка или расположению облоя, сначала стандартизируйте предыдущие этапы. Этот единственный шаг определяет успех ячейки больше, чем марка робота.
- Стандартизируйте семейство деталей. Одна ячейка, обслуживающая четыре детали с общей логикой оснастки, имеет значительно лучшую экономику, чем одна ячейка на деталь.
Разумная последовательность: определить самую проблемную станцию → стабилизировать постоянство отливок на предыдущих этапах → построить первую ячейку → испытать ее в течение трех месяцев на реальном производстве → затем расширить на следующую станцию, используя измеренные данные с первой.
Навыки, которые вам нужны, но которых у вас может не быть
Автоматизация меняет профиль навыков, а не устраняет потребность в людях.
- Оператор ячейки. Загружает детали, контролирует цикл, реагирует на тревоги. Обучается за две-три недели от существующего персонала по отделке — это ваш путь удержания хороших сотрудников, которых вы не можете позволить потерять.
- Программист/техник по процессам. Ответственный за маршруты, выбор абразива и настройку процесса. Либо развивайте внутренне из вашего лучшего полировщика, либо нанимайте внешних специалистов. Эта роль — разница между ячейкой, которая работает, и ячейкой, которая простаивает.
- Техник по обслуживанию. Требуются навыки работы с пневматикой, электрикой и базовым обслуживанием роботов.
Магазины, которые добиваются успеха, почти всегда переводят существующего квалифицированного полировщика в технику по процессам. Они уже понимают, как выглядит хороший финиш; ячейка — это просто новый способ его достижения. Это стоит явно указать при планировании, потому что сопротивление оператора резко снижается, когда люди видят, что их экспертиза становится более ценной, а не устаревшей.
Что спрашивать у поставщика ячейки
Перед подписанием любого документа требуйте ответы на следующие вопросы:
- Докажите время цикла на мои детали, письменно, при заданных допусках — не на демонстрационном образце
- Покажите приемку отделки по my косметическому стандарту с согласованными образцами лимитных деталей
- Укажите стратегию фиксации для моего семейства деталей и что происходит, если я добавлю деталь позже
- Укажите расход абразива на 1000 деталей и кто его поставляет
- Подробно опишите систему удаления пыли и конструкцию кожуха — это часть машины, а не аксессуар
- Подтвердите включенные часы обучения и стоимость последующей поддержки
- Предоставьте рекомендации по ячейкам, работающим на сопоставимых геометриях, не менее двенадцати месяцев
- Уточните, кто отвечает за поддержку процесса, если качество завершения отклоняется в девятом месяце
Поставщик, не желающий запускать детали в вашей ежедневной смене — реальные производственные детали с их естественными отклонениями — не понял проблему.
DZ Machinery создает закрытые роботизированные ячейки для шлифовки, полировки и удаления заусенцев, специально предназначенные для литых деталей и санитарного оборудования, и мы делаем расчет стоимости на основе ваших деталей, а не обещаний из каталога. Отправьте нам чертежи двух или трех семейств деталей, вызывающих наибольшие трудности, расскажите о вашей сменной графике и стоимости труда в регионе, и мы вместе с вами разработаем модель окупаемости — включая честное предупреждение, когда цифры еще не оправдывают создание ячейки.