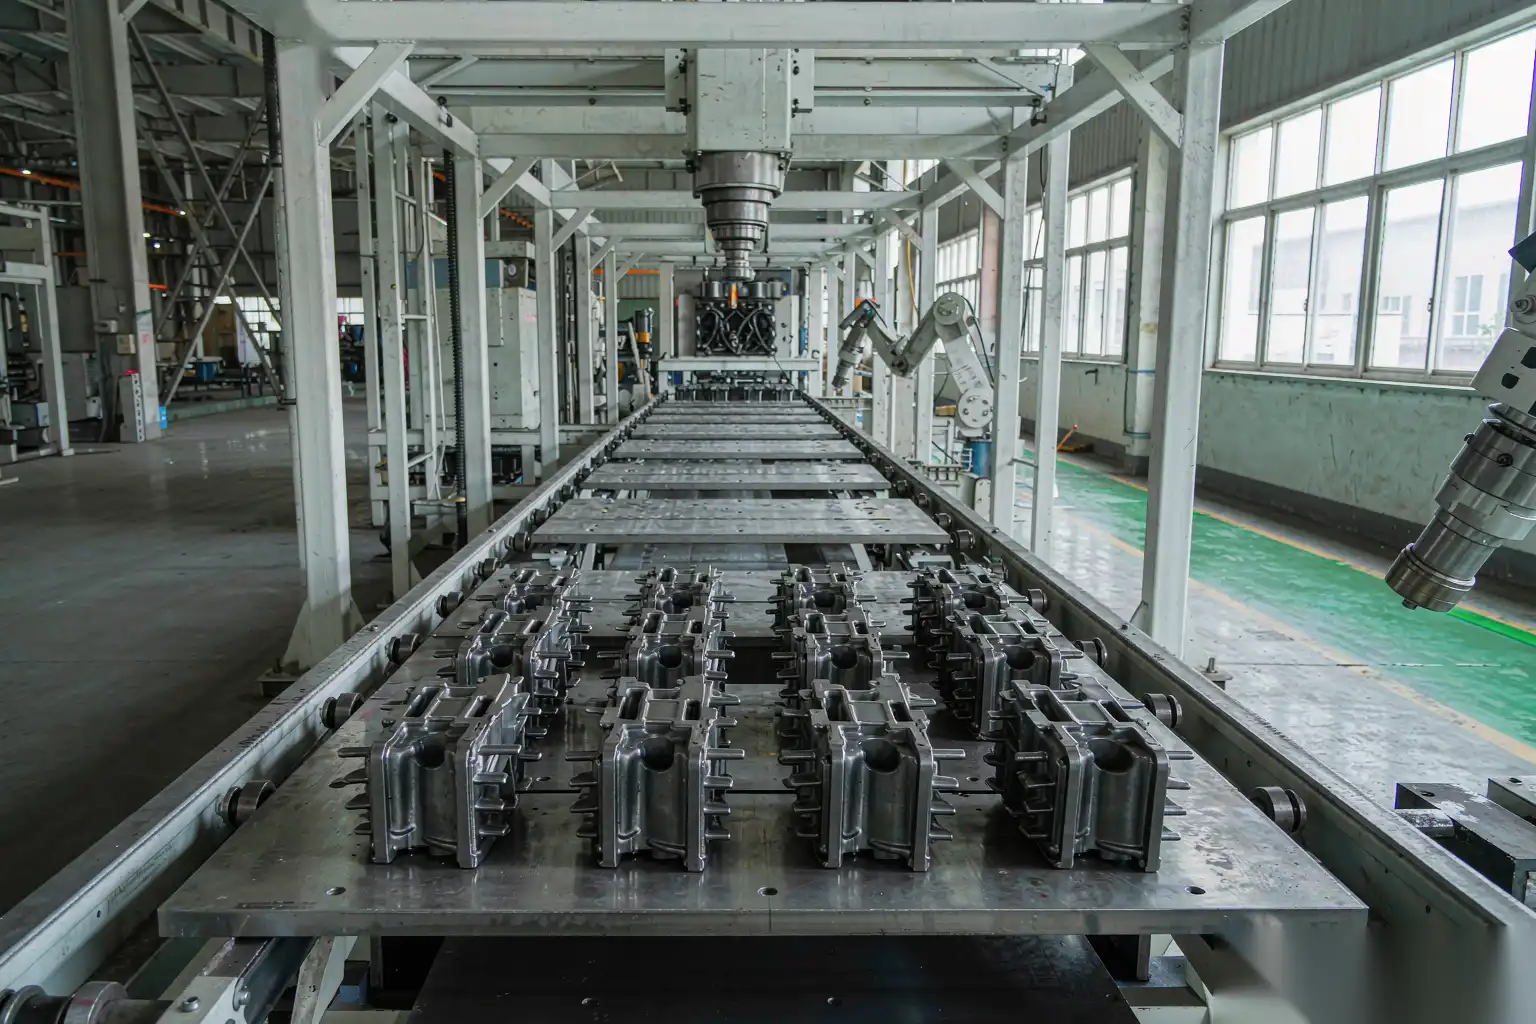
Escasez de mano de obra en pulido: Construyendo el caso de negocio para la automatización
Pregunte a un gerente de producción en cualquier fábrica de grifos, planta de hardware o taller de acabado de fundición a presión qué limita su producción, y la respuesta ha cambiado en los últimos cinco años. Antes solía ser la capacidad de la máquina. Cada vez más, son las personas — específicamente, la ausencia de pulidores cualificados. Este artículo construye el argumento empresarial para automatizar esas estaciones con cifras que puedas defender ante un director financiero, en lugar de argumentos sobre productividad que nadie puede verificar.
La escasez es estructural, no cíclica
Es tentador tratar la dificultad para contratar como una condición temporal del mercado laboral. No lo es. Tres fuerzas lo hacen permanente en la mayoría de las regiones manufactureras:
- Demografía. Los pulidores cualificados son en su mayoría trabajadores con experiencia. En muchos mercados, una gran fracción de la fuerza laboral de pulido existente tiene entre 45 y 58 años, y la contratación de reemplazo ocurre en un grupo en disminución de jóvenes ingresantes.
- Economía del aprendizaje. Un pulido competente requiere tiempo real para aprender. Un nuevo empleado se vuelve productivo en geometrías simples en dos a tres meses, y realmente hábil en piezas cosméticas difíciles en dieciocho meses a tres años. Durante ese período, estás pagando por una producción que no estás recibiendo.
- Percepción ocupacional. El pulido es ruidoso, polvoriento y físicamente exigente. Una vez que existen alternativas más seguras en el sector servicios cercanas, el reclutamiento se vuelve estructuralmente más difícil independientemente de los niveles salariales.
La consecuencia práctica es que, incluso donde puedes contratar, lo haces a un costo mayor con mayor rotación y asumes tú mismo el riesgo de formación.
Cuánto cuesta realmente un pulidor manual
La mayoría de los casos de negocio para automatización fracasan porque comparan el coste de capital del robot con el salario por hora principal. Esa comparación omite la mayor parte del coste.
Considera una estación de acabado de un solo turno en un mercado de fabricación de coste medio:
| Elemento de coste | Cifra anual típica | Nota |
|---|---|---|
| Salario base | 8,000 a 14,000 USD | Varía mucho según el mercado |
| Contribuciones y beneficios del empleador | Del 20 al 35 por ciento del salario base | Seguridad social, seguros, comidas, transporte |
| Prima por horas extras | 10 a 25 por ciento de la base | Casi siempre incurrido en temporada |
| Reclutamiento y incorporación | 400 a 1.500 USD por contratación | Las tarifas de agencia son la versión más cara |
| Capacitación para alcanzar la producción completa | De 2 a 6 meses de producción reducida | Costo oculto pero real |
| Costo de reemplazo por rotación | De 25 a 60 por ciento de tasa de reemplazo anual | Algunas fábricas ven tasas más altas |
| Fugas de calidad y retrabajo | De 3 a 8 por ciento del valor de producción | Muy dependiente de la geometría |
| Equipo de protección personal y consumibles | 300 a 900 USD anuales | Respiradores, guantes, protección auditiva |
Sume estos costos honestamente y el costo total de una posición de pulido manual suele ser de 1.6 a 2.2 veces el salario base, antes de considerar la producción que se pierde durante la capacitación de un reemplazo. Si su rotación es del 40 por ciento y la capacitación dura cuatro meses, está llevando permanentemente una capacidad perdida significativa simplemente para mantenerse igual.
Productividad: La comparación que sorprende a la gente
Suponga una pieza de fundición de tamaño medio que requiere tres etapas de acabado — eliminación de la puerta, rectificado superficial para eliminar evidencia de la línea de separación, y luego un pulido cosmético.
Estación manual:
- Tiempo de ciclo por pieza en las tres etapas: de 3.5 a 6 minutos dependiendo de la geometría y la clase de acabado requerida
- Minutos efectivos de trabajo por turno después de descansos, configuración y limpieza: aproximadamente 400 a 430
- Producción práctica por turno: de 70 a 110 piezas
- La producción del segundo turno suele ser del 85 al 92 por ciento del primer turno
- La producción en la última hora antes del descanso disminuye de manera medible — la fatiga es real y medible
Célula robótica cerrada:
- Tiempo de ciclo por pieza en la misma geometría, todas las etapas en un mismo soporte: de 90 a 170 segundos
- Minutos efectivos por turno excluyendo cambios planificados: aproximadamente 430 a 450 con solo asistencia en carga/descarga
- Producción práctica por turno: de 180 a 300 piezas dependiendo de la complejidad de la pieza y la estrategia del soporte
- La producción del segundo turno es igual a la del primer turno — los robots no se cansan, y esto a menudo vale más que la ventaja de velocidad principal
Una célula generalmente reemplaza entre dos y cuatro posiciones manuales en piezas de este tamaño, produciendo menor variabilidad. La equivalencia del segundo turno importa más de lo que parece: si su planta ya funciona con dos turnos y una penalización en el rendimiento del segundo turno, la automatización recupera esa penalización en lugar de simplemente añadir capacidad.
Variación de calidad: El costo que nadie registra
El costo laboral es visible en la contabilidad. La variación de calidad no, pero a menudo supera al costo laboral en impacto total.
La calidad del acabado manual varía según la habilidad del operador, el turno, la hora del turno y cuán recientemente se cambió el abrasivo. Consecuencias típicas en piezas cosméticas:
- Bucle de retrabajo donde del 4 al 10 por ciento de las piezas necesitan volver a ser acabadas, consumiendo tiempo de ciclo en la segunda pasada
- Chatarra en los rechazos cosméticos que no se pueden recuperar, llevando todos los costos aguas arriba con ellos
- Variación en la apariencia dentro de un mismo lote, lo que genera reclamaciones por desajustes a nivel de ensamblaje
- Créditos y devoluciones de clientes en piezas que pasaron su inspección pero no la vista del cliente
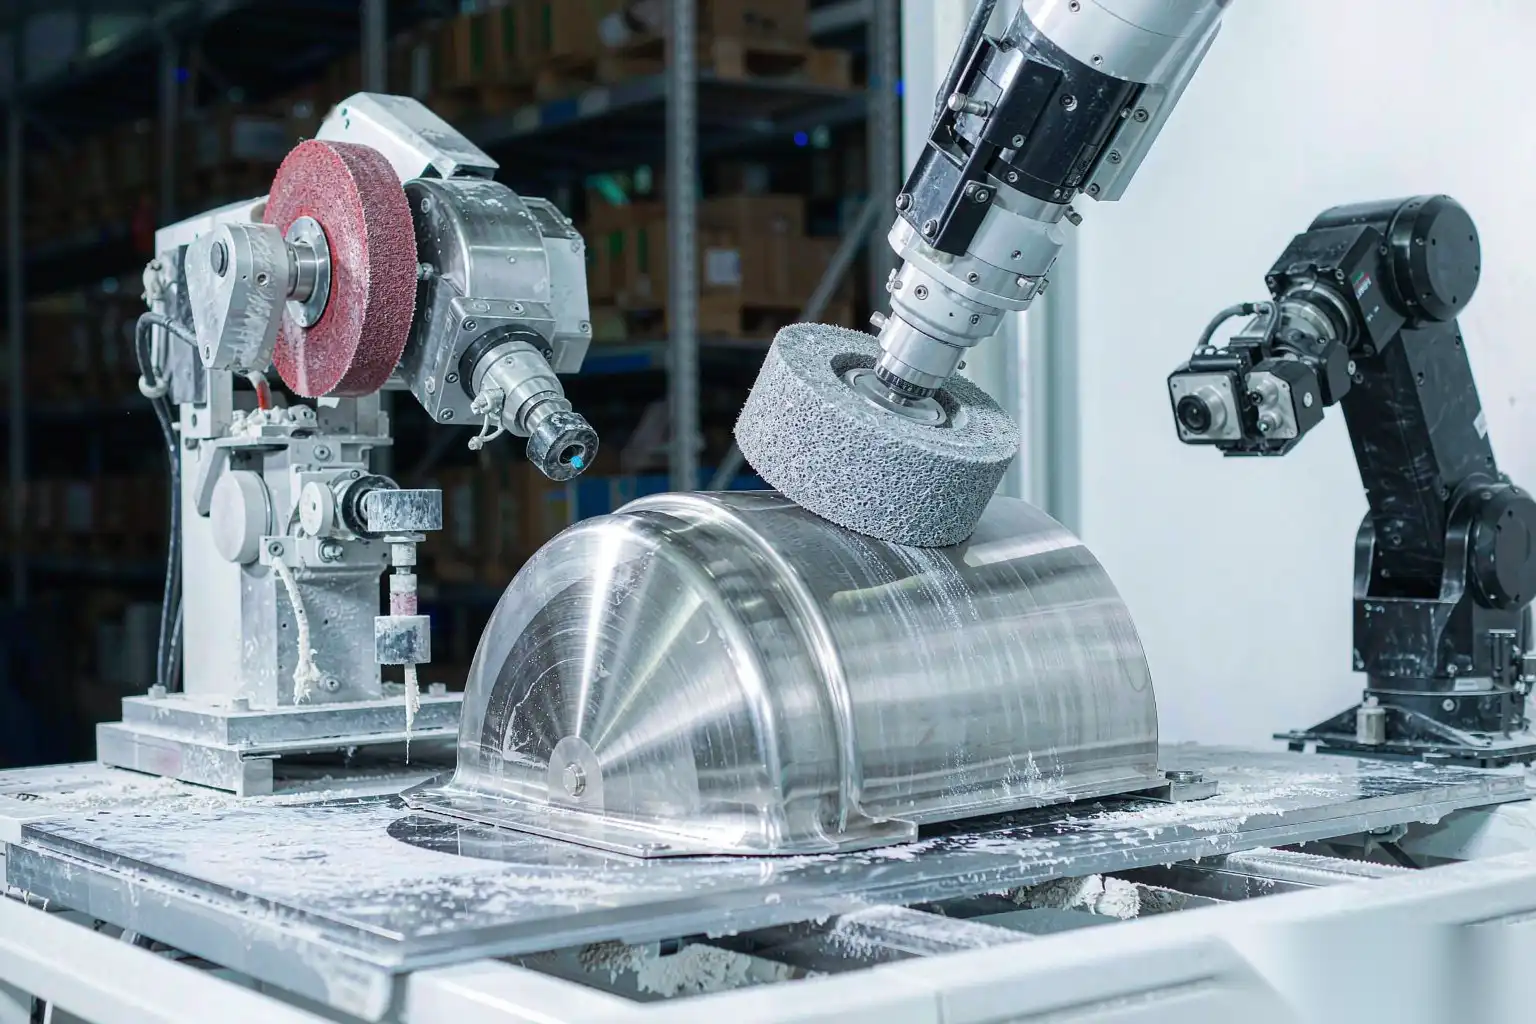
El acabado robótico ataca los cuatro. Una vez que se prueba un camino, la celda lo repite dentro de un rango estrecho. Cambiar el abrasivo según lo programado y la producción de la celda es estable de una manera que la producción manual no puede ser. En piezas de grifos con acabado espejo y hardware de zinc plateado — donde los estándares de apariencia son los más estrictos — esto es frecuentemente el argumento dominante, no el ahorro de mano de obra. Nuestro examen de cómo la pulidora robótica mejora la calidad de las piezas de aleación de zinc detalla los patrones de mejora en el rendimiento que observamos en piezas plateadas.
Cálculo de retorno de inversión con números reales
Aquí hay un modelo defendible. Ajusta las entradas a tu propio mercado; la estructura es lo que importa.
Escenario: Operación de dos turnos, tres pulidores manuales reemplazados por una celda robótica que maneja una familia de cuatro piezas fundidas similares.
Costo anual evitado:
- Costo total de tres puestos a USD 18,000 cada uno: USD 54,000
- Reducción de retrabajo: 6 por ciento de 120,000 piezas a un costo de retrabajo de USD 1.40: USD 10,080
- Reducción de chatarra: 2 por ciento de 120,000 piezas a un costo aguas arriba de USD 7.50: USD 18,000
- Evitación de rotación y capacitación (aproximadamente): USD 6,000
- Beneficio total anual: USD 88,080
Costo adicional anual:
- Depreciación de la celda en siete años sobre USD 240,000 instalados: USD 34,300
- Mantenimiento, consumibles y abrasivos: USD 11,000
- Asistencia de operador/técnico (parte de una persona): USD 12,000
- Energía: USD 4.500
- Costo total anual: USD 61.800
Beneficio neto anual: USD 26.280.
Retorno simple en USD 240.000: aproximadamente 9,1 años — pobre.
Espera. Ese resultado importa, así que examina qué lo impulsa. La celda aquí es costosa en relación con la mano de obra local, y un modelo de dos turnos solo recupera beneficios de dos turnos. Ejecuta de nuevo con tres turnos — que una celda puede gestionar realmente mientras que el personal manual en el tercer turno es más difícil de cubrir y requiere pago premium:
- Misma celda, beneficio recuperado en tres turnos: la mano de obra evitada aumenta a aproximadamente 81.000 USD, los beneficios de retrabajo y chatarra se escalan proporcionalmente a 42.000 USD
- Costo anual: depreciación sin cambios 34.300 USD, mantenimiento 14.000 USD, asistencia en tres turnos 18.000 USD, energía 6.700 USD
- Beneficio de 123.000 USD frente a un costo de 73.000 USD: un neto de 50.000 USD por año
- Retorno de inversión: aproximadamente 4,8 años
Por eso la respuesta honesta a “¿cuánto dura el retorno de inversión?” es “depende de los turnos y los salarios locales”. Las celdas tienen más sentido donde la mano de obra es cara o escasa, donde los requisitos de calidad son estrictos y donde la celda puede operar en tres turnos. Donde la mano de obra local es barata y disponible y los requisitos de calidad son laxos, el caso financiero se debilita considerablemente.
Agrega los factores no financieros — incapacidad para contratar a cualquier precio, requisitos cosméticos del cliente cada vez más estrictos, cumplimiento de seguridad en áreas con polvo de rectificado — y la mayoría de los talleres encuentran que la decisión se toma por sí misma incluso cuando el retorno financiero por sí solo es marginal.
Cómo Fasearlo
No intentes una conversión completa de línea como primer proyecto. Tres principios de fases:
- Comienza con la estación peor. Elige la operación con la tasa más alta de retrabajo, la geometría más difícil o la posición que has fallado en cubrir durante más tiempo. El éxito allí es inequívoco y genera credibilidad interna.
- Arregla el fijado antes de comprar hardware. La economía de los robots depende de una ubicación repetible de las piezas. Si tus fundiciones varían de una pieza a otra en longitud del tope de la puerta o en la ubicación de la rebaba, primero estandariza en la etapa anterior. Este paso único determina si una celda tiene más éxito que la marca del robot.
- Estandariza la familia de piezas. Una celda que sirva a cuatro piezas con lógica de fijado común es mucho más rentable que una celda por pieza.
Una secuencia sensata: identificar la peor estación → estabilizar la consistencia de fundición en etapas anteriores → construir la primera celda → probarla durante tres meses en producción real → luego expandirse a la siguiente estación usando los datos medidos de la primera.
Habilidades que necesitas y que quizás no tengas
La automatización cambia el perfil de habilidades en lugar de eliminar requisitos de personal.
- Operador de celda. Carga piezas, monitorea el ciclo, responde a las alarmas. Capacitable en dos a tres semanas a partir del personal de acabado existente — esta es tu vía de retención para las buenas personas que no puedes permitirte perder.
- Técnico en programación/procesos. Es responsable de las rutas, selección de abrasivos y ajuste del proceso. Ya sea desarrollarlo internamente con tu mejor pulidor o contratarlo externamente. Este rol marca la diferencia entre una celda que funciona y una celda que está parada.
- Técnico de mantenimiento. Necesita habilidades en servicio neumático, eléctrico y básico de robots.
Las empresas que tienen éxito casi siempre convierten a un pulidor calificado existente en técnico de procesos. Ya entienden cómo debe lucir un buen acabado; la celda es simplemente una nueva forma de lograrlo. Esto vale la pena mencionarlo explícitamente durante la planificación, porque la resistencia del operador disminuye notablemente cuando las personas ven que su experiencia se vuelve más valiosa en lugar de obsoleta.
Qué preguntar a un proveedor de celdas
Antes de firmar cualquier acuerdo, exige respuestas a estos:
- Probar el tiempo de ciclo en mis piezas, por escrito, con tolerancias definidas — no en una muestra de demostración
- Mostrar aceptación del acabado frente a my estándar cosmético con muestras límite acordadas
- Especificar la estrategia de fijación para mi familia de piezas y qué sucede cuando añado una pieza posteriormente
- Indicar el consumo de abrasivos por 1,000 piezas y quién lo suministra
- Detallar el diseño de extracción de polvo y carcasa — esto es parte de la máquina, no un accesorio
- Confirmar las horas de capacitación incluidas y cuáles son los costos del soporte posterior
- Proporcionar referencias de celdas que operan con geometrías comparables durante al menos doce meses
- Aclarar quién posee el soporte del proceso si la calidad del acabado se desvía en el mes nueve
Un proveedor que no está dispuesto a producir piezas en su producción diaria de carbón — piezas de producción reales con su variación natural — no ha entendido el problema.
DZ Machinery construye células cerradas de pulido, rectificado y pulido robótico específicamente para fundiciones y herrajes sanitarios, y cotizamos en función de sus piezas en lugar de promesas de catálogo. Envíenos dibujos de las dos o tres familias de piezas que más dificultades le causan, díganos su patrón de turnos y el coste laboral local cargado, y construiremos el modelo de retorno de inversión con usted — incluyendo decirle honestamente cuándo los números aún no justifican una célula.