НА ВЗГЛЯД · Большинство руководителей по окончательной обработке винят робота, когда качество поверхности отклоняется, однако на линии обычно именно состав является настоящой переменной. Роботическая рука только повторяет то, что ей подает процесс, поэтому неправильный брусок, паста или жидкость тихо меняют скорость резки, дымку и повторную обработку в течение одной смены. Поэтому выбор правильного полировального состава для роботов является самым важным решением при запуске ячейки. Это руководство дает вам критерии принятия решений и контрольный список, а не каталог поставщиков для прокрутки.
Что на самом деле делает полировальный состав
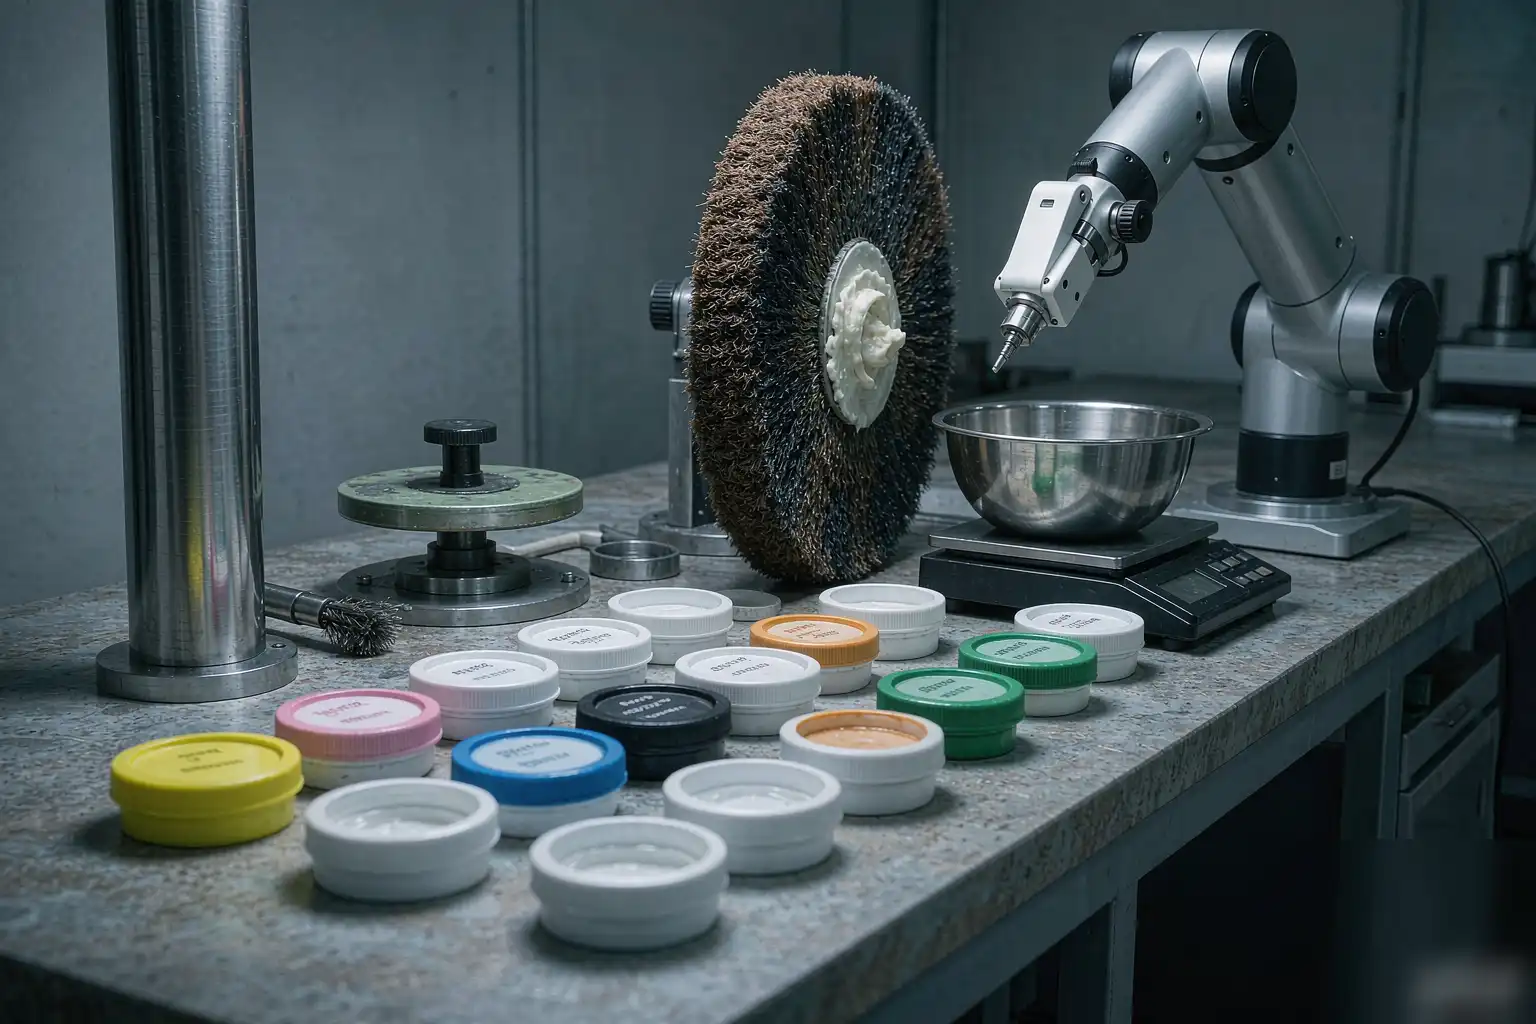
Состав — это носительная система, насыщенная абразивами и смазками, которые вместе контролируют тепло, рез и окончательный цвет детали. Абразив удаляет материал, в то время как связующее и смазка управляют трением в зоне контакта между колесом и поверхностью. Более того, тот же абразив ведет себя по-разному на роботе, чем вручную, потому что время задержки и давление остаются постоянными, а не колеблются. Понимание этого баланса предотвращает распространенную ошибку замены зернистости, когда на самом деле проблема в химии носителя. Следует рассматривать состав как настроенную подсистему, а не как товар, который можно взять с полки.
Сначала подберите состав под материал
Сталь, алюминий, латунь, цинк и нержавеющая сталь реагируют по-разному на химию абразивов и тепло процесса. Мягкие металлы нагружены и размазываются под давлением, в то время как твердые сплавы требуют агрессивной резки без ожога видимой поверхности. Следовательно, перед выбором зернистости, бренда или метода доставки необходимо определить базовый материал. Наши исследования качества полировки роботом для деталей из цинкового сплава показывают, насколько легко цинк размазывается без правильного баланса связующего и охлаждения. Начинайте с материала, и остальные решения по составу станут значительно проще обосновать.
Тип состава vs. отделка и материал
Используйте таблицу ниже в качестве первичного фильтра при спецификации новой или повторной квалификации ячейки. Она отображает распространенные семейства составов и материалы, для которых они лучше всего подходят в роботизированной обработке.
| Тип состава | Лучший материал | Цель финиша | Заметка о роботе |
|---|---|---|---|
| Кремнийкарбид (спеченный) | Углеродистая сталь, нержавеющая сталь | Рез / сатин | Высокая скорость реза, низкая нагрузка |
| Кремнийкарбид | Твердые сплавы, керамика | Предварительное полирование | Острие, быстро охлаждается |
| Хром / зеленый хромий | Нержавеющая сталь, латунь | Зеркало | Финальный этап окраски |
| Триполи / известь | Латунь, алюминий | Резка + окраска | Избегайте на нержавеющей стали |
| Алмазная суспензия | Вольфрам, твердые инструменты | Ультра-отделка | Требуется точное дозирование |
Подача твердых, жидких или пастообразных материалов
Роботы доставляют состав тремя основными способами: прессованные бруски, вращающиеся на шкиве, насосом через сопло или пастой, наносимой точечно. Жидкие системы обеспечивают наиболее равномерную пленку и простейшее управление по замкнутому циклу, поэтому они предпочтительнее для высокотоннажных производств по сравнению с ручным контактом бруска. Однако бруски остаются дешевле и проще для низкомасштабных и малотоннажных работ, где точность дозирования менее важна. Выбирайте способ подачи в зависимости от времени цикла и стоимости детали, а не по тому, что использовала ваша команда в прошлом году.
Размер зерна абразива и класс отделки
Зернистость определяет удаление материала и итоговую шероховатость поверхности, что можно планировать по предсказуемой лестнице. Грубое зерно 80-120 быстро снимает заусенцы, в то время как 400-800 шлифует поверхность, а 1000 и выше придает зеркальный блеск. Однако слишком раннее использование более мелкого зерна тратит циклы и может повредить колесо или деталь. Последовательно выполняйте этапы обработки, а не полагайтесь на один чудодейственный класс для всех задач. Документируйте последовательность зерен, чтобы операторы не пропустили этапы.
Контроль температуры, нагрузки и времени выдержки
Поскольку роботы удерживают постоянное давление, тепло нагревается быстрее, чем при ручной работе, и шихты должны смазываться соответственно, чтобы выжить. Недостаток связующего вызывает нагрузку, когда абразивные пакеты с металлом останавливают резку эффективно на поверхности шлифовального круга. Кроме того, избыток смазки смывает пленку и снижает скорость резки ниже заявленной вами цели. Настраивайте время задержки и подачу вместе с шихтой, никогда не против нее, и следите за температурой контактной зоны во время пробного запуска.
ПОМНИТЕ — робот повторяет процесс точно, поэтому шихта, которая загружалась на десятой проходке, будет загружаться и на десятысячной. Проверяйте поведение нагрузки во время первого испытания, а не после того, как вы уже отправили дефектные детали заказчику.
Создание многоступенчатой последовательности шихты
Малое количество деталей достигает спецификации на одной шихте, поэтому следует разработать ступенчатую лестницу от резки до окраски. Типичная последовательность из нержавеющей стали включает резку алюминиевым оксидом, уточнение с помощью кремнезема, затем зеркальную обработку хромоксидом в качестве финального этапа окраски. Более того, каждый этап требует своего собственного круга или полировки, чтобы избежать перекрестного загрязнения, которое портит предыдущую работу. Планируйте лестницу до определения размера площади ячейки, потому что количество этапов влияет как на площадь пола, так и на тактовое время.
Совместимость шихты и круга
Шихта и полировальный или фланцевый круг — это рабочая пара, а не два отдельных приобретения, которые вы закупаете независимо. Липкий триполи требует мягкого хлопкового круга, в то время как жидкие системы предпочитают сизаль или синтетические подушки для контролируемой передачи пленки. В противном случае неправильный круг тратит шихту и портит отделку, независимо от того, насколько идеально настроен робот. Всегда проверяйте совместимость круга и шихты вместе на реальной образцовой детали, прежде чем приступать к программе.
От удаления заусенцев до зеркальной поверхности в одной ячейке
Интегрированная ячейка может выполнять всю последовательность без ручной передачи между отдельными станциями или сменами. Это устраняет следы обработки и сохраняет прослеживаемость от первого реза до финальной окраски на каждом серийном номере. Наша сквозная обработка поверхности от удаления заусенцев до зеркальной полировки структура показывает, как последовательность шихты обеспечивает непрерывность всего процесса. Меньше ручных переключений — меньше оправданий, когда отделка выходит за пределы допустимых отклонений.
Пример применения: латунные краны
Латунь мягкая, склонна к потемнению и не терпит ошибок в цвете, что делает выбор шихты критичным для видимых сантехнических деталей. Триполи режет и окрашивает за один этап, затем легкий проход хрома запечатывает внешний вид и защищает от окисления отпечатками пальцев. На практике полировальному станку для латунных смесителей руководство подробно описывает сочетание круга и шихты, которое мы рекомендуем для стабильного блеска при производственном объеме. Зеркальная латунь достигается или теряется на этапе шихты, а не в соединении робота.
Распространенные ошибки при использовании шихты, которых следует избегать
- Покупка по цене за килограмм вместо стоимости за готовую качественную деталь.
- Пропуск этапа уточнения и принудительная зеркальная обработка слишком рано в последовательности.
- Смешивание шихт на одном круге и перекрестное загрязнение отделки.
- Игнорирование температуры окружающей среды, которая влияет на вязкость связующего и пленку.
- Предполагается, что ручной состав работает без изменений при установке на робота.
- Использование той же зернистости после того, как колесо уже загрузилось и затупилось.
Контрольный список: Указание состава вашего робота
Используйте этот контрольный список при вводе в эксплуатацию или повторной квалификации финальной ячейки для производства. Пройдите его сверху вниз и задокументируйте ответ для каждой строки, чтобы процесс оставался повторяемым для операторов.
- Подтвердите исходный материал и его твердость или риск загрязнения заранее.
- Определите целевой Ra и внешний вид отделки вместе с заказчиком.
- Выберите семейство абразивов и зернистость из таблицы сравнения.
- Выберите способ доставки, соответствующий вашему реальному объему цикла.
- Соедините каждый этап состава с отдельным, маркированным колесом.
- Проведите испытание на пятьдесят деталей и измерьте нагрузку, мутность и повторную обработку.
- Зафиксируйте последовательность в программе робота и SOP оператора.
Компромисс между стоимостью состава и пропускной способностью
Премиальные жидкие составы стоят дороже за литр, но уменьшают количество повторных обработок и повышают время работы за счет постоянной, дозированной подачи в каждом цикле. Дешевые бруски экономят на расходных материалах, но увеличивают трудозатраты и отходы, когда отделка отклоняется между сменами. Поэтому оценивайте состав по общим экономическим показателям ячейки, а не по цене покупки, указанной в счете. Небольшая премия за расходные материалы — это недорогая страховка от отказа клиента.
Обзор ROI состава
Переход с брусков на дозированную жидкость в ячейке с двумя сменами обычно сокращает повторную обработку с восьми процентов до менее двух процентов и окупает премию за расходные материалы в первые три месяца. Главное преимущество — стабильное время цикла, что позволяет вам точно указывать более короткие сроки выполнения. Состав — это рычаг пропускной способности, а не просто статья расходов в бюджете.
Хранение, срок годности и контроль партии
Составы разлагаются под воздействием тепла и загрязнений, поэтому храните их вдали от прямых солнечных лучей и заказывайте по партийным лотам для прослеживаемости. Связующее, которое разделилось, не сможет равномерно нанести пленку, а ваш робот не сможет компенсировать плохую химию. Кроме того, регистрируйте номер партии против деталей, которые он обрабатывал, чтобы в будущем было легко выявить причину претензии к отделке. Хороший контроль партии превращает состав из загадки в управляемую переменную, которую вы контролируете.
Валидация и закрепление процесса
После успешного прохождения испытаний, зафиксируйте его в программе робота и SOP оператора, чтобы ничего не смещалось между сменами или выходными. Храните образец для сравнения и еженедельно повторяйте измерения Ra, чтобы обнаружить износ связующего или колеса до того, как это приведет к браку. Наконец, обучайте операторов читать нагрузку и мутность, чтобы они могли своевременно выявлять проблемы с составом, прежде чем накапливаются дефектные детали. При правильном подходе полировального состава для роботов Запечатано внутри, ваше отделение обеспечивает одинаковую отделку на первой части и миллионе частей без лишних проблем.
Выбор состава для цинка против алюминия
Цинк и алюминий очень по-разному полируются, поэтому состав, который хорошо блестит на одном, может оставить пятна на другом. Цинк терпит проход с смазанным составом, который сохраняет поверхность яркой, в то время как алюминий требует более прохладной, менее агрессивной смеси, чтобы избежать перегрузки колеса. Поэтому создайте отдельную лестницу для каждой семейства сплавов и маркируйте колеса так, чтобы операторы никогда не путали их. Эта небольшая дисциплина предотвращает наиболее распространённые косметические дефекты на покрытом оборудовании.
Когда стоит пересмотреть свой выбор состава
Соединение, которое работало в прошлом году, может больше не подходить для вашего состава, поскольку объемы и сплавы меняются. Пересматривайте выбор каждый раз, когда добавляете новую семью деталей, изменяете спецификацию покрытия или наблюдаете сдвиг в отделке в течение смены. Более того, квартальный обзор с вашим поставщиком позволяет выявить изменения связующих или абразивных материалов до того, как они достигнут клиента. Рассматривайте выбор соединений как живое решение, а не однократную настройку, и ваша ячейка останется стабильной по мере роста бизнеса.
Инструменты и выбор компаунда должны быть подтверждены в соответствии с вашим сплавом и целевым финишным покрытием.