Тестирование литых под давлением компонентов на герметичность: давление, гелий и массовый расход
Почему тестирование на утечки — это проблема литья, а не только проблема тестирования
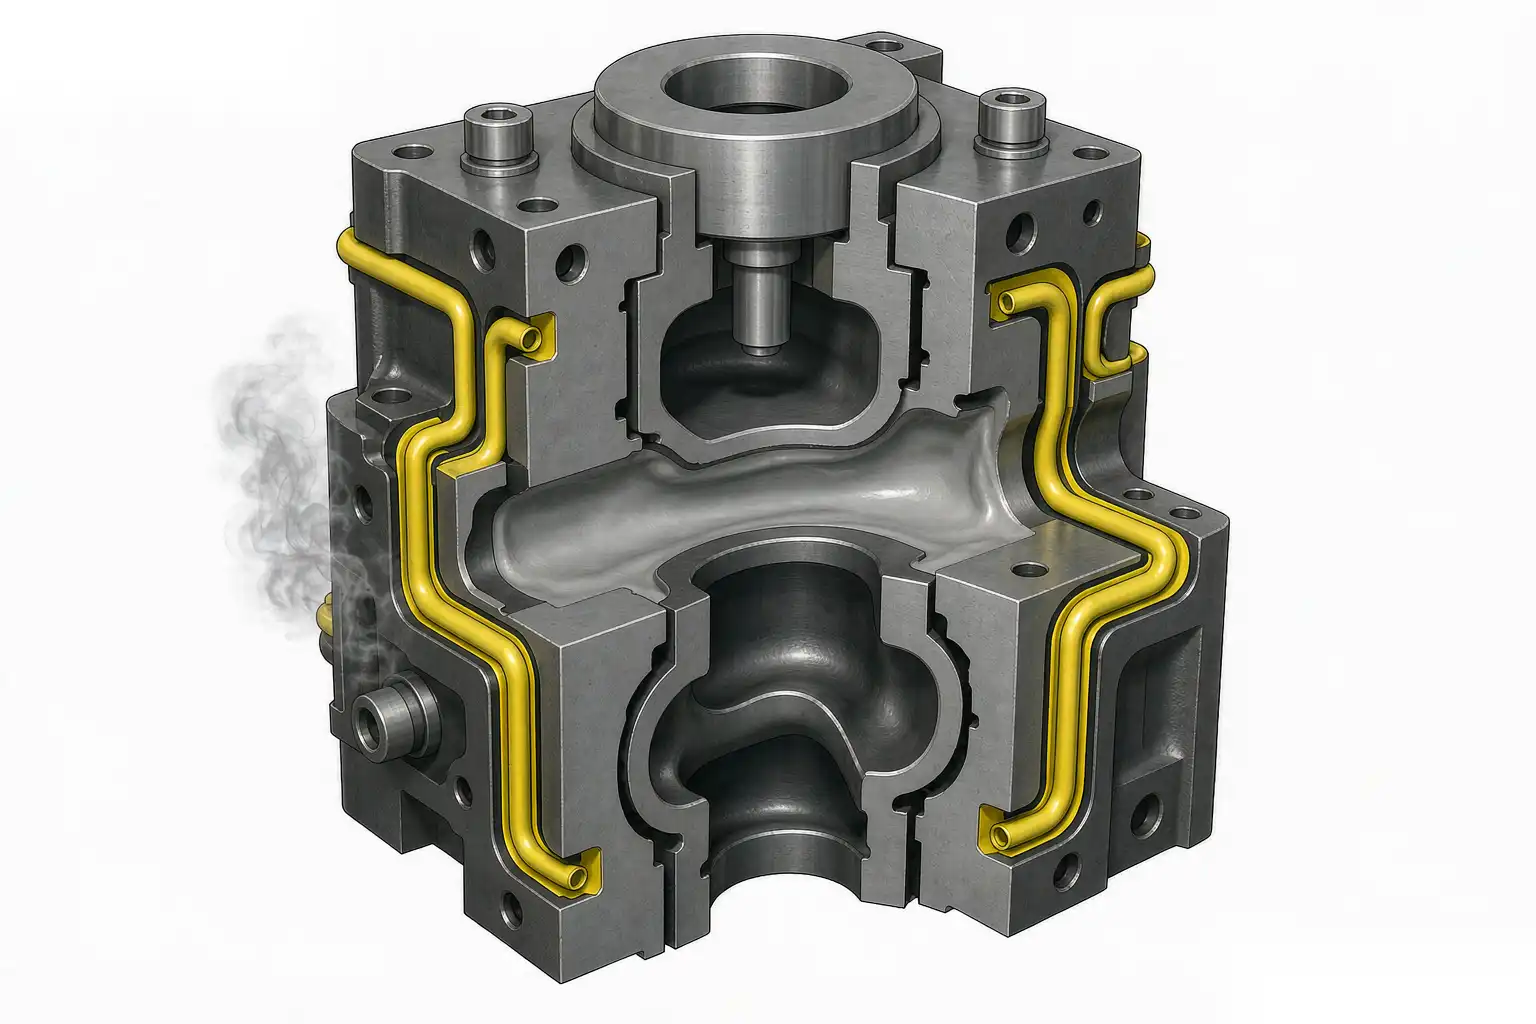
Компонент из литого под давлением, который удерживает давление в лаборатории и протекает на месте, — это знакомая и дорогая ситуация. Тест прошёл, деталь отправлена, клиент пожаловался. Обычно причина в том, что тест на утечку был указан и выполнен как отдельный этап контроля качества, отключённый от процесса литья, который изначально создал путь утечки. Утечка через микроскопическую межзубчатую усадочную пору — это не сбой теста. Это дефект литья, который тест лишь выявил.
В этой статье сравниваются методы обнаружения утечек с помощью снижения давления, масс-спектрометра на гелии и массового расхода для литых деталей, устанавливаются реалистичные уровни спецификаций в мбар на литр в секунду по применению, объясняется, как пористость задаёт минимальный уровень утечки, рассматривается дизайн испытательных приспособлений и цикл тестирования, предупреждается о ложных отказах из-за поверхностных пленок и показывается, как автоматизировать тестирование на утечки внутри линии отделки. Общая идея в том, что тестирование на утечки оправдано только тогда, когда его результаты управляют процессом на более ранних этапах.
Три метода и их назначение
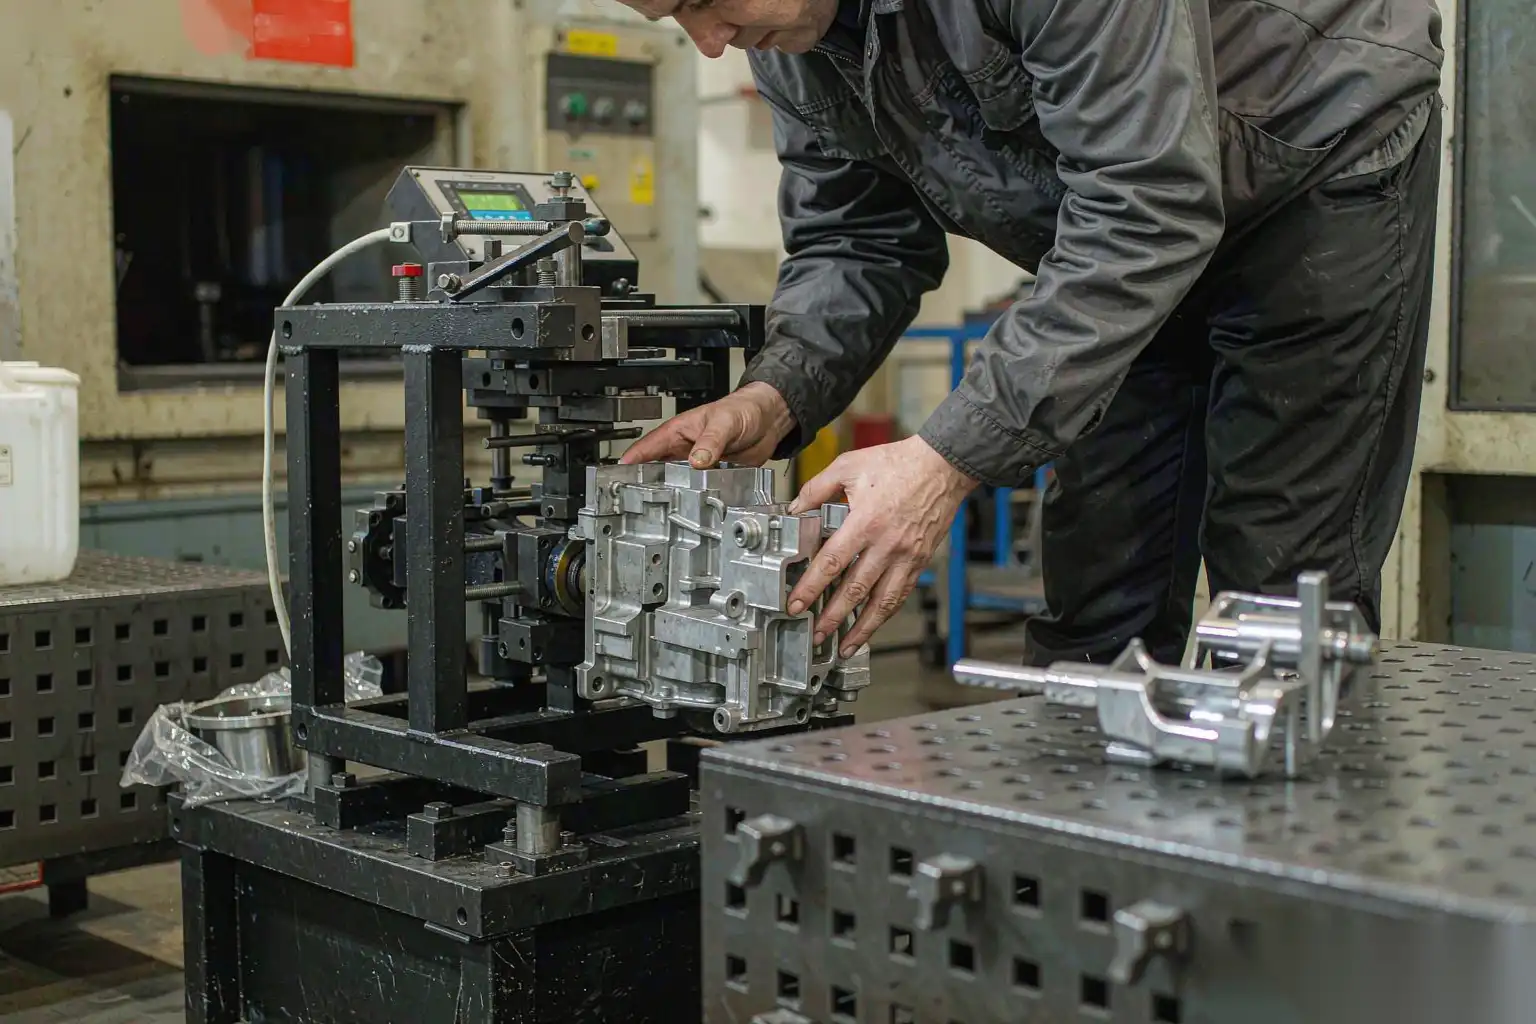
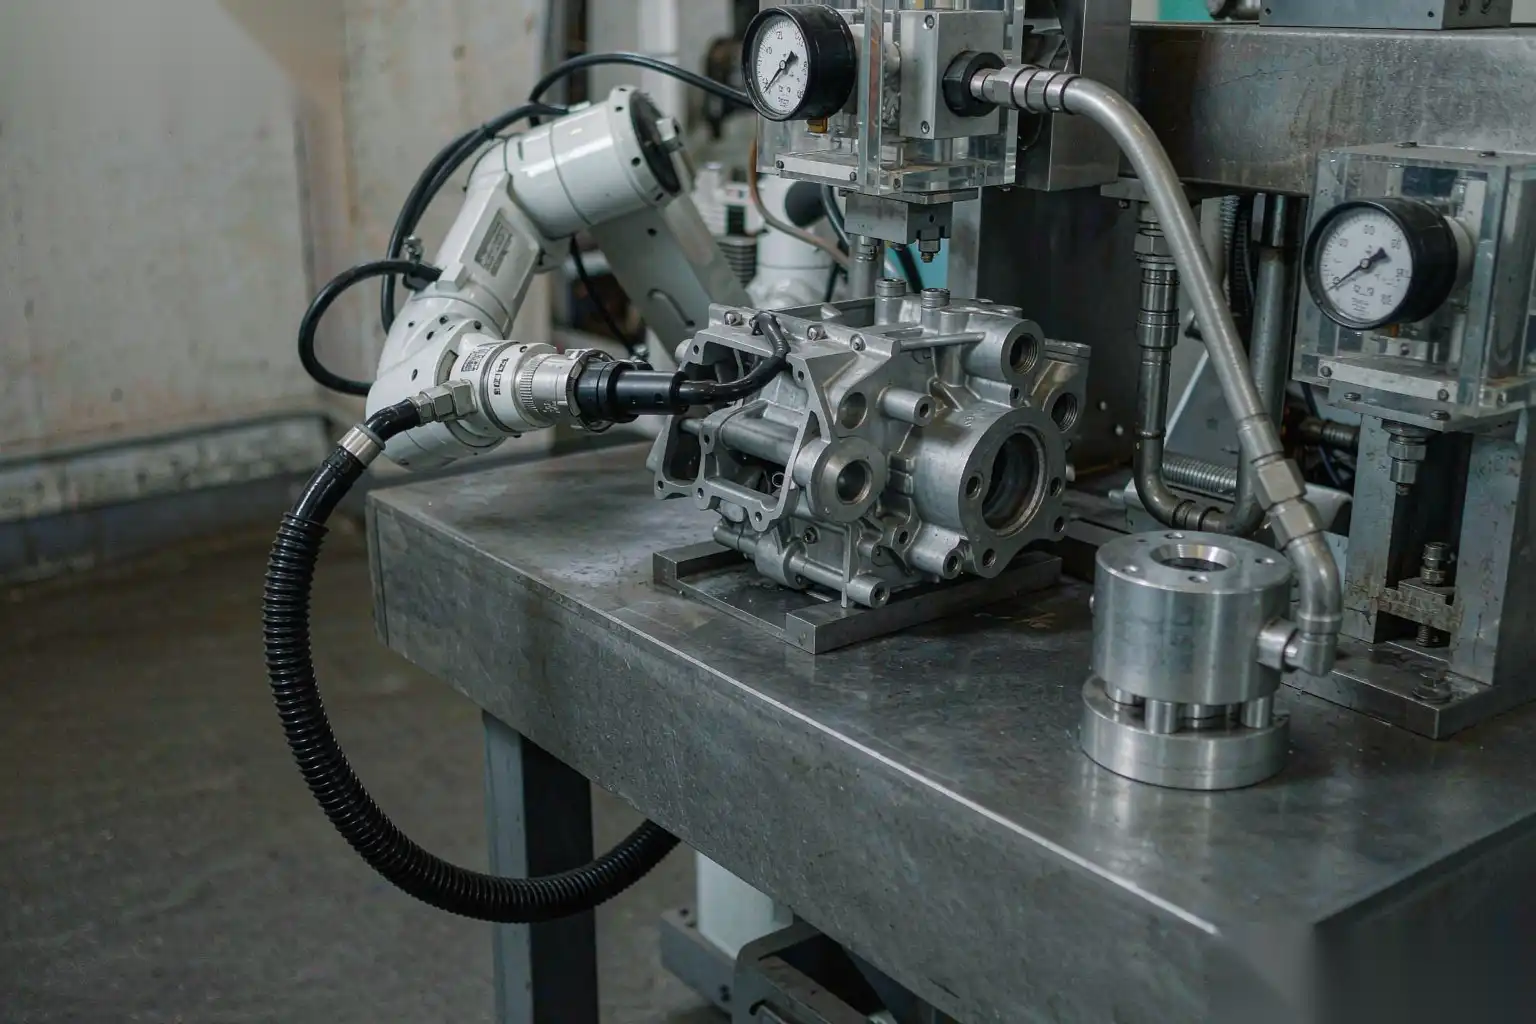
Тестирование с помощью снижения давления. Деталь нагнетается воздухом до заданного давления, изолируется, и измеряется падение давления за фиксированное время. Если падение превышает допустимый уровень, деталь считается неисправной. Этот метод недорогой, быстрый и неразрушающий, он является основным для большинства алюминиевых литых корпусов и крышек.
Тестирование с помощью масс-спектрометра на гелии. Деталь подвергается воздействию гелия при трассировочном давлении, и спектрометр ищет утечки гелия через стенки, или деталь помещается в атмосферу гелия, и измеряется накопленный внутри гелий. Малая молекула гелия и чувствительность спектрометра позволяют обнаруживать утечки значительно ниже, чем метод снижения давления, вплоть до диапазона 1e-6 мбар на литр в секунду и ниже.
Тестирование массовым расходом. Вместо наблюдения за падением давления, измеритель расхода напрямую фиксирует объем или массу газа, проходящего через деталь при фиксированном дифференциальном давлении. Этот метод интуитивно понятен (прибор показывает скорость утечки напрямую) и надёжен для деталей с большими внутренними объёмами, где чувствительность метода снижения давления низкая.
Сравнение:
| Метод | Типичная чувствительность (мбар л/с) | Скорость | Стоимость | Лучшее применение |
|---|---|---|---|---|
| Убывание давления | 1e-2 до 1e-3 | Быстро, 5–30 секунд | Низкая | Общие корпуса, крышки |
| Массовый расход | 1e-2 до 1e-4 | Быстро, 5–30 секунд | Низкий до средний | Большие объёмы, прямой показатель |
| Спектрометр на гелии | 1e-6 до 1e-8 | Медленно, 30–120 секунд | Высокий | Закрытые блоки, топливо, тормоза, медицинское оборудование |
Выбор определяется уровнем утечки, который может терпеть приложение, а не тем, какое оборудование есть на складе.
Уровни спецификаций по применению
Спецификация утечки указана в единицах скорости утечки, таких как мбар на литр в секунду (мбар л/с), или эквивалентно кубическим сантиметрам в минуту при эталоне, или SCCM. Число должно исходить из функции, а не из стандартного значения.
Общие рекомендации для литых алюминиевых деталей:
- Неконтролируемые декоративные или конструктивные крышки без жидкости: грубая герметизация, часто 1e-2 до 1e-1 мбар л/с, чтобы исключить открытую пористость.
- Каналы с водяной рубашкой или охлаждающей жидкостью: около 1e-3 до 1e-4 мбар л/с, чтобы избежать медленного протекания в течение срока службы.
- Пневматические или низкодавление воздушные камеры: 1e-4 до 1e-5 мбар л/с.
- Корпуса с компрессором или содержащие хладагент: 1e-5 до 1e-6 мбар л/с, где часто оправдано использование гелия.
- Герметичные компоненты для топлива, тормозов или медицинского оборудования: 1e-6 мбар л/с и менее, практически всегда на основе гелия.
Два правила при написании спецификаций. Во-первых, не указывайте утечку по гелию, а тестируйте по утечке воздуха; иначе вы либо не пропустите хорошие детали, либо, что хуже, пропустите плохие. Во-вторых, определите тестовое давление. Скорость утечки зависит от давления, поэтому “утечка менее 1e-4 при 3 бар” — это другое требование, чем при 0,5 бар. Укажите оба параметра.
Взаимодействие дефектов — ключевой момент: допустимый уровень утечки определяется литой деталью, и спецификация должна быть достижима процессом. Руководство по дефектам и решениям по дефектах и решениях при алюминиевом литом под давлением объясняет механизмы пористости и холодных швов, создающие пути утечки; если процесс не может устранить их, никакая тестовая спецификация не спасет деталь.
Как пористость определяет уровень утечки
Это самый важный момент, который упускают при написании спецификаций. Тест на утечку не создает уровень утечки; его создает пористость литой детали. Даже “звуковая” алюминиевая литая деталь содержит распределение микропор из-за захвата газа и усадки. Эти поры могут быть ниже порога обнаружения рентгеном, но соединяясь через стенку, образуют извилистый путь, позволяющий газу или жидкости проникать со скоростью, зависящей от размера пор, связности и толщины стенки.
Последствия:
- Существует физический минимальный уровень утечки для данного сплава, толщины стенки и уровня пористости. Невозможно протестировать сильно пористую деталь по гелиевой спецификации; она всегда будет протекать.
- Уменьшение измеренной скорости утечки означает снижение пористости у источника: лучшее управление формовкой, вентиляцией, вакуумной поддержкой и тепловым балансом, а не ужесточение порога тестирования.
- Деталь, прошедшая тест на утечку воздуха при 1e-3, может продолжать протекать годами, потому что связанная микропористость пропускает медленную, временно-зависимую утечку, которую короткий тест не фиксирует. Длительные испытания на поглощение позволяют выявить это, но увеличивают цикл производства.
- Толщина стенки важна. Стена толщиной 3 мм пропускает меньшее количество утечек, чем стена толщиной 1,5 мм при одинаковой пористости, поэтому уровень утечек зависит как от сечения, так и от сплава.
Практический вывод: устанавливайте спецификацию утечек после измерения уровня пористости при отливке, а не до. Если уровень составляет 1e-3 мбар л/с, а требуемая функция — 1e-5, решение — изменение процесса (вакуум, заливка, возможно, вторичная операция уплотнения), а не более чувствительный тестер. Стратегия снижения выхода и отходов при производстве выхода при литье под давлением и снижении отходов охватывает методы устранения пористости у источника, чтобы уровень утечек снизился.
Конструкция испытательного приспособления и время цикла
Обычно именно приспособление, а не тестер, определяет, подходит ли тестирование на утечки для скорости линии. Плохая герметизация между деталью и гнездом теста тратит большую часть цикла на зажим, стабилизацию и вентиляцию.
Правила проектирования, которые мы применяем:
- Герметизация на обработанных или обрезанных поверхностях, никогда — на поверхности отливки с уклоном, потому что уклон делает надежную герметизацию невозможной. Если единственная доступная герметизирующая поверхность — это отливка, обработайте там герметизирующий край.
- Минимизируйте объем тестируемого пространства. Чем больше внутренний объем, тем дольше требуется стабилизация давления перед получением достоверных данных о утечке. Используйте заполняющие элементы или заглушки для блокировки неиспользуемых полостей и уменьшения объема под тестом.
- Подберите силу зажима так, чтобы она соответствовала давлению теста, умноженному на площадь герметизации, с запасом, но избегайте деформации тонкой стенки, которая может открыть ложный путь утечки во время теста и закрыться после снятия давления.
- Обеспечьте быстрый путь заполнения и отдельный медленный путь тестирования, чтобы деталь быстро накачивалась давлением, но стабилизировалась чисто.
- Включите в цепь эталонную утечку (калиброванное отверстие), чтобы тестер мог самопроверяться; неисправный тестер, показывающий ноль, хуже отсутствия теста.
- Учитывайте температуру детали. Теплая деталь после обрезки или после мойки расширяет газ и искажает показатели decay; дайте деталям достичь температуры теста или используйте температурную компенсацию алгоритма.
Бюджет времени цикла для линии в производственной ячейке:
| Шаг | Типичное время |
|---|---|
| Загрузка и зажим | 3–8 с |
| Заполнение и стабилизация | 5–15 с |
| Тестирование (распад или поток) | 5–30 с |
| Вентиляция и разжимание зажима | 2 до 5 с |
| Общая сумма | 15 до 60 с |
Циклы гелия работают дольше из-за времени эвакуации и проверки. Ячейка должна быть сбалансирована так, чтобы тест на утечку не становился узким местом; параллельные станции или роторный индексатор часто окупаются.
Ложные отклонения из-за поверхностных пленок и влаги
Разочаровывающий режим отказа при тесте на утечку — ложный отказ: деталь исправна, но тест показывает утечку. Обычно причина — не металл, а пленка на нем.
- Остатки режущей жидкости, полировочного состава или моющего средства в проходе могут временно блокировать пору во время теста, а затем растворяться или смещаться, или, наоборот, задерживать газ и имитировать утечку. Очистите детали до заданного стандарта перед тестом.
- Влага в слепом отверстии при тестовом давлении превращается в пар и регистрируется как спад давления, классический пример ложного отказа «тепло и влажно». Сухие детали, особенно после мойки, перед попаданием на тестер.
- Пыль или смазка формы на поверхности уплотнительной поверхности мешают герметизации приспособления, поэтому тестер фиксирует крупную утечку, которая на самом деле — грязное посадочное место. Осмотрите и протрите уплотнительные поверхности.
- Деталь, оставшаяся теплой после предыдущей операции, содержит расширенный газ; спад давления отражает температуру, а не утечку. Подбирайте или компенсируйте по температуре.
- Мусор в канавке уплотнения приспособления от предыдущей детали вызывает прерывистые крупные утечки. Встроите очистку посадочного места или используйте одноразовые уплотнения.
Это проблемы дисциплины процесса, а не инструмента. Руководство по вторичным операциям при литье под давлением по руководству по вторичным операциям при литье под давлением охватывает этапы очистки, обрезки и обработки, которые должны контролироваться, чтобы деталь поступала к тестеру на утечку в тестируемом состоянии.
Автоматизация тестирования утечек на линии отделки
Тестирование утечек оправдывает свою роль, когда оно встроено в автоматическую линию, а не на отдельной стойке, потому что только тогда его данные закрывают цикл с шлифовкой, мойкой и инспекцией.
Автоматическая станция тестирования утечек в линии отделки обычно:
- Получает деталь от робота-шлифовщика или мойщика на конвейере или роторном столе, без ручного вмешательства, которое могло бы привести к загрязнению.
- Зажимает в герметичном гнезде, использует выбранный метод (спад давления или массовый расход для объемных деталей, гелий для герметичных узлов), и сортирует проход, отказ и неопределенные в отдельные потоки.
- Регистрация скорости утечки на деталь по серийному номеру или форме, подавая данные на SPC-график, чтобы дрейф пористости проявлялся как постепенная тенденция утечки до выхода из строя деталей.
- Запускает реакцию процесса. Повышение среднего уровня утечки указывает на пористость, формовку или вентиляцию, и линия может отметить поврежденную форму для обслуживания.
- Передает принятые детали на финальную проверку или упаковку без вмешательства оператора.
Интеграция важна, потому что скорость утечки — это наиболее прямой функциональный показатель внутренней прочности. CMM сообщает о геометрии; тест на утечку показывает, что деталь не будет протекать. В компоненте из литого под давлением, где важен результат утечки, это единственное число, которое действительно важно заказчику, поэтому оно должно быть автоматическим, зарегистрированным и связным с процессом литья, который его контролирует.
Разработка плана проверки на утечку, который выдержит
Рабочий план:
- Установите спецификацию утечки по функции и тестовому давлению вместе, в мбар л/с, с указанным методом.
- Сначала измерьте уровень пористости после отливки; если спецификация ниже уровня пористости, исправьте процесс литья перед покупкой более точного тестера.
- Герметизация на обработанных участках, минимизация объема тестирования и самостоятельная проверка тестера с эталонной утечкой.
- Контролируйте очистку и сушку, чтобы пленки и влажность не вызывали ложных отказов.
- Автоматизируйте линию в производственной линии и регистрируйте скорость утечки по камере для своевременного обслуживания на этапе производства.
DZ Machinery производит линии для литейного производства с роботизированной отделкой и встроенными станциями проверки на утечку, которые сортируют, регистрируют и передают тенденции утечек обратно в процесс литья, чтобы компоненты, выдерживающие давление, выходили из линии проверенными, а не надеясь на удачу. Обратитесь к нашей инженерной команде по поводу класса давления и чертежа вашей детали, и мы рассчитам метод тестирования, приспособление и интеграцию линии под ваш объем производства.