Как выбрать производителя литого цинка: руководство для покупателя
Почему литьё цинка отличается от алюминия
Литьё цинка (с использованием сплавов Zamak или ZA) имеет другой набор компромиссов, чем алюминий:
- Низкая температура плавления (380-420°C против 660°C для алюминия) означает меньшие затраты энергии, более долгий срок службы формы и более быстрые циклы производства.
- Более высокая плотность (6,6-7,1 г/см³ против 2,7 г/см³ для алюминия) — более тяжелые детали, что является преимуществом для приложений с “премиальным ощущением”, таких как смесители для ванной, дверные ручки и потребительская электроника.
- Превосходная поверхность после отливки — цинковые отливки можно отполировать до зеркального блеска и покрыть хромом с отличными результатами. Именно поэтому индустрия сантехники доминирует за счёт цинкового литья.
- Более точные допуски после отливки — цинк может сохранять допуски ±0,03 мм на мелких деталях против ±0,05-0,10 мм для алюминия.
- Более высокая стоимость материала за кг — цинк примерно в 2-3 раза дороже за кг, чем алюминий, но меньший размер деталей и более быстрый цикл производства часто компенсируют это.
Производитель, хорошо работающий с алюминиевым литьём, не обязательно является хорошим производителем цинкового литья. Используемые для цинка горячекаменные машины отличаются оборудованием, операторами, марками стали для форм и параметрами процесса.
Что искать в производителе цинкового литья

1. Мощность горячекаменной машины
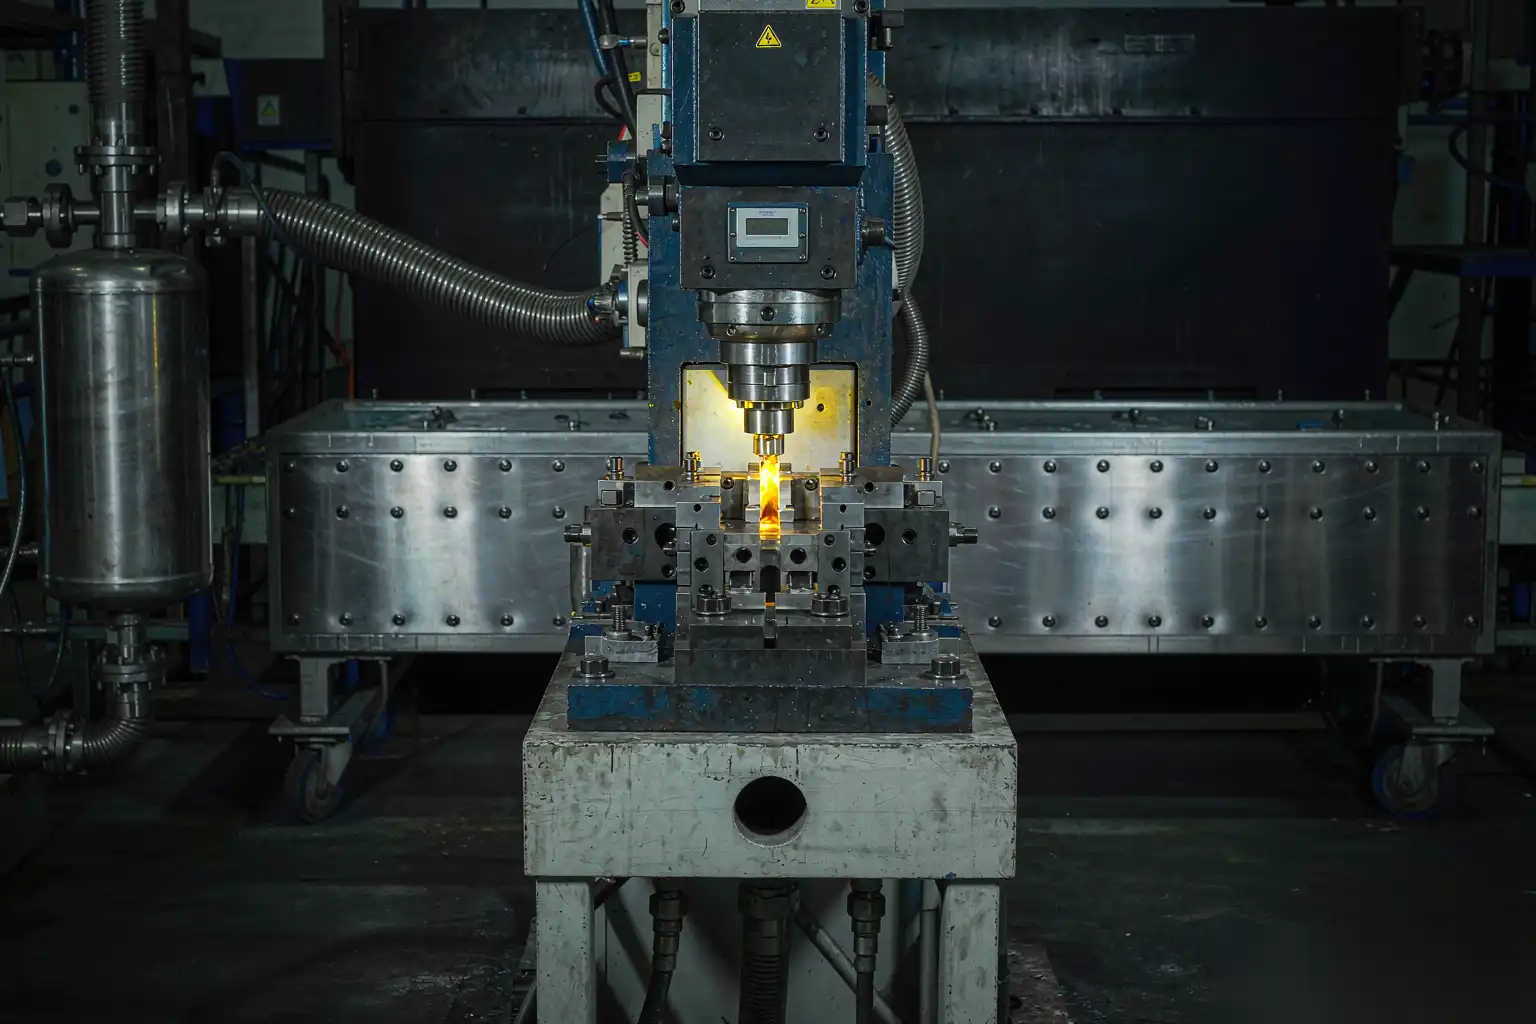
Применение цинкового литья горячекаменные машины (металл плавится в печи, встроенной в машину), с усилиями зажима обычно от 20 до 800 тонн. Подтвердите:
- Количество горячекаменных машин в магазине
- Диапазон тоннажа — ваша часть должна удобно располагаться в середине их диапазона, а не на максимуме
- Возраст и состояние машины — машины, построенные после 2010 года с современными системами управления, значительно более стабильны, чем старые машины
- Мониторинг процесса в реальном времени — профиль удара, температура штампа, гидравлическое давление фиксируются за каждый цикл
Серьезная мастерская по литью цинка имеет как минимум 8-10 горячекаменных машин и программу постоянного улучшения времени цикла и выхода продукции.
2. Опыт работы с цинковыми сплавами
Доминирующие сплавы для литья цинка — это:
- Zamak 3 (ZnAl4): рабочий сплав, используется для более чем 80% цинковых отливок. Отличная литейность, хорошая размерная стабильность.
- Zamak 5 (ZnAl4Cu1): с немного повышенным содержанием меди для лучшей прочности и твердости. Используется там, где важна износостойкость.
- Zamak 7 (ZnAl4Ni): низкий уровень примесей, лучшая пластичность. Используется для специальных применений.
- Zamak 2 (ZnAl4Cu3): самый твердый Zamak, используется для высоконагруженных применений.
- ZA-8 (ZnAl8Cu1): более высокий содержание алюминия, лучшее сопротивление ползучести, используется для конструкционных деталей.
- ZA-27 (ZnAl27Cu2): самый высокий уровень алюминия, самый легкий цинковый сплав, используется в качестве конструкционной альтернативы чугуну.
Хороший производитель имеет опыт работы со всеми этими сплавами и может порекомендовать подходящий сплав для вашего применения. Отличный производитель обладает возможностями ZA-8 или ZA-27 (не все, так как требуют холоднокаменных машин).
3. Возможности по изготовлению инструментов
Форма для цинкового литья под давлением может быть:
- Цельнометаллическая инструментальная сталь (H13): стандарт для производства. Типичный срок службы формы — более 1 миллиона отливок.
- Предварительно закаленная сталь: более низкая стоимость, меньший срок службы (200-500 тысяч отливок), используется для средних объемов.
- Алюминиевая форма: используется только для прототипов (5-10 тысяч отливок).
- 3D-печатаемые стальные вставки для форм: новинка для малых объемов производства (10-50 тысяч отливок).
Производитель с сильной внутренней командой по изготовлению инструментов (или партнерская мастерская с более чем 20-летним опытом в области формовки) гораздо более способен, чем тот, кто передает проектирование и изготовление инструментов на аутсорсинг.
4. Внутренние услуги по отделке
Цинковые литые изделия почти всегда требуют отделки — удаление заусенцев, шлифовка, полировка, гальваника, покраска. Производитель с внутренней отделкой значительно проще в работе, чем тот, кто передает это на субподряд. Время цикла короче, качество более стабильное, а ответственность яснее.
Для гальваники (хром, никель, латунь) — критическая отделка для ванной и декоративных изделий — подтвердите, что линия гальваники внутреннее производство и автоматизирована, а не ручная ванночка.
5. Системы качества
Минимальные требования:
- ISO 9001 для общего производства
- IATF 16949 для автомобильных деталей
- ISO 14001 для экологического менеджмента (важно для европейских OEM)
- Специальные сертификаты для вашей отрасли: NSF/ANSI 61 для контакта с питьевой водой, EN 16771 для санитарной керамики и т.д.
Серьезный производитель может показать вам свой руководитель по качеству, записи калибровки и данные исследования возможностей для деталей, похожих на ваши.
Вопросы для потенциального производителя литья цинка
Подготовьте эти вопросы для встречи по квалификации поставщика:
- Какой процент вашего производства составляет литье цинка по сравнению с алюминием? (Хотите >60% цинк для проекта, ориентированного на цинк.)
- Сколько у вас машин с горячей камерой и какой диапазон тоннажа? (Проверка работоспособности относительно вашего размера детали.)
- Какой самый большой цинковый литой корпус вы производили? (Подтверждает возможность для вашего размера детали.)
- Можете ли вы показать мне подобную деталь, которую вы произвели, с сертификатом материала? (Реальные доказательства, а не только слова.)
- Какие сплавы вы обычно используете? (Хотите Zamak 3/5 минимум, ZA-8/27 для высокоточных изделий.)
- Где производится ваша штамповочная оснастка — внутри компании или аутсорсинг? (Внутреннее производство лучше, но не обязательно, если партнер квалифицирован.)
- Какое у вас типичное время изготовления формы для нового проекта? (6-10 недель — нормально; значительно быстрее — может означать сокращение сроков.)
- Какие возможности по отделке у вас есть внутри компании? (Обработка кромок, шлифовка, полировка, гальваника, покраска.)
- Какой у вас типичный коэффициент выхода первой партии нового изделия при образцах T1-T2? (Хотите >85%; ниже этого уровня процесс нестабилен.)
- Можете ли вы предоставить отзывы клиентов из моей отрасли? (Действительно ли они дадут вам имена?)
Если поставщик не может ясно ответить на эти вопросы с документацией, значит он либо слишком мал для вашего проекта, либо он не является настоящим производителем.
Красные флаги при выборе производителя цинковых литых изделий
По нашему опыту, наиболее распространенные признаки предупреждения:
- “Производитель” — торговая компания. Они перепродадут вашу работу тому, кто предложит самую низкую цену. Проверьте лицензию на бизнес: владеет ли компания фабрикой или является торговой компанией с “кооперативной фабрикой”?
- Нет собственных горячекамерных машин. Если аутсорсить сам процесс литья, вы не будете контролировать качество. Требуйте, чтобы литье выполнялось на оборудовании, принадлежащем компании.
- Агрессивное ценообразование по первому предложению. Если цена на 30%+ ниже конкурентов, что-то не так — неправильный сплав, отсутствие обработки, низкокачественная штамповая сталь или заказ будет посредничеством.
- Не предоставлены сертификаты материалов. Серьезный производитель предоставляет сертификаты сплава по партии от металлургического завода (от проверенного международного производителя сплавов).
- Отсутствуют данные о производственных возможностях процесса. Исследования Cpk, данные о первичном выходе, показатели брака — все это должно быть доступно.
- Возражения по поводу инспекции сторонней организацией. Хороший поставщик приветствует независимую проверку. Плохой — ищет оправдания.
- Отсутствие опыта в вашей отрасли. Переход от автомобильной промышленности к санитарному оборудованию или от потребительской электроники к промышленной — не тривиально. Ищите релевантный опыт.
Посещение объекта — что нужно проверить лично
Если вы можете посетить поставщика (а это необходимо для любого серьезного решения о закупках), аудит на месте включает:
- Область работы горячеканальных машин: чистота, организация, возраст оборудования, практики безопасности оператора. Ищите признаки профилактического обслуживания (чистые фильтры, отсутствие утечек, организованные запасы запасных частей).
- Область хранения штампов: штампы должны храниться в климат-контролируемом, организованном пространстве с четкой идентификацией. Загроможденная зона хранения штампов — тревожный знак.
- Хранение и обработка сплава: завиньковые заготовки цинкового сплава должны храниться в сухом месте, с документированным входным контролем материала.
- Область отделки: шлифовка, полировка, гальваника, покраска. Обратите внимание на безопасность работников (цинковое покрытие включает агрессивные химикаты), экологический контроль и контроль качества.
- Лаборатория контроля качества: КММ, профилометр поверхности, XRF для проверки сплавов, камера соляного тумана для испытаний покрытий, тест на растяжение для адгезии покрытия.
- Склад и отгрузка: как хранятся, упаковываются и защищаются готовые детали? Соблюдаются ли принципы FIFO?
- Интервью с руководством: встреча с ключевыми людьми — генеральным директором, менеджером по качеству, менеджером по инструментам, инженером по процессам. Являются ли они технически компетентными? Есть ли у них полномочия принимать решения?
Однодневный выездной аудит дает больше информации, чем 10 ответов на запрос ценового предложения. Если поставщик находится в другом часовом поясе, визит обязателен.
Факторы стоимости и что нужно обсуждать
Для типового проекта литья из цинка структура затрат следующая:
- Материалы (сплав цинка): 30-45% стоимости.
- Литье (машина + труд + накладные расходы): 20-30%.
- Обработка (гальваника, полировка, покраска): 20-35% — основная доля, особенно для декоративных деталей.
- Амортизация инструментов: 5-15% (зависит от объема).
- Качество + инспекция: 3-5%.
- Упаковка + логистика: 3-5%.
Стоимость инструментов для типового цинкового литья:
- Простой штамп с одной полостью: $5 000-$15 000 из Китая, $15 000-$40 000 из России/Европы.
- Многокамерная форма с подвижными плитами и подъемниками: $25 000-$80 000+ из Китая, $60 000-$200 000+ от западных поставщиков.
Переговоры разумны по:
- Стоимость инструмента — получить 2-3 предложения; конкурентный рынок инструментов.
- Цена за деталь при больших объемах — поставщики снизят цену за объемные обязательства.
- Условия оплаты — оплата по схеме нет 30 или нет 60 часто обсуждаема для устоявшихся клиентов.
Переговоры не разумны по:
- Спецификация сплава — никогда не соглашайтесь на замену на более дешевый сплав, чтобы сэкономить 5%.
- Контроль качества — никогда не соглашайтесь на сокращение инспекции для снижения затрат.
- Право собственности на инструмент — ваши инструменты — ваша собственность, точка.
Построение долгосрочных отношений
Лучшие проекты литья цинком — это долгосрочные партнерства, а не транзакции. Способы инвестировать в отношения:
- Ежеквартальные деловые обзоры — оценка качества, стоимости, доставки и постоянное улучшение.
- Совместные инженерные проекты — приглашайте инженеров поставщика на ранние этапы обзора вашего дизайна. Их вклад наиболее ценен на этапе проектирования, а не после изготовления инструмента.
- Расчет стоимости по открытой книге — делитесь своей целевой стоимостью и просите их предложить возможности снижения затрат.
- Прогнозируемые объемы — предоставьте поставщику видимость вашего спроса на 6-12 месяцев, чтобы он мог планировать мощность и сырье.
- Честное отношение при возникновении проблем — анализ коренных причин, справедливое распределение затрат (дизайнерский дефект против производственного дефекта), отсутствие наказаний за выявление проблем качества.
Хороший производитель цинкового литого изделия — долгосрочный актив. Относитесь к нему соответственно.
Часто задаваемые вопросы о выборе производителя цинкового литого изделия
Какое минимальное количество заказа для цинкового литья?
Технически минимального объема нет, но необходимо амортизировать стоимость оснастки. Для Zamak при литье под давлением точка безубыточности обычно составляет 2000-5000 деталей в год. Для ZA-8 или ZA-27 точка безубыточности ниже из-за преимущества по прочности.
Сколько времени занимает новый проект по цинковому литью от заказа до первого образца?
Планируйте 6-10 недель: 1-2 недели на DFM, 4-6 недель на изготовление формы, 1-2 недели на образцы и T1. Добавьте 2-4 недели на покрытие и подготовку поверхности.
Приемлемо ли качество китайского цинкового литья для премиальных продуктов?
Да — для смесителей для ванной, дверных фурнитур и потребительской электроники китайское цинковое литье является мировым стандартом. Многие ведущие мировые бренды в области ванной и фурнитуры сотрудничают с проверенными китайскими производителями цинкового литья. Качество отличное, если выбрать правильного производителя.
В чем разница между сплавами Zamak и ZA?
Сплавы Zamak содержат 4% алюминия и небольшие количества меди, магния или никеля. Они предназначены для горячекаменного литья под давлением и являются доминирующими сплавами для декоративных и универсальных деталей. Сплавы ZA содержат 8-27% алюминия, более прочные и твердые, используются для конструктивных элементов. ZA-8 и ZA-27 требуют холоднокаменного оборудования (разное оборудование).
Окончательная рекомендация
Если вы выбираете производителя цинкового литья, приведенная выше структура поможет вам отделить серьезных производителей от брокеров и торговых компаний. Самый важный шаг — визит на место производства — качество, возможности и культура видны так ясно, что никакой обмен электронными письмами не сможет их воспроизвести.
В DZ Smart Manufacturing мы сотрудничаем с литейными цинковыми заводами по всему миру по вопросам отделки — роботизированная полировка, удаление заусенцев и подготовка поверхности перед покрытием. Если вы оцениваете поставщика цинкового литья и хотите получить независимую оценку его возможностей по отделке, отправьте нам образец детали, и мы скажем вам, что видим на поверхности, по заусенцам и качеству линии разъема.
Посмотрите, как наша автоматизированная отделка интегрируется с производством цинкового литья