


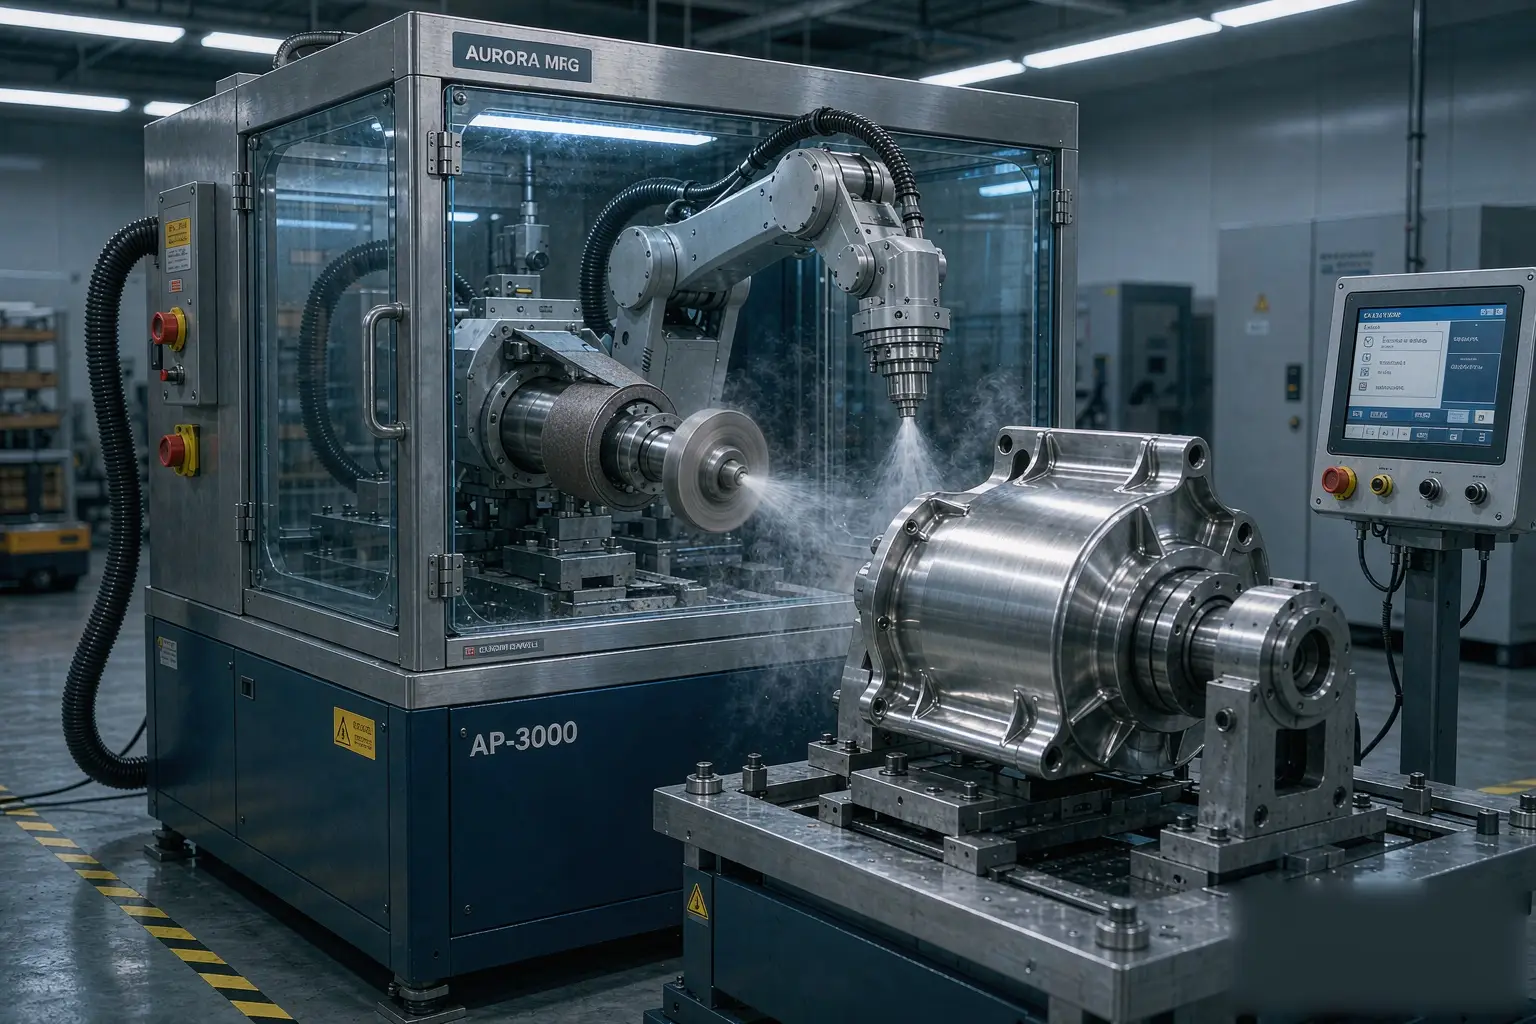
¿Qué es una máquina de lijado y pulido?
A máquina de lijado y pulido es un sistema de acabado de superficies metálicas que realiza dos operaciones en la misma pieza en un flujo de trabajo continuo. El lijado elimina material en exceso, marcas de soldadura, líneas de separación y rebabas, mientras que lleva la superficie a un plano uniforme. El pulido luego refina ese plano hasta obtener un acabado especificado, desde un aspecto satinado hasta un brillo casi de espejo. Mantener ambas etapas en una sola plataforma es importante porque la pieza nunca abandona la celda entre operaciones, lo que reduce el manejo, disminuye errores de reajuste y mantiene las tolerancias estables.
Estas máquinas se colocan al final de la cadena de fabricación de metales. Una pieza fundida, forjada o mecanizada llega en bruto, y la máquina la convierte en un componente que cumple con los requisitos dimensionales y estéticos. En fundiciones, plantas de hardware y fábricas de utensilios de cocina, la misma celda suele manejar miles de piezas similares por turno, por lo que la consistencia importa más que la velocidad pura.
Cómo funciona una máquina de lijado y pulido
El principio de funcionamiento es sencillo, aunque la ingeniería que lo respalda no lo es. Una pieza se sujeta de forma segura, un medio abrasivo contacta con la superficie bajo una fuerza controlada, y se elimina material en capas delgadas hasta alcanzar la geometría y el acabado deseados. La mayoría de las celdas siguen la misma secuencia:
- Carga y sujeción. La pieza de trabajo se sujeta o coloca en un soporte para que no se mueva durante el contacto. Una mala sujeción es la causa más común de resultados irregulares.
- Lijado grueso. Una rueda o banda abrasiva gruesa elimina la mayor parte del material: puertas, canales, rebabas y rebabas pesadas. Esta etapa establece la geometría.
- Lijado fino. Un abrasivo más fino suaviza los arañazos dejados por la etapa gruesa. Sin este paso de transición, los compuestos de pulido no pueden alcanzar una superficie limpia.
- Pulido y abrillantado. El compuesto suelto o una rueda de pulido suave pule la superficie hasta obtener el brillo o la rugosidad requeridos.
- Medición y limpieza en proceso. Muchas celdas eliminan los residuos o enjuagan la pieza para que la siguiente etapa no esté contaminada.
- Descarga. La pieza terminada se libera, a menudo en una cinta transportadora que alimenta la inspección o el embalaje.
El contacto entre el abrasivo y el metal es donde ocurre el trabajo real. La rueda o banda gira a una velocidad establecida, la pieza se presiona contra ella con una fuerza definida, y el refrigerante lleva el calor y los residuos lejos. Los sistemas modernos controlan las tres variables de forma programada, lo que les permite repetir el mismo resultado en la pieza número diez mil que lograron en la número uno.
Tecnologías Centrales Dentro de Máquinas Modernas
Una amoladora básica es una rueda giratoria y una mano firme. Una moderna celda automatizada de rectificado y pulido está más cerca de una pequeña fábrica. Los componentes que separan ambas son dignos de entender antes de comprar:
- Medios abrasivos. Las muelas abrasivas, los discos de fibra, las lijas de solapa y los compuestos de pulido se adaptan a diferentes etapas. Ajustar el tamaño del grano al trabajo es la diferencia entre un acabado limpio y una superficie llena de marcas.
- Movimiento CNC y robótico. Un robot o brazo multieje mueve la pieza (o la herramienta) a lo largo de una trayectoria programada, manteniendo el ángulo de contacto y la presión mucho más estables de lo que puede una persona.
- Control de fuerza y par. En lugar de accionar la herramienta a velocidad fija, el controlador detecta la resistencia y ajusta la presión en tiempo real. Esto es lo que evita que las piezas delgadas o delicadas se aplasten.
- Visión artificial y metrología. Las cámaras localizan la pieza, comprueban si hay defectos y confirman el acabado, cerrando el ciclo entre la fabricación y la medición.
- Recetas programables. Cada número de pieza almacena su propio perfil de velocidad, presión y ciclo, por lo que cambiar de producto es un cambio de software en lugar de una reconstrucción mecánica.
Cuando estas piezas se unen a través de una integración robótica adecuada, la celda deja de ser una máquina individual y se convierte en un proceso reproducible.
Parámetros Clave del Proceso
La calidad del acabado es la suma de varias variables ajustables. La siguiente tabla enumera las que los operarios ajustan con más frecuencia:
| Parámetro | Lo que controla | Efecto típico |
|---|---|---|
| Velocidad de rueda / correa | Tasa de corte de superficie | Una mayor velocidad elimina material más rápido pero aumenta el calor y el riesgo de marcas |
| Presión de contacto | Remoción de material y acabado | Muy baja deja material; muy alta quema o distorsiona la pieza |
| Progresión de la granulometría abrasiva | Profundidad de arañazo entre etapas | Pasos más finos ofrecen un pulido final más limpio |
| Velocidad de alimentación | Tiempo por superficie | Una alimentación más lenta mejora la consistencia en formas complejas |
| Flujo de refrigerante | Eliminación de calor y residuos | Un flujo adecuado previene deformaciones y sobrecarga del abrasivo |
| Tiempo de ciclo por pieza | Rendimiento | Establecido por la especificación de acabado y la geometría de la pieza, no solo por la máquina |
Ninguno de estos valores es universal. Un carcasa de aluminio fundido a presión necesita un perfil diferente al de un cuerpo de grifo de acero inoxidable, por eso el almacenamiento de recetas importa más que una alta velocidad de husillo en un titular.
Arenado vs Pulido: Dónde Encajan Cada Uno
Las dos palabras se usan a menudo juntas, pero resuelven problemas diferentes. El arenado trata sobre geometría y limpieza: toma una pieza que es demasiado grande, áspera o inconsistente y la hace dimensionalmente correcta. El pulido trata sobre apariencia y calidad de superficie: toma una pieza correcta y la hace presentable o funcionalmente suave. Realizar un paso de pulido antes del arenado es un esfuerzo desperdiciado, porque la rueda gruesa simplemente borraría el pulido. El orden correcto siempre es primero el arenado, luego el pulido, con un puente de molienda fina en medio.
Aplicaciones Industriales
Casi cualquier pieza metálica que deba lucir bien o ajustarse de manera precisa pasa por procesos de arenado y pulido en algún momento. Algunos sectores utilizan estas máquinas intensamente:
- Automoción. Componentes de frenos, soportes y molduras se desbarban y terminan en volumen, donde soluciones de desbarbado robótico mantienen bajos los índices de defectos.
- Aeroespacial. Las fundiciones para piezas de vuelo necesitan un acabado preciso y documentado para que cada borde cumpla con las especificaciones.
- Menaje y utensilios de cocina. Las cacerolas, sartenes y utensilios necesitan un acabado satinado o espejo consistente que los clientes ven todos los días, por eso automatización de pulido de menaje se ha convertido en estándar en plantas de mayor tamaño.
- Hardware y cerraduras. Las manijas de puertas y los cuerpos de cerraduras se terminan por miles, siendo la apariencia un factor que aporta mucho valor.
- Grifos y accesorios. Los acabados en cromo y cepillado dependen de una superficie base impecable antes del plating.
- Fundición a presión. Desbarbado automatizado de piezas de fundición de aluminio elimina el reborde de la línea de separación que el trabajo manual lucha por alcanzar de manera constante.
- Medicina y electrónica. Las piezas pequeñas de alto valor necesitan bordes libres de rebabas para seguridad y función.
Acabado manual vs automatizado: consistencia y retorno de inversión
Un operador experto con un amoladora de mano puede producir una pieza hermosa. El problema es la segunda parte, y la milésima. La calidad del acabado humano varía con la fatiga, el estado de ánimo y la formación, mientras que una célula programada repite el mismo recorrido indefinidamente. La automatización también recupera horas: las piezas que llevaban minutos a mano, pasan por una célula en una fracción del tiempo, y la mano de obra pasa de hacer el trabajo a supervisarlo. Para talleres que consideran dar el paso, una línea de acabado llave en mano que cubre desde el fundido hasta el producto terminado puede eliminar varias estaciones manuales a la vez.
Cómo elegir la configuración adecuada
Comprar la célula equivocada es costoso, por lo que la selección debe comenzar desde la pieza, no desde la máquina. Pregunta:
- ¿Cuál es la geometría de la pieza? Las curvas complejas favorecen a los robots; las piezas planas o redondas pueden adaptarse a unidades dedicadas más sencillas.
- ¿Qué material y dureza? El aluminio, el acero y el inoxidable cargan los abrasivos de manera diferente.
- ¿Qué volumen? Una mezcla baja con alto volumen justifica una automatización completa; una mezcla alta con bajo volumen favorece una célula flexible.
- ¿Qué especificación de acabado? Un objetivo de rugosidad o nivel de brillo determina el número de etapas que necesitas.
- ¿Qué huella de espacio está disponible?Los diseños en línea, rotativos y de pórtico ocupan espacios muy diferentes en el suelo.
A celda de acabado flexible es a menudo la inversión inicial más segura porque absorbe nuevos números de pieza sin necesidad de una reconstrucción.
Mejores prácticas de mantenimiento
Estas máquinas son robustas pero no autosuficientes. Mantenerlas productivas depende del cuidado rutinario:
- Ajustar y equilibrar las ruedas de rectificado para que corten con precisión y no vibren.
- Gestionar el refrigerante filtrando virutas y verificando la concentración; un refrigerante sucio arruina los acabados y obstruye las líneas.
- Calibrar los sistemas de fuerza y visión en un cronograma para que la célula confíe en sus propios sensores.
- Inspeccionar los fijadores por desgaste, porque un fijador suelto degrada silenciosamente cada pieza que sostiene.
Errores comunes a evitar
- Omitir la etapa de rectificado fino y esperar que el pulido esconda arañazos gruesos.
- Usar una sola configuración de presión para todas las piezas, independientemente del material.
- Dejar que el refrigerante se vuelva turbio, y luego culpar al abrasivo por un acabado deficiente.
- Fijar las piezas de manera suelta para ahorrar tiempo en la preparación, lo que garantiza inconsistencias.
- Tratar la máquina solo como un rectificador y externalizar el pulido, lo que rompe la ventaja de la célula única.
Preguntas frecuentes
¿Realmente puede una máquina hacer tanto rectificado como pulido?
Sí. En una célula combinada, la pieza permanece fijada mientras se presentan en secuencia diferentes ruedas, bandas o compuestos, de modo que ambas operaciones se realizan sin mover la pieza a otra estación.
¿Qué abrasivos se utilizan típicamente?
Ruedas o bandas gruesas para rectificado en bruto, abrasivos más finos para la etapa de transición y compuestos con ruedas de pulido para el acabado. La progresión del tamaño de grano determina el patrón de arañazos final.
¿Cuánto dura un ciclo?
Depende del tamaño de la pieza, el material y el acabado requerido. El desbarbado simple puede tomar segundos por pieza, mientras que un pulido completo hasta espejo en un componente grande puede durar varios minutos. El tiempo de ciclo lo establece la especificación, no solo la máquina.
¿El acabado robótico es mejor que el manual?
Para volumen y consistencia, sí. Un robot repite la misma trayectoria y presión cada vez, lo cual el trabajo manual no puede igualar en un turno completo. Para piezas únicas o altamente variables, el trabajo manual todavía tiene un lugar.
¿Qué acabado superficial puedo esperar?
Desde un satinado mate hasta un espejo brillante, definido por objetivos de rugosidad o brillo. El resultado alcanzable está limitado principalmente por el número de etapas y la calidad de la progresión del abrasivo.
Conclusión
Una máquina de rectificado y pulido es menos una herramienta única que un proceso controlado para convertir metal en bruto en componentes terminados. Entender cómo funciona, qué parámetros impulsan el resultado y dónde encaja en tu línea de producción es lo que diferencia una celda que simplemente funciona de una que se amortiza. Ya sea que comiences con una unidad dedicada o una celda flexible, los fundamentos son los mismos: asegurar la pieza, controlar la fuerza y la velocidad, progresar el abrasivo de manera lógica y mantener el sistema en buen estado.



