Почему выбор шлифовальной машины определяет производительность роботизированной ячейки
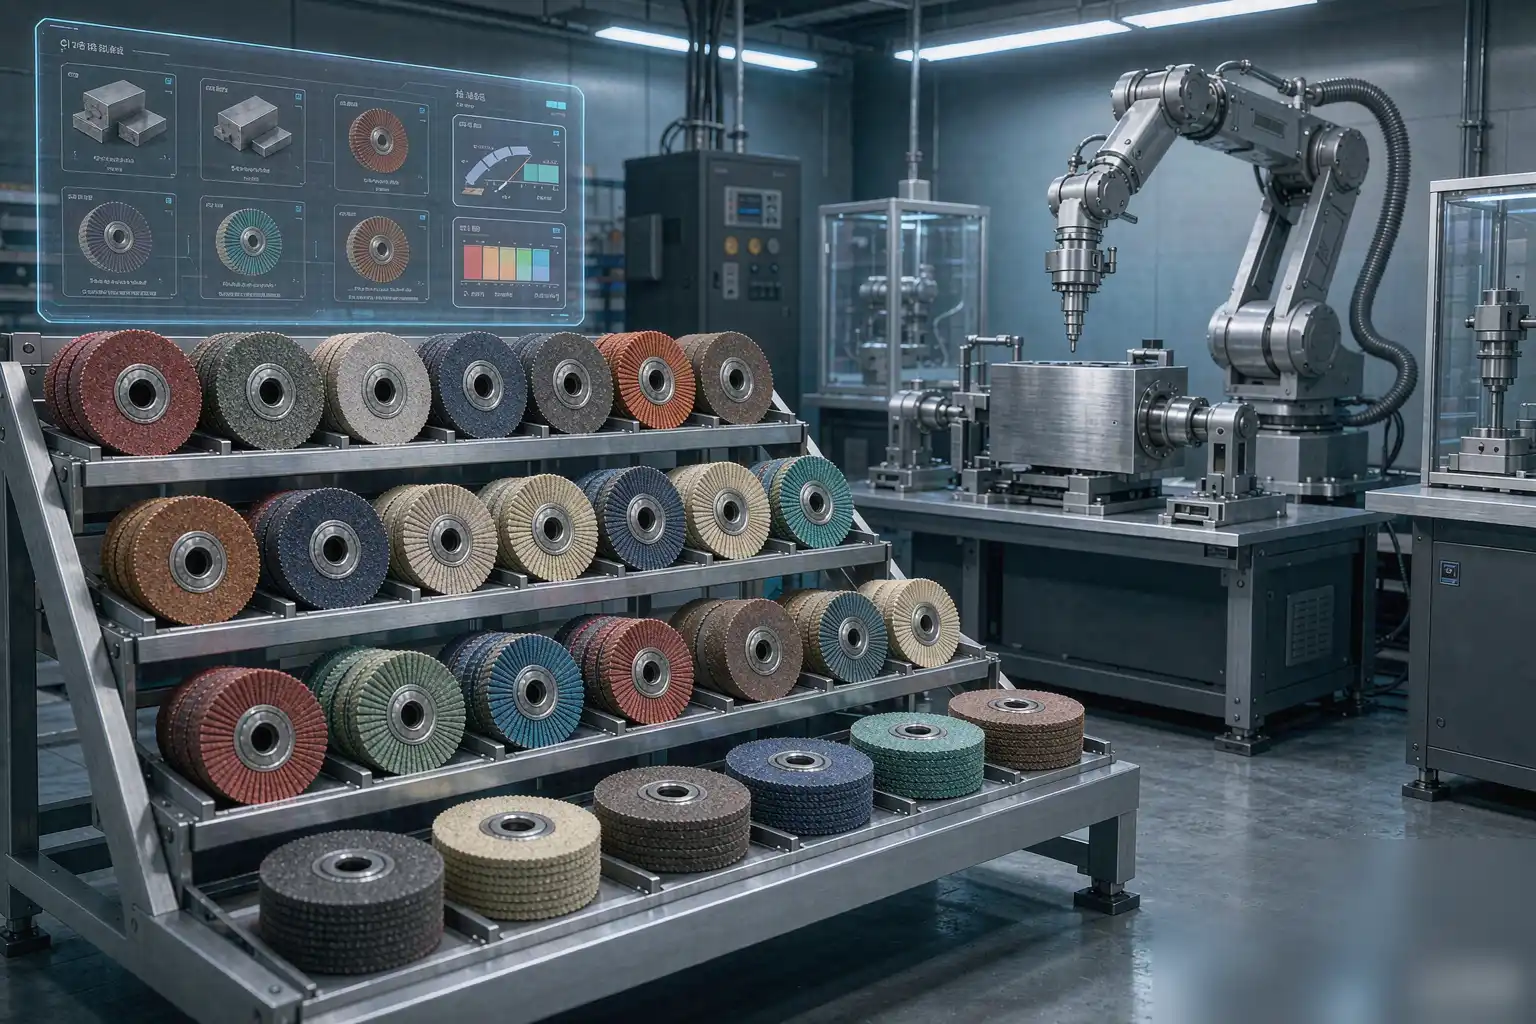
В автоматизированной роботизированной ячейке рукоять робота настолько же эффективна, насколько эффективна шлифовальная машина, которую она использует. Плохо подобранное шлифовальное колесо тратит время цикла, рассеявает данные процесса и сокращает срок службы инструмента вдвое. Поэтому выбор шлифовального колеса должен рассматриваться как ключевое решение процесса, а не как поздний этап закупки. В этой статье объясняется механизм каждого параметра и предоставляется инженерам практическая структура для спецификации колес на роботизированных платформах.
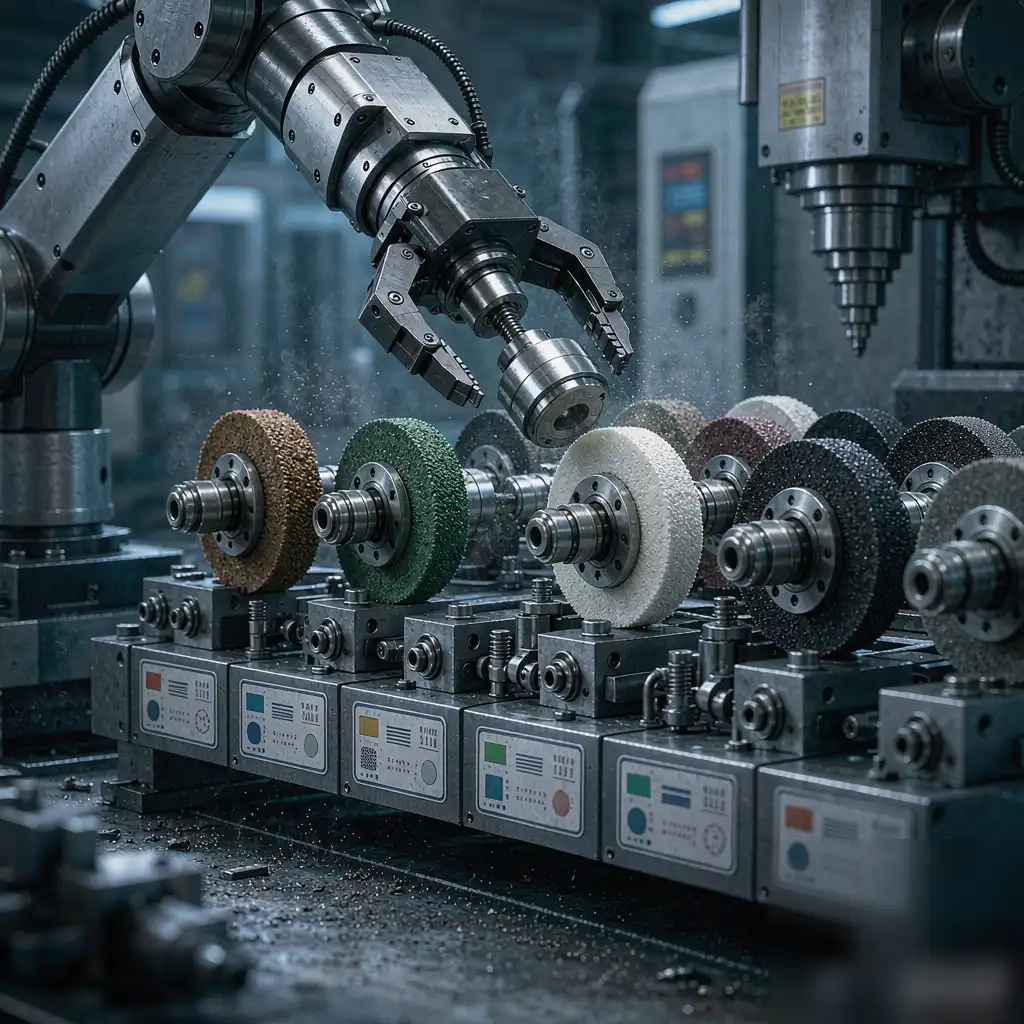
Более того, роботизированные ячейки работают с гораздо более высокой повторяемостью, чем ручные станции, что усиливает эффект небольших несоответствий абразива. Колесо, которое приемлемо работает на шлифовальном станке с патроном, может быстро выйти из строя при постоянной подаче робота. Следовательно, критерии выбора смещаются в сторону стабильности, теплового контроля и предсказуемого износа.
Анатомия шлифовального колеса
Каждое шлифовальное колесо состоит из абразивного зерна, связующего материала и пористости. Зерно режет металл, связка удерживает зерно на месте, а поры очищают стружку и транспортируют охлаждающую жидкость. Понимание этой трехчастной структуры — первый шаг к рациональному выбору шлифовального колеса.
Более того, каждый элемент можно настраивать независимо для соответствия рабочим циклам робота. Регулируя тип зерна, прочность связки и объем пор, инженеры управляют скоростью реза, качеством поверхности и сроком службы колеса одновременно. Эта модульность и делает спецификацию колеса точной инженерной задачей.
Типы абразивных зерен и их механизм
Абразивное зерно — сердце колеса, и его поведение при разрушении определяет, насколько агрессивно оно режет. Традиционный оксид алюминия легко разрушаетсся, чтобы обнажить свежие кромки, в то время как керамические зерна самозаточиваются под нагрузкой для поддержания стабильной работы. В отличие от них, сверхтвердые материалы, такие как кубический борнитрид, сопротивляются износу на закаленных сталях.
Кроме того, выбор зерна напрямую взаимодействует с управлением силой робота. Самозаточивающееся керамическое зерно поддерживает стабильный профиль реза, что позволяет контроллеру удерживать постоянное контактное усилие. Именно эта стабильность и является причиной того, что многие ячейки достигают последовательности шлифовки металла роботом только после обновления типа зерна.
Матрица типов абразивов и применений
Ниже приведена таблица, отображающая распространенные семейства абразивов и области их наилучшей работы в роботизированных приложениях. Используйте её как отправную точку перед точной настройкой зерна и зернистости для вашей конкретной геометрии детали.
| Тип абразива | Лучшее роботизированное применение | Типичная заготовка | Ключевое преимущество |
|---|---|---|---|
| Оксид алюминия (A) | Общая обработка заусенцев, легкое шлифование | Мягкая сталь, чугун | Дешевый, прощающий ошибки |
| Циркония Алюминий (Z) | Удаление большого объема материала | Нержавеющая, высоколегированная сталь | Жесткий, медленный износ |
| Керамика (C) | Высокоточная шлифовка с высокой скоростью | Закаленная сталь, суперсплавы | Самозатачивающийся, прохладное резание |
| Карбид кремния (SiC) | Некоторые неметаллические, хрупкие материалы | Алюминий, титан, керамика | Острый, низкое давление реза |
| Кубический боронид нитрида (CBN) | Финишная обработка закаленной стали | Компоненты HRC 50+ | Исключительный срок службы диска |
Выбор из этой матрицы быстро сужает круг, но окончательный выбор все равно зависит от связки, зернистости и grade. Последующие разделы подробно объясняют эти параметры.
Системы шлифовки и их роль
Связка удерживает зерна до тех пор, пока они не затупятся, затем освобождает их, чтобы обнажить новые режущие точки. Витрифированные связки жесткие и отлично подходят для точной шлифовки с сильным потоком охлаждающей жидкости. Смоляные связки поглощают удары и подходят для роботизированной колебательной обработки, когда нагрузки на удар могут варьироваться.
Напротив, металлические связки поддерживают сверхтвердые абразивы и обеспечивают самую долгую работу на высокопроизводительных линиях по обработке стали. Резиновые связки, хотя и менее распространены, дают тонкую отделку на путях, следящих за контуром. Поэтому выбор связки балансирует между жесткостью и гибкостью в зависимости от профиля движения робота.
Размер зерна и качество поверхности
Размер зерна контролирует среднюю глубину царапины и, следовательно, достигаемую шероховатость. Грубое зерно (24–46) быстро удаляет материал, но оставляет шероховатую поверхность; мелкое зерно (120–320) улучшает отделку при меньших скоростях удаления материала. Между этими крайностями среднее зерно балансирует пропускную способность и приемлемую отделку.
Кроме того, размер зерна должен соответствовать разрешению пути робота. Очень мелкое колесо на грубом пути робота не дает преимущества, потому что ошибка движения доминирует над текстурой поверхности. Поэтому указывайте размер зерна только после определения точности позиционирования ячейки.
Жесткость колеса и выбор класса
Класс описывает, насколько сильно связка держит зерно, а не твердость самого зерна. Мягкий класс быстро освобождает затупившиеся зерна, сохраняя остроту колеса при работе с твердыми материалами. Твердый класс удерживает зерна дольше, что подходит для мягких материалов, которые нагружают колесо.
Более того, роботизированные ячейки предпочитают немного более мягкие классы, чем ручные установки, потому что постоянная подача ускоряет затупление. Выбирая класс, который сам восстанавливается под нагрузкой, инженеры уменьшают количество незапланированных остановок. Этот небольшой настрой часто улучшает стабильность отделки больше, чем любое отдельное изменение оборудования.
Скорость колеса и контроль силы робота
Скорость поверхности в точке контакта управляет тепловыделением и скоростью реза одновременно. Обычно шпиндели роботов работают со скоростью 20–45 м/с, что ниже пределов витрифированных колес, но достаточно для большинства шлифовальных работ по стали. Контроллер затем регулирует силу контакта, чтобы поддерживать эффективную скорость.
Следовательно, выбор шлифовального колеса должен включать бюджет по силе. Слишком большая сила преждевременно разрушает связку; слишком малая — создает глянец на колесе и повреждает деталь. Калиброванное окно силы, соответствующее классу, необходимо для стабильной автоматизированной работы.
Стратегия охлаждения и смазки
Охлаждение продлевает срок службы колеса и защищает заготовку от тепловых повреждений во время длительных циклов обработки роботом. Полное охлаждение смывает стружку и снижает температуру контакта, в то время как минимальное количество смазки уменьшает образование тумана в закрытых ячейках. Выбор влияет как на износ колеса, так и на качество отделки.
Кроме того, некоторые связки из смолы плохо работают с водяным охлаждением из-за размягчения связки. Поэтому тип охлаждающей жидкости должен быть определен до заказа колеса, а не выявлен во время запуска. Такое согласование предотвращает дорогостоящие переделки всей абразивной комплектации.
Настройка и кондиционирование для стабильности
Настройка восстанавливает поверхность колеса, удаляя загрязненный материал и восстанавливая острые зерна. В роботизированных ячейках запланированное восстановление между партиями сохраняет предсказуемую скорость реза. Без этого колесо глянцевеет, а контроллер компенсирует это увеличением силы, что ускоряет износ.
Более того, в процессе обработки использование неподвижной алмазной иглы поддерживает геометрию на контурных путях. Эта практика является ключевой для лучших автоматизированных вопросов по роботизированной шлифовке воспитаны новыми усыновителями. Дисциплинированный план шлифовки превращает вращение колес из догадки в измеряемую переменную.
Подбор колес к материалу заготовки
Углеродистая сталь хорошо сочетается с цирконием или керамикой на витрированном связующем для агрессивной, холодной резки. Нержавеющая требует свободно режущих зерен, чтобы избежать упрочнения поверхности. Алюминий требует кремнистого карбида, чтобы предотвратить загрузку и размазывание мягкого металла.
Аналогично, титан нуждается в острых колесах с открытой структурой и щедрым охлаждением для контроля его низкой теплопроводности. Выбор с учетом свойств материала, а не по универсальному каталогу, — это разница между рабочей ячейкой, которая работает, и той, что сталкивается с трудностями ежедневно.
Особенности производства с высоким ассортиментом
Когда ячейка должна обслуживать множество вариантов деталей, смена колес становится затратой по расписанию. Быстросъемные фланцы и стандартизированные диаметры колес уменьшают время простоя между группами. Меньший запас колес с широким диапазоном применения часто превосходит глубокий каталог.
Действительно, многие мастерские достигают гибкости, стандартизируя керамическое зерно по нескольким классам. Такой подход поддерживает роботизированное шлифование для производства с высоким ассортиментом и низким объемом без увеличения количества артикулов. В результате упрощается закупка и ускоряются смены рецептов.
Контроль износа и предиктивная замена
Современные ячейки регистрируют ток шпинделя, силу и цикл времени, чтобы определить износ колеса до его отказа. Рост потребления тока при постоянной подаче сигнализирует о затуплении и вызывает процедуру шлифовки или замену. Этот метод, основанный на данных, заменяет фиксированные временные интервалы реальными условиями.
Кроме того, отслеживание износа по семействам деталей создает надежную модель срока службы для планирования. Со временем ячейка планирует замену колес во время естественных пауз, исключая неожиданные простои. Предиктивная замена — это тот момент, когда правильный выбор шлифовального колеса окупается за счет инженерных усилий.
Безопасность и соответствие требованиям в автоматизированных ячейках
Колеса должны иметь правильную скоростную маркировку и быть защищены в соответствии с региональными директивами по оборудованию. Роботизированные корпуса содержат осколки, но колесо все равно требует сбалансированной установки и проверки совместимости с шпинделем. Документация должна сопровождать каждую спецификацию колеса.
Также, связующие на основе смол и резины со временем разлагаются под воздействием температуры хранения, поэтому ротация запасов предотвращает неожиданные откази. Простое правило FIFO защищает как безопасность, так и стабильность процесса. Соответствие неотделимо от выбора; оно встроено в технический паспорт.
Распространенные ошибки при выборе колеса
Инженеры часто переоценивают твердость, предполагая, что более твердое колесо служит дольше, и борются с глазурью и ожогами. Другие игнорируют совместимость с охлаждением и наблюдают, как связующие на основе смол размягчаются в середине смены. Третья ошибка — копирование рецепта ручного шлифовального станка на робота без корректировки класса.
Наконец, многие команды пропускают проверку шлифовки и винят за неравномерную отделку абразив. Избегание этих ошибок начинается с восприятия выбора шлифовального колеса как системного решения. Колесо, робот, охлаждение и план шлифовки должны быть определены как единый интегрированный процесс.
Создание вашего рабочего процесса выбора
Практический рабочий процесс начинается с материала и целевой отделки, затем сужает зерно и связующее из матрицы выше. Далее устанавливайте уровень класса на один шаг мягче, чем вручную, подтверждайте совместимость с охлаждающей жидкостью и определяйте интервал шлифовки на основе испытательных данных. В конце инструментируйте ячейку для мониторинга износа.
Следуя этой последовательности, инженеры по процессам превращают выбор абразива из интуиции в повторяемый метод. В результате достигается стабильное время цикла, снижение отходов и шлифовальные круги, изнашивающиеся предсказуемо при роботизированной эксплуатации. Правильный выбор шлифовального круга в конечном итоге отличает демонстрационную ячейку от производственной, проверенной на практике.
КЛЮЧЕВОЙ МОМЕНТ — Рассматривайте шлифовальный круг, робота, охлаждающую жидкость и план шлифовки как единую интегрированную систему; настройка любого отдельного фактора в изоляции редко решает хронические проблемы с отделкой или износом.
Контрольный список для быстрого ознакомления
- Сначала определите материал заготовки и требуемую отделку поверхности.
- Выбирайте абразивный зерно из матрицы применения, а не по привычке.
- Выбирайте связку и класс для роботизированной подачи, на один шаг мягче, чем для ручной работы.
- Проверьте совместимость охлаждающей жидкости перед заказом круга.
- Определите интервал зачистки и мониторинг износа инструмента с первого дня.
ВЛИЯНИЕ ПРОЦЕССА — Исправленная спецификация круга обычно сокращает брак на 20–40% и увеличивает срок службы круга в 1,5–3 раза по сравнению с универсальным ручным рецептом на той же роботизированной ячейке.
Это образовательный контент, а не спецификация или коммерческое предложение.