Литейный завод в России связался с нами примерно восемнадцать месяцев назад. Они производят алюминиевые кронштейны — толстые, несущие части, несколько тысяч в месяц — и продавец оборудования убедил их, что им нужна установка для литья под высоким давлением. Цитата была ошеломляющей: машина на 600 тонн, сложная форма, система охлаждения. Мы предложили им рассмотреть альтернативу — и честный ответ был, что машина для литей под собственной тяжестью подойдет для выполнения задачи за треть стоимости, при свойствах, которые действительно подходят для толстых секций. Они приобрели установку для литей под собственной тяжестью. Шесть месяцев спустя их уровень брака по этой детали снизился с двузначных чисел до менее четырех процентов.
Если вы управляете литейным заводом и взвешиваете методы литья, это руководство, которое я хотел бы, чтобы больше покупателей получили до подписания договора. Литье под собственной тяжестью — то, что большинство мира называет постоянным формовочным литьем — не является основным процессом, как HPDC, но для широкого спектра реальных производственных задач это более разумный и дешевый выбор. Вот где оно оправдывает свою стоимость.
Что такое машина для литей под собственной тяжестью
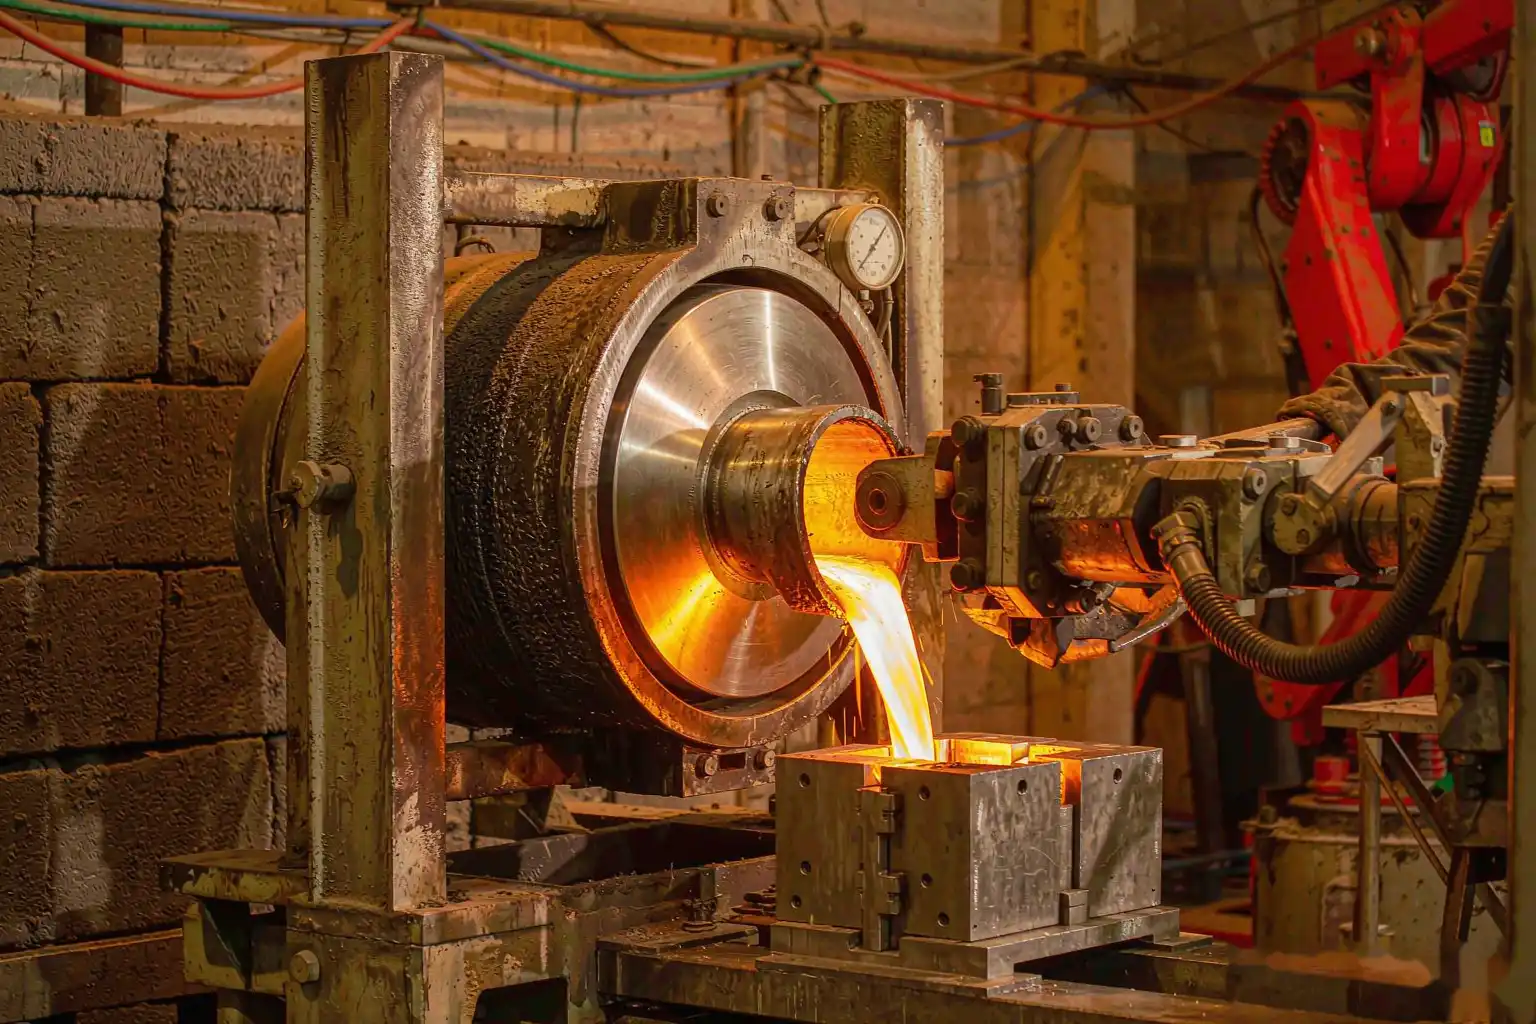
Убрав жаргон, все просто. Модель из нержавеющей стали (или чугуна) — “форма” — закреплена на машине. Расплавленный металл заливается под собственной тяжестью, без гидравлического впрыска и без приложенного давления, кроме давления при заливке. Задача машины — удерживать форму, открывать и закрывать ее, управлять охлаждением и извлекать отливку. Доминируют два распространенных типа: стационарная форма типа «книга», которая открывается как книга, и наклонная машина для заливки, которая вращает тигель, чтобы металл поступал плавно и заполнял форму снизу.
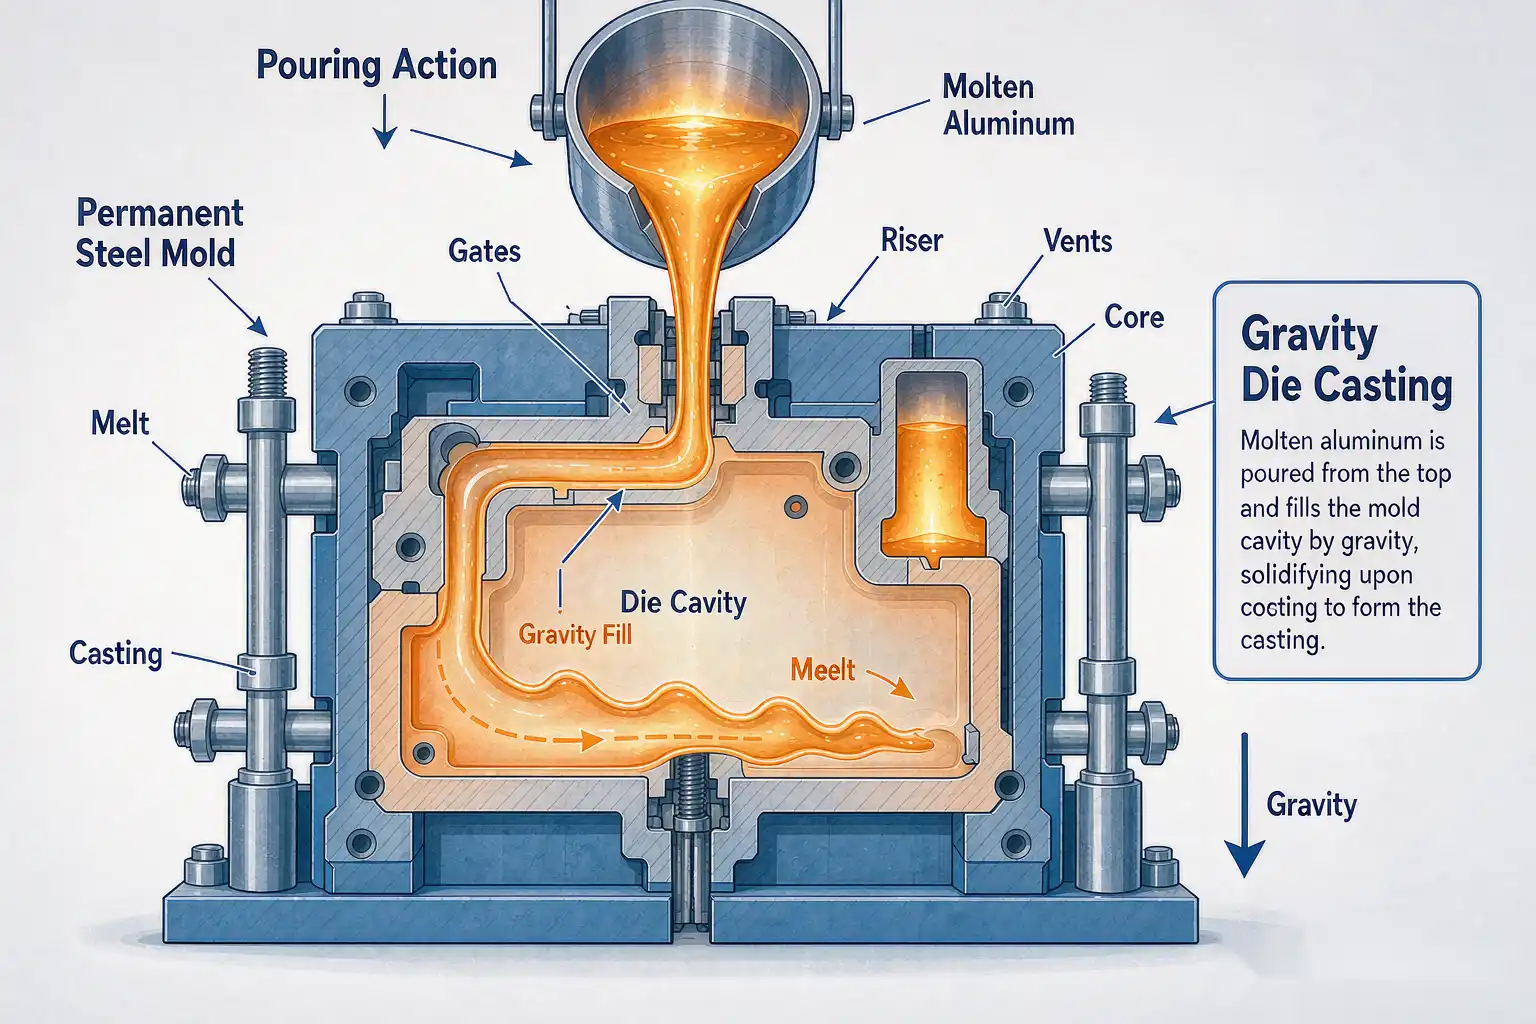
Поскольку нет высокого давления при заливке, инструментальные формы подвергаются меньшему стрессу, чем форма HPDC. Этот факт во многом определяет большинство преимуществ, перечисленных ниже.
Ключевые преимущества для металлургических заводов
Меньшие затраты на инструменты и оборудование
Это обычно первое, что замечают покупатели. Нет необходимости в шприце, в пресс-форме на 400–1000 тонн, в аккумуляторе. Установка для литей под собственной тяжестью и ее оборудование стоят значительно дешевле аналогичной установки HPDC. Для литейного завода, производящего десятки различных деталей в умеренных объемах, такие меньшие начальные затраты позволяют оснастить новую деталь без превышения бюджета за квартал. Если вы еще решаете, как должна быть специфицирована деталь перед изготовлением формы, наш чек-лист по проектированию литейных форм также применим к постоянным формам.
Лучшие свойства для толстых секций
Заливка под собственной тяжестью позволяет детали кристаллизоваться направленно — от самой дальней стенки к вороту — что переносит усадку в riser, который можно отрезать, а не в саму деталь. Для секций толщиной более примерно 4 мм, литей под собственной тяжестью обычно более плотное и менее пористое, чем высокое давление, при той же геометрии, где быстрый залив может захватывать воздух. Поэтому головки цилиндров, корпуса насосов и структурные кронштейны по-прежнему изготавливаются методом литей под собственной тяжестью или низкого давления, а не HPDC.
Гибкость для средних объемов и прототипов
Постоянная форма легко переделывается, а машина — прощающаяся. Можно запустить ручную линию на несколько сотен деталей, перейти к полуавтоматической на несколько тысяч, и добавить робота для десятков тысяч — зачастую на одном и том же базовом каркасе. Такой лестницы нет у линий HPDC, где либо вы работаете с большим объемом, либо теряете деньги.
Контроль поверхности и размеров выше, чем у песчаного литья
В сравнении с песчаным литьем, литей под собственной тяжестью выигрывает по повторяемости и качеству поверхности. Вы получаете однородную, контролируемую охлаждением поверхность и точные допуски без вариаций, характерных для связанного песка. Для многих декоративных или функциональных алюминиевых деталей это означает меньше механической обработки и более чистый внешний вид прямо из формы.
Где литей под собственной тяжестью превосходит — и где уступает — альтернативам
Выбирайте литейное давление при литье под давлением, когда ваша деталь имеет толстые стенки, низкий объем и свойства важнее скорости изготовления на единицу. Это превосходит песчаное литье по стабильности и HPDC по стоимости и плотности для этого сегмента работ.
Проигрывает, когда вы штампуйте компоненты с тонкими стенками миллионами — HPDC быстрее и дешевле за каждый цикл. И уступает песку, когда деталь огромная, уникальная или геометрически невозможно извлечь из жесткой стальной формы. Смешивание этих методов — дорогостоящая ошибка, которую мы чаще всего наблюдаем.
Наклонное заливка против стационарной: какая машина?
Стационарная форма для книг — недорогая и прочная, подходит для более простых деталей и при высоких скоростях после настройки. Машина с наклонным заливом заливает мягче, уменьшает турбулентность и образование шлака, а также подходит для деталей, которые не переносят захват воздуха. Если ваш сплав склонен к окислению (особенно магний) или у детали есть тонкие питающие каналы, наклонное заливка окупается за счет меньшего количества брака. Конструкция системы охлаждения важна так же, как и стиль — наши заметки о системе охлаждения формы прямо применимы к постоянным формам и часто определяют время цикла.
Три ошибки, которые дорого обходятся литейным заводам
1. Выбор машины под мечту о детали. Покупайте для детали, которую реально будете производить в этом году, а не для идеальной детали, которую возможно сделаете. Перегруженные зажимы и печи только тратят энергию и окисляют металл, который не используется.
2. Забвение о выбросе и уклоне. Постоянная форма должна позволять извлекать деталь. Недостаточный уклон, который был приемлем в песке, застрянет в стали. Проектируйте уклон по чертежу, а не по переделкам.
3. Игнорирование отделки в плане. Отливка — это половина работы. Обрезка, удаление заусенцев и механическая обработка должны идти в ногу, иначе вы накопите незавершенные заказы. Тоннаж и размер заливки определяют скорость производства, а наш руководство по тоннажу машины и размеру заливки поможет вам правильно подобрать всю линию, а не только заливку.
Контрольный список перед предварительным расчетом
Перед тем как связаться с поставщиком, запишите:
- Сплав и типичная толщина секции детали
- Месячный объем сейчас и через 18 месяцев
- Допуски на завершённую часть и любые поверхности, которые должны оставаться как-есть после литья
- Место для установки, электропитание и охлаждающая вода доступны
- Как часть покидает ячейку — обрезка, зачистка, механическая обработка
Отправьте это вместе с образцом или чертежом. Поставщик, который спрашивает о вашей схеме выбрасывателя и охлаждающей воде, — тот, кто поставит рабочую ячейку.
Часто задаваемые вопросы
В чем разница между литейным формованием под действием тяжести и высокотемпературным прессованием?
Литейное формование под действием тяжести заливает расплавленный металл в многоразовую стальную форму без приложенного давления; HPDC впрыскивает его с высокой силой. Тяжелое формование дешевле в изготовлении и более плотное для толстых деталей, в то время как HPDC быстрее и дешевле за штуку для тонкостенных изделий с высоким объемом производства.
Какие сплавы подходят для машины для литейного формования под действием тяжести?
В основном алюминий и магний, а также цинк и некоторые медьсодержащие сплавы. Постоянные формы из чугуна и стали также используются для железных отливок. Железные работы при очень высоких температурах плавления — исключение, а не правило.
Подходит ли литейное формование под действием тяжести для прототипов?
Да. Оснастка дешевле и легче модифицируется, чем форма HPDC, поэтому она подходит для промежуточного производства и прототипов от нескольких сотен деталей и выше, прежде чем перейти к высокообъемному инструменту.
Как со временем цикла по сравнению с другими методами?
Медленнее на один цикл, чем HPDC, но быстрее и более стабильное, чем песчаное литье. Время цикла в основном определяется охлаждением формы и толщиной сечения, а не маркой машины.
Данное руководство подготовлено командой инженерного применения компании Xiamen Dingzhu Intelligent Equipment Co., Ltd. (DZ Machinery), которая проектирует и вводит в эксплуатацию линии для зачистки, шлифовки, полировки и литейных линий для производителей более чем из дюжины стран. Указанные выше характеристики соответствуют типичной практике постоянных форм; подтвердите точные параметры с вашим изделием и поставщиком перед покупкой.
Теги: литейное формование под действием тяжести, Применения гравитационного литья, машина для литого прессования, литье под давлением, литейное производство, литье из алюминия под давлением, выбор машины, покупка