ФАКТЫ БЫСТРОЙ СПРАВКИ
| Типичный цикл | 20–120 с/деталь |
| Диапазон шпинделя | 6 000–18 000 об/мин |
| Контроль силы | Активное соответствие ±5 Н |
Полировка фурнитуры для мебели расходует ручную мощность быстрее, чем почти любая другая группа продуктов, потому что один завод может одновременно обрабатывать цинковые ручки, нержавеющие петли и бронзовые накладки за одну неделю. Каждый сплав требует разных колес, разного давления и разного времени цикла. Правильный ответ — не одна машина. Это небольшой набор роботизированных решений, каждое из которых подходит для определенной семейства продукции, использующих общую инфраструктуру там, где это возможно по математике.
Почему фурнитура для мебели — особый случай отделки
Большинство отделочных изделий предполагают использование одного сплава и одной геометрии. Заводы по производству фурнитуры для мебели нарушают оба правила. В одной заказной книге могут быть включены штампованные петли, литые ручки, экструдированные направляющие и пескоструйные кронштейны.
Декоративные поверхности доминируют среди бракованных изделий. Ручки и ручки-выдвижные элементы видны на готовой мебели, поэтому покупатели оценивают их как ювелирные изделия. Однако тот же завод должен также обрабатывать заусенцы на функциональных деталях, где никто не видит поверхность.
Размеры партий продолжают сокращаться. Бренды мебели теперь заказывают небольшие серии по моделям и отделкам. Ручные станки справляются с этим разнообразием благодаря навыкам; роботы — за счет фиксации и быстрых программных вызовов.
Давление труда здесь наиболее острое, потому что детали маленькие, а циклы короткие. Оплата квалифицированным полировщикам за повторение операций за восемь секунд — самый дорогой способ выполнить заказ.
Семейство первое: цинковые сплавные ручки и ручки-выдвижные элементы
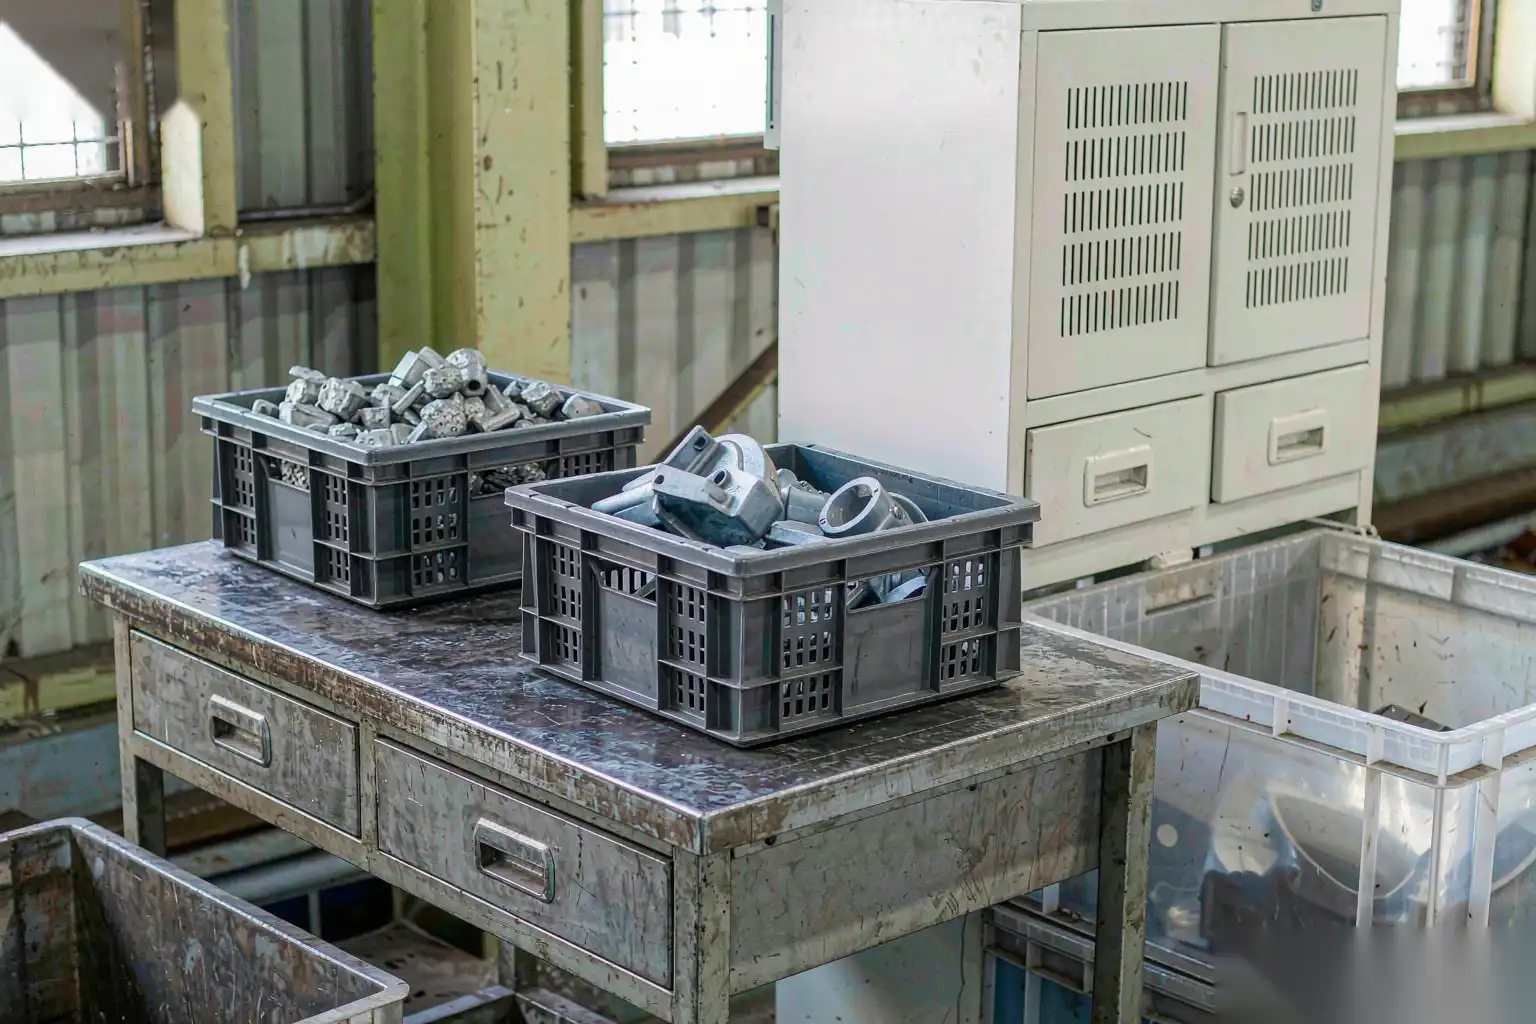
Литые цинковые ручки — основной объем большинства заводов по производству фурнитуры для мебели. Они поступают из литейной ячейки с линиями разъема, заготовками и текстурой «апельсиновой корки», которые необходимо устранить перед покрытием.
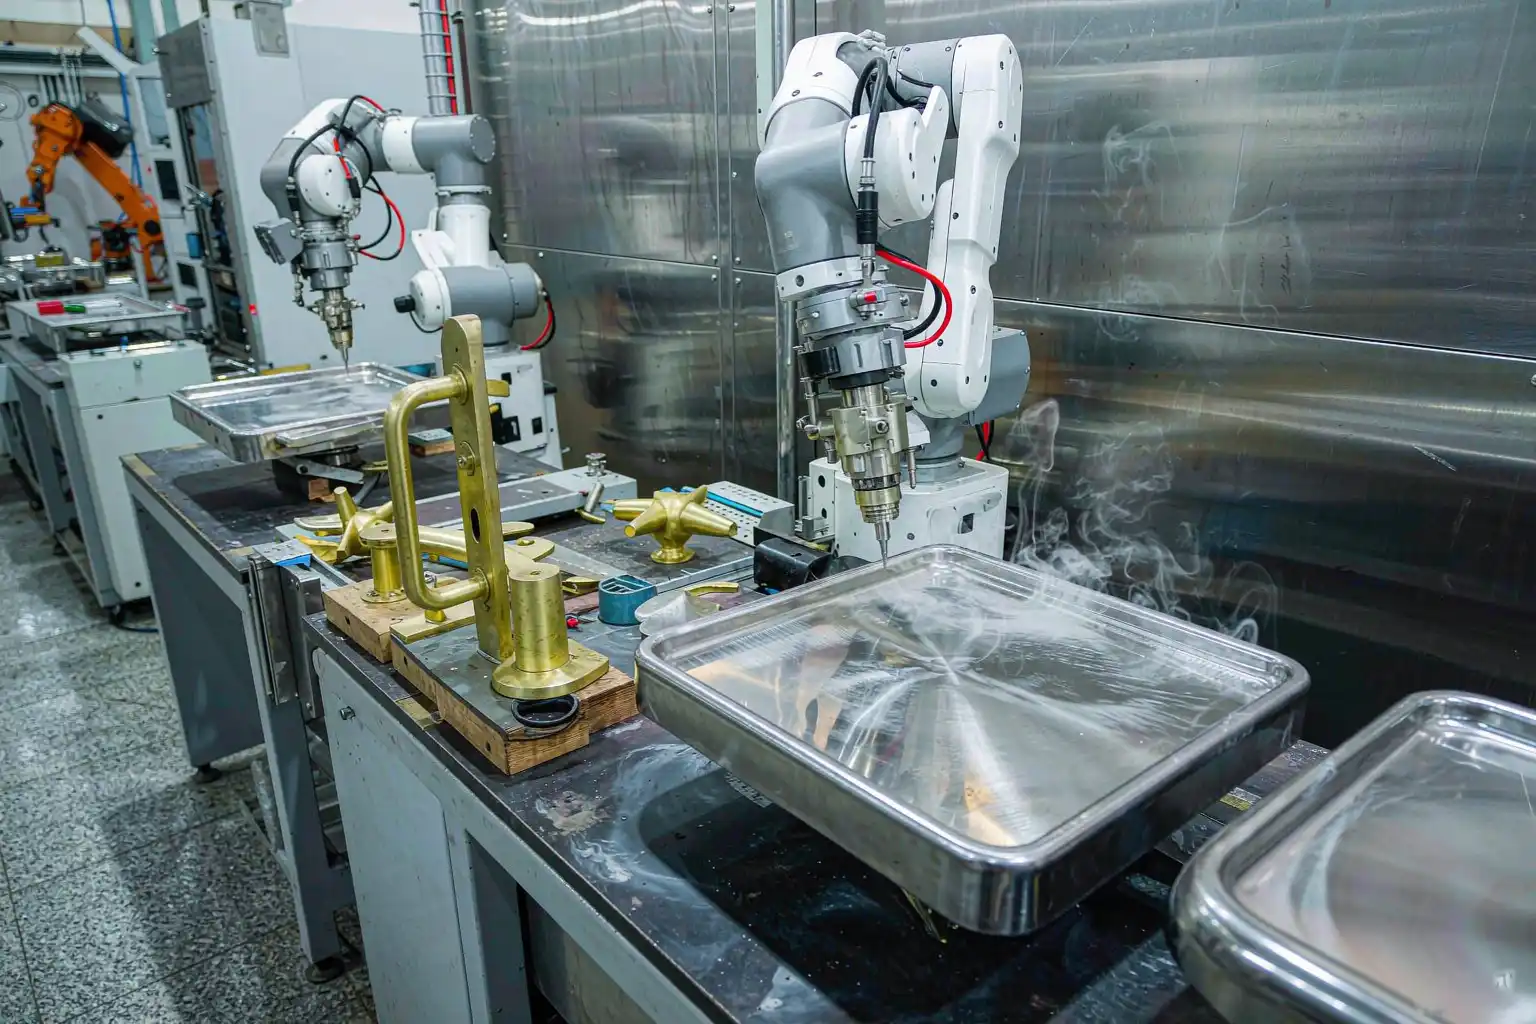
Проверенный роботизированный путь — двухэтапная полировка. Сначала твердая щетка из сизаля с серым составом срезает линию разъема и смешивает поверхность. Второй этап — хлопковая насадка с белым составом поднимает блеск до стандарта для покрытия.
Контроль силы важнее скорости. Цинк мягкий, поэтому двенадцать ньютонов давления при контакте позволяют чисто срезать, а пятнадцать — обжигают поверхность и требуют повторной обработки. Робот удерживает деталь у колеса, вращая ее для поддержания постоянного угла контакта по кривым.
Автоматизация полировки цинковых сплавов стала стандартным пакетом для этого семейства. Заводы обычно используют две ячейки за смену и держат повторную обработку менее одного процента.
| Этап | Колесо | Сила | Цикл |
|---|---|---|---|
| Проход среза | Сисаль + серый состав | 8–12 Н | 6–10 с |
| Проход по цвету | Моп с хлопковой щеткой + белый состав | 5–8 Н | 4–8 с |
| Очистка остатков | Кнопка ткани | 2–3 Н | 3–5 с |
| Загрузка и выгрузка | Зажим | — | 4–6 с |
Семейство два: нержавеющие петли и кронштейны
Нержавеющие детали поступают из штамповки или тонкой пробивки с заусенцами по краям и шлаком прокатки. Цель отделки обычно — шлифовка или сатин, а не зеркальная полировка, что полностью меняет инструменты.
Полиэстеровые ленты — рабочие лошадки. Робот, перемещающий деталь по фиксированной ленте, создает стабильное направление зерна, которое трудно удержать при ручной работе за смену.
Удаление заусенцев с краев идет первым, окончательная обработка поверхности — второй этап. Совмещение их в одной программе экономит операционный шаг, но зернистость ленты должна снижаться на два уровня между операциями, иначе края закругляются.
Следите за нагревом. Нержавеющая сталь упрочняется и меняет цвет при высоком давлении. Поэтому держите контакт легким, делайте несколько проходов и используйте охлаждение или воздушный поток в зоне контакта.
Семейство три: алюминиевые профили и рельсы
Алюминиевые ручки и системы рельсов быстро обрабатываются, но легко оставляют следы. Основная задача отделки — сглаживание линий обработки и подготовка к анодированию, а не создание блеска.
Ленты в стиле Scotch-Brite при умеренном давлении удаляют следы инструмента без царапин. Цель — однородная матовая поверхность, которая равномерно анодируется, потому что каждая царапина просвечивает сквозь покрытие.
Настенные двухленточные машины с роботом-нагрузчиком превосходят ручную работу по эргономике. Время цикла — от трех до шести секунд на сторону, и одна ячейка может обслуживать несколько семейств профилей, меняя только зажим.
Семейство четыре: бронзовые и латунные декоративные отделки
Бронзовые и латунные отделки требуют премиальных цен и высокого качества поверхности. Эти детали обычно изготавливаются методом пескоструйного литья или ковки, поэтому этап отделки начинается с более интенсивного снятия материала.
Шлифовальный проход с структурированной лентой удаляет шлак ковки и текстуру от литья. Затем полировка с коричневым составом придает теплый блеск, который ожидают покупатели от фурнитуры с живой отделкой.
Объемы невелики, поэтому разумно использовать общую ячейку. Например, один робот может обрабатывать бронзовую отделку утром, а латунные ручки — после обеда, меняя программы и шлифовальные круги менее чем за десять минут.
Живая отделка со временем приобретает патину, поэтому важна стабильность. Держите полосу блеска устойчивой и позвольте патине со временем проявиться сама.
Матрица выбора
Размещение четырех семей рядом показывает, почему одна машина не может обслуживать их всех. Таблица ниже — отправная точка для обсуждения оборудования с любым поставщиком.
| Семейство продуктов | Сплав | Основные инструменты | Целевая отделка | Тип ячейки |
|---|---|---|---|---|
| Ручки и ручки вытяжки | Литой цинк | Мопы из сизаля и хлопка | Яркий, готовый к гальванике | Робот с двойным колесом для полировки |
| Петли и кронштейны | Нержавеющий штампованный металл | Нетканые ремни | Шлифованный сатин | Двойная лента в робо-ячейке |
| Рельсы и профили | Алюминий | Ленты Scotch-Brite | Матовая, готовая к анодированию | Ленточная машина + загрузчик |
| Декоративная отделка | Медь, бронза | Структурированная лента + швабра | Теплый блеск | Общая гибкая ячейка |
Экономика ячейки для производства с высоким разнообразием
Фурнитура для мебели редко предлагает объемы, оправдывающие использование транспортной линии. Вместо этого экономически оправданы ячейки, семья за семьей.
Начинайте с семейства цинка, так как оно обеспечивает объем. Две шлифовальные ячейки заменяют восемь-дюжину ручных станций и обычно окупаются за четырнадцать-двадцать месяцев при западных тарифах на рабочую силу.
Семейство из нержавеющей стали оправдывает свою ячейку больше качеством, чем численностью персонала. Последовательное направление зерна повышает воспринимаемый класс всей линии мебели, что поддерживает ценовое позиционирование.
Семейства алюминия и бронзы часто используют совместно. Одна гибкая ячейка с быстро меняющимися захватами охватывает оба, работая каждое семейство в запланированных блоках, а не смешивая их в течение дня.
Планировка: ячейка или линия
Сопротивляйтесь искушению построить одну длинную линию отделки. Объем фурнитуры для мебели не поддерживает это, а разнообразие это наказывает.
Вместо этого выигрывают ячейки, расположенные вокруг общей инфраструктуры. Одна система вытяжки, одна комната охлаждения и один программист обслуживают четыре независимых ячейки. Каждая ячейка хранит свои собственные наборы колес и программы.
Поток материалов остается простым: литье или штамповка, семейная ячейка, гальваника или покрытие внутри. Например, предприятия, уже использующие завершенную цепочку отделки для других линий продукции, могут присоединить ячейку мебельной фурнитуры к той же базе.
Переходы и фиксаторы
Скорость переключения определяет, работает ли стратегия ячейки. Каждая минута переключения — это минута, когда робот стоит без дела, а небольшие партии увеличивают количество переключений.
Плиты фиксации нулевой точки — это основное вложение. Каждый продукт получает выделенную плиту, предварительно настроенную и хранящуюся в ячейке. Замена плит занимает менее двух минут с помощью двух зажимов.
Восстановление программы должно быть мгновенным. Штрихкодированные контейнеры или RFID-метки сообщают ячейке, какую программу загрузить, прежде чем оператор закроет дверь.
| Элемент переключения | Ручная скамья | Роботизированная ячейка |
|---|---|---|
| Замена приспособления | 5–15 мин | 1–2 мин |
| Замена колеса | 3–5 мин | 4–6 мин |
| Первый хороший участок | 2–3 детали | 1 деталь |
| Восстановление программы | — (навык) | Мгновенно по штрихкоду |
Приемка качества по семье
Критерии приемки различаются по семье, поэтому пишите их отдельно. Нужно, чтобы цинковые ручки имели блеск, готовый к гальванике, без следов ожога. Нержавеющие петли должны иметь равномерную зернистость и гладкие кромки без заусенцев под лупой с десятикратным увеличением.
Проверка алюминиевых деталей под рябым светом перед анодированием. Любая направленная царапина, видимая в свете, проявится сквозь покрытие.
Сравнение бронзовой отделки с эталонной панелью. Сравнение визуальное, проводится в стандартной световой кабине, чтобы сдвиги и инспекторы соглашались.
Запись результатов по семье и смене. Тенденции в данных позволяют выявить износ колес и отклонения программы раньше, чем это заметят клиенты.
Избегание классических ошибок
Три ошибки повторяются в проектах фурнитуры для мебели. Во-первых, покупка одного слишком большого станка для обслуживания всей семьи, что дает посредственные результаты во всех случаях.
Во-вторых, пропуск инвестиций в фиксацию для экономии бюджета, что вынуждает ручное вмешательство в каждом партии и тихо разрушает ROI.
В-третьих, копирование ячейки соседа без проведения собственных образцов деталей. Выбор колес, подходящих для одной геометрии ручки, может испортить другую.
Проекты полировки ручек для дверей и фурнитура для мебели разделяют эти типы ошибок, и одинаковая поэтапная дисциплина исправляет обе.
Порядок реализации, который работает
Первый этап подтверждает семейство цинка. Проведите образцы, согласуйте приемочные панели, установите две ячейки и держите линию стабильной в течение шести недель производства.
Второй этап добавляет нержавеющую сталь. Экстракция и инфраструктура уже существуют, поэтому проект меньший и быстрее.
Третий этап объединяет алюминий и бронзу в общую гибкую ячейку. К этому моменту команда программирует и обслуживает ячейки без внешней помощи.
- Недели 1–2: испытания образцов и приемочные панели по семействам
- Недели 3–8: установлены и проверены цинковые ячейки
- Недели 9–14: добавлена ячейка из нержавеющей стали на общей инфраструктуре
- Недели 15–20: гибкая ячейка для алюминия и бронзы
- Неделя 21+: перекрестное обучение, запасные колеса и обзоры данных
Обучение смежным сегментам фурнитуры
Фурнитура для мебели находится между двумя хорошо автоматизированными соседями. Замковая фурнитура работает с той же проблемой мелких деталей и высокой вариативностью в похожих размерах, и ее каталог дефектов передается напрямую.
Практика отделки замковой фурнитуры показывает ценность классов кромок и проверок функции по часам. Фурнитура для мебели может заимствовать обе идеи практически без изменений.
Между тем, предприятия по производству санитарной керамики решили проблему полировки изогнутых ярких деталей много лет назад. Их настройки контроля силы для латунных носиков переводятся на бронзовую отделку с небольшими корректировками.
Что сначала спросить у поставщика
Принесите на первую встречу с поставщиком три своих товара с наибольшим объемом, а не самые простые. Попросите живую демонстрацию по этим деталям, при возможности с участием вашего цеха гальваники.
Спросите, как ячейка хранит и вызывает программы. Ответ покажет, понимает ли поставщик производство с высоким ассортиментом или просто терпит его.
Попросите данные по потреблению колес на тысячу деталей. Расходные материалы тихо определяют текущие затраты, и честные поставщики знают свои показатели.
Наконец, согласуйте панели приемки до оформления заказа. Письменные стандарты поверхности защищают обе стороны и делают ввод в эксплуатацию коротким.
Основные моменты для предприятий по обработке мебельных фурнитур
Полировка мебельной фурнитуры поощряет семейный подход. Соедините каждую группу продуктов с подходящим роботизированным решением, разделяйте инфраструктуру и инвестируйте там, где сосредоточен объем.
Группа цинка оплачивает счета. Нержавеющая группа поднимает бренд. Гибкая ячейка закрывает хвост. Вместе они заменяют зависимость от квалифицированных рабочих, которая держит предприятия по обработке мебельной фурнитуры в напряжении ночью.
Описанные подходы — это отправные точки; инженер по применению должен настроить их под вашу линию.